

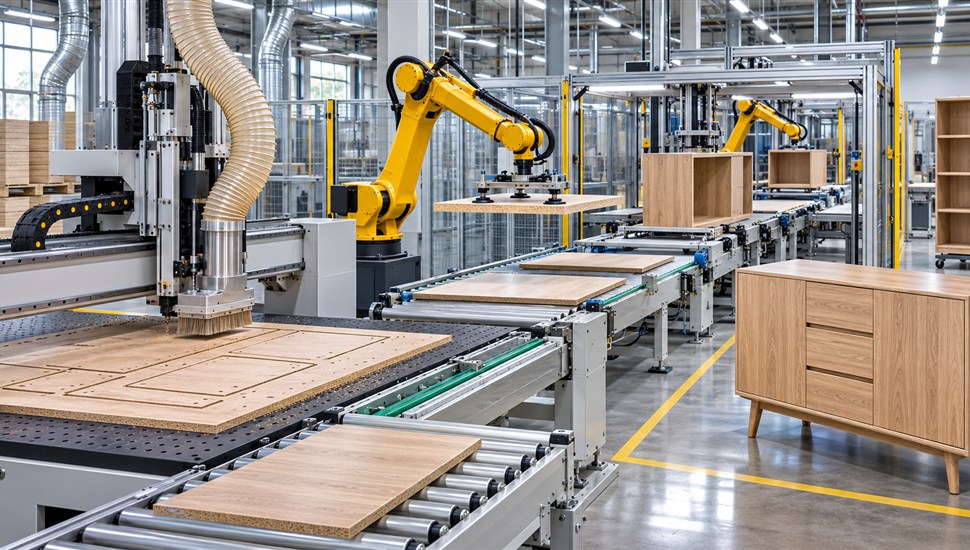
Китайские линии для производства корпусной мебели и мебельных комплектующих заняли в России нишу практичного «среднего» оборудования: они дешевле европейских аналогов при сопоставимой для большинства задач производительности, а по механике многие модели уже давно копируют проверенные конструктивы. Обратная сторона — вопросы сервиса: документация часто идёт на английском или только на китайском, запчасти заказываются у дилера или напрямую из Китая, а типовые неисправности владельцы месяцами «лечат» силами местных слесарей.
В этой статье — карта китайских мебельных линий, которую стоит держать под рукой и покупателю, и сервисному инженеру: что выпускают бренды NCB/NB (Nanxing) и IRONMAC, какие станки и стойки ЧПУ встречаются в российских цехах чаще всего, как обслуживать и диагностировать типовые узлы, какие запчасти ломаются первыми и где их брать. Всё по открытым данным каталогов и официальных сайтов производителей; где информация по бренду ограничена, мы честно это оговариваем.
Карта китайских мебельных линий: какие станки встречаются в России
Полная линия производства корпусной мебели из плитных материалов (ЛДСП, МДФ, фанера) собирается из четырёх основных переделов: раскрой листа, облицовка кромки, присадка (сверление) и сортировка/упаковка. Отдельное место занимают лазерные комплексы — в мебельном деле они режут металл для каркасов, ножек, фурнитуры и комплектующих, а также работают в смежных производствах. Ниже — сводная таблица по типам станков, типичным китайским брендам и ключевым узлам, которые придётся обслуживать.
| Тип станка | Типовые бренды (по данным каталогов) | Ключевые узлы, требующие обслуживания |
|---|---|---|
| Форматно-раскроечный центр с ЧПУ (нестинг-раскрой) | Nanxing (серия NCG), Blue Elephant, Excitech, Omni, KDT | Фрезерный шпиндель, вакуумный стол и насосы, магазин инструмента и автосмена, направляющие и рейки, аспирация, стойка ЧПУ |
| Форматно-отрезной станок (пилный раскрой, beam saw) | Nanxing (серия NPC), KDT, Ganko, Holytek | Основная и подрезная пилы, каретка пильного узла, прижимные балки, подъёмные и роликовые столы, аспирация |
| Кромкооблицовочный станок | Nanxing (серия NB), KDT, Saomao, Jidong | Клеевой узел (клеевые валы, графитовые втулки, нагреватели), торцовка, съём свесов, фрезерные узлы, прижимные секции, пневматика |
| Сверлильно-присадочный центр с ЧПУ | Nanxing (серия NCB, ND), KDT | Вертикальные/горизонтальные присадочные головы, фрезерные шпиндели, пазовальная пила, захват и подача заготовки, датчики позиционирования |
| Лазерный комплекс для резки металла | IRONMAC (3015B/C/D/E, 3015MK2), KMT, аналоги на источниках Raycus/MAX | Волоконный источник, режущая голова и оптика, система подачи газа, чиллер, обменный стол, стойка ЧПУ (FSCUT/Cypcut) |
| Автоматика линии (загрузка, разгрузка, сортировка) | Гантийные и консольные загрузчики, конвейеры, пакеты линий Nanxing/KDT | Приводы подъёма, вакуумные присосы, датчики, конвейерные ленты и ролики |
Как читать линию целиком: лист подаётся загрузчиком на раскрой (пила или нестинг-центр), детали уходят на кромкооблицовку, затем на присадку, после чего сортируются по заказам. Слабое звено любого такого конвейера — не столько сам станок, сколько стыки между переделами: транспортёры, подъёмные столы, вакуумные присосы и аспирация. Именно они дают большинство простоев, и именно их владельцы чаще всего забывают включить в регламент технического обслуживания.
Направление NCB/NB: что выпускает Nanxing и чем отличаются серии
Обозначения NCB и NB — это внутризаводские серии Nanxing Machinery (Китай, город Дунгуань, провинция Гуандун), крупнейшего китайского производителя оборудования для мебельных производств, работающего с 1996 года. По данным самого производителя — более 400 патентов и около 200 сервисных центров по миру. Важная оговорка: в открытых русскоязычных каталогах серия NCB часто ошибочно называют «раскроечной». По официальному каталогу Nanxing это сверлильно-присадочные (сверлильно-фрезерные) центры с ЧПУ, а раскрой в линейке бренда выполняют отдельные серии — нестинг-центры NCG и форматно-отрезные станки NPC. Ниже — карточки серий по данным каталогов.
Серия NCB — сверлильно-присадочные центры с ЧПУ
Станки серии NCB обрабатывают деталь с шести сторон за один проход: присадочные головы сверлят, фрезерные шпиндели фрезеруют контуры, пазовальная пила делает пазы. Типовая конфигурация старших моделей — до 36 вертикальных и 20 горизонтальных шпинделей и 2–3 присадочные головы. Что известно по каталогам о конкретных моделях:
| Модель | Тип по каталогу | Особенности (по данным каталогов) |
|---|---|---|
| NCB2808 | Сверлильно-фрезерный центр с ЧПУ | 2 горизонтальных шпинделя, заготовка шириной до 800 мм, скорость подачи до 90 м/мин, масса 1600 кг |
| NCB2412S | Сверлильно-присадочный центр нового поколения | Компактная модель; в отзывах отмечают скорость и простоту управления |
| NCB612D / DS | Шестисторонний сверлильно-присадочный центр | Мощность около 24,6 кВт, масса около 3800 кг, заготовка 200–3000 × 30–1200 мм, толщина 10–50 мм; модификация DS — с расширенной комплектацией голов |
| NCB612S | Шестисторонний сверлильный центр с ЧПУ | 2 присадочные головы, 2 фрезерных шпинделя, 1 пазовальная пила |
| NCB612DPL | Сверлильно-присадочный центр с передней загрузкой | Загрузка детали с фронта станка — удобно для встраивания в линию |
Серия NB — автоматические кромкооблицовочные станки
Серия NB у Nanxing — линейка автоматических кромкооблицовочных станков от компактных моделей для небольших цехов до полнофункциональных машин с восемью и более технологическими секциями. Отдельный интерес представляют модели с лазерной облицовкой кромки — кромка «плавится» лазером и клеится без клея, шов получается влагостойким.
| Модель | Особенности (по данным каталогов) |
|---|---|
| NB380E | Кромкооблицовочный станок с функцией soft-forming (мягкое формирование кромки) |
| NB671DNC | Станок нового поколения для узких деталей; усиленная стальная балка |
| NB772MF (NB-Laser9F) | Кромкооблицовка с лазерной технологией LaserTech |
| NB-Laser10 | Лазерная облицовка + совместимость с клеями PUR/PET |
| NBC332S | Многофункциональная модель на 5 операций |
Смежные серии: NCG (нестинг-раскрой) и NPC (пилы)
Если ваша линия Nanxing строится вокруг раскроя, смотрите на нестинг-центры NCG: NCG2812L (раскрой и сверление на одной платформе), NCG3021E (гибкий вариант для МДФ, ЛДСП, фанеры и массива), NCG3021L PLUS (полная линия с автоматической маркировкой и разгрузкой), NCG2512BL и NCG2813E/LE. Форматно-отрезные станки — серия NPC (например, NPC330). Практический вывод для сервиса: механика и стойки у серий во многом унифицированы внутри бренда, поэтому ЗИП и настройка ЧПУ тоже пересекаются — облёт сервиса и склад запчастей для линии из станков одного производителя организовать заметно проще.
Направление IRONMAC: волоконные лазерные комплексы
IRONMAC — бренд волоконных лазерных комплексов для резки листового металла, представленный на российском рынке через каталоги крупных поставщиков станков (в частности, группы компаний КАМИ). Открытой технической документации в сети мало, поэтому ниже — сводка по данным каталогов поставщиков; при покупке конкретной модели запрашивайте руководства и схемы у дилера обязательно.
| Модель | Рабочее поле | Источник излучения | Особенности (по данным каталогов) |
|---|---|---|---|
| IRONMAC 3015B | 3000 × 1500 мм | Raycus, от 1000 Вт | Базовая модель комплекса; резка чёрных, нержавеющих и цветных металлов |
| IRONMAC 3015C | 3000 × 1500 мм | 3000 Вт | ЧПУ FSCUT; скорость портала до 120 м/мин, ускорение осей X/Y до 1,5 G; нагрузка на стол 1000 кг |
| IRONMAC 3015D / D-EP | 3000 × 1500 мм | Raycus | Режущая голова Raytools BM110/BM06K с автофокусом |
| IRONMAC 3015E-EP | до 6000 мм | до 12000 Вт | Сверхбыстрая резка листовых металлов, детали любой сложности |
| IRONMAC 3015MK2 | 3000 × 1500 мм | Raycus 6000 Вт | ЧПУ Cypcut, экран 27″; точность позиционирования ±0,05 мм, повторяемость ±0,03 мм; нагрузка на стол 1500 кг; расход азота ориентировочно 12–15 м³/ч |
Источник излучения у большинства IRONMAC — волоконные лазеры Raycus (Ухань, основана в 2007 году, мощность моделей от 1 до 20 кВт). Роль лазерного комплекса в мебельном производстве не всегда очевидна, но вполне конкретна: раскрой листового металла для каркасов мягкой мебели, ножек и опор, мебельной фурнитуры, направляющих и кронштейнов, а также работа «на стороне» — металлоконструкция, реклама, световые короба. Для линии, где дерево комбинируется с металлом, лазер закрывает металлическую часть производственной программы без привлечения сторонних подрядчиков.
Типовые узлы и обслуживание: деревообрабатывающая часть линии
Главная угроза любого деревообрабатывающего станка с ЧПУ — древесная пыль. Она проникает в электрошкафы, разъёмы и направляющие, ухудшает теплоотвод и токопроводящие контакты, работает как абразив в каретках. Как защищать станок и что проверять по регламенту, мы подробно разбираем в статье об обслуживании деревообрабатывающих станков с ЧПУ и защите от пыли; здесь — рабочая таблица регламента по группам оборудования.
| Группа оборудования | Ежесменно / ежедневно | Еженедельно / ежемесячно | Критичные точки |
|---|---|---|---|
| Нестинг-центр (NCG и аналоги) | Очистка стола и зон вакуумного прижима, продувка шпинделя, контроль отсоса опилок | Смазка направляющих и реек, чистка фильтров аспирации, проверка момента затяжки инструмента, проверка утечек вакуума | Шпиндель (подшипники, цанга), вакуумный насос, каретки направляющих, кабельная цепь |
| Форматно-отрезной станок (NPC и аналоги) | Очистка пильного узла и подрезной пилы от смолы, контроль прижимных балок | Проверка шабрения/заточки пил, смазка каретки, контроль параллельности упоров, чистка подъёмных и роликовых столов | Основная и подрезная пилы, направляющие каретки, пневмоприжимы, аспирация |
| Кромкооблицовочный станок (NB) | Очистка клеевого узла от остатков клея и кромки, контроль температуры нагревателей | Чистка и смазка цепей подачи, проверка пневмоцилиндров и распределителей, контроль графитовых втулок клеевых валов, смазка узлов по карте | Клеевой узел, торцовка и съём свесов, фрезерные узлы, пневматика |
| Сверлильно-присадочный центр (NCB) | Продувка присадочных голов от пыли, контроль датчиков позиционирования | Проверка люфтов голов, смазка направляющих захвата, контроль ремней/шкув приводов подачи, проверка фрез и пазовальной пилы | Присадочные головы, шпиндели, захват заготовки, датчики |
| Водяной вакуумный насос нестинг-центра | Контроль уровня и чистоты воды | Замена воды, проверка на замерзание; в холодном цеху — антифриз | Крыльчатка, уплотнения, термозащита |
Три практических правила, которые влияют на ресурс сильнее любого регламента. Первое — не экономить на смазке направляющих и реек: пересохшая передача даёт неравномерную подачу, «рябь» на кромке реза и ускоренный износ шестерён. Второе — держать цех сухим и проветриваемым: влажность ржавит направляющие и корпуса, а перегрев летом опасен для частотных преобразователей. Третье — чистить станок до, а не после поломки: слой пыли в полсантиметра на двигателе — это уже минус ресурс обмоток.
Типовые узлы и обслуживание: лазерный комплекс IRONMAC
Лазерный комплекс устроен проще механики кромочника, но требует другой дисциплины: здесь критичны чистота оптики, стабильность охлаждения и качество газа. Полный регламент с разбором оптики, источников и газовых контуров — в статье об обслуживании лазерного станка: оптика, источник, газ. Краткая таблица по узлам IRONMAC и аналогичных комплексов на источниках Raycus:
| Узел | Периодичность обслуживания | Работы и на что смотреть |
|---|---|---|
| Режущая голова (Raytools и аналоги) | Ежесменно | Осмотр сопла на брызги и деформацию, чистка защитного стекла (линзы защиты); мутное или забитое стекло — первая причина падения качества реза |
| Фокусирующая линза и коллиматор | Еженедельно / по наработке | Ревизия на перегрев и покрытие; замена при ожогах. Руки — только в перчатках, оптику — только рекомендованной салфеткой и жидкостью |
| Чиллер (охладитель источника и оптики) | Ежедневно | Уровень и температура охлаждающей жидкости; раз в сезон — замена/долив, чистка фильтров и радиатора. Перегрев источника Raycus — самая дорогая авария комплекса |
| Газовый контур (азот, кислород) | Ежесменно | Давление на манометрах, утечки по соединениям; ориентир для 6 кВт при резке азотом — порядка 12–15 м³/ч (по данным каталога, зависит от режима) |
| Направляющие, рейки, зубчатые ремни | Еженедельно | Смазка направляющих, очистка реек от шлака и брызг, контроль натяжения ремней; при скорости портала 120 м/мин даже мелкий шлак на рейке слышен сразу |
| Стойка ЧПУ (FSCUT/Cypcut) | Ежемесячно | Чистка от пыли, проверка вентиляции системного блока, сохранение резервных копий параметров резки и программ |
Типовые неисправности: симптом → вероятная причина → решение
Сводная таблица по «болям» китайских мебельных линий — от раскроя до лазера. Она не заменяет диагностику, но позволяет сократить поиск причины и объяснить сервисному инженеру, что именно происходит со станком.
| Оборудование | Симптом | Вероятная причина | Решение |
|---|---|---|---|
| Нестинг-центр | Деталь «отрывается» от стола при фрезеровании | Просадка вакуума: износ насоса, утечка в зонах стола, забитый фильтр, кривая деталь | Проверить манометр насоса, перекрыть зоны стола штатными задвижками, почистить фильтр, ревизия уплотнений стола |
| Нестинг-центр | Волны/гребёнка на кромке реза | Люфт в рейке-шестерне, износ каретки направляющей, пересохшая смазка | Смазать передачу, проверить люфт, при износе — заменить каретку или рейку |
| Нестинг-центр | Шпиндель не выходит на обороты, ошибка преобразователя | Частотный преобразователь: перегрев от пыли, деградация конденсаторов, обрыв фазы | Чистка и продувка шкафа, замер сопротивления изоляции двигателя, диагностика преобразователя |
| Кромкооблицовочный станок | Клей не наносится, голые участки на кромке | Износ графитовых втулок клеевого вала, забитый клеевой узел, низкая температура | Ревизия клеевого узла, замена втулок, чистка, контроль нагревателя и термодатчика |
| Кромкооблицовочный станок | Кромка «волной», деталь тянёт в сторону | Смещение направляющих прижимных секций, износ роликов подачи | Выставление секций по струне/эталону, замена роликов |
| Кромкооблицовочный станок | Торцовка бьёт или не режет | Износ пил торцовки, отказ пневмоцилиндра, нестабильное давление воздуха | Замена пил, ревизия пневматики: цилиндр, распределитель, подготовка воздуха |
| Сверлильно-присадочный центр | Уходит координата отверстия | Сбит датчик нуля, люфт привода подачи, износ ремня | Юстировка датчика, проверка люфтов, обнуление и контрольная программа |
| Сверлильно-присадочный центр | Перегрев фрезерного шпинделя | Забитая пылью крыльчатка, износ подшипников, затупившийся инструмент | Чистка, замер вибрации и биения, замена подшипников или шпинделя |
| Лазерный комплекс | Рез «тупой», доворы не прорезаются | Грязное защитное стекло, сместился фокус, изношенное сопло | Замена/чистка стекла, калибровка фокуса и соосности, замена сопла |
| Лазерный комплекс | Авария по температуре источника | Чиллер: низкий уровень, забитый фильтр, отказ вентилятора/насоса | Обслуживание чиллера, замена жидкости; при повторении — диагностика контура охлаждения источника |
| Любой станок линии | Плавающие сбои без ошибки на стойке | Плохой контакт в разъёмах, наводки, просевшее питание | Ревизия кабелей и разъёмов, замер питания, поиск «плавающей» неисправности методом локализации |
Запчасти: что заказывать, где брать и сколько ждать
Стратегия ЗИП для китайской линии формулируется просто: расходники и «однодневные» узлы — на собственный склад, позиция с длительной доставкой — дублировать заранее, уникальную механику — заказывать по шильдику и серийному номеру. Матрицу выбора между оригиналом и аналогом мы разбираем отдельно в статье «Запчасти на станок: оригинал или аналог — матрица выбора». Типовая картина по узлам — ниже; сроки указаны ориентировочно и зависят от наличия у поставщика и логистики.
| Узел / группа | Что ломается чаще всего | Где брать | Срок ориентировочно |
|---|---|---|---|
| Фрезерные шпиндели нестинг-центров | Подшипники, цанговые зажимы, обмотки (от пыли и перегрева) | Штатные бренды (HQD и аналоги) через дилеров в РФ; подшипники — NSK/SKF по размерам | Со склада в РФ — дни; из Китая — 4–8 недель; перемотка — 1–2 недели |
| Вакуумные насосы | Крыльчатка, уплотнения, термозащита | Оригинал у дилера; широко совместимы насосы аналогичной производительности | От 3–5 дней (аналог) до 6–10 недель (оригинал из Китая) |
| Направляющие и каретки | Выработка кареток HIWIN-типа, ржавление от влаги | Каретки и направляющие ходовых типоразмеров — у российских поставщиков линейных компонентов | Дни–2 недели по ходовым типоразмерам |
| Клеевой узел кромочников NB | Графитовые втулки клеевых валов, нагреватели, термодатчики | Оригинал через дилера Nanxing; втулки подбираются по размеру вала | Расходники — от дилеров в РФ, ориентировочно 1–3 недели |
| Пневматика (по всей линии) | Пневмоцилиндры, распределители, уплотнения | Универсальные пневмокомпоненты — стандартные каталоги, взаимозаменяемость высокая | 1–7 дней |
| Оптика лазерного комплекса | Защитные стёкла, сопла, фокусирующие линзы | Расходники под головы Raytools-типа — у поставщиков лазерной оптики в РФ | Сопла и стёкла — дни; линзы — от нескольких дней до 2–3 недель |
| Источник Raycus | Деградация мощности, аварии контура охлаждения | Диагностика и ремонт у сервисных организаций, имеющих опыт волоконных источников; замена — через поставщиков | Ремонт — недели; замена источника — от 6–8 недель |
| Стойки ЧПУ (Syntec, LNC, Weihong, FSCUT) | Пульты, платы ввода-вывода, батареи памяти | Дилеры станков и систем ЧПУ; у Syntec/Weihong/LNC документация открыта на официальных сайтах | От дней (батарея, пульт) до 4–8 недель (платы под заказ) |
Практика заказов: всегда фиксируйте шильдик станка (бренд, модель, серийный номер) и фото узла с обеих сторон. Китайские производители периодически меняют субпоставщиков внутри одной модели, и «та же деталь» у станков разных лет выпуска может отличаться крепежом и разъёмами. Если нужна помощь с подбором запчастей для китайских мебельных линий и лазерных комплексов — подбором по шильдику и доставкой занимаются сервисные инженеры «Сервис Станков» (запрос можно отправить на info@service-stanki.ru).
Стойки ЧПУ китайских линий: Syntec, LNC, Weihong, FSCUT
Подавляющее большинство китайских мебельных станков укомплектовано тайваньскими или материковыми стойками четырёх семейств. Владельцу полезно знать, какая система стоит на его станках: от этого зависят интерфейс, формат программ, поведение при ошибках и то, где брать документацию.
| Система | Разработчик | Где встречается | Что важно знать |
|---|---|---|---|
| Syntec (6MA, 11MA, 21MA, 60WE/60WD) | Syntec Technology, Тайвань | Нестинг-центры и обрабатывающие центры с автосменой инструмента, «продвинутые» комплектации | Поддерживает многошпиндельные конфигурации и автосмену; руководства выложены в открытом доступе на сайте производителя |
| LNC (MW2200, MW5800) | LNC Technology, Тайвань | Нестинг-центры среднеценового сегмента, кромочное и присадочное оборудование | Крупный сенсорный экран, понятный оператору интерфейс; загрузка программ с флешки |
| Weihong (NcStudio, NK-серия) | Weihong Electronic Technology, Шанхай | Массовые фрезеры с ЧПУ и простые нестинг-станки | Дешевле тайваньских систем, широкая распространённость — много инженеров знакомы с ней; поддержка на сайте производителя |
| FSCUT / Cypcut (BC100 и др.) | Friendess (Китай) | Лазерные комплексы, включая IRONMAC | Специализирована под лазерную резку: база технологий реза, графика, окна параметров мощности/частоты/газа |
Обзорно про ошибки и настройки. Аварийные сообщения китайских стоек читаются так же, как у любых других: почти у каждой системы есть журнал аварий, и по нему в 80% случаев понятно, отказ это оборудования или сбой параметров. Типовые классы: ошибки слежения оси (перегруз, люфт, загрязнение направляющих), выход за пределы (сбитые конечные выключатели), ошибки сервоусилителей и шпинделя, ошибки файла программы (неподдерживаемые коды после постпроцессора «чужой» системы). Отдельно следите за батареей памяти: разряженная батарея — «слетевшие» параметры и нули станка. По настройке стоек Syntec у нас есть практический материал — обзор полезных сервисных настроек Syntec для наладчика; в блоге есть и пошаговая инструкция по подключению сетевой папки для станков на Syntec — она закрывает вопрос передачи программ без флешек.
Инструкции: что проверить после доставки и как не убить линию в первый год
Первый год эксплуатации определяет ресурс китайской линии сильнее, чем страна сборки. Короткий чек-лист приёмки и пуска:
- Проверьте комплектность по упаковочному листу: ЗИП, инструмент, шкафы, паспорт и руководства (требуйте хотя бы английскую версию — китайская бесполезна для оператора).
- Сфотографируйте шильдики всех узлов: серийные номера станков, шпинделей, насосов, сервоусилителей, стоек — это база для будущих заказов запчастей.
- Проверьте напряжение в цехе и схему заземления: большинство станков рассчитано на 380 В, 50 Гц; нестабильное питание и отсутствие заземления — причина половины «загадочных» электронных отказов.
- Подготовьте сжатый воздух: давление и осушка по требованиям станка (обычно 0,6–0,8 МПа); влага в пневматике убивает распределители и цилиндры за месяцы.
- Запустите станок на холостых режимах, проверьте геометрию по контрольным программам производителя, сохраните заводские параметры стойки в резервную копию.
- Обучите операторов: типовые «убийцы» станков — работа без аспирации, проталкивание деталей руками под прижимами, съём детали до окончания цикла, игнорирование смазки.
- Составьте график регламентных работ по таблицам выше и назначьте ответственного; ведите журнал простоев — по нему быстро видно, какой узел «просится» в ремонт.
Сервис китайских мебельных линий в России
«Сервис Станков» обслуживает китайские деревообрабатывающие и лазерные линии как самостоятельное направление: ремонт станков, пусконаладка после доставки, плановое техническое обслуживание и удалённая диагностика стоек ЧПУ. В штате — 350 инженеров, работа в 45 регионах России, а также в Беларуси и Казахстане; выезд — в течение 24 часов. Стоимость услуг: ремонт станков — от 15 000 ₽, техническое обслуживание — от 7 500 ₽. По деревообрабатывающему и лазерному оборудованию мы также ведём страницы типов станков: деревообрабатывающие станки с ЧПУ и лазерные станки — на них собраны профильные услуги и примеры работ.
Отдельно отметим удалённую поддержку: значительная часть сбоев китайских стоек (параметры, программы, сетевые папки, интерпретация журнала аварий) решается без выезда — это быстрее и дешевле, а инженер по соединению может тут же подсказать, какая запчасть нужна и как её заказать.
Частые вопросы
NCB и NB — это бренды?
Нет, это серии оборудования внутри бренда Nanxing Machinery (Китай). NCB — сверлильно-присадочные центры с ЧПУ, NB — автоматические кромкооблицовочные станки, NCG — нестинг-центры для раскроя, NPC — форматно-отрезные станки. «NCB/NB» в предложениях поставщиков обычно означает пакет «кромка + присадка» для линии корпусной мебели.
Почему в каталогах NCB называют раскроечным центром?
Это распространённая неточность перепродавцов: формально по каталогу производителя серия NCB сверлит и фрезерует детали, а раскрой выполняют серии NCG (нестинг) и NPC (пила). Практического вреда нет — состав линии от этого не меняется, но при заказе запчастей и документации всегда сверяйтесь с точным обозначением модели на шильдике.
Можно ли поставить IRONMAC в мебельный цех?
Да, если в производственной программе есть металл: каркасы, ножки, фурнитура, комплектующие. Комплекс режет чёрную, нержавеющую и оцинкованную сталь, алюминий; для него нужно отдельное помещение или зона с вытяжкой, подача азота/кислорода и стабильно охлаждаемый источник. Для «чисто деревянной» программы лазер не нужен.
Какие стойки ЧПУ стоят на китайских мебельных станках?
Чаще всего Syntec и LNC (Тайвань) на нестинг-центрах и обрабатывающих центрах, Weihong/NcStudio (Китай) на массовых фрезерах, FSCUT/Cypcut — на лазерных комплексах. Документация первых трёх выложена на официальных сайтах разработчиков — это сильно упрощает жизнь наладчику.
Как заказать запчасть, если у станка нет представительства в России?
По шильдику: бренд, модель, серийный номер станка и узла, фото детали. Расходники (оптику, пневматику, подшипники, каретки ходовых типоразмеров) часто закрывают аналогами за дни; уникальную механику заказывают у дилера или из Китая — ориентировочно от 4 до 10 недель. Держите на складе ЗИП по узлам, простой которых дороже детали.
Что чаще всего ломается на китайской мебельной линии?
По опыту сервисной работы: у нестинг-центров — вакуумная система и шпиндели, у кромочников — клеевые узлы и пневматика, у присадочных центров — датчики и шпиндели, у лазеров — оптика и контур охлаждения. Почти всё это предсказуемо закрывается регламентным обслуживанием.
Стоит ли заключать сервисный договор на такую линию?
Если линия работает в одну-две смены и простои критичны для заказов — да: плановые выезды дешевле аварийных, а инженер, который знает ваши станки, диагностирует быстрее. Для одиночного станка с ненапряжённой загрузкой обычно достаточно регламента силами цеха и вызовов по факту.
Источники
- Официальный сайт Nanxing Machinery: каталог серий — нестинг-центры NCG, сверлильные и кромкооблицовочные станки (Nanxing, Китай; на английском языке)
- Каталог ГК «КАМИ»: автоматизированный комплекс лазерной резки IRONMAC 3015MK2 — характеристики, источник Raycus 6000 Вт, ЧПУ Cypcut (на русском языке)
- Официальный сайт Raycus (Wuhan Raycus Fiber Laser Technologies): волоконные источники излучения для резки, сварки и очистки (на китайском и английском языках)
- Официальный сайт Syntec Technology Co., Ltd.: системы ЧПУ для деревообрабатывающих и фрезерных станков, раздел загрузки документации (на английском языке)
- Официальный сайт LNC Technology Co., Ltd.: контроллер MW2200 для деревообрабатывающих станков (на английском языке)
- Официальный сайт Shanghai Weihong Electronic Technology: системы ЧПУ NcStudio, раздел загрузки программного обеспечения (на китайском и английском языках)