

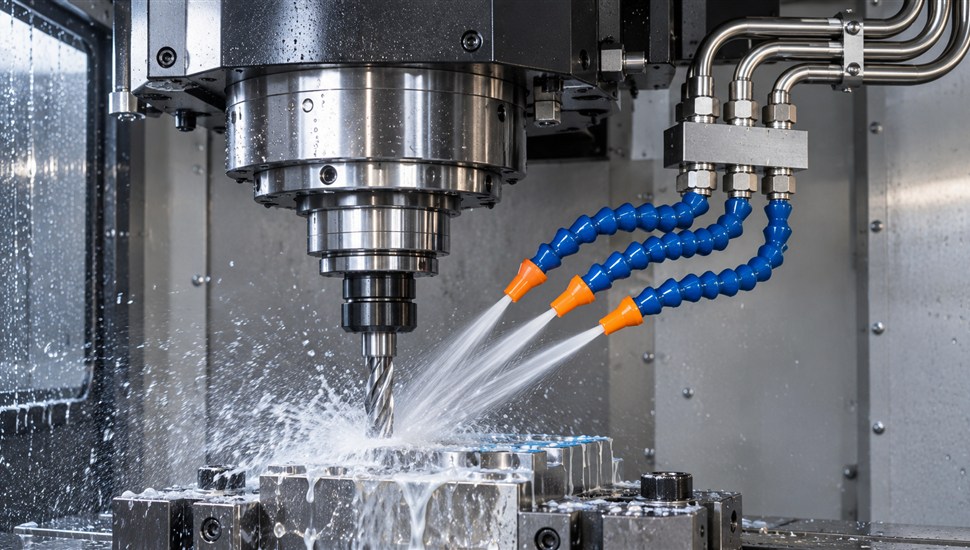
Смазочно-охлаждающая жидкость (СОЖ) — не «вода для смыва стружки», а полноценный технологический элемент обработки. От того, куда и под каким давлением она подаётся, зависят скорость резания, стойкость инструмента, качество отверстий и даже безопасность станка. На большинстве станков с ЧПУ штатно стоит простая поливочная подача — насос на несколько бар и сопло над зоной резания. Для серийного сверления, работы с нержавейкой, титаном и жаропрочными сплавами этого мало, и тогда используют два спецрежима: подачу высокого давления (ВД-СОЖ) и подачу через шпиндель — по каналу в шпинделе и самом инструменте.
В статье разберём физику этих режимов, схему тракта «насос → вращающийся подвод → канал в шпинделе → инструмент», что потребуется для дооснащения станка, требования к фильтрации, управление со стойки ЧПУ и типовые неисправности с решениями.
Коротко: высокое давление нужно не для «более сильного охлаждения» вообще, а для двух конкретных задач — механически ломать стружку в вязких материалах и вымывать её из глубоких отверстий. Подача через шпиндель — способ доставить эту струю прямо к режущей кромке там, куда полив снаружи не попадает в принципе.
Чем спецрежимы подачи отличаются от обычного полива
Обычная (поливочная) подача создаёт 2–8 бар: СОЖ льётся сверху на зону резания. Для наружного точения и чернового фрезерования этого часто достаточно. Проблемы начинаются, когда зона резания спрятана — в глубине отверстия, в канавке, под большой пластиной — или когда материал даёт длинную вязкую стружку, которая наматывается на деталь и инструмент.
| Параметр | Обычный полив | ВД-СОЖ (внешние форсунки) | Подача через шпиндель |
|---|---|---|---|
| Давление | 2–8 бар | 10–70 бар (до 200+ на точении вязких сплавов) | 15–70 бар и выше, до 100–170 бар для малых диаметров |
| Куда попадает СОЖ | На внешнюю часть зоны резания | Точно в зону резания управляемой струёй | Прямо на режущую кромку изнутри инструмента |
| Работа с глубокими отверстиями (5+ диаметров) | Практически не работает: СОЖ не проникает в отверстие | Ограниченно | Основной режим: стружка вымывается из отверстия |
| Стружколомание | Не влияет | Да, струя ломает стружку | Да, плюс вывод осколков наружу |
| Требования к инструменту | Обычный | Обычный | Только инструмент и державки с внутренними каналами |
| Требования к чистоте СОЖ | Грубая фильтрация (50–100 мкм) | Средняя/тонкая | Критична тонкая фильтрация (ориентировочно 5–25 мкм) |
| Типовые применения | Черновая обработка, чугун, простые материалы | Точение нержавеющих сталей, отрезка, канавки | Глубокое сверление, метчики, фрезы с каналами, труднообрабатываемые материалы |
Подача через шпиндель (англ. through spindle coolant) — это не отдельная альтернатива высокому давлению, а чаще всего их сочетание: тракт через шпиндель и насос, создающий в этом тракте десятки бар. Именно в такой связке получают эффект «скорость глубокого сверления ×2–3».
Физика высокого давления: почему струя работает там, где полив бессилен
Гидравлический клин и паровая рубашка
В зоне резания температура достигает сотен градусов, и обычная СОЖ у кромки мгновенно вскипает, образуя паровую прослойку — «паровую рубашку». Полив охлаждает уже стружку и деталь снаружи, до самой кромки почти не доходит. Скоростная струя высокого давления пробивает эту прослойку и попадает на лобовую грань инструмента. Производители инструмента описывают это как эффект гидравлического клина: узконаправленная струя из сопла малого сечения работает в трёх направлениях одновременно:
- интенсивно охлаждает зону контакта стружки с инструментом;
- отрывает стружку от лобовой грани, замедляя лункообразный износ;
- ломает стружку на короткие элементы и эвакуирует их из зоны резания.
Вывод стружки из глубокого отверстия
При сверлении глубже 3–4 диаметров инструмента стружка образуется на дне закрытого отверстия и должна выйти назад по спиральным канавкам, сечение которых сопоставимо с сечением самого сверла. При поливе СОЖ в это отверстие почти не попадает, стружка спрессовывается, кромка перегревается — отсюда поломки свёрл, «визги», разбитые отверстия и обязательные циклы прерывистого вывода (например, G83) через каждые долю глубины. Струя, поданная изнутри сверла под давлением, выталкивает стружку впереди себя: сверлить можно непрерывно, на бо́льших подачах, а стойкость кромки растёт, потому что ей не приходится резать «всухую» сквозь пробку из спрессованной стружки.
Таблица «режим → давление → эффект»
Значения ориентировочные: точные режимы назначают по каталогам производителя инструмента и по материалу детали.
| Режим обработки | Давление СОЖ | Что даёт |
|---|---|---|
| Обычный полив | 2–8 бар | Охлаждение открытых зон, смыв стружки к стружкоудалителю; в глубокие отверстия не проникает |
| Точение со стандартными соплами | около 7–10 бар | Уже улучшает контроль стружки в обычных сталях, позволяет поднять режимы без потери стабильности (по данным Sandvik Coromant) |
| Точение и отрезка вязких сталей, канавки | 20–70 бар | Уверенное стружколомание, стружка не наматывается на деталь и шпиндель |
| Сверление через шпиндель неглубоких отверстий (до 3–5 диаметров) | 15–25 бар | Чистое отверстие без вывода инструмента, стабильное качество |
| Глубокое сверление 5–10+ диаметров, нержавейка, титан | 30–70 бар | Струя вымывает стружку из канавок; по данным производителей скорость сверления растёт в 2–3 раза, вывод инструмента сокращается или отменяется |
| Микросверление (менее 1,5 мм, каналы в инструменте 0,8–1 мм) | 100–170 бар | Прокачка жидкости через малое сечение канала, вывод стружки из «игольных» отверстий |
| Точение дуплексных нержавеющих и жаропрочных сплавов | 150–200 бар | Стружколомание в самых вязких материалах; для таких режимов нужны державки с прецизионными соплами (рекомендация Sandvik Coromant) |
| Ружейное сверление | 50–150 бар (по глубине и диаметру) | Охлаждение кромки и принудительная эвакуация стружки по внутреннему каналу сверла |
Ориентировочные давления по диаметру инструмента
Чем меньше диаметр, тем меньше сечение каналов в инструменте и тем выше давление нужно для прокачки нужного расхода (ориентировочно, по данным производителей систем подачи):
| Диаметр сверла | Типовой канал в инструменте | Ориентировочное давление | Ориентировочный расход |
|---|---|---|---|
| 3–5 мм | 0,8–1,0 мм | 70–100 бар | 1–3 л/мин |
| 5–10 мм | 1,2–1,5 мм | 30–70 бар | 3–8 л/мин |
| 10–20 мм | 1,5–2,5 мм | 20–50 бар | 5–15 л/мин |
| 20–40 мм | 2,5–4,0 мм | 15–30 бар | 10–25 л/мин |
Подача СОЖ через шпиндель: как устроен тракт
Схему можно описать одной цепочкой, каждое звено которой обязательно:
Бак с фильтрованной СОЖ → насос высокого давления → магистраль высокого давления (трубки/рукава) → клапан и регулятор давления → вращающийся подвод на заднем конце шпинделя → сквозной канал в шпинделе (по трубе штревингера) → интерфейс шпиндель/державка → каналы в державке → внутренние каналы инструмента → режущая кромка.
Разорвётся любое звено — и вся система превращается в дорогой полив: СОЖ начнёт сливаться через неплотности, давление у кромки упадёт, стружка останется в отверстии.
Вращающийся подвод — самый ответственный узел
Шпиндель вращается со скоростью тысячи и десятки тысяч оборотов в минуту, а магистраль СОЖ неподвижна. Переходником служит вращающийся подвод СОЖ (роторное соединение, вращающееся уплотнение): неподвижный корпус с входным штуцером и ротор, вращающийся вместе со шпинделем. Герметичность между ними обеспечивает пара трения торцового механического уплотнения (в качественных подводах — из твёрдых материалов типа карбида кремния), поджатая пружиной; давление жидкости дополнительно прижимает кольца друг к другу, поэтому с ростом давления герметичность не падает, а растёт. Ротор центрируют прецизионные подшипники — перекос колец убивает пару трения за смену.
Подвод подбирают по трём параметрам: давление, частота вращения и расход. Превышение любого из них — прямая дорога к утечкам и задирам. Уплотнения изнашиваются постепенно и относятся к расходникам: у большинства производителей есть ремкомплекты, менять которые нужно по наработке часов, а не когда «потечёт».
Требования к шпинделю, державкам и инструменту
- Шпиндель должен иметь сквозной канал по оси и зажимную трубу (штревингер) с внутренним протоком. Если станок выпускался в двух версиях — «с подводом» и «без», обычно отличаются именно труба и комплект уплотнений. О самом шпинделе, его устройстве и типовых поломках у нас есть отдельная статья: шпиндель станка: устройство, поломки, ремонт или замена.
- Державки — с организованным протоком: цанговые с поперечным каналом вместо глухой цанги, фланцевые и сварные оправки с центральным отверстием, термозажимные и гидропластовые с каналом под уплотнительные кольца. Обычная цанговая оправка без канала «съедает» всю систему: СОЖ упрётся в торец хвостовика и пойдёт вразброс.
- Инструмент — только с внутренними каналами: свёрла с отверстиями для СОЖ, метчики с каналами, фрезы с внутренним охлаждением, охлаждаемые удлинители. Стандартное сверло без каналов с ВД-станцией работать будет, но эффекта не даст — струя просто упрётся в него изнутри державки и выльется через зазор.
- Уплотнения на стыках — торцы инструментальных интерфейсов (HSK и подобные) имеют специально спроектированные проточки и уплотнительные кольца, чтобы СОЖ передавалась из конуса шпинделя в хвостовик державки без потерь. Классический конус 7:24 с системой подачи через кольцевые каналы требует корректных колец в оправке — при их износе давление «утекает» до инструмента.
Дооснащение станка: что придётся купить и переделать
Если станок заказан без опции подачи через шпиндель, дооснащение возможно, но объём работ сильно зависит от конструкции. Проще всего, когда станок «готов под опцию»: канал в шпинделе и посадка под подвод есть с завода, остаются насос, фильтрация, трубопроводы и электрика. Сложнее и дороже — когда нужно менять зажимную трубу шпинделя или перебирать шпиндельный узел. Общий ориентир по отрасли: комплексное дооснащение внутренней подачей высокого давления может стоить до 20–40% цены нового станка, поэтому решение всегда считают по экономике конкретных деталей. О том, как вообще расставлять приоритеты при модернизации, у нас написано отдельно: модернизация станка: с чего начать — механика или электроника.
| Узел | Зачем нужен | Ориентировочная вилка затрат |
|---|---|---|
| Насос высокого давления (винтовой, плунжерный или бессальниковый диафрагменный, 20–70 бар и выше) | Создаёт напор; обычный погружной насос полива на это не способен | От ~100 тыс. до 1 млн ₽ и выше — зависит от давления, расхода и производителя (ориентировочно) |
| Вращающийся подвод под конкретный шпиндель | Герметично передаёт СОЖ во вращающийся шпиндель | От ~30 до ~150 тыс. ₽ в зависимости от давления и оборотов (ориентировочно) |
| Зажимная труба шпинделя с протоком / переборка шпиндельного узла | Проводит СОЖ по оси шпинделя к интерфейсу инструмента | От ~100 тыс. ₽ с балансировкой; главная статья бюджета, если канала нет с завода (ориентировочно) |
| Трубопроводы высокого давления, рукава, фитинги, обратный и предохранительный клапаны, манометры | Разводка ВД-магистрали с защитой от гидроударов | От ~20 до ~60 тыс. ₽ (ориентировочно) |
| Двухступенчатая фильтрация тонкой очистки | Защита насоса и каналов инструмента; без неё система нежизнеспособна | От ~50 до ~200 тыс. ₽ по производительности и тонкости (ориентировочно) |
| Державки с протоком и уплотнениями, охлаждаемый инструмент | Доставка СОЖ от шпинделя к кромке | Оправка — от ~5–20 тыс. ₽/шт.; сверло с каналами дороже обычного в 1,5–3 раза (ориентировочно) |
| Электрика и программа ЧПУ/PMC: соленоиды, датчики давления, назначение М-кодов | Включение/выключение и защиты со стойки | Входит в монтаж; услуга установки дополнительных опций у «Сервис Станков» — от 15 000 ₽ |
Вилки цен ориентировочные и приведены только для понимания порядка величин — точная смета зависит от модели станка, требуемого давления и серийности. Монтаж, подключение к системе ЧПУ и пусконаладку таких опций выполняет сервисная служба «Сервис Станков»: установка дополнительных опций — от 15 000 ₽. Перед заказом оборудования имеет смысл заказать диагностику станка на производстве (от 5 000 ₽): инженер проверит, есть ли в шпинделе канал под проток и что именно придётся менять.
Фильтрация: почему это критично для тракта через шпиндель
Внутренние каналы сверла диаметром 5 мм — это отверстия 1,2–1,5 мм; у микроинструмента — меньше миллиметра. Любая твёрдая частица, сопоставимая с сечением канала, заклинивает поток: сверло перегревается и ломается в глубине отверстия — самая дорогая разновидность поломки. Кроме того, абразивная взвесь в нефильтрованной СОЖ работает как шлифовальная паста в паре трения вращающегося подвода и в клапанах насоса. Именно поэтому системы ВД не прощают «и так сойдёт» в подготовке жидкости.
Практическое правило: тонкость фильтрации должна быть как минимум в несколько раз меньше самого малого канала в используемом инструменте, а для тракта через шпиндель применяют двухступенчатую схему — предварительная очистка в баке (сетчатые/магнитные сепараторы, 50–100 мкм) плюс финишная тонкая перед насосом ВД (ориентировочно 5–25 мкм). Фильтры подбирают с запасом по расходу примерно в 1,5 раза, иначе тонкий элемент «затянется» и сработает как дроссель.
| Ступень / класс фильтрации | Тонкость | Где применяется | Что задерживает |
|---|---|---|---|
| Грубая (бак, сетки, магнитные сепараторы) | 100–500 мкм | Первая ступень в любом станке | Крупная стружка, волокна, стружкосмесь |
| Стандартная | 50–100 мкм | Поливочная подача, внешние форсунки | Мелкая стружка и шлам |
| Средняя | 25–50 мкм | ВД-СОЖ с внешними форсунками | Мелкий шлам, часть абразива |
| Тонкая | 10–25 мкм | Тракт через шпиндель, 20–70 бар | Абразивная взвесь, продукты износа |
| Особо тонкая | 5–10 мкм | Давления 100+ бар, микросверление, защита пары трения подвода | Почти вся твёрдая фаза |
Для формализации требований к чистоте жидкости в технической документации используют классы промышленной чистоты: в России — по ГОСТ 17216-2001 «Чистота промышленная. Классы чистоты жидкостей» (классы от 00 до 17 по числу частиц в 100 см³ в размерных диапазонах от 0,5–1 мкм до 100–200 мкм), международный аналог — коды ISO 4406 (частицы ≥4, ≥6, ≥14 мкм на 1 мл). Паспорт системы подачи через шпиндель у серьёзных производителей прямо указывает требуемый класс чистоты — это удобно записывать в регламент ТО и контролировать лабораторно.
Фильтрация — половина дела; вторая половина — состояние самой эмульсии: концентрация, бактерии, посторонние масла. Выбор концентрата, уход за жидкостью и связанные с ней проблемы мы разбирали в статье «СОЖ: выбор, уход и 7 типовых проблем — таблица решений».
Управление со стойки ЧПУ: М-коды и защиты
Контур высокого давления — это исполнительный механизм станка, и он должен включаться из управляющей программы и блокироваться системой безопасности. Базовые коды стандартизованы по сложившейся практике, а спецфункции назначает производитель станка в программе PMC/PLC: одно и то же M51 на станках разных марок может отвечать за разное. Точные коды всегда смотрите в руководстве по программированию конкретного станка.
| Код | Типовое назначение | Примечание |
|---|---|---|
| M08 | СОЖ ВКЛ (полив) | Стандартный код для Fanuc, Siemens, Heidenhain, Syntec и др. |
| M09 | СОЖ ВЫКЛ (все контуры) | Обычно отключает и полив, и контур через шпиндель |
| M07 | Вторая группа СОЖ / сопла | На части станков — полив через вторые сопла, на токарных иногда питатель |
| M51 (типовой пример) | СОЖ через шпиндель ВКЛ | Нестандартный код, назначается производителем станка; встречаются M50, M52, M53 и другие |
| M52/M53 (типовые примеры) | Выбор контура/давления, воздух через шпиндель | Назначение сильно различается между производителями |
| Настройка давления | Задание уставки ВД-станции | Через параметр стойки, аналоговый выход на преобразователь частоты насоса или регулятор на станции |
Кроме М-кодов, в логике PMC/PLC должны быть заведены защиты:
- запрет включения контура при неподвижном шпинделе (струя в остановленный инструмент разрушает уплотнения и разбрызгивает СОЖ);
- отключение ВД перед сменой инструмента и выдержка на сброс давления;
- контроль давления: если насос не выходит на уставку за время пуска — останов подачи с диагностикой (забит фильтр, открыт обходной клапан, нет жидкости);
- контроль уровня и температуры в баке станции.
Если после дооснащения код «не подхватывается», проблема почти всегда в программе PMC/PLC или в назначении кода в параметрах стойки — это работа для инженера по электрической части станка, а не для оператора. О том, как ведут поиск таких сбоев по номерам аварий и разделам диагностической памяти стойки, у нас есть отдельная статья: типовые аварии Sinumerik: диагностика по номерам и слоям.
Типовые неисправности: симптом → причина → решение
| Симптом | Вероятная причина | Решение |
|---|---|---|
| СОЖ капает с верхнего торца шпинделя, корпус подвода мокрый | Износ пары трения вращающегося подвода; абразив в СОЖ; перекос подвода | Замена ремкомплекта уплотнений по регламенту; тонкая фильтрация; проверка соосности установки подвода |
| Давление по манометру не выходит на уставку, «не держит» | Забит фильтр тонкой очистки; воздух на всасывании; износ клапанов насоса; открыт обходной клапан; негерметичность в стыке шпиндель/державка | Замена фильтроэлемента по индикатору перепада; проверка всасывающей линии и уровня; ревизия клапанов насоса; замена уплотнительных колец оправки |
| Струя из инструмента слабая, пульсирует | Износ диафрагм/плунжеров насоса; воздух в магистрали; слишком большие зазоры в державке | Ревизия насоса, развоздушивание магистрали, переход на оправку с уплотнением под конкретный хвостовик |
| Каналы в сверле забиваются, сверла ломаются в отверстии | Грубая фильтрация; шлам и бактерии в баке; стружка в посадочном гнезде оправки | Двухступенчатая фильтрация до 5–25 мкм; чистка бака и замена эмульсии; промывка державок при каждой смене инструмента |
| СОЖ сочится при смене инструмента | Негерметичен обратный/соленоидный клапан; нет выдержки на сброс давления в М-коде | Чистка или замена клапана; добавление паузы после M09 в управляющей программе или PMC |
| Гидроудары и рывки при пуске насоса | Воздух в системе; отсутствие демпфера на станции | Развоздушивание, плавный пуск по преобразователю частоты, установка демпфера |
| Эмульсия греется, запах, падение концентрации | Малый бак; посторонние масла; бактерии; нет контрольных замеров | Теплообменник/чиллер; скоординированный уход за жидкостью (рефрактометр, биоциды) — см. статью о выборе и уходе за СОЖ по ссылке выше |
| После установки ВД-станции станок выдаёт аварию по давлению при каждом пуске | Некорректные уставки/таймауты в PMC, неверный сигнал датчика | Проверка параметров и логики PMC, схемы подключения датчика; при необходимости — вызов инженера |
Если причину не удаётся найти силами цеха, экономнее заказать выездную диагностику на производстве (от 5 000 ₽) или удалённую диагностику ЧПУ «Телесервис», чем гадать и менять узлы наугад.
Какие выгоды даёт ВД-СОЖ: цифры
Все значения ориентировочные — по данным производителей инструмента, насосного оборудования и отраслевой практики; на конкретной детали эффект подтверждают пробной обработкой.
| Показатель | Типовой эффект при переходе с полива на ВД/через шпиндель | Где проявляется сильнее всего |
|---|---|---|
| Скорость глубокого сверления | Рост в 2–3 раза | Отверстия глубиной 5+ диаметров в легированных сталях |
| Время цикла сверления | Сокращение ориентировочно на 30–60% (в практических примерах встречается и больше: отверстие Ø8 мм на глубину 50 мм — с 8 до 3,5 с) | Серийное сверление, масляные каналы Ø6–8 мм на глубину 120–150 мм без вывода инструмента |
| Стойкость инструмента | Рост ориентировочно на 50–100%, в вязких и жаропрочных сплавах — в разы | Титан, нержавеющие и жаропрочные сплавы |
| Качество отверстия | Меньше разбивка и конусность, стабильная шероховатость | Направляющие отверстия, посадочные под крепёж |
| Простои по «случайным» поломкам сверла | Резкое сокращение: сверло перестаёт ломаться в глубине отверстия | Любая глубокая обработка |
| Срок окупаемости дооснащения | Ориентировочно 6–12 месяцев | Обработка титановых деталей, серийные программы |
Когда обычной подачи СОЖ достаточно
ВД-СОЖ — не самоцель. Не тратить бюджет на станцию имеет смысл, если:
- глубина отверстий не превышает 3–4 диаметров инструмента — стружка выходит сама, а полив снимает тепло;
- материал даёт короткую ломкую стружку (чугун, многие углеродистые стали на чистовых режимах);
- обработка наружная и открытая: черновое фрезеровование с обильным поливом и хорошим смывом стружки;
- серийность низкая, машинное время не является узким местом — станок и так загружен не полностью;
- инструмент не имеет внутренних каналов, а менять номенклатуру на охлаждаемые версии не планируется.
Честный расчет прост: посчитайте машинное время на «проблемных» операциях за месяц, стоимость ломающихся свёрл и время на извлечение обломков из отверстий. Если сумма заметная — ВД-СОЖ окупится быстро; если копеечная — достаточно следить за штатной системой подачи и состоянием жидкости.
Обслуживание системы: регламент
Система ВД-СОЖ служит без проблем только при регулярном обслуживании. Ориентировочный регламент (уточняется по документации производителя станка, станции и подвода):
| Периодичность | Работы |
|---|---|
| Ежесменно | Контроль уровня и концентрации эмульсии (рефрактометр, по паспорту концентрата); осмотр подвода и стыков на утечки |
| Еженедельно | Индикатор перепада давления на фильтрах; очистка сеток и магнитных сепараторов бака; осмотр рукавов ВД на вздутия и потёртости |
| Ежемесячно | Тест-прогон: давление на манометре при холостой струе и в работе; промывка каналов державок; проверка уплотнительных колец оправок |
| Раз в 3–6 месяцев | Замена фильтроэлементов тонкой очистки; ревизия вращающегося подвода; проверка клапанов станции |
| Раз в год | Ревизия насоса ВД (клапаны, диафрагмы/плунжеры); полная замена эмульсии, чистка и дезинфекция бака; поверка манометров |
| По наработке часов подвода (по норме производителя) | Замена ремкомплекта уплотнений вращающегося подвода — не дожидаясь течи |
Свести эти работы в единый план по всему парку удобно через плановое техническое обслуживание (от 7 500 ₽) — регламентные работы по системам СОЖ, гидравлике и пневматике входят в типовые карты ТО станков с ЧПУ.
Частые вопросы
Можно ли дооснастить подачей через шпиндель станок, у которого её не было с завода?
Часто можно. Ключевой вопрос — шпиндель: если в нём есть сквозной канал и посадочное место под вращающийся подвод (станок «готов под опцию»), дооснащение сводится к станции, фильтрации, трубопроводам и настройке М-кодов. Если канала нет, потребуется переборка шпиндельного узла с заменой зажимной трубы — это заметно дороже и требует балансировки. Решение принимают после осмотра станка и расчета экономики конкретных деталей.
Какое давление выбрать: 20 или 70 бар?
Для большинства задач сверления через шпиндель достаточно уровня «около 20 бар» — он покрывает отверстия до 5 диаметров и общий подъём производительности. Уровень «около 70 бар» нужен для глубоких отверстий (10+ диаметров), малых диаметров, нержавейки и титана. Правильнее выбирать не «максимальное», а достаточное: чем выше давление, тем жёстче требования к фильтрации, трубопроводам и уплотнениям — и тем дороже эксплуатация.
Подойдут ли обычные свёрла и оправки?
Нет. Нужен инструмент с внутренними каналами и державки с организованным протоком и уплотнениями. Обычное сверло в охлаждаемой оправке просто перекроет поток — давление подскочит, сработает предохранительный клапан, а к кромке СОЖ не попадёт.
Почему забиваются каналы в инструменте и что делать?
Почти всегда — грязная СОЖ: частицы шлама и стружки, сопоставимые с сечением канала, или бактериальная слизь. Лечится двухступенчатой фильтрацией (тонкая ступень ориентировочно 5–25 мкм), контролем концентрации и регулярной чисткой бака. Каждую оправку при смене инструмента осматривайте и промывайте — стружечная «пробка» в стакане оправки встречается чаще, чем кажется.
Вращающийся подвод потёк — можно ли ездить «пока капает»?
Нельзя. Капающая течь быстро превращается в разгар пары трения: абразивная СОЖ попадает на трущиеся кольца, и вместо ремкомплекта потребуется замена всего подвода. Кроме того, падение давления в тракте возвращает вас к исходной проблеме — стружка в отверстии и ломающиеся свёрла.
Как проверить, что система работает штатно, без разборки?
Три простых теста: манометр станции при закрытом контуре держит давление после остановки насоса; струя из установленного в шпиндель тестового инструмента ровная и бьёт далеко; при работе давление проседает не глубже нормы, указанной в документации станка. Отклонение любого пункта — повод для диагностики.
Выводы
- Высокое давление СОЖ решает две физические задачи: пробивает паровую рубашку у кромки и ломает/вымывает стружку. Полив на это не способен в принципе.
- Подача через шпиндель — единственный способ доставить СОЖ в закрытую зону глубокого отверстия; тракт: насос → вращающийся подвод → канал в шпинделе → державка → каналы инструмента.
- Дооснащение состоит из насосной станции, вращающегося подвода, магистралей ВД, тонкой фильтрации, охлаждаемой оснастки и настройки М-кодов в PMC/PLC; дороже всего — шпиндельный узел, если канала нет с завода.
- Фильтрация — жизненно важный узел: тонкость очистки должна быть в разы меньше самого малого канала инструмента (ориентировочно 5–25 мкм); класс чистоты жидкости удобно нормировать по ГОСТ 17216-2001.
- Эффект для глубокого сверления — рост скорости в 2–3 раза и кратный рост стойкости инструмента в вязких материалах (ориентировочно); окупаемость дооснащения на серийных деталях — месяцы, а не годы.
Источники
- Как подавать СОЖ и смазочно-охлаждающую жидкость при точении (Sandvik Coromant, база знаний, на английском языке)
- Википедия: «Режущая жидкость» (Cutting fluid, на английском языке)
- ГОСТ 17216-2001 «Чистота промышленная. Классы чистоты жидкостей»
- Что такое вращающиеся подводы: принцип работы и применение (Rotoflux, производитель роторных соединений, на английском языке)
- Области применения промышленных насосов Hydra-Cell: давление до 200 бар, жидкости со взвесями (Wanner Engineering, на английском языке)