

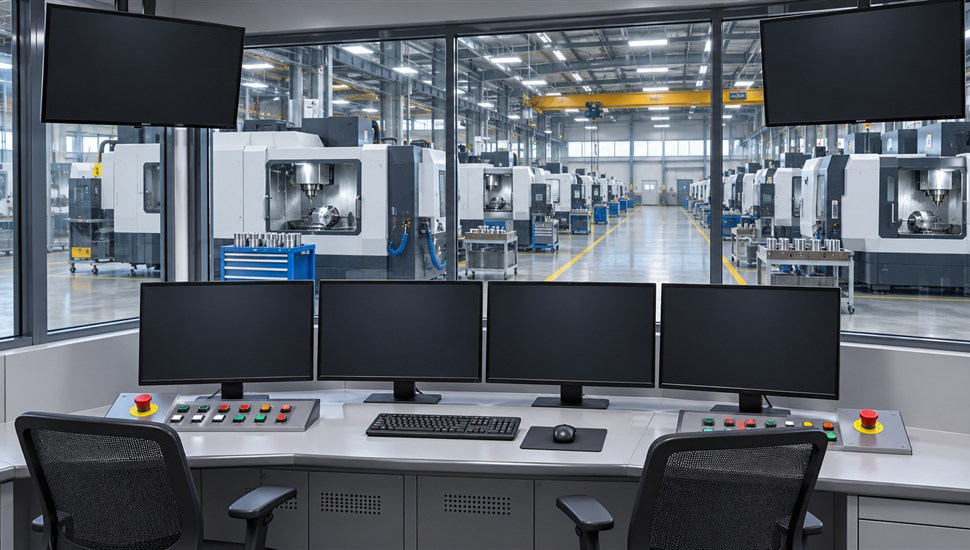
В цехе на 5–20 станков рано или поздно заканчивается эпоха «ручного управления»: загрузку оборудования мастер оценивает на глаз, простои вспоминают постфактум, наряды и выработку сводят в электронных таблицах, а вопрос «почему сорвали срок по заказу» решается часовым разбором переписок. Ответ на этот хаос — поэтапная цифровизация: сначала собрать данные со станков, потом вывести весь цех на диспетчерский экран (SCADA), затем научиться управлять выполнением заданий (MES) и связать всё с учётной системой (1С). Разбираем, что даёт каждый уровень, сколько стоит вход, какие российские платформы представлены на рынке в 2025–2026 годах и как внедрять, чтобы проект не умер через полгода.
Три уровня цифровизации: мониторинг, SCADA, MES и связка с 1С
В автоматизации производства принято выделять уровни (классическая модель стандарта ISA-95): внизу — физическое оборудование и системы ЧПУ, выше — системы сбора данных и диспетчеризации, ещё выше — система оперативного управления производством (MES), и наверху — планирование ресурсов предприятия (в российских условиях почти всегда 1С). Для станочного цеха это удобно свести к четырём практическим ступеням.
Уровень 1 — мониторинг станков: данные с оборудования
Это фундамент, без которого всё остальное не работает. Системы этого класса называют MDC (Machine Data Collection — сбор машинных данных) или системами промышленного интернета вещей: они подключаются к станкам и круглосуточно фиксируют:
- время работы, простоя и аварийных состояний по каждому станку;
- код аварийного сообщения и номер кадра управляющей программы, при котором произошла остановка;
- номер выполняемой управляющей программы и наработку в часах;
- технологические режимы: обороты шпинделя, подача, нагрузка приводов, координаты;
- причины простоя, которые оператор указывает на терминале (наладка, отсутствие заготовки, ожидание инструмента, ремонт).
Подключение выполняется двумя способами. Программный — сервер соединяется с системой ЧПУ по сети Ethernet через штатные интерфейсы: библиотеки FOCAS у Fanuc, опции связи у Heidenhain и Siemens, открытые протоколы OPC UA и MTConnect. Аппаратный — к электроавтоматике станка подключаются датчики и токовые клещи; это дороже по железу, но работает с любым оборудованием, включая старые стойки и универсальные станки без ЧПУ. Подробнее о сборе данных и первых шагах мы писали в статье «Мониторинг станков с ЧПУ: что даёт и с чего начать в цехе».
Ключевой вопрос уровня — не «какие красивые графики показать», а достоверность данных: контроль мощности и нагрузки шпинделя сам по себе не отличает резание от «воздуха» на чистовых режимах, поэтому зрелые решения сочетают автоматический сбор с терминалами и сканерами штрихкодов на рабочих местах.
Уровень 2 — SCADA: диспетчерский экран цеха
SCADA (диспетчерское управление и сбор данных) — это программный комплекс, работающий в реальном времени: он собирает данные с оборудования, отображает их оператору и диспетчеру в наглядной форме, архивирует, ведёт аварийную сигнализацию и отчёты. Если мониторинг отвечает на вопрос «что делает станок», то SCADA отвечает на вопрос «что происходит в цехе прямо сейчас»: один экран, на котором виден весь парк.
Для станочного цеха SCADA-контур обычно строится поверх тех же данных MDC и добавляет:
- мнемосхему цеха: план размещения станков с индикацией состояния каждого;
- сводный диспетчерский экран: статусы, загрузка, текущие задания;
- алерты: автоматические уведомления (звук на экране, письмо, сообщение на телефон) при аварии, затянувшемся простое, выходе параметра за границы;
- архивы и тренды: графики загрузки по часам, сменам, дням;
- отчёты для планёрки: смена в разрезе, топ простоев, узкие места.
Уровень 3 — MES: управление выполнением
MES (система оперативного управления производством) занимает нишу между учётной системой и цехом. Она не планирует предприятие в целом (это задача 1С) и не управляет приводами станка (это задача ЧПУ) — она управляет исполнением: превращает планы в посменные задания, раздаёт их на рабочие места, собирает факт выполнения и возвращает его наверх. Типовой функционал MES для станочного цеха:
- оперативное планирование: разбивка плана на операции, формирование сменных заданий и нарядов с учётом фактической загрузки оборудования;
- диспетчеризация: контроль хода работ, сроков операций, очередей у станков;
- учёт выполнения и выработки: кто, что, на каком станке и сколько сделал;
- управление качеством: фиксация брака, контрольные операции, анализ причин;
- прослеживаемость: история детали — из какой заготовки, на каком станке, по какой программе, кем изготовлена;
- расчёт эффективности: коэффициент загрузки, OEE, машинное и подготовительно-заключительное время;
- электронные документы на рабочем месте: наряды, эскизы, управляющие программы, карты наладки.
Уровень 4 — интеграция с 1С
Отдельным уровнем принято выделять связку с учётной системой. Типовое разделение ролей: 1С ведёт заказы, спецификации, закупки, себестоимость и объёмно-календарное планирование; MES берёт у неё план и возвращает факт — выработку, машинное время, брак, незавершённое производство. Без этой связки цех живёт в «двух реальностях»: план в 1С один, фактическая жизнь цеха — другая.
Сводная таблица: что даёт каждый уровень
| Уровень | Функции | Данные | Эффект | Цена входа (ориентировочно) |
|---|---|---|---|---|
| 1. Мониторинг станков (MDC, промышленный интернет вещей) | Сбор данных с ЧПУ и датчиков, учёт загрузки, простоев, аварий, наработки | Время работа/простой/авария, коды ошибок, номер УП, режимы (обороты, подача, нагрузка), наработка часов | Реальная загрузка парка вместо оценок «на глаз»; быстрое обнаружение аварий; данные для OEE и то по факту | От нескольких десятков тысяч рублей за станок (аппаратные датчики) до дороже при программном подключении через опции ЧПУ; пилот на 5 станков — обычно в пределах нескольких сотен тысяч рублей вместе с сервером |
| 2. SCADA (диспетчеризация) | Диспетчерский экран цеха, мнемосхема, алерты и уведомления, архивы, тренды, отчёты смены | Те же данные уровня 1, агрегированные по цеху в реальном времени + события и уведомления | Реакция на простой за минуты, а не к концу смены; прозрачная смена; обоснованные решения о перераспределении работ | Лицензии российской SCADA — от ~100–300 тыс. ₽, пилотный диспетчерский контур на цех с работами — ориентировочно 0,5–2 млн ₽ |
| 3. MES (управление выполнением) | Сменные задания и наряды, диспетчеризация операций, учёт выработки, качество, прослеживаемость, OEE | Задания и маршруты из плана + фактическое выполнение с рабочих мест и станков | Сокращение простоев на 20–30% и рост эффективности производства до 15% (по отраслевым данным); исполнимость сроков; честная себестоимость | Пилотный контур MES на один цех — ориентировочно от 1–3 млн ₽ с лицензиями и внедрением |
| 4. Интеграция с 1С | Обмен планами и нормативами вниз, фактом выработки и машинного времени вверх | Заказы, спецификации, маршруты — вниз; выработка, брак, НЗП, машинное время — вверх | Одна картина у производства и бухгалтерии; себестоимость по факту, а не по нормативам; меньше двойного ввода | Типовой обмен с 1С:ERP — ориентировочно от 0,3–1 млн ₽ на доработку и отладку (сильно зависит от конфигурации) |
Все вилки в таблице — ориентировочные, по опыту рынка: итог зависит от парка (наличие Ethernet у ЧПУ, возраст станков), числа рабочих мест, выбранной платформы и объёма внедрения.
Что даёт диспетчеризация: как выглядит экран цеха
Самый быстрый и наглядный результат цифровизации — диспетчерский экран. Опишем словами, что видит руководитель или диспетчер, открыв систему утром:
- Сводные плитки сверху: загрузка цеха за смену в процентах, текущий OEE, количество аварийных остановок, суммарное время простоев, топ-3 причины простоя за неделю.
- Таблица станков — строка на каждый станок. Пример, как это выглядит на живом цехе из 12 единиц:
| Станок | Статус | Текущая УП | Время в статусе | Детали (план/факт) | Загрузка смены |
|---|---|---|---|---|---|
| Токарный центр №1 (Fanuc) | Работа (зелёный) | O1205 | 1 ч 20 мин | 48/52 | 84% |
| Токарный центр №2 (Siemens) | Авария (красный) | O0771, кадр N340 | 6 мин | 10/26 | 31% |
| Обрабатывающий центр №1 (Fanuc) | Наладка (жёлтый) | — | 42 мин | 0/30 | 12% |
| Фрезерный №4 (Heidenhain) | Простой: нет заготовки (жёлтый) | PLATE_22 | 18 мин | 5/18 | 55% |
| Круглошлифовальный №2 | Выключен (серый) | — | 3 ч | — | 0% |
Цветовая индикация — зелёный «работа», жёлтый «наладка/простой», красный «авария», серый «выключен» — считывается за секунды: диспетчер сразу видит, что токарный центр №2 стоит по аварии шесть минут и код ошибки уже ушёл механику, а у фрезерного №4 пятнадцатая минута ожидания заготовки — значит, надо звонить на склад. Каждый статус кликабелен: раскрывается история смены, график нагрузки, причина простоя, которую указал оператор.
Что это даёт на практике:
- Скорость реакции. Авария перестаёт «обнаруживаться» через два часа — система сама отправляет уведомление механику или сервисной службе. При договоре на удалённую поддержку инженер может подключиться к стойке по алерту, не дожидаясь заявки.
- Конец спорам о загрузке. Вопрос «почему токарный участок снова сорвал план» решается отчётом, а не поиском виноватого.
- Выявление узких мест. Недельный отчёт по простоям показывает, что 40% потерь — ожидание инструмента или наладчика, и это управленческая задача, а не «лень операторов».
- Дисциплина смен. Когда каждый простой фиксируется с причиной, смены начинают конкурировать за загрузку — без единого приказа.
О том, как посчитать цену такого простоя в рублях, — отдельная статья: «Сколько стоит час простоя станка: расчёт и сокращение». Именно эта цифра обычно становится главным аргументом в пользу диспетчеризации.
Что даёт MES: задания, выполнение, прослеживаемость
Если SCADA делает цех видимым, то MES — управляемым. Вот как меняется работа участка после внедрения типового контура:
- Планирование. Планово-диспетчерский отдел формирует в системе этапы производства и посменные задания. Система учитывает фактическую загрузку станков (данные уровня мониторинга), availability инструмента и оснастки, сроки операций.
- Наряды на рабочих местах. Оператор утром видит на терминале свой план на смену: партия, операция, чертёж, карта наладки, расчётное время. Бумажные наряды и маршрутки с «подписями через три цеха» уходят в прошлое.
- Отметка выполнения. Рабочий запускает операцию, фиксирует готовое и брак, указывает причины отклонений. Факт машино-времени подтягивается со станка автоматически — приписки становятся невозможными.
- Прослеживаемость. Каждая деталь получает историю: заготовка из какой партии, обработана на каком станке, по какой версии программы, кем, с каким контролем. При рекламации можно за минуты поднять все детали из той же партии — вместо тотальной перепроверки.
- Отчётность для всех ролей. Начальнику цеха — исполнение сменных заданий; отделу технического контроля — брак и его причины; планово-экономическому отделу — выработка и машинное время для себестоимости; менеджеру по продажам — реальная готовность заказа, а не «наверное, на следующей неделе».
Отдельный выигрыш — OEE (коэффициент общей эффективности оборудования): произведение доступности, производительности и доли годной продукции. Мировым ориентиром считается 85%, типичный цех без систем учёта показывает около 60% — то есть треть фондов фактически не работает. Без автоматического сбора данных OEE считывается «на бумаге» и всегда приукрашен; с мониторингом он становится ежедневной управленческой цифрой.
Российские платформы 2025–2026: что выбирать для станочного цеха
После ухода западных вендоров (Siemens Opcenter, Rockwell, Dassault Delmia и другие) центр тяжести сместился на отечественные решения — по отраслевым оценкам, на российском рынке представлено более 50 систем класса MES, а зрелых универсальных платформ заметно меньше. Ниже — проверенные по официальным источникам варианты, релевантные станочному цеху; точки входа у них разные.
Foreman (СМПО Foreman, ЛО ЦНИТИ)
Пионер российского рынка: первая отечественная система мониторинга станков с ЧПУ, разрабатывается с 2001 года ленинградским отделением ЦНИИ технологии. Заточена именно под станочный парк: сбор данных со стоек ЧПУ, контроль простоев и режимов работы, аналитика эффективности, дистанционный мониторинг вплоть до концепции «цифрового производства». Хороший вариант, если нужно начать с уровня 1–2 на разнородном парке.
ZIIoT и «Конструктор MES» (ГК «Цифра»)
Промышленная платформа интернета вещей от ГК «Цифра» (Zyfra): сбор и хранение производственных данных с оборудования, конструкторы дашбордов и мнемосхем, сервисы прослеживаемости. Надстройка «Конструктор MES» позволяет собирать MES-решения без программирования. Платформа имеет один из максимальных уровней зрелости в реестре отечественного ПО и регулярно возглавляет отраслевые рейтинги российских MES. Путь «мониторинг → MES» на одной платформе.
AggreGate MES Application Platform (Tibbo Systems)
Низкокодовая платформа с модулями SCADA/HMI и MES/OEE в единой базе тегов: планирование сменных заданий, управление спецификациями и маршрутами с версиями, прослеживаемость, контроль качества, расчёт OEE в реальном времени, рабочие места операторов со сканерами штрихкодов. Подключение оборудования через OPC UA, MQTT и напрямую к контроллерам Siemens; модель данных по ISA-95 упрощает интеграцию с 1С. Развёртывание локально или в частном облаке, бессрочные лицензии.
1С:MES «Оперативное управление производством» (1С и Райтек)
MES-решение, встроенное в экосистему 1С: объёмно-календарное планирование и учёт остаются в 1С:ERP, конструкторско-технологическая подготовка — в 1С:PLM, а 1С:MES отвечает за пооперационную оптимизацию плана, посменные задания, диспетчеризацию и контроль качества. Более 60 внедрений, значительная часть — машиностроение. Логичный выбор, если учётная система уже на 1С и нужна тесная связка «план — цех — факт».
MasterSCADA 4D (ИнСАТ / ИЭК DIGITAL)
Российская SCADA-платформа для диспетчеризации: Web-визуализация, поддержка десятков промышленных протоколов, масштабирование от сотен до миллионов точек ввода-вывода, резервирование серверов, работа на отечественных операционных системах. Для станочного цеха это уровень 2: диспетчерский экран, алерты, архивы — поверх данных, собранных с ЧПУ или датчиков.
Другие решения
На рынке также работают АИС «Диспетчер» (Станкосервис, Смоленск), «Чёрный Ящик» (КАМ Инжиниринг), Winnum CNC (СИГНУМ), DPA (Экстенсив), «Навиман» (СОЛВЕР) и другие — преимущественно в нише мониторинга станков (уровень 1–2). Из мировых решений в российских цехах ещё встречаются MT-LINKi от Fanuc и Cimco MDC-Max, но развитие этих продуктов на рынке РФ ограничено.
| Система | Класс | Уровни | Сильная сторона для станочного цеха |
|---|---|---|---|
| Foreman (ЛО ЦНИТИ) | MDC/мониторинг | 1–2 | Специализация на станках с ЧПУ, долгая история на рынке РФ |
| ZIIoT + «Конструктор MES» (Цифра) | Промышленная платформа интернета вещей + MES | 1–3 | Рост от мониторинга до MES на одной платформе, реестр ПО |
| AggreGate MES (Tibbo Systems) | SCADA/HMI + MES/OEE | 2–3 | Низкокодовая настройка, единая база тегов, OPC UA/MQTT |
| 1С:MES (1С и Райтек) | MES | 3–4 | Нативная связка с 1С:ERP и 1С:PLM, опыт в машиностроении |
| MasterSCADA 4D (ИЭК DIGITAL) | SCADA | 2 | Масштабируемая диспетчеризация, отечественные ОС |
Практический совет: платформу выбирайте не «по рейтингу», а по тому, как она подключится именно к вашему парку. Начать стоит с диагностики оборудования на производстве (от 5 000 ₽) и аудита парка: какие стойки имеют Ethernet и опции связи, какие придётся подключать аппаратно — от этого зависит и бюджет, и состав системы.
Как начать с малого: поэтапный план для цеха на 5–20 станков
Главное правило, подтверждаемое и отраслевым опытом: не внедрять всё сразу. Даже крупные предприятия приходят к выводу, что большинству компаний MES не нужна «целиком» — окупаются точечные контуры с быстрым эффектом. Для малого парка это тем более верно.
| Этап | Что делаем | Эффект | Срок (ориентировочно) |
|---|---|---|---|
| Шаг 0. Аудит парка | Инвентаризация станков и стоек ЧПУ: интерфейсы связи, версии, наличие опций (Ethernet, FOCAS, OPC UA). Определяем способ подключения каждого станка | Понятная карта «что подключаем программно, что аппаратно» и честная смета; заодно выявляются проблемы станков, мешающие съёму данных | 1–2 недели |
| Шаг 1. Пилот мониторинга на 5 станках | Подключаем 3–5 самых «болезненных» станков, заводим сервер, настраиваем сбор работу/простой/аварии и наработки | Первая реальная цифра загрузки (обычно она на 15–30 процентных пунктов ниже ожиданий); список реальных причин простоев | 1–2 месяца |
| Шаг 2. Весь парк + диспетчеризация | Подключаем остальные станки, разворачиваем диспетчерский экран, настраиваем алерты механику и мастеру, вводим указание причин простоя операторами | Реакция на аварии за минуты; прозрачные смены; отчёт по загрузке парка к планёрке; рост загрузки за счёт наведения порядка | 2–4 месяца |
| Шаг 3. Учёт выполнения (лёгкий MES) | Заводим справочники оборудования и номенклатуры, запускаем сменные задания и отметку выполнения на терминалах, считаем OEE и выработку | План/факт по операциям; конец двойного ввода; данные для сдельной оплаты и себестоимости | 3–6 месяцев |
| Шаг 4. Интеграция с 1С | Настраиваем обмен: планы и нормативы из 1С вниз, выработка и машинное время вверх | Одна картина у производства и бухгалтерии; себестоимость заказа по факту | 2–4 месяца |
| Шаг 5. Развитие | Качество и брак, прослеживаемость партий, управление управляющими программами, предиктивное обслуживание по данным мониторинга | Снижение брака, гарантийная история деталей, ремонт по состоянию вместо ремонта по факту поломки | постоянно |
Два важных акцента плана. Первый: подключение можно вести без остановки цеха — программное подключение к стойке занимает часы, аппаратное совмещают с плановым обслуживанием; этапы описаны в статье «Подключение станка к мониторингу: этапы без остановки цеха». Второй: не задерживайтесь на «бумажном» учёте — данные мониторинга резко обесцениваются, если параллельно ведутся старые журналы; что и в каком виде оставить на бумаге, разбирали в материале «Сервисная документация производства: какие журналы и отчёты вести».
Связка «мониторинг → MES → 1С»: как текут данные
Правильно выстроенный контур работает как конвейер данных в обе стороны:
- 1С (заказы и нормативы). Заказ клиента превращается в план производства: спецификация, маршрут с операциями, нормы времени, сроки.
- MES (задания). План разбивается на сменные задания и наряды с учётом фактической загрузки станков — той самой, которую непрерывно измеряет уровень мониторинга. Задания уходят на терминалы у станков и на диспетчерский экран.
- Станок и рабочий (выполнение). Оператор запускает партию, отмечает готовое и отклонения; система автоматически фиксирует машинное время, простои и их причины.
- MES (учёт). Факт накапливается: выработка по рабочим и станкам, брак и его причины, незавершённое производство, OEE.
- 1С (данные обратно). Выработка закрывает наряды и попадает в сдельную оплату; машинное время — в себестоимость; статус операций — в исполнимость заказов. Менеджер видит реальную готовность, бухгалтер — фактическую стоимость, начальник цеха — узкие места.
Типовые грабли интеграции, о которых стоит знать заранее:
- Разные режимы времени. 1С живёт в учётном времени (документы, проводки, даты), цех — в реальном. Обмен надо строить через очередь событий с фиксацией времени события, а не «выгрузкой раз в сутки».
- НСИ. Справочники оборудования, номенклатуры и операций должны быть едиными и в 1С, и в MES. Классическая ошибка — станок называется «16К20» в учёте, «Ток-3» в цехе и «DMG» в наряде; без вычистки справочников сведение факта с планом разваливается.
- Границы ответственности. Объёмно-календарное планирование — в 1С, пооперационное — в MES. Если границы не зафиксировать, стороны начинают дублировать друг друга или, наоборот, сваливать просроченные планы на «систему».
- Качество данных со станков. Если уровень мониторинга занижает или завышает машинное время (например, не отделяет холостой ход), в 1С уедет кривая себестоимость — и доверие к системе будет потеряно.
Типичные ошибки внедрения
| Ошибка | Чем грозит | Как избежать |
|---|---|---|
| Купить «большую систему» сразу: полный MES-контур на весь завод до какого-либо опыта | Год внедрения без результата, бюджет ×3, система «для галочки»; по опыту отрасли большинство компаний не нуждаются в MES целиком | Путь «мониторинг → SCADA → MES» с пилотами на 5 станках и фиксацией эффекта на каждом этапе |
| Внедрять MES без данных со станков — учёт строится на ручном вводе операторов | «Честное слово» вместо факта: данные приукрашиваются, машинное время неизвестно, OEE фиктивен | Сначала уровень 1 (автоматический сбор с ЧПУ/датчиков), MES — на фундаменте достоверных данных |
| Не вовлекать людей: проект ведёт ИТ-отдел, мастеров и операторов ставят перед фактом | Скрытый саботаж: «забыл» указать причину простоя, «не заметил» алерт; через полгода система пустая | Внутренний владелец проекта со стороны производства; обучение, простые терминалы, понятная выгода рабочим (наряд без бумажек, справедливая сдельная оплата) |
| Нет ответственного за учёт: никто из руководства не спрашивает данные системы | Через месяц никто не открывает отчёты, данные не используются в решениях | Регулярные планёрки по отчётам системы; показатели смен и участков — в системе мотивации |
| Внедрение без описания процессов: «пусть система покажет, как у нас всё устроено» | Автоматизируется хаос, доработки бесконечны, сроки срываются | Сначала зафиксировать маршрут, смены, порядок нарядов на бумаге, потом переносить в систему |
| Разрозненные службы: ИТ покупает платформу, производство живёт своей жизнью, 1С-ники узнают о проекте последними | Интеграция превращается в отдельный проект длиннее основного | Одна команда: технолог, мастер, ИТ-специалист, представитель 1С; общие цели по этапам |
| «Мусор на входе»: несогласованные справочники, двойные названия станков, нет норм времени | Сведение плана и факта невозможно, отчёты недостоверны | Вычистка НСИ до старта MES-контура; единые справочники между 1С и MES |
Экономика: что окупается первым
По отраслевым данным, эффект зрелого MES-контура — сокращение простоев на 20–30% и рост эффективности предприятия до 15%. Но эти цифры не приходят одномоментно: деньги возвращаются в разное время на разных уровнях. Практика показывает такую последовательность.
| Этап | Что окупает | За счёт чего | Срок окупаемости (ориентировочно) |
|---|---|---|---|
| Мониторинг + алерты | Первый и самый быстрый возврат | Сокращение времени реакции на аварии (минуты вместо часов), обнаружение «невидимых» простоев, рост фактической загрузки без инвестиций в новые станки | От нескольких месяцев до года — зависит от стоимости часа простоя парка |
| Диспетчеризация (SCADA-экран) | Управленческий эффект | Перераспределение работ в реальном времени, наведение порядка в сменах, честная база для решений о покупке/списании оборудования | Обычно укладывается в горизонт мониторинга |
| Лёгкий MES (задания и выработка) | Экономия трудозатрат и снижение потерь | Ликвидация двойного ввода и бумажных нарядов, точная сдельная оплата, снижение брака за счёт контроля операций | Около года-полутора после старта контура |
| Интеграция с 1С | Качество управленческого учёта | Себестоимость по факту, исполнимость заказов, меньше ручных сверок | Косвенный эффект; оценивается не деньгами ИТ-бюджета, а точностью решений |
| Предиктивное обслуживание | Стратегический эффект | Переход от ремонта по факту поломки к обслуживанию по состоянию: тренды нагрузки, вибраций, температуры подсказывают износ до аварии | Долгий горизонт, максимальная отдача на дорогом оборудовании |
Быстрее всего деньги возвращает связка «мониторинг + алерты + регламентное обслуживание по данным»: когда каждое аварийное сообщение сразу превращается в заявку механику, а тренды наработки — в график планового технического обслуживания (от 7 500 ₽). Со временем данные мониторинга позволяют уйти от обслуживания «по календарю» к обслуживанию по состоянию — дилемма разобрана в статье «Плановое ТО, предиктивная диагностика или ремонт по факту: что выбрать».
Частые вопросы
Чем SCADA отличается от MES простыми словами?
SCADA показывает и сигнализирует: что происходит на станках прямо сейчас, архивирует и уведомляет. MES управляет: формирует сменные задания, раздаёт наряды, собирает факт выполнения и передаёт его в 1С. SCADA отвечает на вопрос «что происходит?», MES — «что делать и сделано ли?».
Можно ли обойтись без SCADA и сразу внедрить MES?
Технически да, но данные со станков собирать всё равно придётся — без нижнего уровня MES будет опираться на ручной ввод. Практичнее наоборот: сначала мониторинг и диспетчерский экран (быстрый эффект), затем наращивать управление заданиями. Многие платформы позволяют пройти этот путь без смены системы.
Как подключить станок со старой стойкой или вообще без ЧПУ?
Аппаратным способом: датчики и токовые клещи на электроавтоматике фиксируют цикл работы, простой и аварию. Точность ниже, чем у программного съёма (номер программы и код ошибки не получить), но загрузку и простои универсальных станков видно достоверно.
Обязательно ли иметь своего ИТ-специалиста в штате?
Для цеха на 5–20 станков — нет: сервер и ПО настраиваются интегратором, а поддержка обычно идёт по договору. Нужен «администратор системы» со стороны производства (мастер или технолог), который управляет справочниками, нарядами и отчётами. Кстати, посмотреть базовые данные можно и без сервера — например, снять наработку часов прямо со стойки, как описано в инструкции «Как посмотреть наработку часов на ЧПУ Fanuc».
Сколько стоит старт, если считать минимальный контур?
Ориентировочно: пилот мониторинга на 5 станков — в пределах нескольких сотен тысяч рублей (подключение, сервер, лицензии); диспетчерский контур на весь цех — от 0,5–2 млн ₽; полноценный MES-контур — от 1–3 млн ₽ с внедрением. Точная оценка всегда после аудита парка: разница между «все стойки с Ethernet и опциями» и «подключаем всё аппаратно» кратно меняет смету.
Что делать, если в цехе стойки разных производителей?
Это норма для российских цехов. Выход — единая платформа сбора с библиотекой драйверов (FOCAS для Fanuc, OPC UA, MTConnect) плюс аппаратные датчики для нестандартных стоек. Именно «зоопарк» оборудования — главная причина выбирать систему по качеству подключения, а не по презентации.
Придётся ли останавливать цех для подключения?
Нет. Программное подключение к стойке занимает часы и делается в смену с наименьшей загрузкой; аппаратное совмещают с плановым обслуживанием. Этапы без остановки производства описаны в статье «Подключение станка к мониторингу».
С чего начать практически
Самый дешёвый первый шаг — не покупка платформы, а инвентаризация того, что у вас уже есть: какие стойки, какие интерфейсы, какие опции связи открыты. «Сервис Станков» помогает цехам пройти этот путь: инженеры проводят технический аудит станочного парка и консультируют по составу системы цифровизации под ваш парк, выполняют установку дополнительных опций (от 15 000 ₽) — в том числе сетевых и интерфейсных, без которых станок не отдаст данные, — и подключают оборудование к мониторингу без остановки производства. Дальше путь описан выше: пилот на 5 станках → диспетчерский экран → задания и связь с 1С.
Источники
- SCADA — энциклопедия «Википедия» (определение, функции, применение)
- 1С:MES Оперативное управление производством — официальный сайт фирмы «1С»
- MES Application Platform на базе AggreGate — официальный сайт Tibbo Systems
- MasterSCADA 4D — официальный сайт разработчика (ИЭК DIGITAL, ранее ИнСАТ)
- ZIIoT — платформа для работы с промышленными данными — портал TAdviser
- Системы мониторинга станков с ЧПУ в России — обзор журнала «САПР и графика»
- MES-системы в России: рынок и автоматизация производства — отраслевой обзор Industrial Pages