

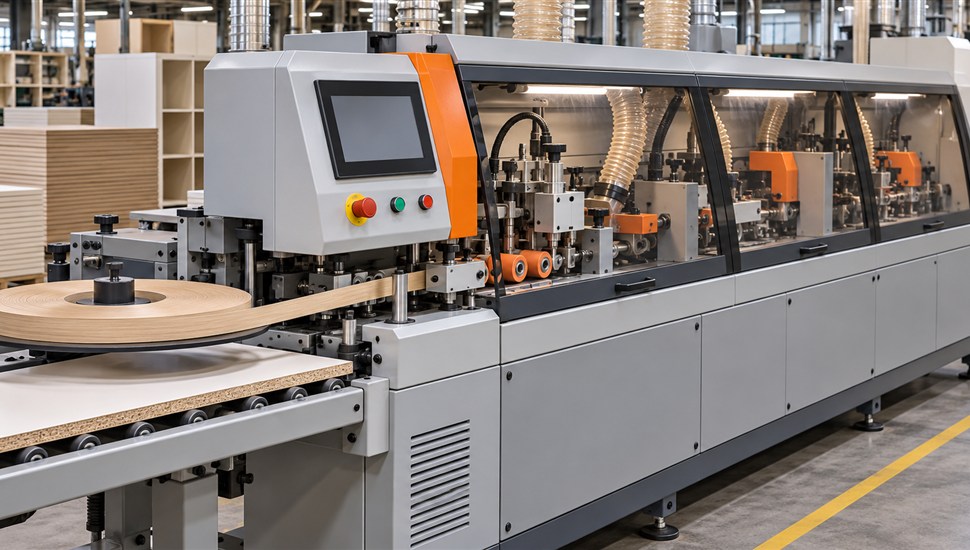
Кромкооблицовочный станок — машина, которая превращает распиленный щит в мебельную деталь: приклеивает к торцу кромочную ленту, срезает свесы, снимает фаску и полирует кромку. Для мебельного производства это почти всегда самый загруженный станок цеха: через него проходит каждая деталь, поэтому его простой останавливает сборку целиком. При этом конструкция кромкооблицовщика — это набор последовательно стоящих агрегатов, каждый из которых изнашивается по-своему: тупятся фрезы, коксуется клей в плавильнике, стираются прижимные ролики, горят нагреватели.
В статье разберём устройство станка по узлам — от простых моделей с круглым сегментом до прямолинейных проходных линий с софтформингом, соберём топ-10 типовых неисправностей в таблицу «симптом → причина → решение», отдельно остановимся на клеевом узле (самом капризном месте машины), фрезах и прижимных роликах, а в конце приведём регламент технического обслуживания по периодичности — от ежесменных работ до ежемесячной ревизии.
Что делает кромкооблицовочный станок: путь детали через агрегаты
Независимо от класса станка, технологическая цепочка одна и та же. Заготовка из ламинированной древесностружечной плиты (ЛДСП), МДФ или фанеры проходит через агрегаты в строгой последовательности:
- подготовка торца — фрезерный агрегат снимает 1,5–2 мм, убирая сколы и заводской край, чтобы клей ложился на свежую чистую поверхность;
- нанесение клея — клеевой узел расплавляет гранулы или стержни и наносит тонкий слой на торец детали;
- подача кромки — кромочная лента (ПВХ, АБС, акрил, меламин, шпон толщиной от 0,4 до 3 мм, реже до 5 мм) вводится в зону склейки;
- прижим — ролики или прижимная лента вдавливают кромку в клеевой слой до отверждения;
- торцовка — торцовочный агрегат обрезает кромку заподлицо с передним и задним торцами детали;
- обработка свесов — верхние и нижние фрезерные агрегаты срезают выступ кромки по высоте, наклонная (радиусная) фреза снимает фаску и формирует скругление;
- финиш — циклёвочный (скребковый) и шлифовальный агрегаты зачищают радиус, войлочный полировальный узел придаёт кромке блеск.
Качество результата определяется на каждом шаге, а характер дефекта почти всегда однозначно указывает на виновный узел — этим мы воспользуемся в таблице неисправностей ниже.
Типы кромкооблицовочных станков: от сегмента до софтформинга
На рынке встречаются три принципиально разных класса машин, и сервис у них различается так же сильно, как цена. Простые станки с круглым сегментом — это ручная оклейка вдоль линейки; прямолинейные проходные станки — конвейер из агрегатов; софтформинговые линии добавляют разогрев и профилирование толстой кромки ради плавного перехода «нулевой шов».
| Тип станка | Как работает | Типовая подача | Применение |
|---|---|---|---|
| Простой с круглым сегментом (ручной) | Заготовку оператор ведёт вручную вдоль направляющей линейки; клей наносится ванночкой с клеенаносящим валом, прижим — круглый обрезиненный сегмент (диск большого диаметра). Часто нет торцовки и фрезеровки — свесы срезаются вручную или на отдельном триммере | 2–12 м/мин, вручную | Малые цеха, подгонка, штучные детали, криволинейные участки по шаблону |
| Криволинейный (радиусный) | Оклейка кромкой радиусных деталей (фасады, столешницы) с минимальным радиусом от 3–20 мм; прижим — точечный сегмент, обжимающий кромку по дуге | ручная подача | Радиусные фасады, гнутые элементы корпусной мебели |
| Прямолинейный проходный (автомат) | Деталь проходит сквозь цепочку агрегатов на каретках или транспортёре; сверху давит прижимная лента. Полный цикл: подрезка, клей, прижим, торцовка, фрезеровка, полировка | 8–25 м/мин (лёгкий класс 8–14, средний 8–20, быстрый до 25) | Основной станок серийного мебельного производства |
| Проходный с софтформингом | Толстая (1–3 мм) кромка разогревается потоком горячего воздуха или лазером и обжимается по профилю, образуя скруглённый переход без видимого шва; поддерживаются L-образные и J-образные профили | до 25 м/мин и выше | Мебель премиум-класса, кухни, ванные — где нужен влагостойкий «нулевой шов», чаще на PUR-клее или лазерной активации кромки |
Отдельная ветка развития — лазерные и воздушные системы «нулевого шва» (например, LASERTECH у KDT, лазерные узлы HOMAG): клеевой слой в кромке активируется лучом или горячим воздухом без плавильника. У таких машин нет классического клеевого узла — и добрая половина описанных ниже неисправностей отпадает, зато добавляются свои: деградация оптики и сбои фокусировки. В российском парке пока доминируют классические машины с плавильником, поэтому дальше говорим в первую очередь о них.
Устройство станка по узлам: что делает каждый агрегат и что в нём изнашивается
Прямолинейный кромкооблицовочный станок удобнее всего рассматривать как конвейер из независимых узлов, смонтированных на общей станине. Ниже — сводная таблица по основным агрегатам проходной машины; узлы простого станка с сегментом входят в неё как подмножество (фреза подготовки, клеевая ванна, сегмент прижима).
| Узел | Функция | Что изнашивается / ломается |
|---|---|---|
| Стол, каретки (конвейер), прижимная лента | База и подача детали вдоль агрегатов; лента прижимает деталь сверху | Накладки каретек, ролики, натяжитель и сама лента (растяжение, задиры), направляющие |
| Фрезерный агрегат подготовки торца | Снимает 1,5–2 мм торца, формирует чистую поверхность под клей | Твёрдосплавные ножи, подшипники шпинделя, механизм выставления съёма |
| Клеевой узел: ванна (плавильник) с ТЭНом и термодатчиком, клеенаносящий валок, дозатор | Плавит клей и наносит ровный слой на торец | ТЭН, термодатчик, тефлоновое покрытие ванны и валка, уплотнения, поверхности сопел и каналов — карбонизация клея |
| Узел подачи кромки (магазин, тормоз, предварительный подогрев) | Подаёт ленту синхронно с деталью, держит натяжение | Тормозные колодки, ролики, датчик конца ленты, нагреватель кромки |
| Прижимная группа: первый стальной конусный ролик + обрезиненные ролики | Вдавливают кромку в клей от центра к краям, выгоняя воздух | Резиновое покрытие (выкрашивание, разбухание от растворителей), подшипники, пружины и пневмоцилиндры |
| Торцовочный агрегат | Обрезает кромку заподлицо с передним и задним торцами (по копиру, пневмоударом) | Ножи, копирный ролик, демпферы, люфт пневмоцилиндра |
| Верхние и нижние фрезерные агрегаты (черновой и чистовой съём) | Срезают свесы кромки по высоте с двух сторон | Ножи и пластины, копирные подшипники, направляющие агрегата (люфт = волна на кромке) |
| Наклонная (радиусная) фреза | Снимает фаску, формирует радиусный переход кромка-деталь | Режущие кромки пластин, биение при перегреве, регулировка угла |
| Циклёвочный (скребковый) и шлифовальный агрегаты | Зачистка радиуса, снятие ворса и следов фрезы | Скребки (ножи), шлифовальные ролики, копиры |
| Полировальный узел | Войлочный диск полирует кромку | Войлок, подшипник шпинделя |
| Пневмосистема | Привод торцовки, прижимов, подъёма агрегатов | Уплотнения цилиндров, влагомаслоотделитель, шланги (о ней — в статье пневмосистема станка: типовые проблемы) |
| Электрошкаф и система ЧПУ | Управление температурными контурами, агрегатами, интерфейс оператора | Пыль на платах и контактах, вентиляция фильтров, датчики положения |
Ключевая сервисная мысль: почти все перечисленные узлы отказывают не внезапно, а по нарастающей — фреза сначала даёт ворс, потом сколы; ролик сначала оставляет след, потом рвёт кромку. Поэтому регулярный осмотр по регламенту (раздел ниже) ловит большинство проблем до брака.
Клеевой узел подробно: плавильник, валок, температуры EVA и PUR
Клеевой узел — сердце кромкооблицовочного станка и источник примерно половины всех обращений в сервис. Устройство классического узла: алюминиевая ванна с антипригарным (тефлоновым) покрытием, внутри которой установлены трубчатый электронагреватель (ТЭН) и термодатчик, связанные с регулятором температуры; клеенаносяющий валок, вращающийся в ванне и переносящий расплав на торец детали; дозирующая планка или шток, задающие толщину слоя. Производительные станции плавят до 2,5–4 кг клея в час; на современных станках (например, узел QA65N у HOMAG) применяются быстросъёмные клеевые ёмкости, позволяющие за минуты поменять тип клея, а у KDT и Holz-Her есть автоматические программы очистки одной кнопкой.
Два типа клея — два режима работы
| Параметр | EVA (этиленвинилацетат) | PUR (реактивный полиуретан) |
|---|---|---|
| Температура нанесения | Стандартные составы 180–210 °C; низкотемпературные 120–160 °C | 110–140 °C |
| Прочность склеивания | Ориентировочно 1,5–2,5 МПа | Ориентировочно 4–6 МПа |
| Термостойкость шва | Размягчается при 60–80 °C (кромка может отойти у плиты, духовки, на солнце) | Держит 120–150 °C (у типовых составов, например KLEIBERIT 707, — до +140 °C) |
| Влагостойкость | Средняя: вода и пар со временем разрушают шов | Высокая: подходит для кухонь и ванных |
| Отверждение | Термопластичный: твердеет при остывании, можно переплавлять | Реактивный: полимеризуется под действием влаги воздуха, переплавке не подлежит |
| Хранение | Некритично, срок годности большой | Только герметичная тара; вскрытый контакт с воздухом запускает отверждение |
| Обслуживание узла | Допустим кратковременный «дежурный» нагрев; очистка по регламенту | Обязательная промывка специальным составом при каждой остановке/смене клея, иначе узел полимеризуется и идёт в ремонт |
| Стоимость клея | Ниже | Выше (ориентировочно в 1,5–2 раза) |
Практический вывод: EVA — рабочий стандарт для сухих корпусных деталей; PUR ставят там, где деталь увидит влагу, пар или нагрев. Смешивать их в одной ванне нельзя: остатки EVA в PUR-шве (и наоборот) резко падают на прочности, а переход с одного клея на другой выполняется только после полной очистки или смены ёмкости.
Очистка клеевого узла: пошаговая инструкция
Нагар (карбонизация клея) — главный убийца плавильника. Перегретый или многочасовой расплав разлагается, тёмные корки срабатываются валком на торец детали, а выгоревший клей теряет адгезию. Очистка обязательна, и делать её нужно пока клей горячий — остывший состав удаляется в разы тяжелее. Порядок ежесменной очистки типового узла на EVA-клее:
- В конце смены, при рабочей температуре (горячий клей текуч): слить излишки через сливной кран, если он предусмотрен, либо вычерпать штатным черпаком в тару для отходов.
- Прокрутить валок на холостом ходу и снять с него налипший клей деревянным или фторопластовым скребком. Металлическим инструментом по валку и ванне работать нельзя — царапины на антипригарном покрытии становятся центрами будущего нагара.
- Протереть ванну, дозатор и сопла ветошью с очистителем клея-расплава (специальные составы выпускают все производители клеёв, в т. ч. Jowat и Kleiberit). Размягчённые корки снимать постепенно, в несколько проходов.
- Прочистить каналы подачи клея и дозирующий шток по схеме из руководства на станок (в инструкции клеевой станции Holz-Her EBA12 это отдельный раздел ухода: каналы и дозатор разбираются со снятием пружины и накидной гайки). Загрязнение каналов — причина неравномерного нанесения.
- Нанести разделительную жидкость (силиконовое масло) на стенки ванны и валок — она мешает клею пригорать и упрощает следующую очистку.
- Не оставлять расплав на ночь при полной температуре. Если станок завтра снова работает, клей либо сливают, либо переводят ванну в дежурный режим (по руководству, обычно порядка 120–150 °C для EVA) — это резко замедляет карбонизацию. На выходные и праздники клей сливают полностью.
Сколько раз в смену чистить: минимальный регламент — один раз в конце каждой смены; при двухсменной работе, вязких составах и тонких кромках (0,4–1 мм, где грязный валок сразу виден на детали) — второй раз в середине дня, например в обеденный перерыв. Полная разборка и выварка ванны выполняется раз в 1–3 месяца в зависимости от загрузки. Для PUR порядок жёстче: после каждой остановки узла и перед каждой сменой типа клея — промывка штатным промывочным составом (подбирается по техпаспорту клея), а при остановке на ремонт — слив всего объёма. Полимеризовавшийся PUR внутри ванны не переплавляется: узел разбирают и чистят механически, в запущенных случаях — меняют ванну целиком.
Фрезы: наклонная, обрезные, подготовительная — когда точить и когда менять
В кромкооблицовщике работает сразу несколько фрезерных агрегатов, и у каждого свой ресурс:
- фреза подготовки торца — определяет адгезию: тупая фреза оставляет глянцевый уплотнённый торец, к которому клей прилипает хуже, и рваный край под кромкой;
- верхние и нижние обрезные фрезы (черновая и чистовая пары) — срезают свесы; их состояние видно по кромке: чистый срез или ворс и сколы по верхней/нижней кромочной кромке;
- наклонная (радиусная) фреза — снимает фаску и формирует скруглённый переход; её ось наклонена к плоскости детали, а профиль подбирается под толщину и радиус кромки;
- циклёвочные ножи и скребки — финальная зачистка радиуса.
| Признак на детали | Что с инструментом | Решение |
|---|---|---|
| Ворс, шероховатость, матовая полоса на фаске | Начало затупления режущих кромок | Повернуть неперетачиваемую пластину следующей гранью; отрегулировать съём |
| Сколы, рваный край, вырывы кромочной ленты | Тупая фреза или скол на кромке пластины, биение агрегата | Заменить пластины, проверить биение шпинделя и затяжку крепежа |
| Прижоги, рост нагрузки на привод, падение подачи | Полностью изношенный инструмент, работа «на трение» | Немедленная замена комплекта; далее — чаще контролировать |
| Волна, непараллельность фаски | Люфт агрегата или копирного подшипника, а не фреза | Ревизия направляющих и копиров, регулировка |
Основной инструмент современных станков — фрезы с неперетачиваемыми твёрдосплавными ножами типоразмеров 15×15×2 и 20×20×2 мм. «Точить» их не нужно: пластина имеет 2–4 режущие грани, и по мере затупления её поворачивают, а после износа всех граней — заменяют. Ставить пластины следует комплектом, всем агрегатом сразу: одна новая пластина рядом с изношенной даёт разную нагрузку и волнистый след. Перетачиваемые фрезы (чаще на старых и простых станках) затачивают по допуску производителя; после заточки обязательна балансировка — дисбаланс фрезы на 10–12 тыс. оборотов в минуту разбивает подшипник шпинделя за считанные недели. Хранить фрезы следует в кассетах: «звон» режущих кромок при перевозке в ящике с инструментом создаёт микросколы, которые на детали выглядят как сколы на кромке.
Прижимные ролики: износ, следы на кромке, проверка
Прижимная группа начинается со стального конусного ролика, который центрирует кромку и вдавливает её в клей в первые секунды контакта, за ним идут обрезиненные цилиндрические ролики, дозирующие давление по мере остывания шва. Износ роликов — одна из самых недооценённых причин брака, потому что признаки проявляются «почти незаметно»:
- продольные валики и следы на лицевой стороне кромки — задиры или выкрашивания резинового покрытия, отпечаток прокатывается на каждой детали;
- открытый шов по краям кромки (край не приклеен, середина держит) — неравномерное давление из-за износа или разрегулировки пружин/пневмоцилиндров;
- вибрация и стук в зоне прижима, кромка «гуляет» — люфт подшипников ролика;
- разбухший, «оплывший» ролик — последствие чистки агрессивным растворителем: резина теряет геометрию, и ролик продавливает клей неравномерно.
Проверка роликов занимает десять минут и входит в ежемесячный регламент: осмотр поверхности на выкрашивания и вмятины; прокрутка каждого ролика рукой на ощупь — люфт и шероховатость хода указывают на подшипник; контроль давления прижима по манометру пневмосистемы и одинаковости настройки соседних роликов; контрольная деталь после настройки — на ней не должно оставаться следов шире 1–2 мм по краю кромки. Чистить ролики можно только штатными очистителями клея и деревянным скребком; зашлифовка покрытия — временная мера, при глубоком износе ролик меняют (а при замене одного ролика в группе проверяют диаметр соседних: разница даёт перекос прижима).
Топ-10 неисправностей кромкооблицовочного станка: симптом → причина → решение
Сводная таблица по самым частым отказам, с которыми сталкивается сервисная практика на кромкооблицовщиках. Пользоваться ей просто: найдите симптом на детали или станке — и проверяйте причины в порядке возрастания стоимости устранения.
| № | Симптом | Вероятная причина | Решение |
|---|---|---|---|
| 1 | Клей не плавится, станок не выходит на температуру; на дисплее заниженное или нулевое значение | Сгорел ТЭН, отказ термодатчика, ошибка регулятора, обрыв/окисление цепи нагрева | Прозвонить ТЭН и датчик, проверить цепь и контакты; заменить неисправный элемент; после замены сверить показания с пирометром |
| 2 | Кромка отклеивается, шов открывается через часы/дни после оклейки | Низкая температура клея, грязный или изношенный валок, карбонизированный клей, старый/неподходящий клей, слабый прижим, холодная заготовка | Проверить фактическую температуру пирометром, очистить узел, заменить клей на свежий, проверить давление роликов; детали выдержать в цехе (не тащить с мороза) |
| 3 | Следы, вмятины, продольные риски на кромке | Закоксованный клеем или повреждённый прижимной ролик, перекос роликов, чрезмерное давление | Очистить/заменить ролик, отрегулировать давление и соосность, проверить состояние прижимной ленты |
| 4 | Рваный край, ворс и сколы по кромке | Тупая или сколотая фреза, биение агрегата, слишком большой съём за проход | Повернуть/заменить режущие пластины комплектом, проверить биение шпинделя, разбить съём на черновой и чистовой проходы |
| 5 | Неравномерный клеевой шов: валик клея на одной детали, пропуски на другой | Износ валка, неверный зазор валок—стол, карбонизация ванны, заканчивается клей | Отрегулировать зазор, очистить ванну и каналы, долить клей; при выработке валка — перешлифовать или заменить |
| 6 | Кромка смещается, уходит волной по длине детали | Разрегулированы прижимы, износ направляющих, кривая база торца после подготовки | Настроить прижимную группу, проверить фрезу подготовки торца и направляющие стола |
| 7 | Торцовка режет с задиром или не отрезает кромку заподлицо | Тупые ножи торцовщика, износ копира, люфт пневмоцилиндра, падение давления в сети | Заменить ножи, отревизовать копир и демпферы, проверить пневмосистему и влагомаслоотделитель |
| 8 | Свесы срезаются неравномерно, фаска «не держит» размер от детали к детали | Люфт фрезерного агрегата, износ копирного подшипника, ослаблен крепёж после настройки | Выбрать люфт, заменить копиры, протянуть крепёж и зафиксировать настройки |
| 9 | Проскальзывание детали, рывки подачи, разная скорость | Износ накладок кареток/ленты конвейера, загрязнение, слабое давление прижимной ленты | Очистить и натянуть ленту, заменить изношенные накладки и ролики |
| 10 | Стук, вибрация, перегрев шпинделей агрегатов | Износ подшипников роликов/шпинделей, дисбаланс фрезы после замены пластин | Виброосмотр и замена подшипников, балансировка инструмента; затянуть крепёж агрегатов |
Важная оговорка про пункт 2: если кромка отклеивается именно на кухонных или ванных деталях, а в цехе всё выглядит нормально, дело не в станке, а в клее — EVA-шов размягчается уже при 60–80 °C и слабеет от пара. Перевод линии на PUR решает вопрос радикальнее любой настройки прижима.
С чего начинать диагностику: алгоритм
- Локализуйте узел по симптому на детали — таблица выше закрывает 80 % случаев: след на кромке ищите в прижимной группе, рваный край — во фрезах, открытый шов — в клеевом узле.
- Проверьте простое. Фактическая температура ванны пирометром, давление в пневмосети по манометру, уровень и свежесть клея, дата последней очистки — четыре проверки, которые не требуют разборки.
- Посмотрите журнал аварий и параметры на стойке ЧПУ: ошибки температурных контуров, датчиков и агрегатов часто записываются в протокол и прямо указывают на отказавший узел.
- Воспользуйтесь консультацией по телефону. Значительная часть неисправностей кромкооблицовщиков — настройки и очистка — решается консультативно, без выезда: наш Телесервис каждый третий случай закрывает прямо в телефонном разговоре.
- Вызывайте инженера, когда нужны прозвонка ТЭНов и датчиков, ревизия подшипников, переборка клеевой станции или работы в электрике — тут самодеятельность дороже выезда (ошибка «сам починил — потом плати дважды» разобрана в материале сколько стоит час простоя станка).
Регламент технического обслуживания кромкооблицовочного станка
Регламент ниже собран по типовым требованиям руководств производителей и сервисной практики; точные периодичности и точки смазки всегда сверяйте с документацией вашей машины. Общий принцип: чем ближе узел к клею и пыли, тем чаще обслуживание.
| Периодичность | Работы |
|---|---|
| Каждая смена (в конце) | Очистка клеевого узла по инструкции выше: слив/вычерпывание излишков, очистка валка и ванны скребком, чистка дозатора, разделительная жидкость; для PUR — промывка. Очистка стола и агрегатов от стружки и пыли, продувка направляющих, осмотр прижимной ленты |
| Ежедневно | Проверка температуры ванны по регулятору и фактической (периодически пирометром); уровня клея и отсутствия посторонних предметов в ванне; давления пневмосистемы; чистка датчиков и копиров ветошью; осмотр кромочной ленты в магазине |
| Еженедельно | Чистка циклёвочных и шлифовальных узлов от налипания; смазка цепей, кареток и точек по карте смазки; натяжение прижимной ленты; проверка крепежей фрезерных агрегатов; чистка фильтров вентиляции электрошкафа |
| Ежемесячно | Ревизия прижимных роликов (люфт, покрытие, давление); проверка подшипников роликов и шпинделей на шум/нагрев; проверка состояния фрез и пластин; полная разборка и промывка ванны при интенсивной работе; проверка уплотнений пневмоцилиндров; тест аварийного останова |
| Раз в 6–12 месяцев | Полная ревизия агрегатов, проверка ТЭНов и термодатчиков по сопротивлению, замена смазки в узлах трения, контроль геометрии станины и направляющих, ревизия электрошкафа, поверка контрольно-измерительных приборов; для PUR-узлов — ревизия уплотнений и рукавов |
Такой объём работ выглядит объёмным, но почти всё выполняется силами цехового механика за 30–40 минут в конце смены. Если содержание собственного регламента нецелесообразно, плановое обслуживание можно передать сервисной компании — техническое обслуживание станков от 7 500 ₽ с графиком под вашу загрузку обойдётся дешевле одного пропущенного нагара в плавильнике. Более широкий план работ по станкам с ЧПУ — в статье регламент ТО станка с ЧПУ: таблицы работ по периодичности.
Пыль — главный враг кромкооблицовщика
Кромкооблицовочный станок живёт в самом пыльном месте цеха: он стоит рядом с форматно-раскроечным участком и сам генерирует мелкую стружку от фрез. Древесная пыль бьёт по машине сразу с трёх сторон. Механика: пыль со смолой налипает на направляющие и копиры, работая как абразивная паста, и забивает натяжитель прижимной ленты. Пневматика: пыль и влага из плохо осушенного воздуха выводят уплотнения цилиндров торцовки и прижимов. Электрика: пыль, протянутая вентиляторами в шкаф управления, оседает на платах и силовых контактах, вызывая перегрев и плавающие ошибки, которые исчезают после первой же продувки.
Поэтому в регламенте кромкооблицовщика продувка и чистка стоят чаще, чем у металлообрабатывающих машин, а система аспирации — не опция, а условие ресурса. Как защищать деревообрабатывающее оборудование от пыли по всем узлам — от вытяжки до электрошкафа — мы разбираем в отдельной статье обслуживание деревообрабатывающих станков с ЧПУ: защита от древесной пыли; про чистку шкафа управления — в материале электрошкаф станка: чистка, охлаждение и типовые отказы.
Ремонт кромкооблицовочного станка: когда звать инженеров
Граница между «настройкой своими силами» и «ремонтом» проходит по электрике и механике узлов: если дефект не убирается очисткой, регулировкой и заменой расходников (пластины, ножи, клей) — нужен инструмент, диагностика и запчасти. Типовые ремонтные работы на кромкооблицовщиках: замена ТЭНов и термодатчиков с калибровкой контура, переборка клеевой станции с восстановлением покрытия ванны, замена подшипников шпинделей и роликов с последующей балансировкой, ревизия пневмоцилиндров, ремонт узлов подачи кромки.
Инженеры «Сервис Станков» обслуживают кромкооблицовочные станки любых классов — от простых машин с сегментом до проходных линий с софтформингом — в 45 регионах России, Беларуси и Казахстане; выезд в течение 24 часов, работа 24/7, до 2 500 единиц оборудования запускается и ремонтируется ежемесячно. Ремонт станков начинается от 15 000 ₽; если проблема похожа на настройку или загрязнение узла, начните с телефонной консультации — треть случаев закрывается без выезда. И помните: простой кромкооблицовщика останавливает не один станок, а всю сборку, поэтому критичные узлы (плавильник, прижимная группа) разумно обслуживать по графику, а не по факту отказа.
Частые вопросы о кромкооблицовочных станках
Как часто нужно чистить клеевой узел?
Минимум один раз в смену — в конце дня, при ещё горячем клее. При двухсменной работе и тонких кромках — дополнительно в середине дня. Полная разборка ванны с промывкой — раз в 1–3 месяца по загрузке. PUR-узел промывается после каждой остановки и каждой смены типа клея.
Можно ли оставить EVA-клей в ванне на выходные?
Лучше слить. Если станок работает ежедневно, на ночь ванну переводят в дежурный режим (ориентировочно 120–150 °C по руководству) — это замедляет карбонизацию. Длительные простои с расплавом внутри превращаются в многочасовую вычистку нагара или замену покрытия ванны.
Почему кромка отходит именно на кухне, хотя в цехе держит крепко?
Это свойство EVA-клея: шов размягчается при 60–80 °C и слабеет от пара и влаги, поэтому вблизи плиты, духовки или мойки он со временем открывается. Решение — PUR-клей с термостойкостью шва 120–150 °C и стойкостью к влаге.
Неперетачиваемые ножи фрезы можно точить?
Нет, их не точат — пластины с 2–4 гранями поворачивают свежей гранью, а по износу меняют комплектом. Точат только перетачиваемые фрезы старых конструкций, и после заточки фреза обязательно балансируется.
С каким ресурсом менять прижимные ролики?
Ресурс сильно зависит от клея, чистоты и интенсивности: обрезиненные ролики изнашиваются быстрее стального конусного. Ориентир для проверки — ежемесячно, замена — по факту: выкрашивания покрытия, следы на кромке, люфт подшипника, разбухание резины.
Что сделать в первую очередь, если кромка стала отклеиваться?
Четыре проверки в порядке убывания вероятности: фактическая температура ванны (пирометром, а не по дисплею), чистота и износ валка, свежесть и тип клея, давление прижимных роликов. Дальше — по таблице неисправностей № 2.
Источники
- Википедия: Кромкооблицовка (Edge banding, на английском языке)
- Руководство по эксплуатации клеевой станции кромкооблицовочного станка Holz-Her EBA12 (Holz-Her, на английском языке)
- HOMAG: кромкооблицовочные станки — перспективные решения во всех классах производительности
- Kleiberit: брошюра «Кромкооблицовка» (Edge Bonding, PDF на английском языке)
- Jowat: клеи-расплавы для кромкооблицовки, раздел Edgebanding (на английском языке)
- KDT: инновации в облицовке кромок — софтформинг и нулевой шов LASERTECH