

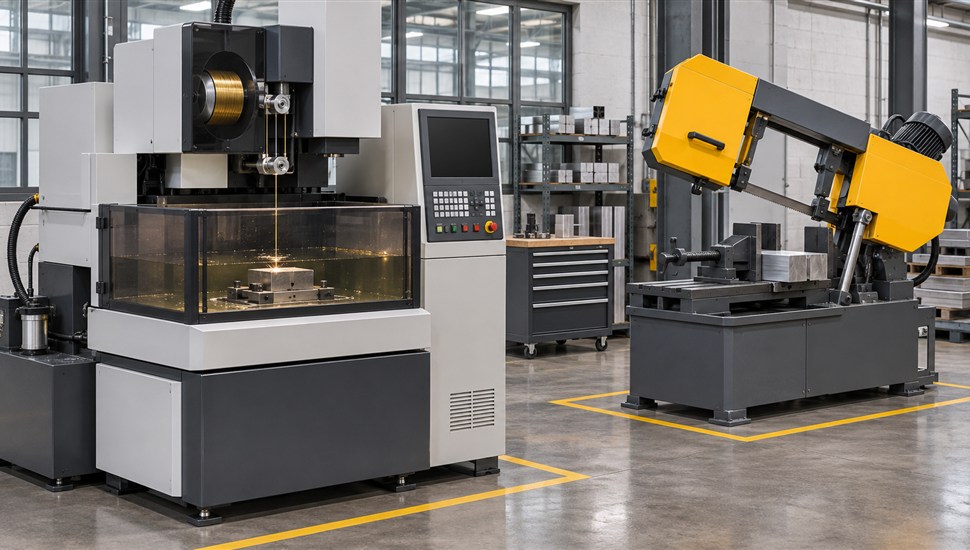
Электроэрозионный и ленточнопильный станки объединяет одно: оба не смогут работать «на сухую». А разделяет то, что рабочая жидкость в них решает противоположные задачи. В ленточнопильном станке классическая смазочно-охлаждающая жидкость (СОЖ) должна проводить тепло и снижать трение — эмульсол или полусинтетика смывает стружку из пропила и защищает зубья полотна. В электроэрозионном станке жидкость, наоборот, должна не проводить электрический ток: это диэлектрик, который изолирует электрод от заготовки до момента пробоя и восстанавливает изоляцию после каждого разряда.
Отсюда главная ошибка, которую встречают сервисные инженеры: к рабочим средам обоих типов относятся как к «расходке, которую надо просто иногда доливать». Между тем именно состояние жидкости чаще всего объясняет внезапную потерю точности вырезного станка, деградацию поверхности прошивки и обрывы ленточных пил задолго до выработки ресурса. В этой статье — требования к диэлектрикам ЭЭО и СОЖ для ленточнопильных станков, нормативные значения, таблицы под материалы и регламенты ухода. Общие вопросы выбора и старения СОЖ для любых станков с ЧПУ мы разбирали в отдельной статье о выборе и уходе за СОЖ; здесь — специфика двух групп оборудования. Заметим и третью группу, где тема рабочих сред устроена принципиально иначе: в деревообработке главное зло — не жидкость, а пыль, и обслуживание таких станков имеет свой регламент (подробнее о защите станка от древесной пыли).
Почему в электроэрозионном станке жидкость — не СОЖ, а диэлектрик
При электроэрозионной обработке (ЭЭО) снятие металла происходит за счёт электрического разряда между электродом-инструментом и заготовкой. Рабочая жидкость выполняет три функции:
- Изоляция. До пробоя жидкость удерживает напряжение между электродами; когда зазор уменьшается и напряжённость превышает электрическую прочность среды, происходит пробой и возникает разряд.
- Восстановление. После гашения разряда жидкость должна быстро деионизоваться и вернуть изолирующие свойства — иначе следующий разряд не сформируется там, где нужно.
- Вынос продуктов эрозии. Поток жидкости вымывает расплавленные частицы металла и углерод из межэлектродного зазора (прокачка) и охлаждает зону.
Смазочной функции у этой жидкости нет вовсе — контактного трения между электродом и заготовкой не существует. Поэтому слово «СОЖ» к ЭЭО применяют только в обиходе: технически корректный термин — рабочая жидкость-диэлектрик. Требования к ней жёстче, чем к маслу или эмульсии: недостаточно «быть маслом», нужно предсказуемо пробиваться и предсказуемо восстанавливаться сотни тысяч раз в секунду.
Требования к диэлектрикам ЭЭО: проводимость, вязкость, вспышка
Сводная таблица ключевых параметров. Конкретные цифры у разных производителей отличаются, поэтому значения ниже — типовые ориентиры для современных углеводородных диэлектриков специального очищения; при выборе конкретной марки смотрите её паспорт.
| Параметр | Типовое требование | Почему это важно |
|---|---|---|
| Электрическая проводимость | Минимальная (высокое удельное сопротивление, для углеводородных жидкостей — единицы пСм/см) | Обеспечивает стабильность пробоя: ток не должен утекать через жидкость до формирования разряда. Загрязнение продуктами эрозии и водой резко повышает проводимость и дестабилизирует разряд. |
| Диэлектрическая прочность | Максимальная, стабильная при нагреве | Определяет напряжение пробоя и величину межэлектродного зазора. Старая жидкость с взвесью углерода пробивается «где попало». |
| Кинематическая вязкость | Ориентировочно 1,8–8 мм²/с при 40 °C: 1,8–3 — чистовые и микроработы, 4–8 — универсальные и черновые режимы | Низкая вязкость лучше прокачивается через узкий межэлектродный зазор и выносит шлам; завышенная вязкость снижает скорость съёма. Для чистовых работ с минимальным зазором нужны самые маловязкие марки. |
| Температура вспышки | Свыше 100–110 °C в закрытом тигле (у ведущих марок порядка 105–130 °C) | Пожаробезопасность. Керосин (вспышка ориентировочно 50–90 °C) и другие «народные» заменители недопустимы именно по этой границе. |
| Содержание ароматических соединений | Минимальное (специальная очистка, деароматизация) | Запах в цехе, ПДК в воздухе рабочей зоны, безопасность персонала. У современных синтетических диэлектриков ароматики почти нет. |
| Испаряемость и стойкость к окислению | Минимальные потери на испарение, длительный ресурс без смены | Определяет расход на долив и скорость старения: чем меньше жидкость «выкипает» и окисляется, тем дольше держит параметры. |
| Диспергирующая способность | Высокая: продукты эрозии должны удерживаться во взвеси и уходить в фильтр, а не оседать в ванне и зазоре | Хорошее рассеивание частиц — стабильное качество поверхности и реже «слепые» зоны на дне полости. |
| Совместимость с фильтрами и уплотнениями | Полная (производитель жидкости указывает протестированные материалы) | Несовместимая жидкость забивает картриджи, разрушает прокладки и краску ванны. |
Пример шкалы вязкости по конкретной линейке: у диэлектриков oelheld серии IonoPlus самые маловязкие исполнения (например, IonoPlus IME-ET) предназначены для тончайших чистовых работ с минимальным искровым зазором, универсальные (IonoPlus IME-MH / 3000-US) закрывают черновую и чистовую обработку, а более вязкие (IonoPlus IME-GL) рассчитаны в основном на черновые режимы с хорошей прокачкой. Это не реклама конкретной марки, а иллюстрация принципа: вязкость подбирается под задачу, одной «самой лучшей» жидкости не существует.
Какая среда какому станку нужна
Среда определяется типом электроэрозионного станка. Короткая таблица для быстрой навигации:
| Тип станка | Рабочая среда | Ключевой контролируемый параметр |
|---|---|---|
| Копировально-прошивной (прошивной) с ЧПУ и без | Углеводородный диэлектрик специального очищения | Чистота (фильтрация), вязкость, температура вспышки, отсутствие воды |
| Проволочно-вырезной с ЧПУ (подавляющее большинство парка) | Деионизированная вода | Удельная электрическая проводимость (мкСм/см) |
| Проволочно-вырезной для особых задач (твёрдые сплавы, прецизион) | Углеводородный диэлектрик для вырезной ЭЭО (альтернатива воде, например oelheld IonoFil) | Чистота, вязкость; не требуется ионообменная смола |
| Станок электроэрозионного сверления глубоких отверстий | Дистиллированная или деионизированная вода (подаётся через трубчатый электрод) | Проводимость и чистота воды |
| Ленточнопильный станок по металлу (для сравнения) | Водная СОЖ: эмульсол, полусинтетика, синтетика; масло — для тяжёлых материалов | Концентрация рабочей эмульсии (рефрактометр), pH, пенообразование |
Углеводородные диэлектрики для прошивных станков
Что это за жидкости
Современный диэлектрик для копировально-прошивной ЭЭО — это углеводородная жидкость специальной (глубокой) очистки или синтетического базового масла с пакетом присадок: усилители разряда ускоряют съём, противоизносные компоненты снижают износ электрода, антиокислительные — замедляют старение. У качественных жидкостей почти нет запаха (деароматизированное сырьё), они не относятся к пожароопасным по правилам производственной безопасности в том смысле, в каком относился керосин, и совместимы со всеми распространёнными системами фильтрации.
Заливать в ванну прошивного станка керосин, дизельное топливо или «что-то похожее» нельзя по трём причинам: низкая температура вспышки (риск возгорания, особенно на черновых режимах с большой энергией разряда), ароматика (запах, вредные пары в цехе) и быстрая деградация — такое сырьё насыщается продуктами эрозии и теряет диэлектрические свойства за считанные недели.
Уход: фильтрация, дегазация, ресурс
Система диэлектрика прошивного станка — это ванна, насос, фильтр (обычно бумажный патронный или мешочный), теплообменник и магистрали прокачки. От её состояния напрямую зависит качество поверхности и стабильность разряда. Регламент:
| Работа | Периодичность | Что делать и на что смотреть |
|---|---|---|
| Контроль уровня и долив | Ежесменно | Доливать только ту же марку. Смешение разных марок допускается лишь по согласованию с производителем жидкости. |
| Визуальный контроль | Ежесменно | Цвет и прозрачность: потемнение до «чёрного чая» с быстрым повторным помутнением после отстоя — признак насыщения углеродом; молочный оттенок — вероятный подсос воды или эмульсии. |
| Контроль фильтров | Еженедельно и по перепаду давления | Менять картриджи по индикатору перепада давления, а не «когда совсем перестанет качать». Забитый фильтр = слабая прокачка зазора = медленная эрозия и обугливание. |
| Удаление шлама из ванны | По мере накопления (ориентировочно раз в 1–3 месяца) | Со дна ванны и из отстойника удаляется ил из частиц металла и углерода. Шлам проводит ток и работает как абразив для насоса. |
| Дегазация и отстой | После замен фильтра, перевозки, длительного простоя | Насыщенная воздухом и микропузырьками газов жидкость хуже держит диэлектрическую прочность. Дайте системе прокачаться по контуру без обработки (циркуляция) — воздух выйдет в ванну; на некоторых моделях предусмотрена вакуумная дегазация. |
| Полная замена диэлектрика | По состоянию или по наработке из руководства станка | Признаки «усталости»: стабильно тёмный цвет, запах, падение производительности при тех же режимах, следы воды. Старую жидкость утилизируют как отход — слив в канализацию запрещён. |
Важный практический нюанс: вода — главный враг углеводородного диэлектрика. Попадание эмульсии из соседнего станка, конденсат, мытьё ванны водой с недосушиванием — и проводимость среды растёт, появляются нестабильные пробои. Если в цехе прошивной и ленточнопильный станки обслуживает один слесарь, это надо проговаривать отдельно.
Деионизированная вода в вырезных станках с ЧПУ
Почему вода и почему именно деионизированная
В проволочно-вырезных станках стандартной рабочей средой стала вода: она безвредна, отлично отводит тепло, не горит и дешева в восполнении. Но обычная водопроводная (и даже дистиллированная из бутыли) вода содержит ионы солей — то есть проводит ток. Для ЭЭО это недопустимо: паразитные токи электролиза портят поверхность, разрушают проволоку, вымывают кобальт из твёрдых сплавов и вызывают коррозию машины. Поэтому контур вырезного станка включает деионизатор — колонну с ионообменной смолой (смесевой катионит/анионит), через которую насос непрерывно прогоняет воду, а система ЧПУ держит проводимость в заданном коридоре.
Контроль проводимости: прибор, нормы, реакция
Проводимость воды измеряет кондуктометр — свой встроенный датчик есть в каждом вырезном станке (по нему ЧПУ и следит за средой), а переносной прибор полезен для независимой проверки и контроля воды после обслуживания. Типовые значения (точные уставки берите из руководства по эксплуатации вашей модели):
| Показатель | Ориентировочная норма | Действие при отклонении |
|---|---|---|
| Рабочая проводимость | Ориентировочно 1–10 мкСм/см; для чистовых проходов и прецизионной резки — ближе к 1–5 | Рост показаний — проверить ресурс смолы, работу деионизатора, герметичность контура. |
| Порог предупреждения ЧПУ | Обычно в районе 10–15 мкСм/см (зависит от производителя) | Станок сообщает о высокой проводимости: план на смену — заменить/регенерировать смолу. |
| Порог останова / недопустимое состояние | Порядка 25–30 мкСм/см и выше | Резать нельзя: растёт электролизная эрозия, деградирует поверхность, проволока рвётся. Замена смолы, при повторении — полная замена воды. |
| Температура воды | Ориентировочно 20–25 °C (стабильная) | Перегрев от длительной резки искажает геометрию (тепловое расширение), следить за чиллером/теплообменником. |
| Чистота воды | Прозрачная, без масла и слизи; тонкая фильтрация 3–10 мкм | Мутная вода, плёнка масла — чистка баков, замена фильтров, промывка контура. |
Ионообменная смола: интервалы замены
Смола в деионизаторе — расходный материал с конечной обменной ёмкостью. Календарного срока у неё нет: ресурс выбирается пропорционально объёму прокачанной воды, количеству растворённых солей и продуктов эрозии. Практические ориентиры:
- при двухсменной работе типового вырезного станка смола подлежит замене ориентировочно раз в 2–6 недель; при односменной — реже, раз в 1–3 месяца;
- верный признак исчерпания — проводимость в баке перестала снижаться при работающем деионизаторе, либо растёт быстрее, чем за смену;
- смолу меняют целиком (смешивать старую и новую бессмысленно — ёмкость определяет «слабое звено»), промывая колону от угольной пыли и шлама;
- резкое сокращение ресурса смолы — повод искать причину: долив недеионизированной воды, попадание СОЖ или масла в бак, нарушенная герметичность контура.
Два частых вопроса практиков. Первый: «можно ли доливать дистиллированную воду из бутыли?» — как аварийный долив уровня да, она по проводимости близка к норме, но встроенный деионизатор всё равно быстро «съест» её остаточную минерализацию, поэтому системно доливают воду, уже прошедшую через очистку, а бутыли используют для пропуска системы после обслуживания. Второй: «зачем тогда углеводородные жидкости для вырезных станков, типа IonoFil?» — они выпускаются как альтернатива воде для специальных задач: обработка твёрдого сплава без вымывания кобальта, отсутствие коррозии машины и детали, отсутствие микробиологии в контуре. Для обычного парка это нишевое решение, а не замена воды «потому что лучше».
СОЖ для ленточнопильных станков: функции и требования
В ленточнопильном станке СОЖ работает в контактной паре «зуб полотна — металл заготовки», и нагрузка на жидкость выше, чем кажется: скорость ленты низкая (десятки метров в минуту), но каждый зуб врезается в металл с большим удельным усилием, а ширина пропила — всего на пару десятых миллиметра больше толщины полотна. Функции СОЖ:
- охлаждение зубьев и кромки реза — перегретая кромка теряет твёрдость, а стружка начинает навариваться на зуб;
- смазка — снижение трения в пропиле, меньшая потребная мощность резания;
- смыв стружки из пропила — ключевой именно для пилы процесс (подробнее ниже);
- защита от коррозии — заготовок, тисков, станины и самого станка.
Требование №1: смыв стружки из пропила
Узкий пропил работает как ловушка: стружка, образованная зубом, должна уйти вперёд по пропилу и выпасть, иначе она продавливается следующими зубьями обратно в рез. Последствия плохо смытой стружки: абразивная работа (зуб теряет остроту в разы быстрее), наваривание и «сваривание» стружки с зубом на вязких материалах (нержавейка, алюминий), заклинивание и скалывание зубьев, увод полотна. Отсюда практические правила:
- форсунки СОЖ направляются в зону реза так, чтобы поток попадал на зубья непосредственно перед входом в заготовку и в сам пропил, а не «фонтаном» поверх тисков;
- щётка очистки полотна от налипшей стружки должна быть исправна и прижата к ленте — забитая стружкой щётка сводит на нет всю подачу СОЖ;
- при резке труб и профилей в пакете поток СОЖ должен пробивать весь пакет: если эмульсия не доходит до нижних слоёв, там идёт «сухое» пиление.
Требование №2: противозадирные присадки для тяжёлых материалов
Противозадирные (EP) присадки — соединения серы, хлора, фосфора и жирные кислоты, которые при высокой температуре и давлении в зоне резания образуют на трущихся поверхностях плёнку с низким сопротивлением сдвигу. Грубо говоря, они не дают микровыступам зуба и заготовки «схватываться» друг с другом. Нужны они там, где контактное давление в пропиле велико:
- нержавеющие стали (склонны к наклёпу и схватыванию);
- жаропрочные сплавы и титан;
- тяжёлые сечения и низкие скорости резания, где плёнка эмульсии выдавливается из пропила.
Для конструкционных сталей обычно достаточно штатной смазывающей способности эмульсола; для цветных металлов, наоборот, активные сернистые присадки вредны (оставляют пятна на меди, латуни, могут темнить алюминий) — нужны марки с пометкой «для цветных металлов» или мультиактивные.
Требование №3: низкое пенообразование в контуре
Контур СОЖ ленточнопильного станка — производительный насос, длинные магистрали и форсунки малого сечения: жидкость в них турбулизируется, и склонная к пене эмульсия вспенивается. Пена опасна тем, что насос начинает работать с подхватыванием воздуха («сухой ход»), падает фактическая подача в пропил, а пенная шапка в баке не даёт контролировать уровень и забирает воздух. Причины и решения:
| Причина пенообразования | Что делать |
|---|---|
| Слишком мягкая вода (жёсткость ниже ~2 мг-экв/л) | Готовить эмульсию на воде нормированной жёсткости 2–7 мг-экв/л либо использовать низкопенные марки, стойкие к мягкой воде. |
| Завышенная концентрация «с запасом» | Вернуть концентрацию к норме по таблице материала — избыток концентрата не улучшает рез, но стабильно даёт пену, липкость и грязь. |
| Подсос воздуха во всасывающей линии | Проверить затяжку фитингов, сальник насоса, уровень в баке (всасывающее отверстие не должно оголяться). |
| Падающая с высоты струя слива в бак | Слив должен возвращать жидкость под уровень; при необходимости — успокоитель/перегородка в баке. |
| Посторонние моющие ПАВ в баке (мыли бак средством для полов) | Промыть контур и заменить эмульсию; для мытья баков использовать только специальные очистители. |
| Сама марка СОЖ не предназначена для пил | Перейти на низкопенную полусинтетику или синтетику для ленточнопильных станков; антипенные присадки добавлять дозированно, как временная мера. |
Типы СОЖ для ленточнопильных станков
| Тип СОЖ | Что это | Сильные стороны | Слабые стороны | Когда выбирать |
|---|---|---|---|---|
| Эмульсол (масляная эмульсия) | Минеральное масло с эмульгаторами, разводится водой в молочно-белую эмульсию | Хорошая смазка, цена, доступность | Более грубая эмульсия, биологически нестабилен («скисает»), среднее охлаждение | Универсальный вариант для конструкционных сталей при обычных объёмах реза |
| Полусинтетика (микроэмульсия) | Смесь нефтяного и синтетического базисов, полупрозрачная рабочая жидкость | Баланс смазки и охлаждения, стабильность, меньше пены и запаха, дольше живёт | Дороже эмульсола | Основной выбор для цехов с широким спектром материалов, включая нержавейку |
| Синтетика | Безмасляные растворы ПАВ и присадок, прозрачная жидкость | Отличное охлаждение, видно зону реза, низкая пена, долговечность | Слабее смазка на тяжёлых режимах | Высокие скорости резания, чугун, цветные металлы, жёсткие требования к чистоте |
| Масляная (неразбавляемая) СОЖ | Готовое масло с противозадирными присадками, водой не разводится | Максимальная смазывающая способность и ресурс полотна на тяжёлых материалах | Плохое охлаждение, дым, грязь, утилизация | Титан, жаропрочные сплавы, труднообрабатываемые нержавейки в толстом сечении |
| Система минимальной смазки | Распыление малого количества смазки на зубья перед резом | Простая дооснащаемая система, нет бака с эмульсией и утилизации | Не охлаждает и не смывает стружку; ограниченные сечения | По рекомендациям производителей пил — трубы и профили, сплошная конструкционная сталь ориентировочно до Ø250 мм, нержавейка до Ø100 мм, алюминий |
Обратите внимание: последний вариант — не «СОЖ вместо эмульсии», а отдельная технология со своими границами применимости (производители полотен, например WIKUS, прямо ограничивают её короткими длинами контакта зуба с металлом). Для большинства российских заготовительных участков рабочее решение — водная эмульсия полусинтетического или эмульсионного типа.
Таблица выбора СОЖ по материалу
Концентрации ниже — ориентировочные рабочие диапазоны, собранные из практик производителей полотен и жидкостей; точное значение для конкретной марки СОЖ берите из её технического описания. Общее правило: чем труднее материал и толще сечение, тем выше концентрация.
| Материал заготовки | Рекомендуемый тип СОЖ | Концентрация (ориентировочно) | Ключевые присадки и примечания |
|---|---|---|---|
| Конструкционная углеродистая сталь (Ст3, 20, 45) | Эмульсол или полусинтетика | 5–8 % | Штатный пакет: противоизносные, ингибиторы коррозии; особые присадки не требуются |
| Легированные стали (40Х, 42ХМ и т. п.) | Полусинтетика | 6–8 % | Умеренные противозадирные присадки |
| Нержавеющие стали (12Х18Н10Т, AISI 304/316) | Полусинтетика с противозадирным пакетом | 8–10 % | Обязательно: противозадирные присадки (материал склонен к наклёпу и схватыванию); следить за концентрацией — не давать обеднения ниже нормы |
| Алюминий и его сплавы | Полусинтетика или синтетика «для цветных металлов» | 5–8 % | Марки с ингибиторами коррозии цветных металлов и умеренным pH; не применять активные сернистые присадки — потемнение и пятна |
| Медь, латунь, бронза | Синтетика или мультиактивная полусинтетика | 4–6 % | Без активной серы и хлора (коррозия и пятна); хорошее смывание вязкой стружки латуни |
| Чугун | Синтетика или полусинтетика (часто резка с обдувом/всухую по карте режимов) | 3–5 % | Главное — смыв графитовой пыли и стружки; смазка вторична |
| Титановые сплавы | Масляная СОЖ или полусинтетика максимальной концентрации | 10–12 % либо масло | Максимальный противозадирный пакет; обязательно контролировать температуру реза и стружку |
| Жаропрочные сплавы (нихромы, сплавы на никелевой основе) | Масляная СОЖ | Масло в чистом виде | Работа на низких скоростях с мощной смазывающей плёнкой; эмульсия допускается лишь по карте режимов производителя полотна |
| Инструментальные стали в отожжённом состоянии | Полусинтетика | 6–10 % | По твёрдости и вязкости — между конструкционной и нержавеющей сталью |
Практика: приготовление эмульсии и контроль концентрации
- Вода. Техническая вода с общей жёсткостью ориентировочно 2–7 мг-экв/л. Слишком жёсткая — расслоение эмульсии и накипь; слишком мягкая — пена.
- Порядок смешения. Всегда концентрат в воду при перемешивании, а не наоборот (при обратном порядке эмульсия «сворачивается» крупными фракциями). Температура воды — ориентировочно 20–40 °C: в ледяной воде эмульгирование проходит плохо.
- Стабилизация. По рекомендации поставщика жидкости в свежую эмульсию вводят кальцинированную соду (ориентировочно 0,2–0,3 %) — она связывает жёсткость и усиливает антикоррозионную защиту; для «мягких» полусинтетик это уже сделано в рецептуре.
- Контроль. Концентрацию проверяют ручным рефрактометром: капля эмульсии на призму, отсчёт по шкале, показание умножается на коэффициент конкретного продукта (у эмульсолов он близок к 1, у полусинтетик может быть заметно выше — коэффициент указан в описании марки). Проверка — ежедневно, с записью в журнал; вода испаряется быстрее концентрата, поэтому концентрация со временем растёт, и доливать надо не концентрат «на глаз», а готовую эмульсию рабочей концентрации.
- Кислотность. pH рабочей эмульсии держат ориентировочно в коридоре 8,5–9,3 (полоски или электронный pH-метр). Падение pH — сигнал бактериального заражения.
Регламент ухода за СОЖ ленточнопильного станка
| Периодичность | Работы |
|---|---|
| Ежесменно | Проверить уровень в баке, поток из форсунок (оба сопла бьют в зону реза), состояние щётки очистки полотна, отсутствие пены и постороннего запаха |
| Ежедневно | Измерить концентрацию рефрактометром, скорректировать доливом готовой эмульсии; записать в журнал |
| Еженедельно | Проверить pH; очистить фильтр и магнитный сепаратор от стружки; снять плавающее масло с поверхности (при наличии сепаратора — через него); осмотреть форсунки и шланги на засор |
| Ежемесячно | Тест на бактерии (индикаторные полоски); проверить чистоту бака и сливных сеток; продуть/промыть форсунки; проверить сальник насоса |
| По состоянию или раз в 2–6 месяцев (ориентировочно) | Полная замена эмульсии: слить старую жидкость на утилизацию, очистить бак от шлама, промыть контур специальным очистителем или 1–2 % раствором свежего концентрата, залить новую эмульсию |
| Сезонно (осень) | Подготовка к зиме: для станков в неотапливаемых цехах не допустить замерзания эмульсии (расслоение необратимо), проверить подогрев; подробнее — в материале о подготовке станочного парка к зиме |
Признаки того, что эмульсию пора менять досрочно: стойкий гнилостный запах (сероводород от анаэробных бактерий), почернение и расслоение, стабильная пена, которая не уходит за минуты отстоя, коррозия на заготовках и столе, падение концентрации при доливах «не лечится».
Хранение концентратов: общие правила
- Температура хранения — ориентировочно от +5 до +40 °C, без суточных переходов через ноль: замораживание эмульсола и полусинтетики вызывает необратимое расслоение.
- Тара закрыта крышкой: контакт с воздухом окисляет продукт, а попадание воды в концентрат запускает микробиологию прямо в канистре.
- Складирование вдали от прямого солнца и отопительных приборов; маркировка «первым пришёл — первым ушёл» — у концентратов есть срок годности (обычно от 6–12 месяцев до пары лет в зависимости от типа).
- Перед применением после долгого хранения концентрат перемешивают (допустим осадок присадок, недопустимо — расслоение с водой).
- Отработанные эмульсия и диэлектрик — отходы определённого класса опасности: собираются в отдельную тару и передаются лицензированному утилизатору, слив в канализацию и на грунт запрещён.
- Не смешивайте марки разных производителей в одном баке без проверки совместимости: результат непредсказуем — от расслоения до активной пены.
Как состояние рабочей среды связано с ресурсом станка
Жидкость — самый дешёвый «узел» станка, но её состояние бьёт по самым дорогим: забитые форсунки перегревают полотно и подшипники направляющих, мёртвая эмульсия коррозирует тиски и станину, грязный диэлектрик забивает насос и портит генератор нестабильными пробоями, а выработанная смола на вырезном станке рушит точность, которая потом списывается на «износ машины». Поэтому контроль рабочих сред разумно вписывать в общий регламент технического обслуживания оборудования — таблицы работ по периодичности для станков с ЧПУ мы приводим в отдельной статье.
Если выстроить такой контроль силами своего цеха не получается, его берёт на себя сервисная организация: инженеры «Сервис Станков» включают проверку системы СОЖ и диэлектрика в плановое техническое обслуживание станков (от 7 500 ₽), а если пренебрежение жидкостью уже аукнулось поломками — проводят ремонт станков (от 15 000 ₽) с диагностикой насосов, гидравлики и контуров охлаждения. Работаем в 45 регионах России, выезд — в течение 24 часов.
Частые вопросы
Можно ли заливать в прошивной станок керосин, если спецжидкости нет под рукой?
Нет. У керосина температура вспышки ориентировочно 50–90 °C — на черновых режимах это пожарный риск; плюс ароматика (запах, ПДК), плюс быстрое старение. Аварийный выход — только кратная фильтрация и отстой старого диэлектрика, но не заменители.
Чем дистиллированная вода отличается от деионизированной для вырезного станка?
По итоговой проводимости — сопоставимы (обе глубоко обессолены), но дистиллят получают испарением и конденсацией, а деионизированную воду — пропусканием через ионообменные смолы. Для долива в бак принципиально не «происхождение» воды, а её проводимость и наличие в станке работающего деионизатора, который удерживает параметр в процессе резки.
Как понять, что ионообменную смолу пора менять?
По поведению проводимости: она не снижается при прокачке через деионизатор или растёт быстрее обычного. Календарные интервалы ненадёжны — при интенсивной работе ориентир порядка 2–6 недель, при умеренной — до нескольких месяцев.
Чем опасна вода с высокой проводимостью на вырезном станке?
Паразитный электролизный ток: деградация поверхности, коррозия машины и детали, вымывание кобальта из твёрдого сплава (падение стойкости режущей кромки), обрывы проволоки и потеря точности.
Почему эмульсия в пиле расслоилась и пахнет тухлыми яйцами?
Это бактериальное заражение: анаэробные бактерии разлагают компоненты эмульсии с выделением сероводорода. Провокаторы: жёсткая или, наоборот, слишком мягкая вода, низкая концентрация, застой (станок простаивал), попадание посторонних масел. Эмульсия заменяется, бак и контур промываются.
Можно ли одной эмульсией пилить сталь и алюминий?
Только если марка СОЖ мультиактивная и прямо допускает цветные металлы. Обычный «стальной» эмульсол с высоким pH и активными присадками темнит алюминий и оставляет пятна на меди и латуни. Если в цехе оба материала — берите жидкость с пометкой «мультиактивная/для цветных металлов».
Правда ли, что чем выше концентрация СОЖ, тем дольше живёт полотно?
Нет. Выше нормы — пена, липкая грязь на полотне и направляющих, дерматит у оператора и перерасход; ниже нормы — плохая смазка и коррозия. Держите коридор по таблице материала и контролируйте рефрактометром.
Коротко о главном
- В ЭЭО рабочая жидкость — диэлектрик: она изолирует, пробивается и восстанавливается, а не смазывает. В ленточнопильном станке — классическая СОЖ: охлаждает, смазывает, смывает.
- Прошивные станки — углеводородные диэлектрики специального очищения (вспышка свыше ~100–110 °C, вязкость под задачу 1,8–8 мм²/с, без ароматических соединений). Вырезные с ЧПУ — деионизированная вода с контролем проводимости ориентировочно 1–10 мкСм/см через ионообменную смолу.
- Уход за диэлектриком — фильтрация, удаление шлама, дегазация после простоев, недопущение воды в углеводородной жидкости. Уход за водой — кондуктометр, ресурс смолы, чистота и температура.
- Для ленточнопильных станков основной выбор — эмульсол или полусинтетика; концентрация по материалу: сталь 5–8 %, нержавейка 8–10 %, алюминий 5–8 % специальной жидкостью, титан и жаропрочные — 10–12 % или масло.
- Критичные требования СОЖ для пилы: смыв стружки из пропила (форсунки в зону реза, исправная щётка), противозадирные присадки для тяжёлых материалов, низкая пена в контуре.
- Контроль — ежедневный рефрактометр и уровень, еженедельный pH и фильтры, полная замена по состоянию; концентрат хранится в закрытой таре без морозов, отработка сдаётся на утилизацию.
Источники
- Серия IonoPlus — диэлектрики для копировально-прошивной электроэрозионной обработки (oelheld GmbH, на английском языке)
- IonoFil — углеводородный диэлектрик для проволочно-вырезной электроэрозионной обработки (oelheld GmbH, на английском языке)
- Электроэрозионная обработка (Electrical discharge machining), Википедия на английском языке
- Электроэрозионная обработка (Википедия на русском языке)
- Справочник WIKUS: влияние условий применения на ресурс ленточных пил — смазочно-охлаждающие жидкости (WIKUS Präzisionssägeblätter, на английском языке)
- Ленточные пилы Bahco: подбор полотна под станок и условия реза (Bahco/SNAE, на английском языке)