

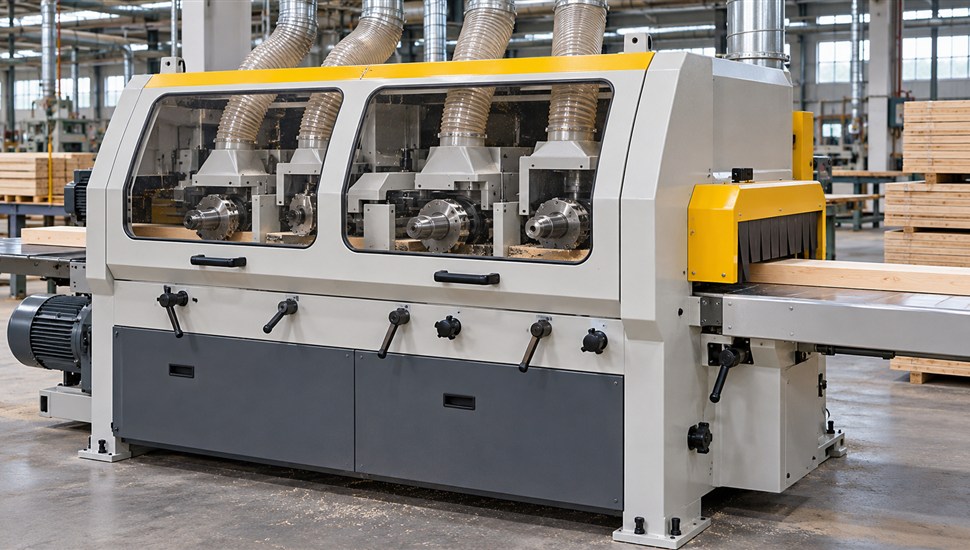
Четырёхсторонний продольно-фрезерный станок — основной станок любого погонажного производства: на нём за один проход обрабатывают брус, доску, вагонку, половую доску, обшивную планку, наличник и любой другой профильный погонаж с четырёх сторон. Производительность в десятки метров в минуту оборачивается жёсткими требованиями к состоянию механики: даже небольшой износ подшипника шпинделя или разница в вылете ножей в две сотых миллиметра сразу видна на готовой продукции.
В этой статье — устройство четырёхстороннего станка по узлам, большая таблица типовых неисправностей «симптом → причина → решение», методика настройки фасонных ножей по калибру, разбор проблем шпинделей и подающего механизма, регламент технического обслуживания и требования безопасности. Материал пригодится технологам, наладчикам и руководителям цехов, эксплуатирующим деревообрабатывающие станки — от простых моделей с четырьмя шпинделями до тяжёлых линий с восемью-десятью инструментальными головками.
Устройство четырёхстороннего станка: основные узлы
Принцип работы прост: заготовка протягивается через станок подающими механизмами и последовательно проходит мимо режущих головок. Сначала обрабатываются нижняя и правая (базовые) поверхности, затем верхняя и левая — либо сразу профиль. Классическая компоновка — четыре шпинделя: нижний и верхний горизонтальные ножевые валы и два вертикальных (правый и левый). На современных станках шпинделей от четырёх до десяти: добавляют второй нижний вал, универсальный шпиндель с поворотом, дополнительные вертикальные головки для сложных профилей.
Шпиндели
Шпиндель — вал с установленной на нём ножевой головкой (гильзой с прямыми или фасонными ножами), вращающийся с частотой 5 000–10 000 об/мин. Горизонтальные нижний и верхний шпиндели несут ножевые валы, которые формируют пласти заготовки; вертикальные — профильные головки для кромок и фасонных поверхностей. Точная установка каждого шпинделя по высоте и в горизонтальной плоскости задаёт все размеры профиля. Состояние подшипников и балансировка шпинделя напрямую определяют чистоту поверхности.
Подающий механизм: ролики и цепи
Подача выполняется верхними и нижними приводными роликами (вальцами). Верхние ролики прижимают заготовку к столу пружинными или пневматическими цилиндрами, нижние — тянут её вдоль стола. Передние верхние ролики делают рифлёными (с насечкой) для надёжного захвата черновой заготовки, задние — гладкими, чтобы не оставлять следов на обработанной поверхности. На части станков, особенно для крупного сечения, применяются подающие цепи со сменными накладками — они исключают проскальзывание при больших съёмах стружки. Усилие прижима регулируется в зависимости от породы, влажности и сечения заготовки.
Столы, прижимы, направляющие
Подающий стол встречает заготовку и выставляется по толщине; рабочий (строгальный) стол под верхним валом задаёт базу чистовой обработки — его положение определяет итоговую толщину. Для твёрдых и смолистых пород используют рифлёные столы и системы подачи смазки стола, снижающие трение и налипание смолы. Боковые линейки (направляющие) задают базу по ширине, прижимные ролики и колодки прижимают заготовку к столу и линейкам, не давая ей пружинить и отрываться от базы.
Сводная таблица узлов
| Узел | Назначение | На что влияет износ или разрегулировка |
|---|---|---|
| Нижний горизонтальный шпиндель | Черновое и чистовое строгание нижней пласти | Волнистость, прижоги, сколы на нижней поверхности |
| Верхний горизонтальный шпиндель | Формирование толщины и верхней пласти | Отклонение по толщине, волнистость, вибрации |
| Вертикальные шпиндели (правый и левый) | Обработка кромок, базирование по ширине, профилирование | Отклонение по ширине, несимметричность профиля |
| Дополнительные и универсальные шпиндели | Сложные фасонные профили, снятие следов рифлёного стола | Непроработка профиля, следы на поверхности |
| Верхние подающие ролики | Протяжка заготовки, прижим к столу | Проскальзывание, остановка подачи, следы насечки на готовой поверхности |
| Нижние подающие ролики | Тяга заготовки по столу | Пробуксовка, неравномерная подача, «рваная» волнистость |
| Подающие цепи (при цепной подаче) | Тяга крупногабаритной заготовки | Рывки подачи, износ накладок, перекос заготовки |
| Прижимные ролики и колодки | Удержание заготовки на базе | Винтовая геометрия профиля, дрожание, сколы |
| Подающий и рабочий столы, линейки | База по толщине и ширине | Непараллельность, «пропеллерность» деталей, размерные отклонения |
| Аспирационная система | Отвод стружки и пыли из зоны резания | Перегрев шпинделей, засор механизмов, ускоренный износ, пожароопасность |
Типовые неисправности: симптом → причина → решение
Подавляющее большинство брака на четырёхсторонних станках сводится к нескольким группам причин: состояние режущего инструмента, состояние подшипников и балансировка шпинделей, износ подающего механизма и ошибки настройки. Разберём основные симптомы обработки.
| Симптом | Вероятная причина | Решение |
|---|---|---|
| Волнистая поверхность: гребни и впадины через равные промежутки | Увеличенная подача на нож (высокая скорость подачи при низкой частоте вращения шпинделя); биение ножевого вала; ножи установлены с разным вылетом; износ подшипников шпинделя; вибрация и резонанс | Снизить скорость подачи или перейти на большее число ножей; проверить частоту вращения шпинделя; переустановить ножи с допуском не более ±0,02 мм по индикатору; измерить биение вала и радиальное биение шпинделя; заменить подшипники; отбалансировать головку |
| Глубокие редкие волны, «рваная» поверхность | Неравномерная подача: проскальзывание роликов, рывки цепи, заедание заготовки в столе | Проверить прижим и состояние насечки роликов, натяжение и смазку цепи, чистоту и состояние столов, прямолинейность линеек |
| Прижоги — тёмные глянцевые полосы на поверхности | Затупленные ножи (трение вместо резания); слишком малая подача при высокой частоте вращения; чрезмерный съём за проход; смоляная или влажная древесина; забитая стружкой зона резания | Заточить или заменить ножи; увеличить скорость подачи или снизить частоту вращения; уменьшить съём, разбить профиль на черновую и чистовую позиции; чистить столы, наладить подачу смазки стола и аспирацию |
| Проскальзывание заготовки, остановка подачи | Износ насечки верхних роликов; слабый прижим (полностью поджаты пружины, низкое давление пневмоцилиндров); мокрая или ледяная заготовка; перегрузка по съёму | Переточить или заменить рифлёные ролики; отрегулировать прижим, проверить пневмолинию и давление; просушить материал; снизить съём, распределить его между шпинделями |
| Размерные отклонения: толщина или ширина «гуляет» по длине партии | Заготовка не прижата к базе (износ прижимов, кривизна доски); изношенные столы и линейки; люфт суппортов шпинделей; разный вылет ножей после переточки; колебание влажности материала | Отрегулировать прижимы, добавить прижим перед первым верхним шпинделем для кривых заготовок; восстановить или переустановить столы и линейки; устранить люфт суппортов; настраивать ножи по калибру после каждой переточки |
| Вибрация станка, дрожание заготовки в зоне резания | Небаланс ножевой головки; износ подшипников; ослабленные крепления суппортов и ограждений; неровный фундамент; резонанс на рабочей частоте вращения; большой вылет ножей | См. отдельный раздел «Вибрации станка»: балансировка, замена подшипников, протяжка креплений, проверка опор и фундамента |
| Сколы и вырывы на кромках и у сучков | Тупые или сколотые ножи; неправильный угол резания для породы; большое снятие на кромку за проход; направление подачи против волокна | Заточить ножи, проверить кромки на выкрашивание; подобрать угол резания (мягкие породы — меньший угол, твёрдые — больший); снизить съём на вертикальных шпинделях; контролировать ориентацию заготовки |
| Задиры — глубокие царапины вдоль волокон | Задиры на ножах или на столах; попавшая в станок щепа и песок; изношенные гладкие ролики | Осмотреть и заполировать столы, заменить дефектные ножи; очищать заготовку и зону подачи; следить за аспирацией |
| Ворсистая, мохристая поверхность | Тупые ножи; слишком большой радиус округления кромки; смолистая или влажная древесина; высокая подача на нож | Заточка; снизить подачу на нож; просушить материал; для смолистых пород — смазка стола |
| Заготовку уводит вбок, деталь получается «винтом» | Непараллельные линейки; неодинаковый съём правым и левым вертикальными шпинделями; внутренние напряжения древесины (сбег, сабельность) | Выставить линейки параллельно подаче; симметрировать съём между кромками; калибровать (ранее простроганные) заготовки или сортировать пиломатериал |
| Шпиндель греется, гудит, появился металлический звук | Износ подшипников; перекос при замене головки; чрезмерный натяг ремня; недостаток или загрязнение смазки; забитая стружкой крыльчатка и корпус | Остановить станок; проверить температуру и люфт; заменить подшипники; отрегулировать натяжение; очистить узел и восстановить подачу смазки |
| Вмятины и следы насечки на готовой поверхности | Гладкие (задние) ролики изношены до рифлёной части или рифлёный ролик стоит после чистового шпинделя; чрезмерный прижим | Проверить порядок и состояние роликов; заменить изношенные; снизить прижим на выходных позициях |
Практическое правило. Если дефект повторяется с одинаковым шагом — ищите причину во вращающемся инструменте (период связан с оборотами и числом ножей). Если дефект хаотичный — смотрите подачу, прижим, базирование и состояние материала.
Отдельно о волне: расстояние между гребнями на детали равно подаче за один оборот, делённой на число ножей. Подача на нож в миллиметрах считается так: скорость подачи (м/мин) × 1000 / (частота вращения шпинделя, об/мин × число ножей). Например, при 18 м/мин, 6 000 об/мин и четырёх ножах подача на нож составит 0,75 мм. Для чистового строгания мягких пород ориентируются на значения порядка 1,5–2,5 мм, твёрдых — 0,8–1,5 мм (ориентировочно; точные режимы берут из документации на инструмент). Глубина волны растёт при увеличении подачи на нож и вылета ножа — поэтому тупые ножи с большим вылетом «волнят» сильнее даже при тех же оборотах.
Шпиндели: биение, подшипники, замена и балансировка
Почему биение шпинделя портит продукцию
Все ножи головки должны описывать одну окружность. Если один нож выступает или вал имеет биение, каждый оборот даёт ударную нагрузку: поверхность получается волнистой, кромки выкрашиваются, станок вибрирует, подшипники и привод перегружаются. Допустимое биение ножевого вала в сборе с ножами — обычно не более 0,03–0,05 мм по индикатору часового типа. Радиальное биение самого шпинделя (без инструмента) измеряют на посадочной шейке; рост этого значения выше нескольких сотых миллиметра — признак износа подшипников или посадочных мест.
Подшипники шпинделей
Шпиндельные подшипники — самый нагруженный и при этом самый «нежный» узел: частота вращения до 10 000 об/мин, стружка и пыль, сезонные перепады температуры в цехе. По данным производителей подшипников, около половины преждевременных отказов связаны с загрязнением и недостатком или неправильной смазкой, и лишь меньшая часть — с естественной усталостью. Признаки развивающегося дефекта по классификации ISO 15243: рост вибрации и шума, повышенная температура (ориентировочно выше 60–70 °C корпуса шпиндельной бабки — уже повод разбираться), затем выкрашивание дорожек и люфт.
- Контроль температуры. Простой пирометр или термопара на корпусе шпинделя раз в смену позволяет заранее заметить развивающийся дефект. У новых станков премиум-класса мониторинг температуры шпинделей встроен в систему управления.
- Смазка. Шпиндельные узлы смазываются консистентной смазкой или циркуляционным/фитильным маслом — строго по паспорту станка. Смешивать несовместимые смазки нельзя: продукт коагулирует и перестаёт работать.
- Защита от пыли. Древесная пыль — абразив. Изношенные уплотнения и забитые аспирационные патрубки ускоряют износ подшипников в разы.
Как измерить и когда менять подшипники, а также чем грозит затяжка с заменой «на глазок», мы подробно разбирали в статьях «Биение шпинделя: причины, измерение, когда нужен ремонт» и «Стук и вибрация при работе станка: как найти источник».
Замена и балансировка
- Замена подшипников шпинделя выполняется парой (комплектом), только на новые одного типоразмера, с нагревом внутреннего кольца и без ударных нагрузок на дорожки.
- Посадочные места и резьбу очищают и проверяют на размер; изношенную шейку восстанавливают или шпиндель меняют.
- После сборки — обкатка на холостом ходу с контролем температуры и вибрации, затем статическая проверка биения.
- Ножевые головки после переточки и особенно после ремонта вала динамически балансируют. Небаланс — главный источник вибрации, которая «убивает» те же подшипники и качество поверхности.
- Головки со сменными ножами балансируют в сборе с крепежом — болты и пружины входят в балансировочную массу.
Подающий механизм: ролики, цепи, регулировка прижима
Подающий механизм работает в постоянном контакте с черновой поверхностью заготовки, поэтому изнашивается раньше большинства узлов. Типовые проблемы:
- Износ насечки рифлёных роликов. Стирается — ролик скользит по заготовке, особенно на мокрой, мороженой или смолистой древесине. Лечится переточкой насечки или заменой ролика; как временная мера — увеличение прижима.
- Износ и овальность гладких роликов. Даёт неравномерный прижим и следы на чистовой поверхности, пульсирующую подачу.
- Износ подшипников роликов и качающихся рычагов. Ролик перекашивается, прижим ложится кромкой, заготовку тянет в сторону.
- Цепная подача. Вытяжка цепи и износ накладок приводят к рывкам; натяжение цепи регулируют, цепь смазывают по регламенту, накладки меняют комплектом. Звёздочки меняют при выработке зубьев — вместе с цепью.
- Пневматический прижим. Проверяют давление в магистрали (по манометру), состояние уплотнений цилиндров, свободный ход рычагов. Пружинный прижим — длину и состояние пружин, ход регулировочных винтов.
Прижим регулируют по простому правилу: минимально достаточное усилие, при котором заготовка не проскальзывает и не отрывается от базы. Чрезмерный прижим продавливает заготовку в стол (деталь получается тоньше в месте прижима), перегружает подачу и оставляет вмятины на мягких породах. Для тонких и кривых заготовок усилие снижают и добавляют направляющие прижимы перед первым верхним шпинделем.
Настройка фасонных ножей: методика по калибру
Фасонные (профильные) ножи устанавливаются в головки вертикальных и верхнего шпинделей. Задача наладки — чтобы все ножи каждой головки резали в одной окружности, а взаимное положение шпинделей воспроизводило требуемый профиль с первого прохода. Точность установки ножей — не грубее ±0,02 мм; контролируют её индикатором часового типа, микрометром или специальными установочными калибрами.
Пошаговая методика
- Подготовка. Обесточить и заблокировать станок. Очистить пазы головок, посадочные и регулировочные поверхности от смолы и стружки; проверить ножи и крепёж на отсутствие выкрашиваний, состояние пружин и винтов.
- Установка первого ножа. Установить нож по установочному калибру (шаблону) для данной головки или выставить по индикатору: режущая кромка — на заданный радиус резания, зазор между ножом и столом/линейкой — по карте наладки (обычно доли миллиметра).
- Установка остальных ножей. Каждый следующий нож выставлять в ту же окружность по индикатору на штативе, установленном на столе. Разница вылета между ножами — не более 0,02 мм. Винты затягивать в шахматном порядке, усилие — равномерное, без «дотяжки» ударным инструментом.
- Проверка вращения. Прокрутить шпиндель вручную: ножи не должны задевать столы, линейки, ограждения. Убедиться в надёжном креплении головки и контровке.
- Выставление шпинделей по калибру. Взять калибровочный (эталонный) брус — чисто простроганный образец с требуемым профилем или прямоугольным сечением. По нему выставить нижнюю и боковую базы, положение верхнего и вертикальных шпинделей, прижимы и линейки.
- Пробный проход. Пропустить 2–3 короткие заготовки из той же партии, что пойдёт в работу (та же порода и влажность). Замерить сечение штангенциркулем и профиль шаблоном в начале, середине и конце детали.
- Коррекция. Подправить положение шпинделей малыми ходами: при недоборе размера — увеличить вылет, при переборе — увести. После каждой коррекции — контрольный проход и замер.
- Фиксация наладки. Записать положения суппортов (по шкалам или цифровым индикаторам), усилия прижима и скорость подачи в карту наладки профиля — это сократит следующую переналадку в разы.
Контроль размера. На стабильность размера кроме наладки влияют прижим и влажность: сырая доска после сушки «садится», поэтому партию настраивают и контролируют по фактической влажности. Замеры делают не в одной точке, а минимум в трёх по длине детали — так ловят и непараллельность столов, и кривизну заготовки. Подробнее о диагностике дефектов поверхности — в статье «Ухудшилась шероховатость поверхности: причины и диагностика».
Когда точить. Ресурс комплекта стальных ножей на четырёхстороннем станке — ориентировочно от нескольких сотен до тысячи погонных метров обработанной поверхности и сильно зависит от породы, смолистости и чистоты материала; твердосплавные ножи служат в разы дольше, но требуют профессиональной заточки. Практический критерий один: прижоги, ворсистость и рост усилия подачи — сигнал к переточке, не дожидаясь видимого затупления кромки.
Вибрации станка: причины и устранение
Вибрация на четырёхстороннем станке — всегда составная проблема: небаланс инструмента, износ подшипников и слабость креплений усиливают друг друга, а резонанс может проявляться только на определённой частоте вращения. Типовые источники собраны в таблице.
| Причина вибрации | Как проявляется | Как устранить |
|---|---|---|
| Небаланс ножевой головки (ножи разной массы, потерян балансировочный винт, грязь в пазах) | Вибрация растёт с оборотами, волнистость на детали, стук с частотой вращения | Комплектовать ножи по массе, чистить пазы, динамически балансировать головку в сборе |
| Разный вылет ножей | Каждый нож режет своей окружностью — глубокая волна, удары | Переустановить ножи по индикатору с допуском ±0,02 мм |
| Износ подшипников шпинделя или роликов | Гул, металлический призвук, нагрев узла, люфт вала | Заменить подшипники комплектом, проверить посадочные места |
| Ослабшие крепления суппортов, столов, ограждений, корпусных винтов | Дрожание кожухов и столов, стук при пуске | Протянуть крепёж по карте моментной затяжки, проверить фиксацию суппортов после наладки |
| Неровный фундамент, изношенные виброопоры | Станок «ходит» при пуске, вибрация передаётся на пол и соседние станки | Выставить станок по уровню, заменить опоры, при необходимости выполнить виброизоляцию фундамента |
| Резонанс на рабочей частоте вращения | Вибрация резко усиливается в узком диапазоне оборотов | Сместить рабочую частоту вращения (изменить обороты или подачу на 5–10 %), увеличить жёсткость крепления |
| Изношенные приводные ремни и шкивы | Рывки инструмента, биение ремня, свист | Заменить ремни комплектом, отрегулировать натяжение, проверить шкивы на выработку |
| Заготовка пружинит, неравномерный прижим | Деталь дрожит в зоне резания, сколы у кромок | Добавить/отрегулировать прижимы, снизить съём, предварительно прострогать кривой материал на фуговальном станке |
Методика поиска «снизу вверх»: сначала осмотр и протяжка креплений, затем измерение биения и вибрации холостого хода (станок без заготовки), затем проверка под нагрузкой. Измеритель вибрации (например, по ГОСТ Р ИСО 20816, ранее ISO 10816) позволяет сравнивать состояние узлов в динамике от ТО к ТО — это основа предиктивного обслуживания.
Регламент технического обслуживания
Регламент составляют по паспорту конкретной модели; универсальный каркас для четырёхстороннего станка выглядит так.
| Периодичность | Работы |
|---|---|
| Каждая смена (ежесменно) | Осмотр ножей на затупление и выкрашивание; контроль качества первой детали; проверка работы аспирации и уровня смазки в маслёнках/системе; контроль температуры шпинделей на ощупь или пирометром; очистка столов и зоны подачи от щепы |
| Ежедневно | Уборка стружки из-под столов, из корпусов шпинделей и ограждений; продувка/чистка аспирационных патрубков и циклона (состояние мешков фильтра); проверка давления пневмосистемы; осмотр ограждений и блокировок |
| Еженедельно | Проверка натяжения и состояния приводных ремней; смазка цепей и направляющих по карте смазки; контроль крепления ножевых головок; проверка параллельности линеек; протяжка наиболее нагруженного крепежа |
| Ежемесячно | Измерение биения ножевых валов и шпинделей индикатором; проверка люфтов суппортов и подающих роликов; замер вибрации и сравнение с предыдущими замерами; ревизия электрошкафа (чистка фильтров, контроль температуры) |
| Раз в 3 месяца | Ревизия подшипников роликов и шпинделей (шум, температура, люфт); контроль уплотнений; проверка состояния столов и линеек (выработка, раковины); проверка систем безопасности (конечные выключатели, тормоза шпинделей) |
| Раз в 6–12 месяцев | Замена смазки в шпиндельных узлах и редукторах подач; полная ревизия подающего механизма (замена изношенных роликов, накладок цепей); проверка геометрии станка по уровню; динамическая балансировка головок при ремонтах; дефектовка электрооборудования |
Аспирация — обязательный пункт регламента
Древесная пыль и щепа на четырёхстороннем станке — не просто мусор, а абразив и горючий материал. Забитая аспирация перегревает шпиндели, набивает подшипники пылью, оседает в электрошкафах и на направляющих, а смолистая пыль дополнительно приклеивается к столам. Проверка аспирации входит в ежесменный контроль, чистка патрубков и фильтров — в ежедневный. О том, как защитить от древесной пыли станок, электрошкаф и персонал, читайте в отдельной статье «Обслуживание деревообрабатывающих станков с ЧПУ: как защитить станок от древесной пыли»; общие принципы смазки узлов разобраны в материале «Система смазки станка: что смазывается и чем».
Если в штате нет своего наладчика, плановое обслуживание выгоднее отдать сервисной организации: техническое обслуживание станков в «Сервис Станков» стоит от 7 500 ₽ и выполняется по регламенту с протоколом выполненных работ — это дешевле, чем одна незапланированная остановка линии.
Безопасность: работа с открытыми ножами
Четырёхсторонний станок — один из самых травмоопасных в деревообработке: несколько открытых вращающихся головок, автоматическая подача и выброс заготовки при обратном ударе. Требования безопасности к конструкции такого оборудования в России устанавливает ГОСТ 12.2.026.0-2015 «ССБТ. Оборудование деревообрабатывающее. Требования безопасности к конструкции» — от ограждений и торможения шпинделей до блокировок.
- Ограждения. Все ножевые головки вне зоны обработки должны быть закрыты кожухами; снимание ограждения должно останавливать станок (блокировки обязательны и их нужно проверять в ежемесячный регламент).
- Работы с ножами. Установка, замена и заточка ножей — только при полностью обесточенном и заблокированном станке с вывешенным предупреждением. Вращать шпиндель рукой при настройке — только после отключения привода и остановки инерционного выбега.
- Обратный удар и выброс. Заготовку с сучками, гвоздями, песком не подают; короткие детали обрабатывают только если их длина превышает минимально допустимую по паспорту (иначе зажмёт между столами и выбросит навстречу оператору).
- СИЗ и допуски. Работа в перчатках у вращающихся валов запрещена (захват кистью — типовая тяжёлая травма); персонал обучают и допускают к станку после инструктажа. Обустройство ограждений и датчиков безопасности на действующих станках — самостоятельная задача модернизации.
- Пожарная безопасность. Смолистая пыль в аспирации и внутри корпусов горюча; регулярная чистка — элемент пожарной безопасности, а не только ТО.
Частые вопросы
Как понять, что волнистость — от подачи на нож, а не от биения вала?
Посчитайте подачу на нож по формуле выше и шаг волны на детали: если шаг равен подаче за один оборот, делённой на число ножей, — это нормальная кинематическая волна, и лечится она режимом резания. Если глубина волны заметно больше расчётной или шаг «плавает» — ищите биение: разный вылет ножей, небаланс, подшипники.
Почему после переточки ножей размер детали изменился?
Переточка уменьшает радиус резания — нож приходится выдвигать, и если выставить его «на глаз», меняется положение режущей окружности относительно базы. Поэтому после каждой переточки ножи ставят по установочному калибру и индикатору, а суппорты корректируют по пробному проходу.
Какое биение шпинделя считается нормой?
Ориентировочно не более 0,03–0,05 мм для вала в сборе с ножами; точные допуски — в руководстве по эксплуатации конкретной модели. Рост биения в динамике важнее абсолютного значения: если за квартал показатель вырос вдвое — узел к ремонту.
Можно ли работать с изношенными подающими роликами?
Короткое время — компенсируя износ прижимом, но это путь к следам на детали, перегрузке привода подачи и нестабильному размеру. Износ насечки и овальность роликов — показание к переточке или замене, а не к бесконечной подтяжке.
Что проверить, если станок долго стоял?
Конденсат в пневмосистеме и электрошкафу, состояние смазки (загустевшую — заменить), лёгкий пуск и обкатка на холостом ходу с контролем температуры и шума шпинделей, чистка аспирации и проверка блокировок — минимальный обязательный объём перед пуском после простоя.
Можно ли делать ТО своими силами?
Ежесменный и ежедневный контур — обязательно силами цеха. Периодические работы с подшипниками, балансировкой и геометрией требуют инструмента, калибров и опыта — их рациональнее передавать сервисной организации по графику.
Что делать, если дефект не удаётся устранить своими силами
Волнистость, которую не снимает перенастройка, гуляющий размер, греющийся шпиндель или вибрация с невыясненным источником — поводы вызывать инженеров: ремонт станков в «Сервис Станков» начинается от 15 000 ₽, специалисты выезжают в 45 регионов России, Беларуси и Казахстана в течение 24 часов. Часть проблем решается и без выезда — по телефону удаётся устранить около 30 % неисправностей, поэтому в сомнительных случаях консультация инженера — самый быстрый первый шаг. А если парк деревообрабатывающего оборудования в цехе разнотипный, имеет смысл единый сервисный договор с регламентным обслуживанием всех станков.
Источники
- Официальный сайт Michael Weinig AG — производителя четырёхсторонних продольно-фрезерных станков (Weinig, на немецком языке)
- ГОСТ 12.2.026.0-2015. ССБТ. Оборудование деревообрабатывающее. Требования безопасности к конструкции
- Википедия: Рейсмусовый станок (устройство и характеристики строгальных станков)
- Официальный сайт Leitz Group — производителя режущего инструмента и ножевых головок для четырёхсторонних станков (Leitz, на немецком языке)
- SKF: Износ и усталость поверхности в подшипниках качения (SKF, на английском языке)