

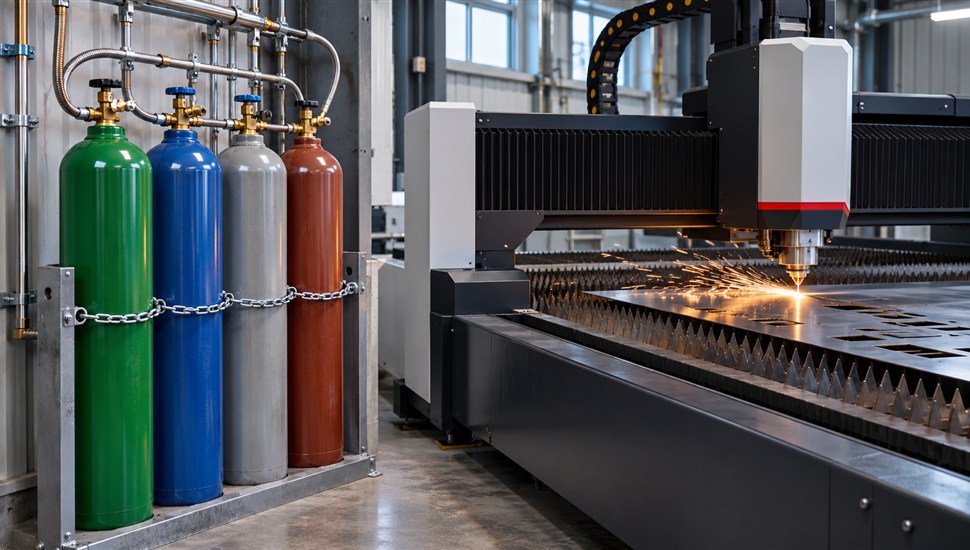
Вспомогательный газ — это второй инструмент лазерного станка после самого луча. Неправильно подобранный газ, заниженное давление или грязный сжатый воздух портят кромку, снижают скорость, забивают сопло и линзу — при том что мощность лазера остаётся той же. Разберём физику процесса простыми словами, приведём большую таблицу «материал + толщина → газ → давление → сопло → расход», разберём газовое хозяйство цеха (редукторы, магистрали, ёмкости) и посчитаем, сколько стоит час резки по газу при баллонах, газификаторе и собственном генераторе азота.
Статья ориентирована на станки с волоконными лазерами мощностью 3–12 кВт — сегодня это основной парк лазерной резки. Владельцам СО2-станков цифры давления подходят, но карту реза нужно брать из документации своей машины.
Зачем лазеру вспомогательный газ
Газ, который подаётся через сопло режущей головки в зону реза, решает три задачи одновременно:
- механическая — струя газа выдувает расплавленный металл из реза; без этого расплав просто заплывает обратно и рез «схватывается»;
- химическая — газ либо защищает расплав от кислорода воздуха (азот), либо, наоборот, вступает с металлом в реакцию горения и добавляет энергии (кислород);
- защитная — поток газа экранирует линзу и защитное стекло от брызг расплава и дыма.
От выбора газа зависят сразу четыре результата: максимальная толщина реза, скорость, качество кромки и себестоимость метра реза. Именно поэтому в карте реза любого производителя станка газ, давление и сопло идут в одной строке с мощностью и скоростью.
Физика простыми словами: почему газы режут по-разному
Кислород: металл горит и помогает лучу
При кислородной (активной, газопламенной) резке лазер не плавит металл в одиночку — он его поджигает. Нагретое лучом железо горит в струе кислорода, и реакция окисления экзотермическая, то есть выделяет тепло. Производители лазерного оборудования оценивают вклад этой реакции до пяти энергий лазера: луч запускает процесс, а дальше металл в буквальном смысле выгорает по линии реза, как в кислородной горелке при газовой резке.
Последствия:
- толстый лист режется при умеренной мощности лазера — на 20 мм углеродистой стали кислородом работают и станки 3–6 кВт;
- давление нужно низкое, до единиц бар: задача струи — поддерживать ровное горение и удалять окисленный расплав, а не задувать его с силой;
- расход газа маленький — единицы кубометров в час;
- кромка получается с оксидной плёнкой ( окалиной), тёмной или серо-чёрной, местами с мелким гратом.
Азот: мощный выдув расплава без горения
Азотная (плавильная) резка — другой механизм. Азот инертен: он не реагирует с расплавом и не даёт металлу гореть. Всю работу по удалению расплава из реза выполняет кинетическая энергия самой струи — поэтому азот подают под высоким давлением, ориентировочно 8–20 бар на сопле, и расходуется его в десятки раз больше, чем кислорода.
Последствия:
- кромка чистая, светлая, без оксидов — её можно сразу сваривать, красить порошком, полировать без зачистки;
- нержавейка не теряет коррозионной стойкости, алюминий не покрывается тёмным налётом;
- на толстом листе нужна высокая мощность лазера: вся энергия плавления — только от луча;
- себестоимость метра реза по газу выше — за счёт давления и расхода.
Сжатый воздух: компромисс
Атмосферный воздух — это примерно 78 % азота и 21 % кислорода. Как режущий газ он ведёт себя как «разбавленный кислород»: окисление кромки есть, но слабее, чем у чистого кислорода, а давление и расход близки к азотному режиму. Зато воздух почти бесплатен — если в цехе уже есть правильно подготовленный компрессорный узел. Воздух — типовой выбор для тонкого листа, когда кромка не идёт под декоративную отделку.
Сравнительная таблица: кислород, азот, воздух
| Параметр | Кислород | Азот | Сжатый воздух |
|---|---|---|---|
| Механизм резки | активный: металл горит в струе, реакция добавляет энергию | плавильный: инертный газ выдувает расплав | промежуточный: слабое окисление + выдув расплава |
| Давление на сопле | низкое: 0,3–1,5 бар (до 6 бар на особых режимах) | высокое: 8–20 бар | высокое: 8–16 бар |
| Тип сопла | двойное (двухслойное) | одинарное (однослойное) | одинарное (однослойное) |
| Типовой расход газа | 1–5 нм³/ч | 15–130 нм³/ч (зависит от сопла и давления) | 15–80 нм³/ч |
| Кромка | оксидная, тёмная, с окалиной | чистая, светлая, без оксидов | слабоокисленная, темнее азотной |
| Скорость на средних толщинах | высокая (горение помогает) | ниже, энергия — только от луча | близка к азотной |
| Требования к чистоте | технический, от 99,2 % (ГОСТ 5583-78) | 99,99–99,999 % для нержавейки и алюминия | класс 1 по частицам и маслу по ИСО 8573-1, глубокая осушка |
| Типовое применение | углеродистая сталь от ~3–5 мм и вся толщина от 10 мм | нержавейка, алюминий, углеродистая сталь под чистую кромку | тонкий лист 0,5–3 мм, некритичная кромка |
| Себестоимость метра по газу | минимальная | максимальная | почти нулевая (только электричество компрессора) |
Кромка: что получается на выходе
Разница между кислородной и азотной кромкой — это не «красиво/некрасиво», а вопрос последующих операций и коррозии:
| Аспект кромки | Резка кислородом | Резка азотом |
|---|---|---|
| Цвет | серый, чёрный, с градиентом | светлый, почти белый, «блестящий рез» |
| Оксидный слой | есть, на нержавейке разрушает пассивный слой | нет |
| Шероховатость | заметная, возможны полосы от горения | низкая, ровная |
| Грат (настывшие капли снизу) | возможен, снимается механически | минимальный при правильном давлении |
| Порошковая окраска | требует зачистки или шлифовки кромки | красится сразу |
| Сварка без зачистки | риск пор в шве из-за оксидов | допустима |
| Коррозионная стойкость (нерж.) | снижается, кромка может «ржаветь» | полностью сохраняется |
Отсюда практическое правило: всё, что видно заказчику или пойдёт под сварку/окраску без обработки, — режем азотом; всё, что уйдёт в черновую обработку или под сварку с разделкой, — можно резать кислородом.
Большая таблица параметров: материал, толщина, газ, давление, сопло, расход
Ниже — сводная таблица типовых значений для волоконных лазеров 3–12 кВт, собранных по картам реза производителей и данным изготовителей лазерных источников. Это ориентиры для понимания порядка величин: точные значения для конкретного станка, мощности и марки металла берите из карты реза в документации станка — и корректируйте по фактической кромке.
| Материал | Толщина, мм | Газ | Давление на сопле, бар | Сопло: Ø, мм / тип | Ориентир расхода, нм³/ч |
|---|---|---|---|---|---|
| Углеродистая сталь | 1 | кислород | 0,3–0,5 | 1,0–1,2 / двойное | 0,5–1 |
| Углеродистая сталь | 2 | кислород | 0,3–0,6 | 1,2–1,5 / двойное | 0,7–1,2 |
| Углеродистая сталь | 3 | кислород | 0,4–0,6 | 1,5 / двойное | 1–1,5 |
| Углеродистая сталь | 5 | кислород | 0,5–0,8 | 1,5–2,0 / двойное | 1,5–2,5 |
| Углеродистая сталь | 8 | кислород | 0,5–0,8 | 2,0 / двойное | 2–3 |
| Углеродистая сталь | 10 | кислород | 0,6–1,0 | 2,0–2,5 / двойное | 2–3 |
| Углеродистая сталь | 12 | кислород | 0,6–1,0 | 2,5 / двойное | 2,5–3,5 |
| Углеродистая сталь | 16 | кислород | 0,8–1,2 | 2,5–3,0 / двойное | 3–4 |
| Углеродистая сталь | 20 | кислород | 0,8–1,5 | 3,0 / двойное | 3,5–5 |
| Углеродистая сталь | 1–2 | азот (чистая кромка) | 12–16 | 1,2–1,5 / одинарное | 15–25 |
| Углеродистая сталь | 3 | азот (чистая кромка) | 12–14 | 2,0 / одинарное | 20–30 |
| Углеродистая сталь | 5 | азот (чистая кромка) | 10–12 | 2,5 / одинарное | 30–45 |
| Углеродистая сталь | 8–10 | азот (чистая кромка) | 8–10 | 3,0 / одинарное | 45–70 |
| Нержавеющая сталь | 1 | азот | 14–18 | 1,2–1,5 / одинарное | 15–25 |
| Нержавеющая сталь | 2 | азот | 14–18 | 1,5–2,0 / одинарное | 20–30 |
| Нержавеющая сталь | 3 | азот | 14–16 | 2,0 / одинарное | 25–35 |
| Нержавеющая сталь | 5 | азот | 12–14 | 2,5 / одинарное | 35–50 |
| Нержавеющая сталь | 8 | азот | 10–13 | 3,0 / одинарное | 50–70 |
| Нержавеющая сталь | 10 | азот | 10–12 | 3,0–3,5 / одинарное | 60–80 |
| Нержавеющая сталь | 12 | азот | 8–12 | 3,5 / одинарное | 70–90 |
| Нержавеющая сталь | 16 | азот | 8–10 | 3,5–4,0 / одинарное | 80–110 |
| Нержавеющая сталь | 20 | азот | 8–10 | 4,0 / одинарное | 90–130 |
| Алюминий | 1–2 | воздух или азот | 10–14 | 1,5–2,0 / одинарное | 20–35 |
| Алюминий | 3 | воздух или азот | 10–14 | 2,0 / одинарное | 25–40 |
| Алюминий | 5 | азот | 12–16 | 2,5–3,0 / одинарное | 40–60 |
| Алюминий | 8 | азот | 12–16 | 3,0 / одинарное | 60–80 |
| Алюминий | 10–12 | азот | 14–18 | 3,0–3,5 / одинарное | 80–110 |
| Медь (от 6 кВт, защита от обратного излучения) | 1–3 | азот | 12–18 | 2,0–2,5 / одинарное | 30–50 |
| Медь (высокие мощности) | 5 | азот, на мощных источниках — кислород | 12–18 | 2,5–3,0 / одинарное | 50–70 |
| Латунь | 2–3 | азот | 12–16 | 2,0 / одинарное | 25–40 |
| Латунь | 5–8 | азот | 14–18 | 2,5–3,0 / одинарное | 50–80 |
| Латунь (10–12 кВт) | 10 | азот или кислород | 15–20 / 0,6–1,0 | 3,0–3,5 / одинарное | 70–100 |
Как читать таблицу:
- давление кислорода почти не растёт с толщиной — горение само поддерживает процесс, струе не нужно «продавливать» толстый расплав;
- давление азота с толщиной снижается, а сопло растёт: большим соплом на умеренном давлении получают больший расход — именно объём газа, продуваемый через рез, выносит расплав из глубокого реза;
- расход определяется соплом и давлением, а не материалом: типовые ориентиры — сопло Ø2,0 мм при 15 бар даёт порядка 30 нм³/ч, Ø3,0 мм при 18 бар — до 80 нм³/ч чистого времени реза;
- медь и латунь на длине волны волоконного лазера (~1,07 мкм) сильно отражают излучение — нужен источник от 6 кВт, исправная защита от обратного излучения и осторожный подбор режимов; кислород на высоких мощностях позволяет резать их толще, но с окисленной кромкой.
Почему кислород режет толстую сталь
Сведём логику кислородной резки в короткий список причин, почему для толстой углеродистой стали она до сих пор основной процесс:
- Экзотермическая реакция окисления железа выделяет тепло — по оценкам производителей лазерных систем, вклад реакции может достигать величины, в несколько раз превышающей энергию самого луча. Итог: толстый лист режется маломощным и дешёвым источником.
- Оксид железа плавится при более низкой температуре, чем чистая сталь, и довольно текуч — расплав легко выходит из реза даже при низком давлении.
- Расход кислорода в единицы раз ниже азота: на резке 8 мм стали кислородом уходит порядка 3 нм³/ч, азотом на сопловых режимах — в десять и более раз больше.
- Кислород «прощает» умеренные мощности: станок 3–4 кВт с кислородом режет 12–16 мм, тогда как азотом на такой мощности потолок — 4–6 мм.
Обратная сторона: оксидная кромка, полосы от горения, невозможность чистой резки нержавейки (хром выгорает, кромка теряет стойкость) и чуть больший нагрев зоны реза.
Почему азот даёт чистую кромку
В азотной резке луч сам плавит металл по всей глубине реза, а струя азота работает как гидромонитор: сжимает столб расплава и выбрасывает его вниз через рез. Чем толще лист, тем больше расплава нужно вынести за единицу времени — отсюда большие сопла и высокий расход. Азот при этом не вступает в реакцию с металлом (инертная среда) и экранирует рез от кислорода воздуха — оксиды не образуются вообще.
Три практических следствия:
- чистота газа критична: если в азоте лишний кислород (низкий сорт), на нержавейке появляется жёлто-голубая кромка; для чистовых работ нужен азот чистотой 99,99–99,999 % — по ГОСТ 9293-74 это первый и второй сорта;
- давление на входе станка должно быть с запасом: чтобы на сопле держать 14–18 бар, на входе режущей головки нужно 25–40 бар — падение в клапанах, трубках и фильтрах съедает разницу;
- экономика упирается в объём: расход 50–100 нм³/ч означает, что газовая инфраструктура становится статьёй себестоимости, сопоставимой с электричеством станка.
Сопла под газы: одинарные и двойные
Сопло — расходник номер один режущей головки, и оно не универсально: под каждый газ и режим — своя геометрия.
| Тип сопла | Под какой газ | Давление | Применение | Особенности |
|---|---|---|---|---|
| Одинарное (однослойное) | азот, воздух, аргон | высокое, 8–20 бар | нержавейка, алюминий, медь, латунь, чистая резка углеродистой стали | одно отверстие, формирует плотную высокоскоростную струю; простой поток с высоким расходом |
| Двойное (двухслойное) | кислород | низкое, 0,3–1,5 бар | углеродистая сталь, преимущественно от 3 мм | внешний и внутренний каналы: ровная «мягкая» струя без срыва горения, защита фокуса, стабильнее на пробивке |
Диаметры подбирают по толщине: для тонкого листа и высоких скоростей — Ø1,0–1,5 мм (концентрированная струя, малый расход), для среднего — Ø1,5–2,5 мм, для толстого листа — Ø2,5–4,0 мм (большой расход и охлаждение зоны реза, меньше брызг на линзу). Типовое расстояние от сопла до листа — 0,5–2 мм: слишком близко — столкновения и перегрев кромки сопла, слишком далеко — струя «расплывается» и давление в резе падает.
Изношенное, подбитое или закоксованное сопло — самая частая причина «поплывшего» качества реза при неизменных настройках программы. Состояние сопла, защитных стёкол и юстировку головки проверяют при каждом обслуживании лазерного станка; если рез нестабилен, а сопло в порядке — дело в оптике или газовой линии, и здесь выручает ремонт и обслуживание лазерных головок в лазерном центре «Сервис Станков»: диагностика от 5 000 ₽.
Газовое хозяйство цеха: редукторы, магистрали, ёмкости
Требования к давлению и расходу на входе станка
Типовые требования производителей волоконных станков (уточняйте в руководстве по установке вашей машины):
- азот: давление на входе 25–40 бар при расходе до 100–150 нм³/ч в пике; на больших станках — до 300 нм³/ч;
- кислород: давление на входе 10–16 бар при расходе до 5–10 нм³/ч;
- сжатый воздух (рабочий и для пневматики станка): 6–10 бар; для использования как режущего газа — после глубокой осушки, см. раздел ниже.
Редукторы и арматура
- редукторы берут с запасом по давлению и расходу: для азота — высокобарные серии на 40 бар и выше, двухступенчатые (стабильнее давление при опорожнении баллонов);
- весь кислородный тракт — обезжиренный: редукторы, прокладки, трубопроводы маркируются «кислород — маслоопасно»; попадание масла или жира в кислородный редуктор способно вызвать вспышку;
- на рампу ставят обратные клапаны и предохранительные сбросные устройства; манометры — с маркировкой среды.
Магистрали
Сечение магистрали считают по пиковому расходу, а не по среднему: при 50–100 нм³/ч узкая трубка «задушит» станок, и давление на сопле просядет именно в момент реза — дефект «грат на кромке» при исправной карте реза часто вызван именно газовой линией. Ориентиры: для одного станка среднего класса — труба из нержавеющей стали внутренним диаметром от 10–15 мм и ресивер-буфер у станка; на группу станков — коллектор от 20–25 мм. Для кислорода применяют обезжиренные медные или нержавеющие трубы; гибкие участки — рукава, рассчитанные на рабочее давление с запасом. Диагностике «просевшего» давления в пневматике посвящена отдельная статья о пневмосистеме станка.
Ёмкости и схемы снабжения: сравнение вариантов
| Вариант | Что это | Плюсы | Минусы | Когда выгодно |
|---|---|---|---|---|
| Баллоны 40 л (одиночные или рампа) | газ в баллонах под 150–200 бар; в 40-литровом баллоне около 6–6,3 нм³ газа | нулевой ввод в эксплуатацию; просто и мобильно | самый дорогой кубометр газа; логистика и постоянные перестановки баллонов; не покрывает пиковый расход азота | кислород для периодической резки; азот — только на малых объёмах и резке тонкого листа |
| Моноблок (криоцилиндр) | сосуд ~180–600 л с жидким газом и встроенным испарителем; один моноблок азота заменяет десятки баллонов | компактно, без согласований; дешевле баллонов в пересчёте на кубометр; быстрая замена | нужен запасной на подмену; потери на испарение при простое; доставка спецтранспортом | один-два станка, азотная резка среднего объёма |
| Стационарный газификатор (АСУ) | изотермическая ёмкость 3–20 м³ жидкого газа с испарителем и линией на цех | самая низкая цена кубометра из привозных схем; запас на недели работы; один поставщик-заправщик | капитальные затраты, площадка и проект; регламентные работы по сосудам | цех с несколькими лазерными станками и стабильной загрузкой |
| Генератор азота + дожимной компрессор + ресиверы | адсорбционная (или мембранная) генерация азота из воздуха; на выходе генератора 5–8 бар, поэтому в схему добавляют дожимной компрессор и буферные ресиверы высокого давления | собственный газ по цене электричества; нет зависимости от доставки; чистота управляемо до 99,999 % | высокий порог входа (оборудование + компрессор + ресиверы); шум и электроэнергия; чистота зависит от настройки и загрузки | большой стабильный расход (ориентировочно от 600–1000 нм³/мес и выше, т. е. от ~100 баллонов в месяц) |
Экономика: сколько стоит час резки по газу
Газ тратится только в момент включённого луча, поэтому считают не «час смены», а час чистого реза. Возьмём типовой азотный режим нержавейки 3–5 мм: расход порядка 30 нм³/ч. При загрузке 6 часов чистого реза в смену и 22 сменах в месяц это около 3 960 нм³/мес — уровень, при котором баллонная схема уже абсурдна: понадобилось бы более 600 баллонов в месяц.
Сравним три сценария снабжения (цены кубометра ориентировочные, зависят от региона, поставщика и объёмов; для расчёта под свой тариф подставьте свои цифры):
| Показатель | Сценарий 1: баллоны | Сценарий 2: жидкий азот (моноблок/газификатор) | Сценарий 3: генератор + дожим |
|---|---|---|---|
| Ориентировочная цена, ₽/нм³ | несколько сотен | десятки | единицы (электроэнергия и обслуживание) |
| Час чистого реза (30 нм³/ч) | ориентировочно 6 000–15 000 ₽ | ориентировочно 900–2 400 ₽ | ориентировочно 150–450 ₽ |
| Месяц (3 960 нм³) | ориентировочно 0,8–2 млн ₽ — схема непригодна для производства | ориентировочно 120–320 тыс. ₽ | ориентировочно 20–60 тыс. ₽ + амортизация оборудования |
| Ввод в эксплуатацию | дни | дни–недели | месяцы (проект, компрессор, ресиверы) |
| Вывод | только кислород и малые объёмы | оптимум для 1–5 станков | оптимум при большой и стабильной загрузке |
Практические ориентиры для решения:
- кислородом станок «ест» 1–5 нм³/ч — баллонов хватает надолго, и для чисто кислородной резки баллонная рампа годится долго;
- переход на азотные режимы почти всегда означает переустройство газового хозяйства — сначала моноблок, при росте объёмов газификатор или генератор;
- у генератора чистота азота — настраиваемый компромисс: чем выше чистота, тем больше воздуха расходуется на кубометр продукта и тем дороже куб; для нержавейки обычно достаточно 99,99 %, «зеркальные» задачи требуют 99,999 %;
- прежде чем считать газовую себестоимость, полезно посчитать, сколько стоит час простоя станка — от этого зависит, стоит ли экономить на резервировании газовой линии.
Сжатый воздух: когда допустим и как его готовить
Воздух экономит азот на тонком листе, но только если он правильно подготовлен. Когда воздухом резать можно:
- тонкая углеродистая сталь и нержавейка 0,5–3 мм, если слегка окисленная (потемневшая) кромка допустима;
- алюминий малых толщин на станках малой и средней мощности — воздух не даёт рваной кромки, в отличие от кислорода;
- любые черновые и внутренние детали, которые пойдут под дальнейшую обработку.
Когда нельзя: нержавейка под чистовую отделку и коррозионные нагрузки, любая декоративная кромка, толстые сечения (воздух не выносит расплав так стабильно, как азот под 16–20 бар).
Требования к подготовке воздуха. Как режущий газ воздух контактирует с расплавом и находится в одном узле с оптикой, поэтому по чистоте он относится к самым требовательным потребителям сжатого воздуха: по классификации ИСО 8573-1 лазерная резка относится к применениям класса 1 по частицам и по маслу (масла — не более 0,01 мг/м³), а по влаге ориентируются на классы 1–2. Практически это означает:
- осушка: холодильный осушитель (точка росы около +3 °C) — минимум для компактных станков; адсорбционный осушитель (точка росы до −40 °C и ниже) — стандарт для мощных волоконных станков и длинных магистралей с перепадами температур;
- масло: винтовой компрессор с маслозаполненным контуром — только через коалесцентные и угольные фильтры; лучше безмасляный компрессор;
- частицы: фильтрация тонкой очистки перед станком; влага и масло в воздухе — причина «запотевания» защитного стекла, капель на линзе, прожогов оптики и брака кромки;
- регулярная проверка всей цепочки — тема отдельного материала о том, как проверить работоспособность компрессора и осушителя.
Безопасность при работе с газами
- кислород и масло несовместимы: контакт кислорода с маслом, жиром, даже следами от рук на арматуре может вызвать возгорание. Весь кислородный тракт — обезжиренный, перчатки чистые, промасленный инструмент рядом с кислородом не используют.
- азот не поддерживает дыхание: при утечке в замкнутом помещении (цех без вентиляции, приямки, камеры) содержание кислорода падает без запаха и предупреждения. В помещениях газификаторов и на линиях большого расхода ставят датчики содержания кислорода и вентиляцию.
- баллоны крепят в стойках или на стенах, перевозят с колпаками, кислород хранят отдельно от горючих газов и масел.
- криожидкости (моноблоки, газификаторы): азот жидкий при −196 °C — работа в перчатках и защите глаз, вентиляция при заправке.
Типовые газовые проблемы: симптом, причина, решение
| Симптом | Вероятная причина | Решение |
|---|---|---|
| Жёлто-голубая кромка на нержавейке при азоте | кислородная примесь: низкая чистота азота, подсос воздуха в линии | проверить сорт газа и герметичность линии, взять азот 99,99 % и выше, заменить поставщика |
| Грат (настывшие капли) снизу реза | недостаточное давление азота, изношенное сопло, большой зазор сопло-лист | поднять давление по карте реза, заменить сопло, выставить зазор 0,5–2 мм |
| Толстая сталь «не пробивается» кислородом | занижено давление, мал диаметр сопла, грязный газ | карта реза по своей мощности, сопло большего диаметра, технический кислород первого сорта |
| Рез «дрожит», кромка рваная в разных местах | повреждено или смещено сопло, нестабильное давление в магистрали | осмотр и центровка сопла, проверка редуктора и буферного ресивера |
| Давление на станке проседает в момент реза | узкая магистраль, мал буфер, просевший редуктор | пересчитать линию по пиковому расходу, поставить ресивер у станка, обслужить редуктор |
| Запотевает защитное стекло, капли на линзе | влага или масло в сжатом воздухе | проверить осушитель и фильтры, перейти на адсорбционную осушку, заменить стекло |
| Станок «съедает» азот быстрее нормы в простое | утечки в линии, негерметичные соединения, продувка простаивающих потребителей | аудит линии на утечки, отсечные клапаны по потребителям |
Частые вопросы
Можно ли резать нержавейку кислородом?
Технически можно — скорости будут заметно выше, особенно от 6–8 мм. Но кромка окислится, хром из поверхностного слоя выгорит, и коррозионная стойкость кромки упадёт. Кислород на нержавейке применяют, когда деталь чёрная под покраску или идёт в дальнейшую обработку; для чистовых деталей — только азот.
Какая чистота азота нужна для лазерной резки?
Для углеродистой стали под чистую кромку обычно достаточно 99,5–99,9 %. Для нержавейки и алюминия стандарт — 99,99–99,999 %: по ГОСТ 9293-74 это первый сорт (99,999 %) и второй (99,996 %). Марка чистоты указывается в сопроводительных документах на газ.
Какое давление азота должно быть на входе станка?
Типовые требования — 25–40 бар на входе при пиковом расходе: чтобы на сопле удержать 14–18 бар, нужен запас на клапанах, фильтрах и шлангах режущей головки. Конкретное значение — в руководстве по монтажу вашей машины.
Сколько азота в стандартном баллоне?
В баллоне 40 л под давлением 150 бар — около 6–6,3 нм³ газа. То есть одного баллона при расходе 30 нм³/ч хватает примерно на 12 минут чистого реза. Отсюда и вывод о непригодности баллонов для серийной азотной резки.
Почему резка азотом дороже, чем кислородом?
По трём причинам сразу: расход выше в десятки раз (давление выше и сопло больше), давление на входе требует дорогой инфраструктуры (дожим, ресиверы, толстые линии), а сам кубометр высокочистого азота дороже технического кислорода. Зато экономия на последующей зачистке кромки часто перекрывает разницу.
Воздух вместо азота — что теряем?
Кромка темнеет и слегка окисляется (в воздухе 21 % кислорода), на нержавейке возможно снижение стойкости кромки, а толстые сечения режутся нестабильно. Затраты на газ падают почти до нуля. Воздух — разумный выбор для тонкого листа с некритичной кромкой при условии качественной осушки и фильтрации.
Когда оправдан собственный генератор азота?
Ориентировочно от 600–1000 нм³ в месяц и стабильной загрузке (эквивалент ~100 баллонов в месяц): ниже этого порога дешевле привозной жидкий азот. Важно считать не только генератор, но и дожимной компрессор с ресиверами высокого давления — на выходе адсорбционного генератора всего 5–8 бар.
Как «Сервис Станков» помогает с газовым хозяйством лазерного станка
Газовая линия — такой же узел станка, как оптика или привод: она требует регламента, проверки давления и чистоты, ревизии редукторов и фильтров. Инженеры «Сервис Станков» при плановом техническом обслуживании (от 7 500 ₽) проверяют газовые и пневматические магистрали лазерного станка, состояние сопел и защитных стёкол, а в рамках консалтинга помогают выбрать схему газоснабжения цеха — от рампы баллонов до генератора азота с дожимом — и посчитать стоимость часа резки под вашу загрузку. Работаем в 45 регионах России, Беларуси и Казахстана, выезд — в течение 24 часов.
Источники
- TRUMPF: Газопламенная (кислородная) лазерная резка — официальное описание процесса (TRUMPF, на английском языке)
- TRUMPF: Плавильная (азотная) лазерная резка — давления 2–20 бар, инертные газы (TRUMPF, на английском языке)
- Bodor: Пять ключевых параметров волоконно-лазерной резки — выбор газа, сопла, расстояние до листа (Bodor, официальный блог производителя, на английском языке)
- ГОСТ 9293-74 «Азот газообразный и жидкий. Технические условия» — сорта и чистота азота
- ГОСТ 5583-78 «Кислород газообразный технический и медицинский. Технические условия» (текст стандарта, PDF)
- BEKO Technologies: Качество сжатого воздуха по ИСО 8573-1 — классы чистоты, требования лазерной резки (BEKO Technologies, на английском языке)
- Википедия: Лазерная резка — механизмы плавильной и реактивной резки (на английском языке)