

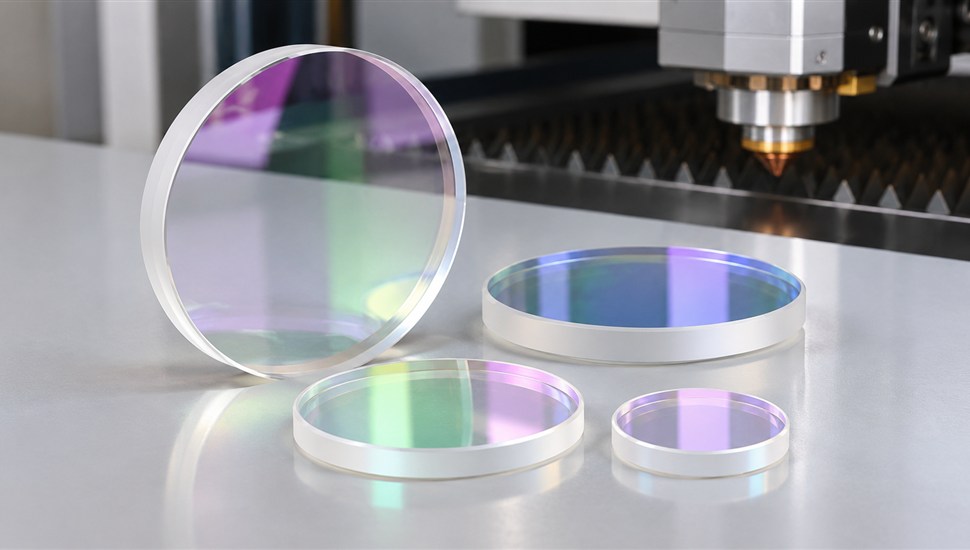
Оптика — главный расходный узел любого лазерного станка для резки. Фокусирующая линза и защитные стёкла стоят на порядок дешевле режущей головы, но именно они определяют качество реза, скорость и живучесть всего оптического тракта. Одно прожжённое защитное стекло за смену способно «убить» фокусирующую линзу, а за ней — корпус и датчик высоты: ремонт в таком случае обходится в десятки раз дороже самого стекла. В этой статье разберём, как устроен оптический тракт, чем отличаются линзы с фокусным расстоянием 5, 7,5, 10 и 12,5 дюйма, как подобрать стекло или линзу под голову RAYTOOLS, PRECITEC или WSX/OSPRI, по каким признакам определять износ и что делать, чтобы оптика отходила заявленный ресурс, а не сгорала за неделю.
Из чего состоит оптический тракт режущей головки
В волоконном лазерном станке излучение от источника по оптическому волокну через разъём (например, QBH) попадает в режущую голову. Дальше луч проходит последовательность элементов: коллимирующая линза выравнивает расходящийся пучок в параллельный, фокусирующая линза собирает его в пятно диаметром в десятые доли миллиметра, защитное стекло принимает на себя брызги и задира, а сопло направляет на место реза технологический газ. В руководстве RAYTOOLS BM111 Protective Lens Module назван именно так — модуль, который «защищает фокусирующую линзу от летящего шлака и продлевает её срок службы».
У большинства современных голов два защитных стекла: верхнее стоит после коллиматора и защищает верхнюю, самую дорогую часть тракта, нижнее расположено непосредственно перед соплом и работает в самой грязной зоне. У части голов начального уровня (как у той же BM111 по руководству) нижнее защитное стекло выполнено выдвижным лотком — его меняют за минуту, не разбирая голову.
| Элемент тракта | Функция | Материал | Типичные признаки износа |
|---|---|---|---|
| Коллимирующая линза | Превращает расходящийся пучок из волокна в параллельный | Кварцевое стекло (волоконные лазеры), селенид цинка (CO2-лазеры) | Помутнение, равномерная потеря мощности, «плывущий» фокус по всему полю |
| Фокусирующая линза | Собирает пучок в рабочее пятно; в автофокусных головах перемещается мотором | Кварц или селенид цинка с просветляющим покрытием | Непробой листа, широкая рез, грубая кромка, следы прожога на поверхности |
| Верхнее защитное стекло | Барьер между коллиматором и «горячей» зоной головы | Кварцевое стекло, тонкое (порядка 1,5 мм у RAYTOOLS BM111) | Точки, налёт, радужные пятна деградации покрытия |
| Нижнее защитное стекло | Защищает фокусирующую линзу от брызг расплава и отражённого излучения | Кварцевое стекло, утолщённое (около 4 мм у BM111) | Прожоги, нагар, капли металла, трещины, отслоение покрытия |
| Сопло и керамический узел | Формируют газовую струю, ёмкостный датчик высоты | Медь/латунь, техническая керамика | Обгоревшая кромка, скол керамики, ошибки датчика высоты |
Материал оптики: кварц или селенид цинка — почему нельзя перепутать
Материал линзы определяется длиной волны лазера. Для волоконных и дисковых лазеров (1030–1090 нм) оптику делают из кварцевого стекла: оно прозрачно в широком диапазоне и выдерживает высокие плотности мощности — именно кварц (fused silica) указывают RAYTOOLS, PRECITEC и OSPRI в спецификациях защитных окон. Для CO2-лазеров (10,6 мкм) стандартом является селенид цинка (ZnSe): с просветляющим покрытием такие линзы пропускают свыше 99,4% излучения. Поставить ZnSe-оптику в волоконный станок (или наоборот) нельзя — покрытие и сам материал рассчитаны на свою длину волны, линза начнёт поглощать луч и прогорит.
Два практических замечания. Первое: кварцевое стекло прозрачно для видимого света, поэтому юстировку красным пилотным лучом и визуальный осмотр волоконной оптики делать удобно; селенид цинка полупрозрачен жёлто-оранжевым — это нормально, а не дефект. Второе: селенид цинка токсичен (при нагреве и контакте с влагой повреждённой поверхности может выделять селеноводород), поэтому просевшую ZnSe-линзу не полируют абразивами и не выбрасывают «как обычное стекло» — только замена и аккуратная утилизация.
Фокусные расстояния: 5, 7,5, 10 и 12,5 дюйма — что для чего
Дюймовая маркировка фокусов пришла из CO2-сегмента и осталась отраслевым стандартом «наименования»: 5,0 дюйма — 127 мм, 7,5 дюйма — 190,5 мм, 10 дюймов — 254 мм, 12,5 дюйма — 317,5 мм. У волоконных голов фокусные расстояния чаще указывают в миллиметрах: для RAYTOOLS BM111 заводская конфигурация — линзы 125 или 155 мм, в продаже встречаются кассеты 75, 100, 125, 150, 155, 190, 200 и 254 мм. Физика одна и та же: чем короче фокус, тем меньше пятно и выше плотность мощности, но тем меньше глубина фокуса; чем длиннее фокус, тем «глубже» хватает энергии и тем ровнее стенки реза на толстом металле.
| Фокус | В миллиметрах | Пятно и глубина фокуса | Типовое применение |
|---|---|---|---|
| 5,0 дюйма | 127 мм | Минимальное пятно, малая глубина фокуса | Тонкий лист до 3–4 мм, прецизионный рез мелких контуров, гравировка, минимальный нагрев зоны |
| 7,5 дюйма | 190,5 мм | Умеренное пятно, сбалансированная глубина | Универсальный вариант: конструкционная сталь и нержавейка 4–10 мм, большинство серийных задач |
| 10 дюймов | 254 мм | Крупнее пятно, глубокий фокус | Толстый лист 10–16 мм, ровные отвесные кромки, устойчивый рез при неровностях листа |
| 12,5 дюйма | 317,5 мм | Максимальная глубина фокуса, наименьшая плотность мощности | Очень толстый металл от 16 мм, рез с большим вылетом сопла, начальная пробивка мощных источников |
Практическое правило, которое используют наладчики: фокусное расстояние грубо равно толщине материала, который режете чаще всего. Тонкий лист на длиннофокусной линзе режется медленно и с грубой кромкой, толстый на короткофокусной — не пробивается и «заплывает». Для автофокусных голов диапазон перемещения линзы мотором (у BM111 — порядка 22 мм хода с заводским диапазоном подстройки от +10 до −12 мм) сглаживает часть ошибок, но заменить правильный фокус не может. Отдельный случай — гравировка и рез акрила/дерева на CO2-станках: там короткие фокусы 1,5–2,5 дюйма применяют сознательно, ради минимума пятна.
Совместимость и маркировка: какие стёкла и линзы подходят под какую голову
Оптика — не универсальный товар «под всё». При подборе сверяют пять параметров: посадочный диаметр линзы или стекла, толщину, высоту кассеты (для линз), тип покрытия и длину волны, а также конструкцию крепления (кассета, лоток, прижимное кольцо). Маркировка обычно содержит диаметр и фокус: «D30 F125» — линза диаметром 30 мм с фокусом 125 мм; у стёкол указывают диаметр и толщину. Размерный ряд D30 де-факто стал стандартом для голов начального и среднего класса — под него выпускают линзы RAYTOOLS, PRECITEC и большинство совместимых производителей.
| Голова | Фокусирующая линза | Защитные стёкла (типовые размеры по каталогам) | Примечания |
|---|---|---|---|
| RAYTOOLS BM110 / BM111 (до 3,3 кВт, разъём QBH) | Кассета D30; заводские фокусы по руководству — 125 и 155 мм, в продаже 75–200 мм | Верхнее — кварц около Ø24,9×1,5 мм; нижнее — кварц около Ø27,9×4,1 мм в выдвижном лотке | Нижнее стекло меняется без разборки головы; при мощности свыше 500 Вт обязательно водяное охлаждение |
| RAYTOOLS BM112 / BM113 (мощные источники) | Кассета увеличенной апертуры | Кварцевое окно порядка Ø37×7 мм (по каталогу производителя) | Подбираются по серийному номеру головы; взаимозаменяемость с BM111 отсутствует |
| PRECITEC ProCutter Thunder / LightCutter / SolidCutter | Линза в фирменной кассете, ряд D30 | Защитное стекло OG Y D30 d5 II (Ø30×5 мм), покрытие под 1030–1070 нм | Артикул и совместимость публикуются в фирменном магазине PRECITEC |
| PRECITEC ProCutter 2.0 (источники до десятков кВт) | Фирменные линзы под конкретную конфигурацию, включая вариофокусные | Собственное окно по каталогу под конкретную версию головы | Высокая мощность — фактически только оригинальная оптика |
| WSX / OSPRI (AF-серия, S03C, LC150MC и другие) | Кассеты D30-типа на младших моделях, фирменные на старших | Размеры стёкол различаются между моделями — подбор по артикулу головы | Производитель выпускает защитные окна, керамические кольца и сопла как самостоятельную линейку расходников |
| Совместимые «китайские» головы формата BM111 | Кассеты D30, фокусы 125–200 мм | Стёкла «типа BM111» | Возможен разброс геометрии между партиями — нужна приёмка по факту (см. раздел об аналогах) |
Три совета по подбору. Первый: заказывайте оптику по модели головы и её серийному номеру, а не «по картинке» — у одного бренда встречаются ревизии с разными стаканами. Второй: сверяйте не только диаметр, но и толщину стекла и высоту линзовой кассеты: заниженная высота смещает фокус, голова «не узнаёт» оптику. Третий: у PRECITEC, OSPRI и RAYTOOLS покрытия стёкол оптимизированы под 1030–1070 нм — стёкла с «чужим» или отсутствующим просветлением сильнее греются даже при правильном размере.
Когда менять оптику: признаки износа по резу и при осмотре
Оптика деградирует постепенно, и сначала это видно на резе, а не на самой линзе. Классические симптомы — рез «тупеет», растёт ширина реза, кромка грубеет, появляются непробитые участки и срывы реза на фасонных контурах. Таблица ниже связывает проявления на станке с виноватым элементом и способом проверки.
| Симптом на резе или станке | Вероятный элемент | Как проверить осмотром |
|---|---|---|
| Станок перестал пробивать лист, растёт ширина реза | Фокусирующая линза или нижнее защитное стекло (нагар, поглощение) | Осмотр стекла и линзы на просвет при косом ярком свете; тестовая реза одинакового контура до и после чистки |
| Шероховатая кромка, грубые полосы, окалина снизу | Нижнее защитное стекло (налёт), сопло | Снять сопло, осмотреть кромку и окно; при налёте без прожогов — чистка, при точечных прожогах — замена |
| Рез «уводит» на углах и окружностях | Сопло (смещено, обгорело), линза с клином (аналог) | Центровка луча по отверстию сопла на Scotchlite-мишени или по следу на скотче; контроль линзы на клин |
| Вспышки в сопле, искры вверх, отражённое излучение | Пробитое защитное стекло | Немедленная остановка; осмотр всей цепочки: нижнее стекло, фокусирующая линза, коллиматор |
| Качество реза «плавает» от листа к листу без изменения режимов | Влага или масло в технологическом газе | Осмотр фильтров, магистрали и уплотнений; налёт на оптике с радужными разводами — признак конденсата |
| Ошибки ёмкостного датчика высоты, касания сопла | Керамический узел, сопло | Осмотр керамики на сколы и трещины; после замены узла — обязательная ёмкостная калибровка |
| Радужные пятна, помутнение без явных точек | Деградация просветляющего покрытия | Осмотр в косом свете; такое стекло/линза подлежат замене, чистка не восстанавливает покрытие |
Правило, которое экономит деньги: прожог — всегда замена, чистке подлежит только налёт без повреждений. Точечный прожог на защитном стекле работает как рассеиватель: пятно «расплывается», и следующей под удар попадает фокусирующая линза. Осматривайте оптику не когда рез испортился, а по регламенту — ежедневно перед сменой (нижнее стекло и сопло) и еженедельно (полный осмотр с чисткой). Общая логика обслуживания лазерного станка — оптика, источник, газ — подробно разобрана в отдельной статье нашего блога.
Ресурс оптики: от чего зависит и на что ориентироваться
Производители сознательно не нормируют ресурс в часах: срок жизни стекла или линзы определяется условиями, а не календарём. Официальное руководство RAYTOOLS BM111 задаёт только интервалы обслуживания: чистить защитную линзу раз в неделю, коллимирующую и фокусирующую — раз в 2–3 месяца, а замену выполнять по состоянию. Ориентиры по практике цехов: на чистом газе, тонком листе и средней мощности нижнее защитное стекло живёт сотнями часов резки; на грязном газе, оцинковке, алюминии и постоянной пробивке толстого листа — десятками часов. Поэтому единственная корректная метрика для вашего производства — журнал наработки и расхода оптики по вашим же режимам.
| Фактор | Как влияет на ресурс | Что делать |
|---|---|---|
| Чистота технологического газа | Влага и углеводороды оседают на тёплой оптике, покрытие деградирует | Держать параметры по руководству RAYTOOLS: кислород 99,95%, азот 99,99%, аргон 99,998%; пары воды менее 5 ppm, углеводороды менее 1 ppm; фильтрация до 0,01 мкм |
| Материал реза | Оцинковка, алюминий, медь дают брызги и отражённое излучение — стёкла выгорают быстрее | На «рефлективных» металлах осматривать оптику после каждой смены, снижать время пробивки |
| Мощность и режим пробивки | Пробивка толстого листа — главный «убийца» нижних стёкол: максимум брызг вверх | Пробивка на сниженной мощности с ранней подачей газа; по возможности — ступенчатая |
| Охлаждение головы | Перегрев меняет фокус (термолинза) и ускоряет деградацию покрытий | При мощности свыше 500 Вт — водяное охлаждение по требованиям производителя головы |
| Состояние уплотнений и магистралей | Подсос воздуха с пылью через старые уплотнения загрязняет тракт изнутри | Осматривать эластичные кольца при каждой замене стекла; газовые стыки — без фторопластовой ленты, только штатные уплотнения |
| Культура установки | Отпечаток пальца на линзе выгорает первым и «тянет» за собой покрытие | Напальчники, пинцет, одноразовые безворсовые салфетки — см. порядок замены ниже |
| Качество самой оптики | Клин, пузыри в кварце, некачественное покрытие — локальный перегрев и прогар | Проверенный поставщик, приёмка партии, тестовая наработка перед закупкой объёма |
Отдельно про газовую систему: по руководству RAYTOOLS примеси в газе (углеводороды, пары воды) «повреждают линзу, вызывают колебания мощности и нестабильность реза»; кислород для охлаждения сопла запрещён, допустимы азот или тонко очищенный воздух с давлением до 10 бар. Проблемы пневматики станка — просевшее давление, влага в ресивере, старые манометры с резиновыми мембранами — напрямую бьют по оптике; типовые неисправности и порядок проверки разобраны в материале пневмосистема станка: типовые проблемы.
Как правильно менять оптику: пошаговый порядок с правилами чистоты
Ниже — порядок замены нижнего защитного стекла, собранный из официальной процедуры RAYTOOLS для BM111; для других голов шаги совпадают по духу, отличия — в конструкции стакана. Вся работа выполняется в чистом месте, чистыми руками и без спешки: 90% «сгоревшей новой оптики» загрязнена ещё при установке.
Что подготовить
- Пылезащитные перчатки или напальчники (без талька);
- Пинцет или штатный инструмент для выемки линз — пальцами за рабочую поверхность не берём;
- Безворсовые салфетки и полиэстеровые аппликаторы (не вата: волокна остаются на покрытии);
- Этанол высокой чистоты (или штатная жидкость для оптики);
- Резиновую грушу для сдувания пыли;
- Ёмкость или бокс для снятой оптики — ничего не кладётся на стол рабочей поверхностью.
Порядок замены нижнего защитного стекла
- Остановите рез, дайте голове остыть, отключите подачу газа. Снимите голову или надёжно зафиксируйте её; поверхность головы очистите от пыли — иначе при разборке мусор сыплется прямо в тракт.
- Откройте фиксаторы и снимите крышку модуля защитного стекла; в головах формата BM111 — вытяните выдвижной лоток за боковые поверхности.
- Снимите прижимное кольцо и извлеките стекло пинцетом за торец. Осмотрите посадочное место и эластичное уплотнительное кольцо: повреждённое или потерявшее упругость кольцо меняется вместе со стеклом, тянуть его за край нельзя — рвётся.
- Осмотрите снятое стекло на просвет при косом свете: точки-прожоги, трещины, отслоения покрытия — в замену; лёгкий налёт без повреждений — в чистку (этанол, односторонние движения от центра к краю или снизу вверх, без возвратных движений, каждой стороной аппликатора — один проход).
- Новое стекло выньте из заводского бокса пинцетом за торец. Для защитных стёкол ориентация сторон, как правило, не критична (в руководстве BM111 это указано прямо); для линз — критична всегда (см. ниже).
- Установите стекло в лоток, верните прижимное кольцо, вставьте лоток в голову до фиксации, закройте крышку.
- Проверьте центровку: след луча (пилотный лазер) должен проходить по центру сопла; при смещении — выполните центровку по инструкции головы.
- Сделайте тестовую резу простого контура и сравните кромку с эталоном. Если менялись сопло или керамический узел — обязательно выполните ёмкостную калибровку датчика высоты.
- Запишите в журнал дату, наработку и причину замены — это ваша статистика ресурса.
Замена фокусирующей и коллимирующей линз
Отличия от замены стекла: работать придётся внутри головы, поэтому её снимают со станка и переносят на чистый стол; открытые каналы заклеивают бумагой, чтобы пыль не попала внутрь; линзы вынимают только штатным инструментом. Критична ориентация: у двояковыпуклых линз RAYTOOLS есть большая и малая кривизна — малая сторона должна смотреть к вогнутой стороне мениска, ошибка даёт смещение фокуса и «мягкий» рез. После сборки проверяют положение фокуса относительно сопла и при необходимости перенастраивают. Если сомневаетесь — это операция уровня сервисного инженера: цена ошибки (заперённая линза, сорвенная резьба стакана) выше стоимости выезда. Типичные ошибки операторов, убивающие и оптику, и станок в целом, собраны в отдельном разборе.
Оригинал или аналог: честный разбор
Рынок делит оптику на три категории: оригинал (RAYTOOLS, PRECITEC, OSPRI и поставщики голов), качественные совместимые расходники (фабричная оптика с контролем партии) и дешёвый noname. Граница проходит не по логотипу, а по тому, какой элемент и на какой мощности вы ставите.
Когда аналог приемлем
- Нижние и верхние защитные стёкла на мощностях до 3–6 кВт — плоскопараллельная пластина без фокусировки, при нормальной геометрии и покрытии под длину волны работает корректно;
- Оптика на станках начального класса и учебных участках, где стоимость простоя низкая;
- Запас «на попробовать» при новом поставщике — с обязательной тестовой наработкой;
- Головы, снятые с производства, по которым оригинал уже не поставляется.
Когда только оригинал или проверенный бренд
- Фокусирующие и коллимирующие линзы на мощных источниках (от 6 кВт): погрешности геометрии и покрытий на высокой плотности мощности превращаются в прогары;
- Вариофокусные головы и головы с фирменными кассетами (PRECITEC ProCutter 2.0 и аналоги) — геометрия кассеты и алгоритмы фокусировки завязаны на параметры линзы;
- Оборудование на гарантии — неоригинальная оптика типовая причина отказа в гарантийном ремонте;
- Серийное производство, где срыв партии дороже разницы в цене линз.
Чем именно опасны дешёвые линзы. Клин (непараллельность поверхностей) уводит пятно — рез «гуляет» по полю, и оператор неделями ищет причину в станке. Неравномерное или «не своё» просветляющее покрытие локально поглощает излучение: на линзе появляется выжженная дорожка, затем прогар и брызги внутрь головы. Пузыри и включения в кварце работают так же. Отдельный риск — «пересорт» в размерах: кассета на полмиллиметра ниже смещает фокус на толщине листа. Общие принципы выбора «оригинал против аналога» для любых запчастей станков с ЧПУ (гарантия, партия, тестовая наработка) мы разбирали в матрице выбора запчастей; для оптики она работает ещё жёстче, чем для механики.
Как принимать партию аналога, если всё же решили экономить: проверьте маркировку и упаковку (заводской бокс, а не пакетик), осмотрите каждую линзу на просвет в косом свете на полосы и точки, сверьте диаметр, толщину и высоту кассеты микрометром, поставьте одну линзу на тестовую наработку (неделя реза) и только потом запускайте всю партию. И держите минимальный страховой запас оптики на складе — аргументы за ЗИП на станок с ЧПУ собраны здесь.
Хранение оптики: простые правила
- Храните линзы и стёкла только в заводских боксах с ложементом; рабочие поверхности не должны ни с чем соприкасаться;
- Вскрытая оптика живёт в закрытой таре: пыль и пары масла из цеха оседают на покрытиях;
- Не протирайте оптику «на будущее» и не заворачивайте в бытовую ткань, салфетки с пропиткой, бумагу — волокна и следы пропитки остаются на покрытии;
- Комнатная температура, сухое место, вдали от кислот и растворителей; селенид цинка боится длительной влажности — поверхности могут мутнеть;
- Перевозите запас только в жёсткой таре — микротрещина от вибрации на кромке потом «расползается» под нагревом;
- Ведите учёт поступления: просветляющие покрытия стареют, лет через пять хранения даже не вскрытая линза уже не «первая свежесть»;
- Повреждённую ZnSe-оптику храните в закрытой таре и утилизируйте как отход, содержащий селен, — не выбрасывайте в общий мусор.
Связка «линза + сопло + газ» под задачу
Оптика работает не сама по себе: пятно от линзы, диаметр сопла и технологический газ — единая система. Короткофокусная линза с толстым соплом «размажет» струю, длиннофокусная с тонким не вытянет расплав из толстого листа. Ориентировочные комбинации для волоконного станка средней мощности:
| Задача | Фокус линзы | Сопло | Газ | Комментарий |
|---|---|---|---|---|
| Тонколистовая сталь 0,5–2 мм, точный контур | 5,0" (127 мм) | Однослойное, малый диаметр | Азот или очищенный воздух | Минимальное пятно, чистая кромка без окалины |
| Конструкционная сталь 3–8 мм | 7,5" (190 мм) | Однослойное/двухслойное, средний диаметр | Азот — чистая кромка, кислород — скорость | Рабочая лошадка цеха; кислород даёт экзотерму и скорость, но с окалиной |
| Нержавейка до 6 мм | 5,0–7,5" | Средний диаметр | Азот высокой чистоты | Чистая кромка без потемнения; критична чистота газа |
| Толстая сталь 10–16 мм | 10" (254 мм) | Двухслойное, большой диаметр | Кислород | Отвесные кромки; аккуратная пробивка — иначе стёкла горят |
| Очень толстый лист от 16 мм | 12,5" (317,5 мм) | Большой диаметр, увеличенный вылет | Кислород | Максимальная глубина фокуса; только мощные источники |
| Алюминий, медь, латунь | 5,0–7,5" | По каталогу под материал | Азот или воздух (не кислород) | Отражённое излучение — усиленный контроль защитных стёкол |
| Гравировка (в основном CO2-станки) | Короткий фокус 1,5–2,5" | Без сопла или штатное | Воздух | Минимальное пятно для мелких элементов |
Экономика: цена расходника против цены убитой головы
Посчитаем грубо, по рыночным ориентирам (точные цены зависят от поставщика и бренда головы). Защитное стекло — это порядка 1,5–5 тысяч рублей за штуку, фокусирующая линза дороже на порядок, а ремонт или замена оптического модуля головы с работой — от десятков до сотен тысяч рублей, не считая простоя станка. Выгоревшее от грязного газа защитное стекло за одну смену способно «утащить» за собой линзу, а брызги через пробитое окно — корпус и датчик. На этом фоне еженедельный осмотр и регламентная замена стёкол — не расходы, а страховка: копеечный расходник закрывает дорогу к дорогому ремонту.
Что стоит поставить на поток в цехе: журнал наработки оптики, недельный регламент осмотра, страховой запас стёкол и сопел под каждую голову, приёмка партий расходников. Если штатного специалиста по лазеру нет — именно эти работы берут на себя сервисные организации: поставку запчастей и расходников, ремонт и обслуживание лазерных головок выполняет лазерный центр «Сервис Станков» (работы от 5 000 рублей), а регулярный осмотр и замену оптики удобно включить в плановое техническое обслуживание (от 7 500 рублей), чтобы не вспоминать о линзах в момент срыва заказа. Выбор между «по факту поломки» и «по регламенту» для станочного парка разобран в статье плановое ТО, предиктивная диагностика или ремонт по факту.
Частые вопросы
Рез стал хуже, но стекло на вид чистое. Что проверять?
Смотрите не только нижнее стекло, а всю цепочку: верхнее стекло, фокусирующую линзу (осмотр на просвет в косом свете — ранние дефекты покрытия не видны при прямом взгляде), сопло (обгоревшая кромка, размер отверстия) и фокус — после смены линзы или кассеты его положение могло сместиться. Если оптика в порядке, проверяйте газ (влага, масло) и мощность источника.
Можно чистить защитное стекло, а не менять?
Да, если на поверхности только налёт без повреждений: этанол или штатная жидкость, безворсовая салфетка или полиэстеровый аппликатор, движения в одну сторону без возврата, обе стороны. Точечные прожоги, трещины, радужные пятна покрытия — только замена: чистка не восстанавливает ни покрытие, ни геометрию.
Почему нельзя касаться линзы пальцами?
Отпечаток — это плёнка жира с водой на просветляющем покрытии. Она поглощает излучение, локально греется и выгорает вместе с покрытием: на линзе появляется матовая точка ровно в месте касания. Поэтому пинцет, напальчники и запрет брать оптику за рабочие поверхности — не формальность из инструкции, а условие ресурса.
Подойдёт ли линза от BM111 на голову WSX или совместимую?
На младших моделях часто совпадает типоразмер D30, но «часто» — не гарантия: сверяйте посадочный диаметр, высоту кассеты, толщину и покрытие. Высокие стекла и линзы мощных голов не взаимозаменяемы с BM111 вообще. Правильный порядок — подбор по модели и серийному номеру головы.
Стёкла «горят» пачками, хотя меняем регулярно. В чём дело?
Ищите системную причину, а не партию стёкол: влага или масло в газе (проверьте осушитель и фильтры до 0,01 мкм), подсос воздуха через уплотнения стакана, агрессивный режим пробивки, дешёвая оптика с плохим покрытием, отсутствие охлаждения головы на высокой мощности. Быстро «съедать» стёкла может и отражённое излучение при резке алюминия и меди.
Какое фокусное расстояние взять под нержавейку 3 мм азотом?
Короткий или средний фокус: 5,0–7,5 дюйма (127–190 мм). Тоньше 2 мм — ближе к 5,0", универсальный запас — 7,5". Точное значение подбирается тестовой резой вашей же стали, поэтому результаты фиксируйте в карте режимов.
Сколько стёкол и линз держать на складе?
Минимум — двухнедельный расход по вашему журналу: для серийной резы это обычно от 5–10 нижних стёкол, пара верхних, одна фокусирующая линза и комплект сопел под каждую голову. Редкие типоразмеры (мощные головы, снятые с производства модели) — с большим запасом: сроки поставки по ним длинные.
Вывод
Защитные стёкла и линзы — самая дешёвая страховка лазерного станка. Понимание тракта (что защищает каждый элемент), правильный фокус под толщину, подбор оптики по модели головы, регламентный осмотр вместо «по факту срыва реза» и чистые руки при замене — вот и вся наука, которая отделяет цех с расходником «сотни часов» от цеха, где стёкла горят еженедельно. Если нужен подбор расходников под конкретные головы, проверка оптики или ремонт после прожога — начните с диагностики: в лазерном центре «Сервис Станков» обслуживают и восстанавливают режущие головы всех распространённых брендов.
Источники
- Руководство по эксплуатации RAYTOOLS BM111 — автофокусная режущая головка 3,3 кВт, V1.0 (RAYTOOLS AG, Швейцария, на английском языке)
- PRECITEC — режущие головы для лазерной резки: модели ProCutter, сервис и запасные части (официальный сайт PRECITEC, на английском языке)
- Фирменный магазин PRECITEC — защитное стекло OG Y D30 d5 II, характеристики и совместимость (PRECITEC, на английском языке)
- OSPRI — режущие лазерные головы и расходные материалы: защитные окна, керамические кольца, сопла (Shenzhen Ospri Intelligent Technology, на английском языке)
- Laser Components — линзы из селенида цинка для CO2-лазеров: материалы, покрытия, типы (на английском языке)
- Википедия — «Селенид цинка»: оптические свойства и безопасность (на английском языке)
- Википедия — «Плавленый кварц»: спектр пропускания и тепловые свойства (на английском языке)