

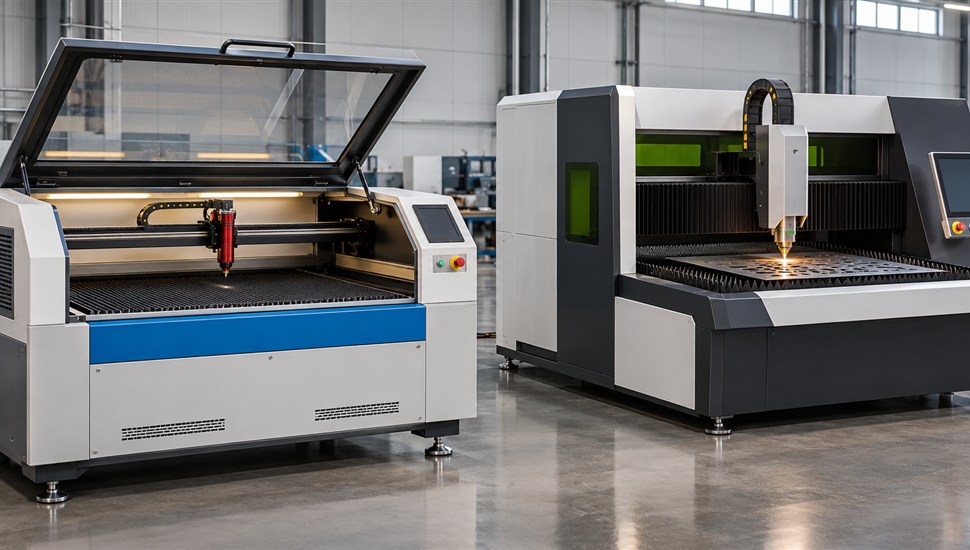
Вопрос «CO2 или волоконный?» звучит на каждом производстве, которое покупает или обновляет лазерное оборудование. Одни продавцы говорят, что волоконный «всегда лучше», другие — что CO2 «проверен временем». На деле это не конкуренты, а два разных инструмента, построенные на разной физике: один «заточен» под неметаллы, другой — под металлы. В этой статье разберём, почему длина волны решает почти всё, сравним технологии по большому счёту критериев, честно ответим на главный вопрос владельцев CO2-станков — можно ли «перевести» станок на волоконный источник — и посчитаем, когда такой переход вообще имеет смысл.
Коротко: главное за одну минуту
- CO2-лазер излучает на длине волны 10,6 мкм — её хорошо поглощают оргстекло, дерево, фанера, бумага, кожа, ткань, резина. Реклама, мебель, упаковка, штампы — его ниша.
- Волоконный лазер излучает на длине волны около 1,07 мкм — её хорошо поглощают металлы: сталь, нержавейка, алюминий, латунь, медь. Металлообработка и маркировка — его ниша.
- Волоконный луч идёт по гибкому оптическому волокну — зеркального тракта и его юстировки просто нет. У CO2 луч проходит через систему зеркал и линзу, которую нужно периодически чистить и выставлять.
- Ресурс источника: CO2-трубки — от 1,5–3 тысяч часов у бюджетных до 20–30 тысяч у промышленных; диодные насосы волоконного лазера — ориентировочно 50–100 тысяч часов.
- «Перевести» CO2-станок на волоконный — это фактически сборка нового станка в старой раме: меняются источник, весь оптический тракт, головка, обычно охлаждение и система управления. Для рекламных CO2-станков это почти всегда невыгодно, для больших листовых комплексов — просчитываемый вариант модернизации.
- Если режете и металл, и неметаллы — правильный ответ чаще всего не «универсальный станок», а два специализированных.
Физика простыми словами: почему длина волны решает всё
Луч режет только то, что поглощает
Лазерная резка — это превращение световой энергии в тепло внутри материала. Если материал поглощает излучение — он нагревается, плавится и выгорает в зоне реза. Если отражает — энергия уходит обратно (и может повредить оптику станка). Если пропускает — луч проходит насквозь, как фонарик через оконное стекло, и резки не происходит. У каждого материала есть «собственная» длина волны, на которой он поглощает лучше всего — примерно как радиоприёмник настроен на свою частоту. И вот тут CO2 и волоконный лазер принципиально расходятся.
Почему волоконный лазер (1,07 мкм) режет металл
Металлы плохо «слушают» далёкий инфракрасный диапазон: полированная сталь на длине волны 10,6 мкм отражает большую часть энергии. А вот на длине волны около 1 микрона (волоконные лазеры на иттербиевом волокне излучают на 1,06–1,08 мкм) сталь и нержавейка поглощают в разы больше энергии. Важный физический нюанс: поглощение металла растёт с нагревом. Как только в точке фокуса металл раскаляется и плавится, «зеркальность» падает и процесс идёт лавинообразно — поэтому даже алюминий, латунь и медь, отражающие и близкий инфракрас, уверенно режутся современными волоконными станками достаточной мощности. Вдобавок короткая волна позволяет сфокусировать луч в пятно примерно в десять раз меньше, чем у CO2, — плотность мощности выше, рез уже, а скорость на тонком листе в 3–5 раз больше.
Почему CO2-лазер (10,6 мкм) режет неметаллы
Оргстекло для волны 1,07 мкм практически прозрачно — волоконный луч пройдёт сквозь акриловый лист, как ни странно, почти без следа (а вот стол под ним — повредит). Зато на длине волны 10,6 мкм акрил, дерево, фанера, бумага, картон, кожа, ткань, фетр, резина и многие пластики поглощают излучение почти полностью: для них CO2-луч — это «горячий нож». Отсюда и главный бонус технологии на её нише: оргстекло CO2 режет с полированной кромкой, которую не даст ни фрезер, ни волоконный лазер. Стекло и камень CO2 не режет насквозь (трещины), но гравирует — микротрещированием поверхности.
Почему «универсального» лазера не существует
Это не вопрос маркетинга, а спектроскопия материалов. Длина волны — свойство активной среды источника, её нельзя «переключить» на работающем станке. CO2-лазер физически излучает на 10,6 мкм, иттербиевый волоконный — на 1,07 мкм. Поэтому выбор технологии — это сначала ответ на вопрос «что я режу большую часть времени», и только потом — мощность, стол, привод и цена.
Как устроен CO2-станок
Сердце станка — газоразрядная трубка (резонатор), в которой находится смесь газов: углекислый газ, азот и гелий. Электрический разряд возбуждает молекулы, и на концах трубки, между зеркалами, возникает излучение с длиной волны 10,6 мкм (рабочие линии CO2-лазера лежат в диапазоне 9,3–10,6 мкм). Электрооптический КПД у CO2-лазеров — порядка 10–20 %, остальное уходит в тепло, поэтому трубку обязательно охлаждают (у рекламных станков — проточной водой от системы водяного охлаждения (чиллера), у промышленных трубок с высокочастотным возбуждением — воздушным или водяным контуром).
Дальше луч попадает в оптический тракт: два-три зеркала (обычно кремниевые с золотым или молибденовым покрытием) разворачивают луч на 90 градусов и ведут его вдоль портала к голове, где линза из селенида цинка (ZnSe) фокусирует его в пятно на материале. Каждое зеркало и линза — потенциальная точка потерь: пыль, нагар и дым от резки оседают на оптике, грязная линза «съедает» мощность и прожигается. Тракт должен быть выставлен (отъюстирован) так, чтобы луч шёл строго по центрам зеркал и линзы — сместился после переезда или замены трубки, и мощность на материале падает в разы.
По классам CO2-оборудование делится на:
- рекламные и малые промышленные станки — 40–150 Вт (иногда до 300 Вт), стеклянные газоразрядные трубки с водяным охлаждением или герметичные трубки с высокочастотным возбуждением класса Coherent DIAMOND (20–120 Вт), стол сотовый или ножевой;
- промышленные листовые комплексы (историческое поколение, 2–6 кВт) — резали сталь до 20–30 мм с кислородом; именно эти машины сегодня чаще всего рассматривают к переводу на волоконный источник.
Как устроен волоконный станок
Сердце — волоконный источник: энергия лазерных диодов (накачка) вводится в кварцевое волокно, легированное иттербием. Внутри волокна — резонатор на брэгговских решётках, играющих роль зеркал. Генерация, усиление и доставка луча происходят «в одном проводе»: готовый луч выходит через гибкое волокно доставки прямо к режущей головке. Электрооптический КПД современных источников — 30–50 % и выше (у серии YLS-ECO компании IPG Photonics заявлено свыше 50 %), то есть на ватт полезной мощности тратится в 2–4 раза меньше электроэнергии из сети, чем у CO2.
Режущая головка волоконного станка — это коллиматор (превращает выходящий из волокна расходящийся луч в параллельный), защитное стекло (принимает на себя брызги расплава), фокусирующая линза, газовое сопло и ёмкостный датчик высоты, удерживающий фокусное расстояние над листом. Никаких зеркал по пути — юстировать тракт не нужно, а единственная «расходная» оптика — то самое защитное стекло и сопла.
Мощности серийных листовых станков — от 1 до 20+ кВт. Ориентировочные возможности по конструкционной стали: 1 кВт — до ~10 мм, 2 кВт — до ~16 мм, 3 кВт — до ~20 мм, 6 кВт — 25–30 мм, 12 кВт и выше — 40–50 мм (цифры зависят от материала, газа и режима). Маркировщики и гравировальные системы — от 20–50 Вт и выше.
Большое сравнение: CO2 против волоконного по всем критериям
| Критерий | CO2-лазер | Волоконный лазер |
|---|---|---|
| Активная среда | Смесь CO2, азота и гелия в газоразрядной трубке | Кварцевое волокно, легированное иттербием; накачка диодами |
| Длина волны | 10,6 мкм (рабочие линии 9,3–10,6 мкм) | 1,06–1,08 мкм |
| Основные материалы | Неметаллы: оргстекло, дерево, фанера, МДФ, бумага, картон, кожа, ткань, резина, пробка; гравировка стекла | Металлы: конструкционная сталь, нержавейка, алюминий, латунь, медь, титан, оцинковка |
| Отражающие и цветные металлы | Практически нет: луч отражается, есть риск повреждения оптики и «зеркального» возврата | Да: алюминий, латунь, медь режутся на достаточной мощности |
| Прозрачные материалы (акрил, стекло) | Оргстекло — одна из главных «рабочих лошадок»; стекло гравируется | Нет: материалы прозрачны для 1,07 мкм, луч проходит насквозь |
| Типичные толщины | Оргстекло и фанера до 10–15 мм (при 100–150 Вт), толстые неметаллы — при 200–400 Вт; промышленные CO2 резали сталь до 20–30 мм с кислородом | Сталь ориентировочно до 10 мм (1 кВт), до 20 мм (3 кВт), 30 мм и более (6–12 кВт); неметаллы — не режет |
| Скорость резки | Ниже; на тонком металле проигрывает в 3–5 раз | Выше, особенно на тонком листе; по опыту перешедших производств скорость вырастала до 4 раз |
| Электрооптический КПД | Порядка 10–20 % | 30–50 % и выше |
| Энергопотребление на сравнимую задачу | Выше в 2–5 раз | Ниже; экономия по опыту переходов — 30–70 % |
| Расходные материалы | Газоразрядные трубки, зеркала, линзы ZnSe, лазерный газ (у проточных промышленных резонаторов), дистиллированная вода | Защитные стёкла головки, сопла, керамические втулки — дёшево и меняется за минуты |
| Регламентное обслуживание | Чистка оптики, юстировка тракта, контроль охлаждения и воды, замена трубки по выработке | В разы проще: без юстировки, без лазерного газа, оптика — только в головке |
| Ресурс источника (ориентировочно) | Бюджетные стеклянные трубки 1,5–3 тыс. ч; качественные 6–10 тыс. ч; промышленные герметичные трубки с высокочастотным возбуждением — 20–30 тыс. ч | Диодные насосы — 50–100 тыс. ч; заявленный ресурс без замены «ламп и зеркал» |
| Требовательность к юстировке | Высокая: каждое зеркало и линза в тракте, критично после переезда или замены трубки | Практически нулевая: луч «заперт» в волокне |
| Безопасность | Класс 4; излучение 10,6 мкм поглощается роговицей глаза и кожей, невидимо | Класс 4; излучение 1,07 мкм невидимо и фокусируется хрусталиком на сетчатку — требования к ограждению и очкам строже |
| Цена входа | Ниже: рекламные CO2-станки — самый доступный вход в лазерную обработку | Выше: листовой волоконный станок дороже сопоставимого по формату CO2 |
| Стоимость владения | Выше: трубки, оптика, газ, энергия, простои на юстировке | Ниже на десятки процентов при равной загрузке |
| Габариты источника | Крупный резонатор и зеркальный тракт; источник жёстко привязан к кинематике | Компактный источник-шкаф, луч доставляется по гибкому волокну |
Три строки этой таблицы стоит прокомментировать отдельно.
Ресурс. Разница в 10–50 раз по наработке — не реклама волоконных источников, а следствие конструкции: в CO2-трубке свет генерирует газ, который постепенно разлагается и «отравляется» продуктами разряда, а зеркальные покрытия деградируют; в волоконном источнике свет генерирует твёрдое волокно, а накачивают его диоды с огромной наработкой на отказ. Трубка — расходник; диодные модули живут годами.
Энергия. При КПД 10–20 % у CO2 на 1 кВт в луч «накручивается» 5–10 кВт из розетки плюс чиллер. У волоконного станка на ту же задачу счёт за электричество ниже в разы — для двухсменной работы это одна из главных статей экономии.
Цена входа против стоимости владения. CO2-станок дешевле купить, но дороже содержать. Волоконный — наоборот. Точка пересечения зависит от загрузки: при одно-двухсменной резке металла переплата за волоконный станок обычно отбивается эксплуатационной экономией.
Ниши применения: задача → технология → почему
| Задача | Технология | Почему |
|---|---|---|
| Вывески, объёмные буквы, световые короба из оргстекла и ПВХ | CO2 | Акрил идеально поглощает 10,6 мкм, рез получается с полированной «огненной» кромкой без последующей обработки |
| Мебель и интерьер: фанера, МДФ, массив, интарсия | CO2 | Древесина и прессованные плиты хорошо режутся и гравируются волной 10,6 мкм; волоконный луч дерево практически не берёт |
| Раскрой и гравировка ткани, кожи, фетра, войлока | CO2 | Высокая скорость на малой мощности, кромка оплавлена и не осыпается |
| Штампы, печати, клише из резины | CO2 | Резина режется с высокой точностью, глубина регулируется мощностью и скоростью |
| Гравировка стекла, зеркал, бутылок, посуды | CO2 | Излучение 10,6 мкм создаёт контролируемое микротрещирование поверхности |
| Резка листовой стали и нержавейки (металлоконструкции, серийные детали) | Волоконный | Высокое поглощение металлом, скорость, узкий рез, низкая стоимость владения |
| Алюминий, латунь, медь (вентиляция, электротехника, декор) | Волоконный (мощный) | Короткая волна и высокая плотность мощности «пробивают» отражающие металлы, чего CO2 не умеет |
| Маркировка и гравировка металла: серийные номера, логотипы, штрихкоды, DataMatrix | Волоконный | Чёткие контрастные знаки без расходников, интеграция в линии |
| Резка металла для рекламы (буквы, кронштейны, корпуса) | Волоконный | Тонкий лист режется быстро и чисто, без травления окружающего пространства |
| Толстая сталь от 25–30 мм | Мощный волоконный (исторически — CO2 с кислородом) | Раньше ниша толстого листа была козырем CO2; современные волоконные станки 10–20 кВт закрыли и её |
| И металл, и оргстекло/дерево в одном производстве | Два станка | Физика не позволяет одному источнику качественно делать обе работы — парк из двух специализированных станков дешевле универсальных компромиссов |
Обзор лазерных станков по типам и назначению — в каталоге лазерного оборудования.
Эксплуатация CO2-станка: что обслуживать
CO2-технология прощает меньше: её стабильность держится на чистой оптике, выставленном тракте и холодной трубке. Типовой регламент выглядит так (периодичность ориентировочная, корректируется по загрузке):
| Узел | Что делать | Периодичность |
|---|---|---|
| Фокусирующая линза ZnSe | Осмотр на нагар и помутнение, очистка безворсовой салфеткой и изопропиловым спиртом; замена при прожогах и сколах | Осмотр — ежедневно, чистка — по мере загрязнения, замена — по состоянию |
| Зеркала тракта | Очистка, контроль состояния покрытия; замена при матовости и точечных ожогах | Еженедельно — ежемесячно |
| Юстировка тракта | Проверка прохождения луча по центрам зеркал и линзы (по мишеням или «световой отметке») | После переезда, замены трубки или падения мощности; контроль — ежемесячно |
| Газоразрядная трубка | Контроль тока и реальной мощности; плановая замена по выработке ресурса | Бюджетные — ориентировочно раз в 1–2 года, качественные — реже |
| Система водяного охлаждения | Уровень и чистота дистиллированной воды, промывка контура, недопущение конденсата на трубке (точка росы!) | Уровень — еженедельно, вода — ежемесячно |
| Направляющие, ремни, каретки | Удаление пыли и нагара, смазка по регламенту производителя | Еженедельно |
| Вытяжка и фильтры | Проверка тяги, замена фильтров — иначе дым возвращается на оптику и материал | По графику |
Важное правило безопасности материала: никогда не режьте ПВХ, поликарбонат и галогенсодержащие пластики на CO2-станке — при резке выделяется хлороводород, разъедающий оптику, электронику и лёгкие оператора. Пластики АБС и фенольные смолы также нежелательны.
Подробный разбор регламента — в статье «Обслуживание лазерного станка: оптика, источник, газ». Если содержания парка своими силами не хватает, плановое техническое обслуживание лазерных станков специалисты «Сервис Станков» выполняют от 7 500 ₽.
Эксплуатация волоконного станка: на что смотреть
Волоконный станок устроен так, что классических «расходников» у него почти нет — обслуживание сводится к голове, охлаждению и столу:
- Защитное стекло головки — главный расходник. Брызги расплава летят снизу вверх и оседают на нижней стороне стекла; налёт приводит к перегреву и «прострелу» (прожогу) стекла, а следом — фокусирующей линзы. Осматривайте каждую смену, меняйте при первых признаках налёта.
- Сопло и керамическая втулка — контролируйте калибр сопла (прожог и эллипсность портят рез), состояние резьбы и изоляции втулки: трещина даёт сбои ёмкостного датчика высоты.
- Волокно доставки — не допускайте перегибов ниже минимального радиуса и трения о стены; чистка и сборка разъёмов (типа QBH) — работа для сервисного инженера, самостоятельная разборка коннектора почти гарантирует загрязнение торца.
- Чиллер — вода/гликоль по регламенту производителя, контроль температуры: перегрев источника снижает мощность и ресурс диодов.
- Стол и шлакосборник — регулярная очистка от наростов застывшего металла: «горбы» на столе задирают лист и ломают сопло.
- Газовая схема — давление азота и кислорода, утечки, состояние магистралей.
Ремонт и юстировку волоконных режущих головок, замену защитных стёкол, сопел и проверку источника выполняет лазерный центр «Сервис Станков» (подробнее — в разделе о модернизации лазерных комплексов в конце статьи).
«Перевести» CO2-станок на волоконный: честный разбор
Короткий ответ
Поменять «трубку на волоконный источник» как лампочку нельзя. CO2-станок — это резонатор с зеркальным трактом, заточенным под невидимый луч длиной 10,6 мкм; волоконный станок — это компактный источник, волоконный кабель и специализированная головка для резки металла. Общее у них — назначение («лазерная резка») и часть механики. Поэтому «перевод» — это не замена узла, а глубокая модернизация (ретрофит), фактически новый станок в старой раме.
Что можно унаследовать, а что менять обязательно
| Узел старого CO2-станка | Наследуется? | Комментарий |
|---|---|---|
| Рама, портал, станина | Да, после ревизии | Проверка геометрии, жёсткости и усталостных трещин; для металла динамические нагрузки выше |
| Стол | Практически нет | Сотовый/ножевой стол для неметаллов не держит вес листа и горит от брызг; нужен зубчатый или лапковый стол и шлакосборник |
| Приводы, ШВП, направляющие | Частично | Ревизия обязательна: скорости и ускорения волоконной резки выше, слабые приводы «не успевают» и убивают точность |
| Система ЧПУ | Частично | Часто требуется замена или глубокая перенастройка: управление волоконным источником, датчиком высоты, газами, таймингами импульсов |
| Ограждение и вытяжка | Частично | Под резку металла усиливают защиту от брызг и излучения класса 4, вытяжку и сбор шлака переделывают |
| Источник излучения (трубка/резонатор) | Нет | Принципиально другая физика и конструкция |
| Оптический тракт (зеркала, линзы ZnSe) | Нет | Луч идёт по волокну; зеркальный тракт демонтируется полностью |
| Режущая головка | Нет | Ставится волоконная головка с коллиматором, фокусирующей линзой, соплом и ёмкостным датчиком высоты |
| Система охлаждения | Обычно нет | Другой тепловой режим: контур источника и головы с индивидуальными температурами |
| Газовая схема | Частично | Азот и кислород под высоким давлением с большей пропускной способностью; для неметаллов воздух/вакуумная вытяжка не годится |
Почему это фактически новый станок
Просуммируйте таблицу: от исходного CO2-станка в работах обычно остаются рама, механика перемещений (после ревизии) и ограждение. Всё, что определяет саму технологию, — источник, тракт, головка, охлаждение, управление, стол — новое. С учётом пусконаладки, калибровки и обучения персонала ретрофит оправдан тогда, когда механика станка моложе и дороже, чем лазерная часть, — это типично для больших листовых комплексов с чугунными станинами и качественными приводами, у которых выработалась только лазерная начинка. Настольные и рекламные CO2-станки за 100–300 Вт дешевле самой работы по их переделке: их рама, стол и приводы не рассчитаны на резку металла, и экономика не сходится в принципе — проще продать рабочий CO2 под его задачи и купить готовый волоконный станок.
Экономика перехода: три сценария
| Сценарий | Ориентировочные затраты | Когда оправдан |
|---|---|---|
| Купить новый листовой волоконный станок 1,5–3 кВт | Ориентировочно от 2–3 млн ₽ (зависит от формата стола, источника и комплектации) | Новый парк, полная загрузка под металл, нет наследуемой механики |
| Купить мощный волоконный 6–12 кВт | Ориентировочно от 8–10 млн ₽ и выше | Толстый лист, серийное производство, замена двух-трёх старых машин |
| Ретрофит промышленного CO2-комплекса | Ориентировочно 30–60 % стоимости нового станка сопоставимой производительности | Молодая жёсткая рама и добротная механика, изношены источник и оптика; есть ограничения по бюджету и срокам |
| Оставить CO2 и докупить волоконный | Цена волоконного станка плюс место в цехе | Реально живут оба портфеля заказов: неметаллы приносят деньги так же, как металл |
| Конвертация рекламного CO2-станка 60–300 Вт | Практически всегда дороже готового решения | Практически никогда: механика и стол не рассчитаны на резку металла |
Скрытые выгоды перехода, которые часто забывают положить в расчёт:
- Электроэнергия — экономия 30–70 % на сопоставимой программе резки.
- Отказ от лазерного газа — проточные CO2-резонаторы требуют заправки смесью; переборка/перезарядка промышленного резонатора стоит ориентировочно от 0,7 до 2 млн ₽ и повторяется каждые несколько лет.
- Производительность — по опыту предприятий, перешедших с CO2 на волоконные комплексы, один станок 10 кВт способен заменить два CO2-комплекса прежнего поколения.
- Простои — нет юстировок тракта и замен трубок; обслуживание сводится к защитным стёклам и соплам.
- Площадь — волоконный источник компактен, часть станков строится по модульной схеме.
При полной загрузке окупаемость перехода на волоконную технологию обычно лежит в диапазоне 1,5–3 лет (ориентировочно, при двухсменной работе и наличии заказов). Если загрузка меньше 40–50 %, экономия эксплуатационных расходов не успеет отбить вложения — в этом случае честнее сначала наращивать заказы, а не менять станок.
Прежде чем считать ретрофит, стоит понять, что именно изношено: иногда «слабый» CO2-станок оживляет простая замена трубки и юстировка, а иногда за видимой проблемой стоит уставшая механика. Начать можно с выездной диагностики на производстве — от 5 000 ₽. Методика выбора «ремонтировать, модернизировать или покупать новое» разобрана в статьях «Ремонт станка или покупка нового: как посчитать и решить» и «Ретрофит станка: что это, когда выгоден и из чего состоит»; с чего начинать модернизацию — в материале «Модернизация станка: с чего начать — механика или электроника».
Как выбрать под ваш бизнес: чек-лист
- Выпишите портфель заказов на квартал. Посчитайте долю металла и неметаллов в деньгах, а не в количестве деталей.
- Металл больше 60–70 % выручки — волоконный станок. Подбирайте мощность под максимальную рабочую толщину: брать «на вырост» 12 кВт для резки 3-миллиметрового листа — заморозить деньги.
- Неметаллы больше 60–70 % — CO2. Для рекламы и гравировки достаточно 40–80 Вт; для резки акрила и фанеры от 10 мм — 100–150 Вт и выше.
- Обе доли значимы — два специализированных станка. Это дешевле и надёжнее, чем «универсальные» компромиссы.
- Считайте стоимость владения, а не цену бирки: энергия, расходники, газ, простои, персонал. Волоконный почти всегда выигрывает на дистанции двух-трёх лет при резке металла.
- Проверяйте сервис: локальность сервиса, склад защитных стёкол и сопел, доступность инженеров — для лазерного парка это критичнее, чем для любого другого оборудования.
- Не забывайте безопасность: оба станка — класс 4. Для волоконного обязательны ограждение зоны реза и очки под 1,07 мкм (излучение невидимо и бьёт по сетчатке), для CO2 — очки под 10,6 мкм и исправная вытяжка.
Модернизация и сервис лазерных комплексов
Если по итогам этой статьи вы склоняетесь к модернизации лазерного парка — от ретрофита CO2-комплекса до обслуживания уже работающих волоконных станков, — такие работы стоит начинать с аудита оборудования и честного расчёта. «Сервис Станков» выполняет ремонт и модернизацию лазерных комплексов в 45 регионах России, Беларуси и Казахстана: ремонт и обслуживание лазерных головок — от 5 000 ₽, диагностику источников, плановое обслуживание и постановку оборудования на сервисное сопровождение. Инженеры обучены у мировых производителей станков и выезжают на предприятие в течение 24 часов — простой лазерного станка стоит дороже любой диагностики.
Частые вопросы
Может ли волоконный лазер резать оргстекло, дерево или стекло?
Нет. Эти материалы практически прозрачны для излучения 1,07 мкм — луч проходит сквозь них без поглощения. Органику режет только CO2 (10,6 мкм). Если видите «универсальный станок и по металлу, и по акрилу» — внутри либо два источника, либо маркетинговое преувеличение.
Может ли CO2-лазер резать металл?
Рекламные CO2-станки 40–300 Вт — нет (возможна лишь гравировка по специальному покрытию). Промышленные листовые CO2-комплексы 2–6 кВт исторически резали сталь до 20–30 мм с кислородом, но по скорости и стоимости владения проигрывают современным волоконным — поэтому это поколение машин повсеместно выводят из эксплуатации или модернизируют.
Мощность CO2-станка упала — что проверить в первую очередь?
По убыванию вероятности: загрязнение или прожог фокусирующей линзы; грязные зеркала; сбитая юстировка тракта (особенно после переезда); перегрев трубки из-за плохого охлаждения; деградация трубки по ресурсу; конденсат на оптике. Чистка оптики и юстировка возвращают мощность в 8 случаях из 10.
Волоконный лазер опаснее CO2 для глаз?
По-разному опаснее. Оба — класс 4. Излучение 1,07 мкм невидимо и глаз фокусирует его на сетчатке с многократным усилением — повреждение необратимо даже от отражённого луча. Излучение 10,6 мкм поглощается роговицей и кожей, до сетчатки не доходит, но ожоги поверхности глаза и кожи так же реальны. В обоих случаях обязательны ограждение зоны, очки строго под длину волны источника и обучение персонала.
Сколько служит CO2-трубка и волоконный источник?
Ориентировочно: бюджетные стеклянные CO2-трубки — 1,5–3 тыс. часов, качественные — 6–10 тыс., промышленные герметичные трубки с высокочастотным возбуждением — 20–30 тыс. часов. Диодные насосы волоконных источников — заявленный ресурс 50–100 тыс. часов без замены оптики и газов. Трубка — расходник; волоконный источник при штатном охлаждении живёт сопоставимо со сроком службы станка.
Выгодно ли ставить волоконный источник в корпус старого CO2-станка?
Для рекламных и малых CO2-станков — почти никогда: стоимость источника, головы, охлаждения, переделки стола и ЧПУ превышает цену готового волоконного станка. Для больших листовых комплексов с хорошей рамой — просчитываемый ретрофит ориентировочно за 30–60 % цены нового станка. Решение принимает только диагностика конкретной машины.
Что выбрать для рекламного производства, что для металлообработки?
Реклама (буквы, акрил, фанера, кожа, гравировка стекла) — CO2 80–150 Вт с форматом стола от 900×600 мм. Металлообработка (лист, детали, вентиляция, маркировка) — волоконный, мощность под самую толстую рабочую позицию: 1,5–3 кВт закрывают большинство цеховых задач.
Есть ли смысл держать оба станка?
Да, если оба портфеля заказов реальные. CO2 зарабатывает на неметаллах с минимальными вложениями, волоконный — на металле с минимальной стоимостью владения. Попытка заменить один другим обычно приводит к потере половины заказов.
Вывод
CO2 и волоконный лазер — не «старый и новый», а два инструмента под разные материалы, и выбирает за вас не маркетинг, а спектр поглощения: оргстекло и дерево «понимают» 10,6 мкм, металлы — 1,07 мкм. Волоконная технология выигрывает по ресурсу источника, энергопотреблению, скорости на металле и стоимости владения; CO2 — по цене входа и по качеству реза на неметаллах. «Перевод» CO2-станка на волоконный — это не замена трубки, а ретрофит, при котором от старого станка остаются рама, часть механики и ограждение; он оправдан для крупных комплексов с хорошей механикой и почти никогда — для рекламных машин. Прежде чем решать, посчитайте долю металла и неметаллов в выручке, стоимость владения и реальное состояние станка — и только потом выбирайте между новым станком, ретрофитом и парком из двух специализированных машин.
Источники
- Википедия — «CO2-лазер» (длина волны, газовая смесь, КПД, оптика из селенида цинка)
- Википедия — «Волоконный лазер» (иттербиевое волокно, диодная накачка, длины волн 1,06–1,08 мкм, конструкция)
- IPG Photonics — официальный сайт производителя волоконных лазеров (КПД, надёжность, ресурс источников)
- Coherent — серия DIAMOND C/Cx: герметичные CO2-лазеры 20–120 Вт для резки и гравировки неметаллов (официальная страница производителя)
- Википедия — «Безопасность лазеров» / Laser safety (классификация IEC 60825-1, класс 4, действие излучения разных длин волн на глаз)