

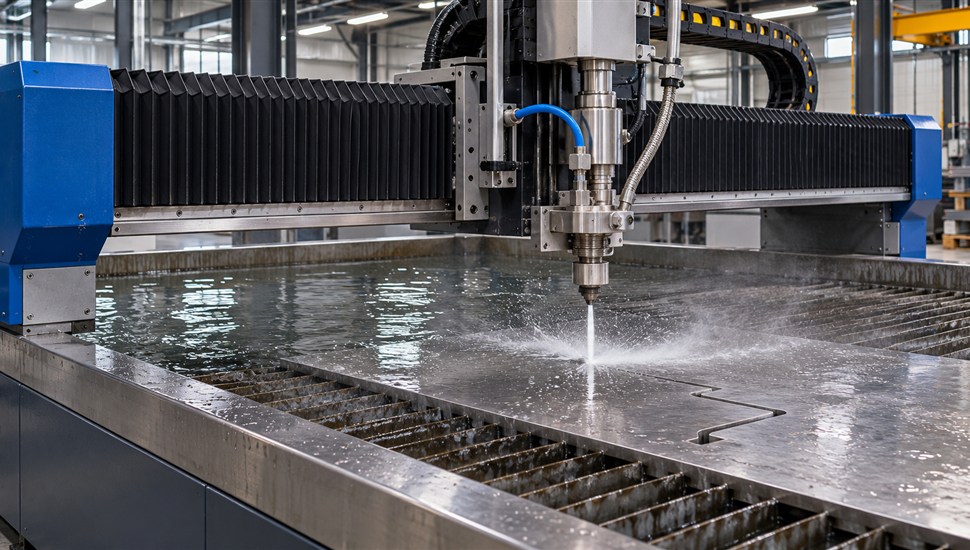
Гидроабразивная (водоструйная) резка — единственный «холодный» способ раскроя, который режет практически всё: сталь и титан, стекло и камень, композиты, резину, пищевые продукты. Струя воды с абразивом разгоняется до 700–900 м/с (примерно три скорости звука) и не нагревает кромку, поэтому металл не ведёт, а структура материала не меняется. Плата за универсальность — сверхвысокое давление: 2800–4100 бар в серийных станках и до 6200 бар в топовых системах. При таких нагрузках износ — не «если», а «когда», и стоимость эксплуатации напрямую зависит от дисциплины обслуживания.
В этой статье — устройство станка по узлам, регламент технического обслуживания с интервалами в часах, типовые неисправности в формате «симптом → причина → решение», ориентировочный расчёт стоимости машино-часа и правила безопасности. Материал пригодится владельцам станков OMAX и Maxiem, Techni, KMT, Flow, Bystronic, Jet Edge и установок российских и китайских производителей — гидродинамика у всех одинаковая.
Как устроен станок гидроабразивной резки
Любая водоструйная машина, от настольного ProtoMAX до портального портала с двумя головками, собрана из четырёх основных контуров: насос сверхвысокого давления, режущая головка, система подачи абразива и механика с ЧПУ. Понимание, что именно изнашивается в каждом узле, — основа грамотной эксплуатации.
Насос сверхвысокого давления
Сердце станка. Применяются две схемы:
- Мультипликаторный насос (интенсификатор) — гидравлический маслонасос давит на поршень большой площади, а связанный с ним плунжер малого сечения сжимает воду до 4000–6000 бар. Схема используется в насосах KMT серий SL-V и PRO, Flow и большинстве тяжёлых машин. Типовая мощность 22–75 кВт.
- Насос прямого привода (кривошипный) — плунжеры приводятся кривошипно-шатунным механизмом, как у трёхплунжерного промыслового насоса; рабочее давление обычно до 3800–4100 бар. Пример — OMAX EnduroMAX. Расходует на 20–30% меньше энергии при равной производительности реза, но требователен к маслу картера.
В обоих случаях вода проходит через обратные клапаны и демпфер (гидроаккумулятор), который сглаживает пульсации, и уходит по рукаву сверхвысокого давления к головке. Именно уплотнения плунжеров, обратные клапаны и рукава — главные «расходники» насоса: ресурс уплотнений измеряется сотнями часов.
Режущая головка
Головка превращает давление в струю. Последовательность узлов: водяное сопло (сапфировое, рубиновое или алмазное «седло» с отверстием 0,10–0,35 мм) формирует тонкую водяную струю; в смесительной камере за счёт разрежения к ней подмешивается абразив; смесительная (фокусирующая) трубка из твёрдого сплава или композита (например, Roctec 500) ускоряет зерна и формирует режущий луч. Ниже — защитное сопло и, на машинах с ЧПУ, датчик касания, откидывающий головку при столкновении. Струя гасится в ванне с водой (баке-ловушке).
Система подачи абразива
Гранатовый песок фракции 60–120 меш из бункера попадает в дозатор — шнековый, вибрационный или клапанного типа, — который сжатым воздухом (обычно не ниже 0,6 МПа) транспортирует абразив по тонкому абразивопроводу к смесительной камере. Типовая подача 100–500 г/мин на головку, регулируется под материал и толщину. Узел простой, но капризный: влага, пыль и крупная фракция мгновенно выводят его из строя.
Механика и ЧПУ
Портал или консоль с сервоприводами, ШВП и направляющими качения, стойка ЧПУ (Intelli-MAX у OMAX, аналогичные системы у других брендов), пневматика и электрика. Среда здесь агрессивнее, чем у фрезерного станка: мельчайшая абразивная пыль и вода работают против направляющих, гармошек защиты и разъёмов. Ширина реза у абразивной струи — 1,0–1,3 мм, точность до 0,1 мм, повторяемость до 0,03 мм, поэтому даже небольшой люфт осей сразу виден на кромке.
| Узел | Функция | Что изнашивается |
|---|---|---|
| Насос сверхвысокого давления | Создаёт давление 2800–6200 бар, подаёт воду к головке | Уплотнения плунжеров, обратные клапаны, плунжеры и цилиндры, масло и фильтры, рукава сверхвысокого давления |
| Водяное сопло («седло») | Формирует тонкую водяную струю | Сапфир/рубин — десятки часов, алмаз — сотни часов (ориентировочно) |
| Смесительная камера и трубка | Подмешивание и разгон абразива | Смесительная трубка — 100–240 ч; отверстие разбивается, растёт ширина реза и конусность |
| Дозатор абразива и бункер | Дозированная подача граната к головке | Дозирующий шнек/отверстие, уплотнения, абразивопровод; слёжившийся абразив |
| Механика и ЧПУ | Позиционирование, траектория реза | Направляющие и ШВП (абразивная пыль), гармошки, кабели, датчик касания |
| Гидроаккумулятор, рукава, ванная-ловушка | Сглаживание пульсаций, гашение струи | Мембрана гидроаккумулятора (ресурс ~10 000 ч), рукава — по регламенту и состоянию |
Подробные страницы по брендам — например, ремонт и обслуживание станков OMAX и Maxiem и страница бренда Techni — перечисляют модельные особенности каждого производителя.
Ресурс расходников: цифры, на которые стоит ориентироваться
Производители не дают единой цифры — ресурс сильно зависит от качества воды, давления и режима. Ориентировочные значения, собранные из документации OMAX, Techni Waterjet и практики эксплуатации:
| Элемент | Ориентировочный ресурс | Что сокращает ресурс |
|---|---|---|
| Уплотнения плунжеров насоса (комплект) | 400–1000 ч | Жёсткая вода, работа на максимальном давлении, перегрев, воздух на входе |
| Обратные клапаны насоса | 500–1000 ч | Твёрдые частицы в воде, пульсации |
| Цилиндры высокого давления и плунжеры | ~5000 ч | Эксплуатация с изношенными уплотнениями (задиры) |
| Мембрана гидроаккумулятора | ~10 000 ч | Пульсации давления |
| Смесительная трубка (твёрдый сплав) | 100–240 ч | Несоосность сопла и трубки, крупный абразив, превышение подачи |
| Смесительная трубка (композит Roctec 500) | 160–200 ч и более | То же |
| Водяное сопло: сапфир/рубин | десятки часов | Жёсткая вода, перепады давления при пуске |
| Водяное сопло: алмазное | сотни часов | То же, но на порядок устойчивее |
| Масло картера насоса прямого привода | первая замена после обкатки, далее каждые 300 ч (OMAX EnduroMAX) | Перегрев, грязный абразив в зоне насоса |
| Масло и фильтры гидравлической части интенсификатора | 1000–2000 ч или раз в 6–12 месяцев | По индикатору давления фильтра — раньше срока |
Правило экономики водоструйного станка: уплотнение, заменённое по регламенту, стоит как расходник; уплотнение, заменённое после задира плунжера, тянет за собой цилиндр и плунжер — ремонт на порядки дороже.
Регламент технического обслуживания
Регламент ниже построен по принципу «от смены к капитальному ремонту» и объединяет рекомендации из руководств OMAX и чек-листа Techni Waterjet. Общий подход к периодичности ТО станков с ЧПУ описан в статье «Регламент ТО станка с ЧПУ: таблицы работ по периодичности».
| Интервал | Работы |
|---|---|
| Каждая смена (ежедневно) | Осмотр дренажных отверстий цилиндров насоса: капли воды = износ уплотнений; контроль давления входной воды; контроль уровня масла; проверка клапанов и уплотнительной головки на нагрев рукой; осмотр рукавов и фитингов высокого давления на утечки; очистка зоны режущей головки от налипшего абразива; контроль подачи абразива «на глаз» по струе; слив конденсата из пневмофильтра |
| Еженедельно | Проверка давления на масляном фильтре (замена при красной зоне индикатора); контроль момента затяжки кольцевых болтов цилиндра; фактический замер подачи абразива (г/мин) по методике производителя; чистка грязевика входной воды; очистка бункера, дозирующего шнека и абразивопровода; проверка состояния смесительной трубки калибром (при росте диаметра на 20–30% — замена); поворот трубки на четверть оборота для равномерного износа |
| Ежемесячно | Замена или промывка картриджей фильтров воды; продувка фильтра вентилятора электрошкафа; проверка аварийных остановов и срабатывания датчика касания; смазка направляющих и ШВП; проверка натяжения ремней и состояния муфт насоса |
| Каждые 300 ч | Замена масла картера насоса прямого привода (интервал OMAX EnduroMAX) |
| 500–1000 ч | Текущая переборка насоса: комплект уплотнений низкого и высокого давления, уплотнения обратных клапанов (для OMAX чередуются малая и капитальная переборки — в терминологии производителя minor и major rebuild, интервал между переборками — от 1000 ч) |
| 1000 ч или 6 месяцев | Замена влагопоглощающего масляного фильтра интенсификатора |
| 2000 ч или раз в год | Полная замена масла и обоих фильтров гидравлической части; замена кольцевых болтов M12 цилиндра; дефектовка плунжеров и цилиндров; поверка манометров; ревизия электрошкафа |
| ~5000 ч | Замена цилиндров высокого давления и плунжеров |
| ~10 000 ч | Ревизия/замена гидроаккумулятора |
| По состоянию | Рукава сверхвысокого давления — при микротрещинах, следах истирания, после ресурса, указанного производителем; водяное и защитное сопла — по износу отверстия |
Вода — главный «продлеватель» ресурса
Производители прямо связывают ресурс уплотнений и сопел с качеством воды. Жёсткая вода с высоким содержанием растворённых солей забивает алмазные сопла, осаждает накипь в клапанах и в разы ускоряет износ. Если водопроводная вода жёстче нормы, ставится линия подготовки: умягчитель, а в идеале — обратный осмос. Деионизированная вода заметно продлевает жизнь сопел. Экономия на подготовке воды оборачивается частыми переборками насоса — посчитайте, что дешевле.
Масло, фильтры и «чистая зона»
Масло картера и гидравлическая жидкость — второй по важности фактор. Индикатор давления фильтра не должен попадать в красную зону на рабочей температуре; влагопоглощающий фильтр меняется по часам, а не «когда совсем плохой». И отдельное правило для всех работ с уплотнениями: выделяйте «чистую зону» вдали от абразивной пыли, работайте в перчатках — отпечатки пальцев и ворс сокращают жизнь уплотнений, которые работают на 4000 бар.
Типовые неисправности: симптом → причина → решение
| Симптом | Вероятная причина | Решение |
|---|---|---|
| Падение рабочего давления, насос не набирает уставку | Износ уплотнений плунжеров; негерметичность обратных клапанов; изношенное (разбитое) водяное сопло увеличенного диаметра; подсос воздуха на входе | Замена комплекта уплотнений; ревизия и переуплотнение клапанов; замена сопла; проверка подачи и давления входной воды |
| Вода капает из дренажных отверстий цилиндра | Начальная стадия износа уплотнений плунжера — классический ранний симптом | Немедленная замена комплекта уплотнений; продолжение работы разрушит плунжер и цилиндр |
| Нагрев отдельных клапанов или уплотнительной головки насоса | Пропускание клапана, разрушение уплотнения клапана | Ревизия клапанов, замена вставок; при задирах — восстановление седла |
| Конусность реза, увеличение ширины реза, «размазанная» кромка | Износ смесительной трубки (разбито входное отверстие); несоосность водяного сопла и трубки; слишком высокая скорость подачи для данной толщины | Замена трубки; центровка головки; коррекция скорости или включение компенсации конусности в ЧПУ (наклон головки на 5-осевых машинах) |
| Полосы, «волны» на кромке, прерывистое качество реза | Нестабильная подача абразива; влажный или грязный абразив; износ водяного сопла | Проверить дозатор и абразивопровод; просушить/заменить абразив; заменить сопло; замерить фактическую подачу в г/мин |
| Рез «рвётся», головка режет рывками, участки непрореза | Забитая смесительная трубка или абразивопровод; слёжившийся гранат в бункере; давление сжатого воздуха ниже 0,6 МПа; засор дозирующего отверстия | Прочистка или замена трубки; ревизия бункера и дозатора; проверка компрессора и подготовки воздуха |
| Струя отклоняется, «бьёт» в сторону, свист | Засор входного отверстия смесительной трубки или инородное тело в абразиве; повреждено водяное сопло | Немедленная остановка: работа с отклонённой струей разрушает трубку и головку; чистка, замена трубки/сопла, контроль фракции абразива |
| Пульсации давления, вибрация рукавов, толчки на манометре | Воздух в водяном контуре; износ демпфера (гидроаккумулятора); пропускание клапанов; низкий уровень масла | Прокачка контура; проверка зарядки гидроаккумулятора; ревизия клапанов; долив/замена масла |
| Станок не держит размер, повторные детали отличаются | Люфт ШВП или направляющих из-за абразивной пыли; загрязнённые оптические/индуктивные линейки; разбитая трубка (меняется геометрия струи) | Чистка и смазка осей, диагностика люфта, компенсация в ЧПУ; замена трубки |
| Дозатор не подаёт абразив вообще | Обрыв/расслоение абразивопровода; отказ электромагнитного клапана или двигателя шнека; блокировка влажным абразивом | Ревизия пневматической линии и клапанов; чистка шнека и воронки; просушка/замена абразива |
| Частые срабатывания предохранительного клапана насоса | Засор или износ предохранительного клапана; неверная уставка; забитое сопло при пуске | Ревизия и калибровка клапана; правило пуска: открывать сопло до подъёма давления |
Алгоритм при падении давления
- Убедиться, что водяное сопло штатного диаметра и не разбито — это самая частая и самая дешёвая причина.
- Проверить входную воду: давление, чистоту фильтров, отсутствие воздуха.
- На ощупь (через тряпку, не рукой по трубопроводу!) найти холодный/горячий клапан насоса — нагрев указывает на пропускание.
- Осмотреть дренажные отверстия уплотнений: капли — сигнал к переборке.
- Если всё чисто — ревизия предохранительного и перепускного клапанов, затем гидроаккумулятора.
Около трети подобных проблем диагностируется консультацией по телефону ещё до выезда инженера — если ваш сервисный партнёр предоставляет такую услугу, пользуйтесь ею до покупки запчастей «наугад».
Сколько стоит час гидроабразивной резки: ориентировочный расчёт
Переменные затраты водоструйного станка складываются из абразива, воды, электроэнергии и расходных частей. Точные цифры зависят от материала, толщины и режима; таблица даёт порядок величин для одной головки при цене граната 35–90 ₽/кг и электроэнергии 6–10 ₽/кВт·ч (ориентировочно, по состоянию рынка).
| Статья затрат | Типовой расход за час реза | Ориентировочная стоимость, ₽/ч |
|---|---|---|
| Абразив (гранат 60–120 меш) | 0,3–0,6 кг/мин ≈ 18–36 кг/ч | ~700–3000 |
| Электроэнергия (насос 22–75 кВт + ЧПУ + гидравлика) | 20–40 кВт·ч | ~150–400 |
| Вода и её подготовка (умягчение/обратный осмос) | 2–4 л/мин ≈ 120–240 л/ч | ~50–200 |
| Расходные части: уплотнения, трубки, сопла, масло, фильтры | по ресурсу из таблиц выше | ~300–1000 |
| Итого переменные затраты | — | ~1200–4600 |
Что влияет сильнее всего: подача абразива (завышенная на 20% подача почти не ускоряет рез, но прямо увеличивает главную статью расходов), давление (выше давление — быстрее рез, но короче ресурс уплотнений и сопел), качество граната (равномерная фракция режет стабильнее и меньше ест трубки). Отдельная строка — утилизация отработанного шлама из ванны: гранат с продуктами реза требует регулярной выемки, иначе он забивает решётку ванны и «ловит» заготовки.
Какие запасные части стоит держать на складе, чтобы простой не растянулся на срок поставки, — от комплекта уплотнений насоса до смесительных трубок и водяных сопел, — решается по статистике отказов конкретного парка оборудования.
Безопасность: сверхвысокое давление не прощает
Струя 4000 бар режет сталь — кожа и ткани человека для неё не препятствие. Особая опасность гидроабразива в том, что при касательном попадании струя способна занести воду глубоко под кожу (гидроразрыв тканей) при внешне небольшом ранении — такие травмы требуют немедленного обращения к врачу с обязательным сообщением о характере воздействия.
- Никогда не ищите утечки рукой или тряпкой. Струя сверхвысокого давления часто невидима — выглядит как туман. Поиск ведите подложенным листом картона или дерева, только после сброса давления.
- Сбрасывайте давление до любых работ с головкой, соплами, рукавами. Ослаблять соединения под давлением запрещено.
- Зона реза должна быть ограждена, крышка ванны — закрыта во время реза; не заглядывайте в ванну при работающей струе: отскок абразива и осколков неизбежен.
- Руки — только вне плоскости струи. Совмещать заготовку, поправлять опилки и держать деталь во время реза недопустимо.
- Средства индивидуальной защиты: очки или щиток, нарукавники, перчатки, защита органа слуха (уровень шума у ванны достигает 85–100 дБ).
- Рукава высокого давления осматривайте каждую смену: вздутие, истирание, следы масла — основание для немедленной замены. Не превышайте радиусы изгиба и сроки хранения рукавов.
- Обучение и инструктаж операторов обязательны до допуска к станку: типовые ошибки персонала — запуск без давления воды на входе, работа с изношенными уплотнениями «ещё одну сменку», небрежная загрузка абразива с мусором.
Гидроабразив, лазер или плазма: что выбрать
Три технологии раскроя не конкурируют, а делят ниши. Коротко: лазер — скорость и серийность на тонком металле, плазма — дешёвый черновой рез средней толщины, гидроабразив — универсальность, отсутствие нагрева и любые толщины.
| Критерий | Гидроабразив | Лазер (волоконный) | Плазма |
|---|---|---|---|
| Материалы | Практически любые: металл, камень, стекло, композиты, резина, пищевые продукты (кроме закалённого стекла и алмаза) | Металлы, часть пластиков; не режет стекло, камень, медь, латунь | Только электропроводные металлы |
| Толщина металла | до 100–150 мм сталь, до 300 мм специальные задачи | практически до 20–25 мм углеродистая сталь | до 30–50 мм (зависит от источника) |
| Термическое влияние на кромку | Отсутствует — «холодный» рез, нет окалины и поводок | Есть зона термического влияния, кромка может повести тонкий лист | Заметная зона термовлияния, скос кромки |
| Точность и качество кромки | 0,1–0,3 мм, конусность до 1° (компенсируется на 5-осевых) | 0,05–0,1 мм, кромка часто не требует обработки | 1–2 мм, часто нужна последующая обработка |
| Скорость реза тонкого листа (до 5 мм) | Низкая — в 3–6 раз медленнее лазера | Высокая | Высокая |
| Расходники и стоимость часа | Абразив, уплотнения, трубки — самый дорогой час (~1200–4600 ₽ переменных) | Защитный газ, линзы, сопла — средняя | Сопла, электроды, газ — самая низкая |
| Когда выбирать | Толстый металл, чувствительные к нагреву материалы, композиты, точные детали без последующей обработки | Серийный раскрой листа до ~20 мм, максимальная производительность | Черновой и строительный раскрой, минимальный бюджет |
Обслуживание каждой технологии имеет свою специфику: про оптику, источник и газ лазерных машин — в статье «Обслуживание лазерного станка: оптика, источник, газ», про полный регламент плазменной резки — в материале «Обслуживание станка плазменной резки: полный регламент».
Когда нужен сервисный инженер
Ежесменный контроль и еженедельные проверки выполняет оператор, но переборка насоса сверхвысокого давления, дефектовка плунжеров, центровка головки и работа с рукавами высокого давления требуют инструмента, ремкомплектов и опыта. Ошибка сборки уплотнений на 4000 бар — это не «потечёт и заметим», а мгновенный аварийный пропуск и счёт за новый цилиндр.
Инженеры «Сервис Станков» обслуживают и ремонтируют станки гидроабразивной резки OMAX/Maxiem, Techni, KMT, Flow и других брендов во всех регионах РФ: ремонт станков — от 15 000 ₽, техническое обслуживание — от 7 500 ₽. Типовые работы: переборка насосов с заменой уплотнений и клапанов, ревизия режущих головок и дозаторов абразива, настройка режимов резки под материалы, обучение операторов. Подробнее о специфике этого типа оборудования — на странице ремонт и обслуживание станков гидроабразивной резки.
Часто задаваемые вопросы
Сколько реально служат уплотнения насоса?
Ориентировочно 400–1000 часов: ближе к нижней границе — при жёсткой воде, работе на максимальном давлении и частых пусках; ближе к верхней — с подготовленной водой и аккуратными режимами. Капли из дренажных отверстий цилиндра — сигнал, что менять нужно сейчас, а не «в конце месяца».
Можно ли заливать обычную водопроводную воду?
Технически станок заработает, но ресурс уплотнений и сопел упадёт в разы: соли жёсткости осаждаются в клапанах и разбивают отверстие алмазного сопла. Минимум — умягчитель и фильтрация; оптимум для дорогих сопел — обратный осмос. Температуру входной воды тоже нужно держать в допуске производителя.
Чем алмазное сопло лучше сапфирового?
Ресурсом: сапфир и рубин живут десятки часов, алмаз — сотни. Алмазное сопло дороже в разы, но при серийной загрузке окупается снижением простоев на замену и стабильностью струи. На машинах с жёсткой водой разница ещё заметнее.
Почему рез идёт медленнее лазера, и можно ли ускориться?
Физика: струе нужно «прорезать» материал абразивом, а не расплавить его. Скорость регулируется качеством кромки: системы ЧПУ (например, Intelli-MAX) используют шкалу качества Q1–Q5, где самый грубый режим в 3–6 раз быстрее самого чистого. Завышение скорости без снижения требований к кромке — главная причина брака и непрорезов.
Какой абразив использовать?
Стандарт — гранатовый песок фракции 80 меш (0,15–0,20 мм) с равномерным зерновым составом и низкой влажностью. Дешёвый абразив с мусором и широким разбросом фракции «ест» смесительные трубки и нестабильно подаётся дозатором. Хранить — в закрытых мешках в сухом месте: слёжившийся гранат — причина половины отказов подачи.
Можно ли перебрать насос своими силами?
При наличии ремкомплекта, чистой зоны и инструкции — да, многие предприятия так и делают после обучения персонала. Но первая переборка стоит пройти вместе с инженером: затяжка кольцевых болтов, установка уплотнений и прокачка контура имеют нюансы, ошибка в которых стоит дороже выезда специалиста.
Станок стоял месяц — что проверить перед пуском?
Провернуть насос на холостом ходу без давления, убедиться в отсутствии слёжившегося абразива в бункере и дозаторе, осмотреть рукава, проконтролировать масло, поднять давление ступенчато. Не запускайте станок «на полную» сразу: гидроабразивный насос после простоя прогревают и прокачивают, как любой насосный агрегат.
Источники
- Водоструйная резка — устройство, давления, компоненты головки (Википедия, на английском языке)
- Чек-лист профилактического обслуживания водоструйных станков (Techni Waterjet, официальный сайт производителя, на английском языке)
- Сервисные программы и регламентное обслуживание оборудования OMAX (OMAX Corporation, официальный сайт, на английском языке)
- Технические материалы насоса прямого привода EnduroMAX: интервалы замены масла картера (OMAX, каталог DirectIndustry)
- KMT Waterjet Systems — насосы сверхвысокого давления SL-V, PRO, TRILINE, сервисная программа KMT 360 (официальный сайт производителя, на английском языке)
- Руководство по эксплуатации автоматизированной системы подачи абразива (KitCut, официальный сайт производителя, на русском языке)
- Патент РФ № 2772366 C1. Портативная установка гидроабразивной резки (Роспатент)