

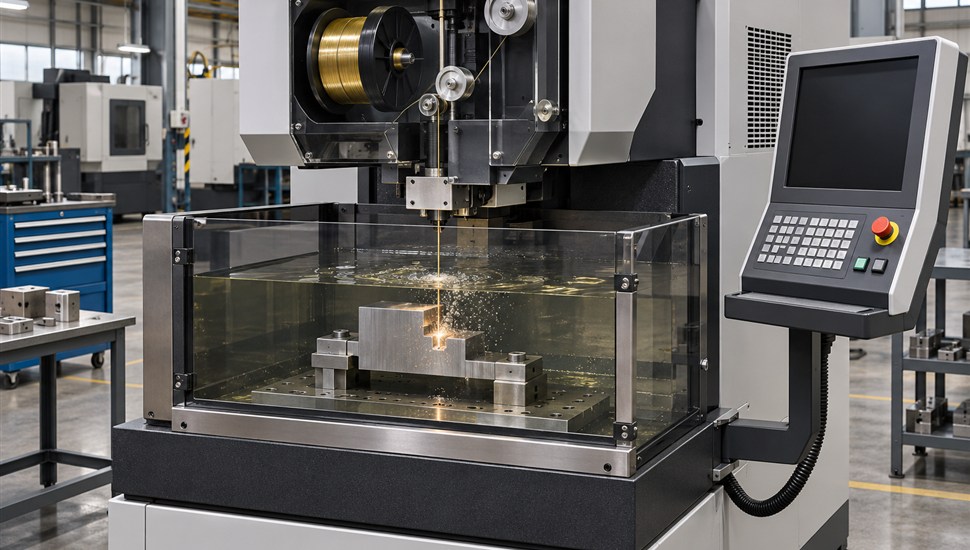
Электроэрозионная обработка (ЭЭО) — зачастую единственный способ вырезать матрицу штампа в закалённой стали, прошить полость пресс-формы сложной формы или получить сквозной паз шириной в доли миллиметра в твёрдом сплаве. Станок работает без физического контакта инструмента с заготовкой: металл удаляют электрические разряды. Поэтому у электроэрозионных станков своя, непривычная для «классических» металлорежущих станков логика отказов — здесь не ломается фреза и не «устаёт» шпиндель, а постепенно деградируют рабочая жидкость (диэлектрик), проволока, направляющие проволочного тракта и генератор импульсов.
В статье — устройство ЭЭО-станков по узлам, типы рабочих жидкостей и регламент их фильтрации и замены, выбор проволоки и электродов, большая таблица типовых неисправностей в формате «симптом → причина → решение», факторы, влияющие на точность, и полный регламент технического обслуживания. Материал рассчитан на технологов, наладчиков и руководителей участков, где эксплуатируются проволочно-вырезные и копировально-прошивные станки с ЧПУ — от российских и китайских машин до швейцарских и японских.
Принцип электроэрозионной обработки
Разряд между двумя электродами, находящимися в жидкости, разрушает металл — этот эффект впервые описали ещё в XVIII веке, а первый работоспособный электроэрозионный станок создали в 1943 году советские учёные Б. Р. и Н. И. Лазаренко, изучавшие эрозию контактов. Генератор импульсов подаёт между инструментом (проволокой или электродом) и заготовкой короткие импульсы напряжения. Мгновенный пробой микрозазора формирует плазменный канал с температурой в тысячи градусов — микрообъём металла расплавляется и испаряется, оставляя на поверхности лунку размером от единиц микрометров (чистовые режимы) до сотен (черновые). Промывочная жидкость выносит продукты эрозии из зоны реза.
Прошивные станки работают «копией» — электродом, повторяющим форму полости; вырезные — бесконечной проволокой, как ленточной пилой, только без контакта и почти без усилия. Первый вырезной станок с числовым управлением появился в СССР в 1967 году, а первый станок с полноценным ЧПУ — в 1976-м.
Из принципа процесса непосредственно следуют четыре главных факта эксплуатации, на которых построено всё обслуживание:
- продукты эрозии (шлам) непрерывно накапливаются в рабочей жидкости — без исправной фильтрации жидкость теряет диэлектрические свойства, разряд дестабилизируется;
- электрод изнашивается сам — это нормальный, заложенный в процесс расход, а не неисправность;
- разряд стабилен только при контролируемой проводимости и температуре жидкости — вода в вырезных станках проходит через деионизацию, масло в прошивных — через фильтрацию;
- углеводородные диэлектрики пожароопасны — для прошивных станков обязательны требования пожарной безопасности и вентиляции.
Типы электроэрозионных станков
Классификация определяет и перечень обслуживаемых узлов: у вырезного станка главный расходник — проволока и тракт её подачи, у прошивного — электроды и масло.
| Тип станка | Применение | Особенности обслуживания |
|---|---|---|
| Проволочно-вырезной медленнорежущий (стандартная мировая схема: латунная проволока одноразового использования) | Матрицы и пуансоны штампов, точные детали, рез твёрдых сплавов, мелкие пазы; ширина реза от ~0,02 мм, точность до ±1–2 мкм, высота заготовок до ~300 мм и выше | Контроль деионизированной воды (проводимость, температура), ионообменная смола, фильтры, алмазные направляющие, токоподводы, механизм автоматической заправки проволоки |
| Проволочно-вырезной быстрорежущий («скоростной рез», распространён на отечественных и китайских станках) | Заготовки для штампов, простой режущий инструмент, серийный рез стали; точность ниже, зато скорость и дешевизна проволоки выше | Многоразовая молибденовая проволока с повторным пропуском; чистка роликов и направляющих от налёта, частая чистка ванны от шлама, контроль натяжения и СОЖ |
| Копировально-прошивной (прошивной) | Полости пресс-форм и штампов, литейные формы, глухие пазы, недоступные фрезе углы в закалённых деталях | Углеводородное масло-диэлектрик, фильтрация и замена по наработке, вентиляция цеха, пожарная безопасность, контроль износа электродов, ревизия бабки с электродержателем |
| Станок для сверления мелких отверстий | Отверстия диаметром примерно от 0,3 до 6 мм в твёрдых сплавах и жаропрочных сплавах (например, охлаждающие каналы лопаток турбин), удаление сломанных метчиков и свёрл | Трубчатые электроды с прокачкой жидкости под давлением; обслуживание близко к прошивному: фильтры, жидкость, направляющие электрода |
| Электроэрозионно-шлифовальный | Чистовая обработка твёрдых сплавов, профильное шлифование мелких деталей | Вращающийся диск-электрод (меняется по износу), жидкость и фильтрация — как у вырезных станков |
На российских предприятиях типичная картина парка: один-два медленнорежущих «европейца» или «японца» на точных работах плюс быстрорежущие машины для черновых заготовок. Обслуживание у них пересекается только в части гидравлики и электрошкафа — проволочный тракт, направляющие и требования к жидкости принципиально разные.
Устройство станка по узлам
| Узел | Назначение | Что контролировать при ТО |
|---|---|---|
| Генератор импульсов | Формирует последовательность импульсов тока; определяет производительность, шероховатость и износ электрода; современные генераторы — транзисторные, с адаптивным контролем зазора и «антиизносными» алгоритмами | Чистоту и охлаждение электрошкафа, состояние силовых контактов и кабелей, стабильность тока по амперметру |
| Стол X/Y и оси U/V | Перемещение заготовки по программе; верхняя крестовая подача (U/V) наклоняет проволоку для конусного реза; у ряда моделей (Sodick) приводы — линейные двигатели без ШВП | Люфты, люфт-компенсацию в параметрах ЧПУ, точность позиционирования, состояние направляющих качения и ШВП (где есть), смазку |
| Проволочный тракт (вырезные станки) | Подача проволоки с катушки, натяжение, ориентация в зоне реза, приём в бункер; включает направляющие (обычно алмазные), токоподводы, прижимные и подающие ролики, механизм автоматической заправки | Выработку направляющих и токоподводов, чистоту роликов, целостность трубок заправки, натяжение |
| Система диэлектрика | Подача жидкости в зону реза под давлением, фильтрация от шлама, деионизация воды (ионообменная смола) или очистка масла, термостатирование | Давление на манометрах фильтров, проводимость воды, уровень и температуру жидкости, накопление шлама, ресурс смолы |
| Бабка с электродержателем (прошивные станки) | Подача электрода вертикально, часто с орбитальным (планетарным) движением для улучшения промывки и распределения износа | Люфт направляющих бабки, состояние изоляторов, крепление электрода, соосность |
| ЧПУ и датчики | Управление осями, генератором, адаптивные системы контроля разряда, датчики обрыва и заправки проволоки | Батарею памяти параметров, помехозащищённость, кабели и разъёмы, актуальность резервных копий параметров |
Проволочный тракт — главный источник «плавающих» дефектов
Именно тракт превращает электроэрозионный станок в «станок повышенного внимания»: проволока диаметром 0,20–0,25 мм движется со скоростью несколько десятков — сотен миллиметров в секунду (у медленнорежущих — до ~200–250 мм/с и более) через направляющие и токоподводы, и любая пылинка или выработка на этих деталях напрямую отражается на качестве реза. Алмазные направляющие — прецизионный изнашиваемый элемент: их меняют не по календарю, а по состоянию — при появлении видимой канавки-выработки, конусности деталей или участившихся обрывах. Токоподводы (контактные пластины) передают импульсы тока на проволоку: по рекомендациям производителей их состояние проверяют ориентировочно каждые 80–100 часов наработки, еженедельно чистят от эрозионного налёта латунной щёткой или спиртом, а при глубокой выработке — меняют. Подробнее об износе и обслуживании направляющих качения в целом — в отдельной статье о направляющих станка.
Система диэлектрика — «кровеносная система» станка
В её составе: рабочая ванна и стол с ваннами, насосы высокой и низкой подачи, картриджные или мешочные фильтры, деионизатор с ионообменной смолой (для воды), охладитель (теплообменник или холодильная машина) и сепаратор шлама. Отказ любого элемента не останавливает станок сразу — он сначала незаметно снижает скорость реза и качество поверхности, и лишь потом приводит к обрывам проволоки и аварийным остановам. Поэтому регламент по жидкости — самый важный раздел ТО электроэрозионного станка.
Рабочая жидкость: какие бывают диэлектрики и как за ними ухаживать
Диэлектрик в ЭЭО выполняет три функции: изолирует электрод от заготовки до момента пробоя (формируя искровой зазор), сжимает канал разряда и выносит продукты эрозии из зоны реза. От его чистоты и электрических свойств зависят скорость, стабильность разряда, шероховатость и точность. Общие принципы выбора и ухода за жидкостями для станков с ЧПУ мы разбирали в статье о СОЖ: выборе, уходе и типовых проблемах; ниже — специфика именно электроэрозионных жидкостей.
Типы диэлектриков
| Тип жидкости | Где применяется | Свойства и требования к обслуживанию |
|---|---|---|
| Деионизированная (обессоленная) вода | Проволочно-вырезные медленнорежущие станки — мировой стандарт | Проводимость снижается ионообменной смолой до единиц мкСм/см; контролируется датчиком проводимости; требует периодической замены/восполнения смолы; важно следить за коррозионной агрессивностью (ингибиторы), термостатированием и биологическим заражением при простоях |
| Рабочая жидкость быстрорежущих станков (вода с присадками / эмульсия) | Проволочно-вырезные быстрорежущие станки | Менее критична к проводимости, но сильно загрязняется шламом; нужна частая очистка ванны, контроль концентрации присадок, защита от коррозии направляющих зонта и стола |
| Углеводородные масла (минеральные и синтетические, например серия oelheld IonoPlus) | Копировально-прошивные станки, сверление мелких отверстий | Практически нулевая проводимость, деионизация не нужна; стареют (окисление, насыщение продуктами эрозии), требуют фильтрации и периодической полной замены; пожароопасны — при высоких токах обязательны контроль температуры и вентиляция; синтетические марки отличаются малым испарением и пониженным износом электродов |
Деионизированная вода и контроль проводимости
Водопроводную воду в медленнорежущий станок заливать нельзя: растворённые соли делают её слишком проводящей, разряд «размывается», скорость падает, а детали корродируют. Вода проходит через контур с ионообменной смолой, которая связывает ионы и удерживает удельную проводимость в заданных пределах. Ориентировочные ориентиры, применяемые в отрасли: для чистовых работ стремятся к 1–5 мкСм/см, рабочим обычно считается диапазон до 10–15 мкСм/см; конкретные пороги «норма/тревога» задаёт документация станка. Когда смола исчерпывает ресурс, проводимость растёт — смолу досыпают или меняют. Признаки отработанной воды, помимо показаний датчика: замедлившийся рез, частые обрывы проволоки, тёмный налёт на деталях и ванне.
Углеводородные масла
Масло в прошивном станке — одновременно диэлектрик и «носитель» шлама. Оно стареет: темнеет, густеет, накапливает частицы, теряет диэлектрическую прочность. Специальные электроэрозионные жидкости (например, линейка oelheld IonoPlus для прошивной обработки и IonoFil для вырезной) отличаются от обычных веретённых масел очищенной синтетической основой, стабильностью к старению, малой летучестью и присадками, снижающими износ электрода; для вырезной обработки по твёрдому сплаву важна также стойкость к вымыванию кобальтовой связки. По совокупной рекомендации производителей полная замена масла выполняется ориентировочно после 1200–1500 моточасов работы или раньше — при стойком ухудшении чистовой поверхности и запахе.
Регламент фильтрации и замены рабочей жидкости
| Операция | Ориентировочная периодичность | Комментарий |
|---|---|---|
| Контроль уровня, температуры и проводимости воды | Ежесменно | По манометрам, термометру и датчику проводимости; отклонения фиксируются в журнале |
| Проверка давления на фильтрах | Ежесменно | Рост перепада давления — признак забитых картриджей |
| Замена фильтрующих элементов (картриджей) | По манометру; ориентировочно несколько сотен моточасов | При тяжёлых черновых работах — чаще; ставят только совместимые по тонкости фильтрации элементы |
| Чистка ванны, слив шлама из отстойников | Еженедельно — ежемесячно | Шлам — горючий отход; собирается в закрытую тару и утилизируется по правилам |
| Контроль/восполнение ионообменной смолы | По проводимости; ориентировочно раз в 3–6 месяцев при двухсменной работе | Смолу хранят влажной; «засохшая» смола теряет ёмкость |
| Полная замена деионизированной воды | По состоянию (заражение, стойкое загрязнение) | Чаще, чем масла; при простое воду консервируют или меняют после запуска |
| Полная замена углеводородного масла | Ориентировочно 1200–1500 моточасов | Совмещают с чисткой ванны и ревизией насосов; старое масло сдаётся как отход |
| Ревизия охладителя (радиатор, вентилятор, контур) | Раз в полгода | Забитый радиатор ведёт к перегреву жидкости и дрейфу точности |
Правило, экономящее сотни часов простоя: диэлектрик — главный расходник электроэрозионного станка. 8 из 10 «загадочных» дефектов качества (обрывы, полосы, падение скорости) начинаются с отработанной жидкости, забитого фильтра или исчерпанной смолы — эти три пункта проверяют первыми, до вызова инженера по электрике.
Проволока для вырезных станков: типы, расход, цена
Проволока — электрод вырезного станка. На медленнорежущих машинах она используется один раз: сгорает в резе и уходит в бункер. На быстрорежущих — многоразовая молибденовая проволока «пропускается» через зону реза многократно до естественного утонения и обрывов.
| Тип проволоки | Применение | Расход и ориентировочная цена |
|---|---|---|
| Мягкая латунь (сплав примерно 60 % медь / 40 % цинк) | Массовый универсальный вариант — по опыту отрасли закрывает большую часть работ; чистовые проходы по стали | Самая дешёвая категория; расход при одноразовой подаче ориентировочно 0,1–0,3 кг/ч; стандартные катушки обычно 5 кг (бывают 3–8 кг) |
| Твёрдая (нагартованная) латунь | Черновая и получистовая обработка, где важна скорость; держит натяжение лучше | Сопоставима с мягкой или чуть дороже |
| Латунь с цинковым покрытием (слой чистого цинка ~2–3 мкм) | Повышенная скорость реза (ориентировочно на 20–50 % больше) и меньше обрывов; хорошее соотношение цена/производительность | Дороже простой латуни ориентировочно в 1,5–2 раза |
| Диффузионно-легированная проволока (с глубинным цинковым слоем, «типа X») | Высокие заготовки, конусный рез, твёрдые сплавы, интенсивные режимы, серийное производство | Ориентировочно в 2–3 раза дороже простой латуни; окупается скоростью на сложных работах |
| Молибденовая проволока | Быстрорежущие станки (в том числе отечественного парка); многоразовое использование | Дороже латуни за килограмм, но за счёт многократного пропуска стоимость метра реза ниже |
Практические замечания по проволоке:
- Диаметр выбирают под задачу: типовые ряды — 0,10 / 0,15 / 0,20 / 0,25 / 0,30 мм; самые ходовые 0,20 и 0,25 мм. Минус диаметр — меньше ширина реза (экономия металла) и острее внутренние углы: радиус скругления угла не может быть меньше половины диаметра проволоки плюс искровой зазор (обычно 0,01–0,05 мм на сторону в зависимости от режима).
- Натяжение — компромисс между геометрией и обрывами: недостаточное натяжение «отпускает» струну и портит точность, избыточное рвёт проволоку. Ориентировочные значения для латуни 0,25 мм — порядка 5–12 Н; точное число — в документации станка.
- Хранение: катушки держат в упаковке, в сухом месте; окислившаяся или потемневшая поверхность ухудшает контакт в токоподводах и стабильность разряда.
- Механизм автоматической заправки экономит минуты на каждом обрыве; на современных станках он заправляет проволоку в стартовое отверстие диаметром от ~0,3 мм. Если заправка стала срабатывать через раз — в первую очередь проверяют чистоту тракта и состояние трубок.
Электроды копировально-прошивных станков
Каждый импульс эрозирует не только заготовку, но и электрод. Управляемый износ — часть технологии: он зависит от полярности, тока и длительности импульсов, а современные генераторы умеют перераспределять разряды так, чтобы износ инструмента минимизировался. Материал электрода выбирают под задачу.
| Материал электрода | Когда выбирать | Особенности износа |
|---|---|---|
| Графит | Черновые и большинство чистовых полостей; легко обрабатывается, держит высокие токи | Сублимирует при ~3500 °C — очень низкий относительный износ на грубых режимах; хрупок на тонких рёбрах, пыль требует вытяжки |
| Медь | Тонкая чистовая обработка, мелкие детали, прецизионные полости | Износ выше, чем у графита, но лучше воспроизводимость мелких деталей и финишной поверхности |
| Медно-вольфрамовый сплав | Обработка твёрдых сплавов, прецизионные мелкие полости | Минимальный износ в тяжёлых условиях; дорог |
Стратегии снижения влияния износа: последовательность из нескольких электродов (черновой с припуском, затем чистовые), орбитальное (планетарное) движение бабки — оно распределяет эрозию по боковой поверхности электрода и улучшает промывку глубоких полостей, а также свежее масло с понижающим износ пакетом присадок. Остаточные справочные величины износа и число проходов всегда берут из технологической документации на конкретный генератор.
Типовые неисправности: симптом → причина → решение
Таблица собрана по типовым сценариям эксплуатации вырезных и прошивных станков. Порядок поиска всегда один: сначала жидкость и механика тракта, потом электрика, и только затем — параметры программы.
| Симптом | Вероятная причина | Решение |
|---|---|---|
| Проволока рвётся в начале прохода или сразу после заправки | Обрывки проволоки в тракте, налёт на роликах и направляющих, износ направляющих, завышенное натяжение | Продуть и прочистить тракт, удалить обрывки, проверить и отрегулировать натяжение; при видимой выработке направляющих — заменить |
| Проволока рвётся в середине реза на ровном месте | Слабая промывка зоны реза, шлам в зазоре, слишком агрессивный режим, некачественная или старая проволока | Проверить форсунки и давление подачи сверху/снизу; снизить мощность на 10–20 %; попробовать катушку из другой партии |
| Обрыв происходит на одном и том же месте тракта, рядом с токоподводом | Износ или загрязнение контактной пластины токоподвода | Зачистить латунной щёткой, протереть спиртом; при глубокой канавке — заменить пластину; ввести контроль каждые 80–100 ч наработки |
| Нестабильный разряд, частые короткие замыкания, «спотыкание» подачи | Высокая проводимость воды (ресурс смолы исчерпан), забитые фильтры, воздух в контуре, неверные технологические параметры | Проверить датчик проводимости и смолу, заменить фильтры, удалить воздух из контура; сверить параметры с картой наладки |
| Скорость реза заметно упала на прежних режимах | Совокупно: износ токоподводов, износ направляющих, отработанная проволока, грязный диэлектрик | Диагностика последовательно по узлам: токоподводы → направляющие → жидкость → проволока; чаще всего виноваты первые два |
| Конусность, непараллельность, деталь «ведёт» по высоте | Разный износ верхних и нижних направляющих, смещение осей U/V, разная подача жидкости сверху и снизу | Замена направляющих, юстировка U/V-осей, выравнивание давления промывки; контроль — резом эталонной призмы |
| Грубая шероховатость на чистовых проходах | Проводимость воды выше нормы, слабое натяжение (вибрация струны), скачки температуры жидкости, изношенные направляющие | Восстановить деионизацию, отрегулировать натяжение, стабилизировать температуру; подробнее — в статье о причинах ухудшения шероховатости |
| Полосы, «лесенка», неравномерная поверхность | Пульсация подачи жидкости, износ подающих роликов, неравномерный износ электрода (прошивной) | Проверить насосы и форсунки, ролики подачи; для прошивного — перейти на многоэлектродную стратегию или орбиту |
| Генератор не выдаёт ток либо ток «плавает» | Окисление силовых контактов и разъёмов, отказ силовых элементов генератора, неисправность датчика зазора | Ревизия контактов и кабелей; дальнейшая диагностика генератора — задача для сервисного инженера: узел работает с высоким напряжением |
| Аварийное сообщение по проводимости воды | Смола исчерпала ресурс, течь в деионизационном контуре, залили несоответствующую жидкость | Заменить/досыпать смолу, устранить течь, слить и залить дистиллированную воду с последующей деионизацией |
| Давление на фильтрах растёт аномально быстро | Перенасыщение жидкости шламом, исчерпание фильтров, большой объём черновых проходов | Заменить фильтры, слить шлам из отстойника, пересмотреть график обслуживания под фактическую наработку |
| Перегрев рабочей жидкости, летний «уход» точности | Отказ охладителя: забитый радиатор, отказ вентилятора, утечка хладагента | Чистка радиатора и вентиляторов, ревизия холодильного контура; контролировать температуру ежесменно |
| Деталь не держит размер после чистового прохода | Люфт или износ ШВП, температурные деформации станка и детали, неверная коррекция искрового зазора в программе | Диагностика геометрии осей, прогрев станка перед точными работами, актуализация коррекций; методы — в материале о повышении точности станка с ЧПУ |
| Прошивной: электрод изнашивается быстрее обычного | Агрессивные режимы, старение масла, неверная полярность | Пересмотреть карту режимов, проверить масло (цвет, вязкость, наработка), проверить полярность по документации |
| Запах горелого масла, дымка у станка | Локальный перегрев, избыток шлама на дне ванны, проблемы вентиляции | Немедленно снизить режим, удалить шлам, проверить вентиляцию и систему пожаротушения; при возгорании — углекислотный или порошковый огнетушитель, никогда не водой |
Точность и износ: что влияет на геометрию детали
Вырезной станок держит микрометры, поэтому даже слабые внешние возмущения «печатаются» на детали. Основные факторы:
- Температура. Нагрев жидкости и станины на 1 °C даёт несколько микрометров дрейфа на длинах в сотни миллиметров. Жидкость термостатируется охладителем; точные работы начинают после прогрева станка холостым прогоном.
- Состояние проволочного тракта. Изношенные направляющие и токоподводы дают конусность и «дрожание» реза; слабое натяжение превращает проволоку в вибрирующую струну — рез «раздувается».
- Качество диэлектрика. Проводимость вне нормы меняет искровой зазор, а значит — фактический размер, независимо от корректности программы.
- Геометрия механики. Люфты, износ ШВП и направляющих стола, ошибки компенсации люфта в параметрах ЧПУ.
- Вибрации извне. Рядом стоящий пресс или молот заметен в геометрии; для прецизионных станков важны фундамент и виброразвязка.
- Технология. Остаточные напряжения в заготовке (деталь «ведёт» после разрезания), жёсткость крепления, число и распределение проходов.
Нормативная база: ГОСТ 20551-93 «Станки электроэрозионные вырезные. Основные размеры. Нормы точности» нормирует, в частности, допуск на точность позиционирования в зависимости от длины перемещения — от 10 мкм (перемещения до 200 мм) до 20 мкм (свыше 500 мм). ГОСТ 30098-93 «Станки электроэрозионные копировально-прошивочные» делит станки на классы точности Н (нормальной) и П (повышенной). Эти же документы — отправная точка при приёмке станка после ремонта или покупке подержанной машины: точность проверяют по методикам ГОСТ, а не «на глаз».
Регламент технического обслуживания ЭЭО-станка
Универсальный регламент (конкретные интервалы всегда корректируются по документации станка и фактической наработке; общие принципы построения графиков ТО разобраны в обзоре регламентов ТО станков с ЧПУ):
| Периодичность | Работы |
|---|---|
| Ежесменно (оператор) | Контроль уровня, температуры и проводимости жидкости; давление на фильтрах; чистка зоны реза и удаление обрывков проволоки; осмотр тракта на слух (посторонний шелест, стук); проверка работы заправки |
| Еженедельно | Чистка подающих и прижимных роликов, токоподводов, форсунок промывки; слив шлама из отстойников; проверка натяжения проволоки; смазка узлов по карте; очистка ванны от налёта |
| Ежемесячно | Замена фильтров по состоянию; инспекция направляющих и токоподводов на выработку; контроль ионообменной смолы; проверка креплений и трубок; рез контрольной детали с протоколированием размеров и шероховатости |
| Раз в 3–6 месяцев | Проверка геометрии осей и люфтов; обслуживание системы смазки; чистка электрошкафа и проверка вентиляторов; ревизия охладителя жидкости; замена/восполнение смолы; замена элемента памяти параметров ЧПУ при плановом сроке |
| Ежегодно | Комплексная проверка точности по методикам ГОСТ с протоколом; ревизия генератора силовыми измерениями; полная замена масла при достижении наработки; калибровка датчиков; проверка систем безопасности (ограждения, блокировки, заземление) |
Если участок не располагает собственной службой, плановое обслуживание электроэрозионных станков разумно передать сервисной организации: например, техническое обслуживание от «Сервис Станков» стоит от 7 500 ₽ за выезд и выполняется по регламенту завода-изготовителя с оформлением протоколов — это дешевле одного незапланированного простоя.
Ремонт электроэрозионного станка: когда нужен инженер
Часть работ оператор закрывает сам: чистка тракта, замена фильтров и смолы, регулировка натяжения. Но три группы неисправностей требуют квалифицированного инженера:
- генератор и силовая электроника — узел работает с высокими напряжениями и токами, диагностика требует приборов и опыта; типовые работы: замена силовых элементов, восстановление плат, ревизия кабелей и разъёмов;
- механика точности — замена направляющих, юстировка осей U/V, восстановление геометрии стола, ревизия ШВП и сервоприводов;
- сложные «плавающие» отказы — дефекты, которые проявляются периодически и не воспроизводятся при инженере: тут нужен систематический поиск с мониторингом параметров, а не замена деталей «наугад».
При выборе подрядчика имеет значение опыт именно с ЭЭО и доступность запчастей: направляющие, токоподводы, смола и фильтры — позиционные расходники, а генераторы и платы ЧПУ требуют каналов поставки. Ремонт станков от «Сервис Станков» начинается от 15 000 ₽, ремонт металлорежущих станков — от 30 000 ₽; диагностика на производстве — от 5 000 ₽, а около трети неисправностей, по статистике компании, клиенты устраняют сами после консультации по телефону («Телесервис», +7 (495) 157-55-11). Инженеры работают в 45 регионах России, Беларуси и Казахстана, выезд — в течение 24 часов.
Частые вопросы
Можно ли заливать в вырезной станок обычную или дистиллированную воду из канистры?
Нельзя заливать водопроводную: растворённые соли дают недопустимую проводимость, разряд нестабилен, детали и ванна корродируют. Дистиллированную воду заливают как основу, но рабочий контур всё равно пропускает её через деионизатор со смолой — именно смола удерживает проводимость в норме в процессе эксплуатации.
Как понять, что диэлектрик пора менять?
По воде — датчик проводимости показывает стойкий рост, который не сбивается заменой смолы; рез замедлился; на деталях тёмный налёт. По маслу — потемнение, густота и запах при наработке ближе к 1200–1500 моточасам, ухудшение чистовой поверхности, рост износа электродов. В сомнительных случаях пробу жидкости проверяют лабораторно.
Проволока рвётся постоянно — с чего начать?
С пяти шагов: 1) осмотреть место обрыва (у токоподвода — чистить/менять пластины, в зоне реза — смотреть промывку); 2) проверить проводимость воды; 3) осмотреть направляющие и ролики; 4) сверить натяжение с документацией; 5) снизить мощность на 10–20 %. Если не помогло — менять партию проволоки и вызывать инженера для диагностики тракта.
Можно ли повторно использовать латунную проволоку?
На медленнорежущих станках — нет: она рассчитана на одноразовую подачу, повторное использование рвётся и портит качество. Многоразовая схема с молибденовой проволокой — норма только для быстрорежущих станков, где она пропускается через рез многократно до утонения.
Какая проволока нужна для твёрдого сплава?
Проволока с цинковым покрытием или диффузионно-легированная: цинк испаряется при более низкой температуре и улучшает перенос энергии в зазоре, давая прирост скорости ориентировочно на 20–50 %. Для карбидных заготовок дополнительно важна жидкость, препятствующая вымыванию кобальтовой связки (такие составы есть у производителей специальных ЭЭО-жидкостей).
Каков ресурс алмазных направляющих?
Типовых «часов» нет: ресурс зависит от режимов, типа проволоки и культуры обслуживания. Направляющие меняют по состоянию — канавка-выработка, конусность на контрольных деталях, следы на проволоке, серия обрывов. Именно поэтому в регламент включён ежемесячный осмотр.
Чем опасен старый масляный диэлектрик, кроме качества поверхности?
Пожарной опасностью: насыщенное мелкодисперсным шламом и испарениями масло при высоких токах склонно к возгоранию. Отработанное масло и шлам — опасные отходы, они собираются в закрытую тару и передаются на утилизацию по установленным правилам.
Коротко о главном
- Схема обслуживания ЭЭО определяется типом станка: у вырезных главный приоритет — вода, смола, фильтры, проволочный тракт; у прошивных — масло, фильтры, электроды и вентиляция.
- Диэлектрик — расходник номер один: проводимость воды держат на уровне единиц–десятка мкСм/см, фильтры меняют по манометру, масло — ориентировочно после 1200–1500 моточасов.
- Большинство «плавающих» дефектов (обрывы, полосы, падение скорости) ищут в порядке: жидкость → токоподводы → направляющие → проволока → генератор.
- Точность нормируют ГОСТ 20551-93 и ГОСТ 30098-93; фактическая геометрия зависит от температуры, натяжения проволоки, износа тракта и состояния механики.
- Регулярное ежесменное и ежемесячное ТО силами оператора плюс периодическая профессиональная проверка точности — самый дешёвый способ не терять микрометры и часы простоя.
Источники
- ГОСТ 20551-93. Станки электроэрозионные вырезные. Основные размеры. Нормы точности
- ГОСТ 30098-93. Станки электроэрозионные копировально-прошивочные. Основные размеры. Нормы точности
- Электроэрозионная обработка — Википедия (на английском языке)
- Официальный сайт Sodick: технологии проволочной и прошивной электроэрозии, линейные двигатели, расходные материалы (Sodick Ltd.)
- oelheld, серия IonoPlus — синтетические диэлектрические жидкости для прошивной электроэрозионной обработки (oelheld GmbH)
- GF Machining Solutions — официальный портал бренда AgieCharmilles: проволочные, прошивные станки и станки сверления отверстий