

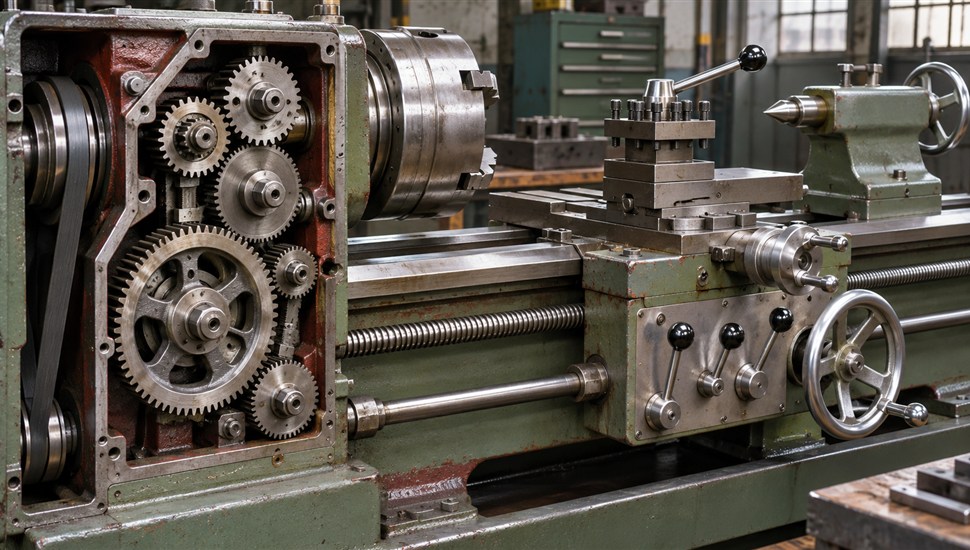
Кинематическая схема — это «дорожная карта» станка: на ней показано, как вращение электродвигателя доходит до шпинделя, а от шпинделя — до суппорта и ходового винта. Для токарно-винторезного станка 16К20 эта карта особенно важна: станок выпускался десятилетиями, работает в тысячах цехов до сих пор, а его коробки скоростей и подач состоят из десятков шестерён, муфт и валов. Умение читать схему превращает «непонятный стук в бабке» из лотереи в проверяемую гипотезу: вы по цепочке определяете, какие именно колёса и муфты работают на данной ступени, и проверяете именно их.
В статье разберём: как устроены условные обозначения по ГОСТ 2.770, из чего состоят цепи главного движения, подач и резьбы 16К20, как считать уравнение кинематического баланса, за что отвечает каждая рукоятка станка и что полезного ремонтнику даёт электрическая схема. Материал пригодится наладчикам, механикам цехов, студентам и тем, кто готовит станок к модернизации.
Коротко о станке 16К20
16К20 — универсальный токарно-винторезный станок нормальной точности (класс Н), выпускавшийся московским заводом «Красный пролетарий» с начала 1970-х годов. Это один из самых массовых токарных станков СССР и постсоветского пространства: без устной оговорки его можно назвать «рабочей лошадью» любого ремонтного и мелкосерийного производства. Ключевые паспортные данные собраны в таблице.
| Параметр | Значение |
|---|---|
| Тип | универсальный токарно-винторезный |
| Класс точности | Н (нормальной точности) |
| Наибольший диаметр обработки над станиной / над суппортом | 400 / 220 мм |
| Наибольший диаметр обрабатываемого прутка | 50 мм |
| Расстояние между центрами (по исполнениям) | 710–2000 мм |
| Частота вращения шпинделя, прямое вращение | 12,5–1600 об/мин, 22 ступени |
| Частота вращения шпинделя, обратное вращение | 19–1900 об/мин, 11 ступеней |
| Продольные подачи | 0,05–2,8 мм/об, 42 ступени |
| Поперечные подачи | 0,025–1,4 мм/об, 42 ступени |
| Нарезаемые резьбы | метрические 0,5–112 мм; дюймовые 56–0,5 ниток на дюйм; модульные 0,5–112 мм; питчевые 56–0,5 |
| Шаг ходового винта | 12 мм (трапецеидальная однозаходная резьба) |
| Мощность главного электродвигателя | 10–11 кВт (по исполнению), 1460 об/мин |
| Масса | примерно 2,8–3,7 т в зависимости от исполнения |
Зачем наладчику и ремонтнику кинематическая схема
Схема из паспорта станка — не учебная абстракция, а рабочий инструмент. По ней решают четыре практические задачи:
- Поиск неисправностей. Шум или стук только на части ступеней оборотов означает, что дефект в той ветви шестерён, которая работает именно на этих ступенях. Без схемы пришлось бы разбирать половину передней бабки «наугад».
- Настройка резьб и подач. Когда нужного шага нет в таблице на станке, гитару сменных колёс пересчитывают по уравнению баланса винторезной цепи — прямо по числам зубьев со схемы.
- Заказ запчастей. Зубчатое колесо заказывают не по фотографии, а по числу зубьев, модулю и месту в цепи. Схема — единственный источник этих данных, если маркировка колеса стёрлась.
- Модернизация и обучение. Прежде чем ставить на 16К20 систему ЧПУ или электропривод подач, проектировщик смотрит, какие цепи сохранятся, а какие будут исключены. Новичку схема даёт понимание логики станка за неделю вместо года.
Как читать кинематическую схему: пять правил
- Найдите начало и конец цепи. Любая цепь тянется от источника движения (электродвигатель) к исполнительному звену (шпиндель, ходовой винт, реечная шестерня, поперечный винт). Сначала определите эти две точки — остальное станет понятным.
- Следите за нумерацией валов. Валы на схемах нумеруют римскими цифрами: I, II, III и далее. Шпиндель обычно последний в цепи главного движения. Движение «читают» от двигателя к исполнительному звену.
- Каждая зубчатая пара — это отношение чисел зубьев. Запись «56/34» означает: колесо с 56 зубьями ведёт, колесо с 34 зубьями ведомое, вал ускоряется в 56/34 ≈ 1,65 раза. Ведущее звено указывают первым, передаточное отношение считают как отношение зубьев ведущего к ведомому.
- Ищите точки ветвления. Муфты и передвижные блоки шестерён — «стрелки» на развилках: от их положения зависит, какие колёса в работе. Одна и та же коробка даёт десятки разных путей движения — именно поэтому 22 скорости получаются из шести положений основной рукоятки и четырёх положений ряда.
- Сверяйтесь с таблицами на станке. На передней бабке 16К20 закреплена таблица соответствия положений рукояток и оборотов шпинделя. Схема объясняет, почему получается то или иное число оборотов; таблица — какие рукоятки для этого поставить.
Главное правило: на любой запрашиваемой ступени работают не все шестерни станка, а только конкретная ветвь. Ремонтник, который выделил на схеме рабочую ветвь, сокращает зону поиска неисправности в разы.
Условные обозначения по ГОСТ 2.770
Кинематические схемы в отечественной документации выполняют по ГОСТ 2.770-68 «ЕСКД. Обозначения условные графические в схемах. Элементы кинематики». Стандарт определяет начертание валов, передач, муфт, тормозов и электродвигателей. Поскольку статья без рисунков, ниже — словесная легенда: как выглядит каждый элемент на схеме и что он означает применительно к 16К20.
| Элемент | Как изображается на схеме | Что означает и где встречается у 16К20 |
|---|---|---|
| Вал (ось) | сплошная основная линия, обычно горизонтальная | ось, на которой вращается группа деталей; валы нумеруют римскими цифрами I, II, III… |
| Неподвижное соединение детали с валом | знак соединения (крестик/штриховка) в месте посадки | зубчатое колесо жёстко сидит на валу и вращается вместе с ним |
| Свободное вращение детали на валу | деталь на валу без знака неподвижного соединения | колёса прямого и обратного хода на валу I коробки скоростей, включаемые муфтой |
| Подвижное вдоль вала соединение | штрихи/линии вдоль вала у места посадки | передвижной тройной блок шестерён коробки скоростей |
| Зубчатая цилиндрическая передача | обозначения колёс двух параллельных валов, соприкасающиеся в зоне зацепления; рядом подписи чисел зубьев | основной вид передачи во всех коробках 16К20 (например, пара 56/34) |
| Ремённая передача (клиноремённая) | два шкива, соединённые линиями ремня | передача от главного электродвигателя на вал I (шкивы 140/268 мм) |
| Муфта включения (общее обозначение) | знак в месте сопряжения двух валов | любой включаемый узел, разрывающий или соединяющий цепь |
| Муфта фрикционная многодисковая | несколько параллельных штрихов у стыка валов | двойная фрикционная муфта коробки скоростей: включает прямой и обратный ход шпинделя; фрикционная муфта фартука включает рабочие подачи |
| Муфта обгона | знак муфты с элементом одностороннего действия (роликом) | в фартуке: позволяет двигателю быстрых ходов вращать передачи быстрее, чем вал рабочих подач, без рассоединения цепи |
| Тормоз (ленточный) | шкив, охваченный лентой или колодками | ленточный тормоз шпинделя: срабатывает, когда рукоятка муфты стоит в нейтрали |
| Подшипник | короткая поперечная черта на валу (тип уточняется добавочными знаками) | опоры всех валов; для шпинделя — прецизионные подшипники, влияющие на точность |
| Электродвигатель | окружность с выходящим из неё валом | главный двигатель, двигатель быстрых перемещений суппорта, насос охлаждающей жидкости |
| Ходовой винт | вал с обозначением резьбы (наклонные штрихи по длине) | ходовой винт с шагом 12 мм — конечное звено винторезной цепи |
| Разъёмная (маточная) гайка | охватывающий винт блок из двух половин | включение движения суппорта от ходового винта при нарезании резьбы |
| Реечная передача | зубчатое колесо в зацеплении с прямой рейкой | реечная шестерня фартука (10 зубьев, модуль 3) и рейка под станиной — продольное движение каретки |
| Червячная передача | червяк (винт) в зацеплении с колесом | первая ступень фартука от ходового вала — снижает обороты и защищает механизм от перегрузки |
Помимо элементов, ГОСТ регламентирует указание характера движения: стрелкой вокруг вала обозначают направление вращения, двойной стрелкой — возможность реверса. На заводских схемах рядом с колёсами подписывают модуль и число зубьев, а рядом с валами — частоту вращения на каждой ступени. Эти подписи и есть главная «ценность» схемы для ремонтника.
Кинематика 16К20: обзор цепей
Кинематика 16К20 делится на пять цепей. Прежде чем разбирать каждую по шагам, полезно увидеть общую картину: откуда движение берётся, куда приходит и что получает станок.
| Цепь | Путь движения | Результат |
|---|---|---|
| Главное движение | электродвигатель → клиноремённая передача → вал I → фрикционная муфта и блоки шестерён коробки скоростей → шпиндель | 22 ступени прямого (12,5–1600 об/мин) и 11 ступеней обратного (19–1900 об/мин) вращения |
| Продольная подача | шпиндель → пара 60/60 → механизм реверса (трензель) → гитара сменных колёс → коробка подач → ходовой вал → фартук → реечная шестерня → рейка | 42 продольные подачи 0,05–2,8 мм/об |
| Поперечная подача | та же цепь до фартука → поперечный ходовой винт с шагом 5 мм | 42 поперечные подачи 0,025–1,4 мм/об |
| Винторезная (резьба) | шпиндель → 60/60 → трензель → гитара → коробка подач (или напрямую) → ходовой винт с шагом 12 мм → разъёмная гайка | метрические, дюймовые, модульные и питчевые резьбы |
| Звено увеличения шага | отбор движения не от шпинделя, а от промежуточного вала коробки скоростей (пара 45/45) | увеличение шага нарезаемой резьбы в 2, 8 или 32 раза |
| Быстрые перемещения | отдельный двигатель быстрых ходов → передачи фартука через муфту обгона | 3800 мм/мин продольное и 1900 мм/мин поперечное перемещение суппорта |
Цепь главного движения: от двигателя к шпинделю
Цепь главного движения раскручивает шпиндель с заготовкой. Разберём её по шагам, как она идёт на схеме из паспорта:
- Электродвигатель — трёхфазный асинхронный, 1460 об/мин, мощностью 10–11 кВт в зависимости от исполнения станка.
- Клиноремённая передача со шкивами 140/268 мм передаёт вращение на вал I коробки скоростей. Передаточное отношение ≈ 0,52 (с учётом коэффициента проскальзывания 0,985), поэтому вал I вращается со скоростью около 750 об/мин.
- Вал I с двойной фрикционной муфтой. Слева на валу свободно сидят колёса z=56 и z=51 (прямой ход), справа — колесо z=30 с промежуточным (паразитным) колесом для обратного хода. Включение муфты влево через пары 56/34 или 51/39 разгоняет вал коробки; включение вправо через паразитное колесо меняет направление вращения — так на 16К20 получают реверс шпинделя без реверсирования электродвигателя.
- Тройной передвижной блок (колёса z=29, z=21, z=38) входит в зацепление с венцами z=47, z=55, z=38 и даёт три передаточных отношения: 29/47 ≈ 0,62; 21/55 ≈ 0,38; 38/38 = 1,0.
- Разветвление на два пути к шпинделю. Первый путь — прямая передача: пара 60/48 (i = 1,25) или 30/60 (i = 0,5) вращает шпиндель напрямую, с высокой частотой и минимальными потерями. Второй путь — перебор: пары 45/45 или 15/60, затем 18/72, затем 30/60 — глубокое замедление, зато большой крутящий момент на низких оборотах (тяжёлые обточки, крупные резьбы).
- Шпиндель — конечное звено: полый, с отверстием под пруток, опирается на прецизионные подшипники.
Комбинации муфты, тройного блока и перебора дают 24 позиции рукояток, из которых две частоты повторяются — поэтому в паспорте 22 ступени прямого вращения. Сам ряд частот построен по геометрическому ряду предпочтительных чисел со знаменателем ≈ 1,25 (12,5 — 16 — 20 — 25 — 31,5 … 1600 об/мин), что соответствует требованиям ГОСТ 8032-84 к рядам предпочтительных чисел: соседние ступени отличаются примерно на четверть, и для любой обработки найдётся близкая скорость.
Проверка на верхней ступени. Максимальная частота считается по цепи: 1460 × (140/268) × 0,985 × (56/34) × (38/38) × (60/48) ≈ 1550 об/мин — с учётом проскальзывания ремня и допусков паспортизируется ближайшая ступень 1600 об/мин. Именно так «по цепочке» и проверяют любую скорость станка.
Уравнение кинематического баланса простыми словами
Уравнение кинематического баланса — это запись цепи в виде арифметики. Звучит громко, но смысл простой:
Движение конечного звена = 1 оборот начального звена × произведение всех передаточных отношений цепи × характеристика конечного звена.
Для трёх главных цепей 16К20 уравнения выглядят так:
- Главное движение: n(шпинделя) = n(двигателя) × i(ремня) × i(1) × i(2) × … — частота вращения шпинделя равна оборотам двигателя, умноженным на все передаточные отношения по пути (ремень, пары шестерён).
- Продольная подача: S = 1 об. шпинделя × i(гитары) × i(коробки подач) × i(фартука) × π × m × z — за один оборот шпинделя суппорт проходит путь, равный произведению всех передаточных отношений на длину делительной окружности реечной шестерни. У 16К20 шестерня имеет 10 зубьев модулем 3 мм, то есть за её полный оборот каретка катится на π × 3 × 10 ≈ 94,25 мм.
- Резьба: P(резьбы) = 1 об. шпинделя × (60/60) × i(трензеля) × i(гитары) × i(коробки подач) × 12 мм — шаг нарезаемой резьбы равен пути ходового винта за оборот заготовки, поскольку резец жёстко связан с гайкой винта.
Простая аналогия: цепь — это редуктор из нескольких «ступенек». Каждая пара шестерён либо ускоряет движение (у ведущего колеса больше зубьев), либо замедляет. Перемножьте все «ступеньки» — узнаете, во сколько раз изменилось движение от начала до конца цепи. Этого достаточно, чтобы проверить любую строку таблицы подач станка или пересчитать настройку под нестандартную работу.
Цепь подач: от шпинделя к суппорту
Движение подач отбирается от шпинделя — так подача всегда синхронизирована с вращением заготовки (именно это и измеряется в мм/об). Цепь по шагам:
- Отбор мощности: со шпинделя через пару 60/60 (передаточное отношение 1:1).
- Механизм реверса — трензель. Для правого вращения ходового вала работает пара 30/45, для левого — 30/25 и 25/45 через промежуточное колесо. Трензель меняет направление подачи, не трогая шпиндель.
- Гитара сменных колёс — два ведущих (K, M) и два промежуточных/ведомых (L, N) колеса на кронштейне. Заводская настройка 40/86 × 86/64 даёт передаточное отношение 0,625 (5/8) — базу для таблиц метрических и дюймовых резьб и подач. Сменные колёса — инструмент «тонкой подстройки» всей цепи.
- Коробка подач (унифицированный узел) набрана передвижными блоками по схеме механизма Нортона. Управляющая муфта коробки в правом положении направляет вращение на ходовой винт (резьбы), в левом — на ходовой вал через муфту обгона (рабочие подачи).
- Ходовой вал проходит вдоль станины и приводит фартук. Внутри фартука вращение через червячную пару и ряд зубчатых колёс распределяется на два выхода: продольный — реечная шестерня (10 зубьев, модуль 3) катит каретку по рейке; поперечный — винт с шагом 5 мм двигает поперечные салазки.
Итог: 42 продольные подачи в диапазоне 0,05–2,8 мм/об и столько же поперечных 0,025–1,4 мм/об. Обратите внимание на закономерность: поперечная подача всегда вдвое меньше продольной при одной наладке коробки — это следствие соотношения конечных звеньев (94,25 мм на оборот рейки против 5 мм шага поперечного винта с учётом промежуточных передач).
Быстрые перемещения суппорта (4 м/мин продольное, 1,9 м/мин поперечное) идут в обход всей длинной цепи — от отдельного двигателя через передачи фартука и муфту обгона. Муфта обгона здесь принципиальна: при включении быстрого хода она позволяет валам фартука вращаться быстрее, чем их крутит ходовой вал, не разрывая механическую связь — после отпускания кнопки рабочая подача продолжается с прежней скоростью.
Винторезная цепь: нарезание резьбы
При нарезании резьбы суппорт ведёт не ходовой вал, а ходовой винт с шагом 12 мм, замкнутый разъёмной (маточной) гайкой фартука. Получается жёсткая цепь «шпиндель — винт — резец»: за один оборот заготовки резец обязан пройти точный путь, равный шагу резьбы (или ходу — для многозаходной). Отсюда и главный секрет винторезного станка: точность резьбы задаётся точностью ходового винта и постоянством передаточных отношений цепи.
- Метрические резьбы 0,5–112 мм — базовый режим, гитара в заводском положении 40/86 × 86/64, шаги берутся из таблицы на коробке подач.
- Дюймовые (56–0,5 ниток на дюйм) и питчевые — те же цепи при другом положении рукоятки вида работ: меняется лишь путь вращения внутри коробки подач.
- Модульные резьбы (0,5–112 мм) — под червячные фрезы и червяки; при необходимости ставят сменные колёса гитары из комплекта.
- Звено увеличения шага. Для резьб крупнее табличных отбор движения переключают со шпинделя на промежуточный вал коробки скоростей (пара 45/45). В зависимости от включённого ряда оборотов шаг увеличивается в 2, 8 или 32 раза — так и получаются резьбы до 112 мм.
Для точных и нестандартных резьб коробку подач исключают из цепи: вращение от гитары идёт прямо на ходовой винт через промежуточные валы при включённых соединительных муфтах. Тогда при постоянной части цепи (60/60 и 30/45) настройка сводится к простому правилу: произведение передаточных отношений гитары (K/L) × (M/N) = шаг резьбы / 8. Коробка подач при этом ставится рукоятками на ближайший табличный шаг, а шестерни гитары пересчитывают.
Пример подбора сменных колёс гитары
Пусть нужно нарезать резьбу шагом 5,5 мм, которого нет в таблице (комплект колёс 16К20 имеет модуль 2; числа зубьев выбиты на торцах). Порядок расчёта:
- Ближайший табличный шаг — 6 мм; на него настраивают коробку подач по таблице.
- Считают отношение: (K/L) × (M/N) = (5/8) × (5,5/6) ≈ 0,573.
- Подбирают колёса из комплекта: K=50, L=80, M=66, N=72. Проверка: (50/80) × (66/72) = 3300/5760 ≈ 0,573 — сходится.
- Проверяют условие сцепляемости по паспорту: ведущее колесо K — не более 88 зубьев, ведомое N — не более 73; межосевые расстояния кронштейна должны позволить установить промежуточные колёса без касания соседних деталей.
- Ставят колёса с минимальным боковым зазором (проверяется покачиванием), фиксируют и смазывают.
Ошибка в подборе или установке «с зазором» сразу видна на детали: резьба получается с рваным профилем, а на длинных проходах «плывёт» шаг.
Как пользоваться схемой при поиске неисправностей
Кинематическая схема превращает поиск неисправности из интуиции в алгоритм. Общий порядок такой:
- Локализуйте цепь по симптому. Проблема оборотов — цепь главного движения; проблема подач — цепь подач; испорченная резьба — винторезная цепь.
- Выпишите рабочую ветвь. По положению рукояток и таблице на станке определите, какие пары шестерён, муфты и валы находятся в работе именно на этой ступени. Отметьте их на копии схемы.
- Двигайтесь от конечного звена к двигателю. Проверяйте по одному звену: вращается ли вал дальше по цепи, есть ли люфт, нагрев, посторонний звук.
- Проверяйте соединения. Самые частые «невидимки» — шпонки, шлицы, стопорные гайки: вал вращается, а колесо на нём проскальзывает под нагрузкой.
- Не забывайте электрику. Если не крутится вообще — сначала питание, автомат, блокировки и тепловые реле, и только потом механика.
| Симптом | Вероятное звено (по схеме) | Что проверять |
|---|---|---|
| Стук или шум только на отдельных оборотах, на остальных чисто | пара шестерён той ветви, что работает на этих ступенях (смотрите, какой блок включён) | осевой зазор блока, поломка зуба, износ подшипников вала этой пары |
| Обороты шпинделя «проседают» под нагрузкой, ремень не буксует | двойная фрикционная муфта коробки скоростей на валу I | регулировку гаек муфты, толщину и состояние дисков, замасливание дисков |
| Шпиндель вращается, а подачи нет | цепь подач: трензель → гитара → коробка подач → муфта фартука → реечная шестерня | по порядку от ходового вала: включён ли фрикцион фартука, нажата ли кнопка включения реечной шестерни, не провернуло ли колесо на валу |
| Подача включается рывком или «ведёт» в нейтрали | фрикционная муфта фартука | регулировку муфты, износ дисков, возврат пружин |
| Резьба с рваным профилем, «пьяный» шаг | разъёмная гайка и ходовой винт; зазоры в гитаре | люфт половин гайки, износ витков винта, посадку сменных колёс (боковой зазор, затяжка кронштейна) |
| Шаг резьбы «плывёт» на длинных проходах | ходовой винт (неравномерный износ), люфт валов коробки подач | биение винта, зазор в опорах, состояние гайки |
| Быстрый ход не выключается или рабочая подача не включается после быстрого хода | муфта обгона фартука | заедание роликов муфты, состояние рабочих поверхностей |
| Шпиндель долго останавливается после нейтрали | ленточный тормоз | регулировку ленты, износ фрикционной накладки |
| Вибрация и удары при реверсе подачи | трензель (реверсивный механизм) | зазор в зацеплении, износ промежуточного колеса, крепление осей |
Разбор похожих случаев по вибрациям и шумам описан в статьях «Стук и вибрация при работе станка: как найти источник» и «Типовые неисправности токарных станков: топ-10 по частоте». Если стук в передней бабке слышен, а определить его источник по схеме на месте не удаётся, имеет смысл заказать диагностику станка на производстве — от 5 000 ₽: инженер с вибрационным и акустическим контролем найдёт дефектный вал без разборки «наугад».
Органы управления 16К20: карта рукояток
Передняя бабка (коробка скоростей)
Обороты шпинделя задают две рукоятки. Основная рукоятка установки частоты вращения имеет шесть положений (переключает двойную муфту и тройной блок), рукоятка ряда — четыре положения: 1,25:1 (прямая передача), 1:2, 1:8 и 1:32 (перебор). Шесть умножить на четыре — 24 позиции, из которых две дают совпадающие частоты, что и даёт паспортные 22 ступени. Конкретное сочетание положений для каждой скорости указано в таблице на корпусе бабки.
Рядом — две сблокированные рукоятки управления двойной фрикционной муфтой: перевод влево включает прямой ход, вправо — обратный, среднее положение — нейтраль, в которой срабатывает ленточный тормоз и шпиндель останавливается. Отдельные рукоятки: управление трензелем (направление вращения ходового вала и винта) и рукоятка звена увеличения шага с делением многозаходных резьб.
Коробка подач
Три рукоятки: установка величины подачи и шага резьбы (по таблице на коробке), выбор вида работ (подача, метрическая, дюймовая, модульная или питчевая резьба) и переключение правая/левая резьба. Для нарезания особо точных резьб рукояткой величины подачи механизм коробки отключается, и винт соединяется с гитарой напрямую.
Фартук и суппорт
Главная рукоятка фартука — фрикционная, с кнопкой быстрого хода на конце: её наклон включает продольную или поперечную подачу, кнопка разгоняет суппорт от двигателя быстрых перемещений. Отдельная кнопка вводит реечную шестерню в зацепление с рейкой (для ручного проворачивания маховиком каретки её выводят). Рукоятка разъёмной гайки замыкает суппорт на ходовой винт — её включают только при нарезании резьбы и никогда — одновременно с фрикционной подачей. Сводная карта органов управления — в таблице.
| Орган управления | Что делает | Типовые проблемы |
|---|---|---|
| Рукоятка установки частоты вращения (6 положений) | переключает двойную муфту и тройной блок шестерён коробки скоростей | заедание при износе фиксаторов и поломке пружин; неполное включение блока — стук в бабке |
| Рукоятка ряда оборотов (4 положения: прямая, 1:2, 1:8, 1:32) | включает прямую передачу или перебор | самопроизвольный сброс под нагрузкой; износ вилок переключения |
| Пара рукояток фрикционной муфты | прямой ход / нейтраль с тормозом / реверс шпинделя | пробуксовка под нагрузкой (падение оборотов), «ведение» в нейтрали, перегрев — требуется регулировка и замена дисков |
| Рукоятка трензеля | направление вращения ходового вала и винта | износ колёс реверса — шум и увеличенный люфт при реверсе подачи |
| Рукоятка звена увеличения шага | отбор подачи от промежуточного вала; деление многозаходных резьб | неверное включение даёт неправильный шаг — проверять по таблице перед резьбой |
| Рукоятки коробки подач (шаг, вид работ, правая/левая) | настройка подачи или типа резьбы | износ фиксаторов — подача «не та», что по таблице; поломка шпонок — вал вращается, передача не работает |
| Фрикционная рукоятка фартука с кнопкой быстрого хода | включение продольной/поперечной подачи; кнопка — быстрые перемещения | пробуксовка фрикциона (подача падает под нагрузкой); износ контактов кнопки |
| Кнопка включения реечной шестерни | ввод/вывод шестерни из зацепления с рейкой | износ зубьев шестерни и рейки — стук при реверсе каретки, люфт |
| Рукоятка разъёмной гайки | замыкает суппорт на ходовой винт для резьбы | износ половин гайки — рваная резьба; одновременное включение с фрикционом — авария фартука |
| Маховик каретки и рукоятка поперечной подачи | ручное перемещение суппорта | люфт винта поперечной подачи — уходит размер; методы устранения — в статье «Люфт стола или суппорта станка» |
Важное правило переключений: рукоятки коробок двигают только на остановленном или медленно вращающемся шпинделе без нагрузки. Если блок шестерён «не садится» в зацепление, шпиндель слегка проворачивают — но переключение под рабочей нагрузкой обламывает зубья и кулачки. Это одна из типовых «убивающих» привычек, о которых подробнее в материале «Ошибки оператора станка: 6 привычек, которые убивают станок».
Электросхема 16К20: кратко
Электрооборудование 16К20 построено классически для станков 1970-х: асинхронные двигатели с короткозамкнутым ротором, магнитные пускатели, тепловая защита и ряд блокировок. Реверс шпинделя, как отмечено выше, выполняется механически (фрикционной муфтой), поэтому главный двигатель схемы не реверсирует — это упрощает электрику и удлиняет ей жизнь.
| Потребитель | Данные по паспорту | Комментарий |
|---|---|---|
| Главный электродвигатель | 10–11 кВт (по исполнению), 1460 об/мин, трёхфазный асинхронный | вращение передаётся клиноремённой передачей 140/268 мм на коробку скоростей |
| Двигатель быстрых перемещений суппорта | 0,12–0,75 кВт в разных исполнениях, около 1400–1450 об/мин | включается кнопкой на рукоятке фартука, работает через муфту обгона |
| Электронасос охлаждающей жидкости | 0,125 кВт, встроенный центробежный | включается отдельным переключателем на шкафу управления |
| Двигатель гидростанции | в модификациях с гидросуппортом | подключается через штепсельный разъём; при его рассоединении главный двигатель блокируется |
| Цепь / аппарат | Параметр и назначение |
|---|---|
| Силовая цепь | 380 В, 50 Гц — питание двигателей |
| Цепь управления | переменное напряжение 110 В (в части исполнений дополнительно постоянное 24 В) |
| Местное освещение и сигнализация | 24 В (лампа 40 Вт на стойке у каретки) |
| Вводной автоматический выключатель | защита от коротких замыканий; с максимальным и дистанционным расцепителем, рукоятка на шкафу управления |
| Тепловые реле двигателей | защита от перегрузки: длительный недопустимый ток отключает пускатель |
| Блокировка двери шкафа | открытие двери при включённом автомате отключает станок (конечный выключатель возбуждает дистанционный расцепитель) |
| Блокировка кожуха гитары | микропереключатель запрещает пуск главного двигателя при открытом кожухе сменных шестерён |
| Указатель нагрузки | прибор на шкафу — контроль загрузки главного двигателя |
Практический вывод для ремонтника: если станок «молчит», проверяют вводной автомат, состояние тепловых реле (сработали ли — после остывания кнопка возврата) и блокировки дверей и кожуха гитары, и лишь затем идут в механику. Обслуживание шкафа (чистка, протяжка, охлаждение) разобрано в статье «Электрошкаф станка: чистка, охлаждение и типовые отказы».
Обслуживание кинематики и обучение персонала
Кинематика 16К20 «прощает» многое, но дольше всего станок живёт при простом регламенте:
- смазка по карте станка: уровни масла в передней бабке и коробке подач, смазка направляющих и рейки перед сменой, периодическая набивка маслёнок фартука;
- раз в месяц — контрольный прогон всех ступеней оборотов и подач на холостом ходу: посторонний шум на конкретной ступени — повод открыть схему и пометить подозрительную ветвь до того, как она рассыплется;
- протяжка кронштейна гитары и проверка зазора сменных колёс после каждой перенастройки резьбы;
- контроль натяжения ремня главного привода и регулировка ленточного тормоза при увеличении выбега шпинделя;
- замена масла по графику, а не «по цвету»: продукты износа в масле — главный ускоритель износа шестерён и подшипников.
Отдельный резерв — люди. Классическая ситуация на старых 16К20: станок исправен, но нарезанную резьбу «ведёт», потому что оператор не умеет настраивать гитару и никогда не проверял зазор разъёмной гайки. Навыки чтения кинематической схемы, настройки резьб и поиска неисправностей по симптомам дают тренировочные программы для операторов и наладчиков — в компании «Сервис Станков» обучение персонала стоит от 14 000 ₽ и проводится на вашем оборудовании, включая разбор кинематики именно тех станков, что стоят в цехе.
Часто задаваемые вопросы
Чем кинематическая схема отличается от электрической и гидравлической?
Каждая схема показывает «свою» часть станка: кинематическая — механические связи движения (валы, шестерни, муфты), электрическая — силовые цепи и цепи управления двигателями, гидравлическая — контуры давления и распределители. Ремонтируют станок, держа в голове все три: например, «шпиндель не крутится» может быть и фрикционной муфтой (кинематика), и сработавшим тепловым реле (электрика).
Почему в паспорте 22 скорости, а сочетаний рукояток — 24?
Шесть положений основной рукоятки и четыре положения ряда дают 24 комбинации, но две из них приводят к одинаковым частотам (около 500 и 630 об/мин) — совпадающие значения в паспорт не включают. Отсюда 22 ступени прямого вращения.
Можно ли переключать скорости на ходу?
Переключать рукоятки под нагрузкой нельзя: передвижные блоки входят в зацепление кулачками и зубьями, и при переключении под резанием они обламываются. Правильно — вывести муфту в нейтраль (шпиндель затормозит ленточный тормоз), переключить рукоятки, при необходимости слегка провернуть шпиндель для посадки блоков.
Как нарезать резьбу, шага которой нет в таблице станка?
Пересчитать гитару сменных колёс по уравнению баланса: взять ближайший табличный шаг и подобрать сменные колёса из комплекта (пример для шага 5,5 мм — выше в статье). Для особо точных резьб коробку подач отключают и соединяют винт с гитарой напрямую, тогда подбор ведут по правилу «гитара = шаг/8».
Меняется ли кинематика при установке ЧПУ на 16К20?
Да, и значительно: при полной модернизации механическую коробку скоростей чаще всего оставляют для черновых работ, а подачу переводят на сервоприводы с шарико-винтовыми парами — гитара, коробка подач, ходовой вал и фрикционный фартук из цепи исключаются. Варианты, цены и результат такой переделки разобраны в статье «ЧПУ на 16К20: переделка советского станка — цены и результат».
Где взять кинематическую схему для конкретного станка?
В паспорте (формуляре) станка — там же таблицы настроек резьб и карты смазки. Если паспорт утерян, пользуются копиями заводской документации, которые публикуют специализированные станочные справочники и архивы станкостроительных предприятий; при выездной диагностике инженеры сервисных компаний восстанавливают документацию по фактическому состоянию станка.
Источники
- Паспорт токарно-винторезных станков 16К20, 16К20П, 16К20Г, 16К25 (заводская эксплуатационная документация, PDF)
- ГОСТ 2.770-68 «ЕСКД. Обозначения условные графические в схемах. Элементы кинематики»
- ГОСТ 8032-84 «Предпочтительные числа и ряды предпочтительных чисел»
- Токарно-винторезный станок 16К20 (Википедия)
- Методические материалы по электрооборудованию токарно-винторезного станка 16К20 (учебное пособие, Studfile)