

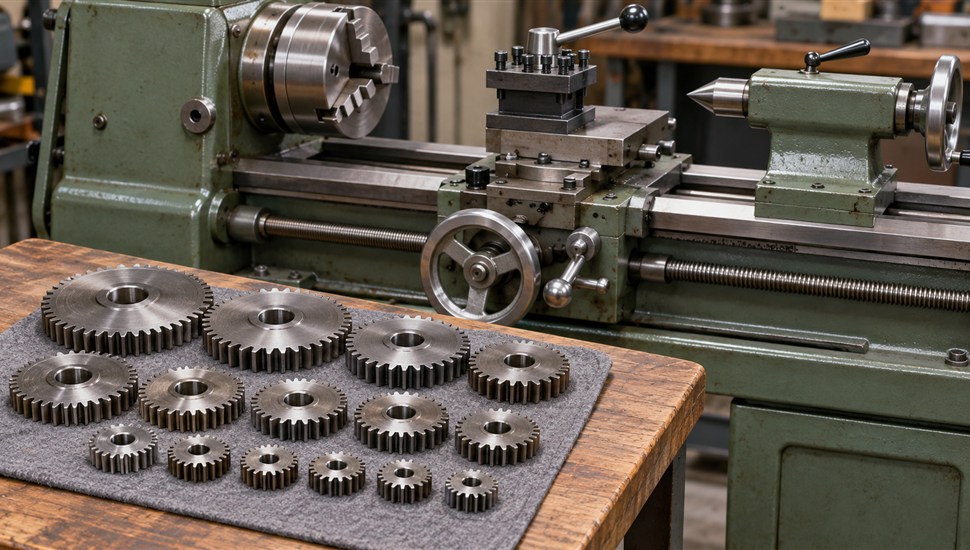
Токарно-винторезный станок 16К20 — самый массовый «винторез» постсоветского станочного парка: он выпускался Московским заводом «Красный пролетарий» с начала 1970-х годов и до сих пор работает в ремонтных цехах, на малых производствах и в учебных мастерских. Ключевая операция для него — нарезание резьбы резцом, и почти все проблемы у станка сводятся к одному вопросу: как настроить гитару сменных шестерён и коробку подач, чтобы получился именно тот шаг, который нужен по чертежу.
В этой статье — кинематика винторезной цепи простыми словами, паспортные таблицы настройки гитары шестерён для метрической, дюймовой, трубной, модульной и питчевой резьб, формула подбора сменных шестерён под нестандартный шаг с двумя разобранными примерами расчёта, отдельная пошаговая настройка на «11 ниток на дюйм», порядок проверки пробным проходом и разбор типового брака резьбы с причинами и решениями.
Как на 16К20 получается резьба: кинематическая цепь
Резьба — это винтовая линия. Чтобы её получить, перемещение резца должно быть жёстко согласовано с вращением заготовки: за один оборот шпинделя суппорт с резцом обязан пройти вдоль детали ровно один шаг резьбы P. Вся «математика» настройки станка сводится к выполнению этого одного условия.
Винторезная цепь 16К20 состоит из четырёх звеньев:
- Шпиндель — вращает заготовку, закреплённую в патроне.
- Постоянные передачи шпиндельной бабки — снимают вращение с шпинделя и передают его на ведущий вал гитары. Здесь же находится звено увеличения шага: при переключении оно разгоняет вал гитары в 2, 8 или 32 раза, за счёт чего получаются крупные шаги.
- Гитара сменных шестерён — кронштейн с двумя парами колёс; именно здесь наладчик меняет базовое передаточное отношение, подбирая шестерни из комплекта.
- Коробка подач — набор зубчатых передач под рукоятками, который превращает базовое отношение в точный ряд шагов и подач, и далее ходовой винт с шагом 12 мм, вращающий маточную гайку фартука: винт крутится — гайка тянет суппорт.
Простыми словами: шаг нарезаемой резьбы = передаточное отношение всей цепи × шаг ходового винта. Отношение цепи складывается из передаточного отношения гитары и отношения коробки подач. Если включить ходовой винт напрямую, минуя коробку, шаг резьбы равен 8 × Uг, где Uг — передаточное отношение гитары: это соотношение используют для резьб повышенной точности.
| Звено цепи | Что делает | Что настраивает оператор |
|---|---|---|
| Шпиндельная бабка | Снимает вращение со шпинделя; звено увеличения шага умножает его в 2, 8 или 32 раза | Рукоятки 1 и 2 (обороты шпинделя), рукоятка 3 (звено увеличения шага) |
| Гитара сменных шестерён | Задаёт базовое передаточное отношение Uг = (zK/zL) × (zM/zN) | Смена шестерён K, L, M, N из комплекта |
| Коробка подач | Превращает базовое отношение в точный ряд шагов и подач | Рукоятки 5 и 7 (шаг), рукоятка 6 (тип резьбы или подача) |
| Ходовой винт (шаг 12 мм) и маточная гайка | Преобразует вращение винта в осевое перемещение суппорта | Рукоятка включения гайки на фартуке |
Гитара шестерён 16К20: устройство и заводская настройка
Гитара — это поворотный кронштейн за левым торцом шпиндельной бабки. На нём установлены: ведущая шестерня K (на валу, идущем от шпиндельной бабки), промежуточные L и M (на общей шлицевой втулке оси кронштейна) и ведомая N (на входном валу коробки подач). Важный нюанс: промежуточные колёса не влияют на передаточное отношение — считается только произведение (zK/zL) × (zM/zN). Кронштейн можно повернуть, чтобы ввести шестерни в зацепление, и зафиксировать; зацепление должно иметь лёгкий боковой зазор, а колёса — вращаться от руки без закусывания.
Заводская настройка. По руководству по эксплуатации на станках 16К20, 16К20П и 16К20Г с завода устанавливаются сменные шестерни z = 40, z = 86, z = 64, а шестерня z = 36 в этой комбинации работает проставкой. Передаточное отношение: (40/86) × (86/64) = 40/64 = 5/8. Именно на эту «нулевую» настройку рассчитаны таблицы шагов, укреплённые на коробке подач: пока гитара стоит «как с завода», достаточно выставить рукоятки — и коробка даст любой шаг из своей таблицы.
Кожух гитары сблокирован с электрооборудованием станка: при открытом кожухе шпиндель не включится, поэтому смену шестерён физически возможно выполнить только на остановленном станке — не пытайтесь обходить эту блокировку. Шестерни и ось промежуточного колеса смазываются по карте смазки станка.
Комплект сменных шестерён
Базовый набор 16К20 (все колёса с модулем 2): z = 36, 40, 44, 48, 57, 60, 64, 73, 86. По заказу станки комплектовались дополнительными колёсами (z = 46, 52, 54, 66), а для подбора «неудобных» шагов токари докупают или изготавливают колёса из типового ряда: 45, 50, 56, 65, 70, 72, 75, 80, 90 и 127. Колесо со 127 зубьями особенно ценно: 25,4 мм = 127/5, поэтому с ним дюймовый шаг пересчитывается в метрический без погрешности.
| Шестерня (число зубьев) | Роль в настройке |
|---|---|
| 40 | Ведущая K в заводской комбинации |
| 86 | Промежуточная (паразитная) — отношение не меняет, только межосевое расстояние |
| 64 | Ведомая N в заводской комбинации |
| 36 | Проставка в заводской комбинации; в других настройках работает как ведущая или ведомая |
| 44 | Дюймовая резьба 11 ниток на дюйм (вместо колеса 64) |
| 48 | Дюймовая резьба 19 ниток и удвоенные шаги |
| 57, 60, 73 | Модульные и питчевые резьбы (комбинация 60–73–86–36) |
Таблица настройки гитары по паспорту: метрическая, дюймовая, модульная и питчевая резьбы
Главная таблица, которую стоит распечатать и повесить у станка. Для каждого типа резьбы указаны шестерни гитары, передаточное отношение и положение рукоятки 6 «вид работ»:
| Тип резьбы | Шестерни гитары (K–L–M–N) | Передаточное отношение | Рукоятка 6 | Примечание |
|---|---|---|---|---|
| Метрическая | 40–86–64 (36 — проставка) | 5/8 = 0,625 | «Метрическая» | Предельные шаги по паспорту — от 0,5 до 112 мм (с звеном увеличения шага) |
| Дюймовая | 40–86–64 (те же) | 5/8 | «Дюймовая» | Ряд числа ниток на дюйм по таблице, предельные значения по паспорту — от 56 до 0,5 нитки |
| Модульная | 60–73–86–36 | (5/8)·π ≈ 1,963 | «Модульная» | Шаг модульной резьбы P = π·m; предельные значения по паспорту — от 0,5 до 112 модулей |
| Питчевая | 60–73–86–36 (те же) | (5/8)·π | «Питчевая» | Шаг питчевой резьбы P = 25,4·π/p мм, где p — число питчей; ряд от 56 до 0,5 питча |
| Удвоенные шаги | 60–86–48 | 5/4 = 1,25 | «Метрическая» или «дюймовая» | Все табличные шаги удваиваются |
| Дюймовая, 11 ниток | 40–86–44 | 40/44 = 10/11 | «Дюймовая» | Коробка подач ставится на 16 ниток (см. раздел ниже) |
| Дюймовая, 19 ниток | 60–86–48 | 5/4 | «Дюймовая» | Коробка подач ставится на 38 ниток |
| Точные резьбы (напрямую) | 40–86–64 / 60–86–48 / 60–86–40 | 5/8; 5/4; 3/2 | Коробка в нейтрали | Ходовой винт включён напрямую, минуя коробку: шаги 5, 10 и 12 мм основным набором шестерён |
Почему для модульных и питчевых резьб меняется гитара. Модульная резьба (осевая резьба червяка) измеряется не в миллиметрах шага, а в модулях: P = π·m. Коробка подач «умеет» только метрические и дюймовые ряды, поэтому множитель π вводится сменными шестернями: отношение (60/73) × (86/36) = 1,9635 с высокой точностью равно (5/8)·π. Точно так же комбинируются питчевые резьбы — это «дюймовые червячные» резьбы с шагом P = 25,4·π/p мм, где p — число питчей.
Крупные шаги. Шаги больше основного ряда получают включением звена увеличения шага: рукоятка 3 ставится в положение 1:2, 1:8 или 1:32, ходовой винт вращается в 2, 8 или 32 раза быстрее на оборот шпинделя, и все выбранные в коробке шаги автоматически умножаются. Именно так набираются паспортные крупные шаги (14–112 мм).
Расширенные настройки. По паспорту с перестановкой шестерён гитары (и по таблицам на внутренней стороне дверцы кожуха) нарезаются и дополнительные значения шагов, отсутствующие в основной таблице коробки. Для ремонтных резьб импортного оборудования этого обычно достаточно, а совсем «экзотические» шаги получают расчётным подбором — методика ниже.
Трубная резьба: частный случай дюймовой
Отдельной «трубной» позиции в гитаре 16К20 нет: трубная цилиндрическая резьба G по ГОСТ 6357-81 — это по сути дюймовая резьба с профилем 55 градусов, задаваемая числом ниток на дюйм. Поэтому трубная резьба нарезается в дюймовом режиме настройки, а вся её «особенность» — это стандартные числа ниток, прежде всего 14 и 11:
| Обозначение резьбы | Число ниток на 1 дюйм | Шаг, мм | Настройка 16К20 |
|---|---|---|---|
| G1/4, G3/8 | 19 | 1,337 | Гитара 60–86–48, коробка подач на 38 ниток |
| G1/2, G5/8 | 14 | 1,814 | Дюймовый ряд коробки подач с заводской гитарой 40–86–64 (сверьте наличие 14 ниток с таблицей вашего станка) |
| G3/4, G7/8, G1 | 11 | 2,309 | Гитара 40–86–44, коробка подач на 16 ниток |
Наружная коническая трубная резьба (обозначение R) имеет те же профили и числа ниток, что и цилиндрическая, поэтому настраивается по этой же таблице — конус при этом обеспечивается поворотом верхних салазок суппорта на угол конусности, а не кинематикой станка.
Настройка коробки подач: положение рукояток
Гитара задаёт тип резьбы и базовый множитель, а точный шаг выбирается рукоятками коробки подач по таблице на её передней стенке. Органы управления 16К20, которые участвуют в настройке:
| Рукоятка | Назначение |
|---|---|
| 1 и 2 | Частота вращения шпинделя: 24 ступени от 12,5 до 1600 об/мин |
| 3 | Звено увеличения шага: «нормальный шаг», 1:2, 1:8, 1:32; также отключение шпинделя при делении многозаходных резьб |
| 4 | Трензель — направление вращения ходового винта: правая или левая резьба |
| 5 | Строка таблицы шагов и подач |
| 6 | Вид работ: механическая подача / метрическая / дюймовая / модульная / питчевая резьба |
| 7 | Столбец таблицы шагов и подач (четыре положения, обозначенные буквами, плюс нейтральное положение для прямого включения ходового винта) |
Пример из методических материалов по наладке 16К20: для метрической резьбы с шагом 2 мм рукоятка 6 ставится в положение «метрическая резьба», рукоятка 3 — «нормальный шаг», рукоятка 4 — «правая резьба», а рукоятки 5 и 7 выбираются по таблице на станке (в разбираемом примере — положения «I» и «С»). Для шага 20 мм по паспорту рукоятка 5 ставится в положение «II», рукоятка 7 — в положение «А» или «С».
Две самые частые ошибки на этом этапе: рукоятка 6 оставлена в положении механической подачи (ходовой винт тогда вообще не вращается) или включён чужой тип резьбы — например, дюймовая вместо метрической. Во втором случае шаг «уплывёт» в 25,4 раза: вместо 2 мм получится около 0,8 мм, а вместо 12 мм — 2,12 мм. После включения маточной гайки не забудьте выключить реечную шестерню фартука (рукоятку вытянуть на себя).
Таблицы на коробках подач различаются по годам выпуска станка, поэтому точные сочетания положений рукояток всегда сверяйте с таблицей на корпусе именно вашей машины. Общий порядок настройки любой резьбы на 16К20 выглядит так:
- По таблице станка определить тип резьбы и наличие нужного шага в основном ряду.
- Если шаг есть — проверить, что гитара стоит в заводской комбинации 40–86–64 (или в комбинации для модульных/питчевых резьб).
- Выставить рукоятку 6 (тип резьбы), рукоятку 3 («нормальный шаг» или звено), рукоятку 4 (правая/левая).
- Рукоятками 5 и 7 выбрать шаг по таблице.
- Установить резец по центру высоты, включить маточную гайку и выполнить пробный проход.
Как рассчитать сменные шестерни для нестандартного шага: формула
Если нужного шага нет в таблице станка (ремонтная резьба импортной техники, червяк с нестандартным модулем, специфичное число ниток), шестерни подбирают расчётом. Идея проста: берётся ближайший табличный шаг, а передаточное отношение гитары изменяется во столько раз, во сколько нарезаемый шаг отличается от табличного.
Формулы по типам резьб (для 16К20 с заводской базой 5/8):
| Тип резьбы | Формула передаточного отношения гитары |
|---|---|
| Метрическая | Uг = (5/8) × (Pнар / Pтабл) |
| Дюймовая | Uг = (5/8) × (nтабл / nнар) |
| Модульная | Uг = (5/8)·π × (mнар / mтабл) |
| Питчевая | Uг = (5/8)·π × (pтабл / pнар) |
| Прямое включение (коробка в нейтрали) | Uг = P / 8 |
Здесь Pнар — нарезаемый шаг в мм; Pтабл — ближайший табличный шаг; nнар и nтабл — нарезаемое и ближайшее табличное число ниток на дюйм; m и p — модуль и число питчей. Обратите внимание: у «ниток» и «питчей» дробь переворачивается — чем больше ниток, тем меньше шаг.
Условия сцепляемости. По паспорту 16К20 ведущая шестерня K должна иметь не более 88 зубьев, а ведомая N — не более 73 (при модуле 2). Дополнительно проверяют геометрию: сумма зубьев первой пары должна превышать число зубьев ведущей шестерни второй пары минимум на 15, иначе колёса упрутся в вал или палец кронштейна. Если комбинация физически не собирается, дробь раскладывают на множители другим способом.
Пример 1: метрическая резьба с шагом 18 мм (по паспорту)
- Шага 18 мм в основной таблице нет; ближайший табличный — 20 мм.
- Считаем передаточное отношение гитары: Uг = (5/8) × (18/20) = 0,5625 = 36/64.
- Ставим шестерни 36–86–64 (колесо 86 — промежуточное), коробку подач настраиваем на шаг 20 мм — рукоятки 5 и 7 в положения как для 20 мм.
- Проверка: 20 × (0,5625 / 0,625) = 18 мм — шаг верный.
Пример 2: метрическая резьба с шагом 5,5 мм
- Ближайший табличный шаг — 6 мм.
- Считаем: Uг = (5/8) × (5,5/6) = 0,5729.
- Подбираем разложение: 0,5729 ≈ (50/80) × (66/72) — шестерни 50, 80, 66 и 72 из расширенного ряда (докупаются или изготавливаются, модуль 2).
- Коробка подач — на 6 мм. Результирующий шаг: 6 × (0,5729 / 0,625) = 5,5 мм.
- Проверяем сцепляемость: ведущая 50 — не больше 88; ведомая 72 — не больше 73; сумма первой пары 50 + 80 = 130 больше 66 + 15. Комбинация собирается.
При подборе стремитесь к погрешности отношения не хуже 0,1–0,2 %: на длинной резьбе даже маленькая ошибка шага накапливается, и гайка или червячное колесо «идут» с натягом в конце свинчивания. Для точных и ответственных резьб используйте прямое включение ходового винта (формула Uг = P/8): например, шаг 10 мм даёт отношение 10/8 = 60/48, а шаг 12 мм — 12/8 = 60/40, обе комбинации собираются из основного комплекта.
Настройка на 11 ниток на дюйм: пошагово
Резьба «11 ниток» — самая востребованная трубная: это размер G3/4 и G1, широко используемый в газопроводах, водопроводах и отоплении (шаг 25,4/11 = 2,309 мм). В основном дюймовом ряду коробки подач 16К20 этой позиции нет, поэтому по паспорту применяется замена одной шестерни из базового комплекта:
- Выключите станок и снимите кожух гитары (при открытом кожухе шпиндель заблокирован).
- Замените ведомую шестерню 64 колесом 44: комбинация 40–86–44. Передаточное отношение: 40/44 = 10/11.
- Рукоятку 6 поставьте в положение «дюймовая резьба».
- Рукоятками 5 и 7 настройте коробку подач на 16 ниток на дюйм (по таблице станка).
- Расчётная проверка: 16 × (0,625 / (10/11)) = 16 × 0,6875 = 11 ниток.
- Установите кожух, включите станок и нарежьте 2–3 пробных витка на минимальных оборотах.
- Замерьте шаг: на 10 витках штангенциркулем должно получиться 23,09 мм, то есть 2,309 мм на виток.
Резьба 19 ниток на дюйм (это G1/4 и G3/8) получается той же логикой, но заменяются два колеса: гитара 60–86–48 (то есть комбинация удвоенных шагов с отношением 5/4) при коробке, настроенной на 38 ниток: 38 × 0,625/1,25 = 19. Резьбовой резец для трубной резьбы берётся с профилем 55 градусов — тот же, что для дюймовой.
Проверка настройки: пробный проход
Даже опытные наладчики не начинают резьбу без пробного прохода — он занимает две минуты и спасает заготовку. Порядок:
- Проверьте резец: профиль по шаблону (60 градусов для метрической, 55 для дюймовой и трубной), вершина установлена строго по центру высоты станка, резец перпендикулярен оси заготовки.
- Проточите на конце заготовки фаску и канавку для выхода резца (ширина канавки — 2–3 шага, глубина — чуть больше высоты профиля резьбы).
- Включите минимальную частоту вращения шпинделя и нарежьте 2–3 неглубоких витка.
- Остановите станок и замерьте шаг: штангенциркулем измерьте длину 10 витков и разделите на 10, приложите резьбомер или наверните гайку (калибр) — она должна идти от руки без качки.
- Если шаг совпал — нарезайте резьбу на рабочий размер за несколько проходов с охлаждением (эмульсия). При шаге больше 2 мм работайте с боковым врезанием: верхние салазки поверните на половину угла профиля, чистовой проход выполните радиально.
- Если шаг не совпал — последовательно проверьте гитару (правильные шестерни и зацепление), положение рукояток 3, 6, 7 и включение звена увеличения шага.
Правило чётной и нечётной резьбы: можно ли размыкать гайку
Пока резьба не дорезана, маточную гайку нельзя размыкать произвольно: при повторном включении резец может не попасть в нарезанную канавку и срезать виток. Всё зависит от отношения шага нарезаемой резьбы к шагу ходового винта 12 мм:
| Отношение шага детали к шагу винта (12 мм) | Тип резьбы | Работа с маточной гайкой |
|---|---|---|
| Целое число (шаг 12, 24 мм) | Чётная | Гайку можно размыкать: суппорт возвращается вручную или ускоренно, резец точно попадёт в канавку |
| Кратно 0,5 (шаг 6 мм) | Полунечётная | Размыкать можно, но повторно включать гайку только после возврата суппорта на целое число шагов резьбы |
| Дробное (шаг 1; 1,5; 1,75; 2; 2,5; 3 мм) | Нечётная | Гайку не размыкать до конца нарезания: резец отводят радиально и возвращают суппорт обратным ходом шпинделя |
Для многозаходных резьб дополнительно используется деление: шпиндель расцепляется рукояткой и поворачивается вручную по делительному кольцу на часть оборота, равную доле захода, после чего нарезается следующая нитка.
Типовой брак резьбы и его причины
Если резьба получилась «не той», причина почти всегда находится в одной из трёх групп: настройка цепи (гитара и рукоятки), инструмент или механика станка. Сводная таблица «дефект — причина — решение»:
| Дефект | Вероятные причины | Что делать |
|---|---|---|
| Рваная, шероховатая поверхность витков | Тупой или неправильно заточенный резец; высокая частота вращения; отсутствие охлаждения; стружка завивается в профиль | Переточить резец по шаблону, снизить обороты, подать эмульсию, уменьшить глубину прохода, применить стружколомающую канавку |
| Непостоянный шаг, накопленная погрешность (гайка идёт то туго, то свободно) | Износ ходового винта и маточной гайки; люфты в коробке подач; размыкание гайки на нечётной резьбе; погрешность подбора шестерён | Не размыкать гайку; пересчитать подбор с меньшей погрешностью; при износе винта или гайки — их замена, нарезание точных резьб прямым включением; проверка цепи подач с промерами |
| «Пьяная» резьба: витки идут волной, профиль перекошен, линия витка «гуляет» | Резец установлен выше или ниже центра; биение заготовки в патроне; люфт суппорта и направляющих; отжим заготовки при резании | Установить резец точно по центру; проверить биение патрона и крепление детали; устранить люфты суппорта; снять основной припуск до нарезания, чистовой проход — малой глубиной |
| Неверный шаг (в том числе «ровно вдвое» или «в 25,4 раза») | Ошибка в гитаре; рукоятка 6 не в том типе резьбы; включено звено увеличения шага; рукоятка 7 не в том положении | Пересчитать передаточное отношение гитары по формуле; сверить положения рукояток 3, 5, 6, 7 с таблицей станка |
| Неверный профиль (угол, вершина) | Резец заточен не по шаблону или установлен не перпендикулярно оси | Заточка и установка по шаблону; биссектриса угла профиля — строго перпендикулярна оси заготовки |
| Шаг верный, но калибр не проходит | Превышен средний диаметр; упругое отжатие резца и детали при последнем проходе | Контроль предельными калибрами после каждого прохода; последний проход — снимок 0,05–0,1 мм с замером |
| Зарезы и срыв последнего витка у канавки | Нет канавки для выхода резца; резкий вывод резца; неверная координация выключения | Проточить канавку выхода шириной 2–3 шага; вывод резца — плавный, в канавке |
Рваная резьба чаще всего «лечится» инструментом и режимом, ошибка шага — настройкой, а вот непостоянный шаг и «пьяная» резьба на правильно настроенном станке — это уже диагноз механике: изношенному ходовому винту, разбитой маточной гайке, люфтам суппорта и направляющих. О причинах и способах устранения люфтов у нас есть отдельная статья о люфтах суппорта и стола, а о том, какие узлы токарного оборудования выходят из строя чаще всего, — в обзоре типовых неисправностей токарных станков. Если подозрение падает на износ винторезной цепи, полезна диагностика на производстве (от 5 000 ₽): инженер промерит кинематику и скажет, настраивать станок или ремонтировать.
Безопасность при нарезании резьбы
- Смену шестерён гитары выполняйте только на выключенном станке; не обходите блокировку кожуха — она не даст включить шпиндель с открытым кожухом.
- Не тормозите патрон рукой и не оставляйте ключ в патроне даже на короткое время.
- Работайте в защитных очках; стружку убирайте крючком или щёткой, никогда — рукой.
- Убедитесь в надёжности крепления заготовки; длинные и нежёсткие детали поддерживайте задней бабкой или люнетом.
- Перед включением маточной гайки проверьте, что ходовой винт чистый и смазанный, а на винте нет стружки и задиров.
- При обратном ходе (возврате суппорта с включённой гайкой) отводите резец от заготовки до начала движения.
- Не нарезайте резьбу на высоких оборотах: заготовку может вырвать из патрона, а гайку винта — повредить. Снижайте частоту вращения относительно обычного точения примерно в 1,5–2 раза.
Полезно также изучить шесть привычек операторов, которые убивают станок: большинство аварий на универсальных станках — следствие именно таких мелочей. О регламенте периодических проверок — в статье о плановом обслуживании станков.
Частые вопросы
Можно ли на 16К20 нарезать червячную резьбу с модулем 2?
Да. Установите гитару 60–73–86–36, рукоятку 6 — в положение «модульная резьба», а рукоятками 5 и 7 выберите модуль по таблице модульных рядов. Фактический шаг составит π·m = 3,1416 × 2 ≈ 6,28 мм. Резец для модульной резьбы имеет профиль 40 градусов (исходный червячный профиль), а не 60, как у метрической.
Что делать, если нужной шестерни нет в комплекте станка?
Докупить или изготовить колесо с модулем 2 — это самый массовый типоразмер, и зубофрезерные участки делают такие колёса под заказ. Перед заказом обязательно проверьте условия сцепляемости (K — не более 88 зубьев, N — не более 73) и правило суммы зубьев соседних пар. Для точных дюймовых резьб имеет смысл заказать колесо со 127 зубьями: соотношение 127/5 = 25,4 даёт точный перевод дюймов в миллиметры.
Почему получается шаг ровно вдвое больше (или меньше) нужного?
Скорее всего, включено звено увеличения шага (рукоятка 3 в положении 1:2, 1:8 или 1:32) — верните её в «нормальный шаг». Второй вариант — рукоятка 7 стоит в соседнем положении множителя ряда, аналогично удваивающему или ополовинивающему шаг.
Можно ли размыкать маточную гайку при нарезании резьбы с шагом 2 мм?
Нельзя. Отношение 2/12 — дробное, резьба нечётная: после произвольного возврата суппорта резец не попадёт в канавку. Гайку не размыкают до конца нарезания, резец отводят радиально и возвращают суппорт обратным ходом шпинделя.
Как измерить шаг резьбы, если под рукой нет резьбомера?
Измерьте штангенциркулем длину целого числа витков (удобно 10) вдоль оси и разделите на число витков. Для дюймовых и трубных резьб посчитайте нитки на 25,4 мм: 11 ниток дают 2,309 мм, 14 ниток — 1,814 мм. Для проверки «в железе» наверните на резьбу гайку или калибр-кольцо.
Чем трубная резьба отличается от дюймовой?
Профиль и способ задания. Трубная цилиндрическая G по ГОСТ 6357-81 имеет угол профиля 55 градусов и размер, привязанный к условному проходу трубы (например, G1), а обычная дюймовая — профиль 60 градусов с обозначением диаметра в дюймах. Численно обе задаются нитками на дюйм, поэтому на 16К20 трубная резьба нарезается в том же дюймовом режиме настройки.
Стоит ли ставить на старый 16К20 систему ЧПУ, если главное — резьбовые работы?
Для серийных резьбовых операций это часто оправданно: сервопривод продольной оси закрывает шаги любого ряда без перебора шестерён. О ценах, этапах и результатах такой переделки — в материале «ЧПУ на 16К20: переделка советского станка».
Коротко: памятка наладчику
- Заводская гитара 40–86–64 (отношение 5/8) — база для метрических и дюймовых резьб; 60–73–86–36 (отношение (5/8)·π) — для модульных и питчевых.
- Рукоятка 6 — тип резьбы (не подача!), рукоятки 5 и 7 — шаг, рукоятка 3 — звено увеличения шага.
- Нестандартный шаг: Uг = (5/8) × (Pнар/Pтабл), затем разложить дробь на числа зубьев с проверкой сцепляемости.
- 11 ниток — гитара 40–86–44 при коробке на 16 ниток; 19 ниток — гитара 60–86–48 при коробке на 38 ниток.
- Пробный проход с замером 10 витков — всегда, до основного нарезания.
- Гайку на нечётной резьбе не размыкать; износ винта и люфты — к ремонту, а не к настройке.
И последнее. Грамотная настройка винторезной цепи — навык, который даётся только практикой под руководством опытного наладчика: формулы формулами, но «чувство станка» приходит после десятков правильно нарезанных резьб. Если в вашем цехе токари осваивают 16К20 или универсальные станки с ЧПУ, посмотрите программу обучения персонала от 14 000 ₽: инженеры «Сервис Станков» проводят его прямо на вашем оборудовании, включая практику нарезания резьб и чтение паспортных таблиц. А если стареющий станок уже сам становится источником брака — чек-лист приёмки после ремонта поможет проверить, что винторезная цепь восстановлена как надо.
Источники
- Руководство по эксплуатации (паспорт) токарно-винторезных станков 16К20, 16К20П, 16К20Г, 16К25 (архив технической документации, PDF)
- ГОСТ 8724-2002. Основные нормы взаимозаменяемости. Резьба метрическая. Диаметры и шаги
- ГОСТ 6357-81. Основные нормы взаимозаменяемости. Резьба трубная цилиндрическая
- 16К20 — токарно-винторезный станок (Википедия)