

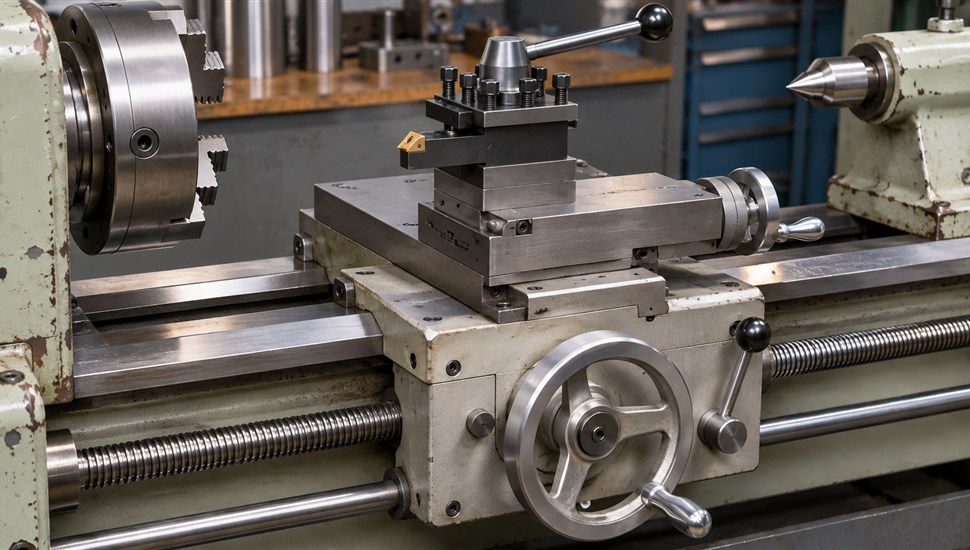
Токарно-винторезный станок 16К20 — самый массовый универсальный токарный станок советского машиностроения: с 1973 года его выпускал московский завод «Красный пролетарий», и сегодня тысячи таких машин продолжают работать в цехах России, Беларуси и Казахстана. Станок рассчитан на десятилетия службы, но его точность напрямую зависит от состояния суппортовой группы: каретки, поперечных салазок, верхней части суппорта и резцедержателя. Именно эти узлы несут основную нагрузку при точении, и именно они первыми теряют точность: появляется люфт поперечной подачи, конусность на деталях, волнистость поверхности, стук при реверсе подачи, биение резца.
В этой статье — устройство суппортовой группы 16К20 по узлам, пошаговая диагностика люфтов индикатором, методика регулировки клиньев, разбор причин люфта поперечной подачи (винт, гайка, клинья, маточная полугайка ходового винта), типовые износы поворотного резцедержателя и экономика ремонта винтовой пары: когда достаточно регулировки, а когда нужна замена или изготовление деталей. Нормы и допуски приведены по руководству технической документации на капитальный ремонт 16К20 (ГПКТИ «Станкосервис», Тула, 1988) и ГОСТ 18097 «Станки токарно-винторезные и токарные. Основные размеры. Нормы точности».
Как устроена суппортовая группа 16К20: разбор по узлам
Суппортовая группа 16К20 — это четырёхуровневая конструкция, каждая ступень которой двигается по своим направляющим и имеет собственные регулировочные клинья:
- Каретка (продольный суппорт) — массивная нижняя плита, перемещающаяся по призматическим и плоским направляющим станины. Продольное движение — от реечной передачи фартука (шестерня — рейка) при механической подаче или от ходового винта при нарезании резьбы через маточную полугайку.
- Нижняя часть суппорта (поперечные салазки) — перемещается поперёк оси шпинделя по направляющим каретки. Привод — винт поперечной подачи с гайкой (полугайками). Поворот рукоятки маховика двигает салазки на себя или от себя.
- Средняя часть (поворотная плита) — развёрнута на угол для точения конусов, соединяет поперечные и верхние салазки направляющими типа «ласточкин хвост».
- Верхняя часть суппорта (верхние салазки) — небольшая каретка с собственным винтом ручной продольной подачи, используется для точной выточки и коротких конусов.
- Резцедержатель (резцовая головка) — поворотный четырёхпозиционный, с червячным механизмом поворота и эксцентриковым зажимом: отворачиваете рукоятку — червяк вращает головку и переводит резец в следующую позицию, заворачиваете — конусные кольца затягивают и фиксируют головку.
- Ходовой винт и маточная полугайка — винт с трапецеидальной резьбой 44×12 мм идёт вдоль станины; при нарезании резьбы рукоятка фартука вводит в зацепление раскры́вную маточную полугайку, которая и тянет каретку.
Терминологическая ремарка, которая часто путает: маточной гайкой строго называется раскры́вная полугайка фартука, работающая с ходовым винтом при нарезании резьбы. Поперечная же подача имеет собственную пару «винт — гайка поперечной подачи». В цехах обе детали нередко называют «маточными гайками», но изнашиваются они независимо и ремонтируются по-разному — ниже разбираем обе.
Таблица: узел → функция → что изнашивается
| Узел | Функция | Что изнашивается и к чему приводит |
|---|---|---|
| Каретка | Продольное перемещение по станине, база для всего суппорта | Направляющие поверхности (призматические и плоские), клин: появляются провал резца, конусность, «плавание» размера по длине детали |
| Поперечные салазки (нижняя часть суппорта) | Поперечная подача, установка диаметра | Направляющие, клин, винт поперечной подачи и его гайки: люфт маховика, недоворот размера, «ступенька» при смене направления подачи |
| Средняя часть (поворотная плита) | Поворот на конус, база ласточкина хвоста | Направляющие «ласточкин хвост», фиксирующие грани: люфт верхних салазок, уход угла конуса |
| Верхние салазки | Точная ручная подача, короткие конусы | Винт и гайка верхней подачи, направляющие: мёртвый ход рукоятки, биение при вытачивании канавок |
| Резцедержатель | Установка и быстрая смена четырёх резцов | Червяк и зубья поворотного колеса, конусные зажимные поверхности, фиксаторы, посадочная плоскость на верхних салазках: биение вершины резца, «отжатие» при тяжёлых проходах, самопроизвольный поворот |
| Ходовой винт с маточной полугайкой | Нарезание резьбы, продольная подача от винта | Резьба винта и полугаек (износ среднего диаметра, выработка в зоне частой работы): увеличение шага нарезаемой резьбы, рваный профиль, срыв зацепления |
| Клинья и стяжные винты всех уровней | Выборка зазоров направляющих | Рабочие грани клина, резьба стяжных и регулировочных винтов: потеря натяга, невозможность убрать люфт подтяжкой |
Общий принцип: почти любой износ суппортовой группы сначала компенсируется регулировкой (клинья, стяжки, выборка осевого люфта винта), и лишь когда запас регулировки выбран — требуется собственно ремонт: шабрение, шлифовка, замена или изготовление деталей. Поэтому грамотная диагностика начинается с измерения люфтов.
Симптомы износа: таблица «симптом → причина → решение»
| Симптом | Вероятная причина | Что делать |
|---|---|---|
| Станок не держит диаметр: размер «плывёт» на 0,05–0,2 мм, при замере в разных сечениях разброс | Люфт пары винт—гайка поперечной подачи; люфт клина поперечных салазок | Замерить люфт индикатором, отрегулировать клин, при выработке пары — заменить гайку или пару целиком |
| Стук или щелчок при реверсе маховика поперечной подачи | Осевой люфт винта в опорах; выработка резьбы винта | Выбрать осевой люфт упорными шайбами/подшипником; проверить резьбу винта, при выработке — перешлифовка или замена |
| Конусность по длине детали при чистовом проходе | Износ направляющих каретки или станины, непараллельность; реже — износ направляющих станины в зоне постоянной работы | Проверить каретку уровнем и индикатором по оправке; при выработке — шлифовка и шабрение направляющих |
| Волнистость, «рябь» на поверхности при поперечной подаче | Перетянутый или изношенный клин, неравномерный износ направляющих, люфт резцедержателя | Пере-регулировать клин по усилию проворота маховика; проверить фиксацию резцедержателя под нагрузкой |
| Резец «отжимается» на тяжёлых проходах, след инструмента уходит | Люфт резцедержателя: износ конусных зажимных колец, фиксаторов, посадочной плоскости | Дефектовка резцедержателя: протяжка/шабрение плоскостей, замена фиксаторов, при сильном износе — замена головки |
| Нарезаемая резьба с рваным профилем, «пьяный» шаг | Износ резьбы ходового винта и маточной полугайки, неплотное включение полугайки | Проверить зацепление по эталонному винту; перерезка винта на ремонтный размер + новая полугайка |
| Маховик поперечной подачи вращается неравномерно, «закусывает» в определённом положении | Погнутый или местами изношенный винт, перекос гайки, забоины на направляющих | Проверить биение винта индикатором, осмотреть направляющие; правка или замена винта |
Важное правило диагностики: перечисленные симптомы могут давать и другие узлы — шпиндельная бабка, патрон, задняя бабка, инструмент. Прежде чем разбирать суппорт, исключите остальные причины по методике из статьи «Станок не держит размер: 10 причин и поиск своей».
Диагностика люфтов суппорта: пошаговые методики
Для работы понадобятся: индикатор часового типа ценой деления 0,01 мм (по ГОСТ 577) на магнитном штативе, набор щупов (в руководстве по ремонту 16К20 используется щуп 0,04 мм и набор № 2), чистая ветошь, керосин для промывки. Все замеры выполняйте на очищенных и смазанных направляющих.
Шаг 1. Замер суммарного люфта поперечной подачи
- Установите на верхние салазки (или в резцедержатель) магнитный штатив так, чтобы ножка индикатора упиралась в торец поперечных салазок, по оси движения — измеряем полный мёртвый ход системы.
- Поверните маховик на несколько оборотов в одну сторону, выбрав все зазоры, обнулите индикатор.
- Плавно поверните маховик в обратную сторону, пока стрелка не начнёт двигаться, и продолжите до выбора люфта. Показание индикатора — суммарный люфт «винт + гайка + осевой люфт + клинья».
- Ориентир: у исправного суппорта суммарный люфт поперечной подачи — до 0,02–0,04 мм; 0,05–0,1 мм — уже заметен на чистовых размерах; свыше 0,15 мм пара требует ремонта, регулировками это не убрать.
Шаг 2. Разделение люфта: винт с опорами или гайка
- Переставьте индикатор так, чтобы ножка упиралась в торец винта поперечной подачи (у маховика). Покачивайте маховик вперед-назад на 10–20 градусов: показание — осевой люфт винта в опорах.
- Если торец винта стоит на месте, а салазки при покачивании маховика ходят — люфт сидит в паре винт—гайка (выработка резьбы) или в клиньях.
- Осевой люфт винта до 0,01–0,02 мм выбирается регулировкой упора; больше — дефектовка опор.
- Проверьте равномерность: проворачивая маховик по всему ходу салазок, следите за усилием. Местное «закусывание» — признак погнутого винта или местного износа гайки.
Шаг 3. Проверка клиньев и направляющих
- Индикатор на штативе, закреплённом на станине, ножка — сверху к поперечным салазкам. Покачивайте салазки руками вверх-вниз (за резцедержатель, резкими короткими усилиями): показание — вертикальный люфт клина.
- Аналогично проверьте каретку: штатив на станине за пределами хода, ножка на каретке, покачивание за фартук. Люфт каретки более 0,02–0,03 мм — клин каретки требует регулировки, а направляющие — ревизии.
- Контроль прилегания клиньев по методике руководства по ремонту: щуп 0,04 мм не должен заходить в зазор между клином и направляющими по всему контуру. Для собранных клиньев допускается лишь лёгкое «закусывание» щупа 0,03 мм на глубину не более 2 мм, и не по всей ширине клина.
- Осмотрите направляющие с стружкожёлобом: задиры, ступеньки в зоне постоянной работы каретки, выработка «ласточкина хвоста» — прямое показание к шлифовке/шабрению.
Шаг 4. Проверка ходового винта и маточной полугайки
- Осмотрите резьбу ходового винта по всей длине: блестящие кольцевые выработки в середине (зона основной работы) — нормальный износ; забоины, смятый профиль — дефект.
- При включённой полугайке и застопоренной каретке покачайте винт от руки в осевом направлении — ощутимый ход говорит об износе полугаек и опор винта.
- Нарежьте пробную резьбу на образце и измерьте шаг: накопленное отклонение шага при прочих исправных узлах указывает на износ пары винт—полугайка. Норма по ГОСТ 18097 для кинематической цепи шпиндель—суппорт: 0,016 мм на длине 50 мм и 0,035 мм на 300 мм.
- Полугайка должна чётко фиксироваться в рабочем и открытом положениях (требование руководства по сборке); при нарезании резьбы рукоятка не должна «прыгать».
Шаг 5. Экспресс-проверка резцедержателя
- Зажмите в резцедержатель оправку (гладкий валик) и включите индикатор на стойке, ножка — у вершины оправки на вылете.
- Нажимайте на оправку рукой с усилием 10–20 кгс в направлении резания и отпускайте: размах стрелки — упругий люфт узла.
- Проверьте повторяемость позиций: отведите головку и верните в ту же позицию четыре раза — разброс точек у вершины резца не должен превышать 0,02–0,03 мм.
- Покачайте рукоятку зажима в затянутом положении: ощутимый люфт рукоятки при затянутом положении — износ эксцентрика или конусных колец.
Регулировка клиньев каретки и салазок: пошаговая инструкция
На 16К20 регулируются клинья трёх уровней: клин каретки (по направляющим станины), клин поперечных салазок (по направляющим каретки) и клин верхних салазок (по «ласточкину хвосту» средней части). Порядок всегда один: снизу вверх — сначала каретка, затем поперечные салазки, затем верх.
Регулировка клина поперечных салазок (самая частая операция)
- Тщательно протрите направляющие и смажьте их маслом И-20 (или маслом, указанным в карте смазки станка). Регулировка по грязным направляющим даёт ложный результат и царапает поверхности.
- Снимите защитную планку, закрывающую доступ к регулировочному винту клина (обычно со стороны оператора, на торце салазок).
- Ослабьте контргайку регулировочного винта клина.
- Подтягивайте винт клина плавно, по 1/8–1/4 оборота, после каждой подтяжки проворачивая маховик поперечной подачи на полный ход салазок.
- Критерий правильной регулировки — усилие проворота маховика: он должен вращаться от руки равномерно, без рывков и местных закусываний. Ориентировочно усилие на ободе маховика после регулировки — 20–40 Н (2–4 кгс, проверяется безменом за спицу маховика); точное значение для конкретного станка подбирается по равномерности хода. Требование руководства по сборке: усилие перемещения должно быть постоянным по всей длине хода.
- Проверьте люфт по методике шага 3: покачивание салазок не должно давать на индикаторе более 0,01–0,02 мм, щуп 0,04 мм не должен проходить между клином и направляющими.
- Удерживая регулировочный винт от проворота, затяните контргайку и перепроверьте ход маховика — при затяжке контргайки клин часто «подсаживается».
- Поставьте планку на место, сделайте пробный проход на образце: чистовая поверхность без рябь и стабильный размер по длине — регулировка удалась.
Регулировка клина каретки
- Выведите каретку в крайнее положение, открывающее доступ к регулировочному винту клина каретки (у фартука).
- Ослабьте контргайку, подтягивайте винт ступенчато, после каждой ступени прокатывайте каретку по всей длине станины маховиком продольной подачи (или от руки за фартук на нейтрали).
- Правильно отрегулированная каретка идёт равномерно, без рывков; люфт покачиванием — не более 0,02–0,03 мм на индикаторе.
- После регулировки проверьте, что при включении маточной полугайки каретка не подклинивает на ходовом винте.
Типовые ошибки при регулировке клиньев
- Перетяжка «до упора» — самая частая ошибка. Перетянутый клин давит на направляющие, масляная плёнка выдавливается, появляется волнистость на деталях и ускоренный износ пары клин—направляющие. Натяг регулируется по усилию хода, а не «на глаз».
- Регулировка по грязным направляющим — после первой же промывки клин оказывается прослаблен, а под клином уже задиры.
- Игнорирование запаса на подтяжку: по требованиям сборки на регулировочных винтах клиньев после сборки должен оставаться достаточный запас для подтягивания по мере износа. Если винт выкручен почти полностью — клин изношен, пора его шабрить или менять.
- Регулировка клина вместо ремонта пары винт—гайка: клин убирает люфт направляющих, но не мёртвый ход резьбы. Если после правильной регулировки люфт маховика остался — изношена винтовая пара.
Когда регулировкой обойтись нельзя: если клин подтянут до конца и люфт остался, направляющие имеют ступеньку или задиры, а пятна контакта после проверки «на краску» меньше нормы (по руководству по ремонту 16К20 шабрение направляющих каретки оценивается по 16 пятнам на пятне 25×25 мм, клина — порядка 12 пятен) — узлу требуется шабрение или шлифовка, это уже работа для ремонтной службы.
Люфт поперечной подачи: три причины и что с каждой делать
Причина 1. Выработка пары винт — гайка поперечной подачи
Винт поперечной подачи 16К20 (артикул 16К20.050.401) работает с гайками (полугайками) 16К20.050.201/202, установленными в поперечных салазках. Резьба — трапецеидальная; и у стального винта, и у бронзовых гаек средний диаметр постепенно вырабатывается, особенно в середине хода, где салазки проводят большую часть времени. Признак: люфт маховика растёт год от года, в середине хода люфт максимален, по краям меньше. Устранение — замена гаек, при износе винта — замена или перешлифовка пары целиком (экономика — в разделе ниже).
Причина 2. Осевой люфт винта в опорах
Винт вращается в опорах каретки; упорные шайбы и подшипник со временем дают осевое движение, и при реверсе маховика салазки «доходят» только после выбора этого зазора. Признак: стук при смене направления вращения, люфт по шагу 2 при неподвижной резьбовой паре. Устранение — регулировка осевого натяга упорными гайками/шайбами, при выработке опор — замена подшипника. Это самая дешёвая из трёх причин: иногда достаточно шайбы и получаса работы.
Причина 3. Люфт клиньев и направляющих
Салазки с изношенным клином или выработанными направляющими качаются в плоскости, перпендикулярной подаче, и резец «гуляет» вместе с ними. Устраняется регулировкой клиньев (см. выше), при выбранном запасе — шабрением/шлифовкой направляющих. Подробнее о видах износа направляющих и методах их восстановления — в статье «Направляющие станка: типы, износ, обслуживание».
Отдельно: маточная полугайка ходового винта
Износ раскры́вной полугайки и резьбы ходового винта на поперечную подачу не влияет, но убивает точность нарезания резьбы: полугайка «прыгает» по выработанным виткам, профиль рвётся, шаг плывёт. По технологической документации на капитальный ремонт 16К20 пара ремонтируется только комплектно: ходовой винт перерезается на ближайший ремонтный размер (трапецеидальная резьба 44×12 мм — первый ремонтный размер 43×12, второй — 42×12 мм), а маточная полугайка изготовляется заново по ремонтному размеру резьбы отремонтированного винта. Ставить новую полугайку на неизношенный винт нельзя и наоборот — пара всегда одна. О включении полугайки: после сборки фартука её срабатывание проверяется и регулируется по эталонному винту.
Общий разбор причин люфтов стола и суппорта у станков разных типов (не только 16К20) — в статье «Люфт стола или суппорта станка: причины и способы устранения».
Ремонт пары винт — гайка поперечной подачи: варианты и экономика
Когда регулировки исчерпаны, у владельца 16К20 четыре пути. Цены на комплектующие приводим ориентировочно по предложениям магазинов запчастей для 16К20 (конец 2026 года) — фактическую стоимость и наличие проверяйте у поставщиков.
| Вариант | Суть работ | Ориентировочная стоимость | Когда выбирать |
|---|---|---|---|
| Регулировка осевого люфта и клиньев | Подбор упорных шайб, подтяжка клина, промывка и смазка | Своими силами — почти бесплатно; с выездом инженера — от стоимости диагностики | Люфт до 0,05 мм, износ минимальный |
| Замена гаек (полугаек) поперечной подачи | Новые гайки 16К20.050.201/202, при необходимости — подгонка по фактическому винту | Комплект гаек — ориентировочно от 5 000 до 15 000 ₽ плюс работа | Винт в норме (биение и профиль в допуске), изношены только гайки |
| Замена пары целиком (новый винт с гайками) | Новый винт 16К20.050.401 с комплектом гаек, дефектовка посадочных мест, сборка с регулировкой | Комплект «винт с гайками» — ориентировочно 10 500–24 500 ₽ плюс работа по замене | Выработка винта, риски, местный износ резьбы; станок — основной рабочий |
| Перешлифовка/перерезка винта + изготовление гайки | Винт правится, шлифуется и перерезается на ремонтный размер; гайка изготовляется по фактическому среднему диаметру (бронза или капролон) | Работа токарно-шлифовальная + материал: как правило, сопоставимо с новой парой или дороже; выигрыш — в точности пригонки | Новый винт в продаже недоступен, станок нестандартный или требуется повышенная точность |
Практические замечания по вариантам:
- Бронза или капролон для гайки. Заводские гайки — бронзовые. Капролоновые (полиамидные) дешевле в изготовлении, не тянут стружку в резьбу и не «схватываются» с винтом, но быстрее дают усадку и мёртвый ход возвращается раньше. Для станка, работающего в две смены, надёжнее бронза; капролон — разумный бюджетный вариант для односменного режима.
- Неравномерный износ винта не лечится заменой одной гайки. Если резьба винта выработана «пропильником» в середине хода, новая гайка закусит по краям. Проверяйте винт микрометром по среднему диаметру в нескольких сечениях и на биение в центрах.
- После любой замены пары обязательно заново регулируйте осевой натяг винта и клинья, а на станках с ЧПУ — заново компенсируйте люфт в параметрах системы (об этом — в статье «Компенсация люфта и ошибки винта параметрами ЧПУ»).
Резцедержатель 16К20: типовые износы и ремонт
Поворотный четырёхпозиционный резцедержатель — узел, который на 16К20 нагружают сильнее всего: каждый зажим и поворот — это ударная нагрузка на фиксаторы, а резец в работе давит на головку с усилием резания. Типовые дефекты, в порядке частоты:
- Износ конусных зажимных поверхностей и эксцентрикового механизма. Рукоятка затягивается, а головка остаётся подвижной — резец «отжимается» на проходах, размер уходит в конце обработки. Ремонт: шлифовка или проточка конусных колец, замена изношенных деталей зажима; в запущенных случаях — новая головка.
- Износ червяка и зубьев поворотного колеса. Поворот становится неравномерным, головка недоходить до фиксации, позиции «разбегаются». Ремонт: восстановление червяка наплавкой с последующей токарно-шлифовальной обработкой и термической обработкой, либо изготовление новой пары червяк—колесо; часто экономически выгоднее сменная головка.
- Износ фиксаторов и их гнёзд. Головка не фиксируется в позиции «наживо», при резании доворачивается. Ремонт: замена фиксаторов (штифтов, шариков с пружинами), при выработке гнёзд — заварка и обработка гнёзд заново.
- Износ посадочной плоскости головки на верхних салазках. По технологической документации на капремонт 16К20 посадочная поверхность резцовой головки шлифуется до ближайшего ремонтного размера — так восстанавливается опорная плоскость, от которой считается высота резца.
- Биение позиций после неправильной эксплуатации. Поворот с ударом, зажим через удлинитель на рукоятке, резец, выступающий за габарит позиции — головка перекашивается. Лечение — прежде всего культура работы: поворот до упора фиксатора от руки и зажим без рычагов.
Норма для проверки: относительное перемещение под нагрузкой резцедержателя и оправки в шпинделе (проверка жёсткости по ГОСТ 18097) — в пределах 0,20 мм, относительно пиноли задней бабки — 0,27 мм. Если при нажатии на резец индикатор показывает заметно больше — ищите люфт по цепочке: зажим головки → фиксаторы → посадочная плоскость → верхние салазки → клинья.
Отдельный класс работ — замена штатного резцедержателя на современные резцовые блоки или многорезцовые головки с горизонтальной посадкой «ласточкин хвост» (стандартные блоки под квадрат резца 20×20 и 25×25). Это не ремонт, а модернизация: ускоряется смена инструмента и растут допускаемые нагрузки. Если станок готовят к установке ЧПУ, резцедержатель часто меняют одновременно с приводами подач — с ценами и результатами такой переделки 16К20 знакомит статья «ЧПУ на 16К20: переделка советского станка — цены и результат».
Профилактика: как продлить ресурс суппортовой группы
Суппортовая группа 16К20 «умирает» не от возраста, а от стружки, грязи и отсутствия смазки. Минимальный регламент, который реально продлевает ресурс:
| Периодичность | Работы |
|---|---|
| Ежедневно, в начале и конце смены | Убрать стружку со станины и из желобов каретки (кистью и крючком, не сдувать сжатым воздухом в стыки), протереть ходовой винт, проверить уровень масла в фартуке по маслоуказателю |
| Ежедневно перед работой | Пройти плунжерные маслёнки направляющих каретки и салазок (2–3 качания до выхода чистого масла), смазать ходовой винт |
| Еженедельно | Протереть направляющие керосином и нанести свежее масло; проверить, не забиты ли каналы смазки; продуть щитки защиты ходового винта |
| Ежемесячно | Проверить люфты поперечной подачи и резцедержателя индикатором (методики выше), при росте — отрегулировать клинья; осмотреть клинья на предмет задиров |
| Раз в полгода | Полная замена масла в централизованной системе смазки и фартуке по карте смазки; ревизия уплотнений каретки |
Каким маслом смазывать: направляющие и винтовые пары 16К20 — индустриальными маслами вязкостью по карте смазки станка (чаще всего И-20); современные аналоги — масла для направляющих скольжения стана (с противозадирными присадками). Разбор того, что и чем смазывается в станках, включая типичные ошибки, — в статье «Система смазки станка: что смазывается и чем».
Три привычки, которые убивают суппорт быстрее всего: работа без защитных щитков ходового винта (стружка врезается в резьбу маточной пары), чистка сжатым воздухом (забивает абразив в стыки направляющих) и точение с клиньями, отрегулированными на глаз.
Когда звать сервисную службу
Регулировка клиньев, замена гайки поперечной подачи или ремонт резцедержателя по силам опытному механику цеха. Но есть работы, которые без специализированного оборудования и приборов выполняются плохо:
- Шабрение и шлифовка направляющих — требуют поверочных плит, линеек, индикаторных стоек и высокой квалификации шабровщика; на капремонте направляющие каретки шабрятся «в пару» к отшлифованной станине;
- Перерезка ходового винта на ремонтный размер и изготовление маточной полугайки — токарно-шлифовальные работы с контролем профиля и среднего диаметра резьбы;
- Комплексная проверка геометрии после ремонта — по нормам ГОСТ 18097, с выверкой станка по уровню 0,02/1000;
- Ремонт суппорта вместе с модернизацией (ЧПУ, новые приводы подач, ШВП вместо пары винт—гайка) — проект, а не разовая работа.
Если люфты выросли до предела, а регулировки не помогают, экономически разумно заказать комплексный ремонт станка — работы от 15 000 ₽. Инженеры «Сервис Станков» выполняют дефектовку суппортовой группы с замерами люфтов, шабрение и восстановление направляющих, замену и изготовление винтовых пар, а после сборки — проверку точности по ГОСТ; выезд в 45 регионов России, Беларуси и Казахстана в течение 24 часов. Для цехов, где 16К20 работает ежедневно, дешевле не доводить до ремонта: плановое техническое обслуживание станков от 7 500 ₽ включает контроль люфтов и смазки по регламенту и позволяет поймать износ на стадии регулировки.
Часто задаваемые вопросы
Как быстро убрать люфт поперечной подачи на 16К20?
Если люфт до 0,05 мм и свежий: промыть направляющие, подтянуть клин поперечных салазок и выбрать осевой люфт винта упорными шайбами — в большинстве случаев люфт падает вдвое. Если мёртвый ход остаётся — изношена резьбовая пара, регулируется только заменой гаек или пары целиком.
Почему при подтяжке клина маховик стал тугим, а люфт не ушёл?
Клин не при чём: люфт сидит в паре винт—гайка или в осевом ходе винта. Верните клин в нормальное положение по усилию хода и ищите причину по шагам 1–2 методики диагностики.
Можно ли поставить капролоновую гайку поперечной подачи?
Можно: капролон дешевле бронзы, легко обрабатывается и не тянет стружку. Но он быстрее изнашивается и даёт усадку, поэтому для интенсивной двухсменной работы надёжнее бронзовая гайка, пригнанная по фактическому винту.
Как понять, что резцедержатель изношен, а не суппорт?
Затяните головку и нажмите на оправку в резцедержателе, контролируя стрелку индикатора: если она ходит на несколько сотых долей миллиметра при неподвижных салазках — люфтит головка (зажим, фиксаторы, посадочная плоскость). Дополнительно проверьте повторяемость возврата в ту же позицию: разброс более 0,03 мм — износ фиксаторов.
Сколько стоит винт поперечной подачи 16К20?
Ориентировочно комплект «винт с гайками» (16К20.050.401/201) у продавцов запчастей стоит от 10 500 до 24 500 ₽ в зависимости от производителя и комплектации; отдельно гайки — от 5 000 до 15 000 ₽. Цены меняются, проверяйте актуальные предложения. Работы по замене с последующей регулировкой — от нескольких часов до смены в зависимости от доступа.
Люфт в маточной полугайке влияет на обычное точение?
Нет: при обычной подаче полугайка раскрыта и винт свободно вращается. Износ пары винт—полугайка проявляется только при нарезании резьбы: рваный профиль и отклонение шага.
Какая периодичность регулировки клиньев?
При нормальной смазке и чистоте — проверка люфтов раз в месяц, фактическая подтяжка по мере роста показаний индикатора (обычно раз в несколько месяцев при односменной работе). Частые подтяжки — признак износа направляющих или плохой смазки.
Источники
- Технологическая документация на ремонт токарно-винторезного станка 16К20. Часть 2: технологический процесс капитального ремонта (ГПКТИ «Станкосервис», Тула, 1988; скан-архив)
- Паспорт токарно-винторезных станков 16К20, 16К20П, 16К20Г, 16К25 (скан-архив)
- ГОСТ 18097-2024. Станки токарно-винторезные и токарные. Основные размеры. Нормы точности
- 16К20 — Википедия (технические характеристики и история модели)
- ГОСТ 577-68. Индикаторы часового типа с ценой деления 0,01 мм. Технические условия (средство измерений при проверке люфтов)