

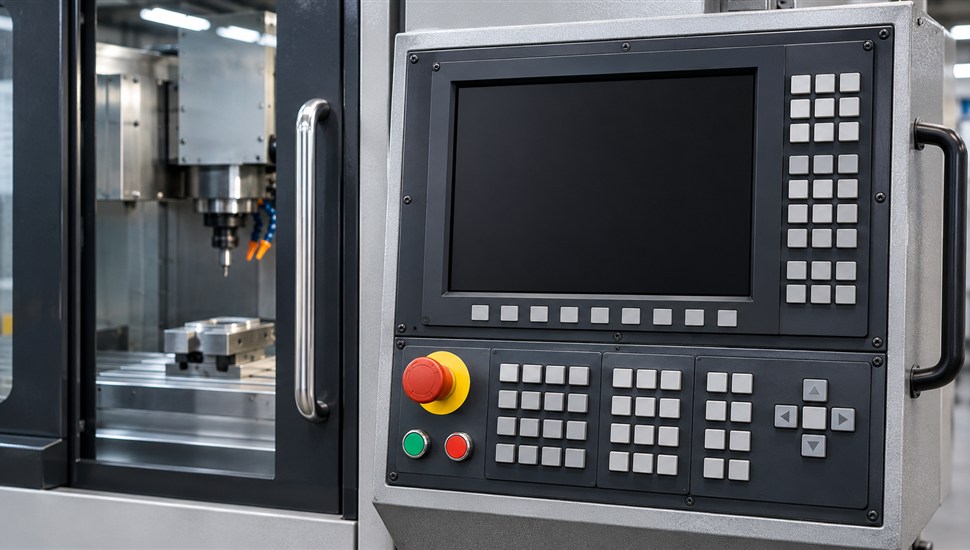
Стойки Syntec (тайваньская компания Syntec Technology) — одно из самых распространённых семейств ЧПУ на станках азиатской сборки, работающих в России: фрезерные и токарные серии 21/22, контроллеры 6-й серии (6MA, 6MB, 6D), специализированные системы для деревообработки 60W. Все они построены на едином программном ядре, поэтому система кодов аварий у них общая: один и тот же сбой на вертикально-фрезерном станке со стойкой 21MA и на деревообрабатывающем центре 60WE будет обозначаться одинаковым идентификатором.
Этот справочник собран по официальному «Руководству по кодам аварий ЧПУ Syntec» (CNC Alarm Manual) и дополнен практикой сервисной эксплуатации: какие аварии встречаются в цехах чаще всего, что означает код на экране, какая причина вероятна и что можно сделать своими силами, а где уже нужен инженер.
Как Syntec сообщает об ошибке: индикаторы ALM и EMG
Система оповещает оператора тремя способами одновременно:
- Экранная страница аварий. При возникновении сбоя стойка сама открывает (или подсвечивает миганием) страницу аварий с текстом-описанием. До сброса ошибки станок обычно не запустит программу.
- Индикатор ALM (alarm — авария). Горит или мигает, пока в системе есть хотя бы одно непогашенное аварийное сообщение. Погас ALM — активных аварий нет.
- Индикатор EMG (emergency — аварийный останов). Загорается, когда разомкнута цепь аварийного останова: нажата «гриб», открыта защитная дверь, входящая в цепь безопасности, либо физически оборван кабель этой цепи. Это не «код ошибки», а состояние станка: пока цепь не замкнётся, ни RESET, ни повторный пуск ничего не дадут.
Важно различать: ALM — «умная» диагностика системы (сотни кодов с расшифровкой), EMG — «глухое» состояние цепи безопасности. Оператор видит на экране одно слово EMG, а реальная причина может быть любой — от нажатой кнопки до подгоревшего контакта реле. Ниже мы разберём обе ветки.
Структура кодов: классификация аварий Syntec
По официальной классификации каждый идентификатор состоит из группы-префикса и номера, например MOT-019, OP-023, SPD-017. Группа сразу подсказывает, какой узел или подсистема «кричит»: механика осей, шпиндель, файловая система, связь, станочная логика. Основные группы приведены в таблице.
| Группа | Название по документации | За что отвечает |
|---|---|---|
| OP | Operation Alarm — операционные аварии | Параметры и память системы, файлы данных, питание, связь по шинам M3/EtherCAT, внешние устройства |
| SYS | System Alarm — системные аварии | Критические сбои ядра системы, платы управления, файловая система, связь с модулями ввода-вывода (RIO) |
| MOT | Axial Motion Alarm — аварии движения по осям | Серводрайверы, лимиты (пределы), рассогласование, поиск нуля, датчики положения осей |
| SPD | Spindle Alarm — аварии шпинделя | Ориентация, разгон, нулевая скорость, заклинивание шпинделя |
| COM | Syntax Compiler Alarm — аварии компилятора | Синтаксические ошибки управляющей программы до запуска |
| COR | Program Execute Error — ошибки выполнения | Сбои, выявленные при выполнении программы (несуществующие номера, недопустимые обращения) |
| MLC | Mechanical Logic Control — аварии станочной логики (PLC) | Сигналы станка: аппаратные лимиты, давление, смазка, зажим, револьверная головка — по схеме адресов R40–R43 |
| ROT / ATC | Аварии револьверной головки / магазина инструментов | Позиционирование инструментальной головки, смена инструмента |
| MACRO | Macro Alarm — аварии макроциклов | Станочные циклы производителя: ресурс инструмента, контроль измерений |
| SERVO (Drv_*) | Аварии серводрайверов | Коды вида AL-xxx с табло привода; отдельный справочник Drive Alarm Manual; поддерживаются драйверы Syntec, Yaskawa, Delta, INOVANCE и другие |
Два практических следствия из этой классификации:
- Аварии MOT-009 и MLC — «транслирующие»: на экране стойки виден общий код, а первопричина лежит в серводрайвере (у него свой код AL-xxx на табло) или в цепях станка (смотрим схему PLC). Диагностика всегда двухуровневая.
- Аварии OP/SYS чаще всего связаны не с механикой, а с носителями данных, питанием и связью — то есть с тем, что обычно страдает после скачков напряжения и «возрастной» деградации платы памяти.
Ошибка EMG: аварийный останов и как его снять
Если на экране горит EMG, система ЧПУ констатирует: цепь аварийного останова разомкнута. Порядок проверки от простого к сложному:
- Отжать все кнопки аварийного останова — на пульте, на станке, на переносном пульте (у некоторых кнопок фиксация снимается поворотом).
- Закрыть защитные двери и ограждения, входящие в цепь безопасности (на многих станках дверной контакт заведён именно в EMG).
- Проверить, не «висят» ли оси на аппаратных пределах: концевые лимиты у части станков также рвут цепь.
- Осмотреть кабели цепи безопасности: переносной пульт, гибкие цепи подвижных узлов, разъёмы — на обрыв, перетирание, окисление.
- Проверить питание цепи 24 В и реле безопасности: подгоревшие контакты, «выпадение» реле — частая причина EMG «из ниоткуда».
- После устранения — нажать RESET. Если EMG возвращается сразу после сброса, причина физическая, и дальнейший поиск (реле, плата ввода-вывода) лучше доверить сервисному инженеру.
Подробно про цепь аварийной остановки и её настройку мы писали в статье «Аварийная остановка станка с ЧПУ: как проверять и настраивать».
Большая таблица частых кодов ошибок Syntec
Ниже — сводная таблица аварий, которые чаще всего встречаются на станках со стойками Syntec в реальной эксплуатации. Формат: код → что означает → вероятная причина → что делать. Полный официальный перечень (несколько сотен кодов) приведён в «Руководстве по кодам аварий ЧПУ Syntec» — ссылка в разделе «Источники».
| Код | Значение | Вероятная причина | Что делать |
|---|---|---|---|
| EMG (состояние) | Разомкнута цепь аварийного останова | Кнопка «гриб», двери, лимиты, обрыв кабеля, реле безопасности | Проверить цепь по порядку выше; RESET после устранения |
| MOT-008 | Потеря импульсов датчика положения (loss pulse) | Загрязнение или повреждение энкодера, помехи по кабелю, слишком узкое окно контроля | Проверить кабель и экран энкодера, разъёмы; почистить датчик; при повторе — диагностика энкодера |
| MOT-009 | Авария серводрайвера (сработала защита привода) | Перегруз, перегрев, рассогласование, авария питания привода | Считать код AL-xxx с табло драйвера, сверить со справочником привода, проверить механику оси |
| MOT-011 | Ошибка связи стойки с серводрайвером | Обрыв или помехи в шине, плохой контакт, неверная конфигурация | Переобжать/переткнуть кабели шины, проверить терминаторы и заземление |
| MOT-016 | Ошибка данных абсолютного датчика положения | Разряд батарейки абсолютного энкодера, обрыв её цепи | Заменить батарейку с соблюдением полярности, заново установить машинный нуль оси |
| MOT-017 | Превышен первый программный предел «+» | Наезд на программный лимит; неверные данные станка или смещение нуля | Отвести ось в рабочую зону, проверить параметры пределов и команду G22 |
| MOT-018 | Превышен первый программный предел «−» | То же, в отрицательном направлении | Аналогично MOT-017 |
| MOT-019 | Превышено рассогласование следования (following error) | Заклинивание оси, слишком высокая скорость, неверная настройка серво, перегруз | Проверить механику (направляющие, ШВП), снизить подачу; при повторе — перегруз или износ |
| MOT-020 | Рассогласование при выключении серво (сдвиг при останове) | Ось сдвинулась при выключенном серво/аварийном стопе, тормоз не держит | Инкрементальные системы — RESET; абсолютные — перезапуск контроллера; проверить тормоз оси |
| MOT-021 | Требуется повторный поиск нуля | Нуль потерян после аварий, отключений, обслуживания | Выполнить поиск нуля (референтной позиции) по штатной процедуре станка |
| MOT-022 | Неточная позиция нуля | Смещение или загрязнение датчика нуля, дребезг сигнала | Почистить и проверить датчик нуля, при необходимости заменить и юстировать |
| MOT-023 | Критическое рассогласование следования | Резкое заклинивание, отказ привода или датчика | Не сбрасывать без осмотра; проверить механику и привод, вызвать инженера при повторе |
| MOT-025 | Наезд на аппаратный предел «+» | Ось ушла за концевой выключатель | Снять ось с предела в ручном режиме с обходом лимитов, затем RESET |
| MOT-026 | Наезд на аппаратный предел «−» | То же, в отрицательном направлении | Аналогично MOT-025 |
| MOT-029 | Пропуск метки при поиске нуля | Неисправность датчика нуля или энкодера, неверные параметры поиска | Проверить датчик нуля и параметры поиска нуля |
| MOT-030 | Не пройден контроль нулевой скорости при поиске нуля | Неверные параметры скорости поиска, деградация датчика | Сверить параметры поиска нуля с паспортными данными станка |
| MOT-034 | Абсолютный нуль оси не установлен | Потеря абсолютных данных (батарейка, сбой), новая ось | Установить машинный нуль по процедуре для абсолютных систем |
| MOT-035 | Авария батарейки абсолютного датчика | Разряд/отсутствие батареи питания абсолютного энкодера | Заменить батарейку, переустановить нуль; подробнее — в статье о батарейке ЧПУ |
| MOT-036 | Ось не сходит с датчика нуля при поиске | Заедание оси, слишком низкая скорость схода, неверные параметры | Проверить подвижность оси и параметры поиска нуля |
| MOT-046 | Ненормальный сигнал датчика нуля | Дребезг, обрыв кабеля датчика, наводки | Проверить кабель и крепление датчика, прозвонить цепь |
| MOT-052 | Не подано силовое питание серводрайвера | Не включается силовой контактор, предохранители, цепь готовности (Rdy) | Проверить контактор, предохранители, цепь разрешения усилителя |
| MOT-078 | Рассогласование спаренных осей (портал/гантри) | Перекос портала, разная нагрузка, отказ одного привода | Вернуть оси в синхронизм по штатной процедуре; проверить механику портала |
| MOT-087 | Неточная остановка, заедание механизма | Загрязнение направляющих, износ ШВП, тугая механика | Обслужить направляющие и ШВП, проверить момент сопротивления |
| SYS-005 | Сбой чтения файла системы | Деградация носителя (CF-карта, Flash), повреждение файловой системы | Сделать резервную копию данных, проверить/заменить носитель |
| SYS-030 | Отключение устройства | Обрыв связи с модулем, потеря питания устройства | Проверить кабель и питание модуля |
| SYS-031 | Плохой контакт кабеля связи | Окисление разъёмов, неплотная посадка | Переткнуть и зафиксировать разъёмы, обработать контакты |
| SYS-032 | Пакеты связи искажены помехами | Плохое экранирование, заземление, силовые кабели рядом с линиями связи | Развести трассы, проверить экраны и заземление станка |
| SYS-041 | Ошибка связи с модулем ввода-вывода (RIO) | Обрыв шины, конфликт адресов, отказ модуля | Проверить шину и адреса модулей, заменить неисправный модуль |
| OP-002 | Сбой доступа к устройству хранения параметров | Износ CF-карты/Flash, ошибки файловой системы | Скопировать данные (PARAM.DAT), заменить носитель, восстановить параметры |
| OP-005 | Ошибка передачи данных ввода-вывода | Помехи, обрыв линий ввода-вывода | Проверить линии и экраны; при повторе — диагностика платы ввода-вывода |
| OP-013 | Авария контроллера (критическая) | Внутренний сбой ядра системы | Перезапустить контроллер и серводрайверы; при повторе — сервис |
| OP-015 | Перегрузка выхода PLC (около 350 мА) | Короткое замыкание в цепи исполнительного устройства | Найти замыкание в цепи соответствующего выхода, устранить |
| OP-021 | Данные пользователя восстановлены из последней известной копии | Сбой при выключении, некорректное завершение работы | Проверить корректность данных (координаты, смещения, переменные) |
| OP-022 | Выполняется перестроение данных пользователя | Повреждение файлов данных после сбоя питания | Дождаться завершения, проверить данные, сделать резервную копию |
| OP-023 | Потеря данных при обработке из-за пропадания питания | Отключение питания во время выполнения программы | Проверить данные (G70/G71, G92, G43, G22, макро-переменные), затем RESET; на старых прошивках — перезапуск |
| OP-053 | Не удалось инициализировать последовательную связь | Кабель RS-232, неверные параметры порта, устройство передачи | Проверить кабель и настройки порта, способ передачи данных |
| OP-071 | Питание серводрайвера отключено во время движения | Провал силового питания, сработка контактора | Проверить силовую цепь; зафиксировать положение осей перед повторным пуском |
| OP-101 | Ошибка связи EtherCAT | Обрыв/помехи в сетевом сегменте, топология, отказ слейва | Проверить кабели и топологию сети EtherCAT, состояние модулей |
| SPD-017 | Ошибка контроля позиции ориентации шпинделя | Неточная ориентация, датчик ориентации, износ | Проверить датчик и параметры ориентации, повторить ориентацию |
| SPD-023 | Шпиндель не достиг заданной частоты вращения | Перегрузка, проскальзывание ремня, отказ привода | Снизить нагрузку/подачу, проверить привод и ременную передачу |
| SPD-024 | Не пройден контроль нулевой скорости шпинделя | Тормоз шпинделя, сигналы контроля | Проверить тормоз и цепь контроля нулевой скорости |
| SPD-044 | Шпиндель заклинило (stall) во время работы | Чрезмерная подача, затупленный инструмент, заклинивание детали | Уменьшить нагрузку, заменить инструмент, осмотреть зону резания |
| COM-003 | Синтаксическая ошибка программы | Опечатка в кадре, неверный формат слова | Исправить кадр, указанный в сообщении |
| COM-027 | Недопустимый символ в программе | Русские буквы/служебные символы в файле (файл сохранён не в той кодировке) | Пересохранить программу в ASCII/латинице и загрузить заново |
| MACRO-7xx | Исчерпан ресурс инструмента | Станочный цикл контроля стойкости отработал лимит | Заменить инструмент, сбросить счётчик ресурса |
| MLC-001…048 | Аварии станочной логики (адреса R40–R43) | Аппаратные лимиты осей, отсутствие давления, смазки, зажима и другие станочные сигналы | Расшифровать по карте PLC конкретного станка (например, R40.0 — предел X «+») |
| AL-xxx (табло привода) | Авария серводрайвера, выводится на табло усилителя | Перегрузка, перегрев, рассогласование, ошибка энкодера, питание | Сверить код со справочником Drive Alarm Manual для установленного бренда привода |
Пара общих замечаний к таблице. Аварии MOT-017/018/025/026 (лимиты) — самые «безобидные»: они сбрасываются сами после отвода оси, но их частое появление говорит о неверных параметрах пределов или о том, что оператор работает на границе зоны. Аварии рассогласования (MOT-019/023) — наоборот, «звоночек» по механике: подробная методика поиска описана в статье «Ошибка "перегруз" или рассогласование оси ЧПУ: что делать». Про устройство и отказы датчиков положения — в статьях об энкодерах и о датчике нуля.
Как открыть и читать журнал аварий на Syntec
Код на экране — это «настоящее», а журнал аварий — «прошлое»: он показывает всю историю сбоев с привязкой ко времени и позволяет отличить разовый случай от системной проблемы. На стойках Syntec работа с журналом выглядит так:
- Откройте страницу аварий. На системах 21-й серии путь обычно такой: функциональная клавиша обслуживания (F8, «Maintain»), затем раздел аварий (F1, «Alarm»). На контроллерах 6-й серии и 60W вход в раздел может быть вынесен на другую софт-клавишу — ориентируйтесь на подписи функциональных клавиш внизу экрана и страницу ALARM.
- Разделите активные аварии и историю. В разделе есть список текущих (незакрытых) аварий и отдельный пункт истории аварий (History Alarm). История хранит предыдущие события с датой и временем возникновения.
- Читайте записи системно. Для каждой записи фиксируйте: код, ось или узел, время, что делал станок (обработка, холостой ход, пуск). Повторяющийся код в одно и то же место программы — почти наверняка программная или технологическая причина; «плавающий» по времени код — механика, питание или помехи.
- Ищите цепочки. Часто одна первопричина порождает каскад: например, провал питания даёт OP-071 (отключение драйвера), следом MOT-020 (сдвиг оси) и EMG. Первичным обычно считается самый ранний по времени код верхнего уровня.
- Сохраняйте журнал. Выгрузите список на флеш-накопитель через функции обслуживания или просто сфотографируйте экран — это первый документ, который попросит сервисный инженер.
Общие принципы самодиагностики по журналу (не только для Syntec) мы разбирали в статье «Как читать журнал аварий ЧПУ: самодиагностика станка».
Станок после пропадания питания: что проверить
Скачки и отключения питания — один из главных источников аварий на Syntec, потому что система хранит рабочие данные в энергозависимой памяти. Если станок «умер» во время работы, не спешите жать RESET: сначала осмотр (положение осей, инструмент в шпинделе, зажим детали), затем проверка данных. Типовая картина и порядок действий:
| Что видите после включения | Что это значит | Что проверить и сделать |
|---|---|---|
| OP-023 — потеря данных при обработке | Питание пропало во время выполнения программы | Проверить данные: коды G70/G71, смещение G92, коррекции G43, лимиты G22, макро-переменные; затем RESET (прошивки от 10.118.40B) или перезапуск контроллера |
| OP-021 / OP-022 — восстановление или перестроение данных | Система подняла данные из последней известной копии | Сверить параметры и смещения с контрольным листом; сразу сделать резервную копию |
| MOT-016 / MOT-034 / MOT-035 — абсолютные данные оси | Потеря абсолютного нуля, проблема батарейки энкодера | Заменить батарейку, заново установить машинный нуль, проверить точность позиционирования |
| MOT-007 / MOT-052 / OP-071 — питание драйверов | Пропадало силовое питание усилителей | Проверить вводной автомат, контактор, предохранители; осмотреть оси на сдвиг перед пуском |
| SYS-005 / OP-002 — файловая система | Повреждение файлов на CF-карте или Flash | Восстановить данные из резервной копии; носитель проверить и при износе заменить |
| MOT-021 — требуется поиск нуля | Инкрементальные оси потеряли референтную позицию | Выполнить штатный поиск нуля по всем осям до начала работы |
Электроснабжению — стабилизатору или ИБП для стойки, качеству заземления и состоянию кабелей и разъёмов — стоит уделить отдельное внимание: именно эти три вещи предотвращают большинство аварий «после света» на любом производстве.
Восстановление параметров из резервной копии
Параметры (данные станка, настройки осей, компенсации) хранятся в файле на встроенном носителе стойки, и при его повреждении, разряде батарейки системной памяти или неудачном обновлении они могут «слететь». Восстановление без резервной копии — долгая и дорогая работа, поэтому правило одно: копия должна существовать до аварии, а не после.
Порядок работы с архивом параметров Syntec:
- Сделайте копию на работающем станке. Используйте функции резервного копирования в меню обслуживания (уровень доступа наладчика/производителя) либо загрузочное меню контроллера — пункт системного копирования данных (System Data Backup) на USB-накопитель. Копию снимайте после пусконаладки и после каждого изменения параметров, храните минимум в двух местах.
- Проверьте совпадение версий. Восстанавливайте данные на ту же версию системного ПО, с которой снималась копия; при смене версии — только через процедуры обновления, иначе данные могут не совместиться.
- Перед восстановлением сохраните текущее состояние. Даже «слетевшая» конфигурация может содержать остатки данных, полезные сервису.
- Восстановите данные через пункт восстановления системных данных (System Data Restore) из архивного файла и перезапустите контроллер.
- Проверьте результат: параметры осей и сервонастройки, компенсации шага винта, смещения нуля, программы и макро-переменные; затем — поиск нуля (или переустановка абсолютного нуля) и тестовые перемещения на холостом ходу без детали.
- Зафиксируйте результат в журнале: дата, причина восстановления, что восстановлено.
Что ещё стоит знать о сервисных функциях Syntec — уровнях доступа, сетевых настройках и полезных параметрах наладчика — мы собрали в обзоре «Полезные сервисные настройки Syntec: обзор для наладчика». Если параметры слетают регулярно — виновата батарейка системной платы: тема подробно разобрана в статье «Батарейка ЧПУ: почему слетают параметры и как заменить вовремя».
Когда помогает сброс RESET, а когда нельзя сбрасывать
Клавиша RESET гасит значительную часть аварий Syntec, но важно понимать границы её применения.
Сброс допустим и достаточен
- Аварии лимитов (MOT-017/018/025/026) — после того как ось отведена в рабочую зону.
- MOT-020 на инкрементальных системах — после проверки, что ось не сместилась критично.
- OP-023 — только после проверки перечисленных в сообщении данных.
- Аварии программы (COM/COR, MACRO-7xx) — после исправления программы или замены инструмента.
- Единичные аварии, не повторяющиеся после сброса и не сопровождающиеся посторонними звуками, запахом, дымом.
Сброс без поиска причины недопустим
- Повторяющиеся MOT-008/019/023 (потеря импульсов, рассогласование) — за этим почти всегда стоит физическая неисправность энкодера, механики или привода.
- Аварии связи (MOT-011, SYS-032, OP-101) — сброс уберёт сообщение, но не помехи; работа «через сброс» на шине связи опасна потерей координации осей.
- OP-013, аварии с требованием перезапуска контроллера и драйверов — нужен полный цикл перезапуска, а не RESET.
- Любая авария, возникшая во время обработки с инструментом в детали: сначала останов, осмотр, вывод инструмента — потом диагностика.
- EMG, который возвращается сразу после сброса, — ищите физическую причину в цепи безопасности.
Простое правило: RESET — это клавиша «подтвердить, что причина устранена», а не «удалить неудобное сообщение». Если авария возвращается трижды за смену — это уже не сбой, а неисправность.
Профилактика аварий Syntec
- Резервные копии параметров и программ после пусконаладки и при каждом изменении — на два независимых носителя.
- Плановая замена батареек (системной платы и абсолютных энкодеров) по регламенту, а не по факту аварии MOT-035.
- Качество питания: стабилизатор или ИБП для стойки, контроль заземления — предотвращает всю группу аварий «после пропадания питания».
- Чистота электрошкафа: забитые фильтры и перегрев ускоряют деградацию платы памяти и повышают уровень помех (тема разобрана в статье «Электрошкаф станка: чистка, охлаждение и типовые отказы»).
- Регламентное ТО направляющих, ШВП и системы смазки: большинство MOT-019/023/087 — это «механические» аварии от загрязнения и износа.
- Ведение журнала аварий операторами: статистика кодов — лучший входной документ для сервисного инженера.
- Обучение персонала: значительная доля аварий COM/COR и аварий лимитов — следствие ошибок оператора, а не станка.
Когда вызывать сервисного инженера
Граница «сам — не сам» обычно проходит по трём признакам: авария повторяется после устранения видимой причины; для диагностики нужен уровень доступа производителя или осциллограф/специнструмент; в аварии замешаны серводрайверы, плата управления или абсолютные датчики. По нашему опыту, около 30% неисправностей владельцы устраняют сами после консультации по телефону — если под рукой код аварии и экран журнала. Остальные случаи быстрее и дешевле закрывать выездом: удалённая диагностика «Телесервис» — от 3 500 ₽ (инженер по кодам и журналу подскажет решение без выезда), диагностика на производстве — от 5 000 ₽, ремонт станков — от 15 000 ₽. Инженеры «Сервис Станков» работают с системами ЧПУ всех распространённых брендов, выезжают в 45 регионов РФ и приступают к работе в течение 24 часов.
Частые вопросы
Чем отличается EMG от ALM на стойке Syntec?
ALM означает наличие аварийного кода в системе — смотрите расшифровку в таблице выше. EMG — разомкнута цепь аварийного останова: кнопка, дверь, концевик, кабель или реле. EMG не сбрасывается RESET, пока цепь физически не замкнётся.
Где взять полный список кодов для моей стойки?
В официальном «Руководстве по кодам аварий ЧПУ Syntec» (CNC Alarm Manual) — он общий для семейств 21/22, 6-й серии и 60W; аварии серводрайверов AL-xxx — в отдельном справочнике Drive Alarm Manual под конкретный бренд привода. Ссылки — в разделе «Источники». Также на официальном портале поддержки Syntec есть поиск по кодам аварий.
Можно ли продолжать работу, если авария сбрасывается и больше не появляется?
Для разовых аварий лимитов или ошибок программы — да. Для аварий рассогласования, потери импульсов и связи — нет: повторяющийся код означает прогрессирующую неисправность, и работу стоит остановить до диагностики.
Почему после отключения света станок требует поиск нуля?
Инкрементальные оси теряют референтную позицию при выключении (MOT-021), а абсолютные — только при разряде батарейки энкодера (MOT-035). Если абсолютный станок регулярно просит нуль — батарейка или её цепь неисправны.
Слетели параметры, резервной копии нет. Что делать?
Обратитесь в сервис: инженер восстанавливает параметры по списку от производителя станка либо по аналогичному станку. Процедура долгая и требует опыта — именно поэтому копию делают заранее. Если стойка ещё работает, немедленно снимите резервную копию.
Авария появляется только при работе программы, в ручном режиме всё чисто. Куда смотреть?
В текст программы и технологию: лимиты, подачи, коррекции. Проверьте кадр по номеру из журнала аварий — очень вероятно, это COM/COR или наезд на программный предел из-за неверной системы координат.
Источники
- Руководство по кодам аварий ЧПУ Syntec — CNC Alarm Manual (Syntec Technology Co., Ltd., редакция 2023 года, на английском языке)
- Центр технической документации Syntec America: CNC Alarm Manual, Drive Alarm Manual, справочник параметров, руководство по эксплуатации 60WE (Syntec America, на английском языке)
- Официальный портал технической поддержки Syntec Technology Co., Ltd.: документация, обучение, поиск по кодам аварий (на китайском и английском языках)
- EtherCAT — промышленный сетевой стандарт реального времени (Википедия, на английском языке)