

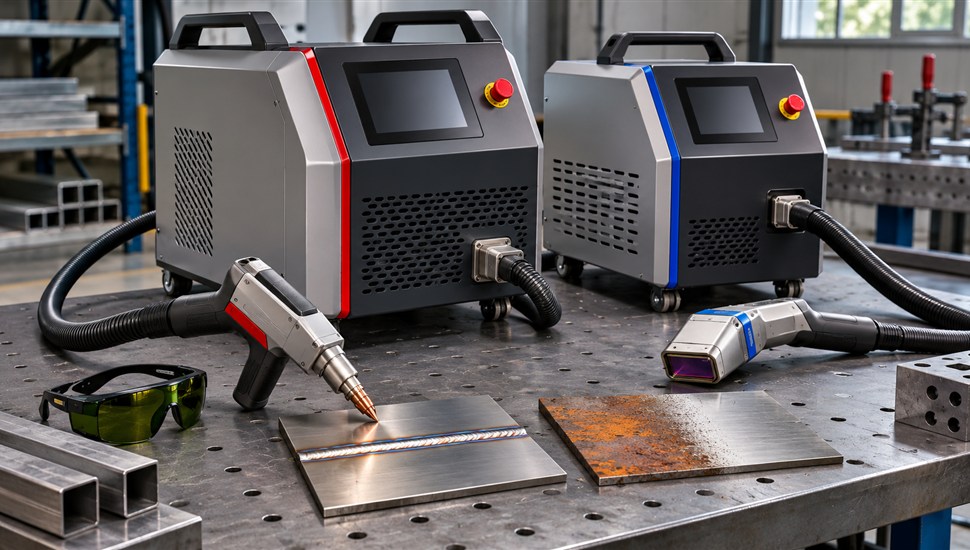
Лазерная техника давно перестала ограничиваться резкой металла. Два самых быстрорастущих сегмента — ручная лазерная сварка (аппараты волоконного типа мощностью 1–2 кВт со сварочными головками) и лазерная очистка (установки от 100 до 2000 Вт для снятия ржавчины, краски, масла и окалины). Оборудование быстро дешевеет, осваивается за считанные дни и приходит туда, где раньше работали аргонодуговая сварка, пескоструй и химические смывки.
Для сервисной службы эти машины интересны тем, что построены на той же элементной базе, что и лазерные станки для резки: волоконный источник излучения, кварцевое волокно доставки, оптика, гальванометрический сканатор, система охлаждения. Поэтому диагностике и ремонту сварочных и очистных лазеров применимы те же методы, что и для режущих комплексов. В статье разберём устройство обеих технологий, сравнение с классической сваркой, типовые отказы, регламент обслуживания, пайку оптоволокна и требования безопасности — всё с цифрами и таблицами.
Лазерная сварка: как устроена технология
Источник, волокно и сварочная головка
Типовой ручной лазерный сварочный аппарат состоит из трёх контуров:
- Источник излучения — иттербиевый волоконный лазер с диодной накачкой. Диоды накачивают активное волокно, а то, в свою очередь, генерирует излучение на длине волны около 1070 нм (рабочий диапазон волоконных источников — 1060–1080 нм). Мощность ручных аппаратов — 1000, 1500 или 2000 Вт; у станционных установок — до десятков киловатт.
- Волоконный кабель доставки — гибкое кварцевое волокно в бронированной оболочке, соединённое с источником и головкой разъёмами типа QBH. По нему излучение доходит до руки сварщика практически без потерь.
- Сварочная головка (рука) — оптический тракт из коллимирующей линзы (превращает расходящийся пучок из волокна в параллельный), гальванометрического зеркала-сканатора (обеспечивает колебание луча) и фокусирующей линзы, собирающей пучок в пятно. Снизу закрыта сменным защитным стеклом, которое принимает на себя брызги и дым.
Сфокусированный луч создаёт плотность мощности порядка 10⁶–10⁷ Вт/см² — этого достаточно, чтобы расплавить практически любой металл в доли секунды. Пятно у аппаратов класса 1,5 кВт — около 0,15 мм, типичное фокусное расстояние рабочих линз — 100–150 мм. Базовые параметры типичного ручного аппарата класса 1–2 кВт сведены в таблицу (на примере распространённого класса машин, ориентир — серия IPG LightWELD и аналоги).
| Параметр | Типичное значение | Комментарий |
|---|---|---|
| Тип источника | Иттербиевый волоконный лазер, непрерывный с импульсным режимом | Длина волны 1060–1080 нм (невидимое инфракрасное излучение) |
| Мощность | 1000 / 1500 / 2000 Вт | Пиковая мощность в импульсном режиме выше номинальной (например, до 2500 Вт у аппаратов на 1500 Вт) |
| Диаметр пятна | 0,10–0,20 мм | Определяет минимальную ширину шва без колебания луча |
| Колебание луча (wobble) | Ширина до 5 мм, частота до 300 Гц | Настраивается с пульта; компенсирует неровности стыка |
| Режимы | Непрерывный и импульсный | Плюс библиотека сохранённых режимов «материал + толщина» (у IPG — 100 комбинаций) |
| Питание | 220 В, потребление до ~4,5 кВт | Включается в обычную розетку промышленного цеха |
| Охлаждение | Воздушное (1–1,5 кВт) или водяное с чиллером (2 кВт и станции) | Мощные аппараты требуют теплоносителя с контролем температуры и протока |
| Толщины за один проход | Сталь до 8 мм, алюминий до ~8 мм, медь до ~3 мм | Для верхнего класса 2 кВт; см. таблицу классов ниже |
| Ширина полосы при очистке | до ~15 мм | У версий с функцией очистки (например, LightWELD XR/XC до 2500 Вт на очистке) |
Wobble-сварка: зачем колебать луч
Классический лазерный шов узкий и капризный: стоит стыку «гулять» на пару десятых миллиметра — и появляется непровар. Решение — wobble-сварка (от английского wobble — «колебание»): сканатор в головке быстро водит луч по синусоиде, спирали или линии поперёк движения руки. Шов становится шире и терпимее к зазорам, а качество остаётся стабильным даже у оператора без многолетнего стажа.
- Ширина колебания — до 5 мм: узкое колебание для точных стыков, широкое — для широких швов и плохой подгонки деталей.
- Частота — до 300 Гц: чем выше, тем равномернее перемешивается сварочная ванна и ровнее валик.
- Профиль траектории — линейный, круговой, спиральный; подбирается под тип соединения и материал.
- Допуски на зазор (практические ориентиры сварочной практики): без колебания луча зазор не должен превышать ~10 % толщины металла, с wobble — 20–30 %, а с присадочной проволокой допустимы зазоры до 100 % толщины (для стали до ~6 мм).
Режимы: непрерывный и импульсный
В непрерывном режиме луч работает постоянно — это максимальная скорость и глубина проплавления для средних и толстых листов. В импульсном режиме мощность подаётся короткими пиками: тепла вводится меньше, поэтому тонкий металл (от 0,1–0,3 мм) сваривается без прожога, а оцинкованная сталь — с меньшим вскипанием цинка. Переключение режимов и параметры (мощность, длительность импульса, частота, скорость, амплитуда и частота wobble) задаются с пульта или выбираются из библиотеки сохранённых режимов.
Стационарные станции и роботизированные ячейки
Кроме ручных аппаратов, существуют стационарные сварочные станции: деталь перемещается под лучом на координатном столе или манипуляторе, а сканирующая головка с программным управлением варит по заданной траектории с повторяемостью, недостижимой для руки. Следующая ступень — роботизированные сварочные ячейки, где сварочная головка закреплена на руке промышленного робота, а некоторые ручные аппараты допускают установку на collaborative-роботов напрямую. Мощность станционных комплексов — от 2 до 30 кВт и выше: промышленные установки варят сталь толщиной 20 мм со скоростью до 100 м/ч за один проход (дуговая сварка той же толщины требует 5–8 проходов при ~15 м/ч). Сервис роботизированных ячеек имеет свою специфику — регламент и типовые сбои промышленных роботов мы разбирали в отдельной статье.
Лазерная сварка против аргонодуговой и полуавтомата
Корректнее всего сравнивать три технологии на одном поле — ручная сварка листовых конструкций, где и работают аппараты 1–2 кВт. Ориентиры — данные производителей и отраслевая практика; значения усреднённые.
| Параметр | Лазерная (ручная, 1–2 кВт) | Аргонодуговая (TIG) | Полуавтомат (MIG/MAG) |
|---|---|---|---|
| Скорость сварки | 4–6 м/мин (до 4 раз быстрее TIG) | 0,2–1 м/мин | 1,5–2 м/мин |
| Зона термического влияния | 0,2–0,5 мм | 2–4 мм | 3–5 мм |
| Толщина за один проход | 0,1–8 мм (ручные аппараты) | до ~4–5 мм без разделки кромок | до 10 мм и выше |
| Деформация тонких деталей | Минимальная, правка обычно не нужна | Заметная, часто требует правки | Заметная |
| Материалы | Сталь, нержавейка, алюминий, медь, титан, никелевые сплавы, разнородные соединения | Сталь, нержавейка, алюминий, титан (медь и алюминий — сложно) | Сталь, нержавейка; алюминий требует сноровки |
| Присадочный материал | Проволока нужна редко (только при больших зазорах) | Присадочный пруток вручную | Проволока — всегда, непрерывно |
| Защитный газ | 8–14 л/мин | 8–12 л/мин | 10–15 л/мин |
| Зачистка и постобработка шва | Практически не нужна | Нужна зачистка | Нужна зачистка, отбивание брызг |
| Обучение оператора | Дни; новички варят на уровне опытных сварщиков | Годы для стабильного качества | Недели–месяцы |
| Цена оборудования | Ориентировочно от 0,7 до 3,5 млн ₽ | От десятков тысяч ₽ | От десятков–сотен тысяч ₽ |
| Стоимость часа работы | Выше амортизация, но ниже трудоёмкость и объём переделок | Низкая амортизация, высокая доля квалифицированного труда | Низкая амортизация, расход проволоки постоянный |
Где лазер выигрывает
- Тонкий лист — от 0,1 мм: минимальный ввод тепла не коробит панели и не требует правки.
- Нержавеющая сталь и изделия «на показ» — чистый узкий шов без побежалости почти без зачистки.
- Алюминий и медь — материалы, болезненные для TIG, лазер варит стабильнее за счёт высокой плотности мощности.
- Разнотолщинные и разнородные соединения (сталь + алюминий, сталь + медь) — лазер позволяет точно дозировать тепло.
- Серийное производство и дефицит кадров — обучение за несколько дней решает проблему нехватки сварщиков высокой квалификации.
Ограничения лазерной сварки
- Цена входа — аппарат стоит на порядок дороже полуавтомата; экономика сходится при регулярных объёмах.
- Требовательность к стыку — без wobble и проволоки зазоры более ~0,1 мм на тонком листе дают непровар.
- Класс лазера 4 — требуется организация рабочего места: очки под длину волны, ограждения, вытяжка (подробно — в разделе о безопасности).
- Толстый металл — свыше 8 мм для ручных аппаратов нужна разделка кромок, многопроходная сварка либо станционный комплекс большой мощности; здесь по-прежнему сильны полуавтомат и дуга.
- Сервисная инфраструктура — не в каждом регионе найдётся специалист по волоконным источникам; договариваться о сервисе стоит до покупки.
Оборудование: классы ручных лазерных сварочных аппаратов
Рынок делится на два лагеря. Первый — «эталонные» машины IPG Photonics (серия LightWELD) с воздушным охлаждением, богатой библиотекой режимов и функциями очистки. Второй — аппараты на источниках Maxphotonics, Raycus и других китайских производителей, обычно с водяным охлаждением и более доступной ценой; при грамотной эксплуатации они закрывают большинство цеховых задач. Класс мощности выбирают по максимальной толщине металла — ориентировочные возможности классов (по данным производителя для LightWELD, за один проход без разделки кромок) приведены в таблице.
| Материал | 1000 Вт | 1500 Вт | 2000 Вт |
|---|---|---|---|
| Конструкционная сталь | до 4 мм | до 6 мм | до 8 мм |
| Алюминий серий 5xxx | до 3,3 мм | до 5,8 мм | до 8,3 мм |
| Алюминий серий 6xxx | до 3,3 мм | до 5,2 мм | до 5,8 мм |
| Медь | — | до 2 мм | до 3,3 мм |
| Титан | — | до 5,2 мм | до 5,9 мм |
| Никелевые сплавы | — | до 5,2 мм | до 7,1 мм |
Практические ориентиры при сравнении аппаратов: у машин на 1000 Вт чаще воздушное охлаждение и минимальный вес блока; класс 1500 Вт — самый популярный компромисс «толщина/цена»; 2000 Вт почти всегда требует чиллера, зато закрывает медь и толстую сталь. По предложениям дилеров в РФ цена ручных систем лежит в диапазоне ориентировочно от 0,7 до 3,5 млн ₽ (аппарат класса LightWELD 1500 — около 2,3 млн ₽). При выборе уточняйте: запас по мощности 15–20 %, наличие локального сервиса и запчастей (источники, защитные стёкла, линзы), тип разъёмов волокна (совместимость QBH), комплектность очков и местной вытяжки.
Лазерная очистка: принцип и классы мощности
Как работает абляция
Принцип лазерной очистки — абляция: испарение загрязнения короткими высокоэнергетическими импульсами. Ключевое свойство — селективность: ржавчина, окалина, старая краска, масло и нагар поглощают инфракрасное излучение гораздо лучше чистого металла и имеют более низкий порог абляции. Импульс испаряет загрязнённый слой за миллионные доли секунды, а чистая поверхность под ним отражает луч и остаётся нетронутой. Нагрев детали минимален, механических напряжений нет, абразив и растворители не нужны — нечего утилизировать, кроме собранной вытяжкой пыли.
Установки лазерной очистки используют импульсные волоконные лазеры (обычно 100–2000 Вт) с ручными или сканирующими головками: луч пробегает по поверхности растровой траекторией, формируя полосу шириной до ~15 мм (у версий с функцией очистки в сварочных аппаратах). Отдельные модели совмещают сварку и очистку в одном источнике — очистка кромок перед сваркой и снятие побежалости после неё сокращают брак в разы.
Классы мощности установок очистки
| Класс мощности | Типовые задачи | Ориентировочная производительность |
|---|---|---|
| 100–200 Вт | Тонкие плёнки, масло, следы рук, лёгкий налёт; малые детали, пресс-формы, инструмент, ювелирные изделия | Доли квадратного дециметра в минуту |
| 300–500 Вт | Лёгкая ржавчина, окалина после сварки, подготовка кромок под сварку, очистка сварных швов, небольшие узлы | Дециметры — первые квадратные дециметры в минуту |
| 1000 Вт | Ржавчина и краска средней толщины, консервационная смазка, очистка перед контролем или покраской, серийные детали | До единиц квадратных дециметров в минуту |
| 1500–2000 Вт | Толстые многослойные покрытия, битум, старая краска, окалина на крупногабаритных конструкциях, судовые и строительные работы | Наибольшая в классе; конкретные значения зависят от загрязнения |
Применения
- Подготовка под сварку — снятие ржавчины, окалины и масла с кромок: обезжиренная лазером кромка почти не даёт пор (масло — источник водорода в шве).
- Очистка сварных швов — удаление оксидной плёнки и побежалости без травления и щётки, сохраняя пассивный слой нержавейки.
- Подготовка под покраску и склейку — активация поверхности без абразива, без повреждения геометрии.
- Пресс-формы и резиновые формы — очистка от нагара без повреждения полируемых поверхностей.
- Реставрация — камень, кирпич, бронза: снятие биологических загрязнений и продуктов коррозии послойно.
- Обезжиривание и снятие консервации — после складского хранения, транспортировки.
Ограничения: толстые многослойные покрытия большой площади — долго даже для 2 кВт (там, где объёмы важнее деликатности, дробеструй остаётся дешевле); сильно отражающие и светлые поверхности очищаются медленнее; и главное — очистной лазер тоже относится к классу 4, поэтому требования безопасности те же, что и у сварки.
Что обслуживать и что ломается
Сварочный и очистной лазер — родственник режущего: тот же волоконный источник, кабель доставки с разъёмами QBH, коллиматор и фокусирующая оптика, сканатор, датчики и контур охлаждения. Методы диагностики и ремонта, отработанные на лазерных режущих станках, полностью переносится на сварку и очистку — регламент обслуживания лазерного оборудования (оптика, источник, газ) мы подробно разбирали в статье об обслуживании лазерных станков. Ниже — типовые отказы именно сварочных и очистных машин.
Типовые отказы: симптом → узел → ремонт
| Симптом | Вероятный узел | Что делать |
|---|---|---|
| Упала скорость сварки/очистки, тонкий металл перестал провариваться | Деградация мощности источника (старение диодов накачки), загрязнение линз | Замер выходной мощности, чистка и при необходимости замена оптики; ремонт источника у специализированного сервиса |
| Луч не включается, на дисплее код ошибки | Цепи безопасности: крышки, концевые выключатели, датчик целостности волокна, перегрев | Расшифровка кода, проверка блокировок, температуры и протока охлаждающей жидкости |
| Непровар или прожог на проверенном режиме | Защитное стекло (брызги, нагар), расфокусировка, сопло закручено не до конца | Осмотр и замена защитного стекла, проверка вылета сопла и фокуса |
| Поры, тёмный или соломенный шов на нержавейке | Газовый тракт: подсос воздуха (даже 1 % воздуха в аргоне даёт поры), неверный расход, замасленные кромки | Опрессовка шлангов, проверка манометра и расхода, обезжиривание кромок (в идеале — лазерная очистка перед сваркой) |
| Пробой (треснуло) защитное стекло, головка греется | Накопление брызг на стекле и линзе, работа с перегретым соплом | Замена стекла, контроль режима и подачи газа, проверка линзы на прожог |
| Шов ровный, но без «раскачки», края не провариваются | Гальванометрический сканатор: отказ привода зеркала или платы управления | Диагностика сканатора, ремонт или замена; повторная настройка профилей wobble |
| Ошибка перегрева источника, мощность «прыгает» | Чиллер: забитые фильтры, воздушный радиатор, низкий уровень или старая вода, отказ помпы | Обслуживание чиллера: чистка теплообменника, замена воды и фильтра, проверка протока |
| Аппарат не выходит на мощность после перемотки/удара кабеля | Волоконный кабель доставки: обрыв, пережатие, повреждение кварцевого наконечника разъёма QBH | Пайка (сварка) волокна, восстановление или замена QBH-коннектора, контроль потерь |
| Сварка нестабильна по утрам, конденсат на блоке | Выпадение конденсата на оптике и внутри источника при перепаде температур | Контроль влажности в цехе, прогрев аппарата перед сменой, осушитель в контуре чиллера |
Узлы, требующие внимания
- Источник — как у режущих лазеров: следите за чистотой радиаторов/теплообменника и температурой; перегрев — главная причина ускоренной деградации диодов. Заявляемый производителями ресурс диодной накачки — порядка ста тысяч часов, но только при штатном охлаждении.
- Сварочная головка и сканатор — защитное стекло осматривайте ежесменно: грязное стекло поглощает излучение, греется и лопается, а следом выгорает линза. Сканатор боится пыли и ударов.
- Волокно и разъёмы QBH — не допускайте радиусов изгиба кабеля меньше допустимых, не бросайте руку на полу; концевики перед стыковкой протирайте спиртом без ворса.
- Охлаждение — у аппаратов с чиллером меняйте воду по регламенту (обессоленную), следите за протоком; зимой сливайте теплоноситель при перевозке в неотапливаемом кузове.
- Газовый тракт — мембраны редукторов из нержавейки вместо резиновых, герметичность соединений, контроль расхода: и недолет, и перелёт газа (завихрения затягивают воздух) одинаково портят шов.
Регламент обслуживания
| Периодичность | Работы |
|---|---|
| Ежесменно | Осмотр защитного стекла и сопла, проверка подачи газа, пробный шов на обрезке того же металла, визуальный контроль кабеля доставки |
| Еженедельно | Чистка фильтров и радиаторов охлаждения, проверка герметичности газового тракта «на слух и мыльным раствором», удаление брызг с сопла и кожуха головки |
| Ежемесячно | Замер выходной мощности (или контрольной скорости сварки на эталонной детали), протяжка разъёмов QBH, проверка уровней и состояния воды в чиллере |
| Раз в полгода | Диагностика источника и сканатора сервисной службой, замер потерь в волоконном тракте, ревизия помпы и теплообменника чиллера, обновление запаса защитных стёкол и линз |
Стратегия здесь та же, что и для станков с ЧПУ: плановое обслуживание с замерами всегда дешевле аварийного простоя — как посчитать баланс «плановое ТО против ремонта по факту», разбирали в отдельной статье. Типовое обслуживание лазерного сварочного или очистного оборудования можно доверить сервисной службе: техническое обслуживание в «Сервис Станков» начинается от 7 500 ₽, а перегревы и отказы систем охлаждения станков мы разбираем в материале о перегреве узлов.
Пайка оптоволокна для сварочных машин
Волоконный кабель доставки — самое уязвимое звено ручного аппарата: его перетирают, прищемляют, роняют руку на бетон. Признаки повреждения — падение мощности, «мертвая» тяга луча, ошибка датчика целостности волокна, а то и прожог оболочки у разъёма. Замена всего кабеля доставки вместе с QBH-коннектором — дорогой вариант; во многих случаях дешевле и быстрее пайка (сварка) оптоволокна с восстановлением разъёма.
Как это делается. Волокно разделывается, с оболочки снимается защитное покрытие, торец скалывается под углом не более 1,5° к перпендикуляру, затем концы свариваются на специализированном аппарате дугового разряда — он совмещает волокна по сердцевине с микронной точностью и сам оценивает потери в месте стыка. Сварной узел защищается гильзой КДЗС (комплект защиты места соединения: термоусадочная трубка с силовым стержнем). Для силовых лазеров дополнительно восстанавливается кварцевый наконечник QBH-разъёма с последующей полировкой и контролем чистоты торца: грязный или сколотый концевик работает как линза и выжигает оптику головки.
Пайка волокна и ремонт QBH-разъёмов — профильная услуга лазерного центра «Сервис Станков»: таких же специалистов, которые обслуживают режущие комплексы, мы направляем и на сварочное/очистное оборудование. Если аппарат «потерял» мощность после инцидента с кабелем — диагностика на производстве (от 5 000 ₽) покажет, дело в волокне, источнике или оптике.
Безопасность: лазер класса 4
По международному стандарту IEC 60825-1 «Безопасность лазерной аппаратуры. Часть 1. Классификация аппаратуры и общие требования» (актуальная редакция — IEC 60825-1:2014) лазеры делятся на классы 1, 1M, 2, 2M, 3R, 3B и 4. Все сварочные и очистные волоконные аппараты мощностью 1000–2000 Вт — класс 4, самый опасный: излучение способно необратимо повредить зрение не только прямым, но и рассеянным и диффузно отражённым лучом (от металла, стен, даже от матовых поверхностей), вызвать ожог кожи и воспламенить горючие материалы. Главная ловушка в том, что излучение 1060–1080 нм невидимо: луч, отражённый от полированной заготовки, глаз не видит вообще.
Очки под длину волны
- Очки выбираются строго под диапазон 1060–1080 нм — на маркировке должны быть указаны длина волны и оптическая плотность (OD): каждая единица OD ослабляет излучение в 10 раз.
- Для класса 4 ориентируйтесь на очки со certification по EN 207 с баллами шкалы D (непрерывное излучение), I (импульсное), R (импульсно-периодическое) и M (модулированное) — в зависимости от режима источника.
- Обычные сварочные маски и солнцезащитные очки не защищают: они затемняют видимый свет, а инфракрасное излучение проходит на сетчатку. Цвет линз — не показатель защиты.
- Очки выдаются каждому, кто находится в зоне работы лазера, включая подсобников и приёмщиков; линзы с царапинами и побежалостью подлежат замене.
Организация рабочего места
- Затемнение зоны — кабинет, шторы или ширмы из непрозрачного для лазерного излучения материала, чтобы луч не выходил за пределы поста; при стационарной сварке — закрытая кабина с блокировкой дверей.
- Предупреждение — светящаяся табличка «Работает лазер», знак лазерной опасности на входе в зону.
- Контроль отражений — не направлять руку на полированные и блестящие поверхности, варить так, чтобы отражённый луч уходил в поглотитель или вниз; в кабинах — матовые тёмные стены.
- Вытяжка — при сварке и очистке образуются пары металла: оксид цинка с оцинковки, соединения хрома и никеля с нержавейки, продукты сгорания краски при очистке. Местная вытяжка у поста обязательна.
- Электронные защиты аппарата — ключевой выключатель, аварийный стоп, датчик целостности волокна, двухступенчатая кнопка пуска, срабатывание луча только при контакте сопла с деталью: их нельзя шунтировать, это последняя линия обороны.
- Пожарная безопасность — класс 4 поджигает ветошь, бумагу, пары растворителей; у поста — огнетушитель, никакой горючей тары в зоне луча.
- Обучение — оператор допускается к работе после инструктажа по лазерной безопасности и проверки СИЗ; дисциплина «закрыл кабинет — закрыл глаза ладонью» тут буквально спасает зрение.
Как выбрать аппарат: чек-лист
- Определите максимальную толщину свариваемого металла (сталь, алюминий, медь) и возьмите класс мощности с запасом 15–20 %.
- Проверьте наличие режима wobble с настройкой ширины и частоты — без него аппарату тесно в реальном цеху с неидеальной подгонкой.
- Убедитесь, что есть импульсный режим и библиотека сохранённых режимов под ваши материалы и толщины.
- Уточните тип охлаждения: воздушное проще, но класс 2000 Вт почти всегда требует чиллера — заложите место и обслуживание.
- Проверьте питание: потребление до ~4,5 кВт должно вписываться в вашу сеть 220/380 В.
- Если нужна очистка кромок и швов — рассмотрите версии «сварка + очистка» в одном источнике.
- Уточните тип разъёмов волокна (QBH и аналоги) и доступность запчастей: защитные стёкла, линзы, кабель доставки.
- Проверьте комплект СИЗ: очки под 1060–1080 нм с маркировкой EN 207 на всех, кто будет в зоне.
- Оцените сервисную инфраструктуру: кто рядом будет чинить источник, сканатор, паять волокно; есть ли выезд и оригинальные запчасти.
- Запросите тестовую сварку на ваших деталях — с вашими зазорами, в ваших положениях, вашим будущим оператором.
Частые вопросы
Можно ли варить лазером оцинкованную сталь и алюминий?
Да, это одни из главных применений. С оцинковкой оставляйте минимальный зазор внахлёст для выхода паров цинка и обязательно ставьте вытяжку. С алюминием снимайте оксидную плёнку (лазерная очистка кромок снижает пористость в разы) и обезжиривайте кромки ацетоном за часы, а не за дни до сварки: плёнка впитывает влагу, которая и даёт поры.
Нужен ли защитный газ при лазерной сварке?
Да, как правило аргон или смеси с расходом 8–14 л/мин. Газ защищает ванну от азота и водорода воздуха: даже 1 % подсосанного воздуха даёт рассеянные поры. Тракт должен быть герметичным, а подачу газа настраивают с продувкой после отключения луча — шов остывает не мгновенно.
Чем лазерная очистка лучше пескоструйной?
Она не оставляет абразива (который забивается в поры и портит сварку/покраску), не меняет геометрию детали, работает по локальным зонам без маскировки остального, не требует утилизации песка и разрешений на выбросы пылью. Минус — цена оборудования и производительность на больших площадях толстых покрытий: там дробеструй по-прежнему дешевле.
Сколько служит источник и что ломается чаще всего?
Заявляемый производителями ресурс диодной накачки волоконного источника — порядка ста тысяч часов, но только при исправном охлаждении. На практике чаще всего страдает не источник, а расходная оптика: защитные стёкла, сопла, линзы, а также кабель доставки — его пережимают и роняют. Именно поэтому в ЗИП держат стёкла и линзы, а за пайкой волокна обращаются в специализированный сервис.
Оборвалось волокно — аппарат в утиль?
Нет. Волокно паят (сваривают дуговым аппаратом с контролем потерь), восстанавливают или меняют QBH-коннектор, полируют кварцевый наконечник. Ремонт занимает часы и стоит многократно дешевле нового кабеля доставки и тем более источника — этим занимается в том числе лазерный центр «Сервис Станков».
Нужно ли отдельное помещение под лазерный пост?
Ручные аппараты можно ставить в цеху, но зону луча нужно оградить: ширмы или кабинет, непрозрачные для излучения 1060–1080 нм, знаки опасности, вытяжка, огнетушитель. Стационарные станции и роботизированные ячейки закрываются кабиной с блокировкой дверей — это требование для лазера класса 4.
Подведём итог. Лазерная сварка и очистка строятся на отработанной платформе волоконных лазеров: источник, волокно, оптика, сканатор, охлаждение. Отсюда и логика сервиса: контрольное измерение мощности, чистая оптика, исправный чиллер, целое волокно и грамотно спаянные разъёмы решают 90 % проблем, а остальные 10 % — это ремонт источника и сканатора силами специалистов, обслуживающих режущие комплексы. Лазерный центр «Сервис Станков» обслуживает и ремонтирует лазерные головки и волоконные тракты (включая пайку оптоволокна) — работы от 5 000 ₽, с выездом инженера в течение 24 часов в 45 регионах России.
Источники
- IPG Photonics — ручные системы лазерной сварки и очистки LightWELD (официальная страница производителя, на английском языке)
- Стандарт IEC 60825-1:2014 «Безопасность лазерной аппаратуры. Часть 1. Классификация аппаратуры и общие требования» (Международная электротехническая комиссия)
- Лазерная сварка (энциклопедия «Википедия»)
- Лазерная очистка (Laser cleaning) (энциклопедия «Википедия», на английском языке)
- Лазерная абляция (Laser ablation) (энциклопедия «Википедия», на английском языке)
- Лазерная безопасность (Laser safety) (энциклопедия «Википедия», на английском языке)
- Сварка оптического волокна (энциклопедия «Википедия»)