

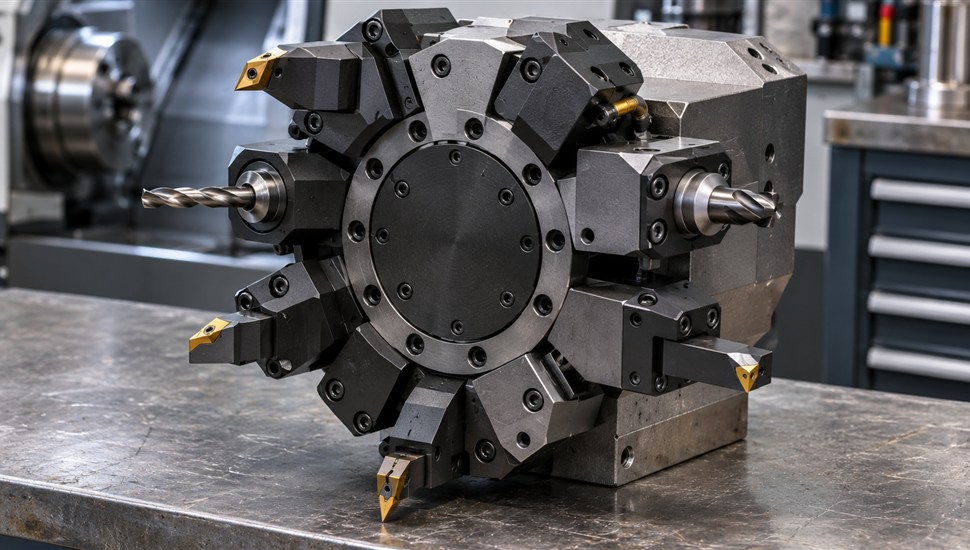
Револьверная головка — главный инструментальный узел токарного центра с ЧПУ. Именно она за доли секунды меняет резец на сверло, свёрла на расточную оправку, а при работе с приводным инструментом ещё и передаёт вращение от отдельного привода. По своей нагрузке головка — один из самых нагруженных механизмов станка: каждый цикл смены инструмента — это разжим, поворот с ускорением, жёсткая фиксация и зажим с усилием в тонны. Неудивительно, что по статистике сервисных служб именно сбои револьверной головки входят в топ типовых неисправностей токарных станков с ЧПУ наряду с отказами патрона и гидростанции.
В этой статье разберём, как устроена револьверная головка, какие бывают типы, как работает цикл индексации, почему головка «не находит позицию», стучит, проворачивается под нагрузкой или зависает с аварией по таймауту, что можно проверить самостоятельно и как проходит профессиональный ремонт.
Назначение револьверной головки
Револьверная головка (инструментальная револьверная головка, англ. tool turret) — это механизированный магазин инструмента, закреплённый на поперечном суппорте токарного станка. По окружности диска (или вдоль оси) расположено 8–12, иногда до 24 инструментальных гнёзд. Команда T в управляющей программе вызывает поворот головки до нужной позиции, после чего ЧПУ подтверждает фиксацию и разрешает обработку.
К револьверной головке предъявляются три противоречивых требования:
- Скорость. Чем меньше «мёртвое» время между переходами, тем выше производительность. Современные головки выполняют шаг в 30° за 0,13–0,4 секунды (данные каталогов Baruffaldi TB и Duplomatic SM), а полный цикл «разжим + зажим» — за 0,3–1,2 секунды.
- Жёсткость. В резании головка воспринимает тангенциальные моменты от сотен до десятков тысяч ньютон-метров (у серии Baruffaldi TB — от 450 Н·м на TB100 до 75 000 Н·м на TB500) и должна передавать их на суппорт без упругих смещений.
- Точность повторения позиции. После каждой смены инструмент должен возвращаться в одно и то же угловое положение. Производители гарантируют повторяемость на уровне ±1,6 угловой секунды (около 0,8 мкм на вылете 100 мм) и точность индексации ±4 секунды — такие цифры заявлены в технической документации Duplomatic и Baruffaldi.
Из этих трёх требований и «вырастают» все типичные неисправности: износ элементов фиксации убивает точность, загрязнение и износ датчиков — скорость подтверждения, а износ муфты зажима — жёсткость.
Типы револьверных головок
Классифицировать головки можно по трём признакам: компоновка инструмента, тип привода поворота и тип зажима.
По компоновке
- Дисковые (радиальные). Самый массовый тип на токарных центрах: инструменты крепятся радиально на лицевом диске (хвостовики VDI по DIN 69880 или фланцы BMT/ISO 10889). Головка компактна, хорошо закрывает зону резания, допускает приводной инструмент.
- Осевые (головные, crown-type в терминологии Sauter). Инструментальные гнёзда расположены вдоль оси головки; часто выполняются с центральным сквозным отверстием под пруток или противошпиндель. Применяются на прутковых автоматах и станках с осью Y.
- Корончатые и вертикально-осевые. Диск ориентирован вертикально (например, серия Baruffaldi TAB/TAN с вертикальной осью), инструмент направлен вверх или вбок. Удобны для обработки длинных деталей и для встроенных приводных блоков.
По способу крепления инструмента
- Наружное (радиальное) крепление — стандарт для черновой и получистовой токарной обработки: резцы VDI 20–60, фланцевые блоки BMT.
- Внутреннее (осевое) крепление — гнёзда соосны оси головки: расточные оправки, длинные сверла, измерительные щупы. Часто совмещаются в одном диске с радиальными.
- Приводной инструмент — часть гнёзд получает вращение от встроенного привода (конструкции с отдельным двигателем на каждое гнездо, с общим приводом или прямым приводом). По данным Sauter, выпускаются версии с одно- и двухмоторной схемой привода инструмента.
По приводу поворота и зажиму
- Электромеханические. Поворот выполняет обычный асинхронный электродвигатель через редуктор и кулачковый механизм, зажим — кулачки и фиксатор (у Sauter это серия Blue Line с электромеханической блокировкой; у Duplomatic — серия BSV-N, описанная производителем как «полностью электромеханические головки с простым асинхронным двигателем»). Просты, ремонтопригодны, не требуют гидравлики для самой головки.
- С серводвигателем (серво-головки). Поворот — безколлекторный серводвигатель с энкодером и собственным блоком управления (Duplomatic SM/30 с блоком DDC4, Baruffaldi TB с интеллектуальным приводом). Позиция определяется энкодером, движение безударное, возможен кратчайший путь в любую сторону. Зажим — пневматический или гидравлический.
- С прямым приводом (direct drive). Двигатель вращает диск напрямую, без редуктора; по данным Sauter, такие головки имеют максимальный ресурс и стойкость к авариям, зажим гидравлический.
Отдельно отметим пружинный зажим с внутренней безопасностью: в головках Baruffaldi TB диск прижимается пакетом тарельчатых пружин (пружин Бельвиля), а сжатие пружин для разжима выполняет пневмо- или гидроцилиндр. При пропадании давления или напряжения головка остаётся зажатой — это защищает и инструмент, и оператора. Аналогичный принцип «безлифтового» пневмозажима с внутренней безопасностью заявлен Duplomatic как запатентованное решение серии SM.
Сравнительная таблица типов головок
| Тип головки | Привод поворота | Зажим / фиксация | Число позиций (типично) | Время шага 30° | Типичное применение |
|---|---|---|---|---|---|
| Электромеханическая дисковая (Sauter Blue Line, Duplomatic BSV-N) | Асинхронный двигатель, редуктор, кулачковый барабан | Кулачковый механизм, фиксатор, электромеханический зажим | 8–12 | ~0,3–0,8 с | Универсальные токарные с ЧПУ, учебные и ремонтные цеха, станки без гидростанции |
| Серво-головка дисковая (Duplomatic SM, Baruffaldi TB) | Серводвигатель с энкодером + блок управления | Пневмо- или гидрозажим, муфта зубчатая типа Хирта; у Baruffaldi — пружины Бельвиля с внутренней безопасностью | 8–12 (TB: до 24) | 0,13–0,40 с | Токарные центры с приводным инструментом, серийное производство |
| С прямым приводом (Sauter Direct Drive) | Серводвигатель напрямую, без редуктора | Гидрозажим, крупногабаритная зубчатая муфта | 10–12 | минимальное в классе | Высокопроизводительные центры, тяжёлая обработка, работа с осью Y |
| Осевая / корончатая (в т. ч. с осевым отверстием, Duplomatic SM-PA) | Серво или асинхронный двигатель | Пневмо/гидрозажим по оси | 8–12 | 0,14–0,5 с | Прутковые автоматы, станки с противошпинделем, длинные детали |
| Вертикально-осевая (Baruffaldi TAB/TAN) | Электромеханика или серво | Муфта с пружинным/гидравлическим прижимом | 8–12 | 0,15–0,4 с | Многошпиндельные и специализированные токарные комплексы |
Давления в контурах зажима по каталогам производителей: пневматический зажим — 5 ± 1 бар (Baruffaldi TB) или 5 бар +20/−10 % (Duplomatic SM); гидравлический зажим — 30 ± 3 бар у Baruffaldi TB и 40–50 бар у Duplomatic SM в зависимости от типоразмера. Эти цифры стоит знать наизусть: отклонение давления от паспортного — самая «дешёвая» из причин аварий по зажиму.
Устройство типовой электромеханической головки: разбор по узлам
Чтобы понимать причины отказов, важно представлять конструкцию. Разберём классическую электромеханическую дисковую головку — её логика лежит в основе почти всех конструкций, включая старые станки 16К20Ф3 и современные бюджетные центры.
Корпус и вал
Корпус крепится к суппорту, внутри на крупногабаритных подшипниках (обычно конических роликовых или паре радиально-упорных) вращается вал с инструментальным диском. Жёсткость подшипникового узла определяет, сколько «люфта» почувствует резец; именно сюда уходят микрометры точности при износе.
Электродвигатель и редуктор
Трёхфазный асинхронный двигатель через червячный или зубчатый редуктор вращает кулачковый вал (барабан). В серво-головках вместо этой цепочки — серводвигатель с высокоточным энкодером на валу диска; отдельный редуктор может отсутствовать. Паспортная частота индексации у Duplomatic SM — от 6 до 18 циклов в минуте (шаг 90°) в зависимости от типоразмера, то есть головка рассчитана на десятки тысяч смен в месяц.
Кулачковый барабан (кулачковый механизм)
Сердце электромеханической головки. На кулачковом валу выполнены два рабочих профиля:
- торцовый кулачок — при вращении вала поднимает и опускает вал диска: сначала выводит зубья муфты из зацепления (разжим), в конце цикла опускает и сжимает (зажим);
- цилиндрический кулачок (спиральный паз) — через ролик и поводок поворачивает диск на нужный угол, пока муфта разомкнута.
Один двигатель последовательно выполняет разжим, поворот и зажим — в этом вся элегантность и вся уязвимость схемы: любой износ кулачков меняет синхронизацию фаз цикла.
Зубчатая муфта (муфта Хирта) и кулачки позиционирования
На фланцах вала и корпуса нарезаны кольца треугольных радиальных зубьев — муфта типа Хирта (Hirth). При зацеплении зубья самоцентрируются и жёстко, без люфта, фиксируют диск в позиции. Повторяемость ±1,6″, заявленная производителями, обеспечивается именно качеством этой пары. Часть зубьев (кулачки) со временем выкрашивается, забивается стружкой и шламом — и точность уходит.
Фиксатор
Подпружиненный палец (или пара пальцев), который в момент прихода на позицию входит в паз кодового диска с характерным щелчком и «выбирает» остаточный люфт. Датчик фиксатора даёт ЧПУ сигнал «позиция достигнута». Износ пальца и паза — классическая причина стука и «недовода».
Гидрозажим (у гидравлических версий)
Гидроцилиндр с поршнем и манжетами прижимает подвижную полумуфту к неподвижной с усилием, пропорциональным давлению 30–50 бар. Реле давления (датчик давления) подтверждает зажим; соленоидный клапан на гидростанции управляет разжимом. Плавный ход поршня обеспечивает дроссель. Износ манжет → внутренние утечки → падение усилия зажима или течь масла по валу.
Датчики положения и кодовые устройства
- Индуктивные бесконтактные датчики (датчики приближения) считывают кодовые кулачки на диске: двоичный код из нескольких датчиков однозначно определяет номер позиции. Типовой зазор между датчиком и кулачком — 0,5–1,5 мм (по спецификациям производителей датчиков и наладочным картам станков).
- Датчики состояния: «разжато», «фиксатор в пазу», «зажато» (по давлению или положению поршня).
- Энкодер (в серво-головках) — датчик угла поворота вала, по которому блок управления отрабатывает позиционирование и контролирует скорость.
Как работает цикл поворота пошагово
- Команда. ЧПУ получает из программы код T (номер инструмента) и передаёт головке задание на позицию.
- Разжим. Открывается клапан (или кулачок начинает подъём): поршень сжимает пружины и поднимает вал диска на 0,2–0,5 мм — зубья муфты выходят из зацепления. Датчик «разжато» подтверждает фазу.
- Поворот. Двигатель разгоняет диск; серво-головка идёт кратчайшим путём в любую сторону (двунаправленное безступенчатое движение), электромеханическая — по кулачку, обычно в одну «рабочую» сторону. Устройство управления считает позиции по кодовым датчикам или энкодеру.
- Выход на позицию. За 1–2 позиции до цели — замедление; серво-привод выходит в позицию по энкодеру, электромеханическая головка — в паз фиксатора.
- Фиксация. Фиксатор защёлкивается в пазу (слышен щелчок), датчик даёт сигнал «зафиксировано». В некоторых конструкциях добавляется реверс на малый угол для выбора люфта.
- Зажим. Поршень опускает вал, муфта Хирта входит в зацепление по всему венцу; давление в контуре зажима растёт до реле давления, ЧПУ получает финальное подтверждение «зажато».
- Разрешение обработки. Только после связки сигналов «позиция + фиксатор + зажим» стойка запускает следующий кадр. Если любой сигнал не пришёл за контрольное время — авария по таймауту.
Полный паспортный цикл занимает от 0,3 с (мелкие типоразмеры Baruffaldi TB, разжим+зажим 0,3 с) до 1,2 с и более на крупных головках. Если фактическое время заметно выросло — это уже симптом (см. таблицу ниже).
Симптомы неисправностей и диагностика
Револьверная головка «говорит» о своих проблемах авариями, звуками и точностью. Ниже — сводная таблица «симптом → вероятная причина → как проверить». Она закрывает большинство полевых случаев.
| Симптом | Вероятные причины (по убыванию частоты) | Как проверить |
|---|---|---|
| Не находит позицию: смена «проскакивает» гнездо или останавливается между позициями, авария «ошибка позиции» | Загрязнение или смещение кодового кулачка; неверный зазор индуктивного датчика (вне 0,5–1,5 мм); отказ датчика или обрыв жилы кабеля; в серво-головках — деградация энкодера, dropout сигнала на скорости | В диагностике ЧПУ посмотреть состояние входов датчиков при медленном проворачивании вручную; протереть датчики и кулачки; проверить зазор щупом; прозвонить кабель с гибкой пробой (изгиб жгута), в серво-версиях — осциллограмму каналов энкодера |
| Стук, щелчки или «лаязг» при смене инструмента | Износ фиксатора или паза кодового диска; выкрашивание зубьев муфты Хирта; рассинхронизация кулачкового барабана (кулачок изношен, фазы разжима/поворота перекрываются); стружка в зубьях муфты | Снять диск и осмотреть пазы фиксатора и зубья муфты с фонарём; проверить люфт диска вручную в зажатом состоянии; на электромеханических — контрольный прогон 20–30 смен с открытым ограждением (без заготовки) |
| Проворот головки под нагрузкой: резец «отжимается», размеры плывут, иногда с аварией зажима | Износ зубьев муфты (потеря площади контакта); падение давления гидрозажима (30–50 бар по паспорту); износ манжет поршня зажима; ложно срабатывающее реле давления | Манометром проверить давление в линии зажима против паспортного; индикатором на оправке в гнезде замерить смещение диска при приложении момента вручную; осмотреть вал на течи масла (следы эмульсии на фланце) |
| Долгая смена, головка «задумывается», авария по таймауту смены | Слабое давление разжима; дроссель зажима забит; износ кулачкового барабана (движение идёт с заеданием); мотор перегревается, обрыв фазы; в серво-головках — неверные параметры разгона после чьей-то «настройки» | Секундомером замерить время цикла и сравнить с паспортом (0,3–1,2 с разжим+зажим); проверить токи двигателя; убедиться, что никто не менял параметры времени в PMC/ЧПУ |
| Авария «головка не зажата» / «нет подтверждения зажима», часто плавающая | Датчик зажима (реле давления или концевик поршня) не срабатывает: грязь, смещение, износ; давление на грани уставки; подгоревший контакт в цепи датчика | По диагностике ЧПУ следить за битом «зажато» при команде разжим/зажим в MDI; сравнить показания реле давления с манометром; проверить разъёмы |
| Смена работает только в одну сторону | Отказ реверсивного контактора двигателя (электромеханические); отказ канала энкодера направления; износ кулачка реверса | Форсировать реверс в MDI и слушать контактор; прозвонить катушку и контакты (сопротивление замкнутого контакта — миллиомы); в серво-версиях проверить задание направления |
| Течь масла из головки, уровень в гидростанции падает | Износ манжет поршня зажима; трещина трубки/шланга внутри головки; ослабление фитингов | Осмотреть фланец вала и дренаж; пережать линии по очереди и смотреть, растёт ли давление (общая методика поиска утечек из гидросистемы применима и к головке) |
| Точность ушла: биение оправки, несовпадение размера после смены | Износ муфты или фиксатора (повторяемость вне ± нескольких мкм на 100 мм); износ подшипников вала; удар (crash) ранее — погнут диск или вал | Индикатором часового типа на оправке в каждом гнезде после многократных смен (10 циклов) замерить разброс; сравнить по гнёздам — локальная проблема видна сразу |
| Шум/гул мотора при смене, мотор греется | Износ редуктора или подшипников; механическое заедание кулачкового механизма; несимметрия фаз питания | Сравнить ток мотора по фазам; прокрутить механизм с отключённым двигателем (по регламенту) и оценить равномерность хода |
| Аварии чаще на холодном станке (начало смены) или к концу смены | Холодная: загустевшая смазка, конденсат в пневмолинии; горячая: тепловое смещение датчиков, деградация датчика/кабеля при нагреве | Завести дневник аварий: время, температура, номер позиции; по дневнику видно, плавает ли дефект от нагрева |
Коды аварий: что читать в стойке
Аварии револьверной головки формируются не самим ЧПУ Fanuc/Siemens, а программой станка (PMC/PLC производителя станка), поэтому номера и формулировки зависят от бренда. Типовые классы и примеры из документации станков:
- таймаут смены инструмента — цикл не завершился за контрольное время (например, у токарных центров Doosan Puma это авария 2119 «tool change timeout»);
- нет подтверждения позиции — «tool fix check» (Doosan 2116): стойка не видит ожидаемую позицию по датчикам;
- авария датчика зажима/разжима — «turret clamp/unclamp switch» (Doosan 2118); у Haas аналогичные по смыслу аварии 161 «TURRET FAULT, UNCLAMP TIMEOUT» и 162 «TURRET UNCLAMPED»;
- перегрузка двигателя головки — по току или термореле (например, сообщения 2033/2034 в некоторых компоновках на базе Fanuc OT).
В Fanuc полезно смотреть диагностические биты подтверждения цикла (например, DGN 700.0 — состояние «цикл смены завершён» по PMC): если бит не встаёт, а механика целая, ищите проблему в цепи датчика. Как читать журнал аварий и расшифровывать сообщения стойки, мы подробно разбираем в статье как читать журнал аварий ЧПУ и использовать самодиагностику станка; отдельные разборы есть и по кодам аварий Fanuc, и по авариям Sinumerik.
Что можно проверить самостоятельно
Порядок для технолога или слесаря, знакомого с электрикой безопасности (работы — при выключенном станке либо строго в MDI по регламенту):
- Заведите дневник аварий. Записывайте: время, номер позиции, код аварии, холодный/горячий станок, кто работал. Плавающие дефекты ловятся статистикой, а не наскоком. 30% подобных проблем решаются консультацией по телефону — на этом построен наш Телесервис.
- Осмотрите зону головки. Стружка и шлам на стыке диска и корпуса — налипание на зубья муфты; следы масла или эмульсии на фланце вала — течь манжет.
- Проверьте давления. По манометру гидростанции: контур зажима должен держать паспортные 30–50 бар (в зависимости от модели головки). Контур пневматики — 5–6 бар. Методика обслуживания станции — в статье гидростанция станка с ЧПУ: устройство и обслуживание.
- Посмотрите датчики в диагностике ЧПУ. Найдите карту входов PMC (в мануале станка) и понаблюдайте за битами датчиков позиций при медленной прокрутке головки в MDI. Все коды должны переключаться чётко, без дребезга.
- Проверьте люфт вручную. На выключенном станке, головка зажата: возьмитесь за диск (не за инструмент!) и покачайте. Ощутимый люфт «туда-сюда» — повод вызывать механика: износ муфты или фиксатора. В разжатом состоянии лёгкое покачивание с равномерным шагом позиций — норма механизма индексации.
- Замерьте время смены. Секундомер против паспорта (0,3–1,2 с на цикл разжим+зажим плюс поворот). Рост времени на 50–100% — признак механического заедания или падения давления.
- Тест «50 смен». В MDI прогоните цикл смены по кругу всех позиций 50 раз подряд. Плавающий дефект почти наверняка повторится — зафиксируйте, на какой позиции.
Важно: не ослабляйте крепление диска и не снимайте его «для осмотра» без монтажной карты производителя — обратная установка кодовых кулачков с ошибкой в одно гнездо превратит плавающий дефект в постоянный, а головку — в пациента сервисной службы.
Что ломается чаще всего
По опыту ремонтных служб и анализу отказов, распределение такое (проценты — ориентировочные, по сервисной статистике):
| Узел / деталь | Типовой отказ | Ориентировочный ресурс* | Что ускоряет износ |
|---|---|---|---|
| Индуктивные датчики положения и состояния (25–30% отказов) | Смещение, загрязнение, попадание стружки под торец, обрыв жил в гибком жгуте, окисление контактов разъёма | 3–7 лет; жгуты — 5–8 лет при постоянной гибке | Стружка и СОЖ, мойка высокого давления в зону разъёмов |
| Зубья муфты Хирта / кулачки позиций (20–25%) | Выкрашивание кромок, забивание стружкой, усталостный износ после ударов | Сотни тысяч – миллионы циклов в норме; после серьёзного crash — сразу | Смены без полной очистки зубьев, аварийные наезды на патрон/заднюю бабку |
| Фиксатор и пазы кодового диска (10–15%) | Износ пальца и стенок паза, потеря пружины, усталостная поломка пальца | Сотни тысяч циклов; при тяжелом приводном инструменте — быстрее | Высокие инерции диска (тяжёлые оправки), повышенная скорость смены |
| Манжеты и уплотнения гидроцилиндра зажима (10–15%) | Старение, задиры от стружки, потеря эластичности → внутренние утечки, падение усилия зажима | 3–6 лет / 1–2 млн циклов | Перегрев масла, грязная гидравлика, вода в масле |
| Кулачковый барабан и редуктор электромеханических головок (5–10%) | Износ профилей кулачков → рассинхронизация фаз цикла, заедание, стук | 8–15 лет интенсивной работы | Сухое трение (нет смазки), перегруз при заклинившем диске |
| Подшипники вала (5–8%) | Усталостное выкрашивание, потеря преднатяга → биение и вибрация | 10+ лет / десятки тысяч часов | Удары, мойка стружки под уплотнения, перегруз |
| Двигатель, контакторы, блок управления серво (5–8%) | Износ контакторов (задержка отключения бьёт по муфте), пробой обмоток, отказы блока DDC-типа | Контакторы 5–10 лет, серводвигатель — ресурс двигателя | Пуски под нагрузкой, плохая сеть, влага в разъёмах |
*Ресурсные ориентиры усреднены по сервисной практике и нормам технической документации производителей; точные цифры для вашей головки — только в её мануале.
Обратите внимание на цепочку «контактор → муфта» в электромеханических головках: если контактор двигателя отпускает с задержкой (норма — единицы десятков миллисекунд), двигатель продолжает давить на уже зажатую муфту при каждом цикле. Муфта изнашивается, появляется плавающий дефект «не зажата» под нагрузкой. Такие тонкие вещи ловятся осциллографом, а не заменой датчиков «наугад».
Как проходит профессиональный ремонт револьверной головки
Ремонт головки — это не «переборка на глаз», а последовательная процедура. Вот как она выглядит у сервисных инженеров (по регламентам, близким к заводским):
- Приёмка и воспроизведение дефекта. Чтение журнала аварий, опрос оператора, прогон тестовых смен в MDI с записью диагностических битов. Цель — локализовать: механика, датчики, гидравлика или электрика.
- Внешняя диагностика без разборки. Замер давления зажима, проверка сигналов датчиков по карте входов, замер времени цикла, осциллографирование энкодера и контакторов (для плавающих дефектов).
- Разборка и дефектовка. Головка снимается, разбирается в чистой зоне: диск, вал, поршень зажима, кулачковый вал, фиксатор, датчики. Каждая деталь моется и дефектуется: зубья муфты осматриваются на выкрашивание (двухполумуфтовая пара проверяется в сборе), пазы фиксатора — калибрами на ширину, вал — на биение в центрах, подшипники — на люфт и шум, манжеты — на затвердевание и кромочный износ.
- Замена и восстановление. Однозначно меняются: манжеты и уплотнения, пружины фиксатора, датчики с деградацией, подшипники с признаками износа. Зубчатые полумуфты при износе меняются или перешлифовываются парой — ставить новую полумуфту к изношенной бесполезно. Изношенные пазы фиксатора восстанавливаются сваркой с последующей механической обработкой и термообработкой либо заменой кодового диска.
- Сборка и регулировка. Ключевые регулировочные параметры по монтажным картам производителя: момент затяжки болтов диска (динамометрическим ключом, крест-накрест), преднатяг подшипников, осевой ход вала между «зажато» и «разжато» (доли миллиметра), зацепление муфты по всей окружности, зазор кодовых кулачков и датчиков (0,5–1,5 мм), уставки реле давления.
- Испытания. Стендовая и станочная обкатка: серия из десятков смен по всем позициям, контроль повторяемости индикатором на оправке (разброс после многократных смен должен укладываться в несколько микрометров на радиусе 100 мм), контроль времени цикла и отсутствия утечек.
- Документирование. Протокол дефектовки, перечень заменённых деталей, новые регулировочные значения, рекомендации по обслуживанию.
Сроки: типовой ремонт головки с дефектовкой и заменой комплекта манжет/датчиков занимает от нескольких дней; если требуется изготовление или заказ полумуфт — дольше. Стоимость ремонта станков у «Сервис Станков» начинается от 15 000 ₽ (прайс на ремонт станков); точную смету на головку инженер даёт после диагностики. Если станок далеко или дефект плавающий, начать дешевле с удалённой диагностики «Телесервис» — от 3 500 ₽ (условия Телесервиса): по журналу аварий и диагностическим экранам инженер часто отсекает половину версий ещё до выезда.
Обслуживание головки для максимального ресурса
Головка прощает многое, но не пренебрежение. Сводный регламент (уточняйте по мануалу вашей модели):
| Периодичность | Работы |
|---|---|
| Ежесменно / ежедневно | Очистка зоны головки от стружки (особенно стыка диск/корпус и зоны муфты); визуальный контроль течей масла; контроль уровня и давления гидростанции |
| Еженедельно | Продувка/промывка зоны кодовых кулачков и датчиков; проверка срабатывания датчиков по диагностике ЧПУ; тестовая серия смен по всем позициям с замером времени |
| Ежемесячно | Контроль люфта зажатого диска вручную; осмотр жгутов и разъёмов датчиков на предмет стружки и влаги; проверка манометров против паспортных давлений |
| Каждые 6 месяцев / по мануалу | Смазка узлов головки, предусмотренных производителем (пресс-маслёнки, тарельчатые пакеты — только указанной производителем смазкой); контроль повторяемости индикатором; протяжка болтов диска регламентированным моментом |
| Ежегодно / 1–2 млн циклов | Ревизия манжет гидрозажима; контроль преднатяга подшипников; выборочный демонтаж фиксатора для дефектовки; при необходимости — плановый ремонт |
Общие правила ресурса: не «продавливайте» аварии повторными пусками цикла; чистите головку при остановленном станке и без прямого напора СОЖ на разъёмы; следите за чистотой гидравлического масла (фильтрация 50–150 мкм на линии СОЖ головки — требование документации Duplomatic); храните паспортные значения давлений и времён цикла у станка. Полные таблицы регламентных работ по станку — в статье регламент ТО станка с ЧПУ: таблицы работ по периодичности. Регулярное техническое обслуживание (от 7 500 ₽) обходится на порядок дешевле внепланового ремонта с простоем.
Когда головку выгоднее менять
Ремонт выигрывает, пока изношены сменные детали (манжеты, датчики, фиксатор, подшипники) и цела основа. Менять головку экономически оправдано, если:
- изношены посадочные поверхности корпуса или вала под полумуфту — восстановление дороже новой головки;
- после двух ремонтов повторяемость всё равно вне допуска — усталость металла, «вытянутый» вал;
- головка морально устарела: электромеханическая с изношенным кулачковым барабаном при доступной серво-головке того же посадочного размера (многие серии взаимозаменяемы по присоединительным размерам — Duplomatic прямо заявляет взаимозаменяемость SM с BSV-N и головками других брендов по footprint и интерфейсу диска);
- запчасти сняты с производства, а аналогов нет;
- станок после сильного удара: погнуты вал и диск одновременно — ремонт не гарантирует геометрию.
При решении считайте не только цену детали, но и стоимость простоя: час простоя токарного центра нередко превышает цену ремонта (как это посчитать, разбираем в статье сколько стоит час простоя станка: расчёт и сокращение). Общая логика «ремонтировать или менять» применима и к головке в целом.
Частые вопросы
Почему головка стучит при смене инструмента?
Чаще всего — износ фиксатора или паза кодового диска (палец бьёт в стенку паза), выкрашивание зубьев муфты либо стружка, попавшая между полумуфтами. На электромеханических головках добавляется износ кулачкового барабана: фазы разжима и поворота перекрываются, и диск начинает поворачиваться до полного разжатия. Точный ответ даёт осмотр после снятия диска.
Головка не встаёт в позицию и выдаёт аварию. Можно ли продолжать работу?
Нет. Можно вручную доворачивать головку и «доживать» смену, но каждая такая смена добивает муфту и фиксатор, а однажды головка провернётся под нагрузкой — это уже риск испорченной детали, инструмента и шпинделя. Зафиксируйте код аварии, проверьте давление и датчики по таблице выше и вызывайте диагностику.
Чем гидравлический зажим лучше пневматического?
Гидрозажим развивает большее усилие при том же размере (паспортные контуры: 30–50 бар против 5–6 бар), поэтому на тяжёлых токарных центрах ставят его. Пневмозажим проще, чище (нет масла) и достаточно для лёгких головок. Внутренняя безопасность по пружинам (Бельвиля) реализуется в обоих вариантах: пропало давление — головка осталась зажатой.
Как часто смазывать револьверную головку?
Только по мануалу конкретной модели: у части головок регулярная смазка не предусмотрена (смазка заложена на ресурс), у других есть пресс-маслёнки с регламентом «раз в 6 месяцев» или по моточасам. Заливать «что-нибудь густое» в узел, не предусмотренный для смазки, — верный способ закоксовать кулачки.
Можно ли отрегулировать датчики самостоятельно?
Проверить и протереть датчики, восстановить зазор 0,5–1,5 мм по наладочной карте — да, это штатная операция наладчика. Перекодировать кулачки, менять уставки реле давления или трогать параметры времени цикла в PMC без документации — нет: без понимания логики PMC легко получить «головку, которая зажимается, когда уже крутится».
Даёт ли ремонт заводскую точность?
При замене пары полумуфт, фиксатора и подшипников с последующей регулировкой головка возвращается к паспортной повторяемости — именно это и проверяется испытаниями с индикатором после сборки. Если корпус или вал устали, честный сервис прямо скажет, что точность не гарантирована, и предложит замену.
Сколько служит револьверная головка?
Заявленные производителями уровни надёжности (головки прямого привода Sauter имеют максимальный ресурс и стойкость к авариям в линейке) означают на практике: при штатном обслуживании головка живёт 10–15 лет интенсивной работы; без обслуживания первые отказы (датчики, манжеты) приходят уже на 3–5 год.
Выводы
- Револьверная головка — прецизионный узел с ресурсом, заложенным в производстве: повторяемость ±1,6″ и шаг за 0,13–0,4 с возможны только при целой муфте, фиксаторе и исправных датчиках.
- Большинство «плавающих» аварий — это датчики и их кабели, а не «смерть механики»; начинайте с журнала аварий и диагностических битов, а не с разборки.
- Стук и проворот под нагрузкой — механика (фиксатор, муфта, зажим); затяжка со смены — гидравлика или кулачковый барабан.
- Регулярная очистка от стружки, контроль давления и периодический контроль повторяемости индикатором продлевают ресурс в разы дешевле любого ремонта.
- Сомневаетесь — начните с удалённой диагностики «Телесервис» от 3 500 ₽ или выездного ремонта от 15 000 ₽: инженеры «Сервис Станков» работают в 45 регионах России, в Беларуси и Казахстане, выезд — в течение 24 часов, 24/7.
Источники
- Дисковые револьверные головки: серии Blue/Orange/Red Line и Direct Drive (Sauter Feinmechanik, Германия, на немецком языке)
- Револьверные головки серии TB с серводвигателем: технические данные (Baruffaldi, Италия, на итальянском языке)
- Техническая документация I.T. 6427: револьверные головки с серводвигателем SM-*/SMA-* серии 30 (Duplomatic Automation, Италия, на английском языке, PDF)
- Duplomatic Automation — официальный сайт производителя револьверных головок: электромеханические, серво- и прямоприводные головки (Италия, на английском языке)
- Turret lathe — револьверный станок (Википедия, на английском языке)