

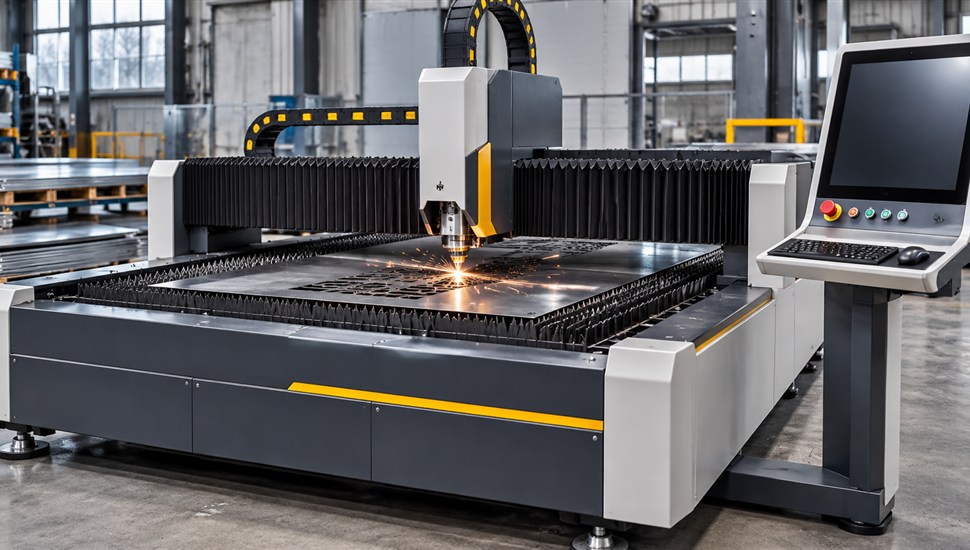
Волоконный лазерный комплекс устроен асимметрично с точки зрения сервиса: механика у него сравнительно простая — лёгкий портал, направляющие, зубчатые рейки, — а вся стоимость и большинство отказов сосредоточены в компактных и дорогих узлах: источнике излучения, режущей головке, сервоприводах и стойке ЧПУ. Из-за этого привычная логика «сломалось — разбираем механику» на лазернике не работает: сначала надо прочитать телеметрию и журнал аварий, потом проверить расходники и оптику, и только затем переходить к механике и электронике.
Вторая особенность — цена ошибки диагностики. Заменить исправный источник стоимостью в сотни тысяч рублей вместо мутного защитного стекла за пару тысяч — дорогая ошибка. И наоборот: месяцами менять оптику и «крутить фокус», пока медленно деградируют диоды накачки, — значит потерять время и недозаработанную выручку. Разница между этими сценариями — умение читать то, что станок сам рассказывает о своём состоянии.
Этот гид — карта неисправностей волоконного лазерного комплекса по подсистемам. Мы разберём: из чего состоит станок и что в нём ломается чаще всего; дерево диагностики для пяти самых частых жалоб («рез ухудшился», «искрит», «не режет», «встал с аварией», «геометрия поплыла»); механику портала, сервоприводы, электронику и стойку ЧПУ по отдельности; телеметрию источника — как по току диодов увидеть деградацию заранее; чиллер и газовый контур; и, наконец, когда проблему можно решить удалённо, а когда нужен выезд инженера.
Карта подсистем: что в лазерном комплексе ломается
Прежде чем искать неисправность, полезно понимать, из каких подсистем состоит станок и как отказ каждой из них проявляется. Волоконный лазерный комплекс — это семь подсистем: источник излучения с волоконно-оптическим трактом, режущая голова, механика портала, сервоприводы, электрика и электроника, система ЧПУ (стойка), а также охлаждение и подача газа. В таблице — типовые отказы и характерные симптомы по каждой из них.
| Подсистема | Основные узлы | Типовые отказы | Характерные симптомы |
|---|---|---|---|
| Источник излучения | модули накачки (диоды), платы драйверов тока, задающий генератор, комбинер, волоконный выход | деградация диодов накачки, отказ платы драйвера тока, обрыв или пережатие выходного волокна, отказ системы контроля температуры | падение фактической мощности при том же задании, ошибки драйвера тока и «недоворота» мощности, рез рвётся на толщине, которая раньше резалась штатно |
| Режущая голова и оптика | коллиматор, фокусирующая линза, защитное стекло, сопло, ёмкостный датчик высоты, ось Z | загрязнение и пробой защитного стекла, выгорание линзы, износ и повреждение сопла, сбои датчика высоты | грат на кромке, полосы, нестабильный факел, задевание сопла о лист, пробой стекла с громким хлопком |
| Механика портала | линейные направляющие и каретки, зубчатые рейки и шестерни, ШВП оси Z, тормоз Z | износ кареток и рельс, выработка рейки, люфт шестерни, износ ШВП, ослабление креплений | ступенька на реверсе, увод контура, несходящиеся швы, стук, закусывание при движении |
| Сервоприводы | серводвигатели X/Y/Z, сервоусилители, энкодеры, силовые и сигнальные кабели, тормоз Z | перегруз и перегрев двигателя, отказ энкодера (кабель, разъём, датчик), пробой усилителя, потеря тормоза Z | ошибки перегруза и рассогласования оси, рывки, «сползание» головы по Z после остановки, перекос портала |
| Электрика и электроника | электрошкаф, платы управления источником, датчики, цепи блокировок, разъёмы, проводка | запылённость и перегрев шкафа, окисление разъёмов, перетирание кабелей в цепных лотках, ложные срабатывания датчиков | плавающие сбои, внезапные остановки без ошибки, чувствительность к температуре цеха, отказы после мойки |
| Стойка ЧПУ | система ЧПУ, пульт, промышленный компьютер, файлы параметров реза, датчик высоты | потеря параметров (севшая батарейка), повреждение файлов реза, сбои программы управления, ошибки связи с источником | слетевшие таблицы реза, неверная отработка кадров, потеря нуля, сообщения об ошибках связи |
| Чиллер и газ | чиллер (один или два контура), контур воды, фильтры, газовые баллоны/компрессор, пропорциональный клапан | старение воды, засорение фильтра, отказ насоса, конденсат на оптике, влага и масло в газе | останов по перегреву, дроссели и грязное стекло из-за газа, рост тока диодов при тёплой воде |
Общее правило поиска, которое экономит больше всего денег: двигайтесь от дешёвого к дорогому. Сначала журнал аварий и телеметрия (бесплатно), затем расходники и оптика (сопло, защитное стекло), затем газ и вода, затем механика (люфты, смазка, моменты на приводах) и только в конце — электроника и источник как самые дорогие узлы, где без лабораторного оборудования не обойтись.
Дерево диагностики: пять частых жалоб
Дальше — пошаговые деревья для пяти жалоб, с которыми чаще всего обращаются владельцы волоконных комплексов. Каждый список — в порядке убывания вероятности и стоимости проверки. Проходите шаги по порядку и останавливайтесь на первом найденном отклонении: чаще всего виноват именно он.
1. «Рез ухудшился»: грат, полосы, грубая кромка
Качество реза падает медленно и незаметно, поэтому жалобе обычно предшествуют недели деградации. Проверять нужно в таком порядке:
- Защитное стекло. Выкрутите и осмотрите на просвет при боковом свете: налёт, брызги, радужные пятна — стекло под замену. Это расходник №1: около двух третей «падений мощности» на практике — грязная оптика, а не источник.
- Сопло. Осмотрите калибр и кромку: скруглённая или забитая дырка, окалина на торце, следы задевания о лист. Сопло дешевле любых дальнейших проверок.
- Фокус. Проверьте установленное положение фокуса и фактическую высоту сопла над листом. Сбитый фокус даёт и грат, и полосы, и непрорез. Если станок с автофокусом — проверьте калибровку оси Z и ёмкостного датчика высоты.
- Газ. Давление по манометру на группе и на головке, остаток в баллоне, чистота. Влага или масло из компрессора (нет осушителя и фильтра) летят на защитное стекло и портят кромку. Для толстой нержавейки под азотом давление просаживается чаще всего на редукторе или фильтре.
- Таблица реза. Сверьте режимы с заводской картой: скорость, мощность, давление, высота, диаметр сопла. Частая история — кому-то «подправили» параметры под конкретный лист, и все следующие режут по чужим настройкам.
- Телеметрия источника. Зафиксируйте задание 100% и посмотрите фактическую мощность и ток диодов (подробно ниже, в разделе о телеметрии). Если фактическая мощность заметно ниже паспортной при чистой оптике — дело в источнике или тракте.
- Механика. Полосы на кромке часто дают рывки подачи: проверьте люфты реечных передач (см. раздел о механике) и нагрузку осей в стойке — изношенной или пересушенной оси требуется больший ток.
- Сервоприводы. Сравните нагрузку двух двигателей оси Y: расхождение более чем на 10–15% — признак перекоса портала или разной механики на левой и правой рейке.
2. «Искрит»: факел бьёт в сторону, искры летят вверх и на оператора
Сноп искр вниз под лист при резке — норма. Тревожные признаки: искры летят вверх, в сторону оператора, факел «плюётся», рез рвётся посреди прохода. Порядок проверки:
- Сопло. Загнутое, прожжённое или смещённое сопло отклоняет факел. Осмотрите, при сомнении — замените: это самая частая причина «искрения в сторону».
- Высота сопла над листом. Слишком маленький зазор — сопло греется и на нём горит искра; слишком большой — факел теряет фокус. Проверьте установку высоты и работу датчика.
- Защитное стекло и линза. Грязная или мутная оптика искажает пучок, фокус «расползается», кромка реза заваливается, искры идут не туда.
- Материал и отражение. Медь, латунь, полированный алюминий отражают излучение обратно в оптику: нужны свои режимы (фокус ниже, скорость ниже, часто азот), а на мощностях до 3 кВт — вообще ограничение по толщине. Признак проблемы — ошибки обратного отражения в журнале источника.
- Газ и его чистота. Недостаточное давление кислорода даёт «ленивый» факел с обильными искрами; влага в газе — нестабильную кромку.
- Фокус. Фокус, поднятый высоко над поверхностью, при резке даёт именно картину «искры в лицо». Верните карту реза для своей толщины.
- Телеметрия. Если всё чисто, а факел слабый и нестабильный — фиксируйте падение мощности по разделу о телеметрии и зовите сервис: вероятна деградация источника или проблемы тракта.
3. «Не режет»: излучения нет или его не хватает
- Цепь разрешения. Излучение блокируется, пока не замкнуты: двери ограждения, датчик крышки, реле чиллера (поток и температура воды), газовый затвор, кнопка аварийного останова. Осмотрите цепь блокировок: разомкнутый датчик — самая безобидная причина.
- Журнал аварий источника. Читайте, что говорит сам источник: авария драйвера тока, перегрев, низкий поток воды, обратное отражение. Каждая авария имеет свою причину и своё действие (см. разделы ниже).
- Выходной сигнал стойки. Проверьте, что ЧПУ действительно выдаёт команду на излучение и задание мощности (по экрану диагностики входов/выходов стойки). Управляющее реле или аналоговый выход могут не коммутироваться.
- Волоконно-оптический тракт. Осмотрите выходной кабель источника от разъёма до головки: переломы, пережатия кожухом, следы натяжения. Обрыв волокна — излучение не доходит до головки совсем.
- Тест на мощность. По возможности выполните штатный тест мощности (многие стойки умеют): сравните фактическую мощность с заданной. Отсутствие излучения при исправной цепи разрешения — повод выключить источник и вызвать инженеров: вскрывать источник самостоятельно нельзя.
- Чиллер. Холодная или горячая вода блокирует запуск источника: проверьте уставку и фактическую температуру, поток, уровень воды.
- Стойка и файлы. Иногда «станок не режет» — это повреждённая программа или сбитые выходы в файле реза: проверьте на заведомо рабочей детали.
- Питание. Просевшее напряжение цеха или отключение одной фазы не даёт источнику выйти на режим. Замерьте напряжение на вводе под нагрузкой.
4. «Встал с аварией»: станок остановился по ошибке
- Зафиксируйте код. Не сбрасывайте аварию, пока не записали её текст и номер: в журнале стойки и на дисплее источника. Именно код определяет направление поиска (как читать журнал, мы разбираем в статье «Как читать журнал аварий ЧПУ: самодиагностика станка»).
- Классифицируйте. Аварии делятся на четыре семейства: перегрев (чиллер, вода, вентиляция), отражение (обратный поток излучения в источник), перегруз осей (механика, серво) и электронные (платы, драйверы, питание).
- Перегрев. Проверьте температуру воды, поток, чистоту радиатора чиллера и вентиляции электрошкафа. Летом и при +35 °C в цеху это причина номер один.
- Обратное отражение. Случается на меди, латуни, алюминии, при резке «в стык» и при пробитии листа с превышением. Убедитесь, что материал и режимы совместимы; повторяющиеся ошибки обратного отражения без очевидной причины — повод проверить тракт и источник.
- Перегруз осей. Осмотрите направляющие и рейки на предмет стружки, проверьте, не зажат ли лоток с деталями, рукой (при отключённых приводах!) оцените лёгкость хода портала по всей длине.
- Электронные аварии. Авария драйвера тока у большинства источников снимается перезапуском: выключите источник, дайте постоять, включите. Если повторяется — не гоняйте станок, вызывайте сервис: это внутренняя неисправность платы.
- После сброса. Один сбой за смену — случайность; повторяющийся через равные промежутки времени или на одной операции — уже закономерность, ищите по шагам выше и фиксируйте условия (толщина, материал, время, температура).
5. «Геометрия поплыла»: ведёт контур, не сходятся швы, размер гуляет
- Определите закономерность. Ведёт только по одной оси — ищите люфт/износ этой оси; ведёт по диагонали или на углах — люфт реверса; размер «пляшет» случайно — серво или стойка.
- Люфт рейка–шестерня. Ступенька на смене направления (углы, окружности) — классический признак. Проверяется покачиванием шестерни и измерением люфта индикатором часового типа.
- Люфт ШВП оси Z. Даёт плавающий фокус: одна и та же деталь режется то чисто, то с гратом. Проверьте осевой люфт винта и состояние тормоза Z.
- Направляющие. Закусывание на определённом участке хода, визг, стук — износ кареток или рельса. Осмотрите на смазку и риск-метки (подробно — в статье «Направляющие станка: типы, износ, обслуживание»).
- Натяжение и крепления. Ослабшие болты рейки, кронштейнов двигателя и кареток дают люфт после «удара» — например, после наезда сопла на раскройный упор.
- Компенсация в стойке. Слетевшие или обнулившиеся параметры компенсации люфта и ошибок винта меняют геометрию программно. Проверьте, не терялись ли параметры (причина — батарейка, см. раздел о стойке).
- Сервоприводы. Ошибки рассогласования, недостаточный момент на разгоне, разные коэффициенты усиления по осям — всё это ведёт контур. Как искать перегруз и рассогласование, мы подробно разбирали в отдельной статье блога об ошибке «перегруз или рассогласование оси».
| Жалоба | Подсистема-«подозреваемый» №1 | Первая проверка |
|---|---|---|
| Рез ухудшился (грат, полосы) | Оптика головки | Осмотр защитного стекла и сопла на просвет |
| Искрит в сторону / вверх | Сопло и фокус | Осмотр сопла, проверка высоты и карты реза |
| Не режет / не прорезает | Цепь разрешения, источник | Журнал аварий источника, датчики блокировок |
| Встал с аварией | Чиллер / отражение / драйвер | Код аварии: температура воды, материал, перезапуск |
| Геометрия поплыла | Механика портала | Люфт шестерня–рейка индикатором, крепления |
Механика портала: направляющие, ШВП, рейки
Портал волоконного комплекса лёгкий и быстрый, но работает в агрессивной среде: стружка и окалина при резке летят вверх, прямо на направляющие и рейки. Поэтому главный «убийца» механики лазерника — не усталость металла, а грязь и отсутствие смазки.
Направляющие
Типовой износ: риск-метки (полосы штриховки) на рельсе, потеря преднатяга кареток, коррозия от конденсата и моек цеха. Признаки — закусывание на отдельных участках хода, лёгкий стук, выросший ток двигателей на тех же ускорениях. Проверки: визуальный осмотр рельс по всей длине; протирка и смазка по регламенту производителя; измерение сопротивления движению рукой при отсоединённых приводах (жёсткие участки — локальный износ или стружка под кареткой); контроль нагрузки осей в стойке до и после обслуживания.
ШВП оси Z
Винт шарико-винтовой передачи оси Z короче, чем у фрезерных станков, но нагружен постоянными реверсами при слежении за высотой. Типовой износ — потеря преднатяга и люфт гайки, износ опорных подшипников. Внешне это плавающий фокус и следы касания сопла о лист. Проверки: осевой люфт винта индикатором (допуск — по документации производителя), плавность хода по всей длине, состояние и уровень смазки; признаки износа и порядок замены подробно разобраны в статье «ШВП: признаки износа и замена шарико-винтовой передачи».
Зубчатые рейки
Рейки портала длинные — на станках формата 3×1,5 м и больше по оси Y их две, каждая со своим двигателем. Отказы: выработка зубьев в зоне интенсивной работы (обычно середина хода), ослабление натяжения шестерни, стружка в зубьях, ослабшие болты крепления рейки. Проверки: люфт на реверсе индикатором у шестерни; осмотр зубьев на просвет с фонарём; равномерность смазки; сравнение люфтов слева и справа — сильная разница ведёт к перекосу портала и несходящимся швам на длинных деталях.
Отдельно следите за тормозом оси Z и противовесом (если есть): самопроизвольное сползание головы после остановки — это не «глюк стойки», а механика тормоза или утечка в пневматике противовеса.
Сервоприводы и двигатели: перегруз, энкодеры, тормоза
Серво на лазерном комплексе живёт в режиме постоянных разгонов и торможений: динамичные контура, мелкая выборка, слежение по Z. Типовые отказы и их причины:
- Перегруз и перегрев двигателя. Причины почти всегда механические: зажатые направляющие, стружка в рейке, перекос портала, неправильно натянутая шестерня. Электронный «перегруз» без механики встречается на порядок реже. Порядок поиска: отключить приводы, прокатить портал рукой, найти тяжёлый участок, обслужить механику.
- Ошибки рассогласования. Система ЧПУ видит, что ось не успевает за заданием. Причины: излишне агрессивные параметры реза (ускорения выше возможностей станка), износ механики, неверные параметры контура регулирования после чьего-то «тюнинга».
- Энкодеры. Слабое место — не сам датчик, а кабель и разъём: перетирание в цепном лотке у подвижной оси, окисление контактов, расшатанный разъём после ремонтов. Симптомы — пропадание обратной связи на ходу, рывки, потеря нуля. Первым делом осматривайте и прозванивайте кабель, а не заказывайте датчик.
- Тормоз оси Z. Износ или неисправность катушки проявляется сползанием головы и «ступенькой» фокуса. Проверяется измерением зазора и тока удержания.
Главный инструмент диагностики серво — встроенная телеметрия стойки: загрузка каждой оси в процентах, мгновенный ток, температура двигателя, счётчики рассогласования. Снимите эти значения на холостом прогоне и на типовой детали и сохраните как «паспорт здоровья» — при любых странностях сравнение с эталоном сразу покажет, какая ось заболела. Подробно устройство, симптомы износа и порядок ремонта разобраны в статье «Сервопривод станка: устройство, симптомы износа, ремонт».
Электроника: платы источника, датчики, проводка
Электронных узлов в лазерном комплексе три уровня, и ремонтируются они по-разному:
- Электрошкаф и силовая часть. Пыль, температура и вибрация — три главных врага. Перегретый шкаф выдаёт плавающие отказы летом и работает «как новый» зимой. Регулярно чистите фильтры и радиаторы, проверяйте работу вентиляторов и температуру внутри шкафа.
- Платы источника. Драйверы тока, платы управления и контроля — самая дорогая электроника станка. Типовой отказ пользователями не ремонтируется: у источников волоконного лазера авария драйвера тока снимается перезапуском, а при повторении требует вмешательства сервисной службы. Не вскрывайте корпус источника при включённом питании и без соблюдения мер лазерной безопасности — внутри излучение класса 4.
- Датчики и слаботочная проводка. Самая недооценённая зона. Датчики дверей, потока воды, давления газа, концевики, разъёмы энкодеров — всё это живёт в стружке, влаге и при постоянной вибрации. Симптомы: внезапные остановки без ошибки, отказ запуска излучения, чувствительность к влажной мойке пола. Методика: осмотр жгутов в подвижных зонах, проверка разъёмов, поиск по принципу «пошевели — поймай».
Дисциплина, которая предотвращает половину электронных отказов: фото и маркировка разъёмов перед любым разъединением; никаких «свободных» скруток; замена кабеля целиком, а не «скрутка в месте перелома»; повторная протяжка клемм силовой части после первых месяцев работы и далее раз в год — клеммы «усаживаются» и греются.
Стойка ЧПУ: сбои, параметры, файлы реза
Стойка лазерного комплекса — промышленный компьютер с системой ЧПУ, платами входов/выходов и связью с источником. Типовые проблемы:
- Потеря параметров. При севшей батарейке памяти параметры станка и таблицы реза «слетают» после полного обесточивания. Симптом известен: станок не режет после выходных, отключения электричества. Профилактика — контроль состояния батарейки и регулярное сохранение резервных копий параметров и файлов реза на внешний носитель.
- Файлы и таблицы реза. Испорченный или «пересохранённый не тем» файл параметров даёт мистику: деталь режется, но режимы не те. Держите эталонные комплекты таблиц под версии и не позволяйте менять их всем подряд.
- Связь с источником и датчиком высоты. Ошибки обмена стойки с источником или ёмкостным датчиком высоты головы дают отказы запуска излучения и «прыгающий» фокус. Проверяйте кабели трассы стойка–источник–голова в первую очередь.
- Программные сбои. Зависания пульта, пропадание сети, ошибки чтения носителя. Лечатся перезапуском системы, но регулярно повторяющиеся зависания — признак умирающего носителя или перегрева компьютера стойки.
- Плавающие неисправности. Когда станок останавливается сам, без явной ошибки, поиск строится на журналах и методе фиксации условий каждого сбоя: время, деталь, температура цеха, что трогали последним.
Важно о безопасности. Волоконный источник — лазерное изделие класса 4 по ГОСТ IEC 60825-1: непрямое попадание отражённого луча способно повредить зрение, а прямое — кожу. Любые работы с открытым оптическим трактом, юстировка и «заглядывание» в разъёмы выполняются в защитных очках под конкретную длину волны и по регламенту производителя. Не отключайте и не «обходите» цепи блокировок ограждения — они защищают не паспорт, а глаза оператора.
Телеметрия источника: как по току диодов увидеть деградацию
Источник волоконного лазера — редкий для станкостроения узел: он сам рассказывает о своём здоровье. На дисплее источника и на экране диагностики стойки доступны фактическая мощность, ток диодов накачки, температуры, счётчики наработки и журнал аварий. Игнорировать эти данные — то же самое, что ездить на автомобиле с заклеенной приборной панелью.
Что означает каждый параметр и как на него реагировать:
| Параметр телеметрии | О чём говорит | Что делать |
|---|---|---|
| Фактическая мощность при задании 100% | Суммарное здоровье источника и тракта: падает и от грязной оптики, и от деградации диодов | Проверить оптику; если чистая — фиксировать тренд и вызывать сервис |
| Ток диодов накачки | «Усилие», с которым источник выдаёт мощность: рост тока при той же мощности — признак старения модулей | Вести журнал контрольных точек; сравнивать месяц к месяцу |
| Авария драйвера тока | Неисправность платы стабилизации тока внутри источника | Перезапустить источник; при повторении — сервис, самостоятельно не вскрывать |
| Авария «мощность не достигнута» | В процессе излучения фактическая мощность не выходит на заданную: деградация модулей, грязный тракт, проблемы оптики | Шаги дерева «рез ухудшился», затем телеметрия на фиксированном задании |
| Ошибки обратного отражения | Излучение возвращается в источник: медь, латунь, алюминий, пробитие листа, сбитый фокус | Проверить материал и карту реза; повторение без причин — проверка тракта |
| Температуры (плата, вода) | Состояние охлаждения: тёплая вода снижает ресурс диодов и поднимает ток | Проверить чиллер: уставку, поток, чистоту радиатора, воду |
| Наработка источника, часы | Возраст и режим эксплуатации: ресурс диодов конечен даже без отказов | Планировать диагностику мощности до появления жалоб на качество |
Методика контрольной точки
Деградация диодов накачки развивается медленно — месяцами. Поймать её можно только сравнением с самим собой в прошлом. Раз в месяц (или раз в 100 часов наработки) выполняйте один и тот же замер:
- Прогрейте станок и чиллер до рабочего состояния, вычистите оптику (иначе меряете грязь, а не источник).
- Установите эталонный режим: фиксированная мощность (например, 100%), фиксированное время излучения, та же вода и та же температура цеха по возможности.
- Запишите: задание, фактическую мощность, ток диодов, температуру воды, показания счётчика наработки.
- Сведите значения в журнал: дата, часы, мощность, ток. Тренд важнее абсолютных цифр.
Интерпретация проста. Вольт-амперная (мощностная) характеристика источника связывает ток накачки и выходную мощность: у нового источника заданной мощности соответствует определённый ток. Если со временем при той же фактической мощности растёт ток диодов — модули накачки стареют, источник «продавливает» мощность с большим усилием. Если ток тот же, а мощность падает — ищите потери в тракте и оптике либо проблемы измерения. И то и другое — повод для сервисной диагностики, но первое означает планирование бюджета на восстановление источника, а не еженедельную замену стёкол.
Полезно знать архитектуру: у большинства источников серийного класса излучение нескольких модулей объединяется в одно выходное волокно, а производители закладывают резервирование диодов, работающих на щадящем токе — именно поэтому качественные источники годами держат мощность и переживают отказ отдельных элементов без полной остановки. Но резерв не бесконечен: «продвинутый» источник с наполовину деградировавшими модулями всё ещё выдаёт «почти паспортные» проценты — до тех пор, пока не сядет ниже порога, за которым резать толщину невозможно. Отсюда правило: телеметрия и тренды — ежемесячно, полная проверка мощности — при каждой регламентной поездке сервиса.
Что и как обслуживать в источнике, оптике и газовом контуре между ремонтами — регламентные операции, допуски и расходники — подробно разобрано в отдельной статье об обслуживании лазерного станка (ссылка — в разделе «Профилактика» ниже).
Чиллер и газовый контур: кратко, но критично
Чиллер — не «приблизительный» аксессуар, а обязательное условие жизни источника: перегрев диодов ускоряет деградацию, а у многих источников контроль температуры и потока воды встроен в цепь разрешения излучения. Ключевые точки контроля:
- Вода. По руководствам производителей чиллеров используется очищенная или дистиллированная вода; ориентировочная периодичность замены — раз в 2–3 месяца, точнее — по регламенту вашей модели. Старая вода цветёт, забивает фильтр и ухудшает теплоотвод.
- Температура. Держите уставку по документации источника и следите за стабильностью. Отдельная ловушка — конденсат: если вода холоднее точки росы в цехе, на оптике и элементах источника оседает влага. Летом во влажном цехе уставку иногда приходится поднимать именно поэтому.
- Поток и фильтр. Сигнал низкого потока — это или засорившийся фильтр, или изнашивающийся насос. Не игнорируйте: источник может блокироваться на излучении прямо во время детали.
- Два контура. На комплексах с охлаждением оптики контуры источника и головы раздельные — у каждого свои уставка и свой сервис; проверяйте оба.
- Газ. Чистота вспомогательного газа напрямую отражается на защитном стекле: влага и масло из неподготовленного компрессора оседают на горячей оптике. Осушитель, масляный фильтр и сепаратор на линии азота/кислорода — дешевле, чем регулярная замена стёкол и линз.
Когда Телесервис, а когда выезд инженера
Примерно треть неисправностей лазерного комплекса решается без выезда: по телефону и через удалённое подключение инженер читает журнал аварий, телеметрию источника и состояние осей и либо даёт точечную инструкцию оператору, либо правит параметры. Удалённая консультация «Телесервис» стоит от 3 500 ₽ (страница услуги) и по опыту компании закрывает около 30% обращений в первый же день.
| Ситуация | Телесервис | Выезд/лаборатория |
|---|---|---|
| Ошибка на стойке или источнике, станок стоит | Да: чтение кода, пошаговая инструкция, сброс | Повторяющаяся авария драйвера, подозрение на плату |
| Рез ухудшился, грат, полосы | Да: оптика, фокус, карта реза, газ, телеметрия | Падение мощности подтверждено, нужна диагностика источника |
| Геометрия, люфты, стук | Частично: наведение на узел, замеры силами цеха | Да: механика требует рук и инструмента |
| Замена защитного стекла, сопла | Да: инструктаж оператора | — |
| Ремонт источника, волоконного тракта, голов | Нет | Да: работы в лазерном центре (ремонт голов — от 5 000 ₽) |
| Слетевшие параметры, файлы реза | Да: восстановление резервных копий | При потере без копий — восстановление на месте |
Если проблема связана с механикой, водой, газом или требует разборки узлов, нужен выезд: у «Сервис Станков» более 100 экипированных автомобилей и прибытие инженера в течение 24 часов, работа идёт 24/7 в 45 регионах России, а также в Беларуси и Казахстане. Диагностика на производстве стоит от 5 000 ₽ и либо локализует отказ до заказа запчастей, либо закрывает вопрос регулировками на месте.
Профилактика: что дешевле любого ремонта
Лазерный комплекс прощает небрежность недолго. Минимальный регламент, который удерживает и качество реза, и ресурс источника:
| Периодичность | Работы |
|---|---|
| Ежесменно | Осмотр и продувка камеры сопла, контроль давления газа и воды, удаление стружки со столов и защитных кожухов направляющих |
| Еженедельно | Чистка защитного стекла (замена при малейшем налёте), осмотр сопла, смазка рейки и направляющих по регламенту, контроль температуры чиллера |
| Ежемесячно | Контрольная точка телеметрии (мощность, ток диодов, наработка), замер воды, чистка фильтров чиллера и электрошкафа, протяжка клемм при перегревах |
| Раз в квартал/полгода | Полное техническое обслуживание с проверкой люфтов, моментов, параметров серво и резервным копированием стойки; замена воды по регламенту |
Составить регламент под свой парк и загрузку помогает плановое техническое обслуживание силами сервисной компании: во-первых, оно выполняется в окно между заказами, а не в момент простоя; во-вторых, инженер снимает телеметрию и тренды, которые позволяют спрогнозировать дорогостоящий отказ источника за месяцы. Подробный разбор регламентных работ по оптике, источнику и газу читайте в статье «Обслуживание лазерного станка: оптика, источник, газ».
Частые вопросы
Можно ли менять защитное стекло своими силами?
Да, это штатная операция оператора: перчатки без ворса, чистая салфетка и изопропиловый спирт, осмотр посадочного места и уплотнений, аккуратная затяжка. Критично не оставить отпечаток пальца на внутренней стороне и не перетянуть крепёж — стекло хрупкое. Всё, что глубже замены стекла и сопла (линза, коллиматор, тракт), — работы сервисного уровня.
Как отличить деградацию источника от грязной оптики?
Алгоритм из двух шагов: сначала полностью вычищается оптика и фиксируется фактическая мощность на эталонном задании; затем это же измерение повторяется раз в месяц. Чистая оптика + монотонно падающая мощность или растущий ток диодов — деградация. Грязная оптика «подскакивает» после каждой чистки, источник — нет.
Что такое обратное отражение и чем оно опасно?
Это возврат части излучения из зоны реза обратно в оптический тракт: типично для меди, латуни, алюминия, зеркальных поверхностей и пробития листа. Опасно тем, что отражённая энергия греет оптику и элементы источника; источники отслеживают это отдельной аварией и останавливают излучение. Единичные срабатывания на «отражающих» материалах — норма, регулярные — повод пересмотреть карту реза и проверить тракт.
Сколько служит волоконный источник?
Производители источников верхнего класса заявляют срок службы более десяти лет интенсивной работы благодаря модульной архитектуре и запасу по диодам. Реальный срок зависит от режима: температура воды, запылённость, частота отражений и глубина деградации модулей. Практический ориентир — не календарь, а тренд мощности и тока из вашей контрольной точки.
Почему после отключения электричества станок «забыл» настройки?
Параметры системы ЧПУ хранятся в памяти с батарейным питанием. Севшая батарейка плюс полное обесточивание — и таблицы реза, коррекции и настройки осей сбрасываются. Профилактика: следить за батарейкой и держать свежие резервные копии параметров стойки.
Можно ли продолжать резать, если мощность упала процентов на десять?
Можно на тонких толщинах, нельзя на предельных: источник будет работать на повышенном токе, деградация ускорится, а рез на грани — это грат и переделки. Правильное решение — зафиксировать тренд и спланировать диагностику, пока станок ещё работает.
Что должен уметь оператор, чтобы реже звать сервис?
Читать журнал аварий, менять сопло и защитное стекло, проверять давление газа и воды, вести журнал контрольной точки телеметрии и не «обходить» блокировки. Эти пять навыков закрывают большинство ежедневных ситуаций; всё остальное — задача инженеров.
Заключение
Ремонт лазерного станка — это на 80% правильная диагностика и только на 20% замена узлов. Карта подсистем отвечает на вопрос «где искать», дерево по жалобам — «что проверять первым», а телеметрия источника — «когда пора готовить бюджет». Станок сам рассказывает о деградации диодов за месяцы до остановки — нужно лишь раз в месяц сверяться с собственной контрольной точкой.
Если нужна помощь: удалённая консультация «Телесервис» (от 3 500 ₽) решает около трети вопросов в день обращения, а сложные случаи — ремонт источника, режущих голов, волоконного тракта и оптики — берёт на себя лазерный центр «Сервис Станков»: ремонт голов от 5 000 ₽, срочные работы — за 4 часа, диагностика источника в лаборатории — бесплатно. Телефон: +7 (495) 157-55-11, заявки принимаются круглосуточно.
Источники
- Руководство по эксплуатации волоконного лазера непрерывного излучения Raycus (Raycus Laser, на английском языке)
- Высокомощные волоконные лазеры непрерывного излучения серии YLS (IPG Photonics, на английском языке)
- Каталог шарико-винтовых передач и направляющих HIWIN (HIWIN, на английском языке)
- Техническая документация и руководство по диагностике SINUMERIK 840D sl (Siemens, на английском языке)
- ГОСТ IEC 60825-1-2023. Безопасность лазерной аппаратуры. Часть 1. Классификация оборудования и требования
- Руководство по эксплуатации чиллеров CW-5300/6000/6100/6200/6260 для лазерного оборудования (Teyu S&A, на английском языке)
- Волоконный лазер (Википедия, на английском языке)