

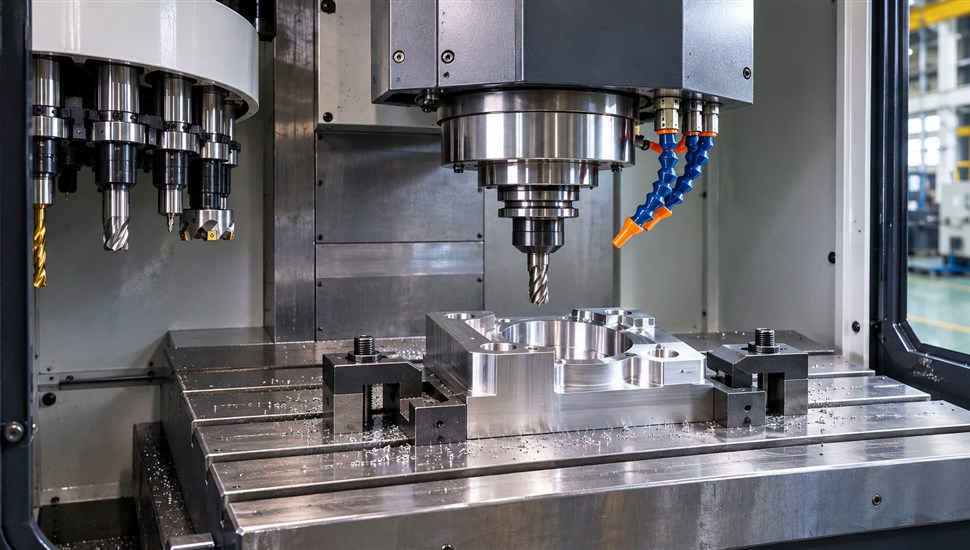
Коротко: наладка станка — это подготовка технологического оборудования и оснастки к выполнению конкретной технологической операции: установка приспособления и заготовки, расстановка инструмента, привязка нуля детали, ввод коррекций и обработка пробной детали. Наладку выполняет наладчик (на гибких производствах — оператор-наладчик) перед запуском новой детали или после смены инструмента и приспособления. Подналадка — это корректировка размеров прямо в процессе обработки партии, пусконаладка — комплекс работ по вводу нового станка в эксплуатацию, а настройка — установка параметров самой системы ЧПУ. Ниже — полное разграничение понятий, этапы наладки с типовым временем каждого шага, пошаговые схемы для токарного и фрезерного оборудования, приёмы быстрой переналадки и разбор типовых ошибок.
Что такое наладка станка: определение
Официальное определение даёт ГОСТ 3.1109-82 «Единая система технологической документации. Термины и определения основных понятий»: наладка — это подготовка технологического оборудования и технологической оснастки к выполнению технологической операции. В примечании к стандарту уточнено: к наладке относятся, например, установка приспособления, переключение скорости или подачи, настройка заданной температуры и так далее.
Простыми словами: наладка — это приведение станка в состояние, в котором он способен изготовить конкретную деталь с заданной точностью. До наладки станок «умеет» только двигаться по осям, а после — знает, где лежит заготовка, какими инструментами и с какими коррекциями её обрабатывать.
Применительно к станку с ЧПУ наладка на новую деталь обычно включает:
- изучение карты наладки, чертежа и управляющей программы (УП);
- подбор, проверку и установку режущего и вспомогательного инструмента в магазин или револьверную головку;
- установку и выверку приспособления, базирование и крепление заготовки;
- привязку нуля детали (ввод рабочей системы координат, например G54);
- привязку инструмента и ввод коррекций на длину (вылет) и радиус;
- проверочный прогон управляющей программы и обработку пробной детали;
- контроль пробной детали, корректировку размеров и передачу станка оператору.
Наладка — не разовое событие «на весь срок службы станка». Любая смена детали, смена приспособления, замена сломанного или изношенного до предела инструмента, а иногда и просто новая партия заготовок после правки программы требуют тех или иных наладочных работ. Именно поэтому на производстве наладка — ежедневный процесс, а не экзотика.
Наладка, настройка, подналадка, переналадка, пусконаладка: таблица разграничения
Эти пять терминов звучат похоже, но означают разные работы, выполняемые разными людьми в разное время. Смешение понятий на практике приводит к тому, что «наладку» требуют от оператора, который не имеет на это квалификации, или путают сервисный договор на пусконаладку с внутренней задачей цеха.
| Термин | Что это (определение) | Кто делает | Когда выполняется |
|---|---|---|---|
| Наладка | Подготовка оборудования и оснастки к выполнению технологической операции: приспособление, инструмент, привязка, коррекции, пробная деталь (ГОСТ 3.1109-82, п. 61) | Наладчик станков с ЧПУ (на гибких участках — оператор-наладчик) | Перед запуском новой детали, после смены приспособления или инструмента |
| Подналадка | Дополнительная регулировка оборудования и оснастки прямо при выполнении операции для восстановления достигнутых при наладке значений параметров (ГОСТ 3.1109-82, п. 62) | Оператор или подналадчик; на станках с активным контролем — частично автоматически | В процессе обработки партии: коррекция на износ инструмента, тепловые деформации |
| Настройка | Установка параметров самой системы ЧПУ и механизмов: компенсации винтов, параметры привязки, скорости, лимиты, точность геометрии станка | Сервисный инженер или высококвалифицированный наладчик | При вводе станка в эксплуатацию, после ремонта, замены узлов или обновления системы ЧПУ |
| Переналадка | Наладка станка на другую деталь: смена программы, приспособления, комплекта инструмента, привязки и коррекций | Наладчик (или оператор-наладчик) | При смене производственного задания, в мелкосерийном и единичном производстве — по несколько раз в смену |
| Пусконаладка (ПНР) | Комплекс работ по вводу нового или перемещённого станка в эксплуатацию: подключение, проверка функций, тестовые прогоны, сдача по точности | Сервисная служба поставщика или специализированная инженерная компания | Один раз после монтажа, капитального ремонта, переезда или модернизации станка |
Настройка — почему это не то же самое, что наладка
Настройка относится к самому станку, а не к детали. Это задание параметров системы ЧПУ (шаг винта, компенсация люфта и винтовой погрешности, привязка нулей датчиков, параметры осей), регулировка механизмов, геометрии и точности. Настройку выполняют при вводе станка в эксплуатацию и после ремонта или замены узлов — например, после замены шарико-винтовой пары или сервопривода заново снимают и вводят компенсации. Наладчик в обычной работе эти параметры не трогает: он работает «поверх» настроенного станка, подготавливая его к конкретной детали.
Пусконаладка — коротко
Пусконаладочные работы идут после монтажа или капитального вмешательства и заканчиваются сдачей станка в промышленную эксплуатацию: проверка подключений и безопасности, тестирование всех режимов, обкатка, проверка геометрической точности, обучение персонала. Пусконаладка не заменяет наладку на деталь — после сдачи ПНР станок всё равно нужно налаживать под каждое изделие. Что именно входит в пусконаладку станка с ЧПУ и кто её выполняет, мы подробно разбирали в отдельной статье.
Подналадка — регулировка без остановки партии
Если при наладке станок настраивают «до детали», то подналадка возвращает его к этой настройке, когда размеры начали уходить. Причины систематического смещения уровня наладки: размерный износ режущего инструмента, тепловые деформации шпинделя и корпуса станка, упругие отжатия системы. Подналадка — это смещение коррекции на величину, определённую по результатам контроля: оператор измерил деталь, увидел, что диаметр прижался к границе поля допуска, и ввёл коррекцию. На современных станках часть подналадки автоматизирована: датчики касания в шпинделе измеряют деталь или инструмент прямо на станке, а системы активного контроля сами смещают коррекцию. Если после наладки размеры «плывут» слишком быстро, причина обычно не в наладчике — читайте разбор десяти причин, почему станок с ЧПУ не держит размер.
Кто делает наладку: наладчик, оператор и подналадчик
В российской квалификационной системе эти профессии разведены по ЕТКС (Единый тарифно-квалификационный справочник работ и профессий рабочих) и профессиональным стандартам.
Наладчик станков с программным управлением
Профессия «наладчик станков и манипуляторов с программным управлением» по ЕТКС охватывает разряды с 3-го по 8-й. Наладчик выполняет наладку и регулировку станков, обрабатывающих центров и гибких производственных систем под конкретную операцию: устанавливает приспособления и инструмент, привязывает нули, вводит коррекции, отрабатывает пробную деталь, а также диагностирует и устраняет неисправности, проводит профилактику, ведёт журнал учёта простоев и сдаёт налаженный станок оператору с инструктажем. Чем выше разряд, тем сложнее оборудование: от отдельных станков с ЧПУ на средних разрядах — до многокоординатных обрабатывающих центров и гибких производственных систем на 7–8 разрядах. Для обрабатывающих центров действует отдельный профессиональный стандарт «Оператор-наладчик обрабатывающих центров с числовым программным управлением» (утверждён приказом Минтруда России от 04.08.2014 № 530н), а профессия наладчика металлорежущих станков описана также в профстандарте «Оператор станков с программным управлением / Наладчик металлорежущих станков».
Оператор станков с программным управлением
Оператор (разряды 2–6 по ЕТКС) ведёт процесс обработки на налаженном станке: устанавливает и снимает заготовки, запускает программу, следит за режимами по табло и сигнальным лампам, контролирует качество деталей, выполняет подналадку — коррекции на износ инструмента в пределах, определённых технологом. Оператор не переписывает программы и не выполняет полную наладку на новую деталь, кроме случаев, когда он квалифицирован и назначен как оператор-наладчик (совмещённая роль, типичная для мелкосерийного производства).
Подналадчик
Подналадчик — рабочая специальность, распространённая на крупных и массовых производствах (автокомпоненты, подшипники, крепёж). Его зона ответственности — поддержание настройки поточных линий и автоматизированных станков: замена изношенного инструмента, восстановление коррекций, контроль первых деталей после замены, мелкий ремонт оснастки. По сути, подналадчик постоянно выполняет ту самую «подналадку» из ГОСТ 3.1109-82 — возвращает оборудование к уровню, установленному наладчиком, не останавливая поток.
| Критерий | Наладчик | Оператор | Подналадчик |
|---|---|---|---|
| Главная задача | Подготовить станок к операции: полный цикл от карты наладки до пробной детали | Вести обработку партии на налаженном станке | Удерживать настройку потока: замена инструмента, коррекции, контроль |
| Работа с УП | Читает, проверяет, корректирует на станке (в рамках допусков) | Запускает готовую программу | Как правило, не работает |
| Привязка и коррекции | Полная привязка нуля и инструмента, ввод всех коррекций | Текущие коррекции на износ в пределах допуска | Текущие коррекции и замена инструмента |
| Диагностика | Ищет и устраняет неисправности, участвует в ремонте | Фиксирует сбой, вызывает наладчика или сервис | Мелкие отказы оснастки и механизмов |
| Типовые разряды (ЕТКС) | 3–8 | 2–6 | 3–5 |
| Зарплатная логика | Выше всех трёх: дефицитная квалификация, ответственность за простой станка при переналадке | Базовая ставка, часто сдельно-премиальная от выработки | Между оператором и наладчиком, часто посменно |
По данным сервисов вакансий, наладчик станков с ЧПУ в России зарабатывает ориентировочно на 20–40% больше оператора: выше разряд, дефицит специалистов и ответственность — ошибки наладчика бьют по самой дорогой части производства, станко-часам. Для работодателя логика такая: один высокооплачиваемый наладчик, быстро выполняющий переналадку, окупает себя сокращением простоев; для работника — рост от оператора до наладчика это самый короткий путь повысить разряд и доход.
Если в штате нет собственного наладчика нужной квалификации или нужно быстро поднять уровень операторов, это закрывается обучением: например, обучение персонала в «Сервис Станков» — от 14 000 ₽, программы включают работу с системой ЧПУ, привязку и коррекции именно на вашем оборудовании. Квалифицированный оператор, способный выполнить типовую переналадку, сокращает очередь к наладчику и простои в разгар смены.
Этапы наладки станка с ЧПУ на новую деталь: пошагово и с типовым временем
Последовательность этапов универсальна для большинства станков с ЧПУ; меняется лишь содержание привязки (токарная или фрезерная специфика — в следующих разделах). Время указано ориентировочно для одного станка и средней сложности детали — без учёта программирования УП, которое обычно выполняет технолог-программист заранее.
| № | Этап наладки | Что делается | Типовое время |
|---|---|---|---|
| 1 | Получение и анализ карты наладки | Изучение чертежа, карты наладки, УП: деталь, программа, станок, комплект инструмента, приспособление, последовательность переходов, режимы | 5–15 минут |
| 2 | Подготовка инструмента и оснастки (вне станка) | Подбор по карте, проверка состояния пластин и тел, сборка борштанг и оправок, предварительная настройка вылетов на приборах вне станка | 15–45 минут (можно параллельно с работой станка) |
| 3 | Смена и установка приспособления | Очистка стола или шпинделя, установка тисков, патрона, оправки, спрут-плиты; выверка по индикатору, крепление с регламентированным моментом | 10–30 минут |
| 4 | Установка инструмента в магазин или револьвер | Расстановка по гнёздам согласно карте наладки, проверка посадки и зажима, контроль биения оправок | 10–20 минут |
| 5 | Привязка инструмента | Определение и ввод вылетов (длин) и радиусов в таблицы корректоров; на токарных — привязка резцов по торцу и диаметру | 10–20 минут (с автоизмерителем — 3–5 минут) |
| 6 | Привязка нуля заготовки | Установка и крепление заготовки, определение базовой точки (касанием, щупом, эталоном), ввод рабочей системы координат G54 (или аналогичной) | 5–15 минут |
| 7 | Загрузка и проверка УП | Передача программы на станок, сверка контрольных сумм и номера, прогон в графическом режиме и «в воздухе» над заготовкой | 5–10 минут |
| 8 | Обработка пробной детали | Первый прогон в покадровом режиме с уменьшенной подачей, контроль смены инструмента и подходов, оставление припуска на чистовой проход | 15–60 минут (зависит от цикла обработки) |
| 9 | Контроль и корректировка | Измерение пробной детали, ввод коррекций по результатам, повторение чистовых проходов при необходимости | 10–20 минут |
| 10 | Передача станка оператору | Инструктаж по особенностям детали и программы, фиксация коррекций в карте или журнале, отметка о готовности | 5–10 минут |
Итоговая длительность полной переналадки сильно зависит от типа производства: наладка простого токарного «вала с фланцем» на взятую со склада оснастку укладывается в 20–40 минут; типовая переналадка фрезерного обрабатывающего центра на корпусную деталь занимает ориентировочно 45–120 минут; сложная деталь на многоосевом центре с полной сменой оснастки — от 2 до 6 часов. Хорошо организованное производство держит типовую переналадку в диапазоне 15–45 минут, лучшие практики быстрой переналадки — менее 10 минут.
Ключевые этапы подробнее
Карта наладки — исходный документ. Наладчик получает карту наладки (или её электронный аналог в системе управления производством), где указаны: деталь и материал, программа и её номер, станок, приспособление и схема крепления, перечень инструментов с гнёздами и вылетами, последовательность переходов, режимы резания, базовая точка привязки и требуемая точность. Без карты наладка превращается в «подбор на глаз», а повторная наладка той же детали каждый раз выполняется заново. Связь наладки с картой наладки мы разбираем в отдельной статье на сайте.
Привязка нуля заготовки. Система ЧПУ знает координаты в системе станка, а программа написана в системе детали. Привязка — это сообщение станку, где находится нуль детали (базовая точка) в машинных координатах: значение заносится в рабочую систему координат, на Fanuc — в страницу G54 (рабочее смещение), на стойках Siemens и Heidenhain используются аналогичные таблицы смещений нуля. Способы определения: касание поверхностей заготовки известным инструментом, центроискатель, оптический центроискатель, 3D-щуп или измерительная головка в шпинделе. О типовой точности привязки по выверенным поверхностях говорят как о доли десятой доли миллиметра (ориентировочно ±0,01–0,05 мм в зависимости от метода).
Ввод коррекций. Коррекции (корректоры) разделяются на смещения нуля детали и коррекции инструмента: длина/вылет по осям и радиус. Фрезерная программа вызывает коррекцию длины кодом G43 с номером H и коррекцию радиуса G41/G42 с номером D; токарная — использует геометрию резца (X, Z), радиус вершины R и номер квадранта T. Правильно введённые коррекции позволяют смещать размеры обработанной поверхности, не трогая саму программу, — именно на этом строится и подналадка в процессе партии.
Пробная деталь. Первый запуск выполняется в покадровом режиме с override подачи на 20–50%: наладчик вручную подтверждает каждый кадр подхода, контролируя смену инструмента, выход в коррекции и траектории. На чистовых поверхностях часто оставляют припуск и после измерения доводят размер коррекцией. Без пробной детали запускать партию нельзя — цена ошибки (врезание инструмента, столкновение с приспособлением) многократно превышает сэкономленное время. О том, какие привычки вообще опасны для станка, у нас есть отдельный материал — 6 привычек оператора, которые убивают станок.
Наладка токарного центра: краткая пошаговая схема
Токарная специфика — в патроне, оси вращения и привязке резцов. Типовая последовательность (на примере стоек Fanuc; на Siemens/Syntec логика та же, отличаются страницы ввода):
- Проверить патрон и кулачки. Кулачки — под диаметр заготовки, чистка пазов от стружки, проверка усилия зажима: недостаточное усилие — проворот детали, избыточное — деформация тонкостенной втулки. На токарных центрах с гидропатроном давление регулируется по регламенту; для станков СКМ есть отдельное руководство по регулировке давления кулачков патрона.
- Установить заготовку и выверить. Вылет заготовки из кулачков — минимально необходимый по обработке; при длинных деталях — задняя бабка или люнет, контроль биения индикатором.
- Разложить резцы в револьверной головке согласно карте наладки: гнёзда, orientations, проверка состояния пластин и положения вершины по высоте центра.
- Привязать первый (эталонный) резец. Касанием торца задаётся нуль по Z (Z0 детали), касанием известного диаметра — координата по X. Нуль X токарного станка — на оси вращения, поэтому привязка идёт «через диаметр»: касание наружной поверхности даёт машинную координату, и коррекция по X вводится как диаметр (значение со знаком минус на многих стойках — по диаметру, а не радиусу).
- Занести нуль детали. В простейшей схеме нуль детали задаётся целиком в G54 (рабочее смещение), а коррекции резцов — в ноль; в другой схеме G54 задаёт только Z, а вся геометрия резцов — в корректорах. Выбор схемы — политика конкретного производства, важно лишь не «задвоить» смещение в двух местах.
- Привязать остальные резцы в странице коррекций: каждый резец касается торца и того же диаметра, значения заносятся в геометрию (X, Z), дополнительно вводятся радиус вершины R и номер квадранта T — без них дуги и конусы «не сойдутся» по размеру, хотя цилиндрические ступени будут верными.
- Проверить УП и сделать пробную деталь в покадровом режиме, измерить, ввести коррекции по X и Z по результатам.
Типовое время наладки токарного центра на новую деталь при готовой оснастке и программе — ориентировочно 20–40 минут; дольше всего занимает не привязка, а переделка кулачков и выверка длинных заготовок.
Наладка фрезерного обрабатывающего центра: краткая пошаговая схема
- Установить и выверить приспособление (тиски, оправка, спрут-плита, угольник): очистка стола, выверка по индикатору в двух плоскостях, фиксация болтами с чередующимся моментом.
- Установить заготовку по схеме базирования из карты наладки: типовые схемы — по трём плоскостям, по плоскости и двум пальцам (один срезанный), по отверстию и угловому упору.
- Расставить инструмент по магазину согласно карте, проверить зажим в шпинделе и чистоту конусов, при сборных оправках проконтролировать биение.
- Измерить длины (вылеты) инструмента. Способы: касание эталонной детали известной высоты, датчик длины инструмента на столе (контактный или лазерный, например производства Renishaw), прибор предварительной настройки вне станка с последующим вводом значений вручную или через программу загрузки. Значения заносятся в таблицу корректоров длины (H).
- Привязать нуль детали. Центроискателем или измерительной головкой находят базовые кромки или центр отверстия; при обмере по двум сторонам значение середины вычисляется с учётом диаметра щупа. Нуль заносится в G54 (при нескольких деталях в приспособлении или позициях стола — G54–G59, по одной на каждую зону).
- Ввести радиусы фрез в таблицу D-корректоров; проверить вызовы G43/G41/G42 в программе и соответствие номеров H и D позициям инструмента.
- Прогнать программу в графическом режиме и на холостом ходу над заготовкой (с приподнятой на безопасную высоту траекторией или в режиме «сухой» отработки).
- Обработать пробную деталь в покадровом режиме с уменьшенной подачей, измерить, ввести коррекции, повторить чистовые проходы.
Полезная автоматизация: измерительные головки в шпинделе не только привязывают нуль, но и измеряют отверстия, бобышки и пазы прямо на станке, а заодно контролируют износ и поломку инструмента. Отдельная статья о датчике нуля станка с ЧПУ объясняет, как устроен этот узел и что делать при его сбоях. О том, как передать управляющую программу на стойку — флешкой, по сети или через RS-232 — мы также писали отдельно, в разборе способов передачи программы на станок с ЧПУ.
Как ускорить переналадку: идеи быстрой переналадки (SMED)
SMED (Single-Minute Exchange of Die, «переналадка за однозначное число минут») — методология бережливого производства, выросшая из практики компании Toyota и популяризированная инженером Сигео Синго. Цель — довести время переналадки до менее чем 10 минут. Классические кейсы показывают сокращение переналадки штампов с часов до минут; применительно к станкам с ЧПУ научные публикации описывают сокращение времени переналадки токарного станка с ЧПУ на 31–39% только за счёт перекомпоновки операций, без капитальных вложений.
Главная идея метода — разделить все работы на две группы:
| Внутренние операции (только на остановленном станке) | Внешние операции (можно делать, пока станок работает) |
|---|---|
| Съём и установка приспособления, выверка | Подготовка и доставка приспособления, инструмента, кулачков к станку |
| Расстановка инструмента в магазине/револьвере | Предварительная сборка оправок и настройка вылетов на приборе вне станка |
| Привязка нуля и инструмента, ввод коррекций | Загрузка УП на стойку заранее, сверка с картой наладки |
| Пробная деталь и корректировка | Подготовка измерительного инструмента, эталонов, бланков контроля |
Дальше внутренние операции максимально переводятся во внешние, а то, что осталось внутренним, — ускоряется. Практические приёмы для цеха с ЧПУ-оборудованием:
- Стандартизация оснастки: единые присоединительные размеры (базовые плиты, пальцы, пазы) для всех приспособлений — смена без доработки и подгонки; унифицированные хвостовики инструмента одного типа (например, целиком конус HSK или один ряд цанг).
- Быстродействующие крепления: эксцентриковые и пневматические зажимы, Т-образные болты с фиксацией в паз без вывинчивания, быстроразъёмные фитинги СОЖ и пневматики вместо резьбовых.
- Заранее собранные комплекты: тележка наладчика с инструментом, крепежом и индикатором; инструмент следующей детали комплектуется в кассеты на приборе вне станка, пока текущая деталь ещё обрабатывается.
- Дублирование оснастки: вторые кулачки, вторые тиски — переустановка «одним движением» вместо разборки на станке.
- Датчики длины и измерительные головки: автоматическое измерение вылетов и привязки вместо ручного касания — минуты вместо десятков минут и меньше влияния человеческого фактора.
- Дисциплина документации: сохранённые коррекции, привязки и параметры предыдущих наладок (архивы стоек Fanuc/Siemens, заводские шаблоны карт наладки) — при возвращении к «старой» детали переналадка занимает минуты.
- Параллельная работа: на переналадке работают двое (приспособление + инструмент), там где один работает последовательно.
Экономика очевидна: каждый час переналадки — это час простоя станка. О том, как посчитать стоимость часа простоя и что даёт её сокращение, у нас есть отдельный материал в блоге.
Типовые ошибки наладки: таблица
| Ошибка | Последствие | Как избежать |
|---|---|---|
| Привязка по загрязнённой поверхности, заусенцу или наклёпу на кромке | Смещённый нуль, брак всей первой партии по всем координатам | Очистить и зачистить базовые поверхности перед касанием; повторить привязку при сомнении |
| Не введён (или неверен) радиус вершины резца и квадрант на токарном | Цилиндрические ступени в допуске, конусы и дуги — вне допуска | Всегда заполнять R и T в корректорах, проверять на первой детали по профилю |
| Несовпадение номеров инструмента в карте, УП и магазине/револьвере | Станок берёт «чужой» инструмент: врезание, поломка, стоп | Сверка гнёзд с картой наладки до прогона; правило «одна карта — один комплект» |
| Смещение нуля задано одновременно в G54 и в корректорах инструмента | Двойной сдвиг, размеры уходят на сумму двух коррекций | Принять единую схему привязки на производстве и проверить «от нуля» тестовым перемещением |
| Резец выше или ниже оси центра на токарном | Конусность, разбитые фаски, плохая стойкость пластины | Контроль положения вершины по центру при установке резца |
| Заготовка зажата с перекосом, кулачки или патрон не почищены | Биение, овальность, увод размеров при отжиме | Чистка посадочных мест, выверка индикатором, контроль усилия зажима |
| Первый прогон на рабочей подаче без покадрового режима | Столкновение инструмента с приспособлением или заготовкой | Покадровый режим и override 20–50% до подтверждения подходов |
| Пропущен прогон УП в графике или «в воздухе» | Ошибки программы находят по аварии, а не на экране | Обязательный «сухой» прогон при каждой новой или изменённой УП |
| Коррекции не задокументированы после удачной наладки | Повторная наладка той же детали занимает часы вместо минут | Вносить значения в карту наладки или журнал, сохранять архивы настроек стойки |
| Станок передан оператору без инструктажа | Оператор не знает особенностей программы, рискует аварией и браком | Короткий инструктаж: первая деталь, контроль, что делать при уходе размера |
Наладка и карта наладки: связь
Карта наладки — это «паспорт операции» и главный рабочий документ наладчика: деталь и программа, станок, приспособление и схема крепления, перечень инструмента с гнёздами и вылетами, базовая точка привязки, режимы и требования к точности. Хорошая карта наладки превращает переналадку из искусства в повторяемую процедуру: любой наладчик (или квалифицированный оператор) выполняет её за предсказуемое время и с одинаковым результатом. Обратно это тоже работает: по итогам наладки в карту возвращают фактические коррекции и особенности — так формируется база знаний участка. Разбору карты наладки на станки с ЧПУ мы посвящаем отдельную статью на сайте.
Когда наладку стоит поручить сервисной службе
Повседневная наладка на деталь — внутренняя задача производства. Но есть ситуации, когда без сервисных инженеров не обойтись:
- Новый или перемещённый станок: до первой наладки на деталь нужны пусконаладка, проверка геометрии и точности; пошаговый порядок действий описан в инструкции первого запуска станка с ЧПУ после доставки.
- После ремонта или замены узлов: шпинделя, шарико-винтовой пары, сервоприводов, системы ЧПУ — требуется восстановление параметров, компенсаций и привязки нулей, то есть та самая «настройка», а не наладка.
- Нет своего наладчика нужной квалификации: сложный обрабатывающий центр, новый тип оборудования, незнакомая стойка.
- Постоянные ошибки привязки и уводы размеров: если наладка «не держится», причина может быть в состоянии станка, а не в исполнителе — нужен инструментальный аудит.
Инженеры «Сервис Станков» выполняют запуск станков (шефмонтажные работы) от 12 000 ₽ — подробнее об услуге и ценах: от подключения и проверки функций до тестовых обработок и сдачи станка вашему наладчику. А чтобы ваша команда сама уверенно выполняла наладку и переналадку, подойдёт обучение персонала от 14 000 ₽ на вашем оборудовании и вашей системе ЧПУ.
Частые вопросы о наладке станков
Чем наладка отличается от пусконаладки?
Наладка готовит исправный станок к выполнению конкретной операции и повторяется при каждой смене детали. Пусконаладка — разовый комплекс работ по вводу станка в эксплуатацию после монтажа, переезда или капитального ремонта: подключение, проверка функций, обкатка, сдача по точности. После пусконаладки наладка на деталь всё равно нужна.
Кто должен налаживать станок с ЧПУ — оператор или наладчик?
Полную наладку на новую деталь выполняет наладчик станков с программным управлением (разряды 3–8 по ЕТКС). Оператор ведёт обработку на налаженном станке и выполняет подналадку — текущие коррекции в пределах, заданных технологом. На мелкосерийном производстве роли совмещает оператор-наладчик при наличии квалификации.
Сколько времени занимает переналадка на новую деталь?
Ориентировочно: простая токарная деталь — 20–40 минут, типовая переналадка фрезерного обрабатывающего центра — 45–120 минут, сложная многоосевая обработка с полной сменой оснастки — 2–6 часов. Хорошо организованное производство сокращает типовую переналадку до 15–45 минут, целевой уровень по методике быстрой переналадки — менее 10 минут.
Что такое подналадка и кто её делает?
По ГОСТ 3.1109-82 это дополнительная регулировка оборудования и оснастки при выполнении операции для восстановления значений, достигнутых при наладке. На практике — коррекция размеров по результатам измерения деталей из-за износа инструмента и температурных деформаций. Выполняет оператор или подналадчик; на станках с активным контролем часть подналадки происходит автоматически.
Можно ли запускать партию без пробной детали?
Только если деталь уже запускалась и все коррекции, привязки и оснастка достоверно не менялись. При любой новой программе, смене приспособления, партии заготовок или инструмента пробная деталь обязательна: покадровый режим и уменьшенная подача стоят десяток минут, а ошибки без них — от сломанного инструмента до ремонта шпинделя.
Почему после наладки размеры «плывут»?
Типовые причины: износ инструмента в первые детали (недооценённая подналадка), прогрев станка после холодного пуска, ослабленное крепление заготовки, износ самих механизмов — направляющих, винтов, опор шпинделя. Если коррекции приходится вводить постоянно и помногу, ищите причину в состоянии станка, а не в наладчике.
Источники
- ГОСТ 3.1109-82 «Единая система технологической документации. Термины и определения основных понятий» (определения «наладка» п. 61 и «подналадка» п. 62)
- Единый тарифно-квалификационный справочник работ и профессий рабочих. § 46. Наладчик станков и манипуляторов с программным управлением
- Профессиональный стандарт «Оператор-наладчик обрабатывающих центров с числовым программным управлением» (приказ Минтруда России от 04.08.2014 № 530н)
- Профессиональный стандарт 40.026 «Оператор станков с программным управлением / Наладчик металлорежущих станков» (PDF)
- Научная статья «Внедрение инструментов быстрой переналадки SMED на примере токарного станка с ЧПУ» (КиберЛенинка)
- Википедия: SMED (Single-Minute Exchange of Die) — методология быстрой переналадки, на английском языке
- Официальный сайт Renishaw — измерительные головки и датчики длины инструмента для станков с ЧПУ