

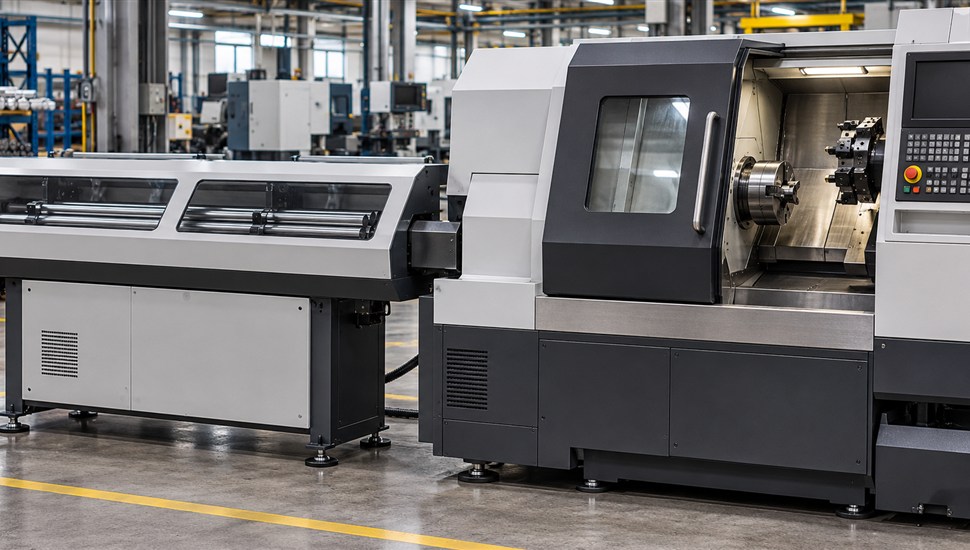
Барфидер (прутковое подающее устройство, пруткоподатчик) — это агрегат автоматической подачи длинномерных заготовок в токарный станок или токарно-фрезерный центр с ЧПУ. В магазин устройства заранее загружается запас прутков, один пруток находится в рабочем положении, а толкатель по команде управляющей программы досылает материал через сквозное отверстие шпинделя в зону обработки. Цикл повторяется без участия оператора: отрезка детали — подача прутка на следующий шаг — снова отрезка, пока не кончится пруток, после чего магазин автоматически загружает следующий.
Для цеха, который режет детали из прутка сериями, барфидер — самый дешёвый вид автоматизации после захвата прутка: он не требует робота, дорогостоящей оснастки и переписывания технологии. Но устройство относится к классу «станок в станке»: у него своя пневматика, своя логика управления, свой интерфейс со стойкой ЧПУ и свой регламент обслуживания. В этой статье — как устроены барфидеры, как их выбирают под парк оборудования, как выполняется наладка и что делать при типовых сбоях.
Зачем нужен барфидер: экономика на серии
Главный эффект барфидера — исключение ручных операций загрузки. Рассмотрим типовой расчёт для серийной детали.
Пример расчёта. Деталь длиной 40 мм отрезается от прутка Ø 30 мм; ширина отрезного резца 3 мм, припуск на подрезку торца 2 мм — итого 45 мм материала на деталь. Пруток длиной 3 м даёт с учётом остатка около 60 деталей. При такте обработки 55 секунд пруток кончается примерно каждый час. Дальше:
- Ручная замена прутка: останов шпинделя, открытие ограждения, извлечение остатка, загрузка нового прутка, подача до упора, зажим, проверка — в среднем 4–6 минут останова. За восьмичасовую смену это 8 прутков × 4–6 мин = 32–48 минут потерянного машинного времени (7–10% фонда времени), причём всё это время оператор обязан стоять у станка.
- Барфидер: смена прутка выполняется автоматически за 0,5–1 минуту в паузе между деталями, простоев нет. Экономия — 30–45 минут машинного времени за смену, или 250–375 машино-часов в год при двухсменной работе на одном станке.
Кроме прямых часов, барфидер даёт три «неявных» эффекта, которые часто стоят дороже самого времени:
- Высвобождение персонала: оператор загружает магазин один раз в смену, поэтому один человек обслуживает 3–5 токарных центров вместо одного.
- Работа без присутствия персонала — ночная смена и выходные: магазин на 10–20 прутков обеспечивает часами автономной работы при закрытых ограждениях.
- Стабильность размера первой детали: пруток каждый раз подаётся от точной референтной позиции, а не «от руки до упора» — уходит разброс длины выхода материала, лом инструмента из-за неожиданного положения торца.
| Показатель | Ручная загрузка | Работа с барфидером |
|---|---|---|
| Время замены прутка | 4–6 мин останова станка | 0,5–1 мин в автоматическом цикле |
| Потери времени за смену (8 ч, ~8 прутков) | 30–50 мин | практически ноль |
| Присутствие оператора | постоянно у станка | загрузка магазина 1 раз в смену |
| Ночная смена без персонала | невозможна | возможна при закрытых ограждениях |
| Повторяемость подачи прутка | разброс зависит от оператора | шаг подачи от референтной позиции, стабильный |
| Безопасность | оператор работает у открытого шпинделя | пруток полностью закрыт ограждением |
| Остаток прутка | зависит от оператора, часто большой | настраиваемый и повторяемый |
По отраслевым оценкам при серийной загрузке окупаемость барфидера обычно составляет ориентировочно 12–24 месяца; на мелких сериях и единичном производстве экономика хуже, и разумнее ограничиться захватом прутка или механизированной подачей (варианты для универсальных станков разобраны в статье «Автоматическая подача на универсальный станок: варианты»). Как посчитать стоимость часа простоя для своего парка — в материале «Сколько стоит час простоя станка: расчёт и сокращение».
Как устроен барфидер и как проходит цикл подачи
Конструктивно прутковое подающее устройство объединяет несколько узлов:
- направляющий канал (лоток) — сменные направляющие под диапазон диаметров, по которым пруток идёт от магазина к шпинделю; в гидродинамических моделях канал заполнен маслом;
- толкатель со штоком — подаёт пруток вперёд с усилием (у типовых моделей для Ø 3–38 мм — до 550 Н) и удерживает его во время обработки; скорость подачи 0,5–1 м/с, возврата — до 2 м/с;
- магазин (накопитель) — наклонный лоток или полка на 10–20 прутков с механизмом отделения (разделителем) прутков;
- механизм захвата и выгрузки остатка — захват стягивает остаток прутка из цанги и отправляет его в лоток остатков;
- пневматика — открывание/закрывание канала, прижимы, выгрузка остатка; типовое требование к сети — 6–10 бар, расход около 10 л сжатого воздуха на одну загрузку прутка;
- шкаф управления с панелью — логика циклов, настройки шага подачи, остатка, счётчиков, обмен сигналами со стойкой ЧПУ.
Пошаговый цикл подачи в автоматическом режиме
- Программа отрезает готовую деталь, инструмент отходит в безопасную позицию, шпиндель останавливается.
- Управляющая программа выдаёт команду подачи (M-код или специальный цикл, например G105 на стойках Haas).
- Стойка проверяет условия: шпиндель остановлен, ограждения закрыты, и выдаёт барфидеру сигнал «разрешение подачи».
- Цанга разжимается — но только после подтверждения, что толкатель прижат к торцу прутка. Это «эстафета зажима»: материал в любой момент удерживается либо цангой станка, либо толкателем барфидера, и повиснуть без опоры не может.
- Толкатель досылает пруток на один шаг — длину детали плюс ширина отреза (плюс припуск на подрезку торца) — до настроенной референтной позиции.
- Цанга зажимает пруток; толкатель остаётся в лёгком подпоре или отходит.
- Барфидер возвращает стойке сигнал «подача завершена» (квитирование), программа продолжает обработку.
- Когда оставшейся длины не хватает для безопасного зажима (контроль по выключателю конца прутка и счётчику), запускается цикл смены: отрезка или извлечение остатка захватом, выгрузка остатка в лоток, отделение следующего прутка из магазина, его измерение и подача на первую деталь.
Типы прутковых подающих устройств
По конструкции направляющих и назначению барфидеры делятся на четыре основных типа. Выбор типа — первое решение, которое приходится принимать, и ошибка здесь стоит дороже всего.
| Тип | Диаметры прутка | Длина прутка | Особенности | Для каких производств |
|---|---|---|---|---|
| Шланговый (гидродинамический, с масляной рубашкой) | ориентировочно 3–26 мм (до 32 мм) | 1,5–3,2 м | пруток вращается в масле; масляный клин центрирует и демпфирует его, как подшипник скольжения; допускает высокие обороты без вибраций | швейцарские станки, точная мелкосерийная деталь (крепёж, часовые и медицинские детали, электроника) |
| Лотковый / линейный магазинный | 12–80 мм (типовой ряд, например FMB Turbo 3-38: 3–38 мм) | 2,2–6,2 м | жёсткие сменные направляющие по всей длине; магазин на 10–20 прутков; автоизвлечение остатка | серийное и массовое производство токарных центров, работа без оператора |
| Короткий загрузчик (для заготовок) | 20–100+ мм | 0,3–1,5 м (отрезные заготовки, трубы) | нет длинного магазина; загрузка штучных заготовок; дешевле и компактнее | крупные диаметры, трубы, детали из штучных заготовок, ограниченная площадь цеха |
| Барфидер с фронтальной загрузкой | по модели (обычно до 51–65 мм) | 1,2–3 м | прутки досылаются в магазин с фронта через лоток, без прохода за станок; быстрая дозагрузка одной рукой | многономенклатурные цеха с частой переналадкой |
Шланговый (гидродинамический) тип
Направляющей служит гибкий шланг или труба, заполненная маслом. Вращающийся пруток раскручивает масло вокруг себя и образует гидродинамический клин, который центрирует пруток и гасит вибрации — металл не касается стенок, поэтому тонкий длинный пруток можно крутить на высоких оборотах без «биения». Это единственное решение для малых диаметров (менее 12–14 мм), где керамические или роликовые направляющие не работают. Минус — масло: нужен бак (порядка 80 л у полноразмерных моделей), контроль его состояния и защита от протечек. У моделей LNS серии Hydrobar реализованы гидродинамический и гидростатический режимы: на малых оборотах пруток поддерживается подачей масла под давлением, на рабочих — масляным клином.
Лотковый (линейный магазинный) тип
Пруток лежит на сменных направляющих (лотках) по всей длине и толкается штоком через канал. Диапазоны диаметров перекрываются сменными комплектами направляющих и вкладышей. Это основной тип для серийных токарных центров: магазин позволяет часами работать без персонала, остаток извлекается автоматически. По данным руководства FMB Turbo 3-38, длина прутков 2200–6200 мм, максимальный программируемый остаток — 450 мм, масса устройства от 550 до 1500 кг в зависимости от длины исполнения.
Короткие загрузчики и фронтальная загрузка
Короткий загрузчик подаёт штучные заготовки или отрезки труб — там, где пруток полной длины не нужен или невозможен (крупный диаметр, тяжёлый материал, ограничения по площади). Фронтальная загрузка — не отдельный тип, а вариант исполнения магазина: прутки добавляются с фронта устройства, не заходя в проход за станком, что удобно в плотной планировке и при частой смене номенклатуры.
Синхронизация барфидера со стойкой ЧПУ
Барфидер не работает сам по себе — его циклы жёстко синхронизированы со станком через интерфейс сигналов и команды управляющей программы. Физически это кабель между шкафами и набор «сухих» контактов реле либо промышленный интерфейс; логически — обмен разрешениями и подтверждениями.
Команды со стороны программы: M-коды
Набор M-кодов не стандартизирован и зависит от связки «стойка + барфидер», поэтому при интеграции карты кодов всегда берут из документации конкретной пары. Типовые, наиболее часто встречающиеся назначения:
| Назначение | Типовые коды | Примечание |
|---|---|---|
| Зажим / разжим цанги патрона | M10 / M11 (встречаются иные пары) | на многих станках встроены в цикл подачи и отдельно не программируются |
| Команда «подать пруток» | M13, M70 и т. п. | на стойках Haas используется цикл G105 с адресами I, J, K (коррекции шага) и P (подпрограмма отрезки) |
| Отвод толкателя | M12 и аналогичные | часть цикла, вручную — при наладке |
| Цикл «последняя деталь» / смена прутка | M95–M98 (пример токарных центров Citizen NL-серии) | подпрограмма: отрезка остатка, извлечение, загрузка нового прутка |
Часть барфидеров вообще не требует M-кодов в программе: устройство само отслеживает сигнал «цанга разжата» и досылает материал. Такое решение проще в освоении, но менее гибкое — циклом сложнее управлять из программы.
Сигналы обмена «станок ↔ барфидер»
| Сигнал | Направление | Смысл |
|---|---|---|
| «Разрешение подачи» | станок → барфидер | шпиндель остановлен, ограждения закрыты, можно двигать пруток |
| «Цанга разжата» | станок → барфидер | материал освобождён, толкателю разрешён досыл |
| «Толкатель прижат» | барфидер → станок | пруток подстрахован — можно разжимать цангу (эстафета зажима) |
| «Подача завершена» (квитирование) | барфидер → станок | M-код выполнен, программа может продолжаться |
| «Конец прутка» (EOB) | барфидер → станок | оставшейся длины не хватает — требуется смена прутка |
| «Канал/ограждение закрыто» | барфидер → станок | блокировка пуска шпинделя при открытом канале |
| Цепь аварийного останова | в обе стороны | кнопка «стоп» на любом из двух устройств останавливает оба |
Ключевое правило безопасности обмена: ни одно движение прутка невозможно, пока стойка не подтвердила останов шпинделя и закрытые ограждения, а разжим цанги невозможен, пока барфидер не подтвердил прижим толкателя. Если эта логика нарушена доработками или неисправным реле — жди аварий: выброс прутка из шпинделя при разжатой цанге на оборотах относится к самым тяжёлым.
Выбор барфидера под станочный парк
Дерево решений
- Основная номенклатура — прутки малых диаметров (до 20–26 мм), станок швейцарского типа или обычный токарный центр с высокими требованиями к чистоте поверхности и оборотам?
- Да → шланговый гидродинамический барфидер (масляная рубашка гасит вибрации тонкого прутка).
- Нет → следующий вопрос.
- Диаметры 20–80 мм, загрузка сериями на часы, длинные прутки 3–6 м, нужна работа без оператора?
- Да → линейный (лотковый) магазинный барфидер с комплектом сменных направляющих.
- Нет → следующий вопрос.
- Работаете в основном с отрезными заготовками или трубами длиной до 1,5 м?
- Да → короткий загрузчик заготовок.
- Нет → следующий вопрос.
- Серии короткие, номенклатура меняется каждую неделю, бюджет ограничен?
- Да → обойтись захватом прутка в револьверной головке — без магазина и отдельного агрегата.
Параметры выбора и на что они влияют
| Параметр | На что влияет | Типовые значения / примечание |
|---|---|---|
| Диапазон диаметров | определяет тип устройства и комплект сменных направляющих и вкладышей | например 3–38 мм у FMB Turbo 3-38, 5–80 мм у тяжёлых серий; диапазон должен покрывать ~90% номенклатуры цеха |
| Длина прутка | автономность (сколько прутков в магазине), площадь и планировка цеха | 2200–6200 мм; длиннее пруток — реже перезагрузки, но больше масса и габарит устройства |
| Материал прутка | масса, требуемое усилие подачи, вибрации | для тяжёлых материалов (нержавейка, титан) длину прутка ограничивают; по руководству Haas прутки большого диаметра из тяжёлого материала — не длиннее ~0,9 м для магазинных податчиков соответствующего класса |
| Усилие и скорость подачи | максимальная масса прутка, точность и темп досыла | до 550 Н; подача 0,5–1 м/с, возврат до 2 м/с (FMB Turbo 3-38) |
| Тип зажима на станке | точность шага подачи, минимальная длина зажима, конструкция толкателя | для точного шага нужна цанга с оттяжкой (оттягивает материал к толкателю при зажиме); кулачковый патрон требует вкладышей и увеличенного остатка |
| Стойка ЧПУ | карта M-кодов, программа контроллера (PMC/PLC), разъём интерфейса | Fanuc, Siemens, Haas, Syntec и др. — у каждой пары «станок + барфидер» своя схема подключения; сверяйтесь с документацией |
| Максимальный остаток прутка | расход металла на длинной серии | например 450 мм; чем меньше настроенный остаток, тем выше использование материала |
| Требования к сжатому воздуху | нагрузка на пневмосеть цеха | 6–10 бар, порядка 10 л на цикл загрузки; нужен блок подготовки воздуха |
| Масса и площадь | фундамент/опоры, транспорт, планировка | 550–1500 кг и 3,3–7,7 м в длину в зависимости от исполнения (FMB); плюс зона обслуживания за станком |
| Уровень шума при смене прутка | охрана труда при ночных сменах | порядка 48 дБА у современных моделей |
Практический совет: выбирайте барфидер не под один станок, а под группу. Если в цехе два-три токарных центра со сходными диапазонами диаметров, единый тип устройства упрощает обучение персонала, запас вкладышей и сервис.
Установка и наладка барфидера
Наладка определяет всё: точность подачи, износ вкладышей, уровень вибраций и ресурс толкателя. Ниже — типовой порядок по руководствам Haas и FMB; конкретные значения берите из документации своих моделей.
Порядок установки
- Подготовка станка. Установите вкладыш (втулку) шпинделя под рабочий диаметр прутка — без вкладыша работа запрещена. Вкладыш центрируется в шпинделе и должен пропускать пруток свободно, с малым зазором.
- Расчёт расстояния до станка. По схеме из руководства барфидера рассчитайте минимальное расстояние от цанги станка до стартового выключателя устройства; ставьте барфидер как можно ближе к станку, но не ближе расчётного минимума.
- Установка и горизонтирование. Разместите устройство на опорах, выставьте его по высоте шпинделя и уровню (магнитный уровень на лотке транспортера).
- Выравнивание по оси шпинделя (ось Z). Подведите толкатель к вкладышу и отрегулируйте установочными винтами совпадение осей по вертикали; поворотом дальнего конца устройства — по горизонтали. Проверка: пруток руками проталкивается через вкладыш не менее чем на метр без заедания, а толкатель проходит через весь вкладыш, не касаясь его внутренней поверхности.
- Регулировка лотка транспортера. Лоток поднимается/опускается так, чтобы загруженный пруток был соосен вкладышу; при смене диаметра меняются вкладыш и положение лотка.
- Электрический монтаж и интерфейс. Подключите кабель интерфейса и цепь аварийного останова по схеме для вашей пары «станок + барфидер»; проверьте параметры стойки и карту сигналов (квитирование разжима цанги, конца прутка).
- Настройка выключателя конца прутка. По калибровочному прутку задайте положение конца прутка (на Haas — команда G105 Q5, значение сохраняется в макропеременной #3111).
- Референтная позиция и длина прутка. Загрузите пруток, подайте его к торцу цанги, выставьте референтную позицию (G105 Q4 → G105 Q2 на Haas; аналогичные циклы на других системах). Сброс референтной позиции обязателен после замены цанги или смещения барфидера.
- Шаг подачи. Задайте три базовых значения: длину детали плюс ширина отреза и подрезка торца (Haas #3100), длину начальной подачи за торец цанги для первой детали (#3101), минимальную длину зажима — остаток, меньше которого пруток уже не держится надёжно (#3102). Пример из руководства Haas: деталь 2,0 дюйма + отрез 0,125 + подрезка 0,025 → #3100 = 2,150; начальная подача 2,5; минимальный зажим 1,0.
- Остаток прутка и счётчики. Настройте максимальную длину остатка (по модели, до 450 мм) и при необходимости счётчики останова: по количеству деталей (#3103), прутков (#3104) или суммарной длине материала (#3105).
- Тестовый прогон. Первый цикл — в одиночном режиме: проверьте шаг подачи измерением, работу «эстафеты зажима», извлечение остатка. Затем — прогон магазина в автомате.
После любого сбоя, замены цанги или смещения барфидера обязательно проверяйте отсутствие заедания прутка по всей траектории и повторяйте установку референтной позиции — иначе первый же цикл даст отклонение длины или столкновение инструмента с торцом.
Подключение барфидера к станку — типовая задача для сервисной организации: монтаж интерфейса, настройка карты сигналов стойки и пусконаладка циклов требуют и электро-, и программной части. В компании «Сервис Станков» установка дополнительных опций на станки с ЧПУ выполняется от 15 000 ₽ (прайс-лист на установку опций), с выездом инженера в 45 регионов РФ.
Что проверить перед первой сменой: чек-лист
- Пруток проходит через вкладыш по всей длине без заедания и касания толкателем вкладыша.
- Торец прутка, контактирующий с толкателем, перпендикулярен оси (под 90°); с переднего конца снята фаска; у шестигранника — лыски под 30° и настроена ориентация шпинделя для совпадения с цангой.
- Прутки чистые и прямые: грязный пруток ускоряет износ вкладыша и заклинивает, гнутый — источник вибраций и поломок инструмента.
- Минимальная длина загружаемых прутков соблюдена (по руководству Haas — не менее 254 мм либо в 2,25 раза больше пролёта от лотка до вкладыша).
- Настройки шага подачи (#3100–#3102 или аналоги) соответствуют чертежу и инструменту.
- Цепь аварийного останова объединяет станок и барфидер; ограждения и блокировки работают.
Типовые сбои барфидеров: симптомы, причины, решения
Большинство отказов барфидера сводится к четырём группам: пневматика (воздух, клапаны, концевики канала), механика износа (втулки, ножи захвата, ремни), интерфейс (реле, сигналы, квитирования) и наладка (несоосность, неверный шаг). Таблица собрана по спискам аварий руководств FMB и Haas и сервисной практике.
| Симптом | Вероятная причина | Решение |
|---|---|---|
| Толкатель не доходит до позиции подачи, «подача не выполнена» | цанга станка не разжата или нет стабильного сигнала «цанга открыта»; канал направляющих не закрыт; сработал концевик канала | проверить давление воздуха (не ниже 5–6 бар) и блок подготовки; прозвонить соленоидные клапаны и концевики закрытия канала; проверить цепь сигнала разжима цанги |
| «Нет сжатого воздуха», падение давления при цикле | перебои в питании цеха, забит фильтр, мал компрессор | обслужить блок подготовки воздуха, проверить магистраль; про проблемы пневмосистем станка — в статье «Пневмосистема станка: типовые проблемы» |
| Цанга «не отпускает»: авария по таймауту контроля цанги (закрыта/открыта слишком долго) | дребезг изношенного реле на стороне станка, дефект кабеля интерфейса, нестабильный сигнал | заменить реле-вставки интерфейса (по регламенту FMB — каждые 36 месяцев), проверить разъёмы и проводку |
| Досыл неточный: деталь короче/длиннее, «подача короче/длиннее заданной» | низкое усилие подачи; изношена зажимная втулка толкателя; торец прутка не под 90°; сбита референтная позиция; цанга без оттяжки | отторцевать пруток под 90°, заменить втулку толкателя, повторить установку референтной позиции (G105 Q2/Q4 или аналог), использовать оттяжную цангу |
| Перекос прутка, заедание при подаче | несоосность барфидера с осью шпинделя; велик зазор между вкладышем и прутком; пруток погнут или загрязнён | повторное выравнивание по оси Z; замена/подбор вкладыша; отбраковка гнутого материала, протирка прутков перед загрузкой |
| Вибрация, биение прутка на оборотах, шум | дисбаланс длинного прутка; зазор во вкладыше; для гидродинамических — низкий уровень масла | снизить обороты для прутков полной длины; проверить вкладыш и уровень масла; остановить шпиндель и устранить причину до возобновления работы |
| Остаток не извлекается, «остаток застрял в зажимной втулке» | низкое давление зажимной втулки; изношены ножи захвата; смазан лоток остатка (остаток прилипает) | отрегулировать давление, заменить ножи захвата, удалить смазку с лотка остатка; застрявший в канале пруток высвобождать по процедуре из руководства |
| Сбой синхронизации при смене прутка, таймаут смены | пруток не отделился магазином (качество прутка, настройка разделителя); магазин не в стартовой позиции | проверить настройку механизма отделения прутков и датчики положения магазина; отбраковать кривые прутки |
| Пруток выталкивается назад при зажиме цанги | система зажима станка неисправна; тормоз толкателя не включён или слаб | проверить тормоз толкателя и давление прижима; диагностировать систему зажима станка |
| Толкатель сместился во время обработки («толкатель не в позиции») | вибрации прутка; тормоз не включён или мала тормозная сила | включить/отрегулировать тормоз толкателя; устранить вибрации (вкладыш, обороты) |
| После сбоя питания устройство не стартует, пруток зажат в канале | параметры сохраняются, но пневматика обесточена; пруток мог не лечь в канал до закрытия | снять ошибку, вернуть механизм в стартовую позицию вручную по процедуре руководства; проверить положение прутка в канале |
| Счёт деталей/прутков не сбрасывается, останов не по плану | неверно заданы лимиты счётчиков (максимум деталей, прутков, длина материала) | обнулить текущие счётчики и перепроверить лимиты на странице текущих команд |
Если сбой повторяется, а причина не очевидна, имеет смысл вызвать инженера с диагностикой: львиная доля «загадочных» отказов барфидеров — это дребезг реле интерфейса или просевшее давление воздуха, что находится за 20–30 минут замеров. Подробнее об отключах токарной группы — в обзоре типовых неисправностей токарных станков с ЧПУ.
Обслуживание барфидера: регламент
Регламент ниже собран из планов обслуживания FMB (гидродинамические магазинные податчики) и Haas (Servo Bar 300) и уточняется по руководству конкретной модели.
| Периодичность | Работы |
|---|---|
| Ежедневно / ежесменно | контроль уровня масла в баке (для гидродинамических, бак порядка 80 л) и давления воздуха 6–10 бар; слив конденсата блока подготовки воздуха; очистка лотка транспортера от стружки и грязи; осмотр на утечки масла |
| Ежемесячно | смазка вала управления поворотом; смазка штока и втулки толкателя (толкатель малого диаметра смазывать часто — заклинивший шток гнётся); проверка чистоты сборника СОЖ вращающегося сочленения станка |
| Каждые 6 месяцев | осмотр приводного ремня (трещины, отсутствие зубьев — замена); осмотр ножей захвата остатка (сколы — замена); смазка шарико-винтовой пары и направляющих рельсов податчика |
| Каждые 36 месяцев | замена реле-вставок интерфейса в шкафу управления (регламент FMB); осмотр ремня синхронизации |
| По состоянию | замена масла при пенообразовании или сильном загрязнении (масло класса ISO VG 150 по DIN 51517-2 CL 150 или DIN 51506 VBL 150); замена изношенных вкладышей шпинделя и втулок толкателя; проверка юстировки после смещения устройства или замены цанги |
Плановое обслуживание барфидера логично объединять с регламентом самого станка: периодичности совпадают, а инженер один. Базовое техническое обслуживание станков с ЧПУ в «Сервис Станков» выполняется от 7 500 ₽ (тарифы на техническое обслуживание); общий подход к периодичности работ — в статье «Регламент ТО станка с ЧПУ: таблицы работ по периодичности».
Безопасность: вращающийся пруток и ограждения
Главная специфическая опасность барфидерной обработки — длинный вращающийся пруток, выступающий из шпинделя сзади станка. Незакрытый пруток наматывает одежду, рукава, тряпки; на оборотах выброс или разрыв прутка смертельно опасен. Требования, сформулированные в руководствах Haas и FMB и обязательные для любой модели:
- Ограждение по всей длине выступающей части прутка — канал барфидера и соединительный участок к шпинделю закрываются крышками; работа при открытых смотровых люках и дверцах запрещена. Наладочная крышка устройства в автоматическом режиме закрывается на замок. О требованиях к ограждениям — в статье «Защитные ограждения станка с ЧПУ: требования и нормы».
- Вкладыш шпинделя обязателен и должен соответствовать диаметру прутка; пруток не должен выступать за конец вкладыша. Эксплуатация без вкладыша запрещена.
- Соблюдение предельных оборотов для диаметра и длины прутка; для прутков полной длины обороты снижают, чтобы избежать вибраций и дисбаланса. Превышение рекомендованных пределов скорости и ёмкости материала запрещено.
- Запрет модификаций: нельзя устанавливать неподвижные упоры, направляющие втулки или демпферные обоймы на корпус вращающегося сочленения (зажимного цилиндра) — разрушение сочленения на скорости приводит к катастрофическим повреждениям.
- Аварийный останов перед любым вмешательством: руки в ограждение барфидера — только после нажатия кнопки аварийного останова станка; устройство управляется станком и может включиться в любой момент. Зона между барфидером и станком — зона защемления.
- Подготовленный персонал: к работе допускаются операторы, прошедшие обучение по эксплуатации и технике безопасности; посторонние не должны иметь доступа к оборудованию. Обучение операторов работе со станками с ЧПУ — от 14 000 ₽, курс для сотрудников ЦТО — от 25 000 ₽ (программы обучения персонала).
- При появлении вибрации или стука — немедленная остановка шпинделя и поиск причины; продолжать обработку до устранения неисправности запрещено.
Частые вопросы о барфидерах
Чем барфидер отличается от захвата прутка?
Захват прутка — это приспособление в револьверной головке, которое подтягивает пруток на шаг после отрезки детали. Он дешевле и не требует отдельного агрегата, но не имеет магазина (пруток меняет оператор), не удерживает материал во время обработки (слабее контроль вибраций) и не работает с малыми диаметрами так стабильно, как гидродинамический барфидер. Для серий из прутка барфидер выигрывает по автономности, захват — по цене и гибкости.
Можно ли поставить барфидер на любой токарный центр с ЧПУ?
Практически на любой, у которого есть сквозное отверстие шпинделя и интерфейс для внешнего оборудования. Потребуются: вкладыши шпинделя под диаметры, разъём и кабель интерфейса, настройка карты M-кодов/сигналов на стойке (Fanuc, Siemens, Haas, Syntec и другие поддерживаются производителями барфидеров) и механическое выравнивание. У станков с подвижной передней бабкой используются заказные адаптеры — это уточняется на этапе подбора.
Какой остаток прутка остаётся и можно ли его уменьшить?
Остаток определяется минимальной длиной зажима цанги плюс конструктивный минимум устройства. У магазинных податчиков программируемый остаток достигает примерно 450 мм, реально настраивается меньше — по минимальной длине зажима вашей цанги. Меньше остаток — выше использование материала на длинных сериях; жертвовать безопасностью зажима ради экономии нельзя.
Правда, что с барфидером станок работает всю ночь без людей?
Да, при трёх условиях: закрытые ограждения с блокировками, достаточный запас прутков в магазине и стабильное качество материала (кривые прутки — главная причина ночных остановов по аварии смены). Дополнительно рекомендуется контроль состояния — мониторинг станка позволяет увидеть останов в ночную смену сразу.
Какое масло заливать в гидродинамический барфидер?
Масло класса вязкости ISO VG 150, соответствующее DIN 51517-2 CL 150 или DIN 51506 VBL 150 (в руководстве FMB в качестве примеров приведены Aral Motanol HE 150, Mobil Vacuoline 128, Shell Morlina 150). Масло меняют при пенообразовании или сильном загрязнении; уровень контролируется ежедневно.
Почему пруток бьёт на высоких оборотах, хотя барфидер новый?
Типовые причины: большой зазор между вкладышем и прутком (вкладыш не того размера), гнутой или разноразмерный пруток, слишком длинный пруток полной длины для данного диаметра, несоосность барфидера с осью шпинделя. Порядок проверки: вкладыш → качество материала → юстировка → снижение оборотов.
Заключение
Барфидер окупается там, где из прутка делается серия: он убирает остановы на загрузку, высвобождает оператора и открывает ночную работу. Ключ к долгой службе устройства — правильный выбор типа под номенклатуру, аккуратная наладка (соосность с осью шпинделя, вкладыши, референтная позиция, шаг подачи и остаток) и регулярное обслуживание пневматики, масла и механики износа. Большинство «плавающих» сбоев решается на уровне реле интерфейса, давления воздуха и качества прутка — а постановка достоверного диагноза по журналу аварий занимает у инженера считанные десятки минут.
Инженеры «Сервис Станков» подключают и налаживают прутковые подающие устройства на токарных центрах всех распространённых брендов, включая оборудование производителей, ушедших с рынка РФ: установка опций — от 15 000 ₽, выезд в течение 24 часов, консультация по телефону +7 (495) 157-55-11. Около 30% неисправностей клиенты устраняют сами после консультации в рамках Телесервиса.
Источники
- Руководство по эксплуатации устройства подачи прутка Haas Servo Bar 300 (Haas Automation, на русском языке)
- Руководство по эксплуатации магазинного загрузчика FMB Turbo 3-38 (FMB Machinery / Edge Technologies, на английском языке)
- Раздел руководств по эксплуатации барфидеров FMB на сайте Edge Technologies (официальный дистрибьютор FMB)
- Официальный сайт производителя барфидеров IEMCA (IEMCA S.p.A., Италия)
- Сортовой прокат (прутковый материал) — статья Wikipedia с описанием пруткоподатчиков (на английском языке)