

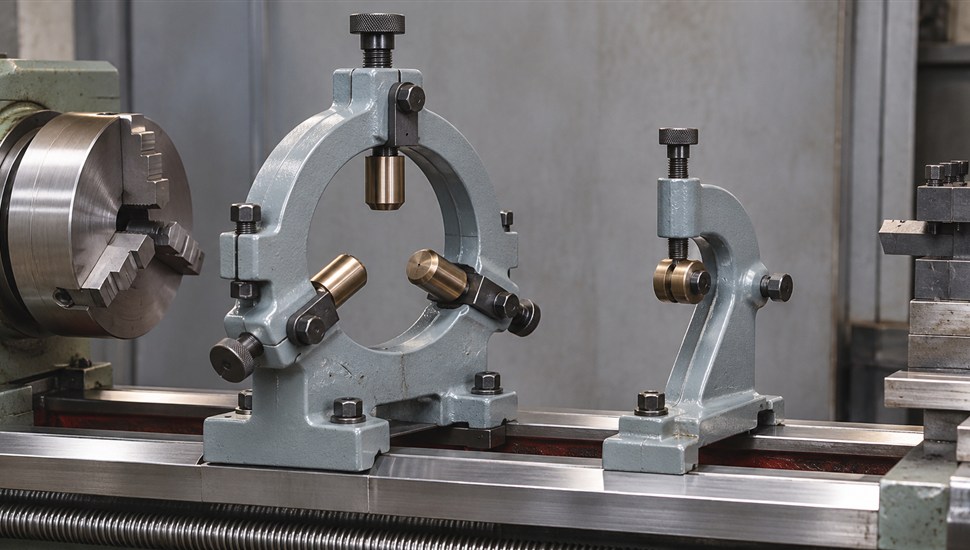
Люнет — это дополнительная опора для длинной заготовки на токарном станке. Деталь продолжает вращаться в центрах или патроне, а люнет поддерживает её в промежуточной точке, где её «ведёт» от усилия резания и собственного веса. Без люнета точение тонкого вала превращается в погоню за размером: середина детали отжимается от резца, появляется бочкообразность, конусность, вибрации и рваная поверхность. С люнетом тот же вал держит допуск и чистоту по всей длине.
В статье разберём, когда люнет действительно нужен (с расчётом на гибкость вала), чем неподвижный люнет отличается от подвижного, как пошагово настроить кулачки и вывести соосность с осью шпинделя, как управлять люнетом программно на станке с ЧПУ, какие материалы кулачков под какие детали выбрать и что изнашивается в люнете первым. Материал пригодится технологам, наладчикам и операторам токарных станков с ЧПУ и универсального оборудования.
Зачем нужен люнет: физика прогиба простыми словами
Когда резец снимает стружку, он давит на деталь с усилием в сотни ньютон и больше. Радиальная составляющая этого усилия отталкивает заготовку от режущей кромки — металл «пружинит», и резец снимает слой меньше расчётного. Чем дальше точка резания от опоры (патрона или центра), тем больше отжим. К этому добавляется прогиб от собственного веса длинной детали и от центробежных сил при вращении.
Жёсткость круглого вала на изгиб описывается простой зависимостью из сопротивления материалов: величина прогиба пропорциональна кубу длины пролёта между опорами и обратно пропорциональна четвёртой степени диаметра. На практике это значит:
- удлинили вал вдвое — прогиб в середине вырос в 8 раз;
- увеличили диаметр вдвое — жёсткость выросла в 16 раз;
- тонкий длинный вал теряет точность катастрофически быстро: у детали Ø20 мм длиной 600 мм (отношение длины к диаметру L/D = 30) середина «гуляет» даже под лёгким чистовым проходом.
Именно поэтому главный критерий «нужен люнет или нет» — отношение длины обрабатываемой поверхности к диаметру (L/D). Чёткой единой границы нет, разные справочники и производители называют пороги от 4–5 до 15, но общая градация такая:
| Отношение L/D | Состояние заготовки | Рекомендуемая схема установки |
|---|---|---|
| До 4 | Жёсткая деталь | В центрах или патроне с поджатием задним центром, люнет не нужен |
| 4–10 | Пограничная зона | Обычно хватает центров; люнет нужен при тяжёлых заготовках, черновых проходах с большим съёмом, тонкостенных трубах и требованиях высокой точности |
| 10–15 | Нежёсткий вал | Люнет обязателен: неподвижный при установке в патроне, подвижный — при установке в центрах |
| Свыше 15 | Гибкий вал | Обработка только с люнетом; при большой длине — два и более люнета или промежуточные опоры с переносом по шейкам |
В учебниках по технологии машиностроения встречается и более строгая классификация (для тяжёлых ступенчатых валов: L/D от 1,5 до 12 — патрон с неподвижным люнетом, L/D более 12 — центры с подвижным люнетом): тяжёлая деталь может требовать опоры и при небольшом отношении длины к диаметру — из-за провисания под собственным весом.
Признаки того, что детали нужен люнет, видны прямо на станке: конусность или бочкообразность по длине; волнистость (следы вибрации) в середине пролёта; «звон» и дребезг при входе резца в середину детали; невозможность держать диаметр при чистовом проходе; разбивка центровых отверстий на длинной заготовке. Если на токарном станке с ЧПУ деталь перестала держать размер по длине — сначала отделите причины в самом станке (износ, люфты, термодеформация) от причин в схеме закрепления: для гибких валов виноват почти всегда отсутствующий или плохо настроенный люнет.
Типы люнетов: неподвижный, подвижный, с гидрозажимом, самоцентрирующие
По способу установки и принципу работы люнеты делятся на несколько групп. Базовая пара — неподвижный и подвижный — знакома ещё по универсальным станкам типа 16К20; гидравлические и самоцентрирующие модели пришли со станками с ЧПУ и обрабатывающими центрами.
| Тип люнета | Где крепится | Как работает | Когда применяют |
|---|---|---|---|
| Неподвижный (стационарный) | На направляющих станины, подобно задней бабке | Опора из трёх кулачков или роликов под 120° в фиксированной точке длины; деталь опирается на предварительно проточенную шейку | Опора в середине длинной детали при обработке её концов: точение торцов, подрезка, расточка труб, обработка участков между патроном и люнетом |
| Подвижный (следящий) | На каретке суппорта (продольных салазках) | Перемещается вместе с резцом и поддерживает деталь сразу за точкой резания, компенсируя отжим в зоне обработки | Точение длинных гибких валов по всей длине за один проход: кулачки скользят по уже обработанной поверхности |
| С гидрозажимом (гидравлический) | На станине или на суппорте/револьвере через кронштейн | Рычаги с роликами сводятся гидроцилиндром от гидросистемы станка; положение контролируют бесконтактные датчики | Обработка на станках с ЧПУ в автоматическом цикле: открытие/закрытие по М-коду из программы |
| Самоцентрирующий | Аналогично гидравлическому (пневмо- или гидропривод) | Все опоры синхронно сходятся к оси через кулачково-рычажный механизм — деталь самоустанавливается по оси шпинделя | Серийная обработка на ЧПУ: быстрая переналадка без ручной выверки, погрешность центрирования — единицы микрометров |
Отдельный класс — роликовые люнеты: вместо кулачков скольжения на опорах вращаются ролики (по ГОСТ на роликовые люнеты к державкам токарно-револьверных автоматов нормированы их конструкция и размеры). Ролик катится по детали вместо того, чтобы скользить: почти нет трения и нагрева, ниже требования к смазке. Кулачковая опора, в свою очередь, точнее «держит» ось и подходит для чистовых проходов. Выбор отражён в таблице:
| Параметр | Роликовая опора | Кулачок скольжения |
|---|---|---|
| Трение и нагрев | Минимальные (качение) | Заметные, обязательна смазка |
| Повреждение детали | Возможно накатывание стружки под ролик | Задиры при пережатии или сухом ходе |
| Несущая способность | Средняя | Высокая |
| Типовое применение | Черновые и получистовые проходы, высокие обороты | Чистовая обработка, тяжёлые детали, точное центрирование |
Неподвижный люнет
Корпус крепится к направляющим станины болтом и планкой (так же, как задняя бабка). Три опоры — два нижних и один верхний кулачок — разведены на 120°. Верхний кулачок обычно откидной или регулируемый винтом, чтобы закладывать деталь. Так как люнет стоит на месте, под него протачивают технологическую шейку, а сам люнет используют как «вторую бабку»: он освобождает конец детали для обработки торца, канавок, резьбы или расточки. Типичный случай — длинная труба в патроне с опорой на неподвижный люнет. После обработки шейку под люнет чаще всего удаляют на чистовом переходе или оставляют как технологическую базу.
Подвижный люнет
Крепится на каретке суппорта и смонтирован так, что его опоры (обычно два кулачка, работающие против радиальной силы резания) идут за резцом на расстоянии нескольких миллиметров от кромки. Принципиальное отличие: подвижный люнет подпирает деталь именно в зоне резания, в каждый момент времени, поэтому отжим минимален на всей длине прохода, а не только возле опоры. Шейку под него протачивают в начале заготовки, дальше кулачки скользят по уже обработанной поверхности. Это оптимальное решение для гладких длинных валов и чистовых проходов; для тяжёлых ступенчатых валов с уступами схема ограничена — кулачки не могут «перепрыгивать» уступы, поэтому проходы разбивают на участки с переносом люнета.
Настройка люнета пошагово: шейка, кулачки, соосность
Люнет только тогда помогает, когда настроен правильно. Плохо выставленный люнет вреднее отсутствующего: он принудительно выгибает деталь, и вращающаяся заготовка работает как гибкий вал с биением. Универсальный порядок настройки одинаков для ручных люнетов на универсальных станках и на ЧПУ.
Шаг 1. Подготовка заготовки
- Проверьте и при необходимости выправьте заготовку: кривой вал невозможно опереть на люнет — он будет бить и «отдавать» кривизну в деталь.
- Зацентруйте торцы, проверьте центровые отверстия — разбитые отверстия дают биение всей схемы.
- Установите деталь в центрах или патроне с поджатием задним центром; состояние пиноли и задней бабки напрямую влияет на точность схемы «патрон — центр — люнет».
Шаг 2. Проточка шейки под люнет
- На конце или в середине заготовки (в зависимости от плана обработки) проточите чистовую шейку за один проход резцом, доведённым по размеру. Требование к шейке — минимальное радиальное биение и правильная геометрия: кулачки копируют её погрешности на обрабатываемую поверхность.
- Диаметр шейки на черновой стадии удобно держать на 1–2 мм больше окончательного: когда вал проточен, люнет переносят на готовую поверхность, а припуск шейки снимают.
Шаг 3. Установка люнета и выверка соосности
Соосность опор люнета с осью шпинделя выводят по индикатору. Порядок, рекомендуемый производителями (по методике Haas для станков TL с люнетом SR-5):
- Зажмите в патрон оправку или калиброванный пруток известного диаметра.
- Установите люнет на направляющие примерно в рабочее положение: по методике Haas расстояние от торца прутка до люнета принимается равным примерно двум диаметрам прутка.
- Ослабьте стопорные винты кулачков и отведите их регулировочными винтами от прутка.
- Закрепите люнет на станине, установите индикатор часового типа на пруток у люнета и, вращая шпиндель вручную, снимите биение.
- Поочерёдно подведите кулачки регулировочными винтами — сначала нижние (задний, затем передний), после них верхний — добиваясь нулевых показаний индикатора. Кулачок подтягивайте малыми порциями, контролируя смещение стрелки: задача — опереть пруток, а не согнуть его.
- Затяните стопорные винты кулачков и проверьте биение повторно: стопорение почти всегда смещает настройку на несколько делений.
Шаг 4. Установка детали и контроль
- Смонтируйте заготовку, посадив шейку на нижние кулачки, прижмите задним центром и закройте верхний кулачок.
- Индикатором на шейке проверьте биение: для точной обработки ориентир — не более 0,01–0,02 мм (индикатор ИЧ-10 с ценой деления 0,01 мм показывает его напрямую).
- Смажьте кулачки скольжения густой смазкой; при первой пробе подачи следите за нагревом опор. Греться кулачки не должны: тепло — признак пережатия или сухого трения.
- Сделайте пробный проход на малой подаче и оцените поверхность: следы вибрации в зоне опоры означают, что кулачки заведены с натягом или шейка бьёт.
Чек-лист настройки люнета: заготовка выправлена; центровые отверстия исправны; шейка проточена чисто и с минимальным биением; люнет выверен по оправке индикатором (задний кулачок → передний → верхний); кулачки застопорены, биение перепроверено; кулачки смазаны; пробный проход без вибрации и нагрева.
Программное управление люнетом на ЧПУ: М-коды и координация с проходами
На станках с ЧПУ гидравлический или пневматический люнет подключается к соответствующему контуру станка и управляется из управляющей программы: рычаги с роликами сводятся и разводятся соленоидом по команде стойки, а датчики конечного положения (обычно бесконтактные) подтверждают, что люнет реально закрылся или открылся. Сигнал «люнет не зажат» блокирует пуск шпинделя — это защита от работы с открытой опорой. Если люнет питается от гидростанции станка, при пропадании давления или завоздушивании контура он начинает «дышать»; общие правила обслуживания гидростанции станка с ЧПУ применимы и к гидравлическим люнетам.
М-коды управления люнетом
Номера М-кодов зависят от стойки и конфигурации станка: на стойках Fanuc, Siemens Sinumerik и Syntec их назначает производитель станка на реле/программируемом контроллере (PMC/PLC), поэтому на двух одинаковых стойках разных станков коды могут отличаться. Типовые примеры:
| Стойка / станок | Код | Действие |
|---|---|---|
| Haas (опция гидравлического люнета) | M147 | Зажать люнет; команда «M147 P0» — разжать |
| Haas (ранние конфигурации) | M146 / M147 | Пара «зажать / освободить люнет» (управление также дублируется педалью) |
| Станки с питателем прутка | M0780 / M0781 | Открыть / закрыть люнет питателя прутка |
| Fanuc, Sinumerik, Syntec | Назначаются станкостроителем | Обычно из пользовательского диапазона (например, M10/M11 или трёхзначные коды); описание всегда есть в электрическом руководстве станка |
После команды зажима ставят паузу (выдержку), например G04 P0.5 — полсекунды на полное срабатывание гидроцилиндра и датчиков, и только потом начинается рабочий ход.
Сценарий координации люнета с проходами
Программу для длинной детали строят так, чтобы люнет всегда опирался на уже проточенную поверхность, а в момент его переноса резец не находился в работе. Логика типового цикла:
- Шейка под люнет проточена (первый установ или начало программы), люнет закрыт по М-коду, пауза, контроль датчика.
- Черновые проходы на участке от патрона до шейки — с уменьшенной радиальной подачей у шейки.
- Стоп шпинделя, разжатие люнета, отвод резца, перенос опор (или перестановка люнета на новую шейку), зажим, пауза, возобновление обработки.
- Чистовые проходы — в последнюю очередь, с минимальным съёмом, когда жёсткость схемы максимальна.
Пример фрагмента программы (стиль Haas, люнет M147):
N120 G00 X50. Z-300. M08
N130 M147 P0 (ЛЮНЕТ РАЗЖАТЬ)
N140 G04 P0.5
N150 G00 Z-560. (ПЕРЕНОС НА ПРОТОЧЕННУЮ ШЕЙКУ)
N160 M147 (ЛЮНЕТ ЗАЖАТЬ)
N170 G04 P0.5 (ВЫДЕРЖКА ПОД ДАТЧИК)
N180 G97 S600 M03
N190 G01 X45.6 F0.12 (ЧЕРНОВОЙ ПРОХОД ВТОРОГО УЧАСТКА)
Самоцентрирующие люнеты с приводом заметно упрощают цикл: опоры сходятся синхронно, деталь самоустанавливается по оси, и оператору не нужно вручную выводить соосность при каждой переналадке — по данным производителей, время переналадки сокращается в разы, а погрешность центрирования у прецизионных серий (например, Röhm) составляет единицы микрометров. Ролики и кулачки в таких люнетах сменные: под диапазон диаметров ставят комплект соответствующего размера, корпус при этом не перестраивается.
Материалы кулачков: что выбрать под деталь
Кулачки — расходная и самая «ответственная» часть люнета: они контактируют с вращающейся поверхностью, и неправильный материал даёт либо задиры на детали, либо ускоренный износ самих опор. Классика для кулачков скольжения — антизадирные цветные металлы и неметаллы, для тяжёлой работы — закалённая сталь и ролики.
| Материал кулачка / опоры | Свойства | Под какие детали и переходы |
|---|---|---|
| Текстолит | Мягкий, не портит поверхность, хорошо прирабатывается, боится нагрева и стружки с абразивом | Чистовые проходы по готовым поверхностям, детали с низким классом шероховатости, нежные тонкостенные трубы |
| Бронза | Антизадирная, держит нагрузку лучше текстолита, требует смазки | Универсальные кулачки для стальных валов средней нагрузки, черновые и получистовые проходы |
| Чугун | Дешёвый, хорошо работает в паре со сталью при смазке, хрупкий | Опоры тяжёлых деталей, люнеты универсальных станков, ремонтные самодельные кулачки |
| Закалённая сталь с роликами | Высокая несущая способность, качение вместо скольжения, минимум нагрева | Черновая обработка с большим съёмом, высокие обороты, тяжёлые валы и трубы |
| Ролики с напайками / специальными покрытиями (у гидравлических люнетов) | Долговечны, работают без смазки детали, дороги | Серийная обработка на ЧПУ, детали с высокой твёрдостью поверхности |
Практические правила: кулачки под конкретный диаметр не подкладывают прокладками, а пришабривают или протачивают в сборе (кулачок, закреплённый на люнете, растачивается на станке под нужный радиус — так опора получает контакт по дуге, а не по точке); под каждый типоразмер детали в серийном производстве держат свой комплект кулачков; стружку и абразив из зоны опор удаляют струёй СОЖ или сжатого воздуха — вмятина на кулачке автоматически появляется на детали.
Износ и ремонт люнета
Люнет — механическое приспособление, и изнашивается предсказуемо: всё, что движется и контактирует с деталью. Регламентный осмотр совмещают с периодическим обслуживанием станка.
| Узел люнета | Признаки износа | Что регулируется / меняется |
|---|---|---|
| Кулачки скольжения | Выработка лунки под диаметр, задиры, нагрев при работе | Перешабривание/проточка под диаметр, при глубокой выработке — замена кулачков (стандартная позиция каталогов производителей) |
| Ролики | Лунки, односторонняя выработка, шум качения, накатанная стружка на дорожке | Замена роликов (у популярных серий поставляются ремкомплектами), проверка подшипников ролика |
| Регулировочные винты и эксцентрики | Люфт при стопорении, «уход» настройки после фиксации | Регулировка и стопорение, при износе резьб — замена; у гидравлических люнетов точная подстройка рычагов эксцентриками |
| Гидроцилиндр и уплотнения | Медленное срабатывание, спад усилия зажима, следы масла на корпусе | Замена манжет/уплотнений, проверка давления в контуре, удаление воздуха |
| Датчики положения | Ошибки «люнет не зажат/не разжат», блокировка цикла | Чистка и переустановка датчиков, проверка зазора срабатывания, при отказе — замена |
| Смазка и каналы к опорам | Сухие кулачки, засорение каналов центральной смазки | Промывка каналов, пополнение смазки; у люнетов с централизованной смазкой — контроль её уровня |
Часть работ — замена кулачков, смазка, чистка датчиков — по силам цеховому механику. Гидравлическую часть (цилиндр, уплотнения, стыковку с контуром станка) и выверку люнета на точность лучше доверять сервисным инженерам: ошибки в давлении зажима не видны сразу, но систематически портят детали. Диагностику на месте и восстановление точности выполняют инженеры «Сервис Станков», а встроить гидравлический люнет в контур и цикл ЧПУ можно в рамках работ по дооснащению станка дополнительными опциями.
Обработка типовых деталей с люнетом: два сценария
Сценарий 1. Длинный вал с подвижным люнетом (пример: вал Ø45 мм, длина 1350 мм, сталь 45, L/D = 30)
- Подготовка. Правка заготовки на прессе до биения не более 0,3–0,5 мм на концах, зацентровка торцов. Установка в центрах, вращающийся задний центр.
- Базовая шейка. На длине 60–80 мм от правого конца протачиваем шейку под кулачки подвижного люнета с минимальным биением. Припуска 1–1,5 мм до чистового размера достаточно.
- Монтаж люнета. Люнет на каретке ставим кулачками на шейку, подводим опоры по правилу «задний → передний», контролируем индикатором. Смазываем кулачки.
- Черновое точение. Проходами от шейки к левому концу снимаем основной припуск: резец идёт впереди кулачков на 3–5 мм, люнет подпирает уже обработанную поверхность. Подачи — умеренные, радиальная глубина ограничена жёсткостью: на гибких валах работают несколькими проходами вместо одного глубокого.
- Переворот. Переворачиваем вал, точим правый конец и участок с базовой шейкой (теперь люнет опирается на проточенную середину — для этого на шаге 4 в середине вала оставлена чистовая шейка под перенос опор).
- Чистовые проходы. Минимальный съём, свежезаточенная пластина, СОЖ на кулачки. Контроль диаметра в середине, у опор и на концах — три точки минимум.
Сценарий 2. Труба с неподвижным люнетом (пример: труба Ø219 мм, длина 1600 мм)
- Установка. Левый конец — в кулачковый патрон с вылетом 250–300 мм. На правом конце на расстоянии 100–120 мм от торца протачиваем чистовую шейку под люнет (на трубе — за один проход, контроль биения индикатором).
- Монтаж люнета. Неподвижный люнет на станине ставим по шейке: деталь ложится на два нижних кулачка, верхний закрывается и поджимается. Давление опор — «опора без прогиба»: труба тонкостенная, пережатие мгновенно даёт овальность. Для труб оправданы роликовые опоры и текстолитовые кулачки.
- Обработка конца. Свободный торец трубы: подрезка, расточка под размер, точение наружной поверхности до шейки. Усилия резания невелики, но масса трубы гнёт её вниз — люнет снимает провис.
- Перенос. Стоп, отвод резца, раскрытие люнета. Трубу подают влево (или люнет переносят по станине на проточенную поверхность), снова зажимают по готовой шейке — и обрабатывают следующий участок до патрона.
- Финал. Последний участок — у самого патрона: кулачки разжимают, люнет снимают или оставляют как страховочную опору на время чистового прохода у патрона.
В обоих сценариях результат зависит не только от люнета: биение шпинделя и патрона, состояние центров и геометрия резца вносят свой вклад. О том, как измерить биение шпинделя и когда оно требует ремонта, у нас есть отдельный материал.
Типичные ошибки при работе с люнетом
| Ошибка | Последствия | Как правильно |
|---|---|---|
| Пережатие кулачков | Нагрев и ускоренный износ опор, задиры на детали, изгиб вала и трёхлепестковая (овальная) форма сечения | Подводить кулачки до касания с минимальным натягом; контролировать нагрев руки; биение после зажима не должно вырасти |
| Опора на необработанную (грязную, кривую) поверхность | Копирование кривизны и рисок на обрабатываемую поверхность, вибрации | Только чистовая шейка с малым биением; заготовку предварительно править |
| Стружка и абразив под кулачками/роликами | Накатка стружки на деталь, лунки на роликах и кулачках | Струя СОЖ или сжатого воздуха в зону опор, регулярная чистка люнета; на абразивных производствах — защищённые исполнения люнетов |
| Отсутствие смазки кулачков скольжения | Задиры, быстрый износ, перегрев | Густая смазка перед каждой установкой; контроль каналов центральной смазки |
| Завышенные обороты гибкой детали | Вибрации, «звон», волнистость поверхности, уход размера | Снизить обороты (у гибких валов опасная зона ближе к низким частотам), уменьшить подачу, проверить настройку опор |
| Изношенные кулачки/ролики «до последнего» | Люфт опоры, неустранимое биение, порча чистовых деталей | Переточка/замена кулачков по выработке; контроль роликов при каждом ТО |
| Игнорирование датчиков люнета на ЧПУ | Работа с недожатым люнетом, аварийные остановы, задиры | Пауза после команды зажима; при ошибке «люнет не зажат» — проверка давления и датчиков, а не повторный пуск |
Многие из этих ошибок — не кривые руки, а отсутствие регламента: кто и когда проверяет опоры люнета, обычно нигде не записано. Полезно включить осмотр люнетов в цеховой регламент ТО — какие работы и с какой периодичностью делать, мы разбирали в статье о регламенте ТО станка с ЧПУ. Общие привычки, которые убивают и станок, и оснастку, собраны в материале «6 привычек, которые убивают станок»; о причинах вибраций и стука при обработке — в статье о поиске источника вибрации. А если после настройки люнета чистота поверхности всё равно не устраивает, посмотрите разбор причин ухудшения шероховатости.
Частые вопросы о люнетах токарного станка
Можно ли обойтись без люнета, если снизить подачу и глубину резания?
На пограничных деталях (L/D около 5–8) иногда да — ценой времени и нескольких чистовых проходов. При L/D больше 10–12 уменьшение режимов не спасает: прогиб от собственного веса и вибрации остаются, а производительность падает в разы. Люнет почти всегда дешевле, чем время цикла и брак.
Чем неподвижный люнет отличается от заднего центра?
Центр держит деталь по оси на самом конце и воспринимает осевые и радиальные силы только у торца. Неподвижный люнет — это опора в любой точке по длине, чаще в середине пролёта, где прогиб максимален. На длинных деталях они работают вместе: патрон (или центр) с одной стороны и люнет в середине.
Как часто перенастраивать кулачки?
При каждой смене диаметра детали. Кулачки настраиваются под конкретную шейку; после черновых проходов, когда диаметр изменился на 1–2 мм, опоры переносят на новую проточенную поверхность. Самоцентрирующие гидравлические люнеты перенастройки почти не требуют — меняется лишь комплект роликов под диапазон диаметров.
Что делать, если кулачки люнета греются?
Немедленно остановить обработку. Нагрев — симптом пережатия, отсутствия смазки или грязи в контакте. Проверьте натяг, заложите смазку, осмотрите поверхность шейки. Продолжение работы сожжёт кулачки и оставит следы на детали.
Можно ли использовать люнет при обработке трубы без центров?
Да, это штатная схема: труба в патроне с опорой на неподвижный люнет по проточенной шейке. Для тонкостенных труб обязательны малый натяг опор и мягкие кулачки (текстолит, бронза) или ролики — иначе труба овализуется.
Люнет входит в комплектацию станка с ЧПУ?
Чаще — как опция: на многих токарных станках с ЧПУ предусмотрена платформа крепления и гидравлический контур под люнет, а сам люнет (и М-коды в стойке) устанавливается по заказу. Доустановку люнета и подключение его к циклу программы выполняют как дооснащение станка.
Сколько люнетов нужно на очень длинную деталь?
Ориентир из практики тяжёлого машиностроения — расстояние между опорами не более 500–700 мм для обычных валов. Отсюда и количество: деталь длиной 2,5–3 м потребует двух-трёх люнетов или работы с последовательным переносом одной опоры по проточенным шейкам.
Когда люнету нужен сервис, а не настройка
Если выверка по индикатору не убирает биение, кулачки перегреваются при правильном натяге, гидравлика люнета срабатывает вяло или стойка выдаёт ошибку датчика положения — проблема не в настройке, а в механике или гидравлике: выработка опор, износ уплотнений, загрязнение каналов смазки. Точная диагностика на месте покажет, что регулировать, а что менять. Техническое обслуживание станков с ЧПУ от «Сервис Станков» стоит от 7 500 ₽ — в регламент войдут и осмотр люнетов с роликами, и проверка давления в контуре — всё это входит в объём работ при заказе технического обслуживания. Инженеры работают в 45 регионах России, выезд — в течение 24 часов. О типовых неисправностях именно токарной группы станков у нас есть отдельный разбор: топ-10 неисправностей токарных станков с ЧПУ.
Источники
- ГОСТ 21190-75 «Люнеты роликовые к державкам для токарно-револьверных автоматов. Конструкция и размеры»
- Руководство Haas Automation: установка люнета на токарные станки TL (TL — Steady Rest — Installation, на английском языке)
- Röhm GmbH: люнеты для токарной обработки — обзор продукции (официальная страница производителя)
- Учебные материалы «Способы установки заготовок валов на токарных станках» (курс технологии машиностроения)
- Википедия: Steady rest — люнет токарного станка (на английском языке)