

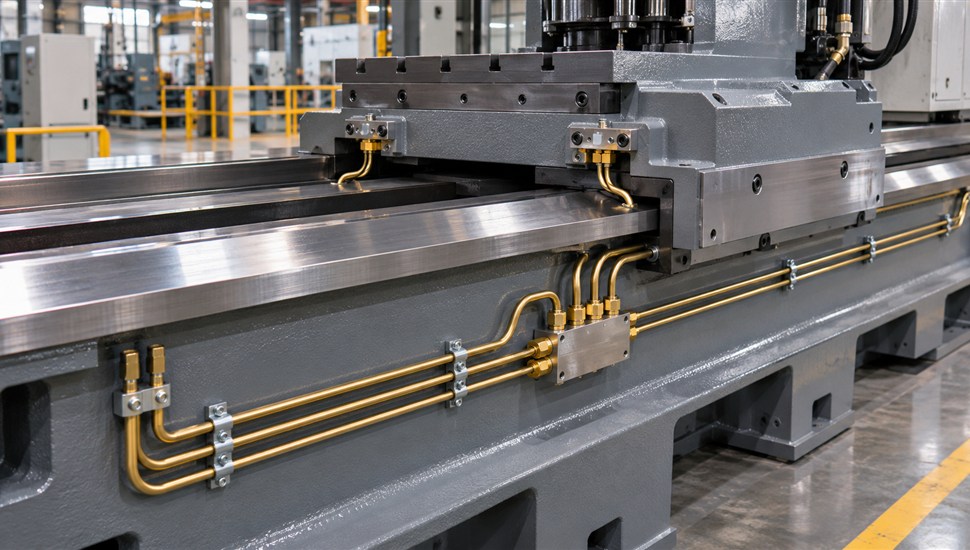
На тяжёлых и прецизионных станках — карусельных, тяжёлых расточных, координатно-расточных, шлифовальных — направляющие и опоры шпинделей часто работают не на подшипниках качения и не на масляном клине, а на гидростатике: масляной плёнке, которую создаёт насосная станция. Пока плёнка цела, металл не касается металла: узел не изнашивается, вибрации гасятся, и стол весом в десятки тонн перемещается с точностью до микрометров. Как только плёнка проседает — точность уходит, а при полной потере давления возможно повреждение дорогих направляющих поверхностей.
Вся надёжность гидростатики держится на трёх вещах: чистом масле, исправных дросселях и правильном давлении в карманах. В этой статье разберём, как устроена система, какое масло в неё заливать, как пошагово контролировать и настраивать давление, по каким симптомам распознать просадку плёнки и что делать, когда узел всё-таки потребовал ремонта. Материал пригодится механикам цехов, технологам и владельцам станков с гидростатическими направляющими и шпиндельными узлами.
Принцип гидростатики простыми словами
Представьте тяжёлый стол карусельного станка, который лежит на станине. В направляющих под ним выполнены замкнутые полости — карманы. Насосная станция непрерывно прокачивает масло через дроссели (сужения, создающие перепад давления) в эти карманы. Покинуть карман масло может только через узкий зазор между столом и направляющей — как правило, 20–50 мкм, то есть в два-три раза тоньше человеческого волоса. Сопротивление истечению через такую щель велико, и в кармане устанавливается давление, которое приподнимает узел: стол буквально плывёт на масле, не касаясь направляющих.
Ключевое свойство гидростатики — саморегулирование. Когда на стол укладывают тяжёлую заготовку, узел проседает, зазор со стороны нагрузки уменьшается, маслу труднее вытекать через щель — и давление в кармане само растёт, пока не уравновесит нагрузку. Обратная связь здесь чисто гидравлическая, без электроники. Сняли заготовку — зазор увеличился, давление в кармане снизилось, и узел вернулся на исходную высоту с точностью до единиц микрометров.
Отсюда три главных преимущества, ради которых гидростатику ставят на тяжёлые станки:
- отсутствие контакта металла с металлом — нет износа при пусках, реверсах и ползучих подачах; при чистом масле ресурс направляющих практически не ограничен;
- высокое демпфирование — масляная плёнка гасит вибрации резания, поэтому на шлифовальных и тяжёлых фрезерных станках поверхность получается гладкой, без волнистости и «дрожания»;
- постоянство трения — сила трения не зависит от нагрузки и скорости вплоть до нуля: узел движется равномерно даже на подачах в доли миллиметра в минуту, без заеданий и рывков, которые портят чистоту поверхности.
Обратная сторона: гидростатика — «живая» система. Ей нужны насос, тонкая фильтрация и постоянный поток масла даже тогда, когда станок не работает. Ошибки обслуживания, которые подшипникам качения почти безразличны, для гидростатических опор фатальны.
Гидростатика, гидродинамика и качение: в чём разница
Кроме гидростатики, в станкостроении применяют ещё два классических способа опоры: гидродинамику (направляющие и вкладыши скольжения, где несущий масляный клин создаётся самим движением узла) и качение (шарики и ролики кареток и подшипников). Сравним их по эксплуатационным признакам, важным для службы эксплуатации.
| Признак | Гидростатика | Гидродинамика (скольжение) | Направляющие качения |
|---|---|---|---|
| Как создаётся несущая способность | Насос подаёт масло в карманы под давлением заранее, независимо от скорости | Масляный клин создаётся вращением или перемещением самого узла — нужна скорость | Шарики или ролики катятся по закалённым дорожкам |
| Пусковое трение и трение на ползучих подачах | Практически нулевое, жидкостное трение с нулевой скорости | Высокое, в момент пуска — граничное трение и износ | Низкое, но на микроподачах возможны рывки из-за разницы трения покоя и качения |
| Износ при пусках и остановках | Практически отсутствует (если не потеряно давление) | Есть, именно пуски изнашивают вкладыши и направляющие | Есть: микропроскальзывание тел качения, выкрашивание дорожек |
| Демпфирование вибраций | Очень высокое — масляный слой гасит колебания | Высокое | Низкое, часто требуются дополнительные демпферы |
| Жёсткость | Высокая и регулируемая давлением; у схем с регуляторами — наивысшая, с почти постоянной толщиной плёнки | Средняя, зависит от скорости и вязкости масла | Высокая при преднатяге, но растёт вместе с трением |
| Требования к маслу | Жёсткие: вязкость по паспорту, высокие классы чистоты, контроль воды и воздуха | Умеренные, главное — вязкость и наличие смазки | Умеренные (смазка кареток) |
| Зависимость от внешних систем | Полная: без насосной станции узел неработоспособен | Нет | Нет |
| Типичное применение | Тяжёлые карусельные, продольно-фрезерные и расточные станки, координатно-расточные, столы и шпиндели шлифовальных станков | Направляющие универсальных станков, гидродинамические вкладыши шпинделей | Обрабатывающие центры, высокоскоростные станки средних размеров |
Подробно о типах направляющих, механизме их износа и уходе за ними мы писали в статье «Направляющие станка: типы, износ, обслуживание». Дальше — только о гидростатике.
Устройство гидростатической системы
Карманы
Карманы — глухие полости на опорных поверхностях каретки или стола, окружённые сливными кромками (перемычками). Глубина кармана на один-два порядка больше рабочего зазора — за счёт этого давление в полости распределяется равномерно, и весь карман работает как гидравлический домкрат. В направляющей оси карманов обычно четыре и больше: чем их больше, тем равномернее нагрузка и выше сопротивление крену узла.
По расположению карманов схемы делят на разомкнутые (карманы только с одной стороны, например снизу — допустимы, когда прижимающая нагрузка почти постоянна и меняется не более чем вдвое) и замкнутые (карманы с обеих сторон — воспринимают опрокидывающие моменты и силы обоих направлений). Замкнутая схема — стандарт для карусельных столов, тяжёлых продольных столов и прецизионных осей.
Многие производители выполняют дно кармана из бронзы или полимерного скользящего материала — это «аварийный слой»: при потере давления узел опускается на него, и кратковременный контакт не разрушает закалённые поверхности. Но рассчитывать на этот режим постоянно нельзя — он рассчитан на считанные минуты.
Дроссели и схемы питания
Дроссель — «сердце» гидростатики. Именно перепад давления на дросселе позволяет каждому карману настраиваться под свою долю нагрузки: без него давление во всех карманах сравнялось бы и узел потерял бы устойчивость. По конструкции дроссели бывают капиллярными (длинный тонкий канал), щелевыми и мембранными (с обратной связью по давлению). Из классической конструкторской литературы: жёсткость масляного слоя максимальна, когда давление в кармане при номинальной нагрузке составляет около 0,4–0,5 от давления питания.
- Дроссельная схема — один насос питает все карманы, перед каждым свой дроссель. Проста и дёшева, но чувствительна к вязкости и чистоте масла: грязь или эмульсия сразу меняет баланс карманов.
- Схема «насос — карман» — отдельный насосный поток (или один многопоточный насос с делителями потока) на каждый карман. Выше жёсткость и меньше чувствительность к загрязнению; применяются на карусельных и тяжёлых продольно-фрезерных станках.
- Схемы с регуляторами с обратной связью (мембранными или пропорциональными) — наивысшая жёсткость и почти постоянная толщина плёнки при изменении нагрузки в несколько раз. Так устроены современные компактные гидростатические направляющие, встраиваемые в габариты профильных рельсов качения.
Насосная станция
Станция — источник жизни всей системы: бак с маслом, насос с приводным электродвигателем, грубый и тонкий фильтры, предохранительный клапан, реле давления с контролем, манометры, теплообменник для сброса тепла и часто пневмогидравлический аккумулятор, который при отключении электричества держит давление те секунды, что нужны, чтобы остановить перемещения. Про устройство и обслуживание гидростанции станка с ЧПУ у нас есть отдельный материал: «Гидростанция станка с ЧПУ: устройство и обслуживание».
Сводная таблица узлов гидростатической системы:
| Узел | Функция | Типичные отказы |
|---|---|---|
| Карманы | Создают несущую масляную плёнку; каждый карман — «домкрат» со своим давлением | Засорение, выкрашивание дна, задиры при работе без давления |
| Дроссели | Делят поток между карманами и обеспечивают саморегулирование давления | Засорение канала, изменение проходного сечения, разрушение мембраны |
| Насос с приводом | Создаёт давление питания (обычно от 1–2 до 10 МПа в зависимости от системы) | Износ пар трения — падение подачи и давления, шум |
| Фильтры грубой и тонкой очистки | Задерживают частицы перед дросселями и карманами | Забивание (перепад давления), разрыв фильтроэлемента |
| Предохранительный клапан | Ограничивает давление питания | Заклинивание, негерметичность — увод давления |
| Реле давления | Блокирует пуск перемещений и шпинделя без давления; сигнализирует аварию | Загрязнение, дрейф уставки — блокировка не срабатывает |
| Манометры и краны | Контроль давления питания и по карманам | Разбита стрелка, закисшие краны, негерметичность |
| Теплообменник | Держит температуру масла, а значит — вязкость и давление | Забивание, накипь, течь |
| Аккумулятор | Кратковременно держит давление при отключении питания | Потеря давления азота — не страхует узел |
| Уплотнения, защитные кожухи, телескопические щитки | Защищают зазор от стружки, пыли и СОЖ, удерживают масло | Разбиты стружкой, протекают, пропускают абразив |
Гидростатические шпиндельные узлы
На шлифовальных, а иногда токарных и тонкорасточных станках на гидростатике работают не только направляющие, но и опоры шпинделя. По окружности радиального подшипника равномерно расположены карманы, куда через дроссели или встроенные регуляторы подаётся масло; отдельные карманы упорного подшипника воспринимают осевую силу. Шейка шпинделя вращается в масляной плёнке без контакта с вкладышем — поэтому у таких шпинделей нет вибраций тел качения, а радиальное биение у прецизионных моделей составляет 0,1–0,2 мкм.
Особенности эксплуатации гидростатических шпинделей:
- масло заметно жиже, чем в направляющих: у серийных гидростатических шпинделей ведущих производителей применяются маловязкие масла классов ISO VG 5–10 (для сравнения: в гидростатических направляющих типовые классы — ISO VG 32–68, чаще VG 46). Заливать «просто гидравлическое» из бочки нельзя: изменится вязкость, давление и тепловыделение;
- непрерывный проток масла выносит тепло — тепловой режим шпинделя стабилен, но только пока чистый фильтр и исправный теплообменник;
- жёсткое правило пуска: сначала давление в опорах — потом вращение. Реле давления должно блокировать пуск шпинделя; его работоспособность проверяют при каждом техническом обслуживании;
- типовой ряд таких шпинделей — диаметры шеек 70–180 мм при частотах вращения примерно от 1000 до 6000 об/мин: это зона шлифовальных и финишных операций, где решают доли микрометра.
Как вибрации, температура и состояние гидравлики связаны с точностью шлифовальных станков, мы подробно разбирали в статье «Ремонт шлифовальных станков: точность, вибрации, гидравлика».
Масло и фильтрация: почему грязь убивает гидростатику
Какое масло заливать
Вязкость — по паспорту станка, без самодеятельности. Ориентиры: ISO VG 32–68 для гидростатических направляющих (чаще всего VG 46), ISO VG 5–10 для высокоскоростных шпиндельных опор; на отечественных и советских станках встречаются индустриальные масла типа ИГП-18. Помимо вязкости важны высокий индекс вязкости (давление и жёсткость не должны «гулять» от температуры), хорошие воздухоотделение и демульгирующие свойства, стойкость к окислению. Смешивать разные марки нельзя даже «вроде бы одинаковые» по вязкости: фактическая вязкость смеси изменится, и баланс карманов нарушится.
Чистота масла — главный фактор живучести
Рабочий зазор гидростатической опоры — 20–50 мкм, а проходные сечения дросселей ещё тоньше. Что делает загрязнение:
- частицы размером 5–15 мкм меняют истечение через щель и сечение дросселя — «уводят» давления карманов, появляется крен узла;
- частица в 30–50 мкм частично или полностью закупоривает дроссель — карман «выпадает», плёнка в его зоне исчезает, узел кренится и касается направляющей;
- абразивный шлам (продукты износа, шлифовальная пыль, окислы) при любом аварийном касании работает как притирочная паста — поверхность направляющей повреждается за минуты;
- продукты окисления и смолы постепенно обрастают на стенках дроссельных каналов — давление падает медленно, и без журнала замеров это замечают, только когда появится волнистость на деталях.
Нормы чистоты задаются ГОСТ 17216-2001 «Чистота промышленная. Классы чистоты жидкостей» (классы от 00 до 17 по числу частиц в 100 см³; приложение стандарта соответствует международному коду ISO 4406, где загрязнённость описывается тремя числами — количеством частиц крупнее 4, 6 и 14 мкм в одном миллилитре). Практические ориентиры для гидростатики: класс не грубее 16/13 по ISO 4406 для направляющих, порядка 14/11 и жёстче — для шпиндельных опор и мембранных дросселей; точная норма всегда берётся из паспорта станка.
Вода не менее опасна частиц: она образует эмульсию, ухудшает смазывающую способность и демпфирование плёнки, вызывает коррозию карманов и дросселей, а в холодном цеху обводнённое масло густеет. Воздух (пена) делает плёнку сжимаемой — под нагрузкой узел «пружинит», точность уходит. Отсюда правило: масло в гидростатике — расходный материал высшего уровня чистоты, а не «технологическая жидкость, которую доливают, когда потемнеет».
Фильтры
Фильтрация строится в две ступени: грубая (сетчатая, часто с магнитным сепаратором) в баке или на всасывании и тонкая — в напорной линии перед дросселями, как правило 5–10 мкм. На шлифовальных станках магнитный сепаратор стоит и в сливной линии — он вылавливает шлифовальный шлам, который иначе вернулся бы в бак. Замена фильтроэлементов — по индикатору перепада давления либо по регламенту часов, опережая забивание. «Проскочивший» по сроку фильтр либо душит систему, либо рвётся и обсыпает дроссели тем, что собрал.
Регламент обслуживания
Типовой регламент для гидростатических направляющих и шпиндельных узлов (конкретные интервалы и нормы корректируются паспортом станка и режимом работы):
| Периодичность | Работы | Норма / критерий |
|---|---|---|
| Ежедневно (каждая смена) | Уровень масла в баке; давление питания по штатному манометру; температура масла; осмотр на утечки; отсутствие постороннего шума насоса; проверка, что пуск узлов блокируется без давления | Уровень по метке; давление по паспорту (обычно допускается отклонение не более ±5–10 %); температура масла ориентировочно 40–50 °C, не выше 60 °C |
| Еженедельно | Очистка уплотнений и защитных кожухов направляющих; чистка сливных канавок и магнитных сепараторов; проверка сигнализации низкого давления | Стружка и шлам не касаются зон карманов; сепараторы чистые |
| Ежемесячно | Замер давления по карманам переносным манометром в среднем и крайних положениях узла; отбор пробы масла (чистота, вода); продувка/проверка кранов | Разброс между симметричными карманами ориентировочно не более 10–15 %; давление в кармане при нагрузке около 0,4–0,5 давления питания; класс чистоты не грубее нормы паспорта |
| Раз в 3–6 месяцев | Замена или промывка фильтроэлементов (по индикатору — чаще); чистка теплообменника; подтяжка штуцеров и хомутов; проверка аккумулятора (давление азота); проверка срабатывания реле давления | Перепад на фильтре в допуске; реле срабатывает принудительно при опросе |
| Раз в год | Лабораторный анализ масла (вязкость, класс чистоты, вода, окисление); ревизия насоса и предохранительного клапана; контроль толщины плёнки «всплытием» индикатором; поверка манометров; дефектовка уплотнений | Показатели масла в пределах норм; всплытие узла при подаче давления ориентировочно 10–30 мкм |
| По состоянию / паспорту | Полная замена масла и промывка бака; шабрение или восстановление направляющих; переборка дросселей | По результатам анализа или после ремонта механики |
Общий регламент планово-предупредительного обслуживания по всем подсистемам станка с ЧПУ — в статье «Регламент ТО станка с ЧПУ: таблицы работ по периодичности». Если штатного механика на такой объём нет, плановое обслуживание гидравлики и механики можно передать сервисной компании: техническое обслуживание станков в «Сервис Станков» выполняется от 7 500 ₽.
Контроль давления карманов: пошаговая инструкция
Понадобятся: переносной манометр соответствующего диапазона (класс точности 1,0–1,5), ключи под штатные краны, индикатор часового типа со стойкой, журнал замеров.
- Прогрейте систему: 20–30 минут работы насоса на холостом ходу. Холодное масло густое и завышает показания — замер «на холодную» бессмыслен.
- Проверьте давление питания на станции по штатному манометру. При отклонении от паспортного значения настройте предохранительный (регулируемый) клапан до нормы — сначала давление питания, потом карманы.
- Подключите переносной манометр к крану первого кармана. Прокачайте соединение, чтобы удалить воздух: стрелка должна стоять спокойно, без дрожания.
- Снимите показание при среднем положении узла, затем в обоих крайних положениях. Запишите все три значения. Перемещать узел можно только при рабочем давлении — двигать стол «на сухую» недопустимо.
- Повторите замер для всех карманов, включая верхние и боковые группы замкнутых направляющих.
- Сравните результаты: симметричные карманы между собой, каждый карман — с паспортом и с прошлым замером. Ориентиры: давление в кармане при номинальной нагрузке около 0,4–0,5 давления питания; разброс парных карманов не более 10–15 %; вдоль хода давление не должно локально «проваливаться» — провал в одной точке означает дефект (задир, выкрашивание) на конкретном участке направляющей.
- При расхождении настройте подстроечные дроссели: малыми шагами, по половине оборота, с контрольным замером после каждого шага. Пережимать дроссель «до упора» нельзя — задушенный карман теряет несущую способность.
- Проверьте толщину плёнки всплытием: индикатор на неподвижной части станка, измерительный наконечник на столе (салазках). При подаче давления узел должен подняться ориентировочно на 10–30 мкм и так же сесть при сбросе. Всплытие меньше нормы — плёнка тонкая (низкое давление, забит дроссель); заметно больше — увеличенный зазор, то есть износ направляющих.
- Запишите в журнал все значения вместе с температурой масла. Один замер — цифра, серия замеров — диагноз: медленный дрейф давления одного кармана за месяцы говорит о зарастании дросселя задолго до того, как это увидит оператор.
Железное правило гидростатики: сначала давление — потом движение. Никогда не перемещайте узел и не включайте шпиндель, пока манометр станции не показывает рабочее давление, а после аварийной остановки не поднимайте станок, не выяснив причину просадки.
Симптомы просадки масляной плёнки
Плёнка не рвётся мгновенно — она сначала тончает. Типичная картина «симптом → причина → решение»:
| Симптом | Вероятная причина | Решение |
|---|---|---|
| Стол «проседает» под тяжёлой заготовкой: размеры по высоте плывут, на карусельном растёт неплоскостность | Низкое давление питания: износ насоса, забитый фильтр, ушедший предохранительный клапан | Проверить давление на станции, перепад на фильтрах, настройку клапана; ревизия насоса |
| Точность ушла: конусность, разнотолщинность, геометрия зависит от позиции стола | Разбаланс карманов: засорён один дроссель, локальный износ участка направляющей | Замер давлений по карманам вдоль хода, промывка/замена дросселей, при износе — восстановление направляющих |
| Вибрации, волнистость на шлифованной поверхности, «дрожание» кромки | Тонкая плёнка: карман «выпал», воздух в масле, вода в масле | Проверить давления, воздухоотделение, отбор пробы на воду; деаэрация, замена масла |
| Рывки и заедание на малых подачах, стол «налипает» | Засорение дросселя, повреждённое уплотнение скребка, работа без давления при пуске | Ревизия дросселей и уплотнений, контроль блокировки пуска без давления |
| Насос шумит, масло мутное, пенится | Подсос воздуха на всасывании, низкий уровень в баке, неисправный воздухоотделитель | Герметизация всасывающей линии, долив до метки, устранение подсоса |
| Давление на станции в норме, в карманах — низкое | Внутренние утечки в станции, пережатые или заросшие дроссели, трещина магистрали | Последовательный обход линии: клапан — фильтр — магистраль — дроссели |
| После выключения станции узел опускается быстро, с металлическим звуком | Изношенные направляющие (увеличенный зазор), неисправный аккумулятор | Контроль всплытия индикатором, проверка аккумулятора, дефектовка направляющих |
| Масло греется выше 60 °C | Забит теплообменник, пережаты дроссели (лишний перепад), насос работает на пределе | Чистка теплообменника, перенастройка дросселей, ревизия насоса |
| Вырос расход доливаемого масла | Утечки: манжеты, трубки, штуцеры, прокладки крышек карманов | Осмотр по следам масла; поиск и устранение утечек, ремонт уплотнений |
Диагностика: давления, температуры, толщина плёнки
Полная картина состояния гидростатики собирается из четырёх групп замеров:
| Параметр | Чем и как замерять | Как читать результат |
|---|---|---|
| Давление питания | Штатный манометр станции, на прогретом масле | Ниже паспорта — насос, фильтр или клапан; «плавает» — подсос воздуха или неисправный клапан |
| Давление в карманах | Переносной манометр через штатные краны, во всех карманах и в нескольких положениях узла по длине хода | Локальный провал — дефект участка направляющей; равномерно низкие — питание или общий износ; разброс пар — дроссели |
| Перепад на фильтре | Индикатор перепада или пара манометров до/после фильтра | Рост перепада — забивание, замена фильтроэлемента; нулевой перепад — разрыв элемента |
| Температуры | ИК-пирометр: бак, теплообменник, корпуса опор, направляющие по длине, корпус шпинделя | Локальный нагрев одного кармана — задир или выкрашивание; общий перегрев — вязкость падает, давления и жёсткость падают вместе с ней |
| Толщина плёнки | Косвенно: всплытие узла индикатором при подаче/сбросе давления; дополнительно — расход масла по станции | Всплытие меньше 10 мкм — тонкая плёнка; больше 30 мкм — износ; рост расхода при том же давлении — увеличенные зазоры |
| Чистота и вода в масле | Проба из бака на лабораторный анализ или экспресс-тест; счётчик частиц по ISO 4406 / ГОСТ 17216-2001 | Класс грубее нормы, вода, рост мелкой фракции — масло на замену, поиск источника загрязнения |
| Вибрация | Виброметр или анализатор спектра (оценка по ГОСТ Р ИСО 20816) | Рост уровня относительно базового замера — плёнка не держит нагрузку или узел касается направляющей |
Практический совет: ведите журнал с базовыми замерами на исправном станке. Для гидростатики диагноз почти всегда виден в трендах — давление одного кармана, ползущее вниз месяцами, делает предупреждённый ремонт дешевле, чем волнистая партия деталей. Если в штате нет специалиста по гидравлике, разовые замеры и оценку состояния можно заказать как выездную диагностику на производстве.
Типовые неисправности и ремонт
Дроссели
Самая частая неисправность гидростатики. Признаки: просадка одного кармана, крен узла, локальная потеря точности. Ремонт: дроссель снимают, разбирают, промывают в чистом растворителе, продувают и проверяют пропускную способность; разрушенные мембраны и изношенные каналы — только замена. Дроссели меняют комплектом на группу карманов: «самодельный жиклёр» с другим сечением разбалансирует узел, и стол начнёт кренить. После любых работ с дросселями обязательно выполняют перенастройку давлений по карманам.
Карманы и направляющие
Износ дна карманов, выкрашивание и задиры появляются там, где узел хотя бы раз работал без давления или на грязном масле. Ремонт — капитальный: дефектовка поверхностей, шабрение или шлифовка направляющих, восстановление карманов (вкладыши, специальные низкотемпературные компаунды), затем — обязательный контроль геометрии и полная перебалансировка давлений. Это работа для шабренного участка и гидравлического стенда, «на коленке» её не сделать.
Утечки
Манжеты, трубки, штуцеры, прокладки крышек карманов. Дешёвый и частый отказ с дорогими последствиями: уровень в баке падает, насос хватанёт воздуха, и плёнка мгновенно проседает. Методика поиска утечек гидросистемы подробно разобрана в статье «Утечка масла из гидросистемы станка: поиск и устранение».
Насосная станция
Износ насоса проявляется плавным падением подачи и давления, ростом шума и температуры. Также выходят из строя предохранительные клапаны (дрейф настройки), реле давления (проверяются принудительным опросом при каждом обслуживании), теплообменники (забиваются) и аккумуляторы (теряют заряд азота). Ревизия станции — на стенде: с замером подачи, настройки клапанов и проверкой характеристики по давлению.
Аварийная ситуация во время работы: давление упало — немедленно остановите перемещения и вращение шпинделя, не двигайте узлы вручную (даже маховиком) до восстановления давления, установите деталь на опоры, если это предусмотрено конструкцией. Каждый случай просадки — повод для поиска причины, а не для «пока работает».
Капитальный ремонт гидростатических узлов — восстановление направляющих, переборка дросселей, ревизия станции — требует гидравлического и шабренного оборудования и опытных инженеров. Компания «Сервис Станков» выполняет ремонт металлорежущих станков от 30 000 ₽, включая гидростатику карусельных, расточных и шлифовальных станков, с выездом в 45 регионов России.
Почему на тяжёлых станках ставят гидростатику: связь с точностью
На тяжёлых станках гидростатика — не роскошь, а единственный способ удержать точность:
- карусельные станки: стол с деталью весит десятки тонн, и его просадка всего на 10 мкм уже превращается в неплоскостность и конусность обработки. Гидростатика держит стол с постоянной жёсткостью по всему кругу подачи, а замкнутая схема карманов воспринимает опрокидывающий момент от смещённой детали;
- тяжёлые расточные и координатно-расточные станки: точность позиционирования в микрометрах требует отсутствия скачков трения — на ползучих подачах гидродинамическая пара «вязнет», а гидростатика движется идеально равномерно;
- шлифовальные станки: чистота поверхности напрямую зависит от отсутствия вибраций. Масляная плёнка гасит колебания от прерывистого контакта круга с деталью, а гидростатический шпиндель с биением 0,1–0,2 мкм даёт стабильную шероховатость без волнистости, недостижимую на подшипниках качения.
Если станок «не держит размер», причина не всегда в гидростатике: полный алгоритм поиска — в статье «Станок с ЧПУ не держит размер: 10 причин и поиск своей».
Частые вопросы
Можно ли работать, если давление в одном кармане просело на 10–20 %?
Кратковременно — можно, с ограничением режимов и под личную ответственность механика: плёнка в этом кармане тоньше, узел кренится, и точность падает. Но это состояние нужно устранять в ближайшие дни: тонкая плёнка при пиковых нагрузках рвётся, и начинается контакт металла. Если просело на 30 % и больше — работать нельзя, ищите причину (чаще всего дроссель или локальный износ).
Какое масло заливать, если паспорт станка утерян?
Ориентируйтесь на вязкость аналогичных систем: ISO VG 46 для направляющих тяжёлых станков, VG 32 или VG 68 в зависимости от температуры цеха и рекомендаций изготовителя, ISO VG 5–10 для высокоскоростных шпиндельных опор. Перед заливкой нестандартного масла сравните его с пробой из бака по вязкости и составу и в идеале проконсультируйтесь со специалистом по этому типу станков: цена ошибки — перебалансировка всех карманов.
Как часто менять масло и фильтры?
Фильтры — по индикатору перепада давления либо по регламенту часов, не дожидаясь забивания. Масло — не по календарю, а по результатам анализа: лаборатория покажет вязкость, класс чистоты, воду и окисление. Ориентир для чистой системы с исправными фильтрами — полная замена раз в один-два года или по числу моточасов из паспорта; для шлифовальных станков с обводнением — чаще.
Стол опускается после выключения станции — это поломка?
Плавное опускание за десятки секунд после остановки насоса — норма: масло выдавливается из карманов через те же зазоры. Тревожные признаки: узел садится мгновенно и с металлическим звуком (увеличенный зазор из-за износа), не поднимается при пуске (не растёт давление) или остаётся «висеть» надолго (загрязнение сливных каналов). Быстрый сброс после пропадания электричества должен гасить аккумулятор — его состояние проверяют при техобслуживании.
Чем опасны вода и воздух в масле?
Вода образует эмульсию: снижается несущая способность плёнки, падает демпфирование, карманы и дроссели корродируют, а зимой обводнённое масло густеет и рвёт фильтры. Воздух делает плёнку сжимаемой — узел «пружинит» под переменной нагрузкой, точность уходит, появляются вибрации. Признак воздуха — мутное, вспененное масло в баке и дрожащая стрелка манометра.
Сколько служат гидростатические направляющие?
Практически неограниченно — при чистом масле и исправной станции, потому что контакта металла с металлом нет вообще. Слабое звено не направляющие, а обвязка: насос, фильтры, дроссели и уплотнения. Станки с гидростатикой 1960–70-х годов выпуска до сих пор работают на шлифовальных и карусельных операциях — при условии, что гидравлику обслуживали.
Нужно ли обслуживать гидростатику, если станок простаивает?
Да: раз в неделю прогоняйте узел по всей длине хода при рабочем давлении (прокачка обновляет плёнку и вымывает отложения), следите за уровнем и состоянием масла, при длительной консервации — заполните систему и проверьте защитные кожухи. Подробнее — в статье о консервации станка при простое и в материале о регламенте ТО.
Источники
- ГОСТ 17216-2001. Чистота промышленная. Классы чистоты жидкостей (база нормативных документов «Техэксперт»)
- Гидростатический подшипник (Hydrostatic bearing). Википедия, на английском языке
- Hyprostatik Schönfeld GmbH — официальный сайт производителя гидростатических систем и дросселей-регуляторов (Германия, на английском языке)
- Гидростатические шпиндели (Hydrostatic spindles). ZOLLERN — официальный сайт производителя шпиндельных узлов, на английском языке