

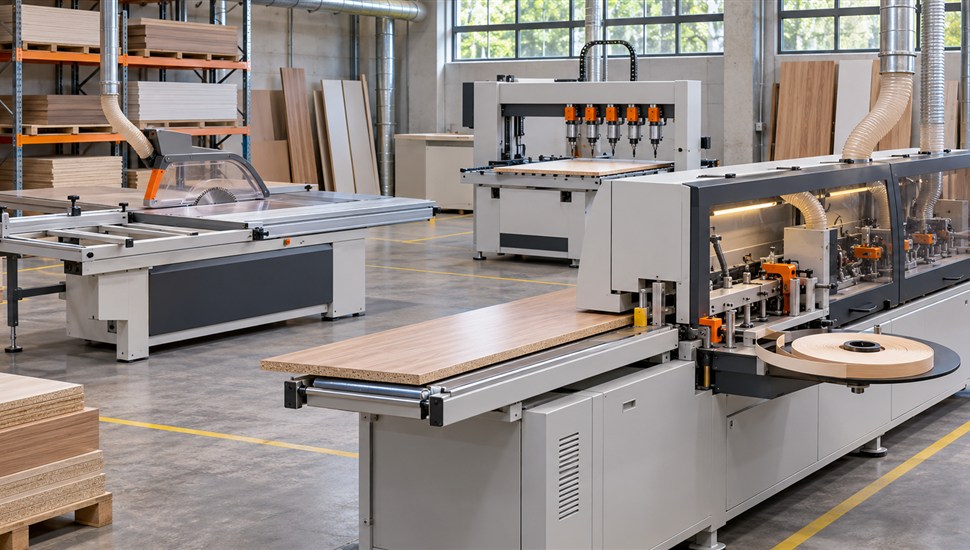
Мебельный цех — это не набор отдельных станков, а технологический поток: сначала плита режется на детали, потом кромка облицовывается, потом в деталях сверлятся присадочные отверстия. Пока все три звена работают, продукция уходит со склада. Останавливается любое из них — встаёт весь цех: раскроенным деталям некуда идти, кромленым не в чем сверлить, сборщики ждут. Поэтому сервис мебельного производства планируют не «по станкам», а по технологическим узлам потока: раскрой — кромка — присадка. У каждого узла свои критичные точки износа, свои регламентные работы и свой набор запчастей, которые обязаны лежать на складе.
В этой статье — инженерный разбор обслуживания всех трёх узлов: что и с какой периодичностью обслуживать, кто должен выполнять работу (оператор, механик цеха или сервисный инженер), какие поломки встречаются чаще всего и как по жалобе из цеха быстро найти причину. Отдельно — про пыль как сквозной фактор износа, сезонность, критичный ЗИП и организацию сервиса без штатного механика.
Три узла потока: почему сервис у каждого свой
Оборудование в трёх звеньях мебельного потока устроено принципиально по-разному, поэтому и обслуживание у него разное:
| Узел потока | Типовое оборудование | Самый изнашиваемый узел | Характерный отказ |
|---|---|---|---|
| Раскрой | Форматно-раскроечный станок, обрабатывающий центр с ЧПУ (нестинг) | Пильный узел / электрошпиндель, система аспирации и вакуума | Прижоги и сколы на плите, срыв детали со стола |
| Кромление | Кромкооблицовочный станок | Клеевой узел, прижимные ролики, фрезы кромкообработки | Кромка отходит, следы клея, волна на кромке |
| Присадка | Сверлильно-присадочный станок, сверлильный центр | Сверлильные головы, пневматика прижима, вакуумные присосы | Отверстия «гуляют», прижим не держит деталь |
Общий знаменатель у всех трёх узлов один — древесная пыль: она абразивна, электропроводна и всепроникающа. Но об этом ниже, в отдельном разделе.
Раскрой: форматно-раскроечный станок и ЧПУ-нестинг
В мелкосерийном и среднем производстве за раскрой отвечают два типа оборудования. Форматно-раскроечный станок режет плиту пильным узлом по упорной линейке и каретке — это высокая производительность и чистый рез при минимальной электронике. Обрабатывающий центр с ЧПУ (нестинг) фрезерует карту деталей из целой плиты — здесь критичны электрошпиндель, шарико-винтовые передачи, направляющие, вакуумный стол и аспирация. Сервисные стратегии у них пересекаются лишь частично.
Что критично на форматно-раскроечном станке
- Пильный узел. Затупление зубьев даёт прижоги на ЛДСП и нагрев вала; разбитая посадка или люфт подшипников главного вала — биение пилы, увод реза и в итоге разрушение диска. За биением следят при каждой замене диска, подшипники меняют при появлении вибрации и нагрева.
- Подрезной узел. Сколы по нижней кромке ламинированной плиты — почти всегда следствие неверного положения подрезной пилы относительно основной или её затупления. Настройку проверяют при каждой переточке.
- Каретка и упорная линейка. Ролики каретки и направляющие забиваются пылью, изнашиваются и начинают «тянуть» плиту — размер уходит, рез не перпендикулярен. Линейку проверяют на параллельность хотя бы раз в квартал.
- Аспирация. Забитый стружкоприёмник пильного узла — это пыль на роликах (проскальзывание плиты) и в электрошкафе (перегрев).
Что критично на нестинге с ЧПУ
- Электрошпиндель. Главный дорогой узел. Пыль и перегрузки убивают подшипники: растёт шум, падают обороты, появляется биение фрезы. Подробнее об устройстве и ремонте шпинделей — в отдельной статье про шпиндель станка.
- Вакуумный стол и насос. Деталь держит только вакуум. Изношенный уплотнительный шнур, трещины в шлангах, старое масло или забитый фильтр насоса — и фреза вырывает деталь из-под шпинделя: экономия на шнуре за пару сотен рублей оборачивается сломанной фрезой и простой картой.
- Шарико-винтовые передачи и направляющие. Древесная пыль работает как шлифовальная паста: защитные кожухи направляющих и гофро-защита ШВП должны быть целыми, а пыль — удаляться аспирацией, а не сметаться на винт.
- Аспирация под зоной реза. На нестинге она нужна не только для чистоты: плохое удаление пыли из-под плиты снижает вакуум (пыль подсасывается под уплотнения) и оседает на линейках и датчиках.
Регламент работ по раскрою: работа → периодичность → сложность
| Работа | Периодичность | Кто выполняет |
|---|---|---|
| Очистка стола, каретки, пильного узла и стружкоприёмников от пыли и смолы | Ежесменно | Оператор |
| Осмотр пильного диска: сколы зубьев, прижоги, крепление; проверка биения | Ежедневно и при каждой замене диска | Оператор |
| Смазка направляющих каретки, тросов и механизмов подъёма | Еженедельно | Оператор |
| Проверка герметичности вакуумного стола, замена уплотнительного шнура | Ежемесячно и при падении вакуума | Оператор / механик цеха |
| Контроль натяжения и состояния клиновых ремней пильного узла и шпинделя | Ежемесячно | Механик цеха |
| Настройка подрезного узла относительно основной пилы | При каждой переточке пилы | Механик цеха |
| Замена фильтра вакуумного насоса, контроль уровня и состояния масла | Фильтр — еженедельно; масло — ориентировочно 500–1000 часов по регламенту производителя | Оператор / механик цеха |
| Диагностика электрошпинделя: вибрация, нагрев, ток потребления | Ежеквартально | Сервисный инженер |
| Замена подшипников пильного вала | По факту вибрации и нагрева, обычно раз в несколько лет | Сервисный инженер |
| Чистка электрошкафа, протяжка силовых контактов, замена фильтров вентиляции | Раз в полгода | Сервисный инженер |
Типовые ошибки при обслуживании раскроя
- Продолжают работать затупившейся пилой «до конца смены» — прижоги, перегрев вала и ускоренный износ подшипников.
- Продувают направляющие и ШВП сжатым воздухом напрямую под давлением — пыль забивается глубже под каретки и гайку.
- Игнорируют мелкие порезы уплотнительного шнура стола, пока деталь не сорвёт фрезой.
- Меняют масло вакуумного насоса «по цвету», а не по наработке — эмульсия и потеря производительности.
Кромление: главный узел — клеевой
Кромкооблицовочный станок — самое требовательное к дисциплине обслуживания оборудование мебельного цеха. Технологически он объединяет в одной станине несколько агрегатов: клеевой узел, прижимные ролики, торцовку, кромкообрабатывающие фрезы (черновую и чистовую) и шлифовально-полировальную группу. Качество кромки — это на 80 % состояние клеевого узла и инструмента.
Клеевой узел: чистка, температура, клей
Клеевой узел расплавляет гранулированный термоклей и наносит его дозирующим валом (или через форсунку) на кромку детали. Большинство цехов работают на этиленвинилацетатных клеях (EVA), всё чаще — на полиуретановых (PUR), которые после отверждения не боятся воды и температуры, но требуют особой дисциплины: PUR нельзя оставлять в расплаве и переплавлять повторно. Рабочая температура EVA-клея обычно 190–210 °C, полиуретанового — ниже (ориентировочно 120–140 °C); точные значения берут из паспорта клея и сверяют с показаниями термопары узла.
Главное правило: клеевой узел чистят горячим. Расплавленный клей снимается за минуты, застывший — часа механической работы и риск повредить дозирующие поверхности. Официальные руководства производителей кромкооблицовочных станков прямо требуют очистки клеевой системы после остановки и контроля нагревательных элементов и датчиков температуры на предмет нагара и отложений.
- Чистка после каждой смены и перед любым простоем больше часа: снять остатки клея скребком и очистителем, пока узел горячий.
- Полная промывка при смене типа или партии клея (особенно при переходе с EVA на PUR и обратно — этого лучше не делать без полной переборки узла).
- Контроль фактической температуры клея: систематический недогрев даёт непроклей, перегрев — деградацию клея и жёлтые потёки на светлой кромке.
- Термопара и нагревательный элемент (ТЭН) — расходники: их держат в ЗИП, потому что при их отказе станок просто не выйдет на температуру.
Ролики, фрезы и торцовка
После клеевого узла качество кромки определяют механические агрегаты. Первый прижимной ролик обязан быть чистым и ровным — заклеенный ролик оставляет след на лицевой пласти. Подающие ролики и цепь транспортера смазывают по регламенту, иначе подача становится неравномерной и клей наносится полосами. Черновая и чистовая фрезы кромкообработки снимают по десятым долям миллиметра выступающей кромки; затупившаяся или с люфтом фреза оставляет волну и риску, разбитые подшипники шпинделя фрезы — вибрацию по всей кромке. Дисковые пилки торцовки тупятся и начинают «зажёвывать» передний торец.
Регламент работ по кромлению: работа → периодичность → сложность
| Работа | Периодичность | Кто выполняет |
|---|---|---|
| Чистка клеевого узла горячим способом после смены / остановки | Ежесменно и перед простоем | Оператор |
| Контроль температуры клея по показаниям узла, сверка с паспортом клея | Ежесменно, при выходе на режим | Оператор |
| Очистка и осмотр прижимных и подающих роликов | Еженедельно | Оператор |
| Смазка цепи и подшипников транспортера, узлов подачи кромки | Еженедельно | Механик цеха |
| Полная промывка клеевой системы при смене клея | При каждой смене типа / партии клея | Механик цеха |
| Осмотр фрез кромкообработки и пилок торцовки, замена по качеству кромки | Ежемесячно и по факту волны / рисок | Механик цеха |
| Проверка датчиков наличия кромки, тормоза бобины, концевых выключателей | Ежемесячно | Механик цеха |
| Замена термопары / ТЭНа клеевого узла | По отказу (термопара и ТЭН — в ЗИП) | Сервисный инженер |
| Ревизия электрошкафа и силовых цепей нагрева | Раз в полгода | Сервисный инженер |
Что нельзя делать с клеевым узлом
- Оставлять расплав на выходные «чтобы не чистить» — застывший клей выводит из строя дозирующий вал, а повторный переплав EVA ухудшает адгезию.
- Чистить застывший клей стальным инструментом по дозирующим поверхностям — риски становятся каналами неравномерного нанесения.
- Поднимать температуру «с запасом», чтобы компенсировать холодный цех или влажную плиту, — клей деградирует, а проблему это не решает.
- Смешивать остатки разных марок клея в одном бункере.
Присадка: пневматика, головы и пыль
Сверлильно-присадочный станок — наименее «умное», но самое точное звено потока: сборщик корпуса сходится, только если отверстия под конфирматы, минификсы и полкодержатели попадают в свои координаты. Точность здесь зависит от трёх вещей: состояния сверлильных голов, геометрии свёрл и стабильности пневматики прижима.
Пневмосистема и вакуумные присосы
Давление в пневмосети таких станков обычно составляет 6 бар (точное значение — по паспорту). Пневматика присадки живёт в агрессивной среде: пыль от сверления ЛДСП оседает везде, а влага из сжатого воздуха зимой выпадает конденсатом и замерзает в распределителях. Обслуживание сводится к простым ритуалам: ежесменный слив конденсата из блока подготовки воздуха, контроль уровня масла в лубрикаторе, еженедельная проверка утечек по падению давления на заглушённой магистрали. Подробнее о поиске причин, когда давление просело, — в статье «Пневмосистема станка: типовые проблемы». Вакуумные присосы, удерживающие деталь на столе, чистят от пыли и проверяют на эластичность: задубевшая присоска пропускает воздух, и деталь смещается прямо в процессе сверления.
Сверлильные головы, патроны, свёрла
- Люфт голов. Износ направляющих и подшипников сверлильных голов даёт разброс отверстий — присадка перестаёт сходиться при сборке. Проверяют по эталонной детали из каждой головы.
- Биение свёрла. Согнутое сверло или грязная/разбитая цанга биением «раздувают» отверстие: конфирмат сидит с поперечным люфтом, корпус перекашивается.
- Ресурс сверла. Тупое сверло не режет, а трёт: прижоги вокруг отверстия, сколы на выходе, нагрев шпинделя. Сверла меняют по счётчику отверстий или по внешним признакам — не когда сломается.
- Пыль в головах. Абразивная пыль ЛДСП забивается между направляющими и корпусом голов, ускоряя их износ в разы. Еженедельная чистка голов — обязательный пункт регламента.
Регламент работ по присадке: работа → периодичность → сложность
| Работа | Периодичность | Кто выполняет |
|---|---|---|
| Слив конденсата из блока подготовки воздуха, контроль давления | Ежесменно | Оператор |
| Чистка стола, упоров, линеек и вакуумных присосов от пыли | Ежесменно | Оператор |
| Контроль уровня масла в лубрикаторе, дозаправка | Еженедельно | Оператор |
| Чистка сверлильных голов, проверка затяжки свёрл в цангах | Еженедельно | Оператор |
| Смазка направляющих перемещения линеек и суппортов | Еженедельно | Механик цеха |
| Контроль биения свёрл и состояния цанг; замена затупившихся свёрл | Ежемесячно и по качеству отверстий | Механик цеха |
| Проверка схождения присадки по эталонной детали | Ежемесячно и после каждого смещения/удара голов | Механик цеха |
| Ревизия пневмоцилиндров прижима, замена манжет | По падению усилия, ориентировочно раз в год | Механик цеха / сервисный инженер |
| Продувка электрошкафа, замена фильтров вентиляции шкафа | Раз в квартал | Сервисный инженер |
Пыль — сквозной враг всех трёх узлов
Если механические поломки у раскроя, кромления и присадки разные, то их главная общая причина износа одна — древесная пыль. Она работает сразу по трём направлениям:
- Механика. Смесь пыли со смазкой на направляющих и ШВП превращается в абразивную пасту — ресурс линейных кареток и винтов сокращается в разы.
- Электрика. Пыль оседает в шкафу управления, является диэлектриком до увлажнения, а во влажном состоянии проводит ток: перегрев, утечки, ложные срабатывания, в худшем случае — возгорание. Плёночные фильтры вентиляции шкафов меняют, а не чистят до дыр.
- Вакуум и пневматика. Пыль подсасывается под уплотнения вакуумного стола и забивает фильтры насосов, оседает в пневмораспределителях и цилиндрах прижима.
Отдельный аспект — гигиенический: по ГОСТ 12.1.005-88 воздух рабочей зоны должен содержать вредных веществ не выше предельно допустимых концентраций; для древесной пыли ПДК составляет порядка 6 мг/м³, поэтому исправная аспирация — это ещё и требование охраны труда, а не только забота о станках. Полная стратегия защиты оборудования деревоцеха от пыли разобрана в статье «Как защитить станок с ЧПУ от древесной пыли».
Практическое правило: если в цехе видно облако пыли над любым из трёх узлов потока — это не «особенность дерева», это сигнал, что аспирация потеряла герметичность или производительность, и следующий её «пациент» — электрошкаф.
Критичный ЗИП мебельного цеха
Запчасть, доставка которой занимает неделю, означает неделю простоя не одного станка, а всего потока. Поэтому для мебельного производства склад запчастей формируют не «по остаточному принципу», а по критичности: позиция → для какого станка → что произойдёт при её отсутствии. Расчёт простоя в деньгах помогает обосновать бюджет ЗИП — как это посчитать, разобрано в статье «Сколько стоит час простоя станка».
| Позиция ЗИП | Для какого станка | Последствие отсутствия на складе |
|---|---|---|
| Пильный диск основной и подрезной (комплект переточенных) | Форматно-раскроечный | Прижоги, сколы, остановка раскроя на срок доставки или переточки |
| Подшипники пильного вала (комплект) | Форматно-раскроечный | Вибрация и биение пилы, риск разрушения диска; простой узла |
| Клиновые / поликлиновые ремни привода пилы и шпинделя | Форматно-раскроечный, нестинг | Остановка главного привода целиком |
| Термопара и ТЭН клеевого узла | Кромкооблицовочный | Станок не выходит на температуру — встаёт всё кромление, а за ним присадка |
| Дозирующий клеевой вал (ролик) | Кромкооблицовочный | Неравномерное нанесение клея, сплошной брак по непроклею |
| Комплект прижимных роликов | Кромкооблицовочный | Непроклей и отставание кромки на серийной детали |
| Фрезы кромкообработки (черновая и чистовая) | Кромкооблицовочный | Волна, риски, «рыхлая» кромка — деталь в переделку |
| Свёрла ходовых диаметров и цанги (в том числе под конфирмат) | Сверлильно-присадочный | Сколы, разброс отверстий; брак обнаруживается уже на сборке |
| Ремкомплект пневмоцилиндра (манжеты), запасной пневмораспределитель | Присадочный, кромкооблицовочный | Прижим не держит деталь — работа небезопасна, станок останавливают |
| Уплотнительный шнур вакуумного стола | ЧПУ-нестинг | Падение вакуума, срыв детали фрезой, поломка инструмента |
| Масло и фильтр вакуумного насоса | ЧПУ-нестинг | Деградация вакуума; работа насоса «всухую» — капремонт |
| Концевые выключатели и датчики положения | Все станки потока | Ложные срабатывания, остановки подачи, нештатные движения узлов |
| Картриджи блока подготовки воздуха, смазка для лубрикатора | Все пневмоузлы | Влага и грязь в цилиндрах, коррозия, зимой — замерзание магистралей |
| Очиститель клея и запас клея (EVA) актуальной марки | Кромкооблицовочный | Работа просроченным/чужим клеем — системный брак облицовки |
Общие принципы формирования ЗИП для станков с ЧПУ (что считать расходником, что — долгосрочным запасом, как считать количество по наработке) собраны в статье «ЗИП для станка с ЧПУ: какие запчасти держать на складе».
Лайт-договор ТО и подмена узлов
Полноценный сервисный договор с аудитом парка выгоден большим цехам, но для потока «раскрой — кромка — присадка» часто достаточно облегчённой формы — лайт-договора на техническое обслуживание. Суть в том, что договор закрывает регламент, а не все поломки подряд, и стоит соответственно дешевле. Что обычно входит:
- Плановые визиты инженера 2–4 раза в год по чек-листу для каждого станка потока (пильный узел, клеевой узел, головы, пневматика, электрошкаф).
- Приоритетное реагирование: выезд в течение суток и очередь на ремонт перед разовыми клиентами.
- Согласованный перечень ЗИП под конкретный парк — сервисная компания помогает с закупкой и хранением критичных позиций.
- Телефонная и удалённая поддержка инженеров, знакомых с вашим оборудованием.
- Опция подмены узлов: на время ремонта заказчику ставят восстановленный узел (шпиндель, пильный или клеевой узел) — поток работает, пока его узел в ремонте.
Когда лайт-договора мало и выгоднее полная программа с аудитом парка — тема отдельного разговора; общие рамки того, что входит в сервисный договор и когда он окупается, разобраны в статье о сервисном договоре на станки.
Типовые звонки мебельщиков в сервис: жалоба → причина → решение
Ниже — сводная таблица по реальным обращениям мебельных производств. Она полезна как рабочий инструмент: диспетчер цеха находит жалобу, видит наиболее вероятную причину и первичные действия до приезда инженера.
| Жалоба из цеха | Вероятная причина | Решение |
|---|---|---|
| «Пила жжёт ЛДСП, чёрные полосы на резе» | Затупившийся пильный диск; завышенная подача при низких оборотах | Заточка или замена диска; проверка биения и оборотов, режима резания |
| «Сколы по нижней стороне плиты» | Разрегулирован или затуплен подрезной узел | Настройка положения подрезной пилы относительно основной, переточка |
| «Рез уводит, размер плывёт» | Износ роликов каретки, люфт упорной линейки, смола на направляющих | Чистка, дефектовка и замена роликов, проверка параллельности линейки |
| «Деталь сорвало со стола нестинга» | Падение вакуума: порезанный шнур, негерметичные шланги, забитый фильтр или старое масло насоса | Поиск утечек, замена уплотнительного шнура, обслуживание насоса |
| «Шпиндель шумит и греется, падают обороты» | Износ подшипников электрошпинделя, перегруз слишком большой фрезой | Диагностика шпинделя, замена подшипников или восстановление шпинделя; коррекция режимов |
| «Кромка отходит, щель по всей длине» | Недогрев клея, выработанный клей, холодная/влажная плита, изношенные прижимные ролики | Проверка температуры и состояния клея, выдержка плит в цехе, ревизия роликов |
| «Следы клея на лицевой пласти детали» | Грязный или изношенный дозирующий вал, избыточная подача клея | Чистка вала, калибровка дозирования, при износе — замена |
| «Волна и риски на кромке после станка» | Тупая или с люфтом фреза кромкообработки, биение подшипников её шпинделя | Замена фрезы, дефектовка шпинделя фрезы |
| «Кромкооблицовочный не выходит на температуру, ошибка нагрева» | Отказ ТЭНа, термопары или реле температуры | Прозвонка цепей нагрева, замена отказавшего элемента (из ЗИП) |
| «Клей пошёл комками, кромка в жёлтых подтёках» | Перегрев и деградация EVA-клея, смешение марок клея | Полная чистка узла, замена клея, контроль терморегулятора |
| «Передний торец кромки зажёвывает» | Затупились пилки торцовочного узла, сбито положение прижима | Переточка пилок торцовки, настройка прижима |
| «Присадка не сходится при сборке, отверстия гуляют» | Люфт сверлильных голов, износ направляющих, биение свёрл в разбитых цангах | Проверка по эталонной детали, дефектовка голов, замена цанг и свёрл |
| «Сверло жжёт ЛДСП, сколы на выходе» | Затупившееся сверло, неверная подача | Замена сверла по счётчику отверстий, коррекция режимов |
| «Прижим на присадке не держит деталь» | Просадка давления: утечки, износ манжет пневмоцилиндров, задубевшие присосы | Поиск утечек, ремкомплект цилиндра, замена присосов |
| «Пропуски отверстий в карте сверления» | Залипание пневмораспределителя или датчика положения, обрыв катушки | Чистка или замена распределителя, диагностика цепей датчиков |
| «После выходных пневматика не работает, станок дёргается» | Конденсат в магистралях, замёрзшая влага в распределителях (зимой) | Прогрев, слив конденсата, ревизия осушителя; утепление магистралей |
| «ЧПУ сыплет ошибками по осям по утрам» | Пыль на линейках и датчиках положения, излом кабеля в цепи переноски | Аккуратная чистка датчиков, диагностика кабельного жгута |
| «Из шкафа управления пахнет горелым, выбивает автомат» | Слой пыли на платах и контакторах, ослабленный контакт | Немедленная чистка шкафа, протяжка контактов, поиск слабого соединения |
| «Вакуум на присадке есть, деталь всё равно смещается» | Негерметичное соединение присосов, трещина в коллекторе, грязь на столе | Проверка сборки вакуумного тракта локально, чистка, замена прокладок |
Сезонность обслуживания: лето и зима
Мебельный цех живёт в годовом цикле, и график обслуживания должен его учитывать. Зимой и летом поток ломается по-разному.
| Фактор | Лето | Зима |
|---|---|---|
| Сжатый воздух | Перегрев компрессора, рост влажности воздуха — осушитель работает на пределе | Конденсат замерзает в магистралях и распределителях; обязателен слив и утепление |
| Клеевой узел | Клей быстрее окисляется в расплаве; учащают чистку, следят за перегревом | Холодный цех: узел дольше выходит на режим; сначала прогрев, потом подача клея |
| Плита (ЛДСП, МДФ) | Повышенная влажность на складе — набухание, хуже клеится и сверлится | Холодная плита с улицы покрывается конденсатом — клей не держит; выдержка в цехе 1–2 суток |
| Вакуум | Сухая мелкая пыль быстро забивает фильтры насоса | Загустевшее масло насоса, замедленный старт — прогрев перед сменой |
| Электрошкафы | Жара + пыль = перегрев; чистка фильтров чаще регламента | Перепады температуры при открывании ворот — конденсат на платах |
Чек-лист подготовки станочного парка к отопительному сезону — прогрев, пневматика, гидравлика — собран в статье «Подготовка станочного парка к зиме».
Как организовать сервис без своего механика
Держать штатного механика может себе позволить не каждый цех, а поток из трёх узлов без сервиса не выживет. Рабочая схема для цеха без механика выглядит так:
- Сменный журнал на каждом станке. Оператор фиксирует наработку, странные звуки, ошибки с фото экрана — это история болезни станка для любого инженера.
- Ежесменные и еженедельные пункты регламента закреплены за операторами. 80 % работ из таблиц выше — это чистка, контроль и смазка, не требующие механика. Операторов нужно просто этому научить.
- Первый звонок — на горячую линию сервиса. Значительная часть обращений решается консультацией по телефону без выезда: по опыту сервисных компаний до трети неисправностей закрывается дистанционной консультацией.
- Удалённая диагностика ЧПУ. Для станков с числовым управлением инженер может подключиться к стойке, прочитать журнал аварий и ошибки, найти причину без выезда — как это работает, описано в материале «Удалённая диагностика ЧПУ».
- Лайт-договор ТО (см. выше) — плановые визиты инженера и приоритет при поломке.
- Обученный ЗИП и подмена узлов — чтобы ремонт не означал остановку потока.
- Однократная диагностика всего потока перед заключением договора: инженер составляет карту рисков по каждому станку, и дальнейшее обслуживание строится от неё.
Частые вопросы
Как часто чистить клеевой узел кромкооблицовочного станка?
После каждой смены и перед любым простоем дольше часа — только горячим способом. Полная промывка делается при смене марки или типа клея. Если цех работает в две смены без перерыва, чистку выполняют в технологические паузы, не откладывая «на выходные»: застывший клей — главная причина гибели дозирующего вала.
Что опаснее для нестинга: плохая аспирация или плохой вакуум?
Они связаны: слабая аспирация под плитой ведёт к подсосу пыли под уплотнения вакуумного стола, и вакуум падает даже при исправном насосе. Но по деньгам хуже всего падение вакуума: сорванная деталь ломает фрезу и портит карту деталей. Поэтому шнур стола и фильтр насоса — позиции ЗИП номер один.
Можно ли обслуживать кромкооблицовочный станок своими силами?
Ежесменная чистка и еженедельные осмотры — да, это работа оператора. Всё, что касается нагрева (ТЭНы, термопары, силовые цепи), калибровки агрегатов и подшипников шпинделей фрез, лучше отдавать сервисному инженеру: ошибка в узле нагрева — это и брак, и пожарный риск.
Какой минимальный ЗИП нужен цеху из трёх станков (форматник, кромочник, присадка)?
Ядро из таблицы выше: переточенные диски, комплект прижимных роликов, термопара и ТЭН, фрезы кромкообработки, свёрла с цангами, шнур вакуумного стола, ремкомплект пневмоцилиндра, концевики, картриджи подготовки воздуха и очиститель клея. Этого достаточно, чтобы типовой отказ не останавливал поток на ожидание доставки.
Сколько переточек выдерживает пильный диск форматника?
Зависит от качества диска и заточки; по практике — от нескольких до десятка переточек, пока не выбирается тело зуба. Правильнее считать не число переточек, а состояние: увод геометрии, трещины в теле диска, потеря напряжения — повод списать диск, а не точить дальше.
Стоит ли переходить с EVA-клея на PUR?
PUR даёт шов, стойкий к воде и нагреву (важно для кухонь и ванных), но требует дисциплины: узел нельзя оставлять с расплавом, нужна герметичная упаковка клея и строгий регламент промывки. Переходить имеет смысл, когда качество кромления на EVA уже стабильно контролируется — иначе PUR только вскроет проблемы цеха.
Чем сервис именно мебельного потока отличается от ремонта отдельных станков?
Тем, что измеряется не «отремонтирован/не отремонтирован», а простоем потока. Инженер, понимающий технологию, начнёт, например, с кромкооблицовочного — потому что буфер раскроя обычно позволяет порезать детали впрок, а вот обходиться без кромления и присадки цех не может.
Чем может помочь «Сервис Станков»
Компания «Сервис Станков» обслуживает деревообрабатывающее оборудование во всех регионах присутствия: 350 инженеров, выезд в течение 24 часов, работа 24/7. Для мебельного потока актуальны:
- Техническое обслуживание станков — от 7 500 ₽: плановые регламентные работы по всем трём узлам потока, чистка и смазка, контроль клеевого узла, пневматики и вакуума.
- Диагностика на производстве — от 5 000 ₽: карта рисков по каждому станку перед запуском регламента или покупкой ЗИП.
- Ремонт станков — от 15 000 ₽: от замены подшипников пильного вала до переборки шпинделей и клеевых узлов.
- Удалённая диагностика «Телесервис» — от 3 500 ₽: разбор ошибок ЧПУ по телефону и удалённо, без ожидания выезда.
Консультация по телефону часто экономит выезд: около 30 % неисправностей клиенты устраняют сами после разговора с инженером. Обучить операторов ежесменному регламенту можно на программе обучения персонала — вложение в людей, которое окупается чище любых запчастей.
Телефон: +7 (495) 157-55-11, почта: info@service-stanki.ru.
Вывод
Сервис мебельного производства — это обслуживание трёх технологических узлов, а не трёх отдельных станков. Раскрой требует внимания к пильному узлу, шпинделю, вакууму и аспирации; кромление — железной дисциплины чистки клеевого узла и контроля температуры; присадка — стабильной пневматики, целых цанг и свежих свёрл. Сквозной фактор для всех — древесная пыль, сквозное решение — исправная аспирация и чистые электрошкафы. Критичный ЗИП, сезонная подготовка и лайт-договор ТО с подменой узлов закрывают оставшиеся риски. Поток, обслуживаемый по этой логике, останавливается на часы, а не на недели.
Источники
- ГОСТ 12.1.005-88 «ССБТ. Общие санитарно-гигиенические требования к воздуху рабочей зоны» (портал «Кодекс»)
- Сервисные решения HOMAG: ServiceBoard, serviceAssist, serviceRemote (HOMAG, на английском языке)
- Сервис WEINIG Group / HOLZ-HER: служба запчастей, выездной сервис, горячая линия, удалённый сервис (WEINIG, на английском языке)
- Руководство по профилактическому обслуживанию кромкооблицовочных станков HOMAG (Stiles Machinery, официальный дистрибьютор HOMAG, на английском языке)
- Кромкооблицовка: процесс, материалы и адгезивы (Википедия, на английском языке)