

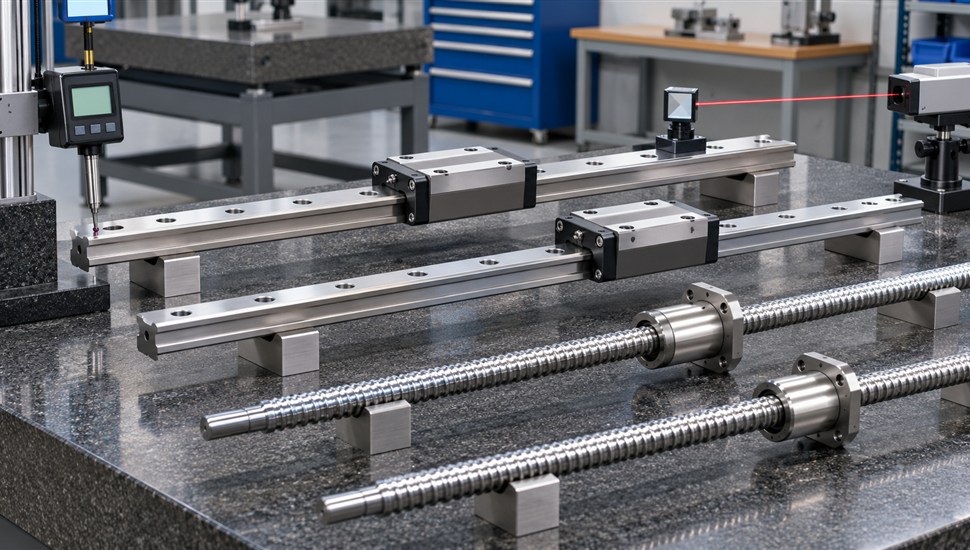
Шарико-винтовые передачи, каретки линейных направляющих и прецизионные подшипники — самые дорогие позиции механической части станка с ЧПУ и одновременно самые подделываемые. После того как каналы закупок европейских и японских компонентов перестроились через посредников и параллельный импорт, доля контрафакта на рынке выросла кратно: только SKF отчиталась об изъятии более 430 тысяч поддельных деталей своей марки за 2025 год. Подделка рассчитана именно на покупателя, который не сможет проверить деталь: внешне «HIWIN» или «THK» с торговой площадки выглядит почти как оригинал, а отличия вскрываются либо инструментом, либо уже на станке — когда он перестал держать размер.
Единственный надёжный барьер — входной контроль: проверка каждой поступившей позиции до монтажа. В российской системе стандартизации он оформлен как «верификация закуплённой продукции» по ГОСТ 24297-2013, который прямо разрешает проводить её в любой момент от поступления товара на склад до запуска в производство. Ниже — признаки подделок по официальным рекомендациям HIWIN, THK, NSK и SKF, пошаговая методика контроля ШВП, кареток и подшипников, а также юридическая процедура возврата брака поставщику по ГК РФ.
Чем опасна подделка ШВП и направляющих для станка
ШВП, рельсы и каретки — это детали с дорожками качения, прошедшими закалку (типичная твёрдость поверхностного слоя 58–62 HRC) и прецизионное шлифование с допусками в микронах. Подпольный производитель экономит на всём: на марке стали, на термообработке, на чистоте шлифовки, на шариках одной сортировки. Визуально это не всегда видно, но в работе фальшивая деталь проходит обратный путь — от «почти как оригинал» до аварии.
- Потеря точности. Накопленная погрешность шага поддельного винта в разы превышает допуск класса C5/C7, преднатяг гайки «плавает» по длине хода — ось начинает давать разброс размеров по детали. О том, как это проявляется в обработке, мы разбирали в статье «Станок с ЧПУ не держит размер: 10 причин и поиск своей».
- Вибрации и волнистость поверхности. Неравномерный преднатяг кареток и волнистая дорожка рельса дают вибрацию, которая «печатается» на обрабатываемой поверхности и одновременно разрушает шпиндельные опоры.
- Каскадный износ. Продукт износа поддельных дорожек — мелкая стальная стружка — попадает в смазку и разносится по системе: засоряются смазочные фитили кареток, гидростатика, при общей системе смазки — направляющие и подшипники шпинделя. Одна деталь за 40–80 тысяч рублей способна вывести из строя узлы на несколько миллионов.
- Внезапное заклинивание. Худший сценарий — разрыв циркуляции шариков в гайке ШВП на рабочей подаче: осевой удар, сорванные опоры винта, повреждённые крепления кареток, иногда — трещины в корпусных деталях. Простой в таком случае считается не днями, а неделями: подробнее о ценах вопроса — в материале «Сколько стоит час простоя станка».
Всемирная ассоциация производителей подшипников (WBA) специально подчёркивает: контрафакт не выглядит ржавым, поцарапанным или грязным и далеко не всегда продаётся со скидкой. Внешний вид детали не доказывает подлинность — доказывает только проверка по официальным каналам и измерения.
Какие позиции подделывают чаще всего
- Каретки и рельсы HIWIN и THK — серийные, дорогие, дефицитные позиции; подделку сложно отличить без вскрытия каретки, поэтому это любимый объект фальсификаторов.
- ШВП — и готовые передачи типоразмеров вроде SFU/DFU, и «изготовленные под заказ» винты с обработанными монтажными концами: под заказ подпольные цеха маскируют отсутствие паспорта и протокола испытаний.
- Подшипники NSK, SKF, FAG, NTN — шпиндельные и опорные series 25TAC62, 60TAC120 и аналогичные; контрафактный подшипник шпинделя убивает его за недели.
- Реже, но встречаются подделки ремней, муфт, датчиков и серводвигателей известных марок.
Логика покупателя, на которой строится сбыт подделок, проста: деталь нужна «вчера», оригинал у официального дистрибьютора — срок поставки 8–12 недель, а «тот же HIWIN» со склада посредника — завтра и на 30–40% дешевле. Именно разница в цене и сроке — главный индикатор риска, о чём прямо предупреждают и NSK, и WBA. Как соотносить цену, срок и риск при выборе между оригиналом и аналогом, мы разбирали в матрице выбора «оригинал или аналог»; какие позиции выгодно держать на собственном складе, чтобы не попадать в цейтнот, — в обзоре ЗИП для станка с ЧПУ.
Признаки подделки по брендам: упаковка, маркировка, серийники
У каждого крупного производителя линейных направляющих и подшипников есть официальные признаки оригинала и канал проверки. Сводная таблица по четырём главным маркам:
| Бренд | Упаковка | Маркировка и серийные номера | Официальная проверка |
|---|---|---|---|
| HIWIN | Фирменные коробки с этикеткой, каретки в индивидуальной упаковке, защитная плёнка; заводская антикоррозийная консервация | На каждой оригинальной каретке — лазерная гравировка логотипа, типоразмера и номера партии; на изделии — уникальный серийный номер для отслеживаемости производства; у оригинала торцевые уплотнители каретки — металлорезиновые, а не полностью резиновые | Запрос в представительство HIWIN или официальному дистрибьютору по серийному номеру и фотографиям; декларация производителя о борьбе с контрафактом опубликована на официальном сайте HIWIN |
| THK | Заводская упаковка, рельсы поставляются в сборе с каретками, зафиксированными на монтажной планке | Все рельсы одной плоскости маркированы одинаковым серийным номером; главная («мастер») направляющая дополнительно помечена индексом KB после серийного номера; базовая поверхность каретки расположена с противоположной стороны от логотипа THK, базовая грань рельса отмечена тонкой линией | Проверка серийных номеров и фотографий через официальный сайт или региональный офис THK; несовпадение серийников на комплекте рельс — повод для запроса |
| NSK | Картонные коробки и консервация заводского качества; конфигурация паллет и качество тары должны совпадать с предыдущими оригинальными поставками; заявленная страна производства должна соответствовать стране отгрузки | Полное отсутствие маркировки — очевидный признак подделки (официальная формулировка NSK); у фальшивых деталей шрифт отличается от заводского, нанесён неровно или в непривычном месте; у ряда серий у оригинала цельный точёный латунный сепаратор, у подделок — двухчастевой клёпаный | Проверка статуса поставщика по списку авторизованных дистрибьюторов на nsk.com; фирменное приложение NSK для проверки кода на упаковке; обращение в NSK с фотографиями |
| SKF | Коробка с одноразовой пломбировкой и проверочным кодом, который сканируется приложением WBA | Маркировка нанесена травлением/лазером и не стирается ногтем и растворителем; шрифт и логотип ровные, окраска равномерная; на одинаковых подшипниках из одной партии маркировка идентична | Бесплатное приложение SKF Authenticate — проверка по фотографиям детали; приложение WBA Check — сканирование кода на упаковке: зелёный ответ — код подлинный, жёлтый — код известен, но многократно сканировался, красный — код неизвестен, деталь подозрительна |
Важная оговорка про каретки: снаружи подделка может повторять оригинал почти полностью — те же красные торцевые уплотнители, те же зелёные смазочные фитили. Настоящие различия сидят внутри: качество шариков одной сортировки, чистота дорожек качения, обработка каналов возврата. Поэтому визуальный осмотр — только первый фильтр, а решение принимается по совокупности: маркировка + измерения + подтверждение серийника у производителя.
Рекомендация WBA: не пытайтесь финально квалифицировать подделку самостоятельно и не сообщайте о подозрении поставщику раньше, чем производителю. Сфотографируйте деталь, упаковку, этикетки и коды и направьте запрос в представительство бренда — это сохранит доказательства и даст вам заключение, к которому прислушается любой поставщик.
Методика входного контроля ШВП: пошагово
На приёмку ШВП закладывайте ориентировочно 1–3 часа на позицию вместе с оформлением. Понадобятся: стол с чистой поверхностью, безворсовая ветошь, динамометрический ключ с диапазоном до 2–5 Н·м (или динамометр), индикатор часового типа с ценой деления 1–2 мкм на стойке, лазерная рулетка или металлическая линейка, штангенциркуль, паспорт изделия и каталог производителя.
Шаг 1. Документальная проверка
- Сверьте накладную, счёт и спецификацию договора: типоразмер, диаметр и шаг винта, класс точности, тип гайки (одинарная/двойная, с преднатягом или люфтовая), длины резьбовой части и монтажных концов.
- Проверьте паспорт: серийные номера в паспорте должны совпадать с маркировкой на винте и гайке. Для классов точности C3 и точнее в комплекте должен быть протокол приёмо-сдаточных испытаний — по ISO 3408-3 именно на высокоточные передачи выдаются фактические данные измерений.
- Запросите у поставщика документы о происхождении (контракт, таможенная декларация), если деталь заявлена как оригинальная, но куплена через посредника.
Шаг 2. Визуальный осмотр
- Упаковка: вмятины, следы вскрытия, переклеенные этикетки — фото до вскрытия.
- Винтовая часть: равномерность шлифовки профиля по всей длине, отсутствие ржавых точек, забоин, следов контакта с губками тисков (частый признак «перебранной» или б/у детали).
- Гайка: заводская плёнка или чехол, отсутствие люфта гайки на винте при покачивании рукой (допустим лишь регулируемый осевой натяг), чистая зона шариков в перепускном канале.
- Торцы и центровые отверстия: концентричные следы обработки, целая резьба монтажных концов, шпонковые пазы без заусенцев.
- Гравировка на фланце гайки и торце винта: логотип, типоразмер, партия — ровная, одинаковой глубины (см. таблицу по брендам).
Шаг 3. Момент проворота гайки — главный экспресс-тест преднатяга
Момент проворота (динамический момент сопротивления) — косвенная, но информативная характеристика преднатяга: он прямо пропорционален усилию натяга шариков. Именно этот параметр (допустимое отклонение динамического момента преднатяга, параметр t12 по ISO 3408-3) нормируется в приёмо-сдаточных испытаниях ШВП.
- Зафиксируйте винт за фланец гайки в тисках через мягкие губки; на приводной конец винта наденьте динамометрический ключ.
- Проворачивайте винт плавно и с постоянной скоростью (стендовая методика по ISO предполагает вращение с тонкой плёнкой масла при примерно 100 об/мин; на складе достаточно медленного проворота вручную, смочив резьбу жидкой смазкой).
- Снимите показания момента минимум в трёх зонах хода — в начале, середине и конце рабочего участка, по 2–3 полных оборота в каждой зоне.
- Сравните средний момент с нормой из каталога или паспорта. Ориентиры для станочных передач диаметром 16–40 мм со средним преднатягом — ориентировочно от 0,05 до 1,5 Н·м; точное значение зависит от типоразмера и всегда есть в каталоге производителя конкретной серии.
- Оцените равномерность: разброс момента по длине хода свыше примерно ±50% от среднего, рывки, зоны «свободного хода» без сопротивления или, наоборот, локальные «закусывания» — признак кривизны винта, дефекта дорожек или потерянного преднатяга.
Шаг 4. Осевой люфт гайки
Зафиксируйте винт, установите индикатор часового типа на торец гайки и покачивайте гайку вдоль оси через мягкий рычаг. У передачи с преднатягом (двойная гайка или смещённый шаг) осевой люфт не допускается — индикатор должен показывать лишь упругую деформацию в единицах микрометров. У люфтовой передачи люфт должен соответствовать каталогу. Измеренное значение зафиксируйте в акте.
Шаг 5. Проверка шага и класса точности
- Экспресс-метод номинального шага (лазерная рулетка, линейка). Нанесите метку на винт и на гайку, сделайте ровно 10 или 20 полных оборотов и измерьте линейное перемещение: при шаге 10 мм и 20 оборотах гайка должна пройти 200 мм. Погрешность бытовой лазерной рулетки (±1–1,5 мм) не позволяет оценить класс точности (допуски C7 — это 0,05 мм на 300 мм), но надёжно ловит пересорт: когда вместо заявленного SFU 1605 (шаг 5 мм) привезли 1610, или «шлифованный» винт на деле катаный с «плавающим» шагом.
- Точная проверка класса точности. Полноценно накопленную погрешность хода измеряют лазерным интерферометром — по методике ISO 230-2 (точность и повторяемость позиционирования осей с ЧПУ) либо уже после монтажа на станке, либо на измерительном приборе у поставщика. Если интерферометра нет — требуйте протокол испытаний от продавца и сверяйте цифры с допусками класса.
- После монтажа погрешность конкретного винта можно частично скомпенсировать в системе ЧПУ — как это делается параметрами коррекции, разбираем в статье «Компенсация люфта и ошибки винта параметрами ЧПУ». Но компенсация не спасает от неравномерного по длине шага подделки.
Типовые допуски на накопленную погрешность хода (по ISO 3408 и JIS B 1192; точные значения всегда сверяйте с каталогом конкретного производителя):
| Класс точности | Допуск на 300 мм длины резьбы | Типичное применение |
|---|---|---|
| C3 | ±0,008 мм | Токарные и шлифовальные станки, оси инструментальных магазинов высокой точности; обязателен протокол испытаний |
| C5 | ±0,018 мм | Обрабатывающие центры, основные оси фрезерных станков с ЧПУ |
| C7 | ±0,050 мм | Вспомогательные оси, станки с коррекцией шага в ЧПУ, общемашиностроительные задачи |
| C10 | грубее, ориентировочно ±0,21 мм | Подъёмно-транспортные и неточные подачи; для станков с ЧПУ не применяется |
Шаг 6. Консервация и решение
После проверки протрите винт, нанесите свежую смазку, закройте гайку плёнкой, нанесите маркировку входного контроля («проверен, дата, ФИО») и внесите результат в журнал верификации закуплённой продукции (форма журнала приведена в ГОСТ 24297-2013). До вынесения решения «годен» деталь в монтаж не запускается.
Сводная карта контроля ШВП:
| Параметр | Инструмент | Норма (ориентир) | Признак брака или подделки |
|---|---|---|---|
| Комплектность документов | Паспорт, накладная, протокол испытаний | Серийники совпадают, класс точности подтверждён | Нет паспорта/серийников; для C3 и точнее нет протокола |
| Момент проворота гайки | Динамометрический ключ | По каталогу; ориентировочно 0,05–1,5 Н·м для Ø16–40 мм со средним преднатягом | Момент ниже нормы (потерян преднатяг), рывки, зоны свободного хода |
| Равномерность момента по длине | Динамометрический ключ в 3+ зонах | Разброс в пределах примерно ±50% от среднего | Локальные «закусывания», сильный рост момента к концу хода |
| Осевой люфт гайки | Индикатор часового типа (1–2 мкм) | У преднатянутой пары — ноль (единицы мкм упругого отжима) | Измеримый люфт у заявленной преднатянутой передачи |
| Номинальный шаг | Лазерная рулетка/линейка, 10–20 оборотов | Путь = шаг × число оборотов | Несовпадение номинала, «плавающий» шаг |
| Класс точности | Лазерный интерферометр (ISO 230-2) или протокол испытаний | C3: ±8 мкм/300 мм; C5: ±18 мкм/300 мм; C7: ±50 мкм/300 мм | Отказ предоставить протокол; измеренное отклонение вне допуска |
| Внешний вид и маркировка | Визуально, фото | Ровная гравировка логотипа, типоразмера, партии; заводская консервация | Отсутствие или «плавающая» гравировка, следы вскрытия, ржавчина, забоины |
Входной контроль кареток и рельсов
Каретки проверяются в сборе с «родным» рельсом из той же поставки. Типы направляющих, их устройство и характерный износ мы разбирали в статье «Направляющие станка: типы, износ, обслуживание»; здесь — только приёмочные тесты.
- Осмотр и маркировка. Каждая каретка — в индивидуальной заводской коробке с этикеткой; у HIWIN на корпусе каретки гравируются логотип, модель и номер партии, у THK каретки и рельсы одного комплекта несут совпадающие серийные номера. Смазочные ниппели на месте, уплотнители не порваны, внутри — заводская смазка (видно через перепускное окно).
- Люфт и качание. Установите каретку на рельс, прижмите рельс к базовой плоскости стола. Индикатор на корпус каретки: тяните и толкайте каретку вдоль рельса — у преднатянутых классов осевой люфт не допускается; покачивайте в плоскости, перпендикулярной движению — радиальный люфт у новой каретки также отсутствует. Любое ощутимое пальцами «стукание» — брак или потерянный преднатяг.
- Усилие и равномерность протяжки. Протяните каретку по всей длине рельса динамометром (или от руки, если типоразмер мал): сопротивление должно быть ровным, без «песка», рывков и локальных залипаний. Абсолютное усилие у кареток средних типоразмеров с преднатягом — единицы ньютонов; важнее равномерность: у подделки «гладкость» пропадает на отдельных участках дорожки.
- Стыкованные рельсы. Если рельсы поставляются стыками — сверьте метки стыка и одинаковые серийники всех секций одной плоскости, проверьте отсутствие ступеньки пальцем и щупом на стыке.
- Правило комплекта. Каретки и рельсы одной оси храните и монтируйте только в заводской комплектации: серийные номера и ориентация (направление сборки) должны совпадать — это требование THK прямо следует из системы маркировки серийными номерами.
Классы преднатяга, которые стоит сверять при заказе (обозначения по каталогам производителей):
| Производитель | Обозначения классов | Типичное применение в станке |
|---|---|---|
| HIWIN | Z0 — лёгкий, ZA — средний, ZB — тяжёлый преднатяг | Z0/ZA — оси станков с ЧПУ; ZB — тяжёлые нагруженные оси |
| THK | ZT, Z0 — зазор/без преднатяга; Z1 — лёгкий, Z2 — средний, Z3 — тяжёлый преднатяг | Z1/Z2 — основные оси обработки; Z3 — оси с большими моментами нагрузки |
Входной контроль подшипников: визуально, на слух и по коду
- Упаковка. Целая заводская коробка с пломбировкой и проверочным кодом; у SKF и ряда других марок код сканируется приложением WBA Check (зелёный/жёлтый/красный ответ). Консервант и влагопоглотитель внутри, коробка не «заложена» вторично.
- Маркировка. По NSK — отсутствие маркировки однозначно указывает на подделку. Сверьте шрифт с предыдущей оригинальной поставкой: глубина, чёткость, расположение одинаковых маркировок на партии. Травлёная маркировка не стирается ногтем и растворителем.
- Внешний осмотр. Чистота тел качения и дорожек (без вмятин, питтинга, следов коррозии), качество сепаратора (цельный точёный латунный у ряда серий NSK против клёпаного двухчастевого у подделок), состояние посадочных поверхностей.
- Вращение от руки. Подшипник должен вращаться плавно, «шёлково», без хруста, заеданий и явно слышного шума перекатывания. Сравните пару подшипников одной позиции: у оригинала ощущение одинаковое, у фальши — разное.
- Приборная проверка (при наличии). Шум и вибрацию прокручиваемого подшипника можно оценить виброметром; для парных шпиндельных опор с предварительным натягом характерно ровное «жужжание» без локальных всплесков.
- Проверка по коду и запрос производителю. SKF Authenticate проверяет деталь по фотографиям; NSK подтверждает статус дистрибьютора и принимает запросы по фотографиям и серийным номерам. Для шпиндельных подшипников, заказанных поштучно у незнакомого продавца, этот пункт должен быть обязательным.
Акт входного контроля: структура документа
Акт — это одновременно рабочий документ службы качества и доказательная база для претензии. Стандартную структуру подсказывает сам ГОСТ 24297-2013 (верификация закуплённой продукции с ведением журнала); на практике в акте фиксируют:
- Наименование предприятия, подразделение, дата и место проведения контроля.
- Основание: договор, счёт, товарная накладная (номера и даты).
- Поставщик и заявленный изготовитель (бренд).
- Наименование детали, артикул/чертёжный номер, количество, серийные номера изделий.
- Перечень проверенных параметров: методика, применённые средства измерений (с номерами свидетельств о поверке), норма и фактическое значение по каждому пункту.
- Выявленные отклонения и признаки контрафакта (со ссылкой на фотографии-приложения).
- Заключение: «годен», «годен условно (указать условие)», «не годен», «требует экспертизы/запроса производителю».
- Подписи: контролёр, начальник отдела технического контроля, представитель поставщика (если присутствовал).
- Приложения: фотографии упаковки и дефектов, копии паспортов, скриншоты ответов производителя.
Каждое проверенное изделие маркируется (штамп/наклейка с датой и подписью), а результаты вносятся в журнал верификации. Периодически сводите статистику по поставщикам: два-три акта «не годен» от одного продавца — основание пересмотреть канал закупки.
Претензионная работа с поставщиком: пошаговая процедура
Если входной контроль выявил брак или признаки контрафакта, порядок действий такой.
- Фиксация. Остановите приёмку. Не монтируйте деталь и не отправляйте её обратно до совместного осмотра. Сфотографируйте упаковку, этикетки, коды, маркировку и дефекты (включая видео проверки момента проворота или люфта). Составьте акт о выявленных недостатках комиссией. Упаковку и этикетки сохраните — это часть доказательств.
- Уведомление поставщика. Направьте письменную претензию в срок, установленный договором (на практике — от 2–3 дней с момента обнаружения). Приложите акт и фотографии, предложите совместный осмотр или вызов представителя. Если договор поставки отсылает к инструкциям П-6 и П-7, соблюдайте их регламенты по срокам уведомления и вызова представителя на проверку качества.
- Экспертиза. При споре о причинах недостатка назначается независимая экспертиза; по подозрению в контрафакте параллельно направьте запрос официальному производителю (HIWIN, THK, NSK, SKF подтверждают серийные номера и выдают заключения) — WBA рекомендует делать это до любых разговоров с поставщиком. Расходы на экспертизу по общему правилу несёт сторона, виновная в недостатке.
- Требования. По договору поставки покупатель вправе предъявить требования статьи 475 ГК РФ (статья 518 ГК РФ прямо отсылает к ней): соразмерное уменьшение цены, безвозмездное устранение недостатков или возмещение расходов на их устранение, а при существенном нарушении требований к качеству — отказ от исполнения договора с возвратом уплаченной суммы либо замена товара.
- Возврат и замена. Возврат оформляется актом и возвратной накладной, замена — с новым сроком поставки. При отказе удовлетворить претензию в договорный срок (обычно 10–30 календарных дней) спор передаётся в арбитражный суд; исковая давность — три года. До решения суда деталь храните в изоляции с маркировкой, не разукомплектовывая.
Кто и в каком случае платит за брак — сводная таблица по ГК РФ:
| Ситуация | Норма ГК РФ | Что вправе требовать покупатель | На ком расходы |
|---|---|---|---|
| Недостаток выявлен при входном контроле, деталь не монтировалась | ст. 518, ст. 475 п. 1 | Уменьшение цены, безвозмездное устранение, возмещение расходов на устранение; при существенном нарушении — возврат денег или замена | Поставщик |
| Скрытый недостаток проявился после монтажа, гарантийный срок установлен | ст. 477 п. 1, ст. 475 | Те же требования + возмещение убытков (включая стоимость демонтажа и простоя, если причинная связь доказана) | Поставщик, если не докажет, что недостаток возник из-за нарушения правил монтажа, хранения или эксплуатации покупателем (ст. 476) |
| Гарантийный срок не установлен | ст. 477 п. 2 | Требования в разумный срок, но в пределах двух лет со дня передачи товара | Поставщик — при доказанности недостатка на момент передачи |
| Поставлен контрафакт под известным брендом | ст. 469 (товар не соответствует договору), ст. 475 п. 2, ст. 1515 | Отказ от договора и возврат суммы, замена на оригинал, убытки; продажа контрафакта — самостоятельное нарушение прав на товарный знак | Продавец контрафакта; риск возврата денег через суд лежит на покупателе, поэтому важна фиксация до монтажа |
| Недостаток возник из-за нарушения покупателем правил приёмки, хранения или монтажа | ст. 476 п. 2, ст. 720 (правила приёмки) | Требований к поставщику нет | Покупатель |
Если контрафакт уже успел поработать в станке
Когда поддельная деталь уже установлена и станок начал «сыпаться», порядок тот же, но к претензии добавляется доказательство причинной связи: дефект детали ↔ повреждение узла. Здесь помогает независимая диагностика на производстве (от 5 000 ₽) с документальным заключением о причине отказа, а восстановление станка берут на себя сервисные инженеры — ремонт станков от 15 000 ₽, включая замену ШВП и направляющих с контролем точности осей по ISO 230-2. Подобрать и заказать запчасти с подтверждённым происхождением можно по адресу info@service-stanki.ru — это дешевле, чем потом доказывать поставщику, что его «оригинал» оказался подделкой.
Как снизить риск закупки подделки
Даже идеальный входной контроль дешевле не проводить, чем не допускать контрафакт на склад. Оценка каналов закупки:
| Канал закупки | Риск контрафакта | Мера защиты |
|---|---|---|
| Официальный дистрибьютор из списка на сайте производителя | Низкий | Периодически сверять статус дистрибьютора; сохранять переписку и сертификаты |
| Российский дилер/посредник, параллельный импорт | Средний | Запрашивать серийники и документы о происхождении до оплаты; проверять коды через приложения производителя; полный входной контроль каждой позиции |
| Торговые интернет-площадки и объявления «со склада в наличии» | Высокий | Не закупать прецизионные детали; при форс-мажоре — приёмка с фото- и видеофиксацией каждого шага, запрос производителю до монтажа |
| Б/у детали, стоки, «остатки с закрытого производства» | Высокий | Личный осмотр до оплаты; входной контроль в полном объёме; закладывать риск в цену |
Правила, которые стоит закрепить в договоре поставки: право на входной контроль и срок для его проведения до монтажа; класс точности, класс преднатяга и нормы момента проворота по каталогу производителя как обязательные требования спецификации; обязанность передать паспорт и протокол испытаний для точных классов; ответственность за контрафакт (возврат оплаты + убытки) и срок ответа на претензию. Красный флаг по цене работает всегда: существенно ниже рынка при «наличии» дефицитной позиции — это не удача, а статистика, о которой предупреждают все производители из этой статьи.
Частые вопросы
Можно ли отличить подделку ШВП без приборов?
Только предварительно: по упаковке, гравировке, совпадению серийников с паспортом, плавности хода гайки «на ощупь» и косвенно по цене. Окончательный ответ даёт измерение момента проворота и люфта индикатором плюс подтверждение серийного номера у производителя. Отсутствие гравировки на каретке или маркировки на подшипнике — уже достаточный повод приостановить приёмку.
Сколько времени занимает входной контроль ШВП?
Ориентировочно 1–3 часа на позицию с оформлением акта: документы, осмотр, момент проворота в трёх зонах, люфт, экспресс-проверка шага. Это на порядки дешевле недели простоя из-за заклинившей гайки.
Деталь уже установлена, брак обнаружился в работе. Что делать?
Остановите станок, зафиксируйте состояние фото и видео, произведите демонтаж с составлением акта и сохраните деталь в неизменном виде. Дальше — претензия, экспертиза причин, требования по ст. 475 и 518 ГК РФ. Учтите: чем позже обнаружен недостаток, тем больше спор о его причинах, поэтому настаивайте на экспертизе и запросах производителю.
Входной контроль обязателен по закону?
Для обычного промышленного предприятия ГОСТ 24297-2013 применяется добровольно, но именно акт входного контроля становится главным доказательством в споре с поставщиком и элементом системы менеджмента качества. Без акта претензия строится на устных доводах — и проигрывает.
Производители правда отвечают на запросы о серийных номерах?
Да. HIWIN, THK, NSK и SKF ведут программы борьбы с контрафактом и проверяют серийники/коды по фотографиям; SKF для этого выпустило приложение SKF Authenticate, NSK и WBA — проверки по кодам на упаковке. Запрос бесплатный и занимает, как правило, от пары дней до пары недель.
Чем люфтовая гайка отличается от преднатянутой на приёмке?
Моментом проворота и люфтом: у преднатянутой передачи люфт отсутствует, момент проворота выше и нормируется каталогом; у люфтовой — измеримый осевой люфт и минимальное сопротивление. Подделка часто «путается»: продаётся как преднатянутая, а по факту имеет люфт и неравномерный момент.
Поставщик признал брак, но тянет с заменой. Какие сроки?
Срок замены и ответа на претензию должен быть в договоре (обычно 10–30 дней). Если его нет, применяется понятие разумного срока, а по истечении — иск в арбитражный суд в пределах трёхлетней исковой давности. Для дефицитной детали разумно сразу согласовать в претензии график: возврат, замена или возврат денег.
Источники
- Руководство NSK «Как определить и избежать покупки поддельных подшипников NSK» (NSK, официальный сайт)
- Инициатива «Stop Fake Bearings» Всемирной ассоциации производителей подшипников (WBA)
- THK: «Маркировка главной направляющей» — серийные номера и метка KB (THK, официальный сайт)
- Декларация HIWIN о борьбе с контрафактом и прослеживаемости серийных номеров (HIWIN, официальный сайт)
- ISO 3408-3. Винты шариковые. Часть 3. Условия приёмо-сдаточных испытаний (ISO)
- ISO 230-2. Код испытаний станков. Часть 2. Определение точности и повторяемости позиционирования осей с ЧПУ (ISO)
- ГОСТ 24297-2013. Верификация закупленной продукции. Организация проведения и методы контроля. Приложение А — форма журнала верификации (docs.cntd.ru)
- Гражданский кодекс РФ, статья 475. Последствия передачи товара ненадлежащего качества
- Гражданский кодекс РФ, статья 518. Последствия поставки товаров ненадлежащего качества