

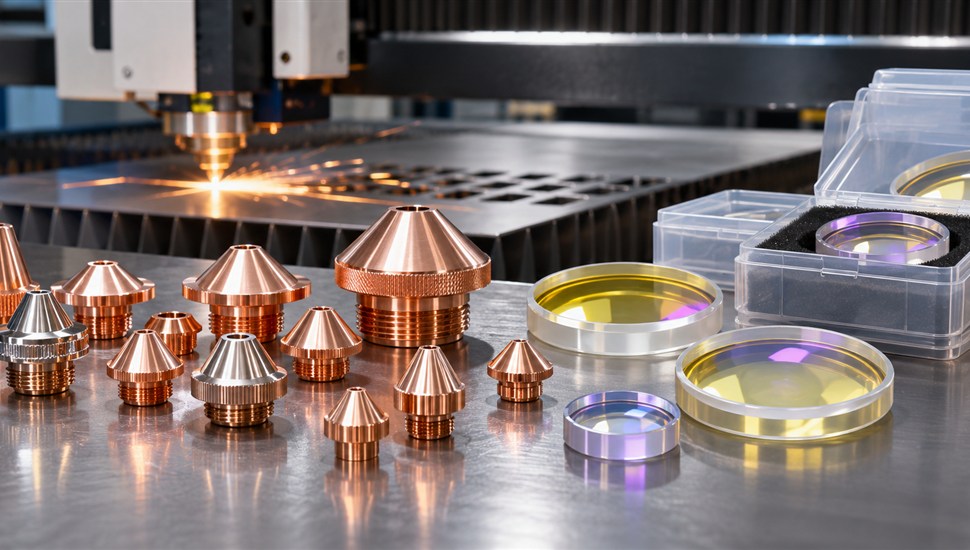
Лазерный станок по металлу устроен обманчиво просто: источник излучает, головка фокусирует, газ выдувает расплав. На практике именно режущая головка — самый «расходный» узел лазерного станка: сопла, защитные стёкла, линзы и керамические датчики меняются постоянно, а их состояние напрямую определяет качество кромки, скорость и себестоимость реза. Изношенное сопло за одну смену способно испортить партию деталей, а вовремя не заменённое защитное стекло — привести к пробою дорогой фокусирующей линзы или коллиматора.
Эта статья — практическая карта запчастей режущей головки и источника: что каждая деталь делает, какой у неё ресурс, сколько она ориентировочно стоит, как её подобрать под материал и бренд головки и когда менять. Статья полезна технологам, операторам и снабженцам предприятий, эксплуатирующих волоконные лазерные станки с головками RAYTOOLS (линейка развивается под маркой OSPRI), WSX, BODOR, PRECITEC, BOCI и их аналогами.
Из чего состоит режущая головка: карта запчастей
Проследим путь луча сверху вниз. Излучение приходит по волоконному кабелю и входит в головку через разъём QBH (или аналогичный QCS/QCS-D на мощных станках). Дальше по тракту стоят:
- коллимирующая линза — выравнивает расходящийся луч из волокна в параллельный пучок;
- верхнее защитное стекло — первая «линия обороны», закрывает коллиматор и выходное окно волоконного кабеля;
- фокусирующая линза — собирает пучок в рабочее пятно диаметром порядка десятых долей миллиметра;
- нижнее защитное стекло — принимает на себя брызги расплава и копоть из зоны реза;
- керамический корпус (держатель) с ёмкостным датчиком высоты — изолирует сопло, передаёт сигнал положения листа в систему ЧПУ (у RAYTOOLS такой модуль называется CAPS);
- сопло — формирует газовый факел вокруг пятна и выдувает расплав из реза;
- уплотнения (O-кольца), стопорные и пружинные кольца, высокочастотный кабель датчика — мелочей здесь нет: порванное кольцо означает подсос воздуха и чёрные кромки на нержавейке.
Итоговая таблица расходников и ремонтных узлов головки. Ресурс и цены — ориентировочные: реальные значения зависят от мощности, режимов, материалов и культуры эксплуатации (цены даны по состоянию рынка на 2026 год, для ориентира при планировании закупок).
| Деталь | Функция | Ресурс (ориентировочно) | Ориентир цены | Когда менять |
|---|---|---|---|---|
| Сопло одинарное (однослойное) | Формирует цилиндрический поток азота или воздуха | 1–4 недели двухсменной работы | 100–600 ₽ за штуку, фирменные — до ~1200 ₽ | Округление кромки отверстия, деформация кончика, следы пробоя, нестабильный рез |
| Сопло двойное (двухслойное) | Работа с кислородом, стабилизация факела на углеродистой стали | 1–4 недели двухсменной работы | 150–800 ₽ за штуку | Те же признаки, плюс прогар внешнего канала |
| Нижнее защитное стекло | Защита фокусирующей линзы от брызг и копоти | 40–200 часов резки | 200–800 ₽ за штуку (в комплектах дешевле) | Точки, налёт, радужные пятна, пробой — при первом появлении |
| Верхнее защитное стекло | Защита коллиматора и окна волоконного кабеля | 500–1500 часов | 500–2500 ₽ за штуку | При любом видимом дефекте; при пробое нижнего — обязательно |
| Фокусирующая линза | Формирует рабочее пятно | 500–1000 часов, 3–12 месяцев | 2000–8000 ₽ | Мутность, точки на поверхности, падение глубины реза |
| Коллимирующая линза | Выравнивает пучок из волокна | 1–3 года | 3000–10 000 ₽ | При видимых дефектах, при деградации пятна |
| Керамический держатель/кольцо с датчиком | Изоляция сопла, ёмкостное измерение высоты | 6–12 месяцев, чаще — до аварии | 350–3000 ₽ (родные дороже аналогов) | Сколы, трещины, металлизация поверхности брызгами, дрейф высоты |
| Уплотнительные кольца (O-кольца) | Герметичность газового тракта | При каждой разборке узла | 50–300 ₽ за штуку | Всегда после снятия линз, стёкол, керамики |
| Высокочастотный кабель датчика | Передача сигнала ёмкостного датчика в контроллер | 1–2 года | По запросу поставщика | Обрыв, перетирание, нестабильные показания высоты |
Правило экономии: запасное нижнее стекло и комплект сопел всегда должны лежать у станка. Их цена измеряется сотнями рублей, а пробитая фокусирующая линза — тысячами, плюс день простоя.
Сопла: одинарные и двойные, типоразмеры, подбор
Чем отличаются одинарные и двойные сопла
Одинарное (однослойное) сопло — это один калиброванный канал. Оно создаёт плотный цилиндрический поток инертного газа и применяется там, где газ работает «механически»: выдавливает расплав из реза и защищает кромку от окисления. Это основной инструмент для нержавеющей стали, алюминия и его сплавов, меди и латуни с азотом или сжатым воздухом.
Двойное (двухслойное) сопло имеет два концентрических канала. Оно создано для резки с кислородом: газ здесь не только выдувает расплав, но и участвует в экзотермической реакции горения металла, а двойная геометрия стабилизирует факел на углеродистой стали. Побочный эффект — окисленная кромка, поэтому для нержавейки кислород и двойные сопла не используют.
Типоразмеры и посадка
Сопло ввинчивается в керамический держатель по резьбе. Самые распространённые стандарты: D28 M11 (внешний диаметр 28 мм, резьба M11, типовая высота H15), D32 M14 (мощные головки с крупным терминалом), D19,5 M8 и трубные варианты вроде D11 M8 H19. Обозначение вида «D28 M11 H15» — это фактически ключ совместимости: если геометрия совпала, сопло встаёт на посадочное место разных брендов. Калибр — диаметр выходного отверстия — шаговый: 0,8 / 1,0 / 1,2 / 1,5 / 2,0 / 2,5 / 3,0 / 3,5 / 4,0 / 5,0 мм.
Подбор сопла под материал, толщину и газ
Логика проста: тонкий лист и точный контур — малый калибр; толстый лист и большой расход газа — большой калибр; кислород — двойное сопло, азот и воздух — одинарное. Ориентировочная таблица:
| Материал | Толщина | Газ | Тип сопла | Калибр | Давление газа (ориентировочно) |
|---|---|---|---|---|---|
| Углеродистая сталь | 0,5–3 мм | Кислород | Двойное | 1,0–1,5 мм | 0,3–0,6 МПа |
| Углеродистая сталь | 3–10 мм | Кислород | Двойное | 1,5–2,5 мм | 0,3–1,0 МПа |
| Углеродистая сталь | 10–20 мм и более | Кислород | Двойное | 2,5–3,5 мм | по карте резки |
| Нержавеющая сталь | до 2 мм | Азот | Одинарное | 1,2–1,5 мм | 1,0–1,5 МПа |
| Нержавеющая сталь | 2–6 мм | Азот | Одинарное | 1,5–2,5 мм | 1,0–1,8 МПа |
| Нержавеющая сталь | 8–16 мм | Азот | Одинарное | 3,0–4,0 мм | 1,6–2,5 МПа |
| Алюминий и сплавы | 1–3 мм | Азот или воздух | Одинарное | 1,5–2,0 мм | 0,8–1,2 МПа |
| Алюминий и сплавы | 3–10 мм | Азот | Одинарное | 2,5–4,0 мм | 1,2–2,0 МПа |
| Медь, латунь | 1–5 мм | Азот или кислород | Одинарное | 1,5–2,5 мм | по карте резки, осторожно с отражениями |
| Оцинкованная сталь | 0,8–3 мм | Азот или воздух | Одинарное | 1,5–2,5 мм | 1,0–1,5 МПа |
Точные значения всегда берите из технологической карты резки производителя станка — таблица выше показывает принцип, а не жёсткую норму.
Почему дешёвое сопло портит рез: соосность, факел, штрихи на кромке
Качество реза определяется не «красотой» сопла, а точностью его канала. Дешёвые сопла из латунных заготовок или низкосортной меди (вместо электролитической меди с точной обработкой и защитным покрытием) бьют по трём направлениям сразу:
- Несоосность канала и луча. Если отверстие смещено или наклонено относительно резьбовой оси даже на несколько сотых миллиметра, газовый факел получается асимметричным. Расплав выносится с одной стороны реза сильнее, чем с другой, — на кромке появляются односторонние штрихи и наплывы, особенно заметные на листах от 3 мм, на острых углах контура и при прошивке отверстий.
- Искажённый факел. Грубая внутренняя геометрия, заусенцы на кромке отверстия и неровная фаска ломают ламинарный поток газа. Вместо плотного цилиндра получается закрученный факел с завихрениями: часть расплава остаётся в резе (грат снизу), часть летит вверх — на защитное стекло и линзу.
- Ускоренный износ и перерасход. Некачественная медь быстрее прогорает и деформируется от брызг, калибр «плывёт», растёт расход газа при падении скорости. Сопло приходится менять вдвое-втрое чаще, а вместе с ним — и нижнее защитное стекло.
Проверка соосности — обязательная процедура после замены сопла или керамики. Классический способ: на торец сопла наклеивается кусочек скотча или термоленты, подаётся короткий импульс малой мощности (порядка 100 Вт; на многих станках достаточно контрольного красного луча), затем по следу прожига оценивается положение метки относительно центра отверстия. Смещённая метка — повод юстировать головку, пока штрихи на кромке не появились на детали.
Признаки износа сопла
- видимое округление или подплавление кромки выходного отверстия;
- деформация кончика после столкновения с листом или срезанным элементом;
- наплывы шлака, которые не снимаются мягкой очисткой;
- нестабильное качество реза «на ровном месте», разброс ширины реза;
- рост расхода газа при прежних параметрах;
- следы пробоя на кромке — луч начал цеплять сопло.
Линзы: коллимирующая, фокусирующая и фокусные расстояния
В волоконных лазерных головках (длина волны около 1 мкм) линзы изготавливают из плавленого кварца с просветляющим покрытием. Обратите внимание: линзы CO2-станков делают из селенида цинка (ZnSe) под длину волны 10,6 мкм — они «непрозрачны» для волоконного лазера, перегреются и треснут. Взаимозаменяемости между типами станков нет.
Коллимирующая линза обычно фиксирована для конкретной головки, а вот фокусирующая подбирается под задачу. Ключевой параметр — фокусное расстояние: чем оно короче, тем меньше пятно и точнее рез, но тем меньше глубина фокуса; чем длиннее — тем «глубже» держится фокус и тем дальше линза от брызг.
| Фокусное расстояние | Размер пятна / глубина фокуса | Типовое применение |
|---|---|---|
| 100 мм | Минимальное пятно, малая глубина фокуса | Тонкий лист до 2–3 мм, точный контур, малая ширина реза, микродетали |
| 125–127 мм | Малое пятно, умеренная глубина фокуса | Универсальный вариант для листа до 4–6 мм — «заводская» линза большинства голов |
| 150 мм | Крупнее пятно, глубже фокус | Средние толщины 5–10 мм, рез с повышенным ресурсом оптики (линза дальше от брызг) |
| 190–200 мм | Крупное пятно, максимальная глубина фокуса | Толстый лист от 10–12 мм и выше, нержавейка с азотом, сварка |
Практическое правило: глубина фокуса должна покрывать примерно половину толщины разрезаемого листа, иначе рез «развалится» по глубине. Линза деградирует не мгновенно: просветляющее покрытие выгорает от обратных отражений (медь, латунь, алюминий, блестящая оцинковка — главные «отражатели»), на поверхности появляются точки от микробрызг. Мутная линза — это падающая глубина реза, расширенный рез и локальный перегрев, который рано или поздно заканчивается пробоем.
Защитные стёкла: почему их два и когда менять
Система защиты построена по принципу эшелонированной обороны, и стёкол в головке два (в мощных головках — больше):
- нижнее защитное стекло стоит сразу за фокусирующей линзой и принимает основной удар: брызги расплава, копоть, конденсат паров металла. Это «расходник № 1» по частоте замены — особенно при резке нержавейки и алюминия с азотом, когда факел высокого давления поднимает тугоплавкие брызги вверх;
- верхнее защитное стекло стоит перед коллиматором. Пока нижнее стекло живо, верхнее почти не страдает. Но если брызги прожигают нижнее, луч начинает греться на его дефектах, дефекты растут лавинообразно — и верхнее стекло остаётся последним барьером перед коллиматором и выходным окном волоконного кабеля, которые стоят на порядок дороже.
Признаки, что стекло пора менять: чёрные точки и пятна в центральной зоне, белёсый налёт, радужные разводы (повреждено просветляющее покрытие), трещины, следы пробоя — светящаяся точка, видимая при прохождении луча. Любой из этих признаков — немедленная замена, а не «до конца недели»: лазер мощностью 3–12 кВт прожигает дефектное стекло за минуты и переносит удар на линзу.
Правила замены: работать в нитриловых перчатках (жировой отпечаток пальца сгорает в пятно), протирать посадочное место безворсовой салфеткой, продувать гнездо сухим воздухом, проверять уплотнительные кольца и ставить их новыми. Никогда не устанавливайте стекло «на старый уплотнитель» и не касайтесь просветляющего покрытия с обеих сторон. Подробнее об уходе за оптикой, источником и газовым трактом — в статье обслуживание лазерного станка: оптика, источник, газ.
Почему нижнее стекло пробивает каждую неделю. Типовые причины: малая задержка подачи газа перед включением излучения (луч стартует раньше обдува — брызги летят в стекло); грязное или деформированное сопло; резка отражающих материалов на максимальной мощности; некачественное стекло с плохим покрытием; нарушение фокуса после смены линзы на другое фокусное расстояние.
Керамический датчик высоты (CAPS): как работает и как умирает
Керамический держатель — не просто «прокладка» между головкой и соплом. Сопло с керамикой образуют обкладку конденсатора, второй обкладкой которого служит лист металла. Ёмкость зависит от расстояния до листа, контроллер датчика (у RAYTOOLS/OSPRI этот модуль называется CAPS) преобразует её в сигнал высоты, и система ЧПУ непрерывно держит сопло на заданной высоте — а заодно мгновенно останавливает ось при столкновении. Так работает большинство серийных волоконных головок; аналогичные решения применяют PRECITEC, Lessmüller и другие производители.
Как умирает керамика:
- сколы и трещины при столкновении сопла с листом, срезанными деталями, перемычками (мостиками);
- металлизация поверхности брызгами расплава — керамика перестаёт изолировать, ёмкость «плывёт», появляются ложные срабатывания и ошибки датчика;
- загрязнение сажей и пылью — ток утечки, нестабильные показания;
- обрыв и перетирание высокочастотного кабеля из-за постоянных перемещений оси;
- износ резьбы — сопло «гуляет», соосность теряется вместе с сигналом.
Чем грозит дешёвый аналог. Керамика — точный диэлектрик с калиброванной геометрией. У аналогов встречаются пористый материал (впитывает пары металла и «зарастает» брызгами за недели), отклонения посадочных размеров (сопло сидит с перекосом — те самые штрихи на кромке) и нестабильная ёмкость (дрейф высоты в течение смены). Симптомы на детали: «ступеньки» по высоте, наклонные стенки реза, касания сопла о лист, срыв контура, а в худшем случае — авария с падением головки на лист без срабатывания защиты. После замены керамики обязательна калибровка нуля и ёмкостной характеристики; сопла и стёкла взаимозаменяемы в рамках стандарта посадки, а вот керамические узлы и датчики правильнее ставить «родные» — как выбирать между оригиналом и аналогом по типу детали, разобрано в матрице выбора запчастей.
Если головка начала «терять высоту» или датчик выдаёт ошибки, не откладывайте: диагностика и юстировка лазерных головок в лазерном центре «Сервис Станков» начинается от 5 000 ₽, что несопоставимо дешевле испорченной партии деталей или упавшей головки.
Совместимость расходников по брендам голов
Рынок расходников унифицирован вокруг нескольких посадочных стандартов, но у каждого бренда есть нюансы. Сводная таблица:
| Бренд головки | Типовые серии | Сопла | Керамика и датчик | Примечания |
|---|---|---|---|---|
| RAYTOOLS / OSPRI | BM110, BM111 (до ~3 кВт), BT-210/240, серии AG для высоких мощностей | D28 M11 (малый терминал), D32 M14 (крупный терминал); одинарные и двойные, калибры 1,0–5,0 мм | Родная керамика D28/D32, модуль ёмкостного датчика CAPS | Самый распространённый стандарт; BM110 использует малый керамический корпус D28 × M11 |
| WSX | WSX-70/71/91, SW20A, NC63 | D28 M11 (часто хромированные), калибры 0,8–4,0 мм | Керамика под конкретный терминал WSX | Посадка совпадает с Raytools, керамику подбирают по модели |
| BODOR | Головки станков серий BCL (лист) и трубных моделей | D28 M11 / D32 M14 в зависимости от модели | Совместимая керамика BODOR | Перед закупкой уточнять модель головки по паспорту станка |
| PRECITEC | HP 5.0/6.0, ProCutter 2.0 (до 85 кВт), ProCutter Prime/Zoom/Thunder | D28 высотой H15 под крепление Precitec (винтовой или быстрозажимной) | Собственные керамические узлы и сенсорные модули | Немецкая головка, повышенные требования к качеству расходников |
| BOCI / BOCHU | HS-серии для листа, BLT310T/421T/441T/442T для труб | D27/D28 M11 для листа; трубные D11 M8 H19 | Родные керамические держатели | Для трубных головок — свои сопла с защитой от защемления |
Практический вывод: сопла и защитные стёкла в рамках одного стандарта (например, D28 M11 H15) взаимозаменяемы между брендами — экономия здесь допустима при проверенном поставщике. Керамические держатели, датчики и линзы в сборке — детали «по модели головки»: посадка может совпасть, а ёмкостная характеристика и геометрия — нет.
Модули и диоды источника: что можно заменить
Волоконный источник — это не «лампа», а каскад из десятков полупроводниковых лазерных диодов, объединённых в модули накачки, излучение которых вводится в активное волокно с брэгговскими решётками (у Raycus, крупнейшего китайского производителя, в линейке есть диодные модули на длины волн 793–976 нм и волоконные компоненты собственной разработки). Заявленный ресурс диодной накачки у серийных источников — порядка 100 000 часов, но он сокращается перегревом, грязной оптикой и нестабильным питанием.
Признаки деградации источника: падение фактической мощности при тех же уставках, рост тока накачки для достижения прежней мощности, ухудшение пятна и расфокусировка «на ровном месте». Замена диодного модуля или пайка волокна — работа для сервисного центра: требуется вскрытие источника, юстировка, сварка волоконных соединений и последующая поверка мощности. Вмешательство «на коленке» превращает ремонтируемый модуль в замену источника целиком. Ремонтом и обслуживанием лазерных источников и головок занимается лазерный центр «Сервис Станков»; регулярную профилактику станка можно заказать в рамках технического обслуживания от 7 500 ₽.
Регламент замены расходников: график
Периодичность зависит от режима работы, поэтому регламент ниже — ориентировочный каркас для одной или двух смен, который стоит адаптировать под свой парк. Ключевая идея: осмотр — каждую смену, нижнее стекло — по состоянию и не реже раза в неделю-две при интенсивной резке, оптика — по состоянию с плановой ревизией.
| Периодичность | Работы |
|---|---|
| Каждая смена (8 часов) | Осмотр сопла (кромка, шлак), продувка, осмотр нижнего защитного стекла на просвет, контроль качества реза на тестовом фрагменте |
| Еженедельно (~40 часов) | Замена нижнего защитного стекла при интенсивной резке, чистка посадочных мест, проверка соосности по следу на скотче, осмотр уплотнений |
| Ежемесячно (~170 часов) | Ревизия керамического держателя и кабеля датчика, осмотр фокусирующей линзы, продувка газового тракта, контроль манометров |
| Ежеквартально | Замена фокусирующей линзы по состоянию, калибровка датчика высоты, осмотр верхнего защитного стекла, проверка окна волоконного кабеля |
| Раз в полгода — год | Ревизия коллиматора, проверка фактической мощности источника, аудит всей оптики с заменой «уставших» стёкол даже без явных дефектов, ревизия газовых магистралей |
Систематизировать работу помогает складской минимум по запчастям — перечень того, что обязательно должно быть на складе станка с ЧПУ, собран в статье какие запчасти держать на складе.
Симптом → вероятная причина → что менять
| Симптом | Вероятная причина | Что делать |
|---|---|---|
| Штрихи и грат с одной стороны кромки | Несоосность сопла, погнутое или дешёвое сопло | Проверить соосность по следу прожига, заменить сопло, при необходимости юстировать головку |
| Рез «тупеет»: растёт ширина, падает скорость | Изношенное сопло (округлилась кромка), грязное стекло или линза | Осмотр тракта сверху вниз: сопло → нижнее стекло → линза |
| Непрорез на толстом листе при прежних режимах | Грязная оптика, изношенное сопло, падение мощности источника | Заменить расходники; если не помогло — диагностика источника |
| Чёрная кромка на нержавейке | Подсос воздуха в газовый тракт (уплотнения), кислород в магистрали азота, некачественный газ | Проверить уплотнения головки, чистоту и марку газа |
| Пробой нижнего защитного стекла раз в неделю и чаще | Малая задержка обдува, резка отражающих металлов на высокой мощности, грязное сопло, дешёвые стёкла | Проверить настройки продувки, режимы, сменить поставщика стёкол |
| «Ступеньки» по высоте, наклонные стенки, следы касания листа | Керамический датчик металлизирован или треснут, обрыв кабеля, сбита калибровка | Замена керамики/кабеля, калибровка датчика высоты |
| Столкновение головки с листом без срабатывания защиты | Отказ ёмкостного датчика, диэлектрическая загрязнённость керамики | Диагностика датчика, замена керамического узла |
| Искрение «внутри головки», треск | Пробой защитного стекла, попадание брызг за линзу | Немедленная остановка, ревизия всего оптического тракта |
Минимальный комплект на складе
- сопла: одинарные ходовых калибров (обычно 1,5 / 2,0 / 2,5 / 3,0 мм) — по 3–5 штук каждого и двойные под кислородную резку — 3–5 штук;
- нижние защитные стёкла — 10–20 штук (основной расход);
- верхние защитные стёкла — 2–3 штуки;
- фокусирующая линза вашего фокуса — 1–2 штуки (плюс одна «толстолистовая» при работе с большим диапазоном толщин);
- керамический держатель под вашу модель — 1–2 штуки;
- комплект уплотнительных колец и стопорных колец;
- высокочастотный кабель датчика — 1 штука (заказная позиция, сроки поставки длинные).
Частые вопросы
Как часто менять сопло на лазерном станке?
По состоянию, а не по календарю. При двухсменной работе ориентировочно — раз в одну-четыре недели. Осмотр кромки проводится каждую смену: как только отверстие округлилось, кончик деформирован или на резе появились односторонние штрихи — сопло меняют.
Можно ли ставить аналоговые сопла и стёкла вместо оригинала?
Сопла и защитные стёкла стандартной посадки (например, D28 M11 H15) взаимозаменяемы между брендами, и качественный аналог допустим. Керамические держатели и датчики высоты лучше брать «родные»: их ёмкостные характеристики и геометрия напрямую влияют на работу системы регулирования высоты.
Почему каждую неделю пробивает нижнее защитное стекло?
Чаще всего из-за малой задержки подачи газа перед стартом излучения, резки отражающих металлов (медь, латунь, алюминий) на максимальной мощности, грязного или деформированного сопла, а также низкосортных стёкол с некачественным просветляющим покрытием. Проверьте программу продувки и поставщика расходников.
Какое сопло для нержавеющей стали — одинарное или двойное?
Одинарное с азотом (или воздухом для тонкого листа): инертный газ даёт чистую светлую кромку. Двойное сопло с кислородом на нержавейке даст окисленную потемневшую кромку и применяется лишь в отдельных случаях, когда окисление допустимо.
Подойдёт ли линза от CO2-станка к волоконному лазеру?
Нет. Для волоконных лазеров (около 1 мкм) используются кварцевые линзы с просветляющим покрытием, для CO2 (10,6 мкм) — из селенида цинка. Линза «не на своей» длине волны поглощает излучение, перегревается и разрушается.
Можно ли самостоятельно заменить керамический датчик высоты?
Механически замена несложна: открутить сопло, снять старый держатель, установить новый. Но после замены обязательны калибровка нуля высоты и ёмкостной характеристики — без этого станок будет резать с наклоном или бить соплом о лист. Если опыта нет, лучше пригласить сервисного инженера.
Заказ запчастей и ремонт лазерных головок
Подбор расходников под конкретную головку — задача с десятком нюансов (посадка, калибр, фокус, ёмкостная характеристика керамики). Инженеры «Сервис Станков» подберут и поставят запчасти для лазерных станков, выполнят замену оптики с калибровкой датчика высоты, а при необходимости — ремонт и юстировку головки или диагностику источника. Заказать запчасти и уточнить цену под вашу модель можно по почте info@service-stanki.ru; условия работы лазерного центра — на странице ремонт и обслуживание лазерных головок.
Источники
- Precitec — раздел «Режущие головки» официального сайта производителя (Precitec GmbH, на английском языке)
- OSPRI Laser — официальный сайт производителя лазерных режущих головок и расходных материалов (линейка RAYTOOLS, на английском языке)
- Bodor — официальный сайт производителя лазерных станков для резки металла (на английском языке)
- Raycus Fiber Laser — официальный сайт производителя волоконных лазерных источников и диодных модулей (на китайском и английском языках)
- Википедия — «Laser cutting» (лазерная резка: фокусировка, вспомогательный газ, качество кромки)