

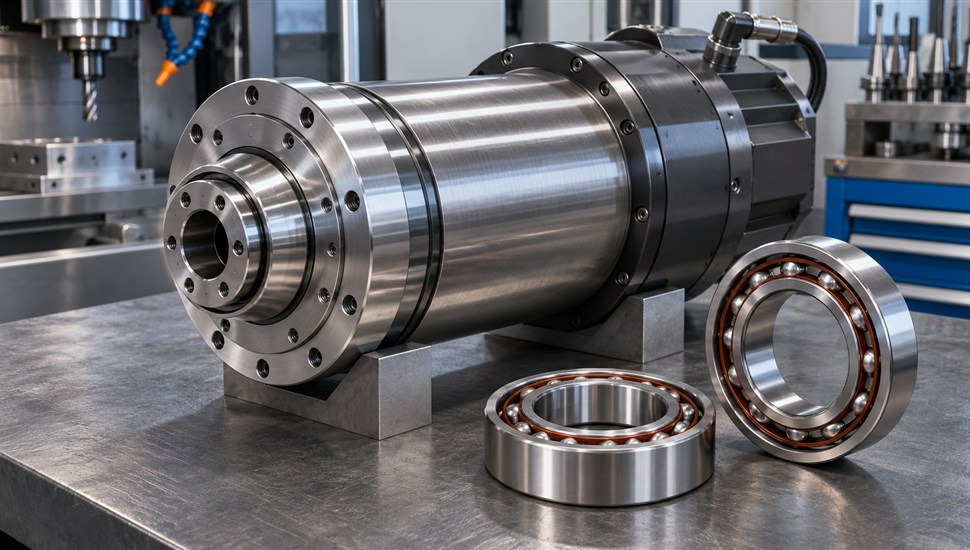
Ситуация, знакомая каждому владельцу станка с ЧПУ: фрезерный или токарный станок постепенно перестаёт «держать размер», нос шпинделя греется, в зоне резания появляется гул, а на обработанной поверхности — волнистость и неравномерная шероховатость. Дефектовка почти всегда показывает одно и то же: износ или разрушение подшипников шпинделя. И тут начинается самое интересное. Сами по себе подшипники — недорогая деталь: «обычный» шарикоподшипник ходового типоразмера на рынке стоит порядка 300–800 ₽. Но когда инженеры называют смету ремонта узла — 60, 100, 150 тысяч рублей, — у владельца возникает законный вопрос: за что я плачу, если «железка» стоит пятьсот рублей?
В этой статье разберёмся, чем прецизионные подшипники классов P4 и P2 (в американской системе — ABEC 7 и ABEC 9) отличаются от рядовых, почему «подшипник с рынка» того же размера убивает шпиндель, как правильно выполнить посадку, нагрев и затяжку при замене, из чего складывается стоимость работы и из-за чего после замены иногда остаётся биение.
Какую работу выполняет подшипник в шпинделе
Шпиндельный узел — это вал (сам шпиндель) и его опоры. Вся геометрическая точность станка заканчивается на подшипнике: как бы точно ни был изготовлен вал, траекторию его вращения задают именно дорожки качения. От подшипника зависят четыре ключевые характеристики шпинделя:
- Точность вращения — радиальное и осевое биение. Погрешность дорожек качения напрямую переносится на инструмент: фреза или резец повторяет каждую неровность вращения вала. При биении носа шпинделя 0,01 мм о стабильности размера в пределах 0,02 мм можно забыть.
- Жёсткость — насколько опора «сопротивляется» усилию резания. Слабая опора означает отжим инструмента и разноразмерность при переходах чистовых проходов.
- Вибрации и демпфирование — подшипник с волнистыми дорожками сам становится источником колебаний, которые печатаются на детали волнистостью и ухудшают шероховатость.
- Предельные обороты и тепловыделение — прецизионные шпиндели работают на 8 000–24 000 об/мин и выше. Баланс между натягом, смазкой и теплом здесь критичен: перегрев на 15–20 °C сверх нормы — это уже изменение преднатяга и ускоренный износ.
Подробно об устройстве шпиндельного узла и типовых поломках мы разбирали в отдельной статье «Шпиндель станка: устройство, поломки, ремонт или замена». Здесь же сфокусируемся на самой «болезненной» детали — опорах.
Классы точности подшипников: P0–P2 по ГОСТ 520 и ISO 492, ABEC 1–9
Подшипники одного типоразмера внешне почти неотличимы, но делятся на классы точности. Класс определяет допуски на размеры и геометрию колец: разнобой диаметров, биение дорожек качения, биение торцов, шероховатость поверхностей. В России классы установлены ГОСТ 520-2011 (гармонизирован с международным ISO 492): это классы 0, 6, 5, 4, Т и 2 по возрастанию точности. В европейской маркировке им соответствуют P0, P6, P5, P4, P2 (у FAG для шпинделей распространён свой подкласс P4S), в американской ABEC (стандарт AFBMA/ABMA) — классы от ABEC 1 до ABEC 9. Системы «считают» в разные стороны: у ISO чем меньше число, тем точнее подшипник, у ABEC — наоборот, чем больше, тем точнее.
Ключевое соответствие, которое стоит запомнить:
- P4 ≈ ABEC 7 — рабочий стандарт для шпинделей станков с ЧПУ;
- P2 ≈ ABEC 9 — сверхточный класс для шлифовальных, координатно-расточных и высокоскоростных шпинделей.
Таблица классов точности и их применения
| Класс по ГОСТ 520 | Обозначение ISO / DIN | Аналог ABEC (США) | Радиальное биение внутреннего кольца, мкм (отверстие 30–50 мм, ориентировочно) | Где применяется | Цена относительно класса 0 (ориентировочно) |
|---|---|---|---|---|---|
| 0 (нормальный) | P0 | ABEC 1 | около 13 | Валы передач, ролики, неответственные узлы | базовая (та самая «деталь за 500 ₽») |
| 6 | P6 | ABEC 3 | около 10 | Электродвигатели, редукторы общего назначения | в 1,5–2 раза дороже |
| 5 | P5 | ABEC 5 | около 6 | Шпиндели деревообрабатывающих станков, насосы, шлифовальные бабки низкой точности | в 3–5 раз дороже |
| 4 | P4 (у FAG — P4S) | ABEC 7 | около 3,5 | Основной класс для шпинделей станков с ЧПУ: фрезерные, токарные обрабатывающие центры | в 5–15 раз дороже |
| Т | — | — | между классами 4 и 2 | Переходный класс по ГОСТ, встречается редко | близко к классу 2 |
| 2 | P2 | ABEC 9 | около 2,5 | Шлифовальные, координатно-расточные, высокоскоростные мотор-шпиндели, станки классов точности А и выше | в 10–30 раз дороже |
Точные значения допусков зависят от диаметра и типа подшипника и приведены в таблицах ГОСТ 520-2011 и ISO 492 — выше даны ориентиры для ходового диапазона отверстий. Кроме биения, класс ужесточает и шероховатость: требования к посадочным и дорожкам качения поверхностям сужаются от Ra 2,5 мкм у класса 0 до Ra 0,32 мкм у классов 4, Т и 2. Для сравнения цен: «обычный» радиальный шарикоподшипник 6214 (70×110×20 мм) класса 0 стоит на рынке порядка 500–800 ₽, а шпиндельный радиально-упорный 7014 в классе P4 того же габарита — десятки тысяч рублей (ориентировочно). Это не «наценка за бренд»: это совершенно другая технология шлифовки дорожек, другой сепаратор и другой контроль.
Для шпинделей применяются не обычные радиальные, а радиально-упорные шарикоподшипники серий 70xx и 719xx (например, 7014, 71912) с углами контакта 15° (высокая быстроходность) или 25° (высокая осевая жёсткость), а также цилиндрические роликовые прецизионные серии N 10xx для задней опоры. У SKF и NSK встречаются гибридные исполнения с керамическими шариками (маркировка HC у FAG, ACD/HCD-исполнения у SKF): они легче, быстрее отводят тепло и держат большие обороты. Все мировые производители — SKF, FAG (Schaeffler), NSK — выпускают эти серии именно для шпинделей станков.
Почему «обычный» подшипник того же размера убивает шпиндель
Классическая ошибка экономии: владелец (или «сервис» без опыта шпиндельных работ) покупает на рынке обычный подшипник того же типоразмера, что стоял на шпинделе, и запрессовывает его вместо умершего P4. Стоило это 500 ₽. Дальше происходит следующее.
Механизм разрушения точности шпинделя
- Биение колец в 4–5 раз больше паспортного. У класса 0 допуски на биение дорожек в разы грубее, чем у P4. Вал начинает вращаться с эксцентриситетом — это и есть биение носа шпинделя.
- Эксцентриситет рождает вибрации. Небалансная сила растёт с квадратом оборотов: на 10 000 об/мин даже микрометровые биения превращаются в заметную вибрацию узла.
- Вибрация «печатается» на дорожках качения. Шарик, нагруженный вибрирующим валом, накатывает на дорожках волну — волнистость. Этот процесс необратим: новая волнистость усиливает вибрацию, вибрация углубляет волнистость. Положительная обратная связь.
- Растёт температура, меняется натяг. Обычный подшипник не рассчитан на обороты шпинделя и его посадку: греется сильнее, смазка стареет в разы быстрее, внутренний зазор «гуляет».
- Результат на детали: волнистость поверхности, ухудшение шероховатости, нестабильный размер, бой деталей — то есть партию в «минус» приходится переделывать или браковать.
- Финал: перекатывание по волнам выбивает смазочную плёнку, появляется усталостное выкрашивание, сепаратор (у обычных подшипников — штампованный стальной, не рассчитанный на такие обороты) изнашивается, и через 2–6 месяцев шпиндель заклинивает или рассыпается — уже с риском повреждения вала и корпуса.
Отдельная опасность — не тот преднатяг. Обычные подшипники поставляются со свободным радиальным зазором, а шпиндельные радиально-упорные — с заводским осевым преднатягом, заранее выбранным и «зашитым» в комплект шлифовкой торцов колец. Поставив подшипник с зазором вместо преднатянутого, вы получаете «гуляющий» вал: осевые нагрузки при фрезеровании заставляют вал смещаться в пределах зазора — размер плывёт, а шарики при резком разгоне проскальзывают по дорожке (эффект смазочного голодания), оставляя на ней задиры.
Сравнение: что именно отличается у прецизионного подшипника
| Параметр | Прецизионный шпиндельный (P4/P2) | «Обычный» с рынка (P0/P6) | Последствие установки «обычного» на шпиндель |
|---|---|---|---|
| Биение дорожек качения | 2,5–3,5 мкм и менее | 10–13 мкм и более | Биение носа шпинделя в 3–5 раз выше паспортного; бой деталей |
| Волнистость и шероховатость дорожек | Дорожки шлифованы с контролем волнистости | Волнистость не нормируется жёстко | Вибрации, «волна» на обработанной поверхности |
| Преднатяг | Заводской: лёгкий/средний/тяжёлый, подобран в комплект | Свободный зазор | Проскальзывание шариков, смещение вала под нагрузкой, задиры дорожек |
| Сепаратор | Текстолитовый/бронзовый, на высоких оборотах не «звенит» | Штампованный стальной | Шум, износ сепаратора, разрушение на высоких оборотах |
| Посадки и геометрия колец | Стабильная геометрия при нагреве, рассчитанные допуски | Геометрия «плывёт» при нагреве | Изменение натяга на оборотах, перегрев |
| Смазка | Заложена на заводе (или под масло-воздух/масляный туман) | Универсальная, не для шпиндельных оборотов | Быстрое старение смазки, смазочное голодание |
| Комплектность | Пары/тройки шлифуются в комплект с равной высотой торцов | Одиночные, случайные по высоте | Неравномерное распределение нагрузки в паре, перекос вала |
Именно поэтому настоятельно не стоит ставить в шпиндель первые попавшиеся запчасти. Как выбирать между оригиналом и проверенным аналогом для станка с ЧПУ — отдельная тема, мы разбирали её в статье «Запчасти на станок: оригинал или аналог — матрица выбора». Коротко применительно к подшипникам: менять класс точности вниз нельзя, ставить подшипник без маркировки класса и понятного производителя — тоже.
Преднатяг: зачем он нужен и каким бывает
Преднатяг — это заранее созданное осевое усилие сжатия шариков между дорожками, которое выбирает весь зазор в подшипнике. Правильный преднатяг даёт три эффекта: вал не смещается под нагрузкой (жёсткость), все шарики несут нагрузку (нет проскальзывания), узел демпфирует вибрации. Неправильный преднатяг — главная причина и быстрого износа, и перегрева после «самостоятельной» замены.
- Слишком малый преднатяг: на разгоне и высоких оборотах шарик перестаёт катиться и проскальзывает по дорожке (центробежная сила разгружает его), на дорожках появляются матовые «смазы»-задиры; вал гуляет под осевой нагрузкой — размер плывёт.
- Слишком большой преднатяг: избыточное трение, узел греется, масло или консистентная смазка стареет, при перегреве натяг ещё растёт (тепловое расширение) — вплоть до заклинивания.
По способу создания преднатяг бывает:
- позиционный (жёсткий) — задаётся шлифовкой торцов колец или дистанционными кольцами и гайкой; основной вариант для шпинделей станков с ЧПУ. Пары поставляются производителем уже скомплектованными (у SKF — суффиксы GA/GB/GC: лёгкий/средний/тяжёлый преднатяг; у FAG — UL с лёгким; у NSK — EL/L/M/H);
- пружинный (постоянный) — пакет тарельчатых или витых пружин прижимает кольцо; усилие не растёт с нагревом, применяется в задних опорах и высокоскоростных шпинделях;
- гидравлический (регулируемый) — натяг создаётся давлением масла, встречается на тяжёлых и специальных станках.
Схемы установки опор: O, X, тандем (DB, DF, DT)
Радиально-упорные подшипники в шпинделе работают группами — по два, три или четыре. Схема установки определяет жёсткость узла и то, какие нагрузки он несёт. В маркировке используются коды DB (back-to-back, схема O — «спинами»), DF (face-to-face, схема X — «лицом к лицу»), DT (тандем — «паровозиком»).
| Схема | Код производителя | Как выглядит | Что даёт | Типичное применение |
|---|---|---|---|---|
| O («спина к спине») | DB | Нагрузочные линии расходятся наружу; центр давления шире | Максимальная моментная жёсткость: вал сопротивляется изгибу и перекосу; воспринимает осевую нагрузку в двух направлениях | Передняя опора большинства шпинделей фрезерных и токарных станков с ЧПУ |
| X («лицом к лицу») | DF | Нагрузочные линии сходятся внутрь | Допускает небольшие перекосы вала и корпуса, но моментная жёсткость ниже | Задние опоры, узлы с неизбежным перекосом, менее ответственные места |
| Тандем | DT | Оба подшипника смотрят в одну сторону | Удвоенная осевая грузоподъёмность в одном направлении; сам по себе не фиксирует вал в обратную | Сильные осевые нагрузки; комбинируется с зеркальной парой (схемы TBT, QBC: тандем + O и четыре подшипника) |
| Три/четыре подшипника | TBT, QBC, QFC | Тандемная пара + одиночный или вторая пара | Комбинация высокой осевой грузоподъёмности и жёсткости во всех направлениях | Тяжёлые фрезерные центры, шлифовальные и мотор-шпиндели |
Важное правило: подшипники в группе меняются только комплектом. Производитель комплектует пары так, чтобы торцы колец были сошлифованы на одинаковую высоту с нужным преднатягом. Доламывать один подшипник из пары и ставить к старому новый нельзя: разница высот и износ старого перекосит вал, и вся пара живёт считаные недели.
Посадки и правильный монтаж: пошаговая инструкция
Даже идеальный подшипник можно «убить» за один неправильный монтаж. На шпинделях применяются:
- посадка внутреннего кольца на шейку вала — с натягом (для прецизионных подшипников обычно поля допусков от js4 до m5 — точные малые натяги, конкретное поле указывает производитель подшипника или паспорт шпинделя): кольцо вращается вместе с валом, и любой зазор здесь — проворот кольца по шейке с её разбиванием;
- посадка наружного кольца в корпус — переходная или с небольшим зазором (типично K5/K6 или J6): так наружное кольцо может слегка «дышать» при нагреве и равномерно садиться по ролики/шарики, не распирая корпус.
Классический ГОСТ на допуски и посадки подшипниковых поверхностей (ГОСТ 3325) и каталоги SKF/FAG/NSK сходятся в главном: нельзя «забивать» подшипник молотком и нельзя передавать усилие через шарики. Усилие прикладывается только к тому кольцу, которое садится с натягом.
Правила индукционного нагрева
Чтобы надеть нагретое внутреннее кольцо на вал без ударов, используют индукционный нагреватель. Правила, нарушение которых чаще всего стоит владельцу повторного ремонта:
- Температура нагрева — 90–120 °C, не выше 125 °C. Выше начинается отпуск стали: твёрдость колец (61–65 HRC у подшипниковой стали) падает необратимо, дорожка «подсядет» через сотни часов. Термостат нагревателя ставится заранее, нагрев — только с термодатчиком;
- Ориентир расчёта: нужное тепловое расширение кольца ≈ натяг, делённый на коэффициент (0,011 × диаметр отверстия в мм), плюс запас 10–20 °C — обычно хватает нагрева на 60–90 °C выше температуры вала;
- Нагревать можно только внутреннее кольцо (индуктор в отверстие), не весь подшипник и не наружное кольцо; сепаратор и шарики греть нельзя;
- После индукционного нагрева подшипник обязательно размагничивается (функция нагревателя) — намагниченный шпиндель соберёт на себе стружку;
- Запрещено: открытый огонь, паяльная лампа, нагрев «на глаз» без датчика, резкое охлаждение. Насадка горячего кольца — за секунды, до упора в заплечик, без перекоса;
- Новые прецизионные подшипники нельзя мыть в растворителях: заводская смазка и антикоррозийное покрытие рассчитаны на весь ресурс.
Порядок замены подшипников шпинделя по шагам
- Диагностика до разборки. Замер вибрации и температуры, запись маркировок подшипников, фото узла. Как измерять биение шпинделя и по каким признакам решать, что нужен ремонт, — в статье «Биение шпинделя: причины, измерение, когда нужен ремонт».
- Съём шпинделя со станка и полная разборка. Разбирается всё: передняя и задняя опоры, гайки, уплотнения, при мотор-шпинделе — отделение ротора.
- Мойка и дефектовка. Каждая деталь осматривается: выкрашивание дорожек, цвет побежалости (перегрев), состояние резьбы гайки, торцов дистанционных втулок.
- Контроль посадочных мест. Шейка вала микрометром, отверстие корпуса нутромером — в двух плоскостях и нескольких сечениях, с сравнением с полями допусков. Изношенная шейка — это восстановление: шлифовка, иногда нанесение покрытия и шлифовка в размер. Ставить новый подшипник на разбитую шейку бессмысленно.
- Подбор комплекта. Только тот же тип, серия, угол контакта и класс точности, что в паспорте; пары — в заводской комплектации с нужным преднатягом (GA/GB/GC, UL, L/M/H).
- Монтаж внутренних колец — индукционный нагрев до 90–120 °C и насадка на шейку до заплечика. Дистанционные втулки — по меткам, торцы — в чистоту.
- Монтаж наружных колец в корпус — без ударов, через оправку, в чистый корпус.
- Сборка и затяжка гайки. Гайка затягивается динамометрическим ключом по моменту из документации станка (или по методике производителя подшипников). Пережим гайки = чрезмерный преднатяг и перегрев; недожим = зазор и биение.
- Проверка от руки. Вал должен вращаться плотно, без заеданий и «звона», с равномерным сопротивлением по кругу.
- Обкатка на стенде ступенчато: примерно 25 % → 50 % → 75 % → 100 % максимальных оборотов, по 20–60 минут на ступени, с контролем температуры (перегрев над температурой помещения обычно не должен превышать 25–35 °C) и вибрации. При росте температуры — откат на ступень ниже. По итогам — повторный замер биения.
Почему работа стоит дороже детали: расшифровка сметы
Теперь главный вопрос: откуда берутся 100 000 ₽, если «железка» стоит 500? Ответ: в смете ремонтируется не подшипник, а точность шпиндельного узла, и для этого нужен стенд, измерительное оборудование и часы работы инженера. Ориентировочная структура сметы типового ремонта (доли даны ориентировочно, итог зависит от типа станка и состояния узла):
| Операция | Что входит | Ориентировочная доля в смете |
|---|---|---|
| Демонтаж шпинделя со станка | Снятие панели, отсоединение приводов, съём узла, транспортировка на стенд | 10–15 % |
| Разборка, мойка, дефектовка | Полная разборка, очистка, осмотр вала/корпуса/гаек, заключение | 10–15 % |
| Контроль и восстановление посадочных мест | Замеры микрометром/нутромером, шлифовка шейки, восстановление корпуса — самая «станкоёмкая» часть | 15–25 % |
| Комплект подшипников | Шпиндельные P4/P2 в заводских парах; сами по себе стоят в разы дороже «рыночных» | 20–35 % |
| Сборка с контролем преднатяга | Индукционный монтаж, динамометрическая затяжка, контроль вращения | 10–15 % |
| Балансировка | Динамическая балансировка вала в сборе (типично до класса точности G1–G2,5 по ISO 1940) | 5–10 % |
| Обкатка и приёмочные испытания | Ступенчатая обкатка на стенде, контроль температуры и вибрации, замер биения, протокол | 10–15 % |
| Монтаж на станок и проверка в работе | Установка узла, выверка, тестовая обработка детали | 5–10 % |
Сложите эти доли — и станет видно: сам подшипник в смете «в среднем по больнице» занимает четверть цены, а три четверти — это работа, оборудование и восстановление посадочных поверхностей. Если из этой цепочки выбросить замеры, шлифовку, балансировку и обкатку, ремонт дешевеет в разы — но именно так и получаются шпиндели с биением «почти как было», которые приезжают на повторный ремонт через два месяца. Профильный ремонт металлорежущих станков в «Сервис Станков» начинается от 30 000 ₽: в эту стоимость входит диагностика узла, дефектовка с заключением и сам комплекс работ — то есть заказчик платит за восстановленную точность, а не за «замену железки». Для сравнения: диагностика на производстве стоит от 5 000 ₽, и часто она одна окупает себя, выявляя износ на стадии, когда шпиндель ещё можно спасти малой кровью.
Биение после замены подшипников: 10 частых причин
Ситуация «подшипники поменяли, а биение осталось» — почти всегда следствие нарушения технологии. Вот десять причин, которые встречаются чаще всего:
| Причина | Как проявляется | Что делать |
|---|---|---|
| 1. Подшипник классом ниже требуемого | Биение сразу после сборки, на холодном узле | Заменить на паспортный P4/P2; класс не «выбрать затяжкой» |
| 2. Изношена шейка вала под внутреннее кольцо | Кольцо проворачивается или сидит с зазором, биение «плавает» | Шлифовка/восстановление шейки, повторная посадка с натягом |
| 3. Разбито отверстие корпуса под наружное кольцо | Наружное кольцо «гуляет», стук при резких нагрузках | Расточка/втулкование корпуса в размер |
| 4. Нарушен преднатяг (неверный комплект или пережатая гайка) | Вал вращается туго, узел греется, биение растёт с оборотами | Проверить комплектность пары и момент затяжки гайки, пересобрать |
| 5. Подшипники из пары не из одного комплекта | Перекос вала, неравномерный нагрев передней опоры | Ставить только заводские пары со сошлифованными торцами |
| 6. Перекос при насадке кольца (удары, перекошенная оправка) | Местный нагрев, шум с одной стороны, биение после нагрева | Демонтаж, проверка колец на задиры, повторный монтаж с нагревом |
| 7. Перегрев при монтаже (выше 125 °C, открытое пламя) | Постепенное нарастание биения и шума за недели | Кольца с побежалостью — в замену; монтаж только индукционным нагревателем |
| 8. Грязь или стружка при сборке | Хруст, неравномерное вращение, быстрый выход из строя | Чистовая мойка, сборка в чистой зоне, свежая смазка по норме |
| 9. Нарушена балансировка вала или инструмента | Вибрация и «размытое» биение на высоких оборотах | Динамическая балансировка узла; балансировать и патрон с инструментом |
| 10. Ошибка в других элементах: выработка направляющих, люфт, дефект зажима инструмента | Биение/размер плывёт независимо от оборотов шпинделя | Комплексная диагностика узла и станка, а не только опор |
Правильный порядок действий при появлении биения — сначала измерение и поиск причины (индикатором при медленном проворачивании, затем на рабочих оборотах), потом решение. О том, как искать источник вибрации по шуму и на что смотреть при диагностике, — в материале «Стук и вибрация при работе станка: как найти источник».
Как продлить ресурс подшипников шпинделя
Замена опор — это всегда «запланированное несчастье». Отложить его помогают простые правила:
- Смазка по регламенту. Консистентная смазка в шпиндельных подшипниках стареет: типовой ориентир — замена через 1–2 года или 5 000–10 000 часов (точный интервал — в документации станка). Системы «масло-воздух» и масляный туман требуют контроля уровня, чистоты масла и подачи воздуха. Как устроена система смазки станка с ЧПУ и что чем смазывать, разобрано в статье «Система смазки станка с ЧПУ».
- Контроль температуры. Рост температуры передней опоры на 10 °C против обычной рабочей — повод остановиться и разобраться. Причины перегрева узлов и порядок действий — в статье «Станок греется: перегрев узлов и что с этим делать».
- Чистота зоны и охлаждающей жидкости. Стружка и абразив в СОЖ — «наждачка» для дорожек качения. Фильтрация и герметичность уплотнений шпинделя — прямой ресурс подшипников.
- Сбалансированный инструмент. Несбалансированная фреза или патрон на 12 000 об/мин разгружает шарики и выкрашивает дорожки так же успешно, как перегруз.
- Обкатка после простоя. После долгого простоя и тем более после замены масла — ступенчатый выход на обороты.
- Не работать «в удар». Черновые режимы, фрезы большего диаметра, чем допускает шпиндель по моменту, удары по ключу в патроне — всё это передаётся напрямую на опоры.
Общие правила продления ресурса станка с ЧПУ, включая регламентные работы и цену их нарушения, мы собирали в отдельной статье о правилах эксплуатации; ухудшение чистоты поверхности — первый «датчик» состояния шпинделя, о его диагностике читайте в материале «Ухудшилась шероховатость поверхности: причины и диагностика».
Частые вопросы о подшипниках шпинделя
Можно ли поставить подшипник классом ниже, чтобы сэкономить?
Нет. Класс точности — это допуск биения дорожек: P0 против P4 — это разница в 3–5 раз по биению. «Обычный» подшипник того же размера даст биение и вибрации, испортит партию деталей и через несколько месяцев сам выйдет из строя, потянув за собой вал и корпус. Экономия 10–20 тысяч рублей превращается в ремонт на 100+ тысяч.
Можно ли заменить только один подшипник из пары?
Нет. Пары DB/DF/DT поставляются производителем в комплекте: торцы колец сошлифованы на одинаковую высоту с заданным преднатягом. Старый и новый подшипник в одной паре имеют разную геометрию — вал перекосит, нагрузка распределится неравномерно, пара проживёт недели. Меняется вся группа опоры.
Чем гибридные подшипники (с керамическими шариками) лучше стальных?
Керамические шарики легче и твёрже: меньше центробежная нагрузка на наружное дорожку на высоких оборотах, ниже трение и нагрев, выше быстроходность узла (параметр d·n), лучше стойкость к смазочному голоданию. Минус — цена: гибрид заметно дороже цельностального. Обычно их ставят при ремонте высокоскоростных шпинделей, где стальные не держат обороты.
Сколько служат подшипники шпинделя?
Ориентировочно: 3–8 лет или 10 000–30 000 часов при соблюдении режимов, смазки и чистоты. Реальный срок режут: перегрузки, несбалансированный инструмент, грязные СОЖ, работа «до отказа» (когда узел уже гудит и греется). Своевременная замена по состоянию всегда дешевле аварийной: разрушившийся подшипник разбивает посадочные места, и к смете добавляется восстановление вала и корпуса.
Почему нельзя греть подшипник горелкой «на глаз»?
Без термодатчика кольцо легко перегреть выше 125 °C — начнётся отпуск стали, твёрдость и геометрия дорожек необратимо изменятся. Открытое пламя даёт и локальный перегрев, и нагар. Единственный штатный способ — индукционный нагреватель с термостатом и функцией размагничивания.
Можно ли заменить подшипники, не снимая шпиндель со станка?
На большинстве конструкций — нет: нет доступа к опорам, гайкам и нет возможности замерить посадочные места и преднатяг. Без стенда невозможно выполнить и обкатку с контролем температуры. «Полевой ремонт» по месту возможен лишь на простых узлах и всегда компромиссен по точности.
Как проверить, что поставили действительно прецизионный подшипник?
По маркировке на кольце и упаковке (класс P4/P4S/P2, код комплекта и преднатяга — GA/GB/GC, UL, L/M/H), по паспорту партии и сертификату поставщика, а окончательно — по результату: биение и вибрация после обкатки на стенде фиксируются в протоколе приёмки. Квалифицированный сервис выдаёт такой протокол вместе с гарантией.
Вывод
«Деталь за 500 ₽» и шпиндельный подшипник — это две разные детали, совпадающие только по габаритам. Прецизионная опора классов P4/P2 — это шлифовка дорожек с допусками в микронах, заводской преднатяг, комплектные пары и сепаратор под высокие обороты. А «ремонт за 100 000» — это не цена железки, а цена восстановления точности: разборка, замеры, шлифовка посадочных мест, сборка с контролем натяга, балансировка и обкатка с протоколом. Попытка сэкономить на классе подшипника или на пропуске операций почти гарантированно возвращает станок на ремонт — уже с более дорогими последствиями. Если ваш шпиндель гудит, греется или «не держит размер» — начните с диагностики: своевременное обращение экономит и опоры, и вал, и партии деталей.
Источники
- Каталог прецизионных подшипников SKF для шпинделей (SKF, на английском языке)
- Каталог прецизионных подшипников Schaeffler (FAG) SP 1 для главных шпинделей (Schaeffler, на английском и немецком языках)
- Каталог высокоточных шпиндельных подшипников NSK (NSK, на английском языке)
- ГОСТ 520-2011 «Подшипники качения. Общие технические требования» (текст стандарта, таблицы классов точности и допусков)
- ISO 492 «Подшипники качения. Радиальные подшипники. Геометрические характеристики и допуски» (ISO, онлайн-версия стандарта, на английском языке)