

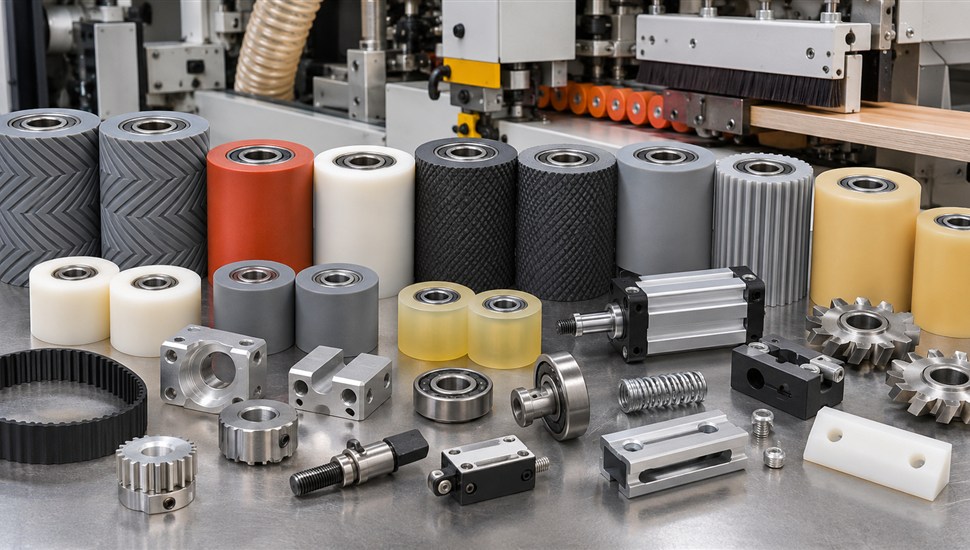
Кромкооблицовочный станок — самый нагруженный станок мебельного цеха: через него проходит каждая деталь корпуса и фасада, а работа идёт практически непрерывно. Из-за абразивной стружки, горячего клея и циклических нагрузок изнашиваются прижимные ролики, тупятся фрезы, перегорают нагреватели и забиваются пылью датчики. Каждый час простоя обходится цеху дороже самой запчасти, поэтому грамотный руководитель знает карту «слабых мест» своего станка заранее и держит ходовые позиции на складе.
В этой статье — полная карта запчастей и расходников кромкооблицовочного станка по узлам: что ломается чаще всего, ресурс деталей, признаки износа, совместимость фрез по брендам, выбор между оригиналом и аналогом (особенно для китайских станков), график минимального склада ЗИП и расчёт потребности в клее и кромке.
Карта запчастей кромкооблицовочного станка по узлам
Таблица ниже — «карта износа»: по ней удобно проводить осмотр станка и планировать закупку. Ресурс и цены — ориентировочные, для двухсменной работы цеха; фактические значения зависят от марки станка, типа кромки и режима эксплуатации.
| Деталь | Функция | Ресурс (ориентировочно) | Ориентир цены | Признаки износа |
|---|---|---|---|---|
| Прижимной ролик (резиновый) | Прикатка кромки к плоскости детали | 6–12 месяцев | от ~400–800 ₽ за штуку (аналог) | Вмятины и следы на кромке, непроклей, люфт подшипника, затвердевшая или растрескавшаяся резина |
| Прифуговочная фреза | Подготовка (прифуговка) торца перед нанесением клея | 12–24 месяца между переточками | зависит от исполнения (твёрдый сплав / поликристаллический алмаз) | Сколы кромкооблицовочного материала, ворс на торце, шероховатая поверхность под кромкой |
| Фрезы снятия свесов и радиусные ножи | Обрезка свесов, скругление кромки (R1–R3) | Смена/заточка каждые 2–6 месяцев | зависит от диаметра и числа ножей | Рваная кромка, прижоги, волнистая линия реза, вибрация узла |
| ТЭН клеевой ванны | Нагрев и поддержание температуры клея | 1–3 года | зависит от мощности и типоразмера | Клей не плавится или греется частями, срабатывание защиты |
| Термодатчик (Pt100 или термопара) | Контроль температуры клеевого узла | 1–3 года | ниже стоимости ТЭНа | Ошибка температуры на пульте, «плавающие» показания, пригоревший клей |
| Клеевой насос / дозатор | Подача клея на торец (в гранульных и полиуретановых системах) | 2–5 лет (манжеты — чаще) | зависит от типа узла | Неравномерный слой клея, пропуск участков, подтекание |
| Ремень привода (шпинделя, подачи) | Передача вращения от двигателя к узлу | 1–3 года | зависит от профиля и длины | Писк, рывки подачи, падение оборотов, пыль от ремня |
| Конвейерная лента / накладки тяговой цепи | Подача и базирование заготовки через станок | 2–5 лет (накладки — поштучно) | зависит от длины станка | Пробуксовка, перекос детали, следы на плите, «увод» заготовки |
| Фотоэлемент и датчик положения | Синхронизация узлов, контроль подачи кромки | 3–7 лет | зависит от типа | Узел не срабатывает или срабатывает без детали, перебои подачи кромки |
| Скребки (цикли) | Съём излишков клея с кромки | 3–12 месяцев | комплект — от нескольких сотен рублей (аналог) | Непрочищенный клей, царапины на кромке |
| Полировальный блок (текстиль/войлок) | Финишная обработка кромки | 6–18 месяцев | комплект | Матовость, остатки клея на радиусе |
Общий принцип: чем ближе деталь к клею и кромкооблицовочному материалу, тем быстрее она изнашивается. Ролики, скребки и ножи — «расходники первой линии», ТЭНы, датчики и ремни — вторая линия, насосы и лента — третья.
Прижимные ролики: типы, интервалы замены, когда менять весь ряд
Резиновые, металлические, полиуретановые — в чём разница
- Резиновые ролики — самый распространённый тип. Эластичная поверхность равномерно прижимает кромку по всей ширине и прощает небольшие неровности детали. Со временем резина затвердевает, трескается и «стеклуется» — прижим становится неравномерным, появляется непроклей. Подшипник ролика — самостоятельная деталь износа: люфт подшипника даёт вибрацию и следы на кромке.
- Металлические ролики ставят в зонах предварительной фиксации и направления ленты. Они не сминаются и служат дольше резины, но требуют точной настройки: перекошенный или забитый стружкой металлический ролик царапает кромку и плиту.
- Полиуретановые ролики — износостойкая альтернатива резине: дольше держат геометрию и твёрдость, не боятся горячего клея. Дороже, применяются в основном на ответственных участках прикатки.
Типоразмер ролика описывается тремя числами — наружный диаметр × диаметр посадочного отверстия (оси) × рабочая ширина в миллиметрах. Ходовые размеры: 48×8×25, 54×8×30, 54×8×32, 60×8×23, 60×8×40, 65×8×28. Ролики часто продаются комплектами по 2 и 10 штук — комплект удобнее для замены целого ряда.
Интервалы замены
- Осмотр ряда роликов — ежедневно при сдаче смены: визуально на следы, трещины, налипший клей; рукой — на люфт.
- Измерение диаметра — раз в месяц штангенциркулем. Разброс диаметров в одном ряду больше 0,5–1 мм — сигнал к замене ряда.
- Плановая замена — при двухсменной работе ориентировочно раз в 6–12 месяцев; при односменной — реже. Точный интервал подскажет статистика брака по вашему цеху.
- Подшипник меняется вместе с роликом: раздельная замена имеет смысл только если ролик целый, а люфт появился недавно.
Когда менять весь ряд, а не один ролик
Новый ролик выше изношенных соседних — прижим становится неравномерным по длине детали, появляется «волна» и непроклей на отдельных участках. Правило: меняется весь ряд узла прикатки (или пара — верхний/нижний ролик одной станции), а не одна деталь. Экономия на половине ряда оборачивается возвратами мебели от заказчика.
Фрезы и ножи: наклонная фреза, снятие свесов, совместимость
Какие фрезы работают на кромкооблицовочном станке
- Прифуговочная (наклонная) фреза — снимает тонкий слой с торца детали перед нанесением клея, убирая порезы распила и вырывы. Лезвия с наклоном (обычно 30° или 45°) режут чище и служат дольше прямых; у алмазных фрез с наклоном лезвий — лучшие показатели долговечности.
- Фрезы снятия свесов (конические, «лапки») — обрезают кромкооблицовочный материал заподлицо с плоскостью детали. Обычно работают парами: верхний и нижний контур.
- Радиусные ножи и фрезы — скругляют кромку после снятия свесов; стандартные радиусы R1, R2, R3 (инструмент выпускается и под R1–R6).
- Многопрофильные фрезы — выполняют скругление и снятие фаски за один проход, применяются на станках со скругляющими узлами.
Совместимость по брендам станков
Совместимость фрезы определяют пять параметров: наружный диаметр, посадочное отверстие (конус/цилиндр), ширина обработки, число ножей и радиус. Для европейских станков инструмент под посадки конкретного производителя выпускают Leitz и Leuco; для китайских станков решающее значение имеют точные замеры. Ориентировочная таблица:
| Бренд станка | Какой инструмент подходит |
|---|---|
| Homag, Brandt | Оригинал — через фирменную службу запчастей Homag; совместимый инструмент Leuco/Leitz под посадки Brandt. Прифуговка — фрезы с наклоном лезвий 30°/45° |
| IMA | Ножевые головки Leuco/Leitz под посадки IMA; сверять диаметр и ширину обработки |
| SCM | Оригинал SCM либо Leitz/Leuco по каталогам взаимозаменяемости |
| Biesse (серия Akron) | Leuco/Leitz под посадки Biesse; проверять посадочное отверстие и число ножей |
| Holz-Her | Оригинал или Leitz/Leuco; прифуговка — под конкретную модель станка |
| Filato | Типовые фрезы по размерам, например 56×16×14 на 4 ножа |
| KDT | Распространённая фреза снятия свесов 69×16×13, 4 ножа, R2; аналоги по замерам |
| Nanxing, Cehisa и другие китайские | Подбор по артикулу и замерам (диаметр, посадка, ширина, радиус); многие узлы унифицированы с европейскими комплектующими |
Ресурс, переточка, балансировка
- Твёрдосплавные ножи перетачивают ограниченное число раз; после каждой переточки фрезу балансируют — дисбаланс убивает подшипники шпинделя и портит качество реза.
- Прифуговочные фрезы с поликристаллическими алмазными пластинами дороже при покупке, но обходятся дешевле в пересчёте на метраж, особенно на больших объёмах.
- Держите заточенный комплект на замену: отправка фрезы на переточку не должна останавливать цех.
- После замены фрезы проверяйте биение и чистоту посадочного конуса — стружка под фрезой даёт вибрацию и рваную кромку.
Клеевой узел: нагреватели и термодатчики
ТЭНы клеевой ванны
Нагревательные элементы (ТЭНы) клеевой ванны — пальчиковые или плоские, мощностью ориентировочно от 200 до 800 Вт, на 230 В. Ходовые исполнения: пальчиковые диаметром 12–16 мм и длиной 100–150 мм (например, 16×150 мм, 220 В, 600 Вт — типовая замена для станков серии KDT), плоские четырёхконтактные длиной 150/200/240 мм. При выходе из строя одного ТЭНа клей плавится «пятнами» или не выходит на рабочую температуру совсем.
Проверка ТЭНа мультиметром в холодном состоянии:
- Обесточить станок, отсоединить провода от ТЭНа (иначе в замер войдёт цепь терморегулятора).
- Измерить сопротивление. Для исправного ТЭНа оно вычисляется по закону Ома: R = U²/P. Пример: 220 В, 600 Вт → около 81 Ом.
- «Бесконечность» — обрыв спирали, ТЭН под замену. Заметно ниже расчётного — межвитковое замыкание.
- Сопротивление между выводами и корпусом — только изолированным прибором; утечка на корпус опасна и требует немедленной замены.
Термодатчики: типы и проверка
- Термометр сопротивления Pt100 — платиновый датчик с сопротивлением 100,00 Ом при 0 °C и коэффициентом около 0,385 Ом на градус: при 100 °C исправный датчик показывает около 138,5 Ом. Номинальные характеристики и классы допуска заданы ГОСТ 6651-2009 (соответствует МЭК 60751). Показания «бесконечность» или около нуля — обрыв либо короткое замыкание, датчик меняется.
- Термопара типа K — проверяется по таблице «милливольты-температура»; обрыв виден как нулевые показания или код ошибки на пульте.
- Термостаты защиты (KSD) — аварийные датчики перегрева; после срабатывания одноразового термостата он меняется обязательно, вместе с поиском причины перегрева.
Типовые симптомы неисправности клеевого узла: клей не набирает температуру (ТЭН или датчик), клей пригорает и темнеет (датчик «врёт» вниз, узел перегрет), на пульте мигает ошибка температуры (обрыв в цепи, окисленный разъём). После любой замены проверяйте работу контура регулирования: терморегуляторы (RKC, Autonics на китайских станках) должны уверенно удерживать уставку ±5 °C.
Датчики позиции и фотоэлементы: типовые поломки
Датчики синхронизируют узлы: по сигналу фотоэлемента запускается подача кромки, датчики накопителя следят за запасом ленты, концевики фиксируют положение кареток. Главный враг этой электроники — древесная пыль и клей. Как защитить станочное «зрение» от пыли, мы подробно разбирали в статье об обслуживании деревообрабатывающих станков с ЧПУ.
| Симптом | Вероятная причина | Решение |
|---|---|---|
| Узел не запускается, кромка не подаётся | Запылённый фотоэлемент, сместился отражатель, обрыв кабеля | Продуть сжатым воздухом, протереть линзу, проверить юстировку и прозвонить цепь |
| Подача кромки идёт с перебоями | Датчик конца ленты в накопителе, заедание роликов накопителя | Проверить положение датчика и свободный ход ролика, очистить узел |
| Узел срабатывает без детали | Ложное срабатывание от пыли, блик от светлой плиты | Чистка, настройка чувствительности, установка экрана |
| На пульте ошибка по датчику | Обрыв или короткое замыкание, дребезг разъёма | Прозвонить кабель, обжать/зачистить разъём, заменить датчик |
Практика сервисных инженеров: около трети «зависаний» кромкооблицовочного станка лечатся чисткой датчиков и разъёмов без замены деталей. Если проблема повторяется — просите диагностику: диагностика на производстве стоит от 5 000 ₽ и дешевле, чем замена «наугад» исправных узлов.
Ремни и конвейерная лента
Приводные ремни
- На фрезерных шпинделях и узлах подачи стоят клиновые или зубчатые ремни; их ресурс — ориентировочно 1–3 года.
- Признаки износа: писк под нагрузкой, рывки подачи, падение оборотов шпинделя, резиновая пыль под кожухом.
- Ремень меняется комплектом (пара на двухручьевом шкиве), натяжение — по руководству станка. Перетянутый ремень убивает подшипники, недотянутый — проскальзывает и горит.
- Перед заказом запишите маркировку ремня с боковины — она содержит профиль и длину.
Конвейерная лента и тяговая цепь
В линейных кромкооблицовочных станках заготовку несёт тяговая цепь с накладками (клеммами) либо конвейерная лента. Что знать об их износе:
- Накладки цепи истираются и крошатся; меняются поштучно, но разумно иметь 5–10 штук запаса и менять изношенный участок ряда. Изношенная накладка не держит деталь — заготовка «гуляет», и все узлы обработки встают вразнобой.
- Конвейерная лента изнашивается по рабочей поверхности (абразивная стружка), растягивается и засоряется клеем. Следы на плите, пробуксовка, увод детали — признаки замены.
- Замена ленты: полная остановка и обесточивание станка, ослабление натяжного вала, монтаж новой ленты, натяжение и проверка схода по меткам на краях. После замены — контрольная пропускная партия деталей.
- Натяжение и смазка цепи — пункт ежемесячного регламента; растянутая цепь изнашивает направляющие и даёт волнистую линию обработки.
Клеевые ванны и насосы
- Клей в ванне при перегреве карбонизуется (темнеет, густеет, появляется нагар на стенках) — карбонизированные частицы забивают сопла и царапают шов. Ванна чистится при каждой смене марки клея и не реже раза в неделю при постоянной работе.
- Перед очисткой станок обесточивается, ванна остывает до комнатной температуры; остатки клея удаляются скребками (не металлическими), затем ванна промывается, сушится сжатым воздухом и осматривается на целостность покрытия.
- Дозирующие насосы (в системах с гранулами и полиуретановым клеем) страдают от износа манжет и забитых фильтров; симптом — неравномерный слой клея или пропуск участков.
- Для полиуретанового (PUR) узла промывка специальным очистителем после работы обязательна: клей отверждается необратимо, и застывший в магистралях — это ремонт всего узла.
Оригинал или аналог: честный разбор для китайских станков
Китайские кромкооблицовочные станки (Nanxing, KDT, Filato и другие) составляют большую часть парка российских мебельных цехов. По ним ситуация особая: официальные представительства поставляют оригинальные запчасти, но многие комплектующие китайских станков изначально унифицированы с европейскими или выпускаются независимыми заводами — рынок аналогов развит и в целом качественен. Общие правила выбора:
- Берём оригинал: несущие детали узлов, электронные платы, датчики с нестандартной логикой, фирменный режущий инструмент под посадки станка, детали, влияющие на точность линии (накладки цепи, направляющие).
- Смело берём проверенный аналог: прижимные ролики (подбор по типоразмеру), ТЭНы и термодатчики (по электрическим параметрам), приводные ремни (по маркировке), подшипники, скребки, полировальные блоки, стандартная пневматика и электротехника.
- Нюанс китайских станков: один и тот же узел на разных партиях может отличаться размерами, поэтому замер штангенциркулем важнее артикула из старой накладной. Запчасти для популярных брендов подбирают и по фотографии, и по серийному номеру станка через сервис производителя.
- Экономика: разница в цене между оригиналом и аналогом на «расходниках первой линии» может достигать нескольких раз; на ответственных деталях экономия обычно ложная — дешевле один раз поставить оригинал, чем дважды останавливать линию.
Общая матрица «оригинал против аналога» по всем типам станков — в отдельной статье «Запчасти на станок: оригинал или аналог — матрица выбора».
График ЗИП для мебельного цеха: таблица «минимум-максимум»
Метод «минимум-максимум» прост: для каждой позиции задаётся нижняя граница (при достижении которой делается заказ) и верхняя (больше которой держать невыгодно). Таблица ниже — ориентир для цеха с одним-двумя кромкооблицовочными станками; корректируйте под свои объёмы и сроки поставки. Общие принципы склада ЗИП мы разбирали в статье «ЗИП для станка с ЧПУ: какие запчасти держать на складе».
| Позиция | Минимум | Максимум | Срок поставки (ориентировочно) |
|---|---|---|---|
| Прижимные ролики ходовых типоразмеров | 2 шт. | 10 шт. (ряд узла + резерв) | аналоги — 1–7 дней; оригинал — 2–6 недель |
| ТЭН клеевой ванны | 1 шт. | 2 шт. | 1–4 недели |
| Термодатчик клеевого узла | 1 шт. | 2 шт. | 1–4 недели |
| Ремни приводов (каждый типоразмер) | 1 шт. | 2 шт. | 1–4 недели |
| Заточенный комплект фрез/ножей на замену | 1 комплект | 2 комплекта | оригинал — 2–8 недель; переточка — 3–7 дней |
| Скребки (цикли) | 1 комплект | 2 комплекта | 1–3 недели |
| Накладки тяговой цепи | 5–10 шт. | около 10% ряда | 2–6 недель |
| Клей EVA | недельная потребность | месячная потребность | 1–2 недели |
| Клей PUR | 1 открытая + 1 герметичная упаковка | по расчёту (см. ниже) | 2–4 недели |
| Кромка ходовых декоров | 2–3 рулона | месячная потребность | 1–3 недели |
| Ремонтный набор: предохранители, кабели датчиков, разъёмы | по перечню | — | со склада поставщика |
Точки «минимум» для вашего цеха считает журнал наработки: фиксируйте метраж кромки и часы работы, и уже через 2–3 месяца интервалы замены роликов и ножей перестанут быть догадками. Свести регламент проверок в единый график помогает техническое обслуживание от 7 500 ₽: инженер составляет план ТО под фактическую загрузку станка.
Расходники: клей и кромка
Клей: EVA против PUR
Два основных типа клея-расплава для кромкооблицовки — этиленвинилацетатный (EVA) и полиуретановый реактивный (PUR). Сравнение по ключевым параметрам:
| Параметр | EVA | PUR |
|---|---|---|
| Характер соединения | Термопластичный, обратимый: при нагреве размягчается | Реактивный, необратимый: отверждается влагой воздуха |
| Рабочая температура | Низкотемпературные марки ~110–150 °C, среднетемпературные ~160–210 °C | Обычно 120–140 °C (по маркам до 160–220 °C) |
| Расход на метр кромки | Ориентировочно 4–4,5 г | Ориентировочно 2–2,5 г |
| Влагостойкость шва | Размягчается паром и горячей водой | Водостойкий шов — стандарт для ванных и кухонь |
| Термостойкость шва | Ограниченная | Выдерживает нагрев ориентировочно до 150 °C |
| Хранение | Без специальных требований | Только герметично: реагирует с влагой воздуха |
| Обслуживание ванны | Регулярная чистка | Обязательная промывка очистителем после работы |
| Цена за килограмм | Ниже | Выше, но расход почти вдвое меньше |
Расчёт потребности на месяц. Возьмём цех, проклеивающий 3 000 погонных метров кромки в месяц: EVA — ориентировочно 4,4 г/м × 3 000 м ≈ 13–14 кг; PUR — ориентировочно 2,3 г/м × 3 000 м ≈ 7 кг. Учитывайте также потери на прогрев и чистку ванны (обычно 5–10%).
Практические правила: не смешивать марки EVA в одной ванне без полной чистки; PUR переливать только сухим инструментом; температуру ставить по паспорту конкретной марки клея, а не «по памяти оператора» — перегрев на 20–30 °C заметно сокращает ресурс и клея, и ТЭНов.
Кромка: совместимость со станком
- Меламиновая лента 0,4 мм — самая дешёвая, годится для скрытых торцов; слабая влагостойкость.
- Кромка ПВХ — выпускается толщиной обычно от 0,4 до 2 мм и шириной от 16 до 90+ мм; эластичная, влагостойкая, самый массовый вариант.
- Кромка АБС — прочнее и экологичнее ПВХ (не содержит хлора), лучше обрабатывается фрезами и меньше налипает на ножи; ведущие производители предлагают ряд толщин 0,4–3 мм (0,8; 1; 1,5; 2; 3 мм).
- Совместимость со станком: тонкая кромка 0,4–0,8 мм проще в обработке; для толстой кромки 2–3 мм нужны настроенные фрезы снятия свесов и радиусные ножи соответствующего радиуса, а также накопитель, рассчитанный на данную толщину. Смена толщины кромки — это всегда перенастройка узлов, а не только смена рулона.
Как заказать запчасть: заявка по серийнику и фото
Больше половины ошибок при заказе запчастей — «примерно такая деталь». Чек-лист правильной заявки:
- Марка и модель станка плюс серийный номер с шильдика — по нему находится схема запчастей конкретной машины.
- Номер узла или секции по руководству (нумерация узлов у кромкооблицовочных станков сквозная: прифуговка, клеевой узел, прижим, снятие свесов, скругление, скребки, полировка).
- Артикул детали — с корпуса детали, упаковки или взрыв-схемы в руководстве.
- Фото: общий вид детали, крупно маркировка, место установки в станке. Для ролика — фото с линейкой.
- Замеры штангенциркулем: ролик — наружный диаметр × посадочное отверстие × рабочая ширина; ТЭН — диаметр и длина, мощность, напряжение; фреза — диаметр, посадка, ширина обработки, число ножей, радиус, направление вращения.
- Описание неисправности: что происходит, с чем совпало (после перенастройки, смены клея, перерыва в работе), что уже проверяли.
Совет: заведите в цехе папку (или папку на сервере) со схемами запчастей и фотографиями узлов станка — заявка тогда собирается за пять минут, даже если инженера нет на смене.
Частые вопросы
Можно ли ставить неоригинальные прижимные ролики?
Да, если совпадают типоразмер (диаметр, посадка, ширина) и твёрдость рабочей поверхности. Ролик — простая деталь, и качественный аналог от проверенного поставщика ходит не хуже оригинала. Критично покупать весь ряд одного производителя и одной партии.
Как часто чистить клеевую ванну?
При работе в одну-две смены — не реже раза в неделю, а также при каждой смене марки или цвета клея. Ванна остужается, станок обесточивается, остатки клея удаляются скребками, поверхность промывается и сушится. Игнорирование чистки — главная причина карбонизации клея и выхода из строя ТЭНов.
Сколько хранится вскрытая упаковка полиуретанового клея?
PUR реагирует с влагой воздуха, поэтому открытую упаковку используют в течение срока, указанного производителем (ориентировочно несколько недель), и закупоривают герметично сразу после отбора клея. Вскрытый PUR нельзя «реанимировать» нагревом — полимеризованный клей только на выброс.
Можно ли работать с одним вышедшим из строя роликом?
Технически станок поедет, но качество прикатки на этом участке упадёт: непроклей заметен не сразу, а на готовой мебели — сразу. Замена ролика занимает минуты, поэтому правильное решение — остановить подачу и заменить ряд.
Фреза вибрирует после замены — что проверить?
Чистоту посадочного конуса и затяжку, биение индикатором, соответствие фрезы посадке станка, балансировку после переточки. Вибрация фрезы — это не только рваная кромка, но и ускоренный износ подшипников шпинделя.
Как найти деталь, если артикула нет?
По серийному номеру станка через сервис производителя или дилера, по взрыв-схеме из руководства, либо по фото и замерам — для унифицированных деталей (ролики, ТЭНы, ремни, подшипники) этого достаточно.
Заказать запчасти и сервис
Заказать запчасти: напишите на info@service-stanki.ru — инженеры «Сервис Станков» подберут деталь по серийному номеру, схеме или фото (оригинал и проверенные аналоги для кромкооблицовочных станков, включая китайские), а при необходимости приедут и заменят её. В штате 350 инженеров, работаем в 45 регионах России, Беларуси и Казахстане, выезд — в течение 24 часов, более 100 экипированных автомобилей. Если станок уже стоит — ремонт станков от 15 000 ₽ с диагностикой узла и дефектовкой деталей.
Держите карту запчастей под рукой, фиксируйте наработку и обновляйте склад ЗИП по методу «минимум-максимум» — и кромкооблицовочный станок будет останавливаться только на плановую смену расходников, а не на ожидание доставки.
Источники
- Служба запасных частей HOMAG — официальный портал запчастей для кромкооблицовочных станков (Homag, на английском языке)
- Leitz — фрезы для кромкооблицовочных станков: снятие свесов, радиусные, многопрофильные (Leitz, официальный каталог на русском языке)
- EGGER — АБС-кромка: технические данные и инструкции по обработке (EGGER, на английском языке)
- Википедия — Термометр сопротивления: характеристики Pt100, ГОСТ 6651-2009 и МЭК 60751
- Википедия — Этиленвинилацетат: основа термопластичного клея-расплава EVA
- Nanxing — запчасти для кромкооблицовочных станков (официальное представительство производителя)