

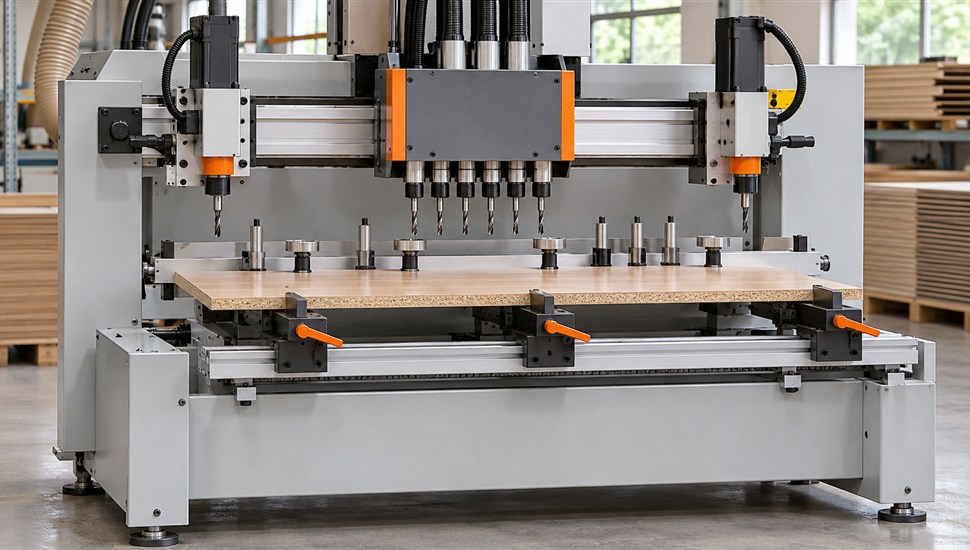
Сверлильно-присадочный станок — основной станок на участке подготовки отверстий в мебельном производстве: под шканты, конфирматные и эксцентриковые стяжки, полкодержатели, направляющие и петли. От точности этого оборудования зависит, соберётся ли корпус без перекосов и щелей, поэтому любой уход точности или отказ пневматики немедленно превращается в брак деталей из ЛДСП и МДФ — а это самый дорогой материал в себестоимости мебели.
В статье разберём, как устроены присадочные станки разных типов, какие узлы изнашиваются первыми, как диагностировать люфты, пневматику и шпиндели, какой регламент обслуживания нужен с учётом древесной пыли, и в каких случаях выгоднее вызвать инженера, а не разбирать узел своими силами.
Что такое присадка и почему под неё нужен отдельный станок
Присадка — это система отверстий в мебельной детали, согласованная с ответными отверстиями в сопрягаемой детали. Ошибка даже в полмиллиметра по одной оси приводит к перекосу корпуса, несоосности эксцентриковой стяжки или невозможности установить полкодержатель. Обычный вертикально-сверлильный станок по металлу для этого не подходит: у него нет ни налаженной системы упоров по системе 32 мм, ни горизонтальных шпинделей, ни пневматических прижимов, удерживающих плиту при работе многошпиндельной головой.
Большинство корпусных присадок строится вокруг системы «32» — модульной сетки с межосевым расстоянием 32 мм. Именно поэтому межосевое расстояние шпинделей многошпиндельных голов также кратно 32 мм, а диаметр чашки стандартной мебельной петли составляет 35 мм. Сверление под петлевой цоколь, под конфирмат, под минификс и под шкант выполняется разными сверлами, но в одной системе координат детали.
Типовая номенклатура операций присадочного станка:
- глухие и сквозные отверстия под шканты (диаметры обычно 6, 8, 10 мм);
- отверстия под конфирмат с предварительным сверлением-зенкованием;
- отверстия и пазы под эксцентриковые стяжки, включая дюбельные каналы;
- посадочные отверстия под чашку петли 35 мм и отверстия под ответную планку;
- отверстия под полкодержатели, ножки, лифтовую фурнитуру, крепёж направляющих;
- у ЧПУ-центров — дополнительно фрезерование пазов, подрезка и присадка на пяти сторонах панели.
Типы сверлильно-присадочных станков
Класс станка определяет и характер типовых неисправностей: у ручной машины изнашиваются упоры и пиноль, у координатной — эталонные линейки и втулки, у ЧПУ-центра — шарико-винтовые пары, приводы и датчики обратной связи.
| Тип станка | Управление и компоновка | Где применяется | Производительность | Типичные слабые места |
|---|---|---|---|---|
| Ручной одношпиндельный присадочный | Один шпиндель с ручной подачей, эталонная линейка и переставные упоры | Мелкие мастерские, штучные и ремонтные работы | Низкая, десятки отверстий в смену | Люфт пиноли, износ упоров, усталость оператора |
| Координатный многошпиндельный | Вертикальная и горизонтальная многошпиндельные головы, позиционирование по эталонным линейкам со штифтами, пневмоприжимы | Серийная мебель, средние цеха | Средняя и высокая: пакет отверстий за один цикл | Износ посадочных втулок голов, люфт фиксаторов, пневматика прижимов |
| Сверлильно-присадочный центр с ЧПУ | Портал или консоль с головами, оси X-Y (иногда Z), сервоприводы с датчиками положения, программная смена активных шпинделей | Поточное производство, работа с картами раскроя и бирками | Высокая: скорости позиционирования по осям у современных моделей достигают 100–130 м/мин | Люфты ШВП и направляющих, датчики нуля и энкодеры, подшипники шпинделей, электроника в пыли |
| Проходной (конвейерный) присадочный | Линейная компоновка, агрегаты сверлят деталь при её прохождении, синхронизация с линией | Крупносерийные и роботизированные линии | Максимальная, работа в темпе линии | Синхронизация приводов, износ транспортёров и упоров, отказ одного агрегата останавливает линию |
Точность позиционирования у ЧПУ-центров по паспортным данным разных моделей обычно лежит в пределах ±0,05–0,1 мм, у старших моделей — лучше (ориентировочно). Методика проверки точности и повторяемости позиционирования осей с ЧПУ стандартизирована ГОСТ ISO 230-2-2016, и по этому же стандарту имеет смысл принимать станок после ремонта координатных узлов.
Устройство станка: основные узлы и что в них ломается
| Узел | Конструкция и назначение | Что изнашивается и к чему приводит |
|---|---|---|
| Станина и стол | Сварная или чугунная база, стол с эталонными упорами, ленточными прижимами или присосками (у ЧПУ часто вакуумный либо роликовый с линиями упоров) | Перекос станины при плохом основании, износ резиновых лент и упоров, забитые пылью каналы стола — деталь смещается при сверлении |
| Координатная система (каретка/портал) | Линейные направляющие качения, привод — шарико-винтовая пара или зубчатая рейка с сервоприводом | Люфт винта, износ кареток направляющих, абразивный износ реек древесной пылью — уходит точность присадки |
| Сверлильные головы | Многошпиндельные вертикальные и горизонтальные блоки с межосевым расстоянием 32 мм, стопорение неработающих шпинделей | Подшипники и втулки шпинделей, износ ремней привода голов, биение — разбивка диаметра и сколы |
| Шпиндели и патроны | Шпиндели с патронами под цилиндрические хвостовики сверл (наиболее распространён диаметр 10 мм), пневматическая или пружинная подача | Биение из-за подшипников, грязь в патроне, износ цанги — отверстие «уходит» и получается разбитым |
| Пневмоприжимы | Пневмоцилиндры с прижимными колодками или ленточные прижимы над зоной сверления | Порванные манжеты, износ направляющих штоков, утечки в магистралях — деталь смещается под усилием сверления |
| Приводы и датчики | Серво- или шаговые двигатели, энкодеры, датчики нуля (референтных точек) | Сбой датчика нуля, загрязнение энкодера, обрывы кабелей — ошибки позиционирования и остановы по ошибке |
| Блок подготовки воздуха | Фильтр-влагоотделитель, редукционный клапан с манометром, маслораспылитель | Забитый фильтр, конденсат в магистралях, сбитый редуктор — просадка давления под нагрузкой |
| Аспирация (стружкоотсос) | Кожухи и патрубки у голов, подключение к цеховой вытяжной системе | Негерметичные кожухи, забитые рукава — пыль оседает на направляющих и в электрошкафу |
| ЧПУ и электрошкаф | Стойка числового программного управления, преобразователи частоты, платы ввода-вывода | Перегрев из-за забитых фильтров шкафа, пыль на платах, деградация батареи памяти параметров |
Многошпиндельные головы: как они устроены
Многошпиндельная голова — корпус, в котором на межосевом расстоянии 32 мм смонтирован ряд шпинделей. Вращение на них передаётся от ведущего шпинделя через зубчатую или ременную передачу, при этом соседние шпиндели часто вращаются в противоположные стороны — это улучшает отвод стружки и снижает увод сверла. Типовые головы для мебельных центров несут 13 и более вертикальных шпинделей плюс блок горизонтальных (например, у промышленных центров встречаются компоновки 13 вертикальных + 6–10 горизонтальных шпинделей). Неиспользуемые шпиндели автоматически стопорятся, чтобы сверла не вращались вхолостую.
Ключевые требования к голове — массивность, жёсткость и балансировка: вибрация при сверлении напрямую превращается в погрешности диаметра и расположения отверстий. По этой причине износ подшипников или втулок даже одного шпинделя заметен на детали — по характерному «разбитому» отверстию, овалу и сколам на выходе.
Расчётные обороты многошпиндельных голов для деревообработки — порядка нескольких тысяч оборотов в минуту (у распространённых голов на 11 шпинделей максимум около 4500 об/мин, ориентировочно по данным производителей агрегатов). Для сравнения: фрезерные электрошпиндели ЧПУ-центров работают на 18 000–24 000 об/мин, поэтому смешивать режимы сверления и фрезерования без программы-технологии нельзя.
Пневмосистема: прижимы, подача, диагностика давления
Пневматика на присадочном станке выполняет три задачи: прижим детали к столу, подача шпинделей (у координатных станков) и управление клапанами, стопорами голов и линиями безопасности. Нормальным рабочим давлением для пневматики станков считается порядка 6 бар (0,6 МПа), регулировка обычно выполняется в диапазоне 4–8 бар. Конкретное уставное давление указано в руководстве по эксплуатации конкретной модели.
К сжатому воздуху предъявляются требования по чистоте и сухости: влага вызывает коррозию, конденсат вымывает смазку, а абразивная древесная пыль через негерметичные соединения работает как шлифовальная паста по манжетам цилиндров. Поэтому блок подготовки воздуха (фильтр-влагоотделитель, редуктор, маслораспылитель) — не аксессуар, а обязательный узел.
Экспресс-диагностика пневматики прижимов:
- Снять показания манометра блока подготовки на холостом ходу и в момент одновременного срабатывания всех прижимов. Просадка более чем на 0,5–1 бар указывает на недостаточную производительность компрессора, забитый фильтр или утечку.
- Проверить уставку редуктора по руководству станка и при необходимости скорректировать.
- Слить конденсат из фильтра-влагоотделителя, убедиться, что дренаж не забит стружечной пылью.
- Наметить соединения мыльным раствором или по звуку найти утечки на фитингах, рукавах и штоках цилиндров.
- Проверить усилие прижима на практике: прижать обрезок плиты и попытаться сдвинуть его рукой при работающих шпинделях (только в защитных перчатках и без сверла в зоне рук). Подвижность детали — повод разбирать цилиндр прижима.
Более подробно типовые проблемы пневматики и поиск причин, когда давление просело, мы разбирали в отдельной статье «Пневмосистема станка: типовые проблемы и что проверять, когда давление просело».
Типовые неисправности: симптом → причина → решение
| Симптом | Вероятная причина | Решение |
|---|---|---|
| Отверстия смещены на 0,3–1 мм, разброс от детали к детали, у ЧПУ — повторяемость хуже паспортной | Люфт по координатной оси: выработка ШВП или рейки, люфт опорных подшипников винта, ослабшая муфта, износ кареток направляющих | Диагностика индикатором часового типа (отжатие стола/головы в двух направлениях), подбор натяга или замена узла; у станков с ЧПУ — частичная компенсация люфта параметрами системы; после ремонта — проверка по ГОСТ ISO 230-2 |
| Разбивка диаметра отверстий, овал, грубые сколы на выходе | Биение шпинделя (подшипники, втулки), грязь или износ цанги патрона, погнутое или тупое сверло | Замер биения индикатором у сверла (ориентировочно более 0,03–0,05 мм — повод для вмешательства), переборка шпинделя, замена подшипников, чистка патрона, замена сверла |
| Сверло греется, дымит, кромка отверстия подгорает | Тупое сверло, завышенная подача, засорение каналов отвода стружки, остановлен соседний шпиндель | Замена или переточка сверла, корректировка режимов, проверка стопорения и обдува |
| Пневмоприжимы не держат: деталь смещается, отверстия «уезжают» только на проходных операциях | Просадка давления (компрессор, фильтр, утечки), порванные манжеты цилиндра, заклинивание направляющих штоков, изношенная лента прижима | Диагностика давления под нагрузкой, ремкомплект цилиндра, замена уплотнений и ленты; контроль качества воздуха |
| Прижимы вообще не опускаются или опускаются медленно | Нет сигнала на электромагнитный клапан, залипший золотник, пережат рукав, низкое давление в магистрали | Проверка катушки клапана и сигнала с ЧПУ, разборка и чистка золотника, продувка линии, поиск утечки |
| ЧПУ не находит позицию головы, ошибка смены активных шпинделей, «плавающие» нули | Сбой датчика нуля или энкодера, обрыв в кабеле или разъёме, загрязнение шкалы, пневматическая блокировка не снялась | Просмотр журнала аварий стойки, проверка датчика и кабельной цепи, чистка шкалы, восстановление референтных точек |
| Ось двигается рывками, иногда ошибка перегруза или рассогласования привода | Загрязнение направляющих и рейки древесной пылью, недостаток смазки, начальный износ ШВП, перегрев двигателя | Чистка и смазка направляющих, контроль нагрузки по току привода, дефектовка пары |
| Стол или каретка заедает на одном участке хода | Пыль и смолистые отложения на направляющих, повреждённый ролик каретки, вмятина на рейке | Чистка с последующей смазкой, осмотр кареток и рейки, замена дефектных элементов |
| Отверстия стали неглубокими либо сверло не возвращается в исходное положение | Внутренние утечки в пневмоцилиндре подачи, сбит упор глубины, износ пружин возврата | Ревизия цилиндра подачи, регулировка упоров, замена уплотнений |
| После выходных или простоя первые детали с браком, затем «попускает» | Конденсат в пневмолиниях, загустевшая смазка, остывшие подшипники шпинделей | Слив конденсата, прогон станка на холостых режимах, корректировка регламента консервации при простоях |
| Сверление есть, а глубина глухих отверстий плавает | Износ упоров подачи, люфт пиноли, ослабло крепление головы | Ревизия и регулировка упоров, дефектовка пиноли и посадки головы |
| Сколы на нижней стороне плиты | Тупое сверло, подача рывками, слабый прижим, излишний вылет сверла | Замена сверла, снижение подачи, устранение люфта прижима, установка сверла на минимальный рабочий вылет |
Люфт координат: главная причина неточной присадки
Люфт позиционирования — самый коварный дефект присадочного оборудования: статически станок «всё показывает», а отверстия систематически смещаются, причём смещение зависит от направления последнего перемещения оси. Причина — выборка зазора в винтовой паре, рейке, муфте или опорных подшипниках.
Как проверить люфт без специального оборудования:
- Установите индикатор часового типа с магнитным штативом: наконечник — к подвижному узлу (голове или столу), строго вдоль проверяемой оси.
- Выведите ось в середину хода командой из стойки ЧПУ (или вручную на координатном станке).
- Поверните маховик или дайте команду небольшого перемещения «вперёд», затем «назад» на величину, заведомо превышающую зазор. Разность показаний индикатора — величина люфта.
- Повторите на обоих концах хода оси: неравномерный люфт по длине говорит об износе винта или рейки на рабочем участке.
- Отдельно проверьте радиальный люфт шпинделя: покачайте сверло у наконечника, контролируя биение индикатором.
Для присадочных работ критичен уже люфт порядка 0,1 мм: эксцентриковая стяжка и конфирмат почти не «прощают» смещения осей отверстий. Полностью устраняется люфт ремонтом механики (замена опорных подшипников винта, переборка или замена ШВП, регулировка натяга рейки), а программная компенсация люфта параметрами ЧПУ — вспомогательная мера, которая маскирует, но не останавливает износ. Подробнее о способах устранения — в статье «Люфт стола или суппорта станка: причины и способы устранения».
Если точность просела по всем осям и деталям сразу, полезно подойти к проблеме системно — по плану из статьи «Станок с ЧПУ не держит размер: 10 причин и поиск своей».
Шпиндели: биение, подшипники, когда нужен ремонт
Шпиндель — расходный по ресурсу узел: подшипники работают на высоких оборотах в среде, где всегда присутствует древесная пыль. Признаки предельного состояния: повышенный шум и вибрация, нагрев корпуса шпинделя, видимая «ёлочка» стружки, разбитые отверстия, следы биения сверла при пуске.
Контроль биения выполняется индикатором часового типа, установленным на неподвижной части головы: наконечник подводится к гладкой части оправки или зажатого сверла (у самого патрона и на расстоянии 100 мм от него). Для новых шпинделей биение обычно не превышает сотых долей миллиметра; значения ориентировочно выше 0,03–0,05 мм уже заметны на детали и требуют переборки. О методах измерения и критериях, когда биение лечится регулировкой, а когда — заменой подшипников, рассказываем в статье «Биение шпинделя: причины, измерение, когда нужен ремонт».
Типовой ремонт шпинделя присадочной головы включает замену подшипников и уплотнений, восстановление посадочных мест, балансировку и проверку биения в сборе. Важно использовать подшипники класса точности не ниже исходных: экономия здесь возвращается разбитыми отверстиями и повторным ремонтом.
Сверла для присадки: износ, замена, совместимость
Присадочные сверла — цилиндрические сверла по дереву с подрезчиками кромки, изготовленные под конкретный крепёж: под шканты, под конфирмат, под эксцентрик, под петлю 35 мм, полкодержатели. Наиболее распространён цилиндрический хвостовик диаметром 10 мм, посадка в патроне шпинделя — с фиксацией. Признаки износа и действия по ним удобно свести в таблицу.
| Признак на детали или станке | Вероятная причина | Что делать |
|---|---|---|
| Кромка отверстия рваная, сколы на выходе | Затупились подрезчики и главные кромки | Переточка или замена; контроль после переточки на тестовой детали |
| Потемнение стенок отверстия, запах горелого | Тупое сверло на завышенной подаче | Замена сверла, корректировка подачи |
| Диаметр систематически больше номинала | Разбито сверло или биение шпинделя | Замена сверла, проверка биения шпинделя индикатором |
| Сверло «закусывает», станок вибрирует | Погнутое сверло, перекос в патроне, грязь в цанге | Правка или замена, чистка посадочного места патрона |
| Сверло проворачивается в патроне | Износ цанги или стопорных элементов патрона | Замена цанги/патрона, проверка усилия фиксации |
| После замены сверла глубина глухих отверстий изменилась | Другой вылет или длина рабочей части | Переустановка с контролем вылета, корректировка упоров или параметров программы |
Совместимость сверл. При подборе замены проверяйте: диаметр и тип хвостовика (штатно 10 мм у большинства присадочных голов), посадочную длину, наличие и расположение лысок или отверстий под фиксатор патрона, общий вылет (он задаёт глубину и риск сколов), а также направление вращения — в головах с попеременным вращением соседних шпинделей левое и правое сверла не взаимозаменяемы. Сверло от другого типа головы с тем же хвостовиком подходит только при совпадении всех перечисленных параметров.
Переточка или замена? Переточка экономически оправдана для дорогого инструмента крупных диаметров (петлевые 35 мм, сверла под конфирмат со сложным профилем) при небольшом съёме; для массовых сверл под шканты 6–8 мм проще и надёжнее держать запас новых. Ресурс зависит от абразивности материала (ЛДСП с меламиновым покрытием изнашивает инструмент в разы быстрее массива) и качества аспирации, поэтому норму замены устанавливают по фактическому качеству отверстий, а не по календарю.
Что влияет на точность присадки
- Люфты координатных узлов — определяющий фактор на ЧПУ-центрах; направление и величина смещения зависят от траектории подхода к отверстию.
- Биение шпинделей и состояние патронов — разбивка отверстий и увод сверла.
- Износ и правильная установка сверл — вылет, заточка, посадка без перекоса.
- Надёжность прижима детали — давление в пневмосистеме, состояние манжет и лент; недожатая деталь смещается на выходе сверла.
- Состояние стола и эталонных упоров — забитые пылью каналы, изношенные упоры, неровный стол искажают базирование.
- Жёсткость станка и фундамента — вибрации разболтанной станины «размазывают» отверстие.
- Параметры ЧПУ — компенсации люфта, поправки винта, корректные референтные точки.
- Технологические режимы — подача и обороты вне рабочей зоны дают увод и сколы даже на исправном станке.
- Качество материала — разнотолщинность и влажность плит влияют на глубину глухих отверстий.
Если присадка систематически не попадает в допуск, последовательное повышение точности выполняют в несколько уровней — от настройки и компенсаций до ремонта механики и замены узлов; подходы и ориентировочная стоимость уровней описаны в статье «Повышение точности станка с ЧПУ: три уровня и цены».
Обслуживание: регламент с учётом древесной пыли
Древесная пыль — главный враг присадочного станка. Она абразивна, электропроводна в сыром виде, налипает на смазку направляющих и забивает фильтры. Поэтому для станков этого класса действует усиленный «пылевой режим»: обычный регламент ТО станка с ЧПУ дополняется чистками, а интервалы смазки по запылённому цеху сокращаются. Именно пыль, а не время, определяет фактическую периодичность — ориентируйтесь на состояние узлов, а не только на часы наработки.
| Периодичность | Работы |
|---|---|
| Ежесменно | Очистка стола, упоров и голов от пыли и обрезков; контроль давления воздуха и работы аспирации; визуальный осмотр сверл (сколы, потемнения); проверка срабатывания прижимов и защитных устройств |
| Ежедневно | Продумая чистка зоны направляющих и реек (сухая щётка и вакуум, не продувка в открытую); слив конденсата с блока подготовки воздуха; контроль уровня масла в маслораспылителе и централизованной смазке (при наличии); проверка аварийных выключателей |
| Еженедельно | Чистка кареток направляющих и зубчатых реек с обновлением смазки; осмотр рукавов и фитингов пневмолиний; проверка креплений голов и шпинделей; тестовая деталь на точность с записью результатов |
| Каждые 100 часов (ориентировочно 2–3 недели двухсменной работы) | Смазка ШВП, реек и ползунов направляющих; чистка фильтров блока подготовки воздуха; проверка натяжения ремней приводов голов; контроль люфтов осей по индикатору с записью в журнал |
| Каждые 200 часов / ежемесячно | Ревизия патронов и цанг шпинделей; проверка электрических соединений головы; чистка фильтра вентиляции электрошкафа; контроль биения выборочно на наиболее нагруженных шпинделях |
| Каждые 500–1000 часов | Замена фильтров тонкой очистки воздуха; ревизия пневмоцилиндров прижимов (манжеты, штоки); проверка датчиков нуля и кабельных цепей; при вакуумном столе — обслуживание вакуумного насоса и его фильтров |
| Каждые 2000 часов / ежегодно | Полная проверка точности позиционирования осей; дефектовка подшипников шпинделей и опор ШВП; чистка электрошкафа с проверкой уплотнений; контроль состояния изоляции и заземления |
Интервалы указаны для типовых условий и корректируются по фактической запылённости: при работе без эффективной аспирации или с МДФ (самая пыльная и абразивная плита) их сокращают в полтора-два раза. Общие таблицы работ по периодичности для станков с ЧПУ собраны в статье «Регламент ТО станка с ЧПУ: таблицы работ по периодичности».
Пылевой режим: семь правил
- Аспирация включается раньше шпинделей. Вытяжка должна работать до начала цикла и продолжать работать после его окончания, чтобы удалить осевшую пыль.
- Никакой продувки направляющих сжатым воздухом «в открытую». Струя загоняет абразив под каретки и в зазоры ШВП — чистка только щёткой и отсосом.
- Смазка «выдавливает» грязь. Свежая смазка на направляющих и рейках должна обновляться регулярно: тонкий пыльный слой на старой смазке — это шлифовальная паста.
- Герметичность кожухов. Порванный кожух у головы — прямой канал пыли на подшипники шпинделей.
- Электрошкаф под избыточным давлением. Фильтры вентиляции шкафа чистят в первую очередь: пыль на платах ЧПУ и преобразователях — причина «плавающих» ошибок.
- Датчики и энкодеры — зоны особого контроля. Загрязнение шкалы энкодера превращается в ошибки позиционирования, которые легко спутать с люфтом.
- Уборка вокруг станка. Пыль с пола снова попадает в зону голов: чистая зона вокруг присадочника — часть регламента.
Разбору именно «деревянной» специфики — защите направляющих, электрошкафа и пневматики от древесной пыли — посвящена отдельная статья «Обслуживание деревообрабатывающих станков с ЧПУ: как защитить станок от древесной пыли», а обзор типов направляющих, причин их износа и правил ухода — в материале «Направляющие станка: типы, износ, обслуживание».
Диагностика: с чего начать поиск неисправности
Универсальный порядок поиска экономит часы разбора исправных узлов:
- Собрать анамнез. Когда началось, после чего (ремонт, простой, смена материала), есть ли закономерность по деталям и осям.
- Прочитать журнал аварий стойки. Многие ошибки позиционирования и привода система фиксирует с кодом и временем.
- Внешний осмотр. Состояние пневмолиний, рукавов аспирации, кабельных цепей, лент прижимов, наличие смазки на направляющих.
- Пневматика. Давление на холостом ходу и под нагрузкой, конденсат, утечки.
- Механика. Биение шпинделей индикатором, люфты осей, крепление голов.
- Контрольная деталь. Прогон тестовой программы с замером полученных отверстий штангенциркулем и контрольным шаблоном: смещения по осям сразу указывают направление поиска.
- Локализация «своими силами или с инженером». Регулировки, чистка, замена сверл и манжет — силы цеха; переборка шпинделей, ремонт ШВП, восстановление нулей ЧПУ — сервис.
По нашей практике, около 30% обращений по станкам с ЧПУ решаются консультацией по телефону без выезда: если вы можете описать симптом и код ошибки, часто достаточно подсказки инженера. Услуга удалённой диагностики стоит от 3 500 ₽.
Когда нужен сервисный инженер
Ремонт координатных узлов, переборка многошпиндельных голов и восстановление точности после аварии — работа для инженеров с инструментами и документацией производителя. Компания «Сервис Станков» выполняет ремонт станков от 15 000 ₽, диагностику на производстве от 5 000 ₽ и техническое обслуживание от 7 500 ₽: 350 инженеров, работа в 45 регионах России, Беларуси и Казахстане, выезд в течение 24 часов. Информацию о сервисе именно этого класса оборудования смотрите на странице «Сверлильно-присадочные станки».
Частые вопросы
Какое давление должно быть в пневмосистеме присадочного станка?
Для большинства станков нормой считается порядка 6 бар (0,6 МПа); рабочая уставка конкретной модели указана в её руководстве. Важно не только само значение, но и просадка под нагрузкой: если при одновременном срабатывании прижимов давление падает более чем на 0,5–1 бар, ищите утечку, забитый фильтр или недостаточную производительность компрессора.
С каким люфтом ещё можно работать?
Для присадки под конфирмат и эксцентриковую стяжку критичен люфт уже от 0,1 мм — перекос корпуса и невставшая стяжка появятся на длинных деталях. Люфт 0,2 мм и более означает, что узел изношен до состояния, когда программная компенсация лишь маскирует проблему: нужен ремонт механики.
Как часто менять сверла?
Не по календарю, а по качеству отверстий: рваная кромка, потемнение стенок, разбитый диаметр, нагрев — признаки предельного износа. На ЛДСП с меламиновым покрытием инструмент изнашивается в разы быстрее, чем по массиву. Для массовых сверл под шканты разумно держать запас; дорогие петлевые и конфирматные сверла экономичнее перетачивать.
Почему после выходных первые детали идут с браком?
Типичные причины: конденсат в пневмолиниях (просадка прижимов), загустевшая смазка направляющих, остывшие подшипники шпинделей. Помогает слив конденсата в понедельник утром и прогон станка на холостом режиме перед сменой. При длительных простоях придерживайтесь регламента консервации.
Можно ли проверить точность присадки без лазерного интерферометра?
Да, для цехового контроля достаточно индикатора часового типа (люфты и биение) и контрольной детали: прогоняете тестовую программу на обрезке плиты и замеряете межосевые расстояния и диагонали рядов отверстий штангенциркулем или шаблоном. Такую проверку полезно фиксировать в журнале раз в неделю — тренд заметнее однократного замера. Официальная приёмка точности позиционирования выполняется по ГОСТ ISO 230-2.
Чем опасна пыль, если направляющие выглядят чистыми?
Мелкая пыль МДФ проникает под каретки и в зазоры ШВП даже при внешне чистых направляющих, а налипая на смазку, образует абразивную пасту. Второй канал вреда — электрошкаф и датчики: пыль на платах и шкалах энкодеров вызывает «плавающие» ошибки позиционирования, которые трудно отличить от механических люфтов.
Можно ли поставить сверло или голову от другого станка?
Сверло — только при совпадении диаметра и типа хвостовика, посадочной длины, вылета, фиксации и направления вращения. Голова — значительно сложнее: требуется совпадение посадки, геометрии, приводов и логики управления стопорением шпинделей в ЧПУ. Официальную совместимость агрегатов подтверждает производитель станка; самостоятельные эксперименты здесь часто заканчиваются ремонтом головы и травмированием детали.
Источники
- ГОСТ ISO 230-2-2016. Нормы и правила испытаний станков. Часть 2. Определение точности и повторяемости позиционирования осей станков с числовым программным управлением
- Сверлильный станок — Википедия
- Пневмопривод — Википедия
- SCM Group: ЧПУ-сверлильный центр Morbidelli cx110 (официальный сайт производителя, на английском языке)
- Biesse: T-JET — удаление пыли в процессе обработки на станках с ЧПУ (официальный сайт производителя, на английском языке)