

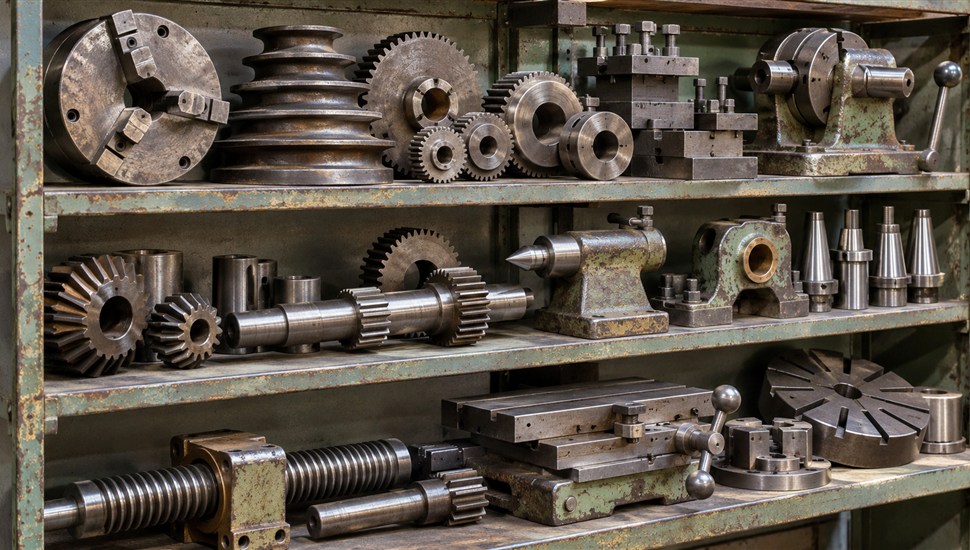
Токарно-винторезные 16К20 и 1К62 и вертикально-фрезерный 6Р12 — самый массовый станочный «костяк» постсоветской промышленности. Этим станкам по 40–60 лет, они по-прежнему работают в ремонтных цехах, инструменталках, на небольших производствах и в учебных мастерских. Заводы, которые их выпускали, давно сменили профиль или прекратили существование, и у снабженца возникает резонный вопрос: где в 2026 году брать на них детали — и не проще ли списать станок?
Короткий ответ: рынок жив и довольно развит. Запчасти на советский парк поступают по шести каналам: серийное производство специализированными предприятиями, стоковые остатки, разборки и б/у, изготовление по заказу, донорские станки и восстановление узлов в ремонтных мастерских. Ниже — полная карта этого рынка: что реально производится, как искать детали по децимальным номерам, сколько они стоят (ориентировочно), где подстерегают ловушки и как выстроить складской запас запчастей, чтобы парк не простаивал.
Главное правило 2026 года: почти любую деталь для 16К20, 1К62 и 6Р12 можно достать. Разница между «простоем месяц» и «простоем неделю» — в том, знаете ли вы децимальный номер детали и карту рынка.
Парк жив, заводы — нет: исходная ситуация
Кто и когда выпускал самые массовые модели:
- 1К62 — токарно-винторезный станок класса точности Н, выпускавшийся с начала 1960-х Московским станкостроительным заводом «Красный пролетарий»; предшественник серии ДИП и прямой родоначальник линейки.
- 16К20 — дальнейшее развитие той же конструкторской школы: станок выпускался с 1973 года, в том числе на «Красном пролетарии» и Красноярском станкостроительном заводе. Один из самых массовых универсальных токарных станков в истории СССР — диаметр обработки над станиной 400 мм, мощность главного привода 10–11 кВт.
- 6Р12 — консольно-фрезерный вертикальный станок со столом 320×1250 мм, выпускавшийся Горьковским (нижегородским) заводом фрезерных станков, а также рядом других предприятий по кооперации.
Серийный выпуск всех трёх моделей прекращён ещё в конце 1980-х — начале 1990-х годов. Но одновременно:
- сохранилась и оцифрована конструкторская документация — каталоги деталей и сборочных единиц, альбомы ремонтных чертежей, руководства по эксплуатации;
- остался машинный парк нарезки зубьев, резьбошлифовки и шлифовки направляющих у независимых производителей;
- на складах и разборках лежат стоковые остатки и донорские станки — по разным оценкам, только 16К20 было выпущено несколько сотен тысяч единиц.
Поэтому «дефицита» в классическом смысле нет. Есть проблема выбора: одна и та же деталь может стоить от 3 000 до 60 000 рублей в зависимости от канала, качества и честности продавца.
Карта рынка: шесть источников запчастей
Сводная таблица по всем каналам снабжения. Цены — ориентировочные, по каталогам производителей и объявлением 2025–2026 годов; фактическую стоимость всегда уточняйте у поставщика.
| Источник | Что там есть | Цены (ориентировочно) | Главные риски | Когда выбирать |
|---|---|---|---|---|
| Специализированные производители запчастей (действующие заводы и цеха) | Винты ходовые и поперечной подачи, маточные гайки, шестерни и зубчатые блоки, валы, втулки, пиноли, клинья, люнеты, фрикционные диски, узлы в сборе | Шестерня гитары — от 4 000 ₽; вал-шестерня — от 8 000 ₽; маточная гайка 16К20 — от 12 000 ₽ за комплект; винт поперечной подачи — 20 000–21 500 ₽; пиноль — около 34 500 ₽; задняя бабка в сборе — около 125 000 ₽ | Пересорт по годам выпуска станка; качество термообработки у разных производителей отличается | Силовые и ответственные детали: ходовые пары, шестерни коробок, пиноли |
| Стоковые остатки (консервация, невостребованные фонды, закрытые склады) | Мелочёвка и расходники: втулки, рейки, рукоятки, диски фрикциона, крепёж, ремни, лампы, насосы | От нескольких сотен рублей за позицию | Лежалый металл, коррозия, утраченная маркировка, «сток» может оказаться б/у | Редкие позиции, которых нет в действующем производстве |
| Разборки и б/у-детали | Узлы в сборе: задние и шпиндельные бабки, суппорты, фартуки, коробки скоростей и подач, столы и консоли фрезерных | Задняя бабка учебного станка — от 20 000–22 000 ₽; узлы 6Р12 (стол, консоль) — ориентировочно 80 000–300 000 ₽ в зависимости от состояния | Усталость металла, скрытые трещины, износ без гарантии, детали от «убитых» станков | Когда узел в сборе нужен срочно, а новый не производится или стоит в разы дороже |
| Изготовление на заказ (механообрабатывающие цеха, шестерённые производства) | Любые детали по чертежу или образцу: шестерни, валы, втулки, гайки, кулачки «сырые» под расточку | Простая прямозубая шестерня — от 3 000 ₽; сложные (конические, шевронные, многовенцовые) — от 10 000 ₽; нормо-час механообработки — порядка 1 800 ₽; у крупных заводов минимальный заказ — от 50 000 ₽ | Цена и срок выше, чем у серийной детали; без чертежа легко ошибиться в материале и термообработке | Деталь нигде не найти в готовом виде, но есть чертёж, образец или возможность обмера |
| Б/у-донор (покупка целого станка «на разбор») | Весь станок целиком: станина, все узлы, электрика, гитара сменных шестерён | Нерабочий 1К62/16К20 под разбор — обычно по цене сопоставимы с одной новой крупной деталью; точную оценку даёт рынок б/у в вашем регионе | Логистика (масса станка 2,8–3,7 т), место в цехе, риск, что и донор «уставший» | Нужно сразу несколько узлов или редкая модификация; партия однотипных станков |
| Восстановление в ремонтных мастерских (кооперативные мануфактуры) | Шлифовка валов под ремонтный размер, наплавка и повторная обработка, перешабривание направляющих, замена втулок в узлах | Обычно в 1,5–2 раза дешевле нового аналога (ориентировочно) | Качество целиком зависит от исполнителя; не для зубчатых венцов с выкрашиванием | Валы, втулочные узлы, стыки направляющих — там, где геометрию можно вернуть |
Практический вывод из таблицы: для ходовых и силовых деталей базовый канал — действующие производители; для редкостей — сток и доноры; для срочного восстановления работоспособности — б/у-узлы с последующей проверкой; для нестандарта — заказное изготовление. Как выбрать между оригиналом, аналогом и восстановленной деталью для конкретного узла, мы разбирали отдельно в статье «Запчасти на станок: оригинал или аналог — матрица выбора».
Что реально производится сегодня
Номенклатура, которую в 2025–2026 годах стабильно выпускают независимые предприятия (по документации заводов-изготовителей или обмерам оригиналов):
- Ходовые винты и маточные гайки — винт ходовой 16К20 ориентировочно от 25 000 ₽, вал ходовой 16К20/16К25 — около 39 000 ₽; гайки продаются комплектами;
- Шестерни всех групп — сменные шестерни гитары (например, Z=44 для 16К20 — около 4 000 ₽), вал-шестерни (от 8 000 ₽), крупные шестерни коробок скоростей (от 20 000–22 000 ₽), зубчатые блоки в сборе (1К62.02.107 — около 55 000 ₽);
- Винты поперечной подачи с гайками — 20 000–21 500 ₽ для 1К62 (диаметры 22 и 26 мм);
- Пиноли задней бабки — около 34 500 ₽;
- Клинья каретки — около 16 000 ₽;
- Люнеты (подвижные и неподвижные, под заказ под любой диаметр) — 42 000–58 000 ₽;
- Фрикционные диски, фрикционные валы и коромысла к фартукам;
- Втулки, шпиндели, резцедержатели, рукоятки управления, защитные экраны;
- Кулачки и рейки токарных патронов — от 750–800 ₽ за штуку (это массовый товар, совместимый с патронами типов К11 и импортными аналогами);
- Узлы в сборе — задняя бабка 1К62 в сборе около 125 000 ₽, суппорты, каретки, коробки подач;
- Электромагнитные муфты, насосы смазки и СОЖ, ремни, а также паспорта станков и документация.
Кто это производит (примеры действующих предприятий, список не исчерпывающий и не является рекламой):
| Тип производителя | Примеры | Специализация | Условия |
|---|---|---|---|
| Заводы и цеха полного цикла в Поволжье | Сар-Снаб (Энгельс) | Токарная группа: 16К20, 16К25, 1К62/1К625, 1М63, 1М65, 16Б16; фрезерные 6Р12/6Р13/6Р82; сверлильные 2М55, 2Н135. Новые детали собственного производства по документации изготовителя | Часть позиций в наличии, шестерни и люнеты — под заказ; ремонт узлов вплоть до капитального |
| Уральские и сибирские производители | СтанкоМашСнаб (Челябинск) и другие | Ходовые винты, маточные гайки, фрикционные узлы, мелкие детали | Позиции от нескольких сотен рублей, продажа поштучно |
| Предприятия по отдельным группам деталей | МП «Орбита», производители кулачков (например, ЦТИ Урал) | Втулки, шпиндели 16К20/16К20П; кулачки для чистовой обработки | Массовые позиции обычно в наличии на складах |
| Заказное машиностроение | Ижстанк (Ижевск), шестерённые цеха, сервисные металлообрабатывающие производства | Единичные детали и малые серии по чертежам заказчика | От одной детали, средний срок изготовления — около 30 дней |
| Производители новых станков-аналогов | СтанкоМашСтстрой и другие (модель СТ-16К20) и импортные аналоги | Не запчасти, а замена станка целиком | Новый станок — до нескольких миллионов рублей; альтернатива — капитально восстановленный 16К20 |
Как искать по децимальным номерам
У советских станков детали идентифицируются обозначениями двух типов, и снабженцу полезно понимать оба:
- Заводская модельная нумерация — то, что стоит в каталогах деталей и на чертежах: номер строится от модели станка и номера узла. Например, 1К62.03.00 — задняя бабка станка 1К62, а 1К62.05.50 — конкретная деталь (винт поперечной подачи) внутри этого узла. Суффикс «.00» обычно означает узел (сборочную единицу) целиком.
- Отраслевая децимальная система по ГОСТ 2.201-80 «ЕСКД. Обозначение изделий и конструкторских документов»: четырёхбуквенный код организации-разработчика + код классификационной характеристики по классификатору изделий машиностроения + порядковый регистрационный номер. По первой части такого кода можно установить, какая организация разрабатывала документацию, — это помогает искать чертежи в архивах. С 1 марта 2024 года действует актуализированный ГОСТ Р 2.201-2023, но вся советская документация на ваш парк обозначена по старому стандарту.
Пошаговый алгоритм поиска детали:
- Найдите обозначение. Источники: паспорт станка, каталог (альбом) деталей и сборочных единиц, руководство по эксплуатации (у 16К20 оно имеет обозначение 16К20.000.000), таблички и клеймения на самом узле, наконец — спецификация в ремонтной ведомости.
- Сверьте год выпуска станка. Конструкция дорабатывалась: у 16К20 ранних и поздних годов выпуска различаются элементы кинематики и размеры ряда деталей; 1К62 и 1К62Д — разные станки по части корпуса и электрооборудования. Обозначение без привязки к году — главная причина пересорта.
- Запросите деталь у производителя именно по номеру. Запрос вида «шестерня 16К20.061.441 в сборе с валом и кольцом» закрывается за один звонок; запрос «шестерёнка откуда-то из коробки скоростей» — неделями переписки.
- Проверьте взаимозаменяемость. Часть деталей унифицирована внутри семейства (16К20/16К20П/16К25), часть — между заводами. Если продавец предлагает деталь от другой модели, просите ссылку на каталожную сводку взаимозаменяемости, а не «у всех подходит».
- Если номера нет нигде — снимите деталь, обмерьте штангенциркулем и микрометром (наружные и посадочные диаметры, длины, модуль и число зубьев для шестерни, шаг резьбы), сфотографируйте с двух сторон и приложите к запросу на изготовление. Для шестерни дополнительно посчитайте число зубьев и измерьте диаметр вершин — этого обычно достаточно для восстановления параметров зацепления.
Примеры реальных обозначений, по которым работают каталоги и поставщики:
| Обозначение | Что это | Комментарий |
|---|---|---|
| 1К62.02.107 | Зубчатый блок коробки скоростей 1К62 | Крупная деталь, ориентировочно 55 000 ₽; под заказ |
| 1К62.03.00 | Задняя бабка 1К62 в сборе | Сборочная единица; продаётся и поштучно (пиноль — 1К62.03.…) |
| 1К62.04.00 | Суппорт 1К62 в сборе | Сборочная единица |
| 1К62.05.50 | Винт поперечной подачи 1К62 | Диаметры 22 и 26 мм — разные исполнения, указывайте при заказе |
| 1К62.07.00 | Коробка подач 1К62 в сборе | Сборочная единица |
| 16К20.061.441 | Шестерня в сборе с валом, кольцом и рычагом | Типовой пример «глубокой» нумерации внутри узла |
| 16Б20П.061.202 | Гайка маточная станка 16Б20П | Пример унификации обозначений внутри семейства |
| 16К20.000.000 | Руководство по эксплуатации 16К20 (обозначение документа) | Нулевой номер — документация на изделие в целом |
Стоковые остатки и разборки: как проверять детали
Сток — это законсервированные запасы советских времён: остатки с заводских складов, фонды невостребованных деталей, содержимое расформированных инструментальных кладовых. Разборки — это снятые с живых и мёртвых станков узлы. Общий недостаток обоих каналов — отсутствие гарантии производителя, поэтому проверка перед оплатой обязательна.
Чек-лист при покупке б/у-детали или узла со стока:
- Происхождение. Узнайте, с какого станка и почему снят узел. Деталь со станка, у которого заклинило шпиндель или он падал при перевозке, — плохая покупка независимо от внешнего вида.
- Маркировка. Клеймение и клеймо приёмки, соответствие обозначения — простой способ отсечь «крашеное б/у под новое».
- Рабочие поверхности. Шейки валов, зубья, резьба ходовых винтов, зеркала пинолей — под лампу и на ощупь: задиры, выкрашивание зуба, «ступеньки» износа не лечатся.
- Шабреные и направляющие поверхности. Попросите показать пятна контакта по краске: равномерная «рябь» пятен — признак живой поверхности; блестящие проплешины в средней части — износ и потерю геометрии. Подробнее об износе направляющих — в статье «Люфт стола или суппорта станка: причины и способы устранения».
- Скрытые трещины. Осмотрите галтели, шпоночные пазы, переходы диаметров — места концентрации напряжений. В полевых условиях помогает банальная методика: зачистить подозрительное место, смочить керосином, протереть и нанести тонкий слой мела или каолина — трещина «проявится» масляной линией. Для ответственных валов просите магнитопорошковый или ультразвуковой контроль.
- Комплектность. Винт поперечной подачи — только в паре с гайками; маточная гайка — только в паре с винтом. Пара «изношенный винт + новая гайка» проиграет и по люфту, и по сроку службы.
- Резьба и шпонки. Прогоните гайку по винту рукой на всю длину, проверьте шпоночные пазы калибром или шпонкой от вашего узла.
Усталость металла — главный риск б/у
Металл 50-летних деталей накопил усталостные повреждения даже там, где износ поверхности не виден. Это не значит, что б/у покупать нельзя: массивные детали (станины, корпусы, бабки) усталости почти не подвержены, а вот вращающиеся валы, оси и шестерни, пережившие десятилетия циклических нагрузок, могут выйти из строя вскоре после установки. Практическое правило: б/у — для корпусных деталей и малоответственных узлов; для вращающихся силовых деталей — новое изготовление или проверенный производитель.
Изготовление на заказ: что целесообразно
Заказное изготовление — основной канал для деталей, которых нет в серийных каталогах: нестандартные шестерни, валы редких модификаций, втулки под конкретный износ корпуса, утраченные рукоятки и кулачки под расточку.
| Деталь | Целесообразность заказа | Ориентир цены и срока |
|---|---|---|
| Прямозубая цилиндрическая шестерня | Высокая: стандартная операция для любого шестерённого цеха | От 3 000 ₽; от нескольких рабочих дней |
| Коническая, шевронная, многовенцовая шестерня, блок | Средняя: нужны зубофрезерный/зубодолбёжный участок и точная обмерка; дороже в разы | От 10 000 ₽; 2–4 недели |
| Вал, ось, втулка | Высокая: токарная обработка + шлифовка посадочных | По нормо-часу (порядка 1 800 ₽/час ориентировочно); от недели |
| Гайка маточная, винт поперечной подачи | Средняя: требует резьбонарезания/резьбошлифовки; сравнивайте с серийными производителями | Сопоставимо с серийной деталью или дороже; 2–4 недели |
| Ходовой винт длинный (класс точности резьбы) | Низкая: без резьбошлифовального станка нужного класса точности деталь не выйдет; ищите серийного производителя | — |
| Шпиндель | Низкая: нужна глубокая термообработка и шлифовка под подшипники; дешевле восстановление или б/у | — |
| Кулачки патрона «сырые» | Высокая: стандартная позиция, растачиваются на месте под конкретный диаметр | От нескольких тысяч рублей за штуку |
| Единичные заказы в целом | Зависит от исполнителя: крупные заводы берут партии от 50 000 ₽, малые цеха работают с единичными деталями | Средний срок — около 30 дней |
Что обязательно зафиксировать в заказе на изготовление:
- чертёж с размерами и допусками (или образец + обмерная карта);
- марку материала (типовые марки для советских деталей — стали 45, 40Х, 20Х под цементацию; замена марки «на что есть» — половина будущих отказов);
- вид термообработки и требуемую твёрдость (для шестерён — закалка рабочих поверхностей; сырая шестерня «съедается» за месяцы);
- шероховатость посадочных мест и резьбы;
- приёмку по размерам с протоколом или хотя бы устную договорённость о проверке перед оплатой остатка.
Доноры: когда выгодно купить целый станок
Экономика донора проста: нерабочий или морально устаревший 1К62/16К20 под разбор на вторичном рынке стоит ориентировочно как одна-две крупные новые детали, а содержит заднюю бабку, суппорт, фартук, коробки, гитару сменных шестерён и тонны годного крепежа. Если у вас парк из нескольких однотипных станков, донор окупается первым же ремонтом.
Когда донор действительно выгоден:
- нужно сразу несколько узлов (например, реставрация станка после аварии);
- у вас редкая модификация, деталей на которую в каталогах нет;
- станки эксплуатируются партией и ЗИП нужен про запас;
- появилась возможность дёшево вывезти станок из окрестного завода или училища.
Что проверить перед покупкой донора: состояние станины (перекомпенсированный износ направляющих обесценивает весь станок), комплектность коробок, целостность ходовых винтов, отсутствие следов аварийных задиров на шпинделе. Общий чек-лист осмотра подержанного оборудования мы приводили в материале «Покупка б/у станка: чек-лист проверки перед сделкой» — он применим и к донорам, и к станкам «в работу».
Типовые ловушки рынка
| Ловушка | Как распознать | Что делать |
|---|---|---|
| «Новая заводская» деталь, на деле крашеное б/у с разборки | Нет клеймения и упаковки; свежая краска на рабочих поверхностях; следы эксплуатации под краской; цена заметно ниже рыночной | Требовать фото детали до окраски, проверять геометрию и твёрдость; платить после осмотра |
| «Оригинал со склада завода-изготовителя» | Заводы прекратили выпуск этих станков десятки лет назад; под видом оригинала продают сток давней консервации или реплику | Сток существует, но редок: просить данные о хранении, дате выпуска, состоянии консервации |
| Кустарная шестерня без термообработки | Мягкий металл (царапается напильником), нет данных о твёрдости, подозрительно низкая цена и срок «за три дня» | Указывать твёрдость в заказе, проверять зубомером после получения, требовать замену |
| Вал, обточенный в ремонтный размер «под ваш износ» | Диаметр меньше номинала по чертежу, продавец предлагает «подгонку» | Соглашаться только в паре с новым подшипником/втулкой соответствующего размера и осознанным решением |
| Деталь от другой модификации («у всех одинаково») | Продавец не называет децимальный номер, ссылается на универсальность | Проверять по каталогу деталей конкретно вашей модели и года выпуска |
| Винт без гайки / гайка без винта | Продают «половину» ходовой пары | Менять пару в сборе — иначе люфт и ускоренный износ вернутся |
| «Универсальные» кулачки не под ваш патрон | Несовпадение профиля рейки, высоты и шага спиральной передачи | Подбирать по модели патрона и размерам (высота, тип — прямые/обратные, сырые или закалённые) |
| Стопроцентная предоплата «на изготовление 60 дней» | Отказ от этапов оплаты, размытый договор, физлицо без реквизитов | Работать по договору с этапами: аванс — изготовление — оплата остатка после контроля размеров |
Стратегия ЗИП для советского парка
Запас запчастей для советских станков стоит планировать по тому же принципу, что и для парка с ЧПУ: не «покупать всё», а закрыть то, что ломается чаще всего и останавливает производство. Подробная методика — в статье «ЗИП для станка: какие запчасти держать на складе»; для советского парка адаптируйте её так:
| Группа | Что держать | Норма запаса (ориентировочно) |
|---|---|---|
| Группа А: ломается часто, простой критичен, деталь дешёвая | Ремни, втулки, фрикционные диски, мелкие шестерни гитары, рукоятки, крепёж, лампы и элементы электрики, насос СОЖ в запас | По 2–3 позиции на станок, пополнять при каждом расходе |
| Группа B: ломается реже, деталь дорогая, срок поставки — недели | Маточные гайки, винты поперечной подачи, пиноль, клинья каретки, набор сменных шестерён гитары | 1 комплект на 3–5 однотипных станков |
| Группа C: редкие и дорогие позиции с длинным циклом поставки | Задняя бабка в сборе, суппорт, коробка подач, шпиндельные узлы | Не складировать: договорённость с поставщиком + адрес донора в регионе |
| Документация | Паспорт каждого станка, каталог деталей и сборочных единиц, альбомы ремонтных чертежей, децимальная картотека парка | Всегда в двух копиях: бумажной и электронной |
Отдельный резервный сценарий — модернизация: если советский станок ещё геометрически жив, но электрика и привод изношены, установка современной системы ЧПУ на 16К20 часто выгоднее многолетней охоты за оригинальными электродеталями; расчёты и результат — в статье «ЧПУ на 16К20: переделка советского станка — цены и результат». Начать выбор между ремонтами и вложениями разумно с технического аудита станочного парка.
Когда проще восстановить, чем искать деталь
Не каждая неисправность советского станка требует покупки запчасти. Значительная часть отказов — износ регулировок, люфты, загрязнение маслопроводов, износ фрикционов — устраняется ремонтом и регулировкой на месте, и это быстрее и дешевле, чем месяц ожидания детали. Компания «Сервис Станков» выполняет ремонт станков от 15 000 ₽ и ремонт металлорежущих станков от 30 000 ₽ с выездом инженера в течение 24 часов по России, Беларуси и Казахстану. Подбор и заказ запчастей для советского парка, включая поиск по децимальным номерам и заказное изготовление, можно поручить сервисной службе: заявки принимаются на почту info@service-stanki.ru.
Частые вопросы
Выпускают ли станки 16К20, 1К62 и 6Р12 сейчас?
Нет, серийный выпуск всех трёх моделей прекращён ещё в советское время. Существуют новые станки-аналоги (в том числе под обозначением СТ-16К20) и капитально восстановленные машины. Запчасти при этом выпускаются независимыми предприятиями по сохранившейся документации.
Подходят ли детали от 1К62 к 16К20?
В основном нет: это разные станки с разной кинематикой и размерами. Взаимозаменяема часть оснастки и принадлежностей (например, кулачки под одинаковые типы патронов, тиф-размеры резцов). Силовые детали коробок и фартуков между семействами не совпадают — сверяйтесь по каталогам деталей конкретной модели.
Что дешевле: купить шестерню или изготовить её на заказ?
Если шестерня есть в каталоге серийного производителя — покупка почти всегда дешевле и быстрее. Изготовление на заказ оправдано для редких модификаций и нестандартных зацеплений, а также когда простой критичен, а срок поставки серийной детали длиннее изготовления в местном цехе.
Как убедиться, что деталь действительно новая, а не покрашенное б/у?
Проверяйте клеймение и маркировку, состояние рабочих поверхностей под краской, геометрию по чертежу и, для зубчатых деталей, твёрдость. Честный продавец покажет фото до окраски и даст данные о термообработке; новая деталь от производителя обычно сопровождается если не паспортом, то хотя бы обозначением и партией.
Где взять чертёж детали, если паспорта станка нет?
Ищите каталоги деталей и сборочных единиц и альбомы ремонтных чертежей по вашей модели (они многократно переизданы и оцифрованы), руководство по эксплуатации с кинематическими схемами, а также форумы коллекционеров станков — для понимания, какая документация существует. Для изготовления подойдёт и обмерная карта с образцом детали.
Стоит ли держать донорный станок «на всякий случай»?
Если у вас три и более однотипных советских станка в постоянной работе — да: донор закрывает группы B и C склада разом и дешевле, чем их покупка по отдельности. Для одного станка донор обычно избыточен: хватит склада группы А и договорённости с поставщиками.
Можно ли ставить на советский станок современные детали (подшипники, муфты, насосы)?
Да, и это часто единственный рабочий вариант: подшипники распространённых серий, электромагнитные муфты и насосы СОЖ выпускаются до сих пор, включая совместимые импортные и российские аналоги. Правила выбора между оригиналом и аналогом для каждой группы узлов разбраны в матрице выбора запчастей (см. раздел «Карта рынка» выше).
Источники
- ГОСТ 2.201-80 «Единая система конструкторской документации. Обозначение изделий и конструкторских документов»
- ГОСТ Р 2.201-2023 «ЕСКД. Обозначение изделий и конструкторских документов»
- Токарно-винторезный станок 16К20 (Википедия)
- Паспорт токарно-винторезных станков 16К20, 16К20П, 16К20Г, 16К25 (электронный архив, PDF)
- Каталог запчастей для токарно-винторезного станка 1К62 (официальный сайт производителя Сар-Снаб, цены 2025–2026)