

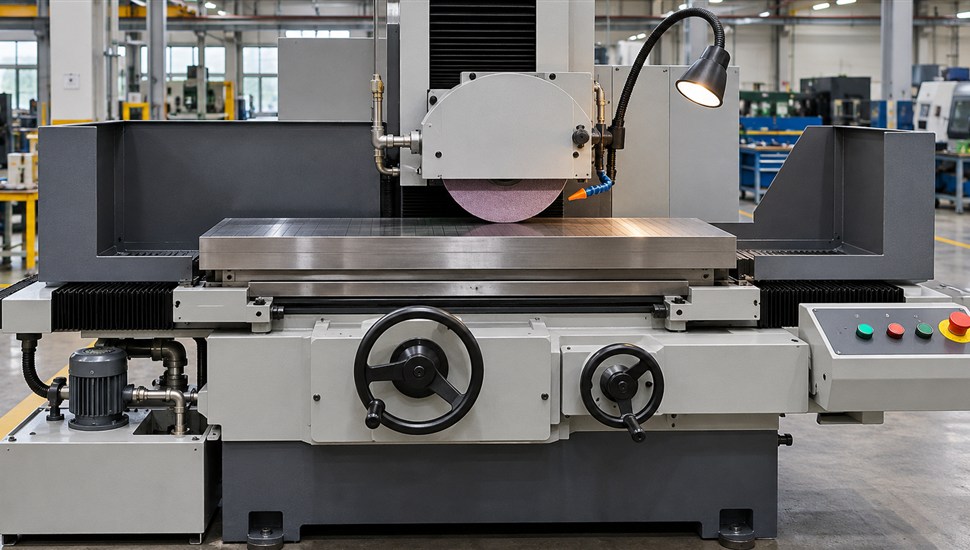
Плоскошлифовальные станки с прямоугольным столом — самый массовый класс «плоскошлифовалов» в цехах России: 3Л722, 3Л722В, 3Л722А, 3Г71, 3Е711В и их наследники десятилетиями работают в инструментальных, штамповых и механообрабатывающих участках. Машины эти стареют неравномерно: электрошкаф и станина живут десятилетиями, а четыре узла принимают на себя всю нагрузку и дают львиную долю отказов — гидравлика стола, шпиндель шлифовальной бабки, электромагнитная плита и тепловой режим станка в целом. Это и есть «горячие точки», о которых пойдёт речь.
Подход «с горячей точки» экономит время и деньги: вместо комплексного обследования инженер сначала проверяет узлы, статистически дающие 80% проблем, и по характерным симптомам (рывки стола, волнистость на детали, прижоги, потеря удержания плиты) выходит на конкретную неисправность. В статье разберём устройство станка на примере 3Л722, типовые неисправности по узлам, диагностику, ремонт и регламент обслуживания. Общие вопросы ремонта шлифовального оборудования — вибрации, точность, гидравлика — мы уже разбирали в статье «Ремонт шлифовальных станков: точность, вибрации, гидравлика»; здесь сосредоточимся на специфике плоскошлифовальных с прямоугольным столом.
Семейство станков: 3Л722 и его родственники
3Л722 — плоскошлифовальный станок с горизонтальным шпинделем и прямоугольным столом, разработка Липецкого станкостроительного завода. В базовой версии и модификациях он выпускался в классах точности В (высокой) и А (особо высокой) и стал де-факто эталоном для участка точного плоского шлифования. Родственные модели закрывают соседние диапазоны размеров: компактный 3Е711В с крестовым столом — для инструментальных участков, удлинённые версии В-80/А-80 — для длинных направляющих и линейек.
| Модель | Размер стола, мм | Класс точности | Особенности |
|---|---|---|---|
| 3Л722В | 1250 × 320 | В | Базовая версия высокой точности, гидравлический привод стола |
| 3Л722А | 1250 × 320 | А | Особо высокая точность, сниженные допуски на геометрию |
| 3Л722В-70 / А-70 | 800 × 400 | В / А | Укороченный, расширенный стол |
| 3Л722В-80 / А-80 | 1600 × 400 | В / А | Удлинённый стол под длинные детали |
| АМ-версии | 1250 × 320 | А | Станина из синтеграна (синтетического гранита) — повышенное демпфирование вибраций |
| 3Е711В | 630 × 200 (крестовой стол) | В | Малый станок для инструментальных участков, шпиндель 4 кВт, 2680 об/мин |
Принципиально гидравлика стола, шпиндельный узел и магнитная плита у всего семейства устроены похоже, поэтому методика диагностики ниже применима и к 3Г71, и к 3Е711В, и к более поздним моделям с теми же узловыми решениями. Различаются давление в гидросистеме, тип насоса и нормы точности.
Технические характеристики 3Л722 (по паспорту)
Данные приведены по паспорту станков 3Л722В/3Л722А; при работе с конкретной машиной всегда сверяйтесь с её собственным паспортом — завод в разные годы выпуска менял отдельные параметры.
| Параметр | Значение |
|---|---|
| Размеры обрабатываемой заготовки (длина × ширина × высота) | 1250 × 320 × 400 мм; на электромагнитной плите — высота до 280 мм |
| Рабочая поверхность стола | 1250 × 320 мм (модификации 800 × 400 и 1600 × 400) |
| Электромагнитная плита | 900 × 320 мм |
| Продольный ход стола | 300–1010 мм, привод гидравлический |
| Скорость движения стола | 3–35 м/мин, бесступенчатое регулирование |
| Масса изделия на столе / на плите | 600 / 400 кг |
| Расстояние от оси шпинделя до зеркала стола | 210–625 мм |
| Шлифовальный круг | наружный диаметр 325–450 мм, посадочное отверстие 203 мм (тип ПП по ГОСТ 2424) |
| Частота вращения шпинделя | 1460 об/мин (скорость резания до 34,4 м/с) |
| Конец шпинделя | конус 1:5, диаметр 80 мм, по ГОСТ 2323 |
| Вертикальное перемещение бабки | 415 мм; цена деления лимба 0,002 мм; автоматическая подача 0,002–0,128 мм |
| Поперечное перемещение стойки | 430 мм; подача 0,05–3,0 м/мин; автоматическая подача на ход стола 1–60 мм/ход |
| Главный двигатель / гидронасос | 11 кВт / 4,0 кВт |
| Шероховатость обработанной поверхности | периферией круга Ra 0,32 мкм, торцом Ra 0,63 мкм (нормы — по ГОСТ 13135-90) |
| Габариты и масса | 4810 × 2660 × 2660 мм, 7000 кг |
| Межремонтный цикл | 11 лет при двухсменной работе; ремонтная сложность 24 (механика) / 46 (электрика) |
Два паспорта, которые стоит держать под рукой при ремонте: собственно паспорт станка (разделы «Состав станка» и «Указания по смазке») и руководство по электрооборудованию — электросхема 3Л722 занимает целый альбом и нужна для поиска отказов цепей плиты и гидроаппаратуры.
Устройство по узлам: где прячутся горячие точки
Компоновка 3Л722 модульная: стол движется только продольно, поперечная подача осуществляется перемещением всей стойки по салазкам станины, а шлифовальная бабка ходит по стойке вертикально. Направляющие оклеены фторопластовой лентой, винтовые пары — качения. Это удачная схема, но именно четыре узла ниже и определяют надёжность станка в возрасте 20–40 лет.
| Узел | Функция | Горячая точка |
|---|---|---|
| Гидравлика стола | Продольный ход стола 3–35 м/мин с бесступенчатым регулированием и плавным реверсом | Рывки и нестабильная скорость (воздух, золотник реверса), утечки по штоку цилиндра, перегрев масла |
| Шлифовальная бабка со шпинделем | Вращение круга 1460 об/мин; шарикоподшипниковые опоры | Радиальное биение, износ подшипников и посадочных мест, потеря преднатяга, дисбаланс круга |
| Электромагнитная плита | Удержание заготовки при шлифовании, размагничивание после цикла | Потеря усилия удержания, обрыв/межвитковое замыкание катушек, отказ выпрямителя и блока размагничивания |
| Тепловой режим (гидробак, шпиндель, стойка) | Система стабилизации температуры масла в 3Л722; теплоотвод от узлов | Перегрев масла выше 55–60 °C, температурные деформации стойки, «плывущий» размер |
| Механизм правки круга | Правка алмазным инструментом с собственным приводом (0,09 кВт); балансировка круга до и после правки | Износ алмаза, биение оправки, неправильная установка — круг «не режет» |
| Смазка и СОЖ | Централизованная смазка направляющих (масло Т22, 0,5–0,8 кгс/см², реле давления); СОЖ с магнитным сепаратором и фильтрами | Засорение линий и фильтров, отказ реле давления, грязная эмульсия — риски на детали |
Горячая точка №1: гидравлика стола
Гидропривод — сердце плоскошлифовального станка с прямоугольным столом. Типовая схема: бак с маслом, насос (на 3Л722 — насос объёмного регулирования, на старших и младших моделях — лопастный или шестерённый), переливной (предохранительный) клапан, дроссели скорости, реверсивный золотник с кулачковым управлением от упоров стола и гидроцилиндр двустороннего действия. Все элементы соединены трубопроводами и уплотнениями, и каждый из них — потенциальный источник неисправности.
Симптомы и причины
| Симптом | Вероятная причина | Решение |
|---|---|---|
| Стол движется рывками, особенно в начале хода и на малой скорости | Воздух в гидросистеме и гидроцилиндре; подсос воздуха во всасывающей линии; низкий уровень масла | Прогреть гидравлику 20–30 минут, удалить воздух 10–12 медленными двойными ходами стола через воздухоотводчики; подтянуть всасывающий трубопровод, долить масло |
| Стол не развивает скорость, «вязнет» под нагрузкой | Износ насоса (падение производительности), внутренние перетечки в цилиндре через изношенные уплотнения поршня | Проверить давление манометром; дефектовать насос; заменить уплотнения поршня, при износе гильзы — хонингование или замена цилиндра |
| Стол не реверсируется или реверсирует с ударом | Заедание или износ реверсивного золотника, поломка пружин обратных клапанов реверсивного устройства, неверно выставленные упоры-кулачки | Снять и промыть золотник (стружка в канавках — обычное дело), заменить пружины, отрегулировать положение упоров и паузу реверса |
| Скорость «плывёт» по мере прогрева станка | Перетечки в цилиндре, масло не той вязкости, отказ системы стабилизации температуры масла | Заменить масло по паспорту, дефектовать цилиндр, проверить теплообменник |
| Масло перегревается (больше 55–60 °C) | Работа переливного клапана «на слив» из-за завышенного давления, засорённый фильтр, износ насоса, грязное масло | Настроить давление, промыть/заменить фильтроэлементы, сменить масло, дефектовать насос |
| Утечки масла по штоку цилиндра, по стыкам и крышкам | Износ манжет штока, старение уплотнительных колец, ослабление крепежа | Комплект манжет и колец, при рисках на штоке — полировка или восстановление штока |
| Пена и гул в баке | Подсос воздуха во всасывающей линии, низкий уровень, вспенивание из-за воды в масле | Герметизировать всасывающую линию, слить конденсат, заменить масло |
Порядок диагностики гидравлики
- Прогрейте станок с включённой гидравликой 20–30 минут — часть «рывков» уходит сама по мере разогрева масла.
- Проверьте уровень, цвет и запах масла: тёмное, с запахом гари или эмульсия — повод для замены.
- Удалите воздух: медленно откройте дроссель до начала движения стола на малой скорости и сделайте 10–12 двойных ходов; на цилиндре используйте штатные воздухоотводчики.
- Подключите манометр и проверьте давление настройки на холостом ходу и под нагрузкой; сравните с паспортом.
- Осмотрите золотник реверса: промойте в керосине, проверьте чистоту канавок и целостность пружин.
- Проверьте цилиндр на внутренние перетечки: если стол замирает под нагрузкой при нормальном давлении — изношены уплотнения поршня.
- Проверьте фильтры и теплообменник; замените фильтроэлементы.
Ремонт гидростанции и гидроцилиндров — самая объёмная часть бюджета восстановления плоскошлифовального станка. Об устройстве гидростанций и их обслуживании у нас есть отдельный материал — «Гидростанция станка: устройство и обслуживание», а поиск мест утечек масла по шагам разобран в статье «Утечка масла из гидросистемы станка: поиск и устранение».
Горячая точка №2: шпиндель шлифовальной бабки
Шпиндель 3Л722 вращается на шарикоподшипниковых опорах со скоростью 1460 об/мин и работает в спарке с абразивным кругом диаметром до 450 мм. Любой дефект шпиндельного узла мгновенно печатается на детали — волнистостью, прижогами, дроблёной поверхностью.
Как распознать проблему
- Радиальное биение. Индикатор с ценой деления 0,002 мм на посадочный конус шпинделя: для станков классов В и А допустимы единицы микрометров (нормы — по ГОСТ 13135-90 и паспорту конкретной модели). Биение выше нормы — приговор подшипникам или посадочным местам.
- Люфты. Покачивание круга рукой в радиальном и осевом направлениях: ощутимый люфт означает потерю преднатяга или износ дорожек.
- Нагрев. Штатный прогрев передней опоры после часа работы — тёплая, не обжигающая рука крышка. Если жарко уже через 10–15 минут — натяг чрезмерен либо подшипник разрушается.
- Шум и вибрация. «Хруст», гул с частотой вращения, следы на детали с шагом, равным обороту круга. О методах измерения вибрации и нормах подробно написано в статье «Биение шпинделя: причины, измерение, когда нужен ремонт».
- Следы на круге. Блестящая «засаленная» дорожка после правки, которую алмаз не берёт, — косвенный признак вибрации опоры.
Типовые причины и ремонт
- Износ подшипников. Основная причина. Ремонт: демонтаж шпинделя съёмником, замена подшипников комплектом (обе опоры — только парой, одного и того же класса точности), сборка с регулировкой натяга. После правильного ремонта биение по конусу — 1–3 мкм.
- Износ посадочных мест. Разбитые шейки шпинделя и гнёзда в корпусе бабки убивают новые подшипники за месяцы. Шейки перешлифовывают за один установ (все посадочные поверхности — обязательно с одной установки, иначе биение вернётся), гнёзда восстанавливают втулками или шабрят.
- Удар и деформация шпинделя. Скол круга, падение круга при монтаже. Шпиндель правят правкой и проверяют на биение; при погнутом шпинделе экономически оправдан новый вал.
- Дисбаланс круга. Несбалансированный круг «добивает» подшипники и даёт волнистость. Балансируйте круг на оправке до правки и после неё (для 3Л722 эта операция прямо предписана паспортом, правка — по руководству РТМ2 И77-9-79).
Горячая точка №3: электромагнитная плита
Плита 900 × 320 мм на 3Л722 — электромагнитная: обмотки в корпусе с немагнитными вставками между полюсами, постоянное напряжение питания (у советских плит обычно 110 В — сверяйтесь с паспортом), выпрямитель и реле намагничивания/размагничивания в электрошкафу. Отказ плиты не заметить нельзя: деталь срывает со стола, а это риск аварии.
Проверка удержания
| Что проверяем | Как и чем | Ориентир нормы |
|---|---|---|
| Усилие удержания | Пластина-свидетель в центре и по углам плиты, отрыв динамометром; практический тест — попытка сдвига заготовки клиновым домкратом | Равномерность по всей площади важнее абсолютной цифры; локальные «мёртвые зоны» — признак отказа секции |
| Ток намагничивания | Амперметр в цепь плиты, сравнение с паспортом | Завышенный ток — межвитковое замыкание; заниженный — обрыв части катушек или плохой контакт |
| Сопротивление секций | Омметром по секциям, сравнение между собой | Разброс между секциями больше 10–15% — дефектная секция |
| Сопротивление изоляции | Мегаомметр между обмотками и корпусом | Не ниже 0,5 МОм (ориентировочно); меньше — просушка или перемотка |
| Выпрямитель и реле | Проверка диодов выпрямителя, реле намагничивания/размагничивания, контактов | Пробитый диод и подгоревшие реле — самые дешёвые и самые частые причины «слабой» плиты |
| Зеркало плиты | Поверочная линейка, щупы | Выработка, неплоскостность — деталь не прилегает; лечится шлифовкой зеркала плиты |
Ремонт и «перемагничивание»
- Электрическая часть. Замена выпрямителя и реле решает большинство случаев потери удержания — начните с неё, это копейки против перемотки.
- Катушки. Обрыв или межвитковое замыкание — перемотка катушек (секции плиты мотаются отдельно) или замена плиты целиком. Попадание эмульсии внутрь корпуса — типовая причина: проверяйте герметичность при каждой чистке.
- Блок размагничивания. Схема работает так: намагничивание — выключение — через паузу 50–100 мс импульс размагничивания. Если детали остаются намагниченными (к ним липнет стружка, они не отрываются от плиты), ищите отказ в цепи размагничивания: реле, тиристорный узел, контакты.
- Механика. Изношенное зеркало плиты шлифуют, после чего обязательно проверяют параллельность рабочей поверхности плиты зеркалу стола.
- Плиты на постоянных магнитах (на родственных моделях): потеря усилия чаще всего — износ эксцентрика механизма переключения, а не «усталость» магнитов.
Горячая точка №4: тепловой режим
Плоское шлифование — процесс тепло напряжённый, и станок сам участвует в теплообмене. На 3Л722 предусмотрена система стабилизации температуры масла гидропривода — уникальная по тем временам опция, которая на старых машинах часто уже не работает. Что важно помнить:
- Перегрев масла. Выше 55–60 °C масло теряет вязкость, растут перетечки, падает скорость стола, ускоряется старение уплотнений. Следите за чистотой теплообменника и уровнем в баке.
- Температурные деформации. Холодный станок после пуска «плывёт» по размеру: стойка и бабка греются от шпинделя и гидравлики, вертикальная координата уходит на микрометры. Поэтому ответственные детали шлифуют после 20–30 минут прогрева, а не на холодной машине.
- Перегрев шпинделя. Чрезмерный натяг подшипников после неквалифицированной сборки — классика: станок «держит размер» первые полчаса, потом бабку ведёт. Подробнее — в материале «Станок греется: перегрев узлов и что с этим делать».
- Сезонность. Зимой в холодном цехе масло густеет, реверс стола становится жёстким, а прогрев затягивается. Утепление бака и предпусковой прогрев продлевают жизнь уплотнениям.
Механизм правки круга
Правка — недооценённый узел: на 3Л722 он имеет собственный привод 0,09 кВт и работает в паре с балансировкой круга. Типовые проблемы:
- Изношенный или неправильно установленный алмазный карандаш: круг после «правки» не режет, а мнёт металл — растут прижоги и усилие резания. Алмаз устанавливают с небольшим наклоном к направлению вращения круга и периодически поворачивают, чтобы не стачивать в лыску.
- Биение оправки правящего устройства копируется на круг и дальше — на деталь.
- Экономия на правке: минута экономии оборачивается часами брака. Правьте круг чаще при съёме больших объёмов и после каждой переустановки.
Типовой брак деталей: что говорит поверхность
Готовая деталь — лучший диагностический прибор плоскошлифовального станка. По характеру дефекта опытный наладчик назовёт виновный узел до вскрытия станка.
| Брак на детали | Вероятная причина | Что править |
|---|---|---|
| Волнистость «в клетку», шаг волн равен обороту круга | Биение шпинделя, дисбаланс круга, износ подшипников | Шпиндельный узел: подшипники, балансировка круга, правка |
| Волнистость с шагом, равным длине хода стола, следы реверса | Рывки стола, ударный реверс, воздух в гидравлике | Гидросистема: воздух, золотник реверса, настройка упоров |
| Прижоги (цвета побежалости, потемнение) | Затупленный или слишком твёрдый круг, крупный съём за проход, слабое охлаждение, биение круга | Правка, круг мягче/зернистее, режимы, подача СОЖ; проверить биение |
| Неплоскостность (выпуклость, вогнутость) | Износ направляющих стойки и салазок, непараллельность оси шпинделя плоскости стола, температурные деформации | Шабрение/шлифовка направляющих, выставление геометрии, прогрев станка; см. «Направляющие станка: типы, износ, обслуживание» |
| Риски и царапины на поверхности | Грязная СОЖ, отказ магнитного сепаратора, вырванные зёрна круга, стружка под деталью | Чистка бака, ремонт сепаратора, замена фильтров, продувка зеркала стола и плиты |
| Шероховатость хуже паспортной (Ra выше нормы) | Отсутствие правки, вибрация, неверная зернистость, высокая скорость подачи | Правка и режимы; диагностика вибрации — материал «Ухудшилась шероховатость поверхности: причины и диагностика» |
| Деталь не снимается с плиты, к ней липнет стружка | Остаточная намагниченность: не работает блок размагничивания | Реле и узел размагничивания, вне станка — демагнетизатор |
| Непараллельность плоскостей после шлифования с перевёртыванием | Выработка зеркала стола или плиты, грязь и заусенцы под заготовкой | Шлифовка зеркала стола/плиты, зачистка базовых поверхностей заготовки |
Регламент обслуживания плоскошлифовального станка
Регламент ниже собран из требований паспортов семейства 3Л722/3Е711 и общей практики эксплуатации шлифовального оборудования. Масла и точки смазки сверяйте с паспортом конкретной машины: на 3Л722 централизованная смазка направляющих ведётся маслом Т22 при давлении 0,5–0,8 кгс/см² с контролем реле давления.
| Периодичность | Работы |
|---|---|
| Ежедневно (каждая смена) | Уровень масла в гидробаке и баке СОЖ; чистка зеркала стола и плиты; слив шлама с магнитного сепаратора; осмотр круга на трещины; прогрев гидравлики перед работой |
| Еженедельно | Чистка фильтров гидросистемы; проверка работы реле давления смазки; протяжка крепежа круга и фланцев; проверка воздухоотводчиков цилиндра |
| Ежемесячно | Проверка биения шпинделя индикатором; контроль тока плиты; осмотр манжет штока цилиндра; чистка теплообменника; тест размагничивания деталей |
| Раз в полгода | Замена масла гидросистемы и фильтроэлементов (по состоянию — чаще); проверка геометрии: параллельность оси шпинделя столу, плоскостность зеркала; дефектация золотника реверса |
| Раз в год | Комплексная диагностика: вибрация шпинделя, сопротивление изоляции плиты и электродвигателей, состояние направляющих стойки и салазок, ревизия электрошкафа |
Ремонтировать или менять: экономика вопроса
Возраст большинства 3Л722 в цехах — 25–40 лет, и межремонтный цикл в 11 лет давно истёк по два-три раза. Тем не менее станина, стойка и гидроцилиндр у этих машин с огромным запасом прочности: грамотное восстановление горячих точек (гидравлика, шпиндель, плита, геометрия направляющих) возвращает станок в допуск за сумму, несопоставимую с покупкой нового плоскошлифовального станка классов В/А. Слабое место старого парка — не металл, а отсутствие документации и специалистов, знающих гидравлику с золотниками и электросхемы с реле. Поэтому решением обычно становится либо обучение своего персонала, либо сервисный договор со специализированной компанией.
Наша компания выполняет ремонт металлорежущих станков от 30 000 ₽, включая плоскошлифовальные с прямоугольным столом: гидравлика стола, шпиндельные узлы, электромагнитные плиты, восстановление геометрии. Начать выгодно с диагностики на производстве от 5 000 ₽ — инженер за один выезд составит карту горячих точек именно вашего станка и смету по узлам, а регулярное техническое обслуживание от 7 500 ₽ удержит машину в допуске между ремонтами. Обзор всех типов шлифовального оборудования, которые мы обслуживаем, — на странице плоскошлифовальные станки.
Часто задаваемые вопросы
Можно ли работать, если стол двигается с рывками?
Нет. Рывки стола — это волнистость на детали и ударные нагрузки на гидроцилиндр и направляющие. Краткосрочно допустимо лишь на черновых проходах, но причину (чаще всего воздух в системе или изношенный золотник реверса) нужно устранять сразу — дешевле выйдет.
Какое масло заливать в гидросистему 3Л722?
Только по паспорту конкретного станка. Для гидравлик этого класса применяются маловязкие индустриальные масла (веретённые типа И-12А — И-20А, турбинное Т22 используется в централизованной смазке направляющих 3Л722). Смешивание масел разной вязкости — прямой путь к «плывущей» скорости стола.
Почему электромагнитная плита слабо держит, хотя гудит и ток есть?
Наиболее вероятны: пробитый диод выпрямителя (напряжение падает вдвое), подгоревшие контакты реле, межвитковое замыкание части катушек или тонкий слой эмульсии и стружечной грязи между деталью и плитой. Начинайте с электрики — это 90% дешёвых решений.
Какое биение шпинделя считать допустимым?
Для станков классов точности В и А нормы составляют единицы микрометров — точные значения для вашей модели содержит ГОСТ 13135-90 и паспорт станка. Практический ориентир после ремонта: 1–3 мкм по посадочному конусу, измерение индикатором с ценой деления 0,002 мм.
Почему деталь остаётся намагниченной после шлифования?
Не отрабатывает цепь размагничивания: реле или узел, формирующий реверсивный затухающий импульс через 50–100 мс после отключения намагничивания. Намагниченные детали притягивают стружку и портят шероховатость — не откладывайте ремонт блока.
Нужно ли балансировать круг каждый раз после правки?
После переустановки круга и при появлении волнистости — обязательно. Паспорт 3Л722 прямо предписывает балансировку круга до и после правки: несбалансированный круг разрушает подшипники шпинделя и печатает волны на детали.
Стоит ли ставить современную систему ЧПУ на старый 3Л722?
Вертикальная подача в станке уже штатно выполняется шаговым двигателем, а позиция контролируется УЦИ — машина частично «оцифрована» с завода. Экономически оправдана точечная модернизация: замена УЦИ на современную цифровую линейку, обновление электрошкафа и частотного привода. Капитальная переделка под полноценное ЧПУ редко окупается для плоскошлифовальных с гидравлическим столом.
Источники
- Паспорт и технические характеристики станков 3Л722, 3Л722В, 3Л722А (архив станкостроительной документации)
- Паспорт станка 3Л722А: содержание и разделы (архив паспортов металлорежущих станков)
- Станок плоскошлифовальный 3Е711В: технические данные (архив станкостроительной документации)
- ГОСТ 13135-90 «Станки плоскошлифовальные с прямоугольным столом. Основные размеры. Нормы точности»
- Электромагнитные плиты для шлифовальных станков: конструкция и принцип действия (справочник по электротехнике)
- Плоскошлифовальный станок (Википедия)