

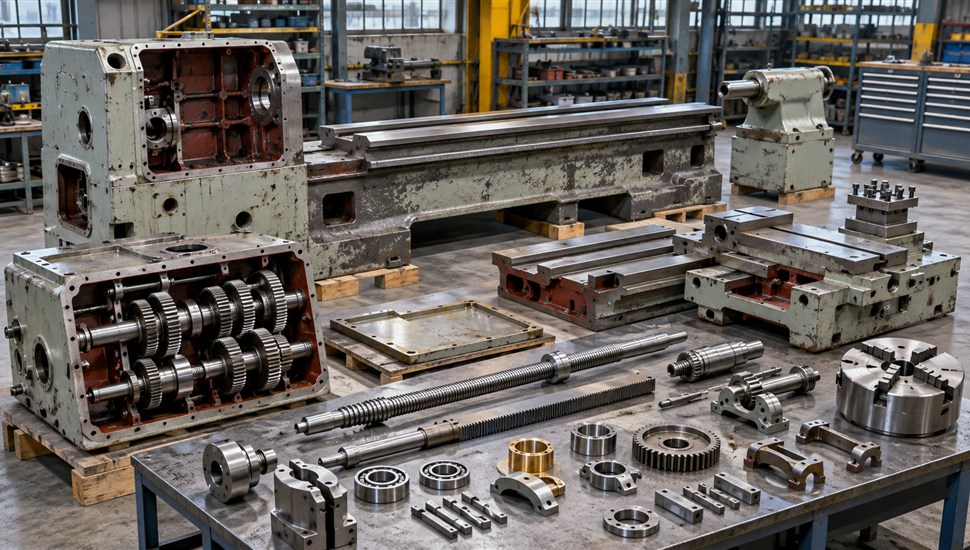
Капитальный ремонт (капремонт) — это полное восстановление станка с разборкой до базовых деталей, заменой или восстановлением всех изношенных узлов и последующей проверкой точности по государственным стандартам. Формулировка «под ключ» означает, что исполнитель ведёт проект от первичной диагностики до приёмочных испытаний: заказчик получает работающий станок с документами, а не перечень выполненных работ. В статье разберём, чем капремонт отличается от текущего и среднего ремонта, что входит в объём работ, как проходит технологический процесс, какие нормы точности проверяются на приёмке, сколько это стоит и когда капремонт вообще не имеет смысла — выгоднее модернизация или покупка нового станка.
Виды ремонта станка: текущий, средний, капитальный
Разделение ремонта на виды пришло из системы планово-предупредительных ремонтов (ППР), которая сформировалась в отечественной практике в 1930-е годы и до сих пор лежит в основе большинства регламентов технического обслуживания промышленного оборудования. Суть системы ППР: ремонты выполняются не по факту поломки, а по плану — через заданные интервалы наработки (ремонтный цикл), чтобы предупредить аварийный износ.
Термины и определения видов технического обслуживания и ремонта стандартизованы: базовый документ — ГОСТ 18322-2016 «Система технического обслуживания и ремонта техники. Термины и определения», а термины технологических процессов ремонта изделий машиностроения — ГОСТ 3.1109-82 «ЕСТД. Термины и определения основных понятий».
| Вид работ | Цель | Объём работ | Периодичность (ориентировочно) |
|---|---|---|---|
| Техническое обслуживание (ТО) | Поддержание работоспособности, предупреждение износа | Осмотры, контроль уровней масла и давления, чистка, замена фильтров, смазка, проверка натяжения ремней, тестирование защит | Ежесменно, еженедельно, по регламенту ТО |
| Текущий ремонт | Обеспечение работоспособности до очередного планового ремонта | Частичная разборка узлов, замена или восстановление быстроизнашивающихся деталей, регулировка зазоров, мелкий ремонт электрики. Выполняется на месте установки станка | Раз в несколько месяцев работы |
| Средний ремонт | Восстановление исправности и частичное восстановление ресурса | Полная или частичная разборка, ремонт отдельных узлов (шпиндельный узел, коробка подач), замена комплекта изношенных деталей, испытания | Один-два раза внутри ремонтного цикла |
| Капитальный ремонт | Восстановление исправности и полного или близкого к полному ресурса станка | Полная разборка, восстановление базовых деталей (станина, направляющие), замена или восстановление любых узлов, включая шпиндель, электрику, гидравлику; окраска; приёмочные испытания на точность | Один раз в ремонтный цикл — ориентировочно после 5–10 лет эксплуатации или исчерпания ремонтного запаса |
Ремонтный цикл — это чередование осмотров, технических обслуживаний, текущих, средних и одного капитального ремонта между двумя капремонтами (или между вводом станка в эксплуатацию и первым капремонтом). Для металлорежущих станков цикл исторически измерялся в отработанных часах: для станков нормальной точности — ориентировочно 20 000–35 000 часов. На практике современные предприятия чаще планируют капремонт не по часам, а по фактическому состоянию: когда точность падает и текущий ремонт перестаёт помогать.
Аварийный ремонт — вне системы ППР
Отдельно от плановых видов существует аварийный (внеплановый) ремонт — восстановление станка после отказа: заклинившего шпинделя, пробоя преобразователя, обрыва шарико-винтовой передачи. Аварийный ремонт убирает последствия, но не восстанавливает ресурс: если станок «сыпется» по 2–3 раза в квартал, это типичный сигнал, что экономить на капремонте уже нельзя.
Как понять, что станку нужен именно капремонт
Капремонт назначают, когда износ стал системным: страдает не один узел, а точность станка в целом, а затраты на текущие ремонты растут. Типовые признаки:
| Симптом | Вероятная причина | Достаточно ли текущего ремонта |
|---|---|---|
| Станок не держит размер: конусность, овальность, разброс отверстий | Износ направляющих станины и суппорта, потеря геометрии, люфты в винтовых парах | Нет — нужно восстановление геометрии (капремонт) |
| Стук, вибрация, «биение» при обработке | Износ подшипников шпинделя, зубчатых передач, направляющих; разбалансировка | Иногда да (замена подшипников), при множественных источниках — нет |
| Люфт стола или суппорта, «затирание» при ручной подаче | Выработка направляющих, износ клиньев и прижимных планок, выработка ШВП или ходового винта и маточной гайки | Регулировка клиньев помогает временно; при глубоком износе — капремонт |
| Ухудшение шероховатости поверхности, «рябь» на детали | Вибрации шпиндельного узла, износ направляющих, износ подшипников | Нет, если причина — механический износ базовых деталей |
| Утечки масла, падение давления в системе смазки | Затвердевшие уплотнения, износ маслонасосов, трещины трубопроводов, забитые каналы | Часто да (ревизия системы смазки) |
| Электрика «плывёт»: случайные сбои, отказы двигателей, сырой электрошкаф | Старение изоляции, износ контактных групп, загрязнение шкафа, коррозия разъёмов | Средний ремонт электрики; при массовом старении — капремонт с заменой кабельной продукции |
| Станок не выходит на паспортные режимы, перегрев узлов | Износ шпиндельных подшипников, потеря натяга, износ коробки скоростей | Зависит от дефектовки |
Точный ответ даёт техническая экспертиза: замеры геометрической точности по нормам ГОСТ, осмотр узлов, анализ журнала отказов. Если изношено несколько базовых поверхностей и точность не восстанавливается регулировкой — это капитальный ремонт. О методах контроля точности станков с ЧПУ мы подробно писали в статье «Повышение точности станка с ЧПУ: три уровня и цены».
Что входит в капитальный ремонт станка под ключ
Состав работ определяется дефектной ведомостью, но типовой объём капремонта металлорежущего станка выглядит так.
1. Дефектная ведомость — фундамент всего ремонта
Дефектная ведомость — документ, в котором перечислены все выявленные дефекты с решением по каждой детали: заменить новой, восстановить, отремонтировать или оставить. Ведомость составляется дважды: предварительная — по результатам первичного осмотра работающего станка (для оценки бюджета), окончательная — после полной разборки и дефектовки, когда виден реальный износ каждой детали. Решения принимаются по нормам допустимого и предельного износа для данной модели.
| Раздел ведомости | Что содержит |
|---|---|
| Идентификация станка | Модель, заводской номер, год выпуска, класс точности, владелец, условия эксплуатации |
| Состояние при приёмке | Описание заявленных дефектов, результаты замеров точности до ремонта, наработка |
| Перечень деталей и узлов | Наименование, каталожный или чертёжный номер, количество |
| Характеристика износа | Замер, характер повреждения (износ, трещина, выкрашивание), категория: допустимый / предельный / аварийный |
| Решение | Замена / восстановление / ремонт / годен без вмешательства |
| Способ восстановления | Шлифовка, шабровка, наплавка, нанесение покрытия, расточка под ремонтный размер, замена на ремонтный комплект |
| Трудоёмкость | Нормо-часы по каждой операции |
| Запасные части и материалы | Перечень с каталожными номерами и стоимостью |
| Смета | Итоговая стоимость работ и запчастей |
2. Базовые детали и восстановление геометрии
- Станина: проверка на трещины, восстановление или замена накладных направляющих, шлифовка или шабровка направляющих, выверка взаимного расположения поверхностей.
- Направляющие скольжения — главная статья работ: шлифовка на станинообрабатывающем станке или ручная шабровка с проверкой «на краску» и поверочными линейками. Подробнее об их устройстве и износе — в статье «Направляющие станка: типы, износ, обслуживание».
- Компенсация высоты: после шлифовки направляющих восстанавливают расчётные высоты установочных поверхностей — доводкой вкладышей, регулировочными пластинами или накладками из антифрикционных материалов.
- Клинья и прижимные планки суппорта и стола: восстановление или замена, регулировка равномерного натяга.
3. Шпиндельный узел
Шпиндель при капремонте разбирают полностью: замер биения и посадочных мест, замена подшипников (как правило — прецизионного класса), восстановление посадочных шеек и резьбы, балансировка вращающихся деталей, замена уплотнений, сборка с контролем преднатяга и температурных испытаний на всех оборотах. После сборки контролируют радиальное и осевое биение шпинделя по нормам точности. Если шпиндель не подлежит восстановлению — меняют на новый или восстановленный обменный. Подробно об устройстве и типовых отказах — в статье «Шпиндель станка: устройство, поломки, ремонт или замена».
4. Механические узлы
- Коробка скоростей и коробка подач: дефектовка шестерён, валов, муфт; замена или восстановление изношенных, восстановление шпоночных и шлицевых соединений, замена подшипников.
- Суппорт и резцедержатель: шабровка салазок, ремонт резцедержателя, замена винтов поперечной подачи и маточных гаек.
- Задняя бабка: ремонт или замена пиноли, восстановление корпуса, регулировка соосности со шпинделем.
- Приводы подач с ЧПУ: дефектовка и при необходимости замена шарико-винтовых передач, проверка соосности двигателей.
- Фартук, стружкоудаление, ограждения: ревизия, ремонт, замена изношенных элементов.
5. Электрическая часть и система ЧПУ
- Ревизия или перемотка электродвигателей главного привода, подач, насосов.
- Полная ревизия электрошкафа: замена пускателей, реле, автоматов, трансформаторов, кондиционирования шкафа.
- Замена состарившейся кабельной продукции и разъёмов, восстановление цепей заземления.
- Диагностика стоек ЧПУ (Fanuc, Siemens, Heidenhain, Syntec и других), приводов и энкодеров; решение — ремонт, замена на аналогичную или установка совместимой системы управления.
- Проверка и при необходимости замена датчиков обратной связи, конечных выключателей, датчиков нуля.
6. Гидравлика, пневматика, смазка, СОЖ
- Ремонт или замена гидростанции, насосов, клапанов, рукавов и уплотлений; чистка бака и замена масла.
- Ревизия пневмосистемы: подготовка воздуха, клапаны, цилиндры.
- Восстановление централизованной системы смазки направляющих: насосы, дозаторы, чистка каналов.
- Ревизия системы СОЖ: насосы, фильтрация, бак, трубопроводы.
7. Окраска и внешний вид
После сборки станок грунтуют и окрашивают промышленными эмалями: это не только эстетика — покрытие защищает станину от коррозии, а подтёки масла делают заметными на свежей краске, что упрощает дальнейшее обслуживание. Одновременно восстанавливают таблички, ограждения, крышки.
Этапы капитального ремонта под ключ: от заявки до приёмки
Технологический процесс капремонта строго упорядочен. Ниже — полная последовательность этапов с указанием работ и документов, которые оформляются на каждом шаге.
- Заявка и первичная консультация. Инженер собирает данные о станке (модель, год, наработка, симптомы), историю отказов, анализирует журналы аварий ЧПУ. Формируется техническое задание на экспертизу.
- Диагностика на месте эксплуатации. Осмотр станка, замеры геометрической точности, проверка электрики, испытания на холостом ходу. Документ: акт технического состояния с заключением о виде требуемого ремонта.
- Предварительная дефектная ведомость и смета. По результатам осмотра составляется предварительный перечень работ и оценка бюджета с вилкой цен. Документ: предварительная дефектная ведомость, коммерческое предложение.
- Договор. Фиксируются объём работ, цена (или порядок её уточнения после разборки), сроки, гарантийные обязательства, порядок приёмки. Документ: договор с приложениями.
- Демонтаж и транспортировка. Станок отключается, демонтируется и перевозится в ремонтный цех — либо капремонт выполняется на площадке заказчика, если позволяет оборудование. Документ: акт передачи станка в ремонт.
- Полная разборка, очистка, мойка. Станок разбирается на узлы, узлы — на детали; удаляются стружка, шлам, старое масло, краска. Промытые детали поступают на дефектовку.
- Дефектовка и окончательная ведомость. Каждая деталь измеряется и классифицируется; окончательная дефектная ведомость уточняет смету. Документ: окончательная дефектная ведомость, уточнённая смета (согласовывается с заказчиком).
- Восстановление базовых деталей. Шлифовка или шабровка направляющих станины, восстановление посадочных поверхностей, ремонт клиньев. Это самый длительный и ответственный этап: от геометрии станины зависит точность всего станка.
- Ремонт узлов. Шпиндельный узел, коробки скоростей и подач, суппорт, задняя бабка, гидравлика, пневматика, смазка, СОЖ — по дефектной ведомости. Параллельно закупаются запасные части.
- Электрическая часть. Ремонт или замена двигателей, ревизия электрошкафа, перекоммутация, замена кабелей, диагностика ЧПУ.
- Сборка и регулировка. Поузловая сборка, выставление зазоров и натягов, выверка соосности, установка станка по уровню на фундаменте. Для станков с ЧПУ — настройка параметров, компенсация погрешностей винта и люфта в системе ЧПУ.
- Окраска. Грунтовка и окраска собранного станка, восстановление ограждений и маркировки.
- Испытания. Обкатка на холостом ходу на всех скоростях и подачах (контроль шума, вибрации, нагрева подшипников), испытания под нагрузкой, обработка образцов-изделий, проверка геометрической точности и точности позиционирования. Документ: протоколы испытаний.
- Пусконаладка и приёмка. Станок транспортируется к заказчику (если ремонтировался в цехе исполнителя), устанавливается на фундамент, выводится на рабочий режим, при необходимости проводится обучение персонала. Документы: акт приёмки выполненных работ, акт приёмки станка из ремонта с результатами проверок точности, гарантийный талон, рекомендации по дальнейшему обслуживанию.
| Этап | Ключевой документ |
|---|---|
| Диагностика | Акт технического состояния |
| Предварительная оценка | Предварительная дефектная ведомость, коммерческое предложение |
| Оформление отношений | Договор, график работ |
| Передача станка | Акт передачи в ремонт (с указанием комплектности) |
| Дефектовка | Окончательная дефектная ведомость, уточнённая смета |
| Испытания | Протоколы испытаний на холостом ходу, под нагрузкой и на точность |
| Завершение | Акт приёмки выполненных работ, гарантийный талон |
Важно: окончательная дефектная ведомость всегда точнее предварительной. До разборки невозможно увидеть износ внутренних зубчатых передач, состояние посадочных мест под подшипники или старение изоляции внутри двигателей. Поэтому добросовестные исполнители в договоре фиксируют порядок согласования изменений сметы, а не скрывают их.
Восстановление геометрии и шабровка направляющих
Именно этот этап отличает капитальный ремонт от среднего: изношенные направляющие станины — причина номер один потери точности, и никакая регулировка клиньев её не компенсирует.
Шабровка — финишная ручная обработка поверхности специальным инструментом (шабером), при которой с поверхности снимаются микронные слои в точно определённых местах. Перед шабровкой направляющие, как правило, предварительно шлифуют или строгают, снимая изношенный слой, а затем доводят шабровкой.
Контроль качества шабровки выполняется «на краску»: на поверочную плиту или поверочную линейку наносится тонкий слой краски (традиционно — смесь с прусской синью), плита накладывается на направляющие, и по отпечатку оценивается площадь фактического контакта. Критерий — число пятен контакта на квадрате 25×25 мм: для станков нормальной точности достаточно ориентировочно 8–12 пятен, для повышенной и высокой точности — 16–25 пятен. Кроме пятен контролируются прямолинейность и параллельность направляющих в вертикальной и горизонтальной плоскостях — уровнями, индикаторами на поверочных линейках, а на длинных станинах — оптическими и лазерными методами. Схемы и способы таких измерений для металлорежущих станков устанавливает ГОСТ 22267-76.
Типовые допуски прямолинейности направляющих после восстановления — ориентировочно 0,01–0,02 мм на 1 м длины в зависимости от класса точности станка. Если износ направляющих превышает ремонтный запас (шлифовать уже нечего — стенки направляющих становятся слишком тонкими, меняются расчётные высоты), станину не восстанавливают, а заменяют — это отдельный, самый дорогой сценарий капремонта.
Приёмочные испытания: какие нормы точности проверяются
Приёмка станка после капремонта — это не «послушали, посмотрели, обработали деталь», а формализованные испытания. Общие требования к испытаниям металлорежущих станков на точность устанавливает ГОСТ 8-82, который выделяет три группы показателей точности:
- Показатели геометрической точности — точность самого станка: прямолинейность и плоскостность направляющих, параллельность и перпендикулярность осей и поверхностей, биение шпинделя, точность позиционирования.
- Точность обработки образцов-изделий — обрабатываются контрольные заготовки, и измеряется результат: цилиндричность, круглость, плоскостность торца, шероховатость поверхности, точность нарезаемой резьбы.
- Параметры точности позиционирования и перемещений — актуальны для станков с ЧПУ: точность и повторяемость позиционирования осей, обратный ход (люфт), точность круговой интерполяции — проверяются, как правило, лазерным интерферометром и шаровой штангой.
По ГОСТ 8-82 станки делятся на классы точности: Н (нормальная), П (повышенная), В (высокая), А (особо высокая). Капремонт обязан вернуть станок в его паспортный класс: станок класса П должен сдаваться по нормам класса П, а не «примерно» по нормам класса Н. Это ключевое условие, которое следует проверить в договоре.
Типовые проверки токарно-винторезного станка (по ГОСТ 18097-2024)
Для универсальных токарных станков с горизонтальным шпинделем нормы точности устанавливает ГОСТ 18097-2024 «Станки токарно-винторезные и токарные. Основные размеры. Нормы точности» (введён 1 июня 2024 года взамен ГОСТ 18097-93). Типовой состав проверок:
| Проверка | Чем контролируется |
|---|---|
| Прямолинейность и параллельность направляющих станины в вертикальной и горизонтальной плоскостях | Уровень, поверочная линейка, индикатор; по ГОСТ 22267-76 |
| Радиальное биение цилиндрической поверхности шпинделя у торца и на расстоянии от него | Индикатор на стойке |
| Осевое биение шпинделя (упорное биение) | Индикатор с рычагом |
| Биение центрирующей поверхности фланца шпинделя и конуса под центр | Индикатор, контрольный центр |
| Параллельность оси шпинделя направляющим (в двух плоскостях) | Контрольная оправка, индикатор |
| Перпендикулярность перемещения поперечного суппорта к оси шпинделя | Контрольный диск, индикатор |
| Биение ходового вала и ходового винта | Индикатор |
| Точность образца-изделия: цилиндричность (конусность) и круглость наружной поверхности, плоскостность торца, шероховатость, точность шага нарезаемой резьбы | Микрометр, индикаторные приборы, профилометр |
Минимальные допуски отдельных геометрических проверок по этому стандарту составляют порядка 5–10 мкм: для станков класса точности Н — 10 мкм, для класса П — 5 мкм. Для фрезерных консольных станков нормы точности устанавливает ГОСТ 17734-88, для обрабатывающих центров и гибких производственных модулей — ГОСТ 30027-93. Общие технические требования к металлообрабатывающим станкам (включая требования к приёмке и комплектности документации) содержит ГОСТ 7599-82.
Помимо точности, приёмочные испытания включают: проверку станка на холостом ходу на всех ступенях скоростей и подач (шум, вибрация, нагрев шпиндельных опор не выше допустимого), работу всех управлений и блокировок, испытания под нагрузкой на максимальных режимах и проверку производительности на типовой детали. Как именно принимать станок — какие тесты прогнать, что зафиксировать в акте, чек-лист для подписи — мы разобрали в отдельной статье «Как принять станок после ремонта: тесты и чек-лист приёмки».
Сроки капитального ремонта станков
Сроки зависят от класса станка, степени износа и доступности запасных частей. Ориентировочные значения для ремонтов «под ключ» с вывозом станка:
| Группа станков | Ориентировочный срок |
|---|---|
| Универсальный токарный станок нормальной точности (типа 16К20) | 3–6 недель |
| Консольно-фрезерный и сверлильный станок | 3–6 недель |
| Токарный станок с ЧПУ | 1,5–2,5 месяца |
| Обрабатывающий центр с ЧПУ (фрезерно-расточной) | 2–4 месяца |
| Шлифовальный станок | 1,5–3 месяца |
| Крупногабаритные станки (карусельные, продольно-фрезерные) | От 3 месяцев, часто на площадке заказчика |
Дольше всего занимают заказные комплектующие (прецизионные подшипники, ШВП, датчики) и восстановление станины. Если ремонт выполняется на площадке заказчика без вывоза, сроки могут сокращаться, но обычно растёт стоимость из-за мобилизации оборудования и персонала.
Сколько стоит капитальный ремонт станка
Цена капремонта определяется дефектной ведомостью и может отличаться в разы даже для одной модели — в зависимости от того, что именно изношено. Главные ценообразующие факторы:
- масса и габариты станка (тяжёлый станок дороже перевозить, разбирать и шлифовать);
- состояние базовых деталей: нужна ли шабровка или шлифовка станины, есть ли трещины;
- стоимость заменяемых узлов: новый или восстановленный шпиндель, ШВП, пакет прецизионных подшипников;
- объём работ по электрике: точечная замена или полная перекоммутация с новым шкафом;
- место выполнения: в цехе исполнителя или на площадке заказчика;
- срочность и необходимость работы в несколько смен.
Ориентировочная зависимость стоимости от группы оборудования (в процентах от цены нового аналога — способ оценки, который устойчив к колебаниям рынка):
| Группа станков | Стоимость капремонта (ориентировочно, % от цены нового аналога) |
|---|---|
| Универсальные токарные и фрезерные станки нормальной точности | 25–45 % |
| Станки с ЧПУ (токарные, фрезерные) | 35–60 % |
| Обрабатывающие центры | 40–65 % |
| Шлифовальные станки | 35–55 % |
Наиболее распространённый критерий экономической целесообразности: капремонт оправдан, если его стоимость не превышает 40–50 % цены нового станка-аналога с учётом затрат на доставку, монтаж и пусконаладку. Если смета приближается к 60 % и выше — стоит считать внимательно, сравнивая с покупкой нового и модернизацией.
В компании «Сервис Станков» ремонт металлорежущих станков начинается от 30 000 ₽, а точную смету капремонта инженеры составляют после дефектовки: 350 специалистов работают в 45 регионах России, Беларуси и Казахстане, выезд инженера возможен в течение 24 часов, а до 2 500 единиц оборудования проходит через сервис ежемесячно. Если станок ещё не «дошёл» до капремонта, дешевле предупредить износ: диагностика на производстве стоит от 5 000 ₽ и показывает реальное состояние парка.
Когда капитальный ремонт не спасёт
Существуют ситуации, в которые капремонт вкладывать нельзя — деньги будут потрачены, а станок свои задачи не решит.
- Усталость металла станины. Трещины в станине от циклических нагрузок и вибраций, «ведение» базовых плоскостей сверх ремонтных размеров. Шлифовать и шабрить такую станину бессмысленно: геометрия «уплывёт» снова. Замена станины на старом станке почти всегда экономически бессмысленна.
- Износ направляющих сверх ремонтного запаса. Если снятие изношенного слоя выводит размеры за допустимые пределы, направляющие не восстановить — а замена станины делает ремонт дороже нового станка.
- Морально устаревшая система ЧПУ. Стойка, для которой нет запчастей, не обновляется прошивка, нет сервисной поддержки (типичная ситуация для стоек, снятых с производства). Механику можно отремонтировать, но станок останется «немым»: без совместимой стойки, драйверов и документации. В этом случае нужна не реставрация, а ретрофит — замена системы управления на современную.
- Недоступность запасных частей. Если ключевые узлы (шпиндель, ШВП, приводы) не купить и не восстановить, капремонт зависнет на годы.
- Несоответствие требованиям технологии. Станок физически не даст нужные скорости, мощность, точность или автоматизацию (магазин инструмента, приводный инструмент, измерение на станке) — сколько его ни ремонтируй.
- Экономический предел. Смета капремонта превысила 60 % цены нового аналога, а станок не уникален и не дефицитен — выгоднее заменить.
Во всех «пограничных» случаях решение принимается по расчёту, а не по привычке. Как считать и какие данные для этого нужны, разобрано в статье «Ремонт станка или покупка нового: как посчитать и решить».
Капремонт, модернизация или новый станок: сравнение
Три стратегии восстановления производственных мощностей решают разные задачи. Сводное сравнение:
| Критерий | Капитальный ремонт | Модернизация / ретрофит | Покупка нового станка |
|---|---|---|---|
| Что получаем | Станок своего же класса с восстановленным ресурсом и паспортной точностью | Старая механика (частично восстановленная) + новая система управления, приводы, датчики, интерфейсы | Современную машину с новым ресурсом, гарантией производителя, новой технологичностью |
| Затраты (ориентировочно, % от цены нового) | 25–50 % | 40–80 % (зависит от объёма: от замены стойки до полной переделки) | 100 % плюс доставка, монтаж, обучение |
| Точность | Возвращается в паспортный класс (Н/П/В/А) | Паспортная или выше — за счёт цифровых компенсаций и новых датчиков | Заложена конструкцией, часто выше прежней |
| Производительность | На уровне прежней | Выше прежней: современные скорости обработки, ускорения, диагностические функции | Максимальная из трёх вариантов |
| Сроки ввода | Недели — месяцы | Месяцы (с капремонтом механики — дольше) | От недель (складская позиция) до года+ (под заказ) |
| Остаточный ресурс | Близок к полному, но ограничен усталостью базовых деталей | Ресурс механики плюс ресурс новой электрики | Полный новый |
| Риски | Скрытые дефекты базовых деталей; моральный износ остаётся | Совместимость узлов, квалификация интегратора | Ошибки подбора под задачи, окупаемость при неполной загрузке |
| Когда выбирать | Станок конструктивно здоров, изношены узлы, есть запчасти, смета до 40–50 % нового | Механика в порядке или восстановима, но стойка/приводы устарели, нужна интеграция в цифровое производство | Станок морально и физически изношен, смета ремонта высокая, нужны новые технологические возможности |
Стратегии можно комбинировать: самый частый сценарий на российских предприятиях — капремонт с одновременной модернизацией: механику восстанавливают до паспортной точности, а стойку и приводы меняют на современные. С чего начинать такой проект и в каком порядке вкладываться — механика или электроника — разобрано в статье «Модернизация станка: с чего начать — механика или электроника».
Как принимать станок после капитального ремонта
Приёмка — единственный момент, когда заказчик в сильной позиции. Минимальный чек-лист:
- Документы: акт приёмки с результатами всех проверок точности, дефектная ведомость с отметками о выполнении, протоколы испытаний, гарантийный талон с указанием срока и условий.
- Геометрическая точность: выборочно перепроверить ключевые пункты стандарта на свой тип станка (биение шпинделя, параллельность оси шпинделя направляющим, прямолинейность направляющих) — своими или независимыми приборами.
- Испытания в вашем присутствии: холостой ход на всех скоростях, обработка пробной детали на режимах вашего производства, контроль размеров и шероховатости.
- Для ЧПУ: точность и повторяемость позиционирования осей, отработка типовой управляющей программы, проверка диагностических сообщений и стопорных функций.
- Гидравлика, пневматика, смазка: отсутствие утечек, штатные давления, работа централизованной смазки.
- Условия гарантии: срок (типично — 6–12 месяцев), что входит, какие обязательства по регламентному обслуживанию ложатся на заказчика.
Полный протокол приёмки с тестами и списком контрольных точек — в статье «Как принять станок после ремонта: тесты и чек-лист приёмки».
Как продлить ресурс станка после капремонта
Капремонт возвращает ресурс, но не отменяет законы износа: без обслуживания новый цикл деградации запустится по тому же сценарию. Что реально работает:
- соблюдение регламента технического обслуживания по периодичности: ежедневные, еженедельные, месячные и годовые работы;
- контроль чистоты масла и СОЖ, своевременная замена фильтров;
- поддержание температурного режима в цехе и прогрев станка перед точными работами;
- ведение журнала отказов и наработки — данные для планирования следующего ремонта по состоянию, а не по календарю;
- обучение операторов: значительная доля ускоренного износа — следствие ошибочной эксплуатации.
Частые вопросы о капитальном ремонте станков
Чем капитальный ремонт отличается от среднего?
Средний ремонт восстанавливает исправность частично: ремонтируются отдельные узлы, обычно без вскрытия базовых деталей. Капитальный — это полная разборка, восстановление станины и направляющих, замена или восстановление всех изношенных узлов и приёмочные испытания на точность по ГОСТ. По ГОСТ 18322-2016 средний ремонт обеспечивает частичное восстановление ресурса, капитальный — полное или близкое к полному.
Сколько длится капремонт токарного станка типа 16К20?
Ориентировочно 3–6 недель с учётом вывоза, разборки, шабровки направляющих, ремонта шпинделя и коробок, сборки и испытаний. Основные переменные — очередь на шлифовку станины и доступность запчастей.
Можно ли сделать капремонт без вывоза станка из цеха?
Для средних станков — да, если есть подъёмные средства, площадка для разборки и выверенное основание. Для восстановления направлячных станин на месте применяют передвижные шлифовальные установки или шабровку вручную. Крупногабаритные станки (карусельные, продольно-фрезерные) ремонтируются, как правило, только на месте. Ограничение: точность работ на месте обычно ниже, чем на стационарном оборудовании ремонтного цеха.
Вернёт ли капремонт точность нового станка?
Цель капремонта — вернуть станок в паспортный класс точности (Н, П, В или А — тот, что указан в паспорте конкретной модели). Если базовые детали сохранили ремонтный запас, геометрия восстанавливается до норм ГОСТ, и обработанные образцы-изделия это подтверждают. Если станина устала или износ сверхремонтный — точность нестабильна, и от капремонта стоит отказаться в пользу замены станка.
Что обязательно должно быть в договоре на капремонт?
Объём работ со ссылкой на дефектную ведомость, порядок согласования изменений сметы после разборки, требования к классу точности на приёмке (со ссылкой на соответствующий ГОСТ норм точности), перечень приёмочных испытаний и документов, срок, гарантийные обязательства и условия их действия.
Капремонт с заменой стойки ЧПУ — это ремонт или модернизация?
Юридически это оформляют единым договором, но по сути это комбинированный проект: капитальный ремонт механики плюс модернизация (ретрофит) системы управления. В смете такие работы целесообразно разделять: у них разная трудоёмкость, разные запчасти и разная гарантия.
Даёт ли капремонт гарантию и какую?
Добросовестные исполнители дают гарантию на выполненные работы и заменённые узлы — типично от 6 до 12 месяцев при условии соблюдения заказчиком регламента обслуживания. Гарантия не распространяется на узлы, не входившие в объём ремонта, и на последствия перегрузок станка.
Когда точно не стоит начинать капремонт?
При трещинах и усталости станины, износе направляющих сверх ремонтного запаса, снятой с производства и не поддерживаемой системе ЧПУ без возможности ретрофита, а также когда смета превысила 60 % стоимости нового аналога. В этих случаях честный исполнитель сам предложит модернизацию или замену, а не будет «вытягивать» смету.
Источники
- ГОСТ 18322-2016 «Система технического обслуживания и ремонта техники. Термины и определения» (действующий, docs.cntd.ru)
- ГОСТ 3.1109-82 «Единая система технологической документации. Термины и определения основных понятий» (docs.cntd.ru)
- ГОСТ 8-82 «Станки металлорежущие. Общие требования к испытаниям на точность» (docs.cntd.ru)
- ГОСТ 18097-2024 «Станки токарно-винторезные и токарные. Основные размеры. Нормы точности» (действующий, docs.cntd.ru)
- ГОСТ 22267-76 «Станки металлорежущие. Схемы и способы измерений геометрических параметров» (docs.cntd.ru)
- ГОСТ 30027-93 «Модули гибкие производственные и станки многоцелевые сверлильно-фрезерно-расточные. Нормы точности» (docs.cntd.ru)
- ГОСТ 7599-82 «Станки металлообрабатывающие. Общие технические условия» (docs.cntd.ru)
- Типовое положение о техническом обслуживании и ремонте электрооборудования предприятий Министерства чёрной металлургии СССР: виды ремонта и обслуживания (отраслевой нормативный документ, docs.cntd.ru)