

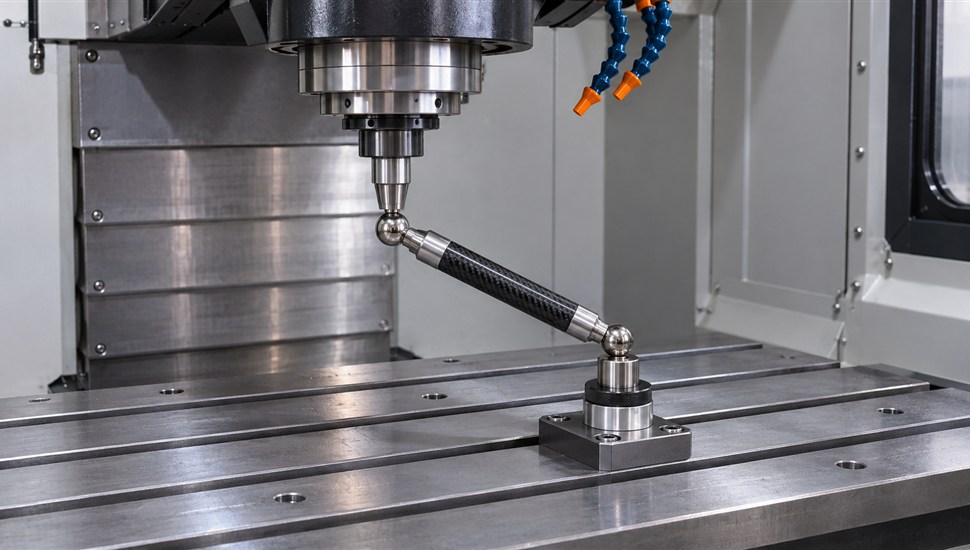
Круговой тест Ballbar (тест шаровой штангой, телескопический круговой тест) — самый быстрый способ узнать реальное состояние механики и приводов станка с ЧПУ. За 10–15 минут на одной плоскости он выдаёт десятки числовых показателей: круглость контура, обратный зазор в приводе, перпендикулярность осей, рассогласование сервоприводов, ошибку масштаба, циклические погрешности винта. По методике этот тест описан стандартом ISO 230-4 (в России действует ГОСТ ISO 230-4) и давно стал обязательным пунктом приёмки новых обрабатывающих центров.
Проблема в другом: прибор измеряет, а диагноз ставит человек. Две одинаковые на вид «ступеньки» на диаграмме могут означать износ шариковой гайки у одного станка и плохо настроенный сервопривод у другого — и ремонт при этом принципиально разный. Эта статья — практическое руководство по чтению ballbar-диаграмм: как проводится тест, как выглядит каждый типовой дефект, какие числа считать нормой, что правится параметрами ЧПУ, а что — только механикой.
Что такое круговой тест и почему именно окружность
Принцип прост. Между шпинделем и столом станка натягивают телескопическую штангу — прецизионный прибор с двумя шариками на концах и встроенным датчиком линейных перемещений. Один шар закрепляется в магнитной чаше на столе (или в шпинделе), второй — в держателе. Система ЧПУ обводит эту точку окружностью с постоянной подачей: две координаты движутся синхронно по законам синуса и косинуса.
Если станок идеален, расстояние между шарами (радиус) остаётся постоянным до долей микрона. В реальности датчик непрерывно фиксирует отклонения радиуса — от единиц до десятков микрон. Эти отклонения разворачиваются в полярную диаграмму: угол обхода по кругу, отклонение радиуса — поперёк контура, в увеличенном в сотни раз масштабе.
Почему окружность так информативна:
- в контуре одновременно участвуют две оси, каждая попеременно бывает ведущей и ведомой;
- каждая ось дважды за круг меняет направление движения — в этих точках (0°, 90°, 180°, 270°) проявляется обратный зазор и выбег винта;
- на диагоналях (45°, 135°, 225°, 315°) меняется ведущая ось — здесь видна динамика следящих приводов;
- форма контура в целом (овал, лепестки, волны) отражает геометрию: перпендикулярность осей, ошибку масштаба, прямолинейность направляющих.
По стандарту ISO 230-4 / ГОСТ ISO 230-4 тест оценивается набором величин: двунаправленное круговое отклонение G (размах радиуса по двум проходам — по часовой и против часовой стрелки), среднее двунаправленное радиальное отклонение M, круговое и радиальное отклонение для каждого направления. Программное обеспечение прибора (например, Ballbar 20 для Renishaw) считает их автоматически и оформляет отчёт по ISO 230-4.
Оборудование: Renishaw QC20-W и аналоги
Фактический отраслевой стандарт — беспроводная система Renishaw QC20-W и её предшественница QC10. Коротко о возможностях:
- точность системы по данным производителя — ±1,25 мкм при 20 °C, разрешение датчика 0,1 мкм;
- штатные радиусы теста 100 и 150 мм, удлинителями — до 1350 мм (стандартная калибровка до 300 мм); отдельный комплект позволяет работать на радиусе 50 мм;
- беспроводная передача данных по Bluetooth — ничего не мешает вращению шпинделя и перемещениям защитных кожухов;
- тест по неполной дуге 220° в двух плоскостях — можно проверить плоскости YZ и ZX там, куда полный круг физически не помещается; результаты объединяются в общий отчёт;
- в комплекте — калибратор длины на материале с почти нулевым тепловым расширением, магнитная чаша, центровочное кольцо, держатели под цангу и шпиндель, комплект для токарных станков.
Альтернативы: шаровые штанги других производителей (например, API), планарные решётки-энкодеры HEIDENHAIN серии KGM, которыми проверяют круговую интерполяцию в малой зоне, а также круговые тесты лазерным интерферометром (Renishaw XL-80 с опцией круговых испытаний) — их применяют уже не для экспресс-диагностики, а для аттестации и приёмки прецизионных станков. Для регулярного сервиса парк достаточно одной QC20-W: прибор переносится в кейсе и подключается к любому станку за считанные минуты.
Методика проведения теста: пошагово
Базовый режим по практике производителей и документации Renishaw: радиус 150 мм, подача 500 мм/мин, два полных круга подряд — против часовой стрелки и по часовой стрелки, с дугами разгона и торможения до и после основного контура. Для анализа динамики тест повторяют на подачах 1000 и 2000 мм/мин.
- Прогрев станка. 15–30 минут работы осей и шпинделя на рабочих подачах. Холодный станок «уплывает» по температуре, и тест покажет не дефект, а недогрев.
- Проверка условий. Температура в цехе по возможности 20 °C (±2 °C), без сквозняков и прямого солнца на станок. Посадочные места шпинделя и стола — чистые, без стружки и заусенцев.
- Установка магнитной чаши примерно в центре рабочего поля стола — чтобы круг не упирался в пределы перемещений по всем осям.
- Установка шара-держателя в шпиндель (в цангу или напрямую в конус). Вылет шаровой штанги задаёт радиус теста — обычно 150 мм.
- Центрирование: шар на конце штанги вводится в чашу, по индикатору прибора штанга выводится на номинальную длину. Небольшой начальный эксцентриситет ПО компенсирует само, но грубый сдвиг центра исказит результат.
- Связь и запуск программы. Программа круга генерируется модулем ПО (в Ballbar 20 есть генератор управляющих программ под Fanuc, Siemens, Heidenhain и другие стойки). Оператор запускает её на ключе в ручном режиме, не закрывая защитную дверь.
- Первый проход — против часовой стрелки (360°), без остановки сразу второй — по часовой стрелке. Между кругами станок не должен останавливаться: пауза «разворачивает» диаграмму и имитирует ложные спайки.
- Повтор на других подачах (1000, 2000 мм/мин) — чтобы отделить геометрические дефекты (не зависят от подачи) от динамических (растут с подачей).
- Смена плоскости. Для YZ и ZX штанга перестраивается через поворотный узел без переустановки чаши, либо выполняются дуги 220°. На токарных станках тест выполняется в плоскости X–Z: штанга закрепляется между шпинделем и резцедержателем.
- Фиксация условий: в отчёт заносятся радиус, подачи, температура, положение круга на столе — без этого тренд между замерами сравнивать бессмысленно.
Типичные ошибки, из-за которых «врут» сами диаграммы: грязный или поведённый шар в чаше, слабо притянутая чаша, тест на холодном станке, неверная подача в программе, остановка между кругами, забытое включение компенсации люфта при сравнительном тесте «до/после регулировки».
Как читается диаграмма: общий порядок
Диаграмма — полярный график: сплошная линия — проход против часовой стрелки, пунктирная — по часовой. Масштаб радиального увеличения огромный, поэтому даже 5 микрон отклонения выглядят заметной «полосой». Чтение удобно вести по алгоритму:
- Общий силуэт. Круг — хорошо. Овал, «арахис», лепестки, волны — идём дальше по атласу.
- Точки реверса осей (0°, 90°, 180°, 270°). Резкие ступеньки поперёк контура — обратный зазор или выбег привода.
- Диагонали (45°, 135°, 225°, 315°). Ступеньки или забросы в точке смены ведущей оси — рассогласование сервоприводов; резкие симметричные спайки, меняющиеся от прогона к прогону, — скорее ошибка самого теста (сдвиг центра, слабая чаша).
- Ориентация овала. Вытянут вдоль оси — ошибка масштаба; вытянут под 45° к осям — неперпендикулярность.
- Волны. Периодичные «зубцы» с постоянным шагом по углу — циклическая ошибка винта или его опор.
- Шум и ворсистость. Высокочастотная рябь — вибрации, биение шпинделя, слабый крепёж, грязный шар.
- Разница между проходами по и против часовой: одинаковые дефекты в обоих направлениях — геометрия; разные или «зеркальные» — люфты и серво.
Атлас типовых дефектов: форма на диаграмме, диагноз, что делать
Таблица ниже — сводка по типовым картинкам, которые встречаются на практике (номенклатура дефектов соответствует классификации Renishaw и сервисной документации производителей станков).
| Дефект | Форма на диаграмме | Диагноз | Что делать |
|---|---|---|---|
| Обратный зазор по оси X | Две параллельные ступеньки на левой и правой сторонах круга (точки реверса X, 0° и 180°), одинаковые на проходах по и против часовой, не зависят от подачи | Износ шариковой гайки ШВП, осевой люфт опор винта, износ направляющих | Механика: регулировка опор, замена ШВП; частично — компенсация люфта параметрами ЧПУ |
| Обратный зазор по оси Y | Те же ступеньки, но сверху и снизу круга (90° и 270°) | Те же причины в приводе оси Y | Аналогично; после правки — повторный тест |
| Неодинаковый (знакопеременный) люфт | Ступенька внутрь на одной стороне круга и наружу на противоположной | Скручивание винта, перекос стола (рыскание), повреждённые направляющие | Механика: проверка параллельности, состояния кареток, замена винта |
| Спайк при реверсе (reversal spike) | Короткая площадка и резкий заброс радиуса в точке смены направления; размер растёт с подачей | Трение в направляющих и кожухах, недостаточный отклик серво, люфт подшипников винта, плохая смазка | Смазка, ревизия кожухов; настройка привода, компенсация трения в ЧПУ |
| Рассогласование сервоприводов | Овал, вытянутый вдоль одной из осей, одинаковый в обоих направлениях; ПО показывает рассогласование в миллисекундах | Разные коэффициенты усиления контуров осей, «тугие» каретки линейных направляющих | Выравнивание контурных коэффициентов приводов (настройка ЧПУ), ревизия кареток |
| Неперпендикулярность осей | Овал-«арахис», вытянутый под 45° (или 135°) к осям, одинаковый по и против часовой, не зависит от подачи | Перекос осей друг относительно друга, негоризонтальная установка станка, износ направляющих, погнутый винт | Выверка геометрии: уровень, юстировка осей; на изношенных станках — реабилитация направляющих |
| Ошибка масштаба (разномасштабность осей) | Овал, вытянутый вдоль оси: диаметр по X заметно отличается от диаметра по Y | Ошибка шага винта, недогретый или перегретый винт (тепловое удлинение), некорректная компенсация шага | Прогрев и повтор; коррекция компенсации ошибки шага в ЧПУ; при износе — замена ШВП |
| Неперпендикулярность + ошибка масштаба | Овал, наклонённый не ровно под 45°, а между диагональю и осью (в сторону более длинной оси) | Сочетание двух дефектов выше | Раздельная проверка: тест в разных местах стола, поправка масштаба, затем геометрия |
| Отклонение от прямолинейности хода | Три широких лепестка с плавными переходами; не зависит от подачи и направления, но меняется при переносе круга в другое место стола | Перекат (-roll) оси, изогнутые направляющие, просевший фундамент, деформация станины | Механика: уровень и фундамент, ревизия и правка направляющих |
| Циклическая ошибка привода | Периодические волны по окружности с постоянной частотой (привязаны к обороту винта или шагу ШВП), усиливаются у точек реверса | Биение винта, выработка в гайке, дефект подшипниковой опоры, муфты, электроники привода | Диагностика привода и винта: проверка биения, подшипников; замена узла |
| Скачкообразное движение (stick-slip) | Ломаные ступеньки вблизи точек, где ось почти останавливается (90° от оси), сильнее на малых подачах | Недостаточная смазка направляющих, «тугие» каретки, задиры на направляющих | Система смазки, чистка и ревизия направляющих |
| Биение шпинделя / вибрации | Равномерный высокочастотный «ворс» по всей окружности без привязки к углу | Радиальное биение шпинделя, дисбаланс, слабый крепёж приспособлений, ослабленный шар в чаше | Проверить шар и крепёж; диагностика шпинделя отдельно (вибрации, биение) |
| Погрешность круговой интерполяции стойки | Систематическая волнистость или срез контура на диагоналях при исправной механике; картина стабильна от прогона к прогону | Погрешности интерполятора и следящих контуров ЧПУ (сглаживание, рассогласование осей на уровне стойки) | Настройка параметров серво-контуров ЧПУ, обновление ПО стойки, вибрационная компенсация |
| Трёхлепестковая фигура с резкими переходами | Три лепестка, резко меняющие форму между прогонами | Не дефект станка, а ошибка теста: шар смещается в чаше, слабый крепёж штанги | Переустановить шар и чашу, протереть, повторить тест |
| Сдвиг центров кругов, разные диаметры прогонов | Круги по и против часовой разнесены или разного диаметра при повторах | Ошибка теста или тепловая нестабильность (станок «плывёт» по температуре в процессе теста) | Прогреть станок, стабилизировать температуру, повторить |
Числовые показатели: какие значения считать нормой
Стандарт ISO 230-4 задаёт методику и форму отчёта, а конкретные допуски устанавливает изготовитель станка в паспорте и условиях приёмки. На практике сервисные инженеры ориентируются на следующие порядки величин (для радиуса 150 мм и подачи 500 мм/мин) — значения ориентировочные, для экспресс-оценки:
| Показатель | Что означает | Новый станок (ориентировочно) | Требует вмешательства |
|---|---|---|---|
| Круглость (двунаправленное круговое отклонение G) | Полный размах радиуса за два прохода — интегральная оценка точности контура | 5–15 мкм | Свыше 30 мкм, либо резкий рост относительно предыдущего замера |
| Обратная зона (люфт) по оси | Ширина ступеньки в точке реверса оси | До 5 мкм (с компенсацией) | 15–20 мкм и более — износ привода; при 30+ мкм обычно нужна механика |
| Перпендикулярность осей | Расчётная неперпендикулярность из формы овала, мкм на базе теста (обычно на 300 мм) | 5–10 мкм | 20–30 мкм — выверка геометрии |
| Рассогласование сервоприводов | Разница времени реакции осей при смене ведущей роли, мс | До 1–3 мс | Свыше 5–10 мс — балансировка контуров приводов |
| Ошибка масштаба (разность диаметров X/Y) | Насколько круг вытянут вдоль оси из-за разного шага винтов | До 10 мкм на диаметре | 20+ мкм — коррекция компенсации шага, проверка теплового состояния |
| Циклическая ошибка | Размах периодических волн, привязанных к обороту винта | 2–5 мкм | 10+ мкм — ревизия винта и опор |
| Повторяемость между прогонами | Разница диаграмм при повторном тесте в тех же условиях | Единицы микрон | Дефект «плавает» — ищите тестовую ошибку или тепловую нестабильность |
Важная оговорка: абсолютные числа вторичны. Для станка нормальной точности класса «П» на больших длинах хода допуски грубее, для прецизионных — жёстче в разы. Главный критерий здоровья — динамика показателя: круглость 25 мкм у десятилетнего станка, который всю жизнь показывает 24–26 мкм, — норма; рост с 12 до 25 мкм за полгода — повод искать причину.
Что каждый дефект даёт на детали
Ballbar-диаграмма — это фактически «отпечаток» будущих погрешностей обработки. Связь прямая:
| Дефект на диаграмме | Проявление на детали |
|---|---|
| Обратный зазор в приводе | Ступеньки и «упоры» на контуре в местах смены направления оси, негерметичные сопряжения, размер «прыгает» при реверсивной обработке, при нарезании резьбы и точении канавок |
| Неперпендикулярность осей | Непрямые углы между обрабатываемыми поверхностями, конусность и овальность расточенных отверстий, несоосность расточек, обработанных с разных сторон |
| Ошибка масштаба | Отверстия и выступы овальные в сечении по осям, размеры по X и Y расходятся на одну и ту же величину, деталь «не собирается» в сопряжение |
| Рассогласование сервоприводов | Срез углов на контуре и радиусах, волнистость на дугах, при чистовых проходах — систематический «недоворот» окружностей |
| Циклическая ошибка винта | Волнистость поверхности с периодом, равным шагу винта; шагрень на чистовых контурах, ухудшение шероховатости |
| Скачкообразное движение (stick-slip) | Риск на чистовых режимах с малой подачей: рябь, локальные «затирания», нестабильная шероховатость |
| Биение шпинделя / вибрации | Высокочастотная рябь на поверхности, разбив кромки, быстрый износ инструмента |
| Спайки при реверсе | Малые площадки и забросы на контуре в квадрантных точках окружностей — те самые «квадрантные выступы» на чистовых дисках |
Если станок «не держит размер» и на деталях появляются именно такие следы, круговой тест позволяет поставить диагноз за один заход — подробнее о поиске причин по симптомам мы разбирали в статье «Станок с ЧПУ не держит размер: 10 причин и поиск своей».
Что правится параметрами ЧПУ, а что — только механикой
Ключевой вопрос после теста: куда идти — к наладчику ЧПУ или к механику. Ориентир такой:
| Дефект | Правится параметрами ЧПУ | Требует механики |
|---|---|---|
| Обратный зазор (люфт) | Компенсация люфта в параметрах стойки (например, в Fanuc — параметр 1851); работает до разумных величин износа | Регулировка осевого натяга опор винта, замена ШВП и гайки, ревизия направляющих |
| Ошибка масштаба / шага винта | Коррекция компенсации ошибки шага (таблица pitch error) | Замена изношенного винта, стабилизация теплового режима |
| Рассогласование сервоприводов | Выравнивание коэффициентов контуров, настройка скорости реакции осей | Ревизия кареток, устранение подклинивания |
| Спайки при реверсе | Компенсация трения, настройка отклика привода | Смазка, ревизия кожухов, подшипников опор |
| Неперпендикулярность осей | Практически нет (лишь частные систематические поправки на стойках с такой функцией) | Выверка уровня, юстировка осей, правка направляющих |
| Прямолинейность, лепестки | Нет | Фундамент, уровень, направляющие, станина |
| Циклическая ошибка | Нет (параметрами не убирается) | Биение винта, опоры, муфта, замена узла |
| Биение шпинделя | Нет | Диагностика и ремонт шпиндельного узла |
Практический вывод: параметры ЧПУ маскируют люфт и ошибку шага, но только до определённого предела. Если ступенька на диаграмме выросла до 30–50 мкм, компенсация лишь «размажет» дефект по длине хода, а износ продолжит прогрессировать — здесь нужна замена ШВП (признаки износа и порядок замены разбираем в статье «ШВП: признаки износа и замена шарико-винтовой передачи»). О том, как устроена компенсация люфта и ошибок винта именно параметрами стойки, — в материале «Компенсация люфта и ошибки винта параметрами ЧПУ (параметр 1851)».
Периодичность теста: когда проводить круговую диагностику
- Приёмка нового станка. Круговой тест входит в типовые условия приёмки обрабатывающих центров (наряду с ISO 10791-6 и ISO 230-2). Диаграмма приёмки — эталон, с которым сравнивают всю дальнейшую жизнь станка.
- Покупка подержанного станка. Ballbar за полчаса покажет реальное состояние механики вместо слов продавца: люфт, геометрию, серво. По сути это обязательный пункт чек-листа осмотра.
- После капитального ремонта, замены ШВП, направляющих, шпинделя, а также после переустановки и перевозки станка — тест подтверждает, что геометрия и приводы выставлены.
- Плановое техническое обслуживание. Ориентировочно раз в 6–12 месяцев: снимается тренд, износ ловится на ранней стадии, когда всё ещё правится параметрами и малой кровью.
- По факту брака: овальность, ступеньки на контуре, срез углов, непрямые углы — круговой тест ставит диагноз быстрее разборки.
- После длительного простоя — вместе с общим регламентом ввода в работу.
Регулярный замер по одной и той же методике (радиус, подачи, положение на столе) превращает разовые диаграммы в историю здоровья станка. О том, как встроить такой контроль в регламент, — в наших материалах о плановом ТО станка с ЧПУ по периодичности и о приёмке станка после ремонта: тесты и чек-лист.
Чего круговой тест не покажет
- Позиционирование по всей длине хода. Круг диаметром 300 мм виден только в одной зоне. Для оценки точности позиционирования по всей оси нужен лазерный интерферометр по ISO 230-2.
- Состояние инструмента, приспособлений и температуры при резании — тест идёт без нагрузки и без вращающегося инструмента (сам шпиндель на фрезерном станке не вращается).
- Поведение под нагрузкой: силы резания смещают узлы иначе, чем холостая обводка круга.
- Дефекты, локализованные вне зоны круга: изношенный участок винта в конце хода в тест не попадёт, если круг ставился в середине стола. Поэтому при сомнениях тест повторяют в нескольких зонах.
Частые вопросы о круговом тесте Ballbar
Чем ballbar отличается от теста лазерным интерферометром?
Интерферометр по ISO 230-2 измеряет точность позиционирования каждой оси отдельно по всей длине хода — это статическая картина. Ballbar по ISO 230-4 измеряет работу двух осей в движении, в интерполяции: люфты, серво, перпендикулярность, динамику. Методы дополняют друг друга: для полной аттестации применяют оба.
Можно ли обойтись без прибора и обработать «контрольный круг»?
Обработка контрольной детали и обмер на КИМ дают похожую интегральную оценку, но это в разы дольше и дороже, а причину дефекта (люфт против серво против геометрии) обмер детали почти не локализует. Ballbar ставит диагноз без металла, СОЖ и обмерки.
Почему на диаграмме ступеньки, а деталь вроде круглая?
Компенсация люфта в стойке маскирует дефект на рабочей подаче, но не убирает его: при реверсах с другим усилием, после прогрева или на другой зоне хода ступеньки вернутся на деталь. Круговой тест честно показывает физический зазор, даже закомпенсированный.
Что значит, если диаграмма «поплыла» между двумя прогонами?
Сначала ищите тестовую ошибку и температуру: грязный шар, слабая чаша, незакреплённая штанга, холодный станок, солнце на станину. Если условия одинаковы, а картина всё равно меняется — речь о плавающем дефекте (подклинивание, люфт крепежа), за которым лучше понаблюдать с несколькими повторами.
Сколько времени занимает полный тест станка?
Одна плоскость с установкой — 15–20 минут. Полный цикл из трёх плоскостей с прогревом и повторами на двух подачах — около полутора-двух часов на обрабатывающий центр. На токарном станке обычно хватает одной плоскости X–Z.
Кто может провести тест и расшифровать диаграмму?
Формально прибор прост, но расшифровка требует опыта: одни и те же фигуры порождаются разными причинами. Практика сервисных компаний показывает, что ценность имеет не разовый замер, а сравнение с историей и правильное решение «параметры или механика». Например, инженеры «Сервис Станков» выполняют круговую диагностику в рамках диагностики на производстве (от 5 000 ₽) с рекомендациями по устранению каждого найденного дефекта.
Подводя итог: что говорит о станке его диаграмма
Круговой тест Ballbar — это «кардиограмма» станка с ЧПУ. Окружность с постоянным радиусом — механика и приводы здоровы. Ступеньки на осях — обратный зазор, овал под 45° — неперпендикулярность, овал вдоль оси — масштаб или серво, волны — винт, ворс — шпиндель или вибрации. Каждая фигура имеет конкретное продолжение: либо настройка параметров ЧПУ (компенсация люфта и шага, балансировка контуров), либо механический ремонт (ШВП, направляющие, выверка геометрии).
Если диагностика выявила дефекты, которые не устранить настройкой, компания «Сервис Станков» выполняет повышение точности станков — от регулировки натяга и компенсаций до замены ШВП и выверки геометрии, с контрольным круговым тестом после работ. Общий подход к восстановлению точности в три уровня (быстрая настройка — компенсации — механика) с ценами мы разбираем в статье «Повышение точности станка с ЧПУ: три уровня и цены».
Источники
- ГОСТ ISO 230-4—2025. Нормы и правила испытаний станков. Часть 4. Испытания на отклонения круговых траекторий для станков с числовым программным управлением (PDF)
- ISO 230-4:2022. Код испытаний станков. Часть 4. Круговые испытания станков с ЧПУ (ISO, на английском языке)
- Круговые испытания шаровой штангой: как это работает (Renishaw, на английском языке)
- Система QC20-W wireless ballbar: описание и спецификация (Renishaw, на английском языке)
- Интерпретация ballbar-диаграмм: типовые дефекты и способы устранения (Haas, на английском языке)
- QC20-W Wireless Ballbar System: описание и технические характеристики (PDF, на английском языке)