

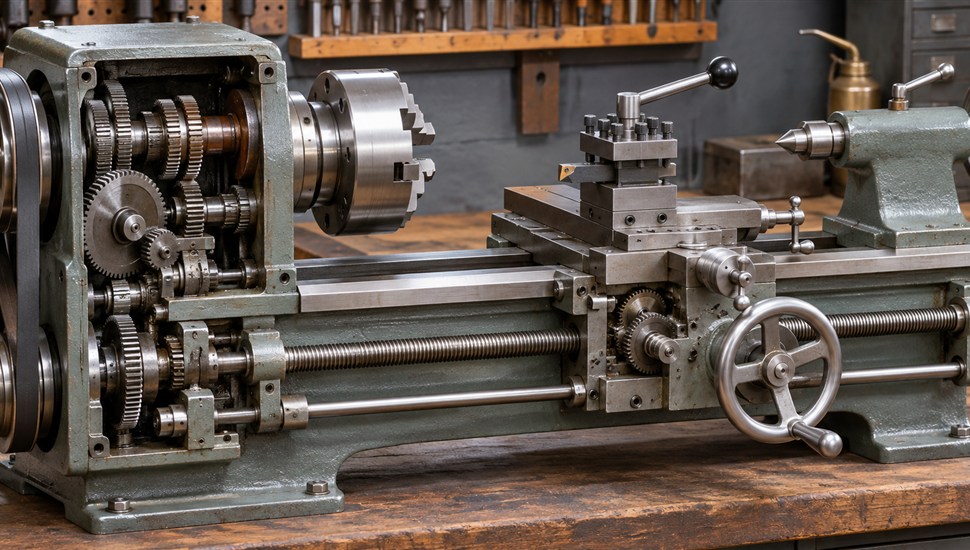
Токарно-винторезный станок 16К20 — самый массовый универсальный токарный станок советской эпохи. С 1973 года его выпускал московский завод «Красный пролетарий», и десятки тысяч этих машин до сих пор работают в цехах, мастерских, учебных центрах и на мелкосерийных производствах по всей стране. Конструктивно 16К20 оказался настолько удачным, что пережил и СССР, и несколько поколений станков с ЧПУ: чугунная станина массой около тонны, коробка скоростей с диапазоном 12,5–1600 об/мин, высота центров 215 мм, обработка деталей до 400 мм над станиной, нарезание резьб с шагом от 0,5 до 112 мм — всё это закрывает 90% задач обычного токарного участка.
Но у «вечности» есть обратная сторона: возраст. Молодому 16К20 сегодня 30 лет, старому — за 50. Резиновые уплотнители задубели, фрикционные диски изношены, направляющие выработаны, а электроаппаратура 1970–1980-х годов (магнитные пускатели ПМА и ПМЛ, тепловые реле ТРН, реле времени РВП) живёт на пределе ресурса. Хорошая новость в том, что все болезни 16К20 давно изучены, описаны в руководствах по эксплуатации и ремонту и успешно лечатся — значительную часть регулировок можно выполнить прямо на рабочем месте силами механика цеха.
В этой статье мы разобрали десять самых частых неисправностей 16К20 в формате «симптом → причина → диагностика → решение»: пробуксовка фрикциона, люфт суппорта из-за износа винта и маточной гайки, шумы в коробке скоростей, биение шпинделя, проблемы с реверсом, течи масла, износ направляющих, отказы электрики, отказ тормоза и неполадки задней бабки. Для каждой неисправности указано, что можно сделать самостоятельно и когда пора вызывать сервисного инженера.
Минимальный набор для самостоятельной диагностики
Прежде чем искать неисправность, подготовьте простой инструмент — он закрывает 80% диагностических проверок на 16К20:
- индикатор часового типа с ценой деления 0,001 мм и магнитная стойка;
- набор щупов (0,03–0,5 мм);
- слесарный стетоскоп или длинная отвёртка (прикладывается к корпусу узла ухом — так слушают подшипники и зацепления);
- уровень и поверочная линейка (для проверки станины);
- мультиметр и принципиальная электрическая схема станка из руководства по эксплуатации;
- домкрат с динамометром или пружинными весами (проверка жёсткости шпинделя).
И главное правило техники безопасности: перед любыми работами внутри коробок, фартука и электрошкафа обесточьте станок вводным автоматическим выключателем и вывесите табличку «Не включать — работают люди».
Десять типовых неисправностей 16К20
1. Пробуксовка фрикциона: двигатель работает, а станок «не тянет»
Симптом. На холостом ходу всё нормально, но стоит дать нагрузку — обороты шпинделя падают, резец перестаёт снимать стружку, двигатель гудит, а шпиндель может остановиться вовсе. Автоподача «не тянет» или включается рывками, при тяжёлых проходах каретка останавливается, хотя шпиндель вращается. Из коробки скоростей может пахнуть горелым маслом.
Причина. В приводе 16К20 момент от двигателя на первую ступень коробки скоростей передаёт двусторонняя фрикционная муфта (её включает рукоятка управления на шпиндельной бабке, связанная со второй рукояткой на фартуке). Внутри муфты — пакет фрикционных дисков, сжатых пружинами. С годами диски изнашиваются и замасливаются, пружины проседают, регулировка сбивается после ремонтов — и муфта начинает проскальзывать под нагрузкой. Отдельно стоит предохранительная муфта в цепи подач: она защищает фартук и ходовой винт от перегрузки и тоже может «сорваться» раньше времени.
Диагностика пошагово:
- Включите станок, установите средние обороты и продольную подачу.
- Прижмите резец к заготовке так, чтобы дать рабочую нагрузку. Если двигатель продолжает работать на полном напряжении, а шпиндель замедляется или встаёт — муфта пробуксовывает.
- Проверьте, одинаково ли муфта «тянет» вперёд и назад (рукояткой реверса). Пробуксовка только в одну сторону указывает на износ дисков одной полумуфты.
- Проверьте уровень масла в корпусе коробки скоростей: сухие диски изнашиваются в разы быстрее.
- Сравните усилие включения рукоятки: слишком лёгкий ход и «мягкое» включение — признак разрегулировки.
Что делать. В большинстве случаев помогает регулировка поджима дисков: на торце муфты есть регулировочная гайка со шлицами и стопором — её подтягивают на один-два зуба фиксатора через люк в корпусе, затем проверяют под нагрузкой. Важно не перетянуть: муфта одновременно выполняет роль предохранителя и при заклинивании должна проскальзывать, а не ломать валы и шестерни. Если регулировка выбрана до конца, а пробуксовка остаётся — диски и пружины меняют, при замасливании — промывают. Сложность: регулировка — средняя, посильна механику цеха; замена дисков — высокая, требует частичной разборки коробки скоростей и в идеале — сервисного инженера.
2. Люфт суппорта: износ винта и маточной гайки поперечной подачи
Симптом. У рукоятки поперечной подачи появился заметный мёртвый ход — крутится на десятки градусов «вхолостую». Размер «плывёт»: проточили деталь, отвели резец, подвели обратно — снимает ещё стружку. Диаметры в серии «гуляют» на сотые доли миллиметра, длинные поверхности получаются с конусностью, при тяжёлом резании резец «отжимает». При нарезании резьбы возможны рваный профиль и забоины — это признак износа полугаек (маточных гаек) ходового винта.
Причина. Три основных узла дают люфт поперечных салазок 16К20. Первый — пара «винт-гайка» поперечной подачи: винт с шагом 5 мм из стали 40Х и бронзовые гайки из БрОЦС 5-5-5; за десятилетия резьба в гайке вырабатывается, виток опирается на виток с зазором. Второй — регулировочные клинья направляющих типа «ласточкин хвост» между поперечными салазками и средней частью суппорта. Третий — осевой люфт самого винта в опорах. Отдельно от этой цепочки работают полугайки ходового винта (шаг 12 мм), замыкаемые рукояткой в фартуке при нарезании резьбы, — их износ влияет на винторезные работы, а не на обычное точение.
Диагностика пошагово:
- Закрепите индикатор на магнитной стойке на станине, наконечник — на поперечные салазки сверху. Покачивайте салазки рукой поперёк станины: стрелка показывает суммарный люфт в направляющих.
- Переставьте наконечник на торец рукоятки или на винт и проверьте осевое перемещение винта при покачивании — так выявляют люфт в опорах и в паре с гайкой.
- Оцените мёртвый ход: поверните рукоятку до начала движения салазок в одну, затем в другую сторону. У исправного станка холостой угол — несколько градусов; у изношенного — четверть оборота и больше.
- Проверьте клинья щупом: между салазками и направляющими не должен проходить щуп 0,03 мм. Если проходит — зазор выше нормы.
- Осмотрите винт: отведите салазки до упора и посмотрите на резьбовую часть — на выработанном винте видна ступенька, «шейка» в зоне постоянной работы.
Что делать. Начните с клиньев: регулировочный винт подтягивают понемногу, примерно на четверть оборота за раз, каждый раз проверяя ход салазок — он должен остаться плавным, без заеданий по всей длине. Осевой люфт винта убирают подтяжкой опорных регулировочных гаек. А вот изношенную пару «винт-гайка» регулировкой не вылечить: у 16К20 гайка поперечной подачи цельная, поэтому меняют винт с гайками в комплекте (иначе новая гайка на старом изношенном винте изнашивается за недели) либо изготавливают составную гайку с выборкой зазора и подгоняют её по высоте. После замены проверяют соосность винта и гайки по всей длине хода. Сложность: регулировка клиньев — доступно самому; замена пары винт-гайка — средняя, ориентировочно полдня-день слесарных работ со съёмом салазок. Подробнее о причинах и способах устранения люфта — в статье «Люфт стола или суппорта станка: причины и способы устранения».
3. Стук и гул в коробке скоростей
Симптом. Появился посторонний гул, ритмичный стук или скрежет, усиливающийся под нагрузкой или на определённых ступенях оборотов. Иногда стук слышен только на высоких оборотах, иногда — при переключении передач. Шум может сопровождаться вибрацией, которая передаётся на деталь и портит чистоту поверхности.
Причина. Типовые источники шума в коробке скоростей 16К20: износ и сколы зубьев шестерён (в коробке десятки колёс из стали 40Х с закалкой зубьев токами высокой частоты), выработка подшипников валов, ослабление посадок колёс на валах, низкий уровень масла или масло, полностью потерявшее свойства. Реже — неправильная сборка после ремонта: нарушено пятно контакта в зацеплении, не выдержаны регулировки.
Диагностика пошагово:
- Проверьте уровень масла и его состояние: эмульсия с водой, чёрное масло с абразивом — уже диагноз.
- Определите привязку к оборотам: включайте ступени по очереди и слушайте. Стук с частотой вращения вала указывает на подшипник или одиночный дефект; стук с частотой зацепления (обороты в секунду умножить на число зубьев колеса) — на конкретную пару шестерён.
- Прослушайте узлы стетоскопом или отвёрткой, приложенной к корпусу коробки в зоне каждой опоры — так локализуют шумный подшипник.
- Слейте немного масла через пробку и осмотрите на магнитной пробке и фильтре: блестящая стальная пыль — износ, крупные хлопья и обломки — сколы зубьев, немедленная разборка.
- При локализации «внутри» — снятие крышки коробки и осмотр зон зацепления по пятну контакта (по краске).
Что делать. Ранние стадии (шум только на максимальных оборотах, стружки нет) позволяют временно работать на пониженных ступенях, но это отсрочка. Лечится заменой изношенных шестерён и подшипников с дефектовкой всего узла по технологии из инструкции по ремонту: одновременно меняют все подшипники, чей люфт выше допуска, и проверяют зацепление пятном контакта. Коробка скоростей 16К20 — тяжёлый прецизионный узел, работа с ним требует опыта и оснастки. Как локализовать источник стука и вибрации на любом станке, мы подробно разбирали в статье «Стук и вибрация при работе станка: как найти источник». Сложность: диагностика — средняя; ремонт коробки — высокая, работа для сервиса.
4. Биение шпинделя
Симптом. Заготовка «бьёт» при вращении, кулачки патрона видимо колеблются. Детали получаются овальными, с волнистой поверхностью, чистовые проходы сопровождаются вибрацией и звоном. При обработке в патроне торцы получаются неплоскими, биение переходит и на резьбу.
Причина. Шпиндель 16К20 опирается на две основные опоры. Передняя — двухрядный роликовый подшипник с коническим отверстием (конусность 1:12; в другом варианте комплектации — двухрядный конический роликовый подшипник с буртом), задняя — пара радиально-упорных шарикоподшипников или конический роликовый. Со временем натяг передней опоры проседает: ролики начинают работать с зазором, шпиндель получает свободу перемещения. К этому добавляются усталостные выкрашивания дорожек качения, коррозия от конденсата при простоях и износ посадочных мест при неправильной сборке.
Диагностика пошагово:
- Закрепите индикатор с ценой деления 0,001 мм на станине, наконечник — на шейку или фланец шпинделя у самого носика. Медленно проворачивайте шпиндель рукой (или короткими импульсами включения) и снимите максимальное отклонение. Паспортная норма для станка нормального класса точности — порядка 0,01 мм у торца; по действующему ГОСТ 18097 для класса Н допускается до 0,02 мм, но для чистовых работ нужно стремиться к 0,01 мм.
- Проверьте осевое биение: наконечник на торец фланца, шпиндель покачивайте вдоль оси. Осевой зазор недопустим вовсе.
- Вставьте в конус шпинделя контрольную оправку и измерьте биение у торца и на вылете 300 мм — так отделяют биение самого шпинделя от выработки конусного отверстия.
- Проверьте жёсткость опор: домкрат с динамометром под фланцем шпинделя, индикатор сверху. Норма для 16К20 — смещение на 0,001 мм только при усилии не менее 45–50 кгс. Если шпиндель «поддаётся» заметно легче — натяг просел.
- Прогрейте станок 1–2 часами работы и повторите замеры: сильный рост биения после нагрева — признак износа дорожек.
Что делать. Если биение до 0,03–0,05 мм и жёсткость снижена — чаще всего достаточно регулировки натяга. У опоры с коническим отверстием внутреннее кольцо надвигается гайкой на конус шейки шпинделя, увеличивая диаметр беговой дорожки и выбирая зазор; в варианте с буртом натяг выставляют подшлифовкой регулировочных полуколец, прижатых гайкой с контргайкой. Заднюю опору регулируют отдельной гайкой (для шарикоподшипников типовой поворот — на 18–20 градусов до выбора зазоров). После регулировки шпиндель должен вращаться от руки плавно, без заеданий, а после часа работы бабка — не перегреваться свыше нормы руководства (перетяжка проявляется именно нагревом). Если после правильной регулировки биение остаётся — изношены сами дорожки или посадочные места, и нужна замена подшипников с перешлифовкой шеек: это уже стационарный ремонт. Подробно о методике замера и критериях, когда нужен ремонт, — в статье «Биение шпинделя: причины, измерение, когда нужен ремонт». Сложность: замеры — доступно самому; регулировка натяга — только для опытных; замена подшипников — высокая, сервис.
5. Нет реверса: муфта включается в одну сторону или «через раз»
Симптом. Реверс шпинделя включается плохо, с задержкой или ударом, иногда только со второй попытки. Либо работает только прямое вращение, либо реверс включается, но под нагрузкой сразу проскальзывает. Рукоятки управления фрикционом имеют большой холостой ход, передачи включаются с трудом.
Причина. Реверс на 16К20 механический: та же двусторонняя фрикционная муфта, только включается её вторая полумуфта, а момент идёт через промежуточные шестерни. Отказ чаще всего связан с разрегулировкой цепи управления — длинной системы тяг, рычагов и вилок от рукояток до муфты: в соединениях появляется выработка, люфт «съедает» полный ход вилки, и диски второй полумуфты не сжимаются. Вторые по частоте причины — износ дисков именно реверсивной полумуфты (реверсом пользуются реже, и он дольше работает на изношенных дисках) и ослабление крепления кронштейнов тяг.
Диагностика пошагово:
- При выключенном станке прокачайте рукоятки управления муфтой вперёд-назад и оцените холостой ход: он должен быть одинаковым и минимальным в обе стороны.
- Попросите помощника медленно перемещать рукоятку и наблюдайте (на просвет, через люк) за движением вилки включения — доходит ли она до полного включения в обе стороны.
- Проверьте крепление кронштейнов и длину тяг: контргайки могли ослабнуть после вибрации или неудачного ремонта.
- Сравните момент включения реверса под лёгкой нагрузкой: пробуксовка только в реверсе — износ дисков второй полумуфты.
- Убедитесь, что дело не в электрике: двигатель должен стабильно работать во всех положениях муфты (реле времени в нейтрали — нормальная функция, см. неисправность 8).
Что делать. Регулировка цепи управления по руководству: изменением длины тяг добиваются, чтобы обе полумуфты включались полностью, а в нейтрали диски свободно расходились и включался тормоз. Выработанные вилки и втулки тяг восстанавливают или меняют. При износе дисков реверсивной полумуфты меняют пакет целиком, одновременно с регулировкой поджима. Сложность: регулировка тяг — средняя; замена дисков — высокая.
6. Течи масла
Симптом. Масляная плёнка на станине, потёки по корпусам коробки скоростей и коробки подач, лужа под станком к концу смены, уровень в резервуаре падает между проверками. Масло может сочиться и из фартука, и по стыку шпиндельной бабки со станиной.
Причина. Система смазки 16К20 централизованная: шестерённый насос подаёт масло из общего резервуара (17 литров индустриального масла) к подшипникам шпинделя и на маслораспределительные лотки коробок, фартук смазывается от собственного плунжерного насоса (бачок 1,5 литра). Все стыки крышек и выходы валов уплотнены прокладками и манжетами, которым по 30–50 лет: резина задубела, паронит спрессовался, болты крышек ослабли. Типовые места течи — крышки коробок, сальники валов, выход ходового винта из фартука, пробки слива. Отдельные случаи: переполнение резервуара, забитые дренажные и сливные отверстия (масло выдавливает через сапуны и щели), трещины в литье после ударов при перевозке.
Диагностика пошагово:
- Полностью вытрите подозрительные корпуса насухо и подложите под станок лист картона — по свежим каплям за час-два находите источник.
- Двигайтесь по мокрому следу снизу вверх: самая верхняя точка потёка — место негерметичности.
- Проверьте уровень масла по указателю: перелив выше метки провоцирует течь через сапуны.
- Осмотрите пробки слива и залива, штуцеры трубок системы смазки — подтяжка часто решает вопрос.
- Проверьте фильтры: забитый сетчатый фильтр поднимает давление в линии и выдавливает масло через слабые стыки.
Что делать. Замените прокладки крышек (паронит подходящей толщины или стойкий к маслу герметик), поменяйте манжеты валов при их разборке, протяните болты крышек равномерно, крест-накрест, без фанатизма. Обязательно совмещайте устранение течи с обслуживанием смазки: сменой масла (в норме — раз в полгода), промывкой сетчатого фильтра в керосине (продувка сжатым воздухом запрещена — рвёт сетку) и чисткой заливного фильтра с магнитным вкладышем (раз в месяц). Сложность: прокладки и протяжка — доступно самому; замена сальников валов — средняя, с частичной разборкой узлов.
7. Износ направляющих станины
Симптом. Длинные детали стабильно получаются с конусностью: у патрона размер один, у задней бабки — другой, и это повторяется от детали к детали. Каретка идёт с «подхватами»: в одной зоне станины идёт свободно, в другой — закусывает. Регулировочные клинья каретки выкручены до предела, люфт каретки при покачивании рукой ощутим. На направляющих видна блестящая выработка, иногда — ступенька.
Причина. Направляющие станины — чугун, изнашивающийся закономерно: сильнее всего в зоне постоянной работы каретки, то есть у патрона. Абразивная чугунная и накалённая стальная стружка, работа без смазки направляющих, затянутые до заклинивания клинья ускоряют износ в разы. В результате каретка в изношенной зоне проседает и меняет положение резца относительно оси — отсюда конусность.
Диагностика пошагово:
- Проточите пробную заготовку в центрах за два прохода (с двух концов к середине) и измерьте конусность микрометром: разница диаметров на длине 300 мм у изношенной станины достигает 0,05–0,1 мм.
- Поставьте индикатор на каретку и медленно перемещайте её по станине от края до края: провалы стрелки покажут зоны износа и непрямолинейности.
- Проверьте уровень станины по длине в продольном и поперечном направлении — просевший фундамент имитирует износ.
- Щупом проверьте зазор между кареткой и направляющими в разных зонах при одинаково затянутых клиньях.
- Осмотрите поверхность направляющих в отражённом свете: равномерный матовый след — норма, локальное «зеркало» со ступенькой — выработка.
Что делать. Подтяжка клиньев лишь маскирует проблему и ускоряет дальнейший износ, если каретка заклинена. Радикальное решение — восстановление геометрии: шлифовка или шабрение станины с последующим шабрением каретки по краску и изготовлением новых клиньев. Это стационарная работа для сервисной организации с поверочными линейками и уровнями, ориентировочно занимает от нескольких дней. О том, как устроены направляющие и как за ними ухаживать, чтобы не доводить до капремонта, — в статье «Направляющие станка: типы, износ, обслуживание». Сложность: диагностика — средняя; восстановление — только сервис.
8. Электрика: пускатели, реле и концевые выключатели
Симптом. Станок не запускается с кнопки, хотя вводной автомат включён. Главный двигатель гудит, но не крутится. Станок сам отключается через несколько секунд после перевода рукоятки фрикциона в нейтраль. Не работают быстрые перемещения каретки или насос подачи смазочно-охлаждающей жидкости. Выбивает автоматический выключатель при пуске.
Причина. Электросхема 16К20 построена на аппаратуре общепромышленной серии: главный пускатель, вспомогательные пускатели управления насосами, тепловые реле защиты двигателей, реле времени, пакетные и конечные выключатели. За десятилетия контакты пускателей подгорают и окисляются, катушки перегорают, тепловые реле стареют и начинают отключать двигатель при небольших перегрузках, провода в металлорукавах перетираются от вибрации. Важная особенность схемы: в нейтральном положении рукоятки фрикциона конечный выключатель запускает реле времени, которое с выдержкой в несколько секунд отключает главный двигатель — это штатная защита от холостого хода, и она часто принимается за неисправность.
Диагностика пошагово:
- Отключите вводной автомат и убедитесь в отсутствии напряжения в шкафу. Работайте только с принципиальной схемой из руководства по эксплуатации.
- Проверьте предохранители цепи управления и автоматические выключатели — визуально и прозвонкой.
- Осмотрите контакты пускателей: копоть, оплавления, сварившиеся контакты видны глазом. Механику пускателя проверьте нажатием на якорь (при обесточенном шкафу) — он должен двигаться свободно и возвращаться пружиной.
- Проверьте кнопки «Пуск» и «Стоп» и цепь самоподхвата пускателя прозвонкой: самая частая причина «не запускается» — обрыв в цепи кнопок или блок-контактов.
- Проверьте тепловые реле: сработавшее реле имеет выступивший флажок; после устранения причины перегрузки верните его кнопкой возврата.
- Проверьте конечные выключатели: выключатель нейтрали муфты (у коробки скоростей) и кнопку быстрых ходов в рукоятке фартука — их контакты стачиваются и замыкаются нечётко.
- Проверьте заземление станка и целостность проводов в металлорукавах, особенно в зонах, где они трутся при перемещениях суппорта.
Что делать. Подгоревшие контакты зачищают, но правильнее менять пускатели и реле целиком — современные аналоги серий ПМЛ и РВП полностью взаимозаменяемы со штатными. Перетёртые участки проводки восстанавливают с заменой металлорукава. Любые работы в электрошкафе — только для персонала с группой по электробезопасности, с проверкой отсутствия напряжения; не забывайте и о регламентной проверке заземления станка. Сложность: для электрика со схемой — средняя; без опыта в электрошкаф лезть нельзя.
9. Отказ тормоза: шпиндель долго вращается после выключения
Симптом. После перевода рукоятки фрикциона в нейтраль шпиндель с патроном продолжает вращаться по инерции много секунд. Тормоз «не схватывает», торможение рывками, от ленты пахнет горелым. Оператор теряет время на ожидание остановки, а нарезание резьбы с выводом рукояткой превращается в лотерею.
Причина. Тормоз 16К20 ленточный, и он сблокирован с механизмом фрикционной муфты: при включении любой полумуфты лента освобождается, а в нейтрали — затягивается на тормозном шкиве. Дополняет механику электрическая часть: реле времени отключает двигатель в нейтрале, а резкое торможение обеспечивается кратковременным противовключением при перекладке рукоятки. Отказ наступает из-за износа фрикционной накладки ленты, её растяжения и разрегулировки, замасливания шкива (обычно — из-за тех же течей, что в неисправности 6), а также из-за разрегулировки рычажной связи «муфта — тормоз».
Диагностика пошагово:
- Измерьте время выбега шпинделя с максимальных оборотов: у исправного станка с работающим тормозом — секунды; десятки секунд — тормоз не работает.
- Сравните торможение «в нейтраль» и «в реверс»: если реверсом тормозит, а нейтралью нет — дело в рычажной связи ленты.
- Осмотрите ленту через крышку тормоза: толщина накладки, следы масла на шкиве, состояние возвратной пружины.
- Проверьте регулировочные винты натяжения ленты — они могли ослабнуть от вибрации.
- Убедитесь, что выдержка реле времени не сбита: перестраивать реле под напряжением категорически запрещено.
Что делать. Отрегулируйте натяжение ленты винтами так, чтобы в нейтрали шпиндель останавливался за пару секунд, а при включении муфты лента отходила от шкива и не грелась. Замасленный шкив и накладку промойте, изношенную накладку замените (переклёпка или замена ленты в сборе). Проверьте согласование работы тормоза с полным включением обеих полумуфт — эти регулировки делают в одной связке. Сложность: регулировка — средняя; переклёпка ленты — средняя, нужна аккуратность.
10. Проблемы задней бабки
Симптом. Пиноль люфтит: при покачивании центра рукой чувствуется качание, выдвинутая пиноль «играет». Центр бьёт — деталь в центрах вибрирует, жёсткий центр перегревается и визжит. Задняя бабка смещается по станине при тяжёлых проходах, рукоятка её крепления не держит. Обработка в центрах даёт конусность из-за нарушения соосности пиноли со шпинделем.
Причина. В задней бабке 16К20 изнашиваются три группы деталей. Первая — отверстие корпуса под пиноль и сама пиноль по диаметру: в зоне постоянной работы образуется эллипс, зазор растёт, и выдвинутая пиноль качается вместе с центром. Вторая — резьбовая пара винт-гайка пиноли (винт шагом 5 мм из стали 40Х, гайка из чугуна) и механизм её фиксации. Третья — седло бабки по направляющим станины: износ и выработка приводят к завалу оси пиноли и потере соосности со шпинделем. Отдельно ослабевают прижимные эксцентрики и клинья механизма закрепления бабки на станине.
Диагностика пошагово:
- Выдвиньте пиноль на 50–100 мм и покачайте центр рукой вверх-вниз и в стороны: люфт ощущается пальцами, при существенном износе — виден глазом.
- Закрепите индикатор на станине, наконечник на пиноль у выхода из корпуса, и покачивайте: показания — численный люфт.
- Проверьте биение центра: индикатор на пиноль, вращайте центр (или используйте вращающийся центр и проверяйте биение его хвостовика).
- Проверьте соосность со шпинделем пробным валом: вал в центрах, индикатор на суппорте, каретку ведите вдоль вала у шпинделя и у бабки. Разность показаний указывает на смещение или завал оси пиноли.
- Проверьте механизм крепления: при полностью зажатой рукоятке бабка не должна смещаться от усилия руки на пиноль.
Что делать. Небольшую потерю соосности компенсируют поперечным регулировочным смещением корпуса бабки винтами — но это инструмент выставления оси, а не лечение люфта пиноли. Изношенное отверстие корпуса растачивают под ремонтную втулку, изношенную пиноль перешлифовывают в ремонтный размер (или заменяют), изношенное седло шабрят по станине с последующей проверкой пробным валом. Все эти работы — стационарные, с последующей контрольной проверкой соосности. Об обслуживании задней бабки и сохранении точности — в статье «Задняя бабка и пиноль станка: обслуживание точности». Сложность: диагностика — доступно самому; восстановление — сервис.
Сводная таблица: симптом → причина → сам или сервис → срочность
| Симптом | Вероятная причина | Сам или сервис | Срочность |
|---|---|---|---|
| Шпиндель встаёт под нагрузкой, подачи нет | Пробуксовка фрикционной муфты (износ/разрегулировка дисков) | Регулировка — сам; замена дисков — сервис | Высокая: перегрузка коробки и дисков |
| Мёртвый ход рукоятки поперечки, размер «плывёт» | Износ пары винт-гайка, клиньев «ласточкина хвоста» | Клинья — сам; замена винта с гайкой — сам/сервис | Средняя: брак детали растёт постепенно |
| Стук, гул в коробке скоростей | Износ шестерён, подшипников валов, низкий уровень масла | Диагностика — сам; ремонт коробки — сервис | Высокая: облом зуба выводит узел из строя |
| Биение шпинделя, овальность деталей | Просадка натяга или износ шпиндельных подшипников | Замер — сам; регулировка — опытный механик; замена — сервис | Высокая при биении более 0,03 мм |
| Реверс включается «через раз» или с ударом | Разрегулировка тяг управления муфтой, износ дисков реверса | Регулировка тяг — сам/механик цеха | Средняя |
| Масляные потёки, падение уровня | Задубевшие прокладки, манжеты, ослабшие крышки | Прокладки, протяжка — сам; сальники — механик | Средняя: риск «сухого» пуска узлов |
| Конусность длинных деталей, «подхваты» каретки | Износ направляющих станины | Диагностика — сам; шабрение/шлифовка — сервис | Средняя, но не откладывать годами |
| Не запускается, гудит, сам отключается | Контакты пускателей, тепловые реле, концевые выключатели | Только электрик по схеме | Высокая при гудении двигателя: риск сгорания |
| Шпиндель долго вращается после нейтрали | Износ или разрегулировка ленточного тормоза | Регулировка ленты — сам/механик | Низкая/средняя: потеря времени и безопасность |
| Люфт пиноли, биение центра, конусность в центрах | Износ пиноли, отверстия корпуса, седла бабки | Диагностика — сам; восстановление — сервис | Средняя: точность в центрах потеряна |
Три регулировки 16К20, которые можно сделать самостоятельно
Эти три операции решают большинство «возрастных» жалоб на 16К20 и не требуют разборки узлов. Но каждая из них при перетяжке способна превратить мелкий дефект в капитальный ремонт — действуйте постепенно и фиксируйте результат.
Регулировка поджима фрикционной муфты
- Обесточьте станок вводным автоматом.
- Откройте люк доступа к торцу муфты в корпусе коробки скоростей.
- Отожмите стопор регулировочной гайки и подтяните гайку на один зуб фиксатора (не больше) в сторону поджима дисков.
- Зафиксируйте стопор, закройте люк, включите станок и проверьте работу под реальной нагрузкой.
- Повторяйте до уверенной передачи момента, после чего обязательно проверьте предохранительную функцию: при искусственно застопоренном шпинделе (через деревянный брусок в кулачки) муфта должна проскальзывать, а не проворачивать механизм силой.
Предупреждение. Перетянутая муфта перестаёт быть предохранителем: при заклинивании заготовки удар принимает вал, шпонки и шестерни коробки. Диски при этом перегреваются и «горят» с характерным запахом — вторично регулировать уже нечем, только замена.
Выборка люфта клиньев суппорта
- Установите индикатор на станину, наконечник на поперечные салазки, замерьте исходный люфт покачиванием.
- Подтяните регулировочный винт клина на четверть оборота.
- Пройдите салазки рукояткой по всей длине хода: движение должно остаться плавным, без волочения и заклинивания, усилие на рукоятке — равномерным.
- Проверьте люфт индикатором и щупом 0,03 мм (не должен проходить между направляющими и салазками).
- Через смену-две после притёрки проверьте повторно: клинья «садятся», может понадобиться доводка.
Предупреждение. Если винт выкручен до предела, а люфт остался — направляющие изношены ниже регулировочного запаса. Дальнейшая подтяжка заклинит салазки в другой зоне хода и ускорит износ: нужен ремонт с шабрением, а не регулировка.
Подтяжка натяга шпинделя
- Снимите детали с переднего конца шпинделя и замерьте биение индикатором с ценой деления 0,001 мм — это исходная точка.
- Освободите стопорный винт регулировочной гайки передней опоры и подтяните гайку на небольшой угол (в варианте с полукольцами — проверьте их выстойку и при необходимости аккуратно подшлифуйте на притирочной плите).
- После каждого изменения проворачивайте шпиндель рукой от патрона: вращение должно быть плавным по всей окружности, без местного вязкого заедания.
- Проверьте жёсткость: смещение шпинделя на 0,001 мм должно требовать усилия порядка 45–50 кгс.
- Соберите узел, проработайте час и проверьте нагрев передней бабки ладонью и повторным замером биения: тёплый корпус — нормально, горячий (рука не терпит) — перетяжка, отступите на шаг назад.
Предупреждение. Это самая ответственная регулировка на станке. Перетянутый роликовый подшипник перегревается, масло в нём разжижается и выдавливается, дорожки получают задиры — и вместо полудня работы получается замена шпиндельных подшипников со снятием бабки. Если нет уверенности и индикатора с ценой деления 0,001 мм — доверьте операцию сервисному инженеру: выездная диагностика в компании «Сервис Станков» стоит от 5 000 ₽, что несопоставимо дешевле перетянутого подшипника.
Когда звать сервисный инженера
Часть неисправностей 16К20 нельзя качественно устранить в цеху без оснастки, запасных частей и опыта. Обращайтесь к специалистам, если:
- в коробке скоростей появился металлический стук или в масле обнаружена стружка и обломки зубьев;
- биение шпинделя после регулировки не уменьшилось ниже 0,02–0,03 мм, либо бабка греется после подтяжки;
- регулировочные возможности выбраны (клинья до упора, гайка фрикциона до конца), а симптомы остались;
- направляющие изношены — нужна шлифовка или шабрение станины с поверочными линейками;
- задняя бабка требует расточки корпуса или перешлифовки пиноли;
- электрические неисправности повторяются после замены одного элемента — нужна полная ревизия схемы;
- станок куплен с рук и его реальное состояние неизвестно — выгоднее начать с полной диагностики.
Полезная опция — начать с консультации по телефону: по опыту компании «Сервис Станков», около 30% обращений по универсальным станкам закрывается самими механиками предприятия уже после разговора с инженером. Услуга удалённой консультации «Телесервис» стоит от 3 500 ₽. Если проблема серьёзнее, инженер выезжает на производство в течение 24 часов и проводит диагностику на месте — от 5 000 ₽ с дефектной ведомостью и сметой. Собственно ремонт станков начинается от 15 000 ₽ и выполняется силами выездных бригад в 45 регионах России, Беларуси и Казахстане.
Профилактика: регламент, который продлевает жизнь 16К20
Большинство описанных неисправностей — прямое следствие нерегулярного обслуживания. Базовый регламент для 16К20 известен из руководства по эксплуатации и карты смазки; вот его ключевая часть:
| Узел | Способ смазки | Материал | Заправка | Периодичность |
|---|---|---|---|---|
| Шпиндельная бабка и коробка подач (общий резервуар) | Автоматическая, шестерённый насос | Масло индустриальное И-20А | 17 л | Замена раз в полгода; уровень — ежедневно |
| Фартук | Автоматическая, плунжерный насос | Масло индустриальное И-20А | 1,5 л | Замена при плановых осмотрах |
| Направляющие каретки и поперечных салазок | Полуавтоматическая, золотник от насоса фартука | Масло из резервуара фартука | — | 2 раза в смену, до сплошной масляной плёнки |
| Опоры ходового вала и винта, задняя бабка | Ручная, фитили | Масло индустриальное И-30А | По 0,02–0,03 л | Ежедневно |
| Сменные шестерни | Ручная | Смазка УС-2 | 0,1 кг | Ежедневно/раз в смену |
| Резцедержатель (конусная ось) | Ручная | Смазка УС-2 | — | Ежедневно в конце смены, с очисткой |
Кроме смазки, в регламент входят: чистка заливного фильтра с магнитным вкладышем раз в месяц; промывка сетчатого фильтра насоса в керосине перед каждой сменой масла и после неё (продувать сжатым воздухом нельзя); ежедневный контроль вращения диска маслоуказателя на шпиндельной бабке в первую минуту после пуска — его остановка означает прекращение подачи масла и необходимость немедленной остановки; проверка натяжения ремней и состояния ленты тормоза при плановых осмотрах. Первую замену масла после пуска нового или капитально отремонтированного станка делают через месяц, вторую — через три месяца, далее — по карте смазки.
Полные таблицы работ по периодичности для станочного парка — в статье «Регламент ТО станка: таблицы работ по периодичности», а о том, что и чем смазывается в системах централизованной смазки, — в материале «Система смазки станка: что смазывается и чем».
Частые вопросы о неисправностях 16К20
Сколько реально служит 16К20?
При регулярной смазке и плановых осмотрах — десятилетиями: большинство машин эксплуатируется 30–50 лет. Ресурсные узлы (подшипники шпинделя, диски фрикциона, пара винт-гайка) меняются по состоянию, станина при правильном уходе переживает несколько таких циклов. Точные сроки зависят от режима: станок в ремонтной мастерской и станок в три смены с абразивной стружкой старятся по-разному.
Можно ли работать с люфтом поперечной подачи?
Временно — да, если всегда подводить резец к размеру с одного направления (обычно против часовой стрелки, «на себя»), тогда винт постоянно прижат одной стороной профиля, и люфт не выбирается. Но это дисциплинирует оператора и не спасает при реверсивных рабочих ходах и прерывистом резании. Долго работать так не стоит: износ пары идёт ускоренно, и однажды гайку заклинит или сорвёт резьбу.
Какое масло заливать в 16К20?
По карте смазки — индустриальное масло И-20А: 17 литров в общий резервуар шпиндельной бабки и коробки подач и 1,5 литра в фартук. Для точек ручной смазки (опоры ходового вала и винта, задняя бабка) — И-30А, для консистентной смазки сменных шестерён и резцедержателя — солидол УС-2. Допустимы современные аналоги той же вязкости, но смешивать минеральные и синтетические масла в одном резервуаре нельзя.
Почему станок сам отключается через несколько секунд после того, как я ставлю рукоятку фрикциона в нейтраль?
Это штатная работа схемы, а не неисправность: в нейтральном положении рукоятки конечный выключатель запускает реле времени, которое с выдержкой отключает главный двигатель, чтобы станок не молотил на холостом ходу. Обратили внимание, что выдержка стала слишком короткой или двигатель отключается сразу — реле времени сбито; настраивать его нужно только при обесточенной схеме.
Стоит ли ставить ЧПУ на изношенный 16К20?
Ставить электронику на станок с изношенными направляющими, люфтящей парой и уставшим шпинделем бессмысленно: точность упрётся в механику. Правильная последовательность — сначала восстановить механическую часть (направляющие, шпиндель, пары винт-гайка), затем монтировать привод и стойку ЧПУ. О ценах и результате такой переделки — в статье «ЧПУ на 16К20: переделка советского станка».
Где брать запчасти на 16К20?
Модель настолько массовая, что ходовые позиции (диски фрикциона, клинья, полугайки, винты подачи, шестерни, аппараты управления) выпускаются до сих пор и есть у многих поставщиков. Точные обозначения деталей содержит инструкция по ремонту и паспорт станка — при заказе всегда сверяйте обозначение узла (например, фартук 16Б20П.061, коробка подач 16Б20П.070) и номер детали по каталогу.
Как проверить 16К20 перед покупкой с рук?
Минимум: замер биения шпинделя у носика и на оправке, люфт пиноли и каретки с индикатором, пробная проточка в центрах на конусность, прослушивание коробки на всех ступенях, проверка всех функций электрики (реверс, быстрые ходы, насос), осмотр масла на стружку и состояние направляющих в зоне у патрона. Всё это — час работы с индикатором, который сэкономит сотни тысяч рублей на последующем ремонте.
Коротко о главном
16К20 прощает многое, но не отсутствие обслуживания. Девять из десяти его типовых неисправностей начинаются с мелочей: непрокрытые смазкой направляющие, «севший» натяг фрикциона, годами не менявшееся масло. Половина из них лечится регулировками за одну смену — фрикцион, клинья, лента тормоза, тяги управления. Вторая половина (шпиндельные подшипники, коробка скоростей, станина, задняя бабка) требует сервиса и оснастки — и чем раньше проведена диагностика, тем дешевле обходится ремонт. Если сомневаетесь в диагнозе — начните с телефонной консультации: часто одного разговора с инженером достаточно, чтобы понять, что можно исправить своими силами уже сегодня.
Источники
- Руководство по эксплуатации станков 16К20, 16К20П, 16К20Г, 16К25. 16к20.000.000 РЭ (архив технической документации)
- Руководство по эксплуатации токарно-винторезных станков 16К20, 16К20П, 16К20Г, 16К25, 1976 (архив технической документации)
- Инструкция по ремонту токарного станка 16К20. Часть 1. Общее описание (ГПКТИ «Станкосервис», 1988; библиотека технической документации)
- ГОСТ 18097-2024. Станки токарно-винторезные и токарные. Основные размеры. Нормы точности (docs.cntd.ru)
- Подшипники шпинделя токарно-винторезного станка 16К20: справочные данные и регулировка (технический справочник Stanki-Katalog)
- 16К20 (Википедия)