

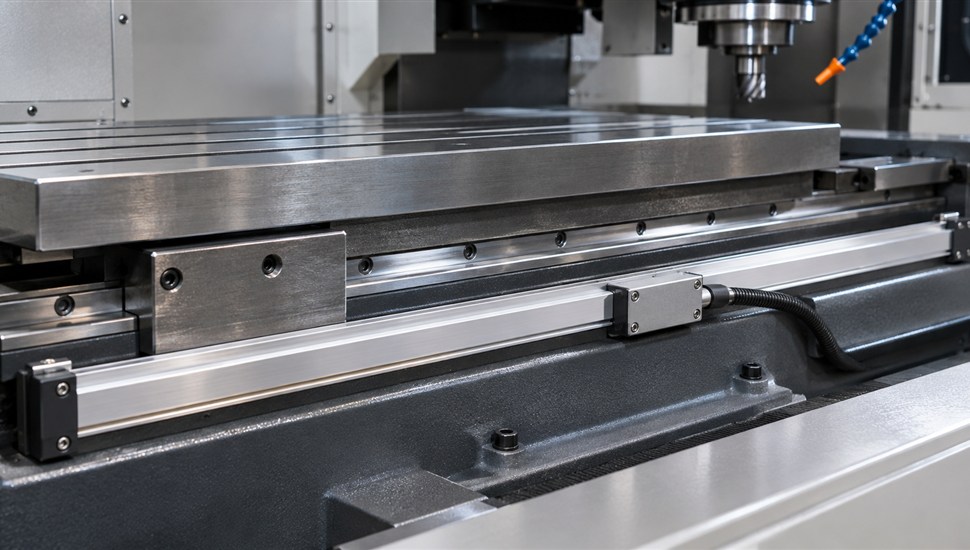
После включения станка стойка TNC выводит сообщение «Оси не реферированы» (в разных версиях ПО — «оси не инициализированы», коды вида 230-007E или 330-0036), а ось при поиске метки проезжает весь ход и упирается в концевик. Разбираемся, как система ЧПУ Heidenhain находит ноль, почему она перестаёт видеть референтную метку — от севшей батареи и загрязнённой линейки до неверных машинных параметров — и как восстановить привязку осей после замены батареи, энкодера или сместившейся шкалы.
Что такое реферирование и зачем оно нужно TNC
Линейки и энкодеры Heidenhain, работающие по инкрементальному принципу, не «знают» абсолютное положение оси: они подсчитывают импульсы решётки при движении. Пока станок включён, ЧПУ суммирует эти импульсы от точки старта. После перерыва в электроснабжении или аварийной остановки связь между фактическим положением механики и рассчитанной координатой теряется — счётчик обнуляется, и любое перемещение отсчитывается «от ниоткуда».
Чтобы восстановить привязку, на шкале датчика есть референтные метки — отдельная дорожка со специальными штрихами. Когда считывающая головка пересекает такую метку, контроллер получает сигнал: «ты находишься в фиксированной, физически заданной точке шкалы». От этой точки ЧПУ откладывает координаты в машинной системе — нулевую точку станка. Сама нулевая точка задаётся производителем машинным параметром: расстоянием между нулевой точкой станка и нулевой точкой шкалы (началом измерения линейки).
Процедура прохождения референтных меток и привязки осей называется реферированием (в документации Heidenhain — «пересечение референтных меток»). Пока оно не выполнено, TNC блокирует обработку по программе и выводит сообщение «ось не реферирована».
Как TNC находит ноль: виды референтных меток
Скорость и логика поиска нуля зависят от типа меток, установленного на станке. По этому признаку измерительные системы делятся на три группы.
Стандартные (одиночные) референтные метки
На шкале нанесена одна метка (обычно в середине хода) или две — на концах шкалы. После включения ось должна проехать до метки: в худшем случае — почти весь ход. У линеек LS 4x7 положение метки можно выбирать магнитами с шагом 50 мм, у LB 382 — специальной пластиной-переключателем; по стандарту метка ставится в середине шкалы либо две метки на расстоянии 35–45 мм от концов (у LF 485 — 25–35 мм).
Дистанционно-кодированные метки (в документации Heidenhain — «кодированные референтные метки»)
Такие линейки маркируются индексом «C» в обозначении (например, LS 487 C, LB 382 C). По всей шкале нанесено множество меток, но расстояние между соседними чуть отличается от расчётного и уникально для каждой пары. Контроллер запоминает, какую пару меток пересёк, измеряет фактическое расстояние между ними, сравнивает с номинальным инкрементом — и по этой информации вычисляет, в каком месте шкалы находится ось. Результат: для восстановления привязки достаточно пересечь всего две соседние метки, то есть проехать не более 20 мм (для линеек на стальной ленте LB — не более 80 мм).
Абсолютные датчики
Линейки LC с интерфейсом EnDat и вращающиеся датчики ECN хранят абсолютный код позиции непосредственно в шкале: после включения координата доступна сразу, реферировать ось не нужно. У большинства современных абсолютных датчиков Heidenhain позиция хранится в энергонезависимой памяти самого датчика, но в старых системах и в стойках ряда других производителей для её сохранения используется батарейный буфер — при его разряде ось «забывает» позицию, и требуется повторная привязка.
| Тип измерительной системы | Как находится ноль | Максимальный пробег при реферировании | Типичные модели |
|---|---|---|---|
| Инкрементальная линейка со стандартными метками | Ось едет до ближайшей единственной метки | До всей длины шкалы | LS 477, LS 487, LF 485 (без индекса C) |
| Инкрементальная линейка с дистанционно-кодированными метками | Пересекаются две соседние метки, позиция вычисляется по расстоянию между ними | 20 мм (для LB — до 80 мм) | LS 487 C, LF 485 C, LB 382 C |
| Абсолютная линейка | Реферирование не требуется, позиция считывается сразу | — | LC 201, LC 481, LC 493 (EnDat 2.2) |
| Инкрементальный датчик на двигателе | Проезд до метки на измерительном круге (косвенное измерение) | Зависит от настройки привязки к обороту | ERN 1387, ERN 480 |
| Абсолютный датчик на двигателе | Реферирование не требуется | — | ECN 413, ECN 425 |
Номинальный инкремент дистанционно-кодированных шкал
Для линеек с кодированными метками критичен машинный параметр «номинальный инкремент» — расчётное расстояние между метками. Он должен точно соответствовать модели шкалы, иначе контроллер не сможет вычислить позицию и ось будет «искать метку» бесконечно.
| Серия линейки | Период сигнала шкалы | Номинальный инкремент (N) | Максимальный пробег до привязки |
|---|---|---|---|
| LF (стеклянная шкала, фазовая решётка) | 4 мкм | 5000 периодов сигнала = 20 мм | 20 мм |
| LS (стеклянная шкала, штриховая решётка) | 20 мкм | 1000 периодов сигнала = 20 мм | 20 мм |
| LB (стальная лента) | 40 мкм | 2000 периодов сигнала = 80 мм | 80 мм |
Линейки на направляющих или датчики на двигателях: где именно TNC ищет метку
Системы прямого измерения (линейки LS/LF/LB/LC на направляющих) измеряют положение стола или суппорта напрямую — метка физически привязана к перемещению узла. Это точнее: люфт ШВП и её температурное удлинение не влияют на результат.
Системы косвенного измерения (вращающиеся датчики ERN/ECN на валу серводвигателя) считают обороты двигателя и пересчитывают их в линейное перемещение через шаг ШВП или рейки. Референтная метка здесь нанесена на измерительный круг датчика — одна на оборот. После замены такого энкодера или ШВП привязка метки к машинным координатам сбивается, и расстояние до метки приходится задавать заново параметрами. У станков с двумя измерительными системами (датчик на двигателе плюс линейка) TNC следит за рассогласованием между ними — расхождение выше порога приводит к аварийному останову.
Подробнее об устройстве, характерных отказах и порядке замены энкодеров мы рассказывали в статье «Энкодер станка с ЧПУ: зачем нужен, что ломается и как менять», а о датчиках нуля и их юстировке — в материале «Датчик нуля станка с ЧПУ: принцип, сбои, замена и юстировка».
Когда требуется реферирование
- после каждого полного отключения питания станка (для инкрементальных систем);
- после аварийной остановки или перезапуска системы ЧПУ, обнуляющего счётчики положения;
- после ошибок следящего привода, если контроллер сбросил привязку;
- после длительного простоя с отключением станка — например, консервации на время отпусков;
- после замены батареи буферного питания, если данные позиции или параметры были потеряны;
- после замены энкодера, линейки, считывающей головки, серводвигателя или ШВП;
- после столкновения или аварии, если есть подозрение на смещение линеек или механики.
Абсолютные оси реферировать после обычного включения не нужно — но привязка необходима после потери данных памяти (разряд батареи, замена датчика) или механических вмешательств.
Как выполняется реферирование на стойках TNC 320/620/iTNC 530/TNC 640
- Включите питание и дождитесь полной загрузки ЧПУ и программы PLC.
- Откройте окно статуса осей. Непореферированные оси помечаются символом референтной метки — «пересечение референтных меток ещё не выполнено».
- Нажмите клавишу NC START: оси начнут пересекать референтные метки в заданной производителем последовательности. Есть и второй путь — перемещать оси клавишами направления в произвольном порядке: направление поиска для каждой оси зашито в настройке.
- Не прерывайте движение осей: пока TNC не увидит метку (для кодированных шкал — две метки), процесс не завершится.
- После пересечения меток символ в окне статуса меняется, координаты привязываются к нулевой точке станка — можно работать.
Скорость и направление поиска задаются машинными параметрами оси (например, направлением прохождения референтных меток в группе MP 13xx на iTNC 530 и TNC 640). Если ось механически стоит вплотную к концевику, контроллер сначала отводит её от упора, затем ищет метку в рабочем направлении.
Сервисные режимы диагностики и тесты стойки (обзор — в нашей статье «Сервисные функции Heidenhain iTNC 530 и TNC 640») позволяют посмотреть статус осей и сигналы датчиков до начала реферирования.
«Ось не реферирована» или «не находит метку»: типовые причины
Симптом почти всегда один: ось едет в сторону метки, но привязка не происходит — контроллер не видит импульс метки или не может его интерпретировать. В таблице — причины, которые чаще всего находят сервисные инженеры.
| Симптом | Вероятная причина | Решение |
|---|---|---|
| После включения все оси требуют реферирования, параметры слетели | Разряд батареи буферного питания памяти ЧПУ | Заменить батарею, восстановить параметры из резервной копии, реферировать оси |
| Ось едет и не находит метку, ошибка измерительной системы | Загрязнение шкалы (масло, СОЖ, стружка, пыль) или повреждение решётки | Осмотреть и почистить линейку, при царапинах — замена |
| Метка «найдена», но ноль каждый раз в новом месте | Смещение линейки после удара или вибрации, ослабление креплений | Юстировка линейки по контрольным калибрам, проверка крепежа |
| Привязка срывается на ходу, плавающая ошибка датчика | Обрыв или перетирание кабеля, окисленный разъём, наводки | Прозвонить кабель, проверить разъёмы и экран, отремонтировать цепь |
| После замены энкодера или линейки ось не реферируется | Неверный параметр типа меток или номинального инкремента | Сверить параметры с паспортом нового датчика, переградуировать |
| Ось останавливается у концевика, метки «нет» | Метка вне зоны поиска: неверное направление, концевик переключается слишком близко к метке | Проверить параметры направления, сместить концевик |
| Ошибка только на высокой скорости проезда | Слишком быстрый проезд метки — импульс не считывается | Уменьшить скорость реферирования в машинных параметрах |
Диагностика «не находит метку» по шагам: от простого к сложному
Прежде чем разбирать линейку, отсейте простые причины — значительная часть проблем решается на первых трёх шагах.
Шаг 1. Прочитайте сообщения ЧПУ и журнал ошибок
Выпишите точный код и текст ошибки. «Ось не реферирована» — это следствие; ищите предшествующие ошибки измерительной системы, датчика или следящего привода. Как читать журнал аварий, мы подробно разбирали в статье «Как читать журнал аварий ЧПУ: самодиагностика станка».
Шаг 2. Проверьте, те ли оси и в том ли режиме реферируются
Убедитесь, что реферируются все оси активной кинематики (включая шпиндель с осью C, если она есть в конфигурации), направление поиска не изменено параметрами, а ось не упирается в концевик сразу после старта — контроллер может не успеть отъехать от упора.
Шаг 3. Осмотрите линейку, считывающую головку и кабель
На шкале не должно быть потёков масла и СОЖ, стружки, липкой пыли. Осмотрите кабель датчика по всей трассе: перегибы, стружку в разъёмах, следы перетирания у подвижных цепей. О кабелях как «невидимом источнике поломок» у нас есть отдельный материал — «Кабели и разъёмы станка: невидимый источник поломок».
Шаг 4. Проверьте питание и батарею
Севшая батарея — самая частая причина «слёта» привязки и параметров после выходных. Проверьте напряжение буферной батареи и сообщения о её разряде. Порядок действий — в разделе про замену батареи ниже.
Шаг 5. Сверьте машинные параметры
Тип меток (стандартные или кодированные), номинальный инкремент, направление и скорость поиска, смещение нулевой точки станка — всё это параметры. Сравните их с заводским протоколом или резервной копией. Если параметры потеряны — восстановите из архива; о том, почему они слетают и как менять батарейку вовремя, читайте в статье «Батарейка ЧПУ: почему слетают параметры и как заменить вовремя».
Шаг 6. Проверьте сигналы датчика
Для приборной проверки сигналов линейных энкодеров Heidenhain используются диагностические приборы серии PWM. В окне диагностики TNC можно посмотреть амплитуды сигналов датчика в мониторном режиме. Отсутствие или заниженная амплитуда сигнала метки при чистой шкале и целом кабеле говорит о неисправности считывающей головки или интерполятора — здесь нужен сервис.
Шаг 7. Механика: смещение линейки и монтажный зазор
Проверьте зазор между шкалой и считывающей головкой монтажным калибром: для компактных линеек — номинал 1,0 мм (допуск 0,7–1,3 мм), для полноразмерных — 1,5 мм (допуск 1,2–1,8 мм). Боковое смещение головки относительно шкалы не должно превышать ±0,2–0,3 мм. Признаки смещения — уход нуля после реферирования, разброс размеров от детали к детали.
Пройдены все шаги, а метка по-прежнему не находится? Дальнейшая диагностика требует приборов и опыта. Быстро проверить логи и параметры под удалённым руководством инженера можно через «Телесервис» — удалённую диагностику ЧПУ от 3 500 ₽.
Загрязнение линейки: как чистить правильно
Линейки Heidenhain защищены алюминиевым корпусом с уплотняющими губами (степень защиты IP53, с продувкой очищенным воздухом — IP64), но масло, СОЖ и мелкая стружка постепенно просачиваются внутрь. Загрязнённая решётка «шумит»: амплитуда сигналов падает, метка не считывается или считывается нестабильно.
Что можно сделать на станке:
- снимите защитные крышки узла и получите доступ к линейке;
- сухую стружку и крупный мусор убирайте пластиковой или деревянной лопаткой — никаких металлических инструментов у шкалы;
- открытые (негерметичные) линейки и видимую часть шкалы аккуратно протрите мягкой безворсовой салфеткой с чистым изопропиловым спиртом, без нажима;
- корпус и губы герметичных линеек очищайте снаружи салфеткой со спиртом; внутрь корпуса без разборки лезть нельзя;
- проверьте дренаж и уплотнения, восстановите обдув (при наличии системы очистки воздуха — фильтр DA 400, расход около 7–10 л/мин на датчик, качество воздуха по ISO 8573-1).
Чего делать нельзя:
- тереть шкалу сухой или грубой тканью, бумагой, абразивами — царапины на решётке неустранимы, линейка идёт на замену;
- продувать шкалу воздухом из цеховой магистрали без фильтра — влага и масло из компрессора выводят датчик из строя быстрее, чем грязь;
- разбирать считывающую головку: юстировочные элементы опломбированы, самостоятельная разборка почти всегда заканчивается заменой;
- использовать агрессивные растворители — они повреждают решётку и покрытия.
Официальная рекомендация производителя — при сильном загрязнении или нестабильном сигнале демонтировать линейку и передать в сервисный центр на чистку и тестирование: там используются специальные длинные чистящие стенды и ультразвуковые ванны, после чистки датчик проверяют на контрольном стенде. В большинстве случаев датчик восстанавливается; механически повреждённая (поцарапанная стружкой) шкала восстановлению не подлежит. Уплотнения и губы — нормируемые изнашиваемые детали, их меняют при каждой чистке.
Профилактика дешевле чистки (ориентировочные интервалы — согласуйте с регламентом производителя станка):
| Работа | Периодичность | Что даёт |
|---|---|---|
| Осмотр зоны линеек, удаление стружки и потёков СОЖ | Еженедельно | Загрязнение не накапливается внутри корпуса |
| Протирка корпуса и губ, проверка уплотнений | Раз в месяц | Сохранение степени защиты, ресурс губ |
| Проверка обдува (фильтр, расход воздуха) | Раз в квартал | Избыточное давление не пускает абразивную пыль внутрь |
| Контроль кабелей и разъёмов датчиков | Раз в полгода | Раннее выявление перетираний и окислов |
Полные таблицы регламентных работ по станку с ЧПУ мы собирали в статье «Регламент ТО станка с ЧПУ: таблицы работ по периодичности».
После замены батареи: порядок восстановления осей
Разряд буферной батареи — классика понедельника: за выходные память теряет данные, и станок не готов к работе. Чтобы замена батареи не превратилась в ремонт:
- Заранее сделайте резервную копию параметров и данных PLC через сервисное ПО (TNCremoNT) или на носитель стойки. Без архива восстановление параметров превращается в отдельную задачу.
- Определите тип батареи. Батарея буфера памяти ЧПУ (например, CR 2450N, артикул 315 878-01, на главной плате MC) меняется только обученным персоналом при выключенном станке и ЧПУ. Батареи абсолютных датчиков, если они есть в системе, меняются только при включённом питании — иначе данные позиции будут потеряны.
- Не отсоединяйте кабели датчиков без необходимости. Отключение энкодера у ряда систем эквивалентно потере питания памяти.
- После замены: включите станок, загрузите протокол параметров из архива, реферируйте оси по стандартной процедуре.
- Проверьте привязку опорных точек: программные ограничители хода (чтобы ось не уехала в механический упор), точку смены инструмента, коррекции и смещения нуля. При необходимости переустановите их.
- Проверьте повторяемость: прогоните ось к метке несколько раз и убедитесь, что ноль воспроизводится, затем обработайте пробную деталь с контролем размеров.
После замены энкодера или линейки: переградуировка
Новый датчик не «встанет» на место старого без настройки. Что сверяется и настраивается:
- тип референтных меток в параметрах оси — стандартные или дистанционно-кодированные;
- номинальный инкремент для кодированных шкал — строго по паспорту новой линейки (LS/LF — 20 мм, LB — 80 мм, но сверяйте с конкретной моделью);
- направление и скорость поиска метки, смещение нулевой точки станка относительно нуля шкалы;
- монтажный зазор и боковое смещение при установке — по монтажным калибрам;
- для датчиков на двигателях — расстояние до метки в машинных координатах: после замены энкодера или ШВП ось реферируют и привязывают точку заново по эталону (концевая мера, индикатор).
После настройки выполните реферирование, поставьте ось в известную физическую точку (например, по индикатору на шпинделе) и сверьте показания координат. Расхождение компенсируется параметром смещения нулевой точки. Финальный контроль — обработка и обмер пробной детали.
Сместившаяся линейка: симптомы и юстировка
Линейка крепится на направляющей или на станине в зависимости от оси. Удары, столкновения, температурные циклы и ослабленный крепёж смещают её относительно исходного положения. Типичные симптомы:
- после реферирования ноль «уехал» — все детали смещены по одной оси на одинаковую величину;
- размер гуляет в зависимости от зоны обработки (перекос шкалы);
- при круговой интерполяции двух осей появляются овальности.
Юстировка — это выставление линейки по контрольным калибрам: восстановление монтажного зазора, устранение перекоса, проверка параллельности шкалы направляющей. На длинных ходах (свыше 1240 мм) производитель требует монтажную опору MSL, от 620 мм — рекомендует её: без промежуточной опоры длинная шкала «играет» с температурой. После юстировки ось реферируют заново и проверяют точность по всей длине хода — хотя бы в трёх точках. Подробнее о поиске причин, когда станок не держит размер, — в статье «Станок с ЧПУ не держит размер: 10 причин и поиск своей».
Типичные ошибки оператора при реферировании
| Ошибка | Чем грозит | Как правильно |
|---|---|---|
| Начать работу, не дождавшись символа привязки в окне статуса | Работа в непривязанных координатах, наезд на упор, брак | Всегда дожидаться завершения реферирования всех осей |
| Менять батарейку памяти ЧПУ на включённом станке или батарею абсолютных датчиков — на выключенном | Потеря параметров или позиции: вместо пяти минут — часы восстановления | Свериться с руководством: батарея ЧПУ — при выключенном питании, батарея датчиков — при включённом |
| Чистить шкалу ветошью, агрессивными средствами, цеховым воздухом | Царапины, налёт, влага — вплоть до замены линейки | Безворсовая салфетка и чистый изопропиловый спирт, воздух через фильтр |
| Реферирование сразу после аварийной остановки без осмотра | После столкновения метки не совпадут с механикой: ноль есть, точности нет | Сначала осмотр и проверка смещения линеек, потом привязка |
| Увеличить скорость проезда метки «чтобы быстрее» | Импульс метки не считывается, привязка срывается | Оставить заводскую скорость поиска метки |
| Работать без резервных копий параметров | При разряде батареи настройки реферирования и компенсации потеряны | Регулярный архив параметров и PLC после каждого изменения |
Когда звать сервисного инженера
Часть причин оператор закрывает сам: чистка доступной части линейки, замена батареи по инструкции, восстановление параметров из архива. Но есть границы, за которыми самостоятельная работа рискует стоить дороже нового датчика:
- сигнал метки отсутствует при чистой шкале и целых кабелях — подозрение на считывающую головку или интерполятор;
- требуется демонтаж линейки для чистки или замены, юстировка по калибрам;
- оси не привязываются после замены энкодера или ШВП — нужна переградуировка с приборным контролем;
- подозрение на смещение линейки после столкновения;
- плавающие ошибки датчика, которые не воспроизводятся в присутствии инженера.
Инженеры «Сервис Станков» работают в 45 регионах России, Беларуси и Казахстана, выезжают в течение 24 часов и выполняют диагностику измерительных систем Heidenhain на выезде и удалённо: 30% неисправностей клиенты закрывают после консультации по телефону. Диагностика на производстве — от 5 000 ₽, при необходимости — ремонт станков с ЧПУ от 15 000 ₽.
Частые вопросы
Чем отличается реферирование от обнуления (PRESET)?
Реферирование — физическая привязка к метке шкалы: контроллер «узнаёт» абсолютное положение оси. PRESET лишь смещает текущую координату в удобное значение без поиска метки. Обнуление имеет смысл только после реферирования, иначе точность не гарантирована.
Почему после выключения станка оси снова требуют реферирования?
Это норма для инкрементальных измерительных систем: счётчик положения живёт только при питании. Установите абсолютные линейки или датчики — и проблема исчезнет; либо просто выполняйте реферирование штатно при каждом включении.
Можно ли работать без реферирования, если обработка идёт от текущей точки?
Формально — нет: TNC блокирует старт программы до привязки осей. Исключение — оси с абсолютными датчиками: у них позиция доступна сразу после включения.
Ось проехала весь ход, но метку не нашла. Линейка неисправна?
Не обязательно. Сначала проверьте кабель, направление и скорость поиска, тип меток в параметрах и то, что ось вообще доезжает до зоны метки, а не блокируется концевиком. Только после этого — чистка и приборная проверка сигнала.
Сколько служит батарейка ЧПУ Heidenhain?
Ориентировочно несколько лет — точный ресурс зависит от типа батареи и времени простоя. Разумная практика — плановая замена по сигналу предупреждения, не дожидаясь полного разряда: заменить батарею за 15 минут дешевле, чем сутки восстанавливать параметры.
Можно ли реферировать оси автоматически, программой?
Да, в стойках TNC есть режим автоматического пересечения референтных меток: оси идут в заданной производителем последовательности после старта. На станках с абсолютными датчиками привязка выполняется один раз при вводе в эксплуатацию.
Источники
- Брошюра HEIDENHAIN «Линейные энкодеры для станков с ЧПУ», ID 571470 (HEIDENHAIN, на английском языке)
- Руководство пользователя TNC 620, DIN/ISO-программирование, программное обеспечение NC 340 56x-02 (HEIDENHAIN, на русском языке)
- Руководство пользователя iTNC 530, диалоговое программирование, программное обеспечение 606 42x-04 (HEIDENHAIN, на русском языке)
- Брошюра HEIDENHAIN «Вращающиеся и угловые энкодеры», ID 349529 (HEIDENHAIN, на английском языке)
- Сервисная страница HEIDENHAIN «Чистка и ремонт линейных энкодеров» (HEIDENHAIN, на английском языке)