

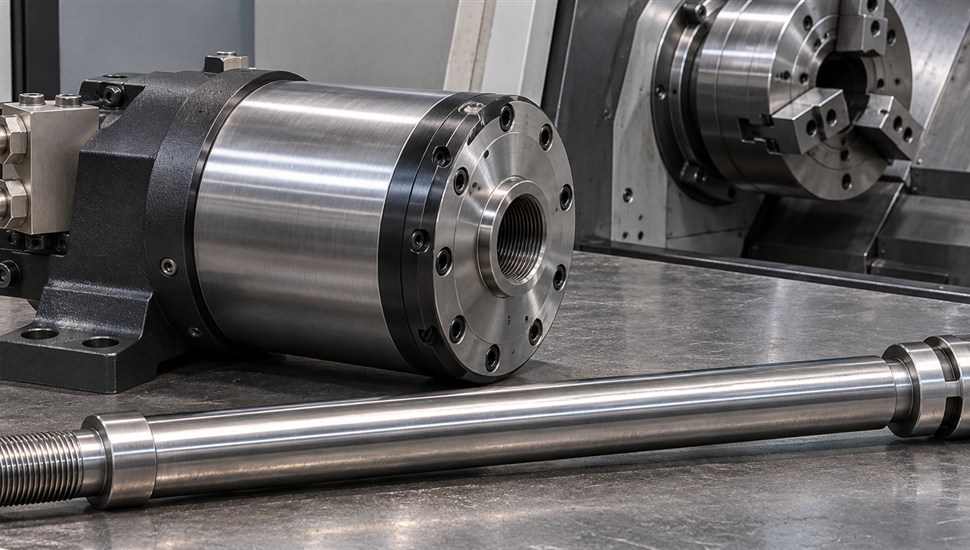
На токарном центре с ЧПУ заготовку удерживает не сам патрон, а вся цепочка зажима: гидростанция подаёт масло под давлением во вращающийся гидроцилиндр на заднем конце шпинделя, поршень цилиндра через тягу (трубу) внутри шпинделя тянет клиновой плунжер патрона, а клин через наклонные поверхности перемещает мастер-кулачки. Ослабло или износилось любое звено — деталь начинает проворачиваться под резцом, а на высоких оборотах попросту вылетает из патрона. В этой статье разбираем устройство цепочки зажима по узлам, физику падения усилия на оборотах, симптомы неисправностей, дефектовку гидроцилиндра и тяги, замену манжет, настройку давления и датчиков, а также пределы оборотов и регламент обслуживания — с опорой на документацию Kitagawa, SMW-Autoblok, Chandox и Haas.
Как устроена цепочка зажима: от гидростанции до кулачка
Узел гидрозажима токарного центра — это последовательность элементов, каждый из которых имеет своё назначение и свои типовые отказы. Понимание схемы позволяет быстро локализовать неисправность: если давление есть, а усилия зажима нет — проблема в цилиндре, тяге или патроне; если давления нет — ищите причину в гидростанции (о её устройстве и обслуживании у нас есть отдельная статья про гидростанцию станка с ЧПУ).
| Узел | Функция | Что изнашивается и как проявляется отказ |
|---|---|---|
| Гидростанция (насос, бак, масло, фильтры) | Создаёт поток масла с рабочим давлением, отводит утечки цилиндра через дренаж в бак | Старение масла, забитые фильтры, износ насоса — общее падение давления во всех контурах станка |
| Редукционный клапан и реле давления | Выставляет давление зажима и открытия, контролирует его падение | «Плавающая» настройка, заедающий клапан — давление «гуляет», ЧПУ выдаёт ошибку зажима |
| Вращающийся гидроцилиндр (корпус, поршень, шток-распределитель, подшипники, манжеты) | Преобразует давление масла в осевое тяговое усилие; одна часть узла вращается со шпинделем, другая неподвижна | Износ манжет поршня и штока — внутренние утечки и падение усилия; износ подшипников и распределительного кольца — течь масла, нагрев, вибрация |
| Тяга (труба) и переходник (адаптер) | Передаёт осевое усилие от штока цилиндра к плунжеру патрона через весь шпиндель | Усталостные трещины и обрыв по резьбе, ослабление резьбового соединения — резкая потеря зажима, стук |
| Патрон (клиновой плунжер, мастер-кулачки, сёррейшн) | Преобразует осевое усилие в радиальный зажим кулачками за счёт клиновых поверхностей | Стружка и грязь в направляющих, износ клина, сухая смазка — недостаток хода и усилия, биение детали |
| Датчики: давления, крайних положений поршня, контроля хода | Подтверждают зажим/открытие перед пуском шпинделя, контролируют недоход кулачков | Сбитое положение, стружка на датчике — станок не запускает программу или зажимает «вхолостую» |
Механика проста: гидроцилиндр создаёт осевое тяговое усилие, равное произведению давления на площадь поршня, а клиновой механизм патрона преобразует его в радиальное усилие зажима с усилением примерно в 2,5–2,6 раза. Например, по данным Kitagawa для патрона BR08: максимально допустимое тяговое усилие 35 кН даёт статическое усилие зажима 90 кН; для BR06 — 23 кН и 58,5 кН соответственно. Именно поэтому износ манжет цилиндра (падение давления на поршне) или растяжение тяги напрямую «вычитает» килоньютоны из усилия зажима кулачков.
Почему усилие зажима падает на оборотах: физика центробежных сил
Кулачки — это массы, вращающиеся на радиусе. При вращении на каждый кулачок действует центробежная сила, направленная наружу от оси:
Fц = m × r × ω², где m — масса кулачка, r — радиус центра тяжести, ω = 2πn/60 — угловая скорость (n — обороты в минуту).
Ключевой момент: сила растёт пропорционально квадрату оборотов и пропорциональна «масс-моменту» кулачков (произведению массы на радиус центра тяжести). При наружном зажиме центробежная сила раскрывает кулачки и вычитается из усилия зажима; при внутреннем (за внутренний диаметр) — наоборот, прижимает кулачки к детали, но и перегружает механизм. Производители (Kitagawa) считают потерю усилия как разницу между массовыми характеристиками применяемых и эталонных штатных кулачков, умноженную на квадрат угловой скорости и коэффициент, свойственный конкретной модели патрона.
Порядок величин легко оценить на примере: кулачок массой 0,5 кг на радиусе 75 мм при 4 000 об/мин развивает центробежную силу около 6,6 кН — это сопоставимо с усилием прижима одного кулачка у патрона среднего типоразмера. Именно поэтому тяжёлые высокие кулачки так сильно «съедают» зажим на скоростных операциях.
По сервисной документации Haas предельными для патрона считаются обороты, при которых динамическое усилие зажима падает до одной трети от статического. Дальше запускать обработку нельзя ни при каком давлении: Kitagawa прямо указывает, что потерю усилия на оборотах нельзя компенсировать повышением давления — можно лишь превысить допустимое тяговое усилие и разрушить патрон или тягу.
Реальные цифры падения усилия у серийных патронов Kitagawa серии BR (наружный зажим, штатные мягкие кулачки, данные из руководства по эксплуатации):
| Типоразмер патрона | Макс. допустимые обороты, об/мин | Статическое усилие зажима, кН | Динамическое усилие на макс. оборотах, кН | Падение усилия |
|---|---|---|---|---|
| Kitagawa BR06 (6") | 6 000 | 58,5 | 22,5 | ≈ 62 % |
| Kitagawa BR08 (8") | 5 000 | 90 | 36 | ≈ 60 % |
| Kitagawa BR10 (10") | 4 500 | 123 | 44 | ≈ 64 % |
| Kitagawa BR12 (12") | 3 500 | 156 | 53 | ≈ 66 % |
Обратите внимание: чем крупнее патрон, тем ниже его предельные обороты. У серии Kitagawa B-200 та же закономерность: B-204 — до 8 000 об/мин, B-205 — 7 000, B-206 — 6 000, B-208 — 5 000, B-210 — 4 200 об/мин. Если на патроне установлены нестандартные (более тяжёлые или высокие) кулачки, допустимые обороты пересчитывают по формулам из руководства производителя — они снижаются иногда в разы.
Что реально помогает удержать усилие на оборотах:
- снижение массы кулачков: алюминиевые мягкие кулачки для черновых и получистовых операций заметно снижают массу и позволяют поднять обороты;
- высокооборотные патроны со встроенными противовесами (контрцентробежными механизмами) — их кулачки раскрываются, а противовесы, наоборот, дозакрывают механизм;
- ограничение оборотов по диаграмме «усилие — обороты» для конкретного патрона и кулачков: фактическое динамическое усилие должно с запасом превышать расчётную силу резания;
- балансировка заготовки: по требованиям Kitagawa остаточный дисбаланс должен соответствовать классу G6.3 (JIS B 0905 / ISO 1940). Несбалансированная поковка или штанга, торчащая из патрона, генерирует дополнительные инерционные нагрузки на кулачки и тягу.
Симптомы неисправностей: симптом → проверка → вероятная причина
Прежде чем разбирать узел, неисправность локализуют по внешним признакам. Таблица ниже охватывает большинство практических случаев из сервисной практики и документации производителей.
| Симптом | Как проверять | Вероятная причина |
|---|---|---|
| Заготовка проворачивается или вылетает на высоких оборотах, на малых держит | Сравнить рабочие обороты с допустимыми для патрона и кулачков; пересчитать динамическое усилие | Центробежное падение усилия: тяжёлые/высокие кулачки, превышение оборотов, дисбаланс заготовки |
| Усилие зажима упало при нормальном давлении на манометре станции | Тест на внутренние утечки цилиндра (падение давления при перекрытых линиях, расход по дренажу) | Износ манжет поршня цилиндра — масло перетекает из полости зажима в полость открытия |
| Масло на корпусе цилиндра, заднем щите, капли под станком | Осмотр штока, фланца и дренажной линии; замер расхода дренажа | Износ манжет штока или уплотнения распределителя; перетёртый шланг; забитый дренаж с противодавлением |
| Патрон не открывается или не закрывается до конца, ЧПУ ругается на датчик | Проконтролировать полный ход поршня, положение датчиков крайних положений, базовую линию мастер-кулачков | Недостаточное давление открытия, стружка в патроне, ослабленная тяга, сбитый датчик |
| Зажим «отпускает» при отключении гидравтики или в аварийной остановке | Выключить насос под нагрузкой и проконтролировать удержание зажима | Неисправен обратный клапан цилиндра (должен держать давление до полной остановки шпинделя) |
| Биение детали, потеря точности, волнистость поверхности | Индикатор на кулачки и фланец патрона (норма — не более 0,020 мм полного биения); осмотр сёррейшн | Грязь в пазах и зубьях кулачков, слабый крепёж, износ мастер-кулачков, перекос тяги |
| Стук, вибрация при разгоне шпинделя, гул от заднего конца шпинделя | Прослушивание, осмотр на пониженных оборотах, контроль температуры цилиндра | Дисбаланс кулачков или заготовки, износ подшипников цилиндра, задир распределительного кольца |
| Цилиндр греется, масло в баке перегревается выше 55 °C | Замер температуры масла и корпуса, проверка фильтров | Работа на холодном масле, забитые фильтры, растущие внутренние утечки, износ пары трения распределителя |
| Резкий металлический удар, мгновенная потеря зажима | Осмотр тяги через отверстие шпинделя, проверка резьбовых соединений | Обрыв тяги по резьбе или усталостной трещине; срез соединения тяга—переходник |
| Давление в норме, но кулачки не развивают усилие, ход «вялый» | Проверить воздух в системе, ход без заготовки, момент срабатывания реле давления | Воздух в контуре зажима, заедающий редукционный клапан, внутренний износ патрона (клин) |
Дефектовка гидроцилиндра: пошаговая методика
Дефектовку проводят в порядке «от дешёвого к дорогому»: сначала контрольно-измерительные операции без разборки, затем вскрытие. Все работы — на остановленном станке со сброшенным давлением и вывешенным предупреждением.
Шаг 1. Контроль давления манометрами
Подключите проверенный манометр в линию зажима (и, если предусмотрено, открытия). Проконтролируйте: давление настройки по редукционному клапану, фактическое давление на цилиндре при зажиме и при удержании, давление открытия. Расхождение настройки и фактического значения больше чем на 0,2–0,3 МПа — повод искать заедающий клапан или утечки. Помните правило слабого звена: допустимое давление определяет самый «нежный» элемент цепочки — у типовых цилиндров Chandox серии L-R это 3,9 МПа, у SMW ZHVD-SZ — 6–8 МПа в зависимости от типоразмера, а патроны Kitagawa BR допускают лишь 2,3–3,4 МПа в зависимости от пары «патрон—цилиндр». Всегда сверяйтесь с шильдиком и руководством.
Шаг 2. Тест на внутренние утечки
Зажмите заготовку (или вставьте оправку), застопорите шпиндель и перекройте линию зажима у станции. Падение давления за 5–10 минут более чем на 0,5–1 МПа говорит о перетекании масла через изношенные манжеты поршня или негерметичный обратный клапан. Второй метод — контроль расхода по дренажной линии: у вращающихся цилиндров есть нормируемая утечка через распределитель (порядка 0,8 л/мин у Chandox L-R и до 3 л/мин у SMW ZHVD при 30 бар и 50 °C). По данным SMW, утечка растёт пропорционально давлению и сверхпропорционально температуре масла — резкий рост расхода сверх паспортного говорит об износе уплотнений распределителя.
Шаг 3. Осмотр штока, корпуса и узла вращения
Проверьте биение фланца цилиндра индикатором (ориентир — те же 0,020 мм полного биения, что и для патрона), люфт ротора, состояние штока: следы масла, задиры, выкрашивание хромового покрытия, коррозию. Прокрутите шпиндель на низких оборотах и прислушайтесь: равномерный гул — нормально, стук и «перемалывание» — износ подшипников или повреждение распределительного кольца. Убедитесь, что дренажная линия проложена с постоянным уклоном в бак и не создаёт противодавления.
Шаг 4. Проверка полного хода и датчиков
На остановленном шпинделе прокачайте патрон «открыть—зажать» без заготовки и убедитесь, что базовая линия мастер-кулачков ходит по всему диапазону метки хода (требование Kitagawa из ежедневного регламента). Проверьте срабатывание датчиков крайних положений поршня: зазор, крепление, отсутствие налипшей стружки. При неполном ходе ищите стружку в патроне, ослабленную тягу или воздух в контуре.
Шаг 5. Тест фактического усилия зажима
Идеальный инструмент — измеритель усилия зажима (грипметр): он зажимается кулачками как заготовка и показывает прижим на каждый кулачок; суммарное значение сравнивают с паспортным для патрона. Экспресс-метод — тест на проворот: зажатую оправку пытаются провернуть динамометрическим ключом через рычаг известной длины и сравнивают момент с расчётным моментом резания с запасом минимум 2–3 раза. Если заготовка проворачивается при моменте заведомо меньшем, чем требует обработка, — узел дефектен.
| Параметр дефектовки | Ориентир нормы | Инструмент |
|---|---|---|
| Давление зажима/открытия | По шильдику узла и карте наладки (расхождение не более 0,2–0,3 МПа) | Контрольный манометр |
| Падение давления при удержании | Не более 0,5–1 МПа за 5–10 мин | Манометр, секундомер |
| Расход по дренажу | Паспортное значение (0,8–3 л/мин для типовых цилиндров) | Мерная ёмкость, секундомер |
| Биение фланца цилиндра и кулачков | Не более 0,020 мм полного биения | Индикатор часового типа |
| Полный ход поршня | Базовая линия мастер-кулачков в пределах метки хода по всей длине | Визуально по метке хода |
| Усилие зажима | Не менее паспортного для патрона при выставленном давлении | Измеритель усилия зажима (грипметр) |
| Температура масла | 30–55 °C; максимальные обороты — только с маслом не холоднее 30 °C | Термометр, датчик станции |
Если у участка нет контрольных манометров, грипметра или опыта работы с гидравликой под давлением 4–8 МПа, разумнее пригласить специалистов: выездная диагностика на производстве в «Сервис Станков» стоит от 5 000 ₽, инженер привозит приборы и за один визит отделяет неисправность цилиндра от проблем патрона, станции и датчиков.
Замена манжет гидроцилиндра: ремкомплекты и технология
Расходная часть вращающегося цилиндра — уплотнения: манжеты поршня, манжеты и сальники штока, грязесъёмник, кольца круглого сечения, уплотнения распределительного узла. В запчасти они поставляются ремкомплектами по размерам (внутренний диаметр × наружный × высота) или каталожными наборами под конкретный типоразмер цилиндра. Обратите внимание: SMW-Autoblok прямо оговаривает, что уплотнения, ролики и клапаны — не гарантийные, а изнашиваемые части, и гарантирует узел только при использовании оригинальных запасных частей. Аналоги допустимы, но от проверенных производителей и строго по размерам и материалу (обычно полиуретан или нитрил для масел класса HM/HLP).
- Остановите станок, сбросьте давление в контуре зажима, отключите питание и повесьте предупреждение. Отсоедините шланги, сразу заглушив отверстия и концы шлангов чистыми заглушками — главные враги гидроцилиндра не манжеты, а грязь, попавшая при разборке.
- Демонтируйте цилиндр со шпинделя (у тяжёлых типоразмеров — с применением съёмника; удары по корпусу недопустимы). Закрепите цилиндр на стенде или в тисках через мягкие губки.
- Разберите узел по руководству: снимите крышку, извлеките поршень со штоком, разберите распределитель. Фотографируйте порядок сборки и расположение уплотнений.
- Проведите дефектовку деталей: зеркало гильзы и шток осматривают на задиры, риски, выкрашивание хрома и коррозию; небольшие пятна ржавчины полируют, глубокие дефекты — повод для восстановления покрытия или замены детали. Менять манжеты на поцарапанном штоке бессмысленно: они умрут за недели.
- Установите новые уплотнения: канавки очистить, смазать свежим маслом, манжеты заводить без перекоса и без применения металлического инструмента; острые кромки резьб и отверстий при прохождении манжет обматывать фасонными конусами или хотя бы изолентой.
- Соберите узел с нормативными моментами затяжки (например, для крепежа цилиндров SMW: М8 — 23 Н·м, М10 — 45 Н·м, М12 — 77 Н·м, М16 — 190 Н·м, М20 — 370 Н·м), залейте систему, удалите воздух прокачкой.
- Обкатайте цилиндр: около 10 циклов «зажим—открытие» на остановленном шпинделе, затем на 500 об/мин при максимальном рабочем давлении (процедура первичного пуска по SMW), после чего проверьте давление, утечки и отсутствие биения.
Чистота масла — половина ресурса манжет. Требования SMW по цилиндрам: фильтрация не грубее 10 мкм во всех напорных линиях, масло класса вязкости 32 (HM32/HLP-32 по ISO 3448), температура не выше 55 °C, регулярная замена масла и фильтров станции. Подробно про поиск и устранение утечек масла в гидросистеме станка мы рассказывали в отдельной статье.
Важная оговорка о границах ремонта. Простые однопоршневые цилиндры распространённых типоразмеров реально перебрать в чистой мастерской. Но сложные узлы — двухпоршневые цилиндры с распределителем и клапанами (типа SMW ZHVD-SZ) — требуют по итогам ремонта обязательных стендовой обкатки и динамической балансировки, что на месте невыполнимо; SMW прямо предписывает при потере давления или отказе распределителя менять цилиндр в сборе из-за рисков безопасности. Если у вас именно такой узел, не пытайтесь «перебрать его на коленке» — узел после неквалифицированной сборки может заклинить на оборотах.
Замена манжет с демонтажом, обкаткой и настройкой давления — типовая работа для сервисной инженерии: ремонт станков в «Сервис Станков» начинается от 15 000 ₽, при необходимости наши инженеры подберут ремкомплект и выполнят работу с контролем усилия зажима грипметром.
Тяга патрона: усталость, резьба, замена
Тяга (иногда её называют тяговая труба или шток) — самый нагруженный и при этом самый «незаметный» элемент цепочки: она работает на растяжение—сжатие при каждом цикле зажима, крутится со шпинделем и передаёт всё тяговое усилие от цилиндра к патрону. Требования производителей к соединению жёсткие: точность резьбы не ниже 6H/6g, полная глубина свинчивания с резьбовой частью цилиндра и патрона, уплотнение резьбы (SMW предписывает вворачивать тягу в цилиндр на фиксатор резьбы, без приложения ударных усилий). Длину тяги подбирают по расстоянию между привалочными плоскостями патрона и цилиндра плюс припуск по таблице производителя (у Kitagawa, например, L = X + 36 мм для пары BR06/SR1453 и L = X + 44 мм для BR08/SR1566).
Типовой сценарий отказа — усталостное разрушение по первому витку резьбы или по канавке: металл накапливает усталость от сотен тысяч циклов зажима, а вибрация и перекос (несоосность цилиндра, дисбаланс кулачков, люфт в переходнике) ускоряют процесс в разы. Kitagawa прямо предупреждает: недостаточная прочность тяги, вибрация из-за дисбаланса и незатянутая резьба приводят к разрушению тяги, а при обрыве усилие зажима теряется мгновенно и заготовка вылетает.
Признаки, при которых тягу дефектуют или меняют без обсуждений:
- видимая трещина, деформация, следы ржавчины в зоне резьбы (ржавые «кольца» в канавках — маркер усталостных очагов);
- выкрашивание, смятие или износ резьбы, люфт в соединении с переходником цилиндра, который не устраняется доворотом;
- биение фланца патрона, которое не убирается чисткой и переустановкой патрона (перекошенная тяга «тянет» патрон в сторону);
- следы натира, задиры на наружной поверхности трубы — контакт со стенками отверстия шпинделя.
Тяга — деталь не «ремонтируемая», а заменяемая: сварка, удлинение муфтами и перерезание резьбы на месте недопустимы. После замены обязательно проверяют соосность (биение фланца цилиндра и патрона не более 0,020 мм), момент затяжки соединений и выполняют цикл обкатки. Биение после сборки узла может говорить и о состоянии самого шпинделя — о его проверке читайте в статье «Биение шпинделя: причины, измерение, когда нужен ремонт».
Настройка давления и датчиков зажима
Давление контура зажима настраивают по самому слабому звену «цилиндр — тяга — патрон»: берут минимальное из допустимых значений и проверяют, что достигаемое усилие зажима (давление × площадь поршня × коэффициент усиления патрона) превышает расчётную потребность обработки с запасом. Ключевые правила из документации производителей:
- для зажима по внутреннему диаметру допустимое тяговое усилие вдвое меньше, чем для наружного (Kitagawa BR: 35 кН наружный зажим против 17,5 кН внутренний для BR08) — превышение деформирует заготовку и перегружает механизм;
- при обработке в два кулачка входное усилие снижают минимум на треть, в один кулачок — минимум вдвое (требование Kitagawa);
- давление открытия обычно выставляют ниже давления зажима, чтобы сброс кулачков не «выстреливал» деталь;
- после смены типа кулачков или заготовки давление пересчитывают — «универсальная» настройка на максимум изнашивает патрон и деформирует тонкостенные детали.
Пошаговая настройка давления на конкретном токарном центре СКМ NL с манометрами и регулировочным клапаном описана в нашем руководстве по регулировке давления кулачкового патрона на токарных центрах СКМ NL.
Датчики зажима настраивают после любых работ с цилиндром, тягой или патроном. Датчики крайних положений поршня (индуктивные датчики приближения в гнёздах цилиндра или на кронштейне) должны устойчиво срабатывать за 1–2 мм до механического упора; их положение фиксируют контргайками, поверхность очищают от стружки. Реле давления выставляют на минимально допустимое давление зажима: если давление просело (утечка, отказ насоса), реле должно запрещать пуск шпинделя. Наконец, по требованию стандарта JIS B 6150:2015 цилиндр обязан иметь встроенный обратный клапан, удерживающий давление при пропадании питания, и устройство контроля хода (датчик положения) — проверьте, что эти элементы работают: отключите насос под зажатой деталью и убедитесь, что зажим держится до полной остановки шпинделя. У цилиндров со встроенным датчиком положения и обратным клапаном (например, Chandox серий L-RE и LS-REA) эти функции уже интегрированы.
Пределы оборотов вращающегося цилиндра: безопасность
Вращающийся гидроцилиндр — это ротор массой в десятки килограммов на заднем конце шпинделя, и у него есть собственный предел оборотов, не зависящий от патрона. Рабочее правило: фактические обороты шпинделя не должны превышать наименьшее из допустимых значений для цилиндра, патрона, кулачков и балансировки заготовки. Типовые значения предельных оборотов серийных узлов:
| Узел | Типоразмер | Макс. обороты, об/мин |
|---|---|---|
| Гидроцилиндр Chandox L-R (с обратным клапаном) | L1020R, L1225R | 6 000 |
| Гидроцилиндр Chandox L-R (с обратным клапаном) | L1530R, L2035R | 5 500 |
| Гидроцилиндр SMW ZHVD-SZ | 068-17 | 5 000 |
| Гидроцилиндр SMW ZHVD-SZ | 110-25, 240-40 | 4 000 |
| Патрон Kitagawa BR (наружный зажим, штатные кулачки) | BR06 / BR08 / BR10 / BR12 | 6 000 / 5 000 / 4 500 / 3 500 |
| Патрон Kitagawa B-200 | B-204 / B-205 / B-206 / B-208 / B-210 | 8 000 / 7 000 / 6 000 / 5 000 / 4 200 |
Требования безопасности при эксплуатации вращающегося цилиндра (сводка по руководствам SMW и Kitagawa):
- Никогда не вращайте цилиндр без давления масла. Работа «всухую» разрушает подшипники и прихватывает распределительное кольцо к корпусу;
- Не выходите на максимальные обороты на холодном масле (по SMW — минимум 30 °C); перед скоростными режимами сделайте несколько циклов зажима—открытия на малых оборотах;
- при первом пуске и после ремонта обкатайте узел: около 10 циклов на остановленном шпинделе, затем несколько циклов при 500 об/мин под максимальным рабочим давлением; персонал при первых вращениях отходит от станка;
- никогда не превышайте максимальные обороты узла и не снимайте кожухи; касаться вращающегося цилиндра запрещено;
- при аварийном отключении питания исправный обратный клапан удерживает зажим до полной остановки шпинделя — если деталь при сбоях «отпускается», работайте только после ремонта клапана;
- дисбаланс заготовки устраняйте балансировкой или снижением оборотов; остаточный дисбаланс — не хуже класса G6.3.
Регламент обслуживания узла гидрозажима
Производители сводят обслуживание к короткому списку операций, но выполняться он должен неукоснительно: почти все катастрофы с вылетом заготовки происходят после пропуска «очередной» смазки или чистки. Базовый регламент (по Kitagawa для патронов и SMW для цилиндров, с корректировкой на интенсивность эксплуатации):
| Интервал | Работы по узлу зажима |
|---|---|
| Ежедневно (каждая смена) | Смазка патрона через пресс-маслёнки мастер-кулачков (специфицированной смазкой; для Kitagawa BR — 4–12 г на точку в зависимости от типоразмера); проверка полного хода по базовой линии кулачков; очистка патрона сжатым воздухом после смены; контроль отсутствия течей масла на цилиндре |
| Еженедельно | Контроль давления зажима/открытия по манометру; контроль расхода дренажа; осмотр тяги и переходника на течи и люфт |
| Каждые 3 месяца | Проверка затяжки крепежа патрона, цилиндра и кулачков (динамометрическим ключом, по нормативам момента) |
| Каждые 6 месяцев или 100 000 циклов зажима | Полная разборка и чистка патрона с дефектовкой клина и кулачков, заменой смазки (при обработке чугуна — каждые 2 месяца); ревизия манжет цилиндра по состоянию дренажа и удержанию давления |
| Ежегодно | Замена масла и фильтров гидростанции (фильтры — не грубее 10 мкм), проверка обратного клапана и датчиков, поверка манометров, контроль биения узла |
При высокооборотной обработке, большом расходе водорастворимой СОЖ и после аварий интервалы сокращают. Подробнее про смазку, чистку и дефектовку самого патрона читайте в статье «Патрон токарного станка: обслуживание и ремонт, регламент», а общие периодические работы по станку собраны в регламенте ТО станка с ЧПУ с таблицами по периодичности. Если содержать этот регламент силами цеха не получается, его можно передать сервисной компании: техническое обслуживание станков в «Сервис Станков» выполняется от 7 500 ₽ с ведением журнала и фиксацией фактических усилий зажима.
Частые вопросы
Какое давление выставлять на гидроцилиндре патрона?
Минимальное из допустимых для пары «цилиндр + патрон» (смотрите шильдики и руководства), при котором усилие зажима превышает потребность обработки с запасом. Для типовых узлов это диапазон ориентировочно 1–4 МПа: например, патроны Kitagawa BR допускают 2,3–3,4 МПа в зависимости от цилиндра, цилиндры Chandox L-R — до 3,9 МПа, SMW ZHVD-SZ — до 6–8 МПа. Давление станции само по себе не показатель: считайте усилие через площадь поршня и коэффициент усиления патрона.
Можно ли компенсировать падение зажима на оборотах поднятием давления?
Нет. Центробежная потеря не зависит от давления, а повышение давления лишь увеличивает тяговое усилие сверх допустимого, перегружая патрон, тягу и шпиндель (Kitagawa прямо запрещает такой «способ»). Правильные решения — снизить обороты, облегчить кулачки или перейти на высокоскоростной патрон с противовесами.
Почему на корпусе цилиндра появляется масло?
Единственный допустимый путь масла из цилиндра — дренажная линия в бак с нормируемым расходом (0,8–3 л/мин у типовых типоразмеров). Масло на корпусе и щите — это уже износ манжет штока, уплотнения распределителя или негерметичные соединения шлангов. Рост расхода дренажа сверх паспортного — главный ранний признак износа уплотнений.
Как часто менять манжеты гидроцилиндра?
Не по календарю, а по состоянию: рост дренажа, падение давления при удержании, следы масла на штоке. Производители относят уплотнения к изнашиваемым частям и исключают их из гарантии. При чистом масле и соблюдении температурного режима комплект манжет живёт годами; при перегреве и грязном масле — считанные месяцы.
Можно ли отремонтировать вращающийся цилиндр прямо на станке?
Замену манжет простого одно-поршневого цилиндра выполняют в чистых условиях с последующей обкаткой и проверкой биения. Сложные цилиндры с распределителем и клапанами требуют стендовой обкатки и балансировки — SMW по своим двухпоршневым узлам прямо предписывает замену в сборе, поскольку ремонт на месте небезопасен.
Что делать при обрыве тяги патрона?
Немедленно остановить станок и не пытаться «дотянуть» смену. Обрыв тяги — это мгновенная полная потеря зажима. Тягу заменяют на новую (сварка и муфты недопустимы), обязательно дефектуют резьбы цилиндра и патрона, проверяют соосность узла и ищут первопричину: перекос, дисбаланс, усталость после сотен тысяч циклов.
Как проверить усилие зажима без измерителя?
Тестом на проворот: зажать оправку известного диаметра и пытаться провернуть её динамометрическим ключом через рычаг, сравнивая момент с расчётной силой резания с запасом 2–3 раза. Метод грубый; для сертифицированной проверки используется измеритель усилия зажима, показывающий прижим на каждый кулачок.
Источники
- Руководство по эксплуатации клиновых патронов Kitagawa серий BR06–BR12 (Kitagawa Corporation, на английском языке)
- Технические данные патронов Kitagawa серии B-200 (официальный сайт Kitagawa, на английском языке)
- Руководство по эксплуатации двухпоршневого гидроцилиндра SMW-Autoblok ZHVD-SZ (SMW-Autoblok Spannsysteme, на английском языке)
- Вращающиеся гидроцилиндры Chandox серии L-R со встроенным обратным клапаном: технические характеристики (официальный сайт Chandox, на английском языке)
- Руководство по эксплуатации патронов Kitagawa серий N/NT/NL/NLT (Kitagawa Corporation, на английском языке)
- Руководство по патрону LMC: предельные обороты и динамическое усилие зажима (Haas Automation, служебная документация, на английском языке)