

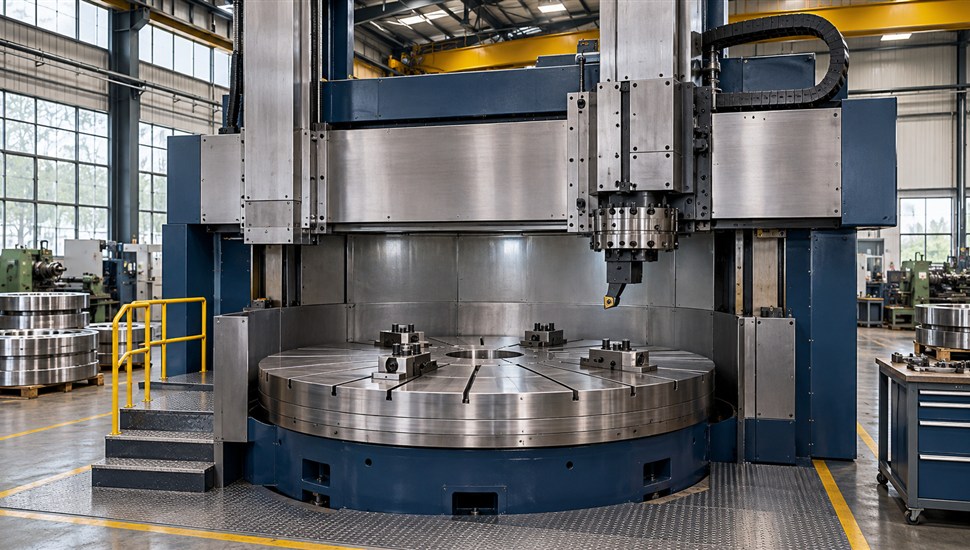
Токарно-карусельный станок — это «токарник, поставленный вертикально»: ось вращения у него не горизонтальная, а вертикальная, и заготовка не зажата в патроне между центрами, а лежит на горизонтальном вращающемся столе — планшайбе. Такая компоновка позволяет обрабатывать детали диаметром от 500–800 мм до 20 метров и массой в тонны: ободы маховиков, фланцы, корпуса арматуры, зубчатые колёса, диски турбин. В статье разберём устройство станка по узлам, сравним одностоечную и двухстоечную компоновки, покажем, как замерить люфт планшайбы и по какому чек-листу проверять б/у станок перед сделкой.
Что такое токарно-карусельный станок и когда без него не обойтись
Главное движение резания в карусельном станке — вращение планшайбы с закреплённой заготовкой. Инструмент в суппортах перемещается относительно детали по двум осям: горизонтальной (поперечной) и вертикальной. По сути планшайба — это «патрон наоборот»: у обычного токарного станка патрон зажимает деталь и вращает её вокруг горизонтальной оси, а здесь деталь просто кладут или устанавливают на накладной патрон большого стола, и сила тяжести прижимает её к опорной поверхности.
Из-за этого у карусельной схемы три ключевых преимущества:
- Нет консольных нагрузок. Многотонная деталь на горизонтальном столе не изгибает шпиндель, как это происходило бы на обычном токарном станке, — точность не «плывёт» по мере обтачивания.
- Простая установка тяжёлых и несимметричных заготовок. Кран опускает деталь на планшайбу, выверка и крепление выполняются значительно проще, чем зажим в вертикальной плоскости.
- Диаметр практически не ограничен патроном. Стандартный ряд диаметров обработки по ГОСТ 44-93 (ранее ГОСТ 600-80) — от 500–800 до 20 000 мм, каждый следующий типоразмер в 1,26 раза больше предыдущего.
Карусельный станок выбирают, когда диаметр заготовки существенно превышает её высоту и составляет от ~0,5 м, а масса — от нескольких сотен килограммов. Для коротких деталей очень большого диаметра раньше применялись и лоботокарные станки (например 1А693) с горизонтальным шпинделем, но из-за нагрузок на шпиндель и трудностей монтажа заготовок они практически повсеместно вытеснены карусельными. Если ваш цех уже имеет карусельные станки или вы планируете их сервис, посмотрите страницу «Токарно-карусельные станки» — там собраны особенности их обслуживания и ремонта.
Устройство токарно-карусельного станка по узлам
Независимо от компоновки, карусельный станок состоит из примерно одного и того же набора узлов. В таблице — что представляет собой каждый узел, за что отвечает и на что он влияет при покупке б/у машины.
| Узел | Конструкция и назначение | На что влияет износ |
|---|---|---|
| Станина (основание) | Массивная коробчатая чугунная отливка (СЧ30–СЧ40) с системой рёбер жёсткости или сварная стальная рама. Несёт стол, стойку (стойки) и все остальные узлы. | Трещины и ремонт сваркой основания — стоп-фактор при покупке; геометрия всего станка. |
| Стол с круговыми направляющими | Корпус с диафрагмой: торцевая и радиальная опоры планшайбы, центральное отверстие под подшипники шпинделя. Над диафрагмой — масляная камера; лабиринтные канавки защищают её от стружки. | Осевое и радиальное биение планшайбы, волнистость торца детали. |
| Планшайба | Полый оребрённый чугунный диск со станочными пазами для крепления заготовок и накладных патронов; её высота — 30–40% высоты стола. Часто разъёмная по высоте — для регулировки подшипников и быстрой замены. | Люфт, биение торца, невозможность надёжно зажать оснастку. |
| Шпиндель стола и его подшипники | Центральная ось вращения планшайбы; радиальный и осевой (упорный) подшипниковые узлы, регулируемые гайками. | Радиальное биение, овальность отверстий, осевой люфт («ход» стола вверх-вниз). |
| Зубчатый венец и привод стола | На нижней стороне планшайбы — зубчатый венец, с которым зацепляется шестерня редуктора главного движения (у современных станков — привод через редуктор от серво- или асинхронного двигателя). | Неравномерность вращения, шум, удары при реверсе, сколы зубьев. |
| Стойка (одна или две) | Жёсткая коробчатая балка (балки) с вертикальными направляющими для поперечины и бокового суппорта. Правая стойка — самая нагруженная, по ней базируют станок. | Отклонение направляющих — конусность и непараллельность обработки. |
| Поперечина (траверса) | Горизонтальная балка, по которой ходят салазки верхних суппортов; при наладке перемещается по высоте по направляющим стоек с помощью специального механизма подъёма и зажимается. | Люфт зажима или износ механизма подъёма — смещение инструмента по высоте, «ступеньки» на детали. |
| Верхний (вертикальный) суппорт / ползун | Салазки на поперечине с ползуном квадратного или прямоугольного сечения; выполняет точение, растачивание, подрезку торца. На ЧПУ-станках это главный рабочий узел с револьверной головкой или инструментальным магазином. | Люфт салазок и ползуна — разброс размеров, «дрожание» поверхности. |
| Боковой (горизонтальный) суппорт | Каретка на направляющих стойки с горизонтальным ползуном; служит для обработки наружных цилиндрических поверхностей с малым вылетом. На современных станках с ЧПУ часто отсутствует — все операции выполняет верхний револьверный суппорт. | Если есть — проверяется так же тщательно: у классических станков на него идёт до половины нагрузки. |
| Револьверная головка | Поворотный инструментальный узел на суппорте: у классических станков 4–5-гранный с ручной или автоматической сменой позиции, у современных с ЧПУ — на 10–12 позиций. | Неточность индексации и износ зажима — смещение инструмента после каждой смены. |
| Гидравлика и система смазки | Станция подачи масла к круговым направляющим и подшипникам стола, гидрообъёмная или централизованная смазка направляющих стоек, гидрозажим поперечины. | Сухое трение круговых направляющих — самый дорогой вид износа карусельного станка. |
| Электрошкаф и ЧПУ | Силовая электрика, преобразователи, система ЧПУ (Fanuc, Siemens, Heidenhain, Syntec и другие), энкодеры и датчики положения. | Возраст электрики — главный фактор цены восстановления б/у станка. |
| Противовесы и ограждение | Противовесы уравновешивают ползуны; ограждение (карусельная защита) удерживает стружку и СОЖ. У больших станков ограждение — отдельный каркас вокруг стола. | Отсутствие ограждения — штраф при проверке и риск травмы. |
Планшайба — «патрон наоборот»
Планшайба — главный узел, определивший имя станка. Деталь крепится болтами через Т-образные или станочные пазы непосредственно к планшайбе либо через накладные патроны-наставки и кулачки. Рабочая поверхность планшайбы — база: если на ней риски, выработка или «винт» (торцевое биение), то неплоскостность автоматически переносится на каждую обработанную деталь. Диаметр планшайбы всегда чуть меньше наибольшего диаметра обработки: например, у одностоечного станка 1512 с планшайбой 1120 мм наибольший диаметр обработки — 1250 мм (резец доходит за границу стола), у станка 1516 планшайба 1400 мм при диаметре обработки 1600 мм.
Суппорты: «портальная» рейка и боковой суппорт
У верхнего суппорта две рабочие координаты: поперечное перемещение салазок по поперечине и вертикальный ход ползуна. У двухстоечных станков он движется по порталу между стойками (поэтому компоновку и называют портальной), у одностоечных — по консольно закреплённой или неподвижной поперечине. Боковой суппорт «живёт» на направляющих стойки и хорош для наружного обтачивания: заготовка прижимается к нему собственным весом, вылет ползуна минимален. У станков с ЧПУ боковой суппорт чаще всего не ставят — револьверная головка верхнего суппорта с приводным инструментом закрывает и наружную, и внутреннюю обработку.
Револьверная головка
Револьверная головка — это «барабан» с несколькими гнёздами под резцы, расточные оправки и приводной инструмент. На классических станках 1512/1516 это 4–5 позиций, на современных ЧПУ-станках — 10–12, а при барабанном или цепном магазине — до 16 и более. При проверке б/у станка главное в головке — точность повторения позиции после поворота (смещение не должно «съедать» допуск детали) и надёжность зажима: изношенный зажим даёт плавающий размер при переходах между позициями.
Одностоечный или двухстоечный: границы применения
Компоновка определяется прежде всего диаметром обработки. Одностоечные станки выпускаются с планшайбой до 1600 мм (радиус до 800 мм), выше — практически всегда применяют двухстоечную портальную схему: две стойки, верхняя распорка и поперечина между ними образуют замкнутую раму.
| Параметр | Одностоечный | Двухстоечный (портальный) |
|---|---|---|
| Наибольший диаметр обработки | до 1600 мм (типовые: 1000, 1250, 1600) | 2000–20 000 мм (типовые: 2500, 3150, 4000, 5000 и выше) |
| Масса заготовки | до ~5 т (1512 — 3,2 т, 1516 — до 5–6,3 т) | от 10 до сотен тонн (1525 — до 16 т, старшие модели — значительно больше) |
| Жёсткость | Достаточная для своих диаметров; поперечина консольная или на одной стойке | Замкнутая рама: обработка двумя суппортами на предельных режимах резания; но жёсткость перемычки падает обратно пропорционально кубу расстояния между стойками — у очень широких порталов это приходится компенсировать сечением балки |
| Суппорты | Верхний + боковой (у ЧПУ-версий часто только верхний) | До двух-трёх ползунов на поперечине + боковые суппорты на стойках; возможна одновременная работа двух суппортов |
| Установка деталей | Открытый доступ к столу с трёх сторон — удобнее для несимметричных деталей; есть подкласс с консолью для кольцевых деталей большого диаметра | Диаметр ограничен порталом; у ряда моделей стол смещён относительно направляющих — выигрыш по диаметру ~20% и удобнее установка |
| Площадь и высота цеха | Компактнее: 1512 — 2750×2975×4100 мм при массе 16,5 т | Значительно больше: 1525 — примерно 5070×6340 мм при массе станка ~25 т; старшие модели требуют отдельного фундамента и высокого портала |
| Мощность главного привода | 22–30 кВт (1512 — 30 кВт) | 40–55 кВт и выше (1525 — 45 кВт) |
| Типовые модели | 1512, 1516, 1А512, 1А516 и их ЧПУ-версии 1А512МФ3, 1А516МФ3; импортные одностоечные серии | 1525, 1531, 1540, 1550 и модификации 1525Ф1/Ф3; двухстоечные серии китайских и европейских производителей |
| Ориентировочная цена | Б/у 1512/1516 рабочего состояния — ориентировочно от 0,5 до 3 млн ₽; новые с ЧПУ — от ~8 млн ₽ | Б/у 1525 сильно зависит от состояния и комплектации; новые с ЧПУ — ориентировочно от ~16 млн ₽ |
| Когда выбирать | Детали до 1600 мм, ограниченная площадь цеха, мелкосерийное производство | Ободы, диски, фланцы диаметром от 2 м, тяжёлые заготовки, работа двумя суппортами |
Практическая граница: до 1600 мм берите одностоечный — он дешевле, компактнее и полностью закрывает диапазон. Для диаметров 2000 мм и выше или заготовок тяжелее 8–10 т нужна двухстоечная машина. Серая зона 1600–2000 мм решается по массе детали и жёсткости требований: если планируете снимать большие припуски по торцу, двухстоечный станок выдержит режимы, на которых одностоечный «поплывёт». Расшифровка советских индексов проста: первые цифры — группа токарно-карусельных, две следующие — диаметр обработки в дециметрах (1512 → 1250 мм, 1525 → 2500 мм), суффикс Ф — управление (Ф1 — с УЦИ, Ф3 — с ЧПУ).
Как идёт обработка: типовые детали и операции
Классические детали карусельной обработки — тела вращения «диаметр больше высоты»:
- Ободы и диски: маховики, шкивы, ободы колёс, диски турбин и компрессоров, рабочие колёса насосов;
- Фланцы и крышки: фланцы трубопроводной арматуры, днища и крышки аппаратов, фланцевые соединения корпусов;
- Корпуса: корпуса шаровых кранов, задвижек, редукторов, подшипниковые стойки — растачивание центрального отверстия и обработка привалочных торцов;
- Заготовки зубчатых колёс до и после нарезки зубьев, кольца подшипников, обечайки и фланцы сварных конструкций, элементы рам и станин.
Типовой набор операций: обтачивание и растачивание цилиндрических, конических и фасонных поверхностей, подрезка торцов, прорезание канавок, сверление, зенкерование и развёртывание центральных отверстий (в том числе борштангами), нарезание резьбы резцом. С дополнительными опциями карусельный станок превращается в универсальную машину: шлифовальная головка — круглое и торцевое шлифование, фрезерная головка на ползуне — фрезерование пазов и плоскостей (токарно-фрезерная обработка), устройство копирования — фасонное точение.
Пример цикла обработки фланца Ду 500 из поковки на станке с ЧПУ:
- Кран опускает заготовку на накладной патрон, оператор выставляет её по центрирующей выточке и прижимает болтами через пазы планшайбы.
- Прокрутка на малых оборотах — визуальная проверка центровки и биения по мелу или индикатору.
- Черновая подрезка торца верхним суппортом на максимальной подаче; поперечина заранее установлена на нужной высоте и зажата.
- Черновое обтачивание наружного диаметра, снятие большей части припуска.
- Растачивание центрального отверстия (для глубоких — борштанга с люнетом).
- Чистовые проходы с постоянной скоростью резания (функция ЧПУ поддерживает обороты по мере уменьшения диаметра), точение фасок и канавок под уплотнения.
- Сверление и нарезание резьбы в отверстиях фланца (на токарно-фрезерных станках — с ориентацией планшайбы по датчику угла).
- Контроль: диаметры, высота уступов, непараллельность торцов, шероховатость.
На станках классической точности (класс Н по ГОСТ 44-93) выдерживаются допуски порядка сотых долей миллиметра, на станках повышенной точности (класс П) и современных ЧПУ-машинах — до 0,01–0,02 мм, шероховатость до Ra 2,5 мкм и лучше.
Люфт планшайбы: причины, нормы и как замерить
Люфт планшайбы — главный «показатель здоровья» карусельного станка. Он складывается из осевого люфта шпинделя (выборка зазора в упорных подшипниках), осевого и радиального биения самой планшайбы (выработка круговых направляющих и рабочей поверхности) и люфта в зубчатом венце привода. Типовые причины и признаки:
| Симптом | Вероятная причина | Решение |
|---|---|---|
| Осевой «ход» стола при нажатии на край планшайбы | Выбран зазор упорных подшипников шпинделя, ослабла регулировочная гайка | Регулировка подшипникового узла по паспорту; при износе — замена подшипников |
| Волнистый торец детали, «ступеньки» при чистовом проходе | Осевое биение планшайбы из-за выработки круговых направляющих или рабочей поверхности | Проточка (шлифование) рабочей поверхности планшайбы, восстановление направляющих |
| Овальность растачиваемых отверстий | Радиальное биение центрирующей поверхности планшайбы, износ радиальных подшипников | Регулировка, при необходимости восстановление центрирующей выточки |
| Стук или «рычание» при реверсе и на разгоне | Увеличенный боковой зазор в зубчатом зацеплении «шестерня — венец», сколы зубьев | Проверка зубчатого венца, регулировка зацепления, замена изношенных элементов |
| Люфт «проявляется» только под нагрузкой | Масляный клин в круговых направляющих не держит давление: износ направляющих или падение давления смазки | Проверка станции смазки и давления масла, ремонт направляющих стола |
Нормы
Точные допуски для каждого типоразмера установлены ГОСТ 44-93 «Станки токарно-карусельные. Основные параметры и размеры. Нормы точности и жёсткости» (международный аналог — ИСО 3655) и дублируются в паспорте конкретной модели. Ориентировочные значения для станков класса Н:
| Проверка | Класс Н (нормальной точности) | Класс П (повышенной точности) |
|---|---|---|
| Торцевое (осевое) биение опорной поверхности планшайбы на крайнем диаметре | ориентировочно 0,03–0,06 мм (растёт с диаметром планшайбы) | в ~1,6 раза жёстче |
| Радиальное биение центрирующей поверхности (выточки) планшайбы | ориентировочно 0,02–0,05 мм | в ~1,6 раза жёстче |
| Осевой люфт шпинделя стола (избранный зазор) | 0,01–0,02 мм; в идеале — отсутствие ощутимого зазора | стремится к нулю |
Для конкретной модели цифры берите из паспорта: например, в паспорте станка 1525 нормы точности приведены отдельным разделом со ссылками на ГОСТ 44.
Пошаговая методика замера
- Подготовьте индикатор часового типа с ценой деления 0,002 мм (или 0,01 мм для грубой оценки), магнитную стойку и штатив. Очистите рабочую поверхность планшайбы от стружки и масла.
- Закрепите стойку на неподвижной части станка — поперечине или стойке (не на подвижных салазках суппорта, если планируете проворачивать стол приводом).
- Торцевое биение: установите наконечник индикатора на опорную поверхность планшайбы на максимальном радиусе (можно и у центра — для оценки «винта»). Медленно проворотите планшайбу на полный оборот вручную (у тяжёлых станков — кратковременными включениями привода на минимальной подаче). Разность показаний — величина торцевого биения.
- Снимите показания на двух радиусах (край и середина): если биение у края заметно больше, чем у центра, — «винт» планшайбы; если одинаково — вероятно, виноват подшипниковый узел.
- Радиальное биение: переставьте наконечник на центрирующую выточку планшайбы, проворотите стол на оборот, снимите разность показаний.
- Осевой люфт: уприте индикатор в торец планшайбы у края и плавно нажмите на противоположный край планшайбы вниз-вверх (можно через деревянную наставку, усилием, которое создаёт ~0,5–1 кН). Смещение стрелки — величина осевого хода. Повторите с двух-трёх точек по окружности.
- Люфт в зацеплении: индикатор на боковую поверхность зубчатого обода (если есть доступ) или на наружный диаметр планшайбы по горизонтали; покачайте стол реверсивными толчками привода. Зона мёртвого хода — суммарный люфт венца и подшипников.
- Сравните результаты с нормами паспорта и ГОСТ 44-93. Превышение в 2–3 раза — станок требует ремонта направляющих или подшипников, что для карусельника означает разборку стола и подъём планшайбы краном: сразу закладывайте это в торг.
- Зафиксируйте все значения письменно и, если возможно, на видео — это ваш аргумент при переговорах и точка отсчёта для будущего сервиса.
Больше о природе люфтов стола и суппортов, способах их компенсации и когда без ремонта не обойтись — в статье «Люфт стола или суппорта станка: причины и способы устранения».
Чек-лист покупки б/у токарно-карусельного станка: 20 пунктов по узлам
Карусельный станок — машина массой 15–30 тонн: ошибиться с покупкой в разы дороже, чем с обычным токарным. Ниже — чек-лист осмотра по узлам. По узлам механики проходите лично или с независимым инженером; если такой возможности нет, закажите выездную диагностику на производстве (от 5 000 ₽) — для карусельного станка это обязательная страховка от покупки «металлолома по цене станка». Общие принципы выбора б/у оборудования с ЧПУ собраны в отдельной статье «Покупка б/у станка с ЧПУ: чек-лист проверки перед сделкой».
| № | Узел / что проверяем | Методика проверки | Красный флаг |
|---|---|---|---|
| 1 | Документация: паспорт, руководство, схема электрики, журнал ремонтов | Сверьте заводской номер на табличке и в паспорте; запросите историю ремонтов и замен, акты последней проверки точности | Паспорта нет, «номер затёрт», продавец — третий посредник и историю не знает |
| 2 | Наработка и возраст | По журналам, журналам наработки ЧПУ, состоянию шкафа; спросите, сколько лет стоял без работы | Больше 3–5 лет простоя без консервации: коррозия направляющих почти гарантирована |
| 3 | Станина и основание | Осмотр на трещины (особенно вокруг стола и в зонах крепления стоек), следы сварочного ремонта, состояние фундаментных болтов | Сварные швы на станине, свежая краска, скрывающая трещины |
| 4 | Круговые направляющие стола | Частично проверьте доступную зону направляющих через люки: равномерность масляной плёнки, отсутствие задиров и ступенек износа | Сухие, исцарапанные направляющие, металлическая стружка в масляной ванне |
| 5 | Рабочая поверхность планшайбы | Очистите участок, осмотрите на риски, выработку, кольцевые следы; приложите поверочную линейку, проверьте щупом зазоры | Глубокие кольцевые проточки, следы сварки на планшайбе, забоины по пазам |
| 6 | Т-пазы и резьбовые отверстия | Пройдите болтами по нескольким пазам; осмотр резьбовых отверстий на срыв | «Распущенные» пазы, срыв резьбы — оснастку не зажать, ремонт трудоёмок |
| 7 | Торцевое биение планшайбы | Индикатор на крайнем радиусе, полный оборот (методика выше) | Биение в 2–3 раза выше паспортного |
| 8 | Радиальное биение центрирующей выточки | Индикатор на выточку, полный оборот | Заметное биение + овальность отверстий в деталях продавца |
| 9 | Осевой люфт шпинделя стола | Нажатие на край планшайбы при индикаторе на торце | Ощутимый «ход» больше 0,05 мм, стук при нажатии |
| 10 | Зубчатый венец и зацепление | Осмотр доступных участков венца через люки: сколы, выработка, ржавчина; толчковые реверсы привода с индикатором на столе | Сколы зубьев, сильный неравномерный люфт по окружности |
| 11 | Привод стола и коробка скоростей | Прослушивание на всех ступенях: равномерность гула, стуки; проверка нагрева подшипников редуктора после 20–30 минут работы | Стук, перегрев выше ~60–70 °C, течи масла по разъёмам |
| 12 | Направляющие стоек и поперечины | Осмотр при перемещении поперечины по всей высоте: плавность, отсутствие ступенек; проверка зажима поперечины в нескольких позициях | Поперечина «проседает» после зажима, люфт салазок при нажатии |
| 13 | Верхний суппорт и ползун | Перемещения по всему ходу на рабочей и ускоренной подаче; индикаторная проверка люфта ползуна; осмотр ленты (винта) и гайки подачи | Стук при реверсе, «заедание» на отдельных участках хода, выработка ходового винта |
| 14 | Боковой суппорт (если есть) | Та же методика, что и для верхнего; проверка его направляющих на стойке | Люфт каретки, следы интенсивной работы без смазки |
| 15 | Револьверная головка | 10–15 циклов поворота: время, повторяемость позиции по индикатору в гнезде, надёжность зажима (покачивание инструмента рукой) | Смещение позиции после поворота, «шат» инструмента в гнезде |
| 16 | Гидравлика и смазка | Проверка давления по манометрам, уровня и состояния масла (проба на стружку и эмульсию), осмотр всех зон утечек, работа станции в цикле | Давление ниже паспортного, масло чёрное с блёстками, капель под станком |
| 17 | Электрошкаф и силовая часть | Осмотр на следы перегрева, копоть, самодельные «жучки»; состояние контакторов, наличие документации по схеме; замер сопротивления изоляции | Подгоревшие клеммы, переделанная «колхозным» способом силовая часть |
| 18 | ЧПУ, сервооси, датчики | Прогон управляющей программы по всем осям на быстрой подаче; проверка точности позиционирования по индикатору; чтение журнала аварий системы | Много повторяющихся аварий по осям, «плавающие» сбои, энкодер с дефектной дорожкой |
| 19 | Система СОЖ и ограждение | Работа насоса и подачи на суппорты, состояние бака; полнота ограждения, работа блокировок дверей | Отсутствие ограждения (восстановление дорого), нерабочие блокировки безопасности |
| 20 | Комплектность оснастки и запчастей | Сверьте по паспорту: накладные патроны-наставки, кулачки, борштанги и люнеты, резцедержатели, ключи, ЗИП, наличие оригинальных паспортов узлов | Пустая комплектация «только станок»: недостающие наставки и борштанги придётся заказывать отдельно и долго |
Если станков в цеху несколько или вы обновляете парк, имеет смысл заказать технический аудит станочного парка: независимая оценка состояния всех машин поможет понять, что выгоднее — восстанавливать старый карусельник или вкладываться в покупку, и на каких условиях.
Красные флаги объявлений
- «Состояние отличное, вложений не требует» — но видео работы под нагрузкой показать отказываются.
- Цена в 2–3 раза ниже рынка при «идеальном» описании — почти всегда скрытый дефект стола, станины или электрики.
- Свежая краска по станине и столу: под ней скрывают трещины, задиры направляющих и следы ремонтной сварки.
- «Планшайба крутится от руки легко» — для многотонного стола это не достоинство, а признак выработанных круговых направляющих и потерянного масляного клина.
- Станок не подключён к сети «уже давно», показать включение негде — все электрические проверки станут вашими рисками после покупки.
- Нет паспорта и журнала ремонта, продажа «по доверенности» или через третьего собственника.
- Продавец уклоняется от тестовой обработки и замеров индикатором («приедете — заберёте, всё и так видно»).
- Следы масла и эмульсии лужей под станком, чёрная стружка в карманах стола, ржавчина на непарных поверхностях ползунов.
- «Последний станок, решайте сегодня» — искусственный дефицит как способ не допустить диагностику.
- На обработанных продавцом деталях видна волнистость торца или овальность — это биения планшайбы, которые вы измерите сами, но уже после оплаты.
Тестовая обработка перед покупкой
Единственная честная проверка станка — резец и деталь. Договоритесь заранее и оплатите при необходимости заготовку и час работы: это дешевле любого последующего ремонта стола. Что попросить показать:
- Торцевание диска (можно бутафорского — приваренного кольца): чистовой проход по торцу на всей ширине. После замера поверочной линейкой и щупом видно плоскостность и «винт» планшайбы; волнистость торца = осевое биение.
- Обтачивание ступеней вала или кольца минимум в трёх сечениях по длине ползуна: замерьте микрометром конусность и овальность каждого пояска.
- Растачивание отверстия в заготовке: овальность отверстия выявляет радиальное биение шпинделя.
- Программный прогон (для ЧПУ): повторение одного размера на серии из 5–10 проходов с поворотами револьверной головки — проверка повторяемости позиций и стабильности зажима инструмента.
- Работа на максимальных оборотах планшайбы 15–20 минут: слушайте привод стола, трогайте подшипниковые узлы (ручной замер на нагрев), следите за манометрами смазки.
- Шероховатость чистовых поверхностей: сравните с образцами или замерьте — для станка класса П ориентировочно Ra 2,5 мкм и лучше.
Все замеры фиксируйте письменно и сверяйте с паспортными нормами образца-изделия из ГОСТ 44-93. Методика приёмки станка по тестовым деталям подробно разобрана в статье «Как принять станок после ремонта: тесты и чек-лист приёмки» — она же применима и к приёмке покупки.
Перевозка и фундамент: почему это половина успеха
Даже исправный станок можно «убить» при неправильном демонтаже и перевозке. Масса 1512 — 16,5 т, 1516 — около 20 т, 1525 — около 25 т; стол и планшайба — отдельные многотонные сборочные единицы. Ключевые моменты:
- Демонтаж и погрузка. Поперечина, стойки, стол и планшайба перевозятся раздельно; шпиндельный узел стола фиксируется от смещения, а зазоры подшипников после сборки проверяются заново. Правила разборки и переезда в другой цех — в статье «Демонтаж и перевозка станка в другой цех: правила».
- Фундамент. Карусельный станок устанавливается на отдельный фундамент с анкерными или фундаментными болтами, а не на общий пол; стойки и станина выставляются на клиновые домкраты (регулируемые башмаки) с выверкой по уровню в двух плоскостях. Подробно — в материале «Установка станка: фундамент, выравнивание, крепление».
- Состояние направляющих после переезда. Транспортировочные удары и «просадка» фундамента меняют геометрию: после монтажа обязательно повторите проверку биений планшайбы и направляющих, прежде чем выпускать детали.
Обслуживание: что продлевает жизнь карусельному станку
Самые дорогие отказы карусельников связаны с зоной стола: масляное голодание круговых направляющих, попадание стружки в зубчатый венец, потеря давления в системе смазки. Поэтому в регламент обязательно входят: ежедневный контроль давления масла и уровня в ванне стола, периодическая очистка венца и лабиринтных канавок от стружки, проверка чистоты масла (стружка и вода в масле — сигнал аварии), контроль нагрева подшипниковых узлов, проверка биений планшайбы по плановому графику — раз в 6–12 месяцев и после каждого переезда или ремонта стола.
Часто задаваемые вопросы
Чем токарно-карусельный станок отличается от обычного токарного и лоботокарного?
У обычного токарного станка ось вращения горизонтальная и деталь зажата в патроне или между центрами; у карусельного ось вертикальная, деталь лежит на планшайбе — «патроне наоборот». Лоботокарный станок тоже имеет горизонтальный шпиндель, но короткую станину и работает с деталями большого диаметра «по лбу», из-за консольных нагрузок и неудобства монтажа заготовок он почти везде вытеснен карусельной схемой.
Какой станок выбрать, если максимальный диаметр деталей — 1600 мм?
Одностоечный: например 1516 или современный аналог с ЧПУ и планшайбой 1400–1600 мм. Он дешевле, компактнее (около 3×3 м в плане против 5×6 м у 1525) и полностью перекрывает диапазон до 1600 мм. Двухстоечный имеет смысл от 2000 мм или при заготовках тяжелее 8–10 т.
Можно ли проверить карусельный станок, если его нельзя включить?
Да, частично: осмотр станины, планшайбы, пазов, направляющих через люки, замер торцевого и радиального биения при проворачивании вручную (у тяжёлых столов — хотя бы на части оборота), осмотр электрошкафа и состояния масла. Но тестовая обработка и проверка привода под нагрузкой обязательны — без них покупка вслепую высокорисковая.
Сколько стоит б/у токарно-карусельный станок?
Ориентировочно: рабочий б/у одностоечный 1512/1516 — от 0,5 до 3 млн ₽ в зависимости от состояния и года; станки «на восстановление» продают за 200–400 тыс. ₽, но ремонт стола, направляющих и электрики легко удваивает эту сумму. Новые с ЧПУ — ориентировочно от 8 млн ₽ (одностоечный) и от 16 млн ₽ (двухстоечный класса 1525). Точная цена всегда определяется состоянием конкретной машины — поэтому диагностика перед сделкой окупается многократно.
Можно ли поставить ЧПУ на старый карусельный станок 1512/1516/1525?
Да, это распространённая модернизация: на базовую механику ставят сервооси, систему ЧПУ, датчики положения и современную электрику. Экономически это оправдано, когда станина, стол и направляющие в хорошем состоянии — сначала полная механическая диагностика, потом проект модернизации. Варианты с УЦИ и ЧПУ существовали и с завода (1525Ф1, 1525Ф3, 1А512МФ3).
Как часто проверять биение планшайбы в эксплуатации?
Планово — при каждом техническом обслуживании по регламенту (обычно раз в 6–12 месяцев) и обязательно после переезда, ремонта стола или появления брака по торцу деталей. Методика с индикатором занимает 30–40 минут и позволяет поймать износ направляющих до того, как он станет необратимым.
Краткие выводы
- Карусельный станок — это «токарник с вертикальной осью»: планшайба работает как патрон наоборот, а вес самой детали помогает, а не мешает точности.
- До 1600 мм берите одностоечный; от 2000 мм и для тяжёлых заготовок — двухстоечный портал; зона 1600–2000 мм решается по массе детали и требуемым режимам резания.
- Главный диагностический параметр б/у машины — люфт и биения планшайбы: торцевое биение, радиальное биение выточки и осевой ход шпинделя замеряются индикатором за полчаса и сравниваются с ГОСТ 44-93 и паспортом.
- Тестовая обработка (торцевание, обтачивание ступеней, растачивание) — обязательное условие сделки; отказ продавца показывать станок в работе — сам по себе достаточный повод уйти.
- Закладывайте в бюджет не только цену станка, но и диагностику, перевозку 16–25-тонной машины, фундамент и повторную выверку геометрии после монтажа.
Источники
- ГОСТ 44-93 (ИСО 3655-86) «Станки токарно-карусельные. Основные параметры и размеры. Нормы точности и жёсткости» (docs.cntd.ru)
- ГОСТ 44-93: карта стандарта и структура проверок точности (Meganorm, справочная система нормативов)
- Википедия: Карусельный станок (устройство узлов, компоновки, типоразмеры)
- Справочные характеристики токарно-карусельных станков 1512 и 1516 (каталог-арх паспортов станкостроения)
- Паспорт токарно-карусельного станка 1525 (архив паспортов, PDF)