

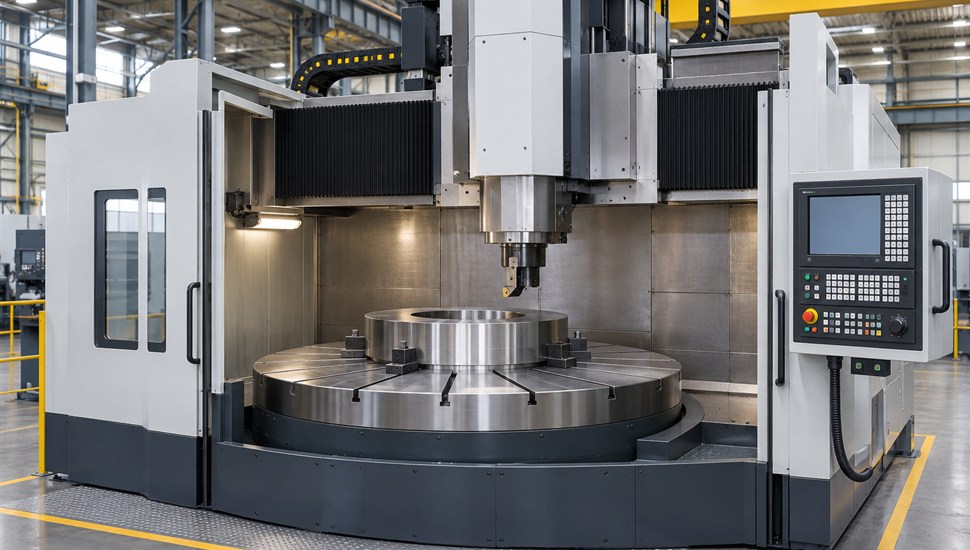
Токарно-карусельные станки 1512, 1516 и 1525 — самая массовая группа крупногабаритного токарного оборудования в парке российских заводов. Эти машины выпускались десятками тысяч единиц с 1960-х по 1990-е годы, и значительная их часть до сих пор работает: станины, стойки и планшайбы советского литья рассчитаны на полвека службы. А вот системы управления умерли вместе с производителями стойк — устройства ЧПУ П32, Н33 и релейные схемы электрики сегодня обслуживать почти некому, а запчастей к ним нет. В результате по стране стоят исправные механически «крепкие» станки, которые работают вручную, по лимбам, с производительностью и точностью 1970-х годов.
Перевод такого станка на современное ЧПУ (ретрофит) возвращает ему точность, автоматизирует обработку сложных контуров и снимает зависимость от токарей высших разрядов. В статье разбираем, что именно меняется при модернизации карусельного станка по узлам, что обязательно восстановить до установки стойки, сколько это стоит по сравнению с покупкой нового станка и какие подводные камни ждут владельцев 1512/1516/1525. Общий разбор темы ретрофита для любых типов станков мы делали в статье «Ретрофит станка: что это, когда выгоден и из чего состоит» — здесь сосредоточимся на специфику именно карусельной группы.
Коротко о парке: что представляют собой 1512, 1516 и 1525
Семейство объединяет одностоечные станки 1512 и 1516 (унифицированная конструкция, разные типоразмеры планшайбы) и двухстоечный 1525. Базовые версии — универсальные, с ручным управлением по лимбам; модификации с индексом «Ф1» оснащались устройством цифровой индикации (УЦИ), «Ф2» и «Ф3» — контурными системами ЧПУ (на 1512Ф2 ставилась стойка П32-3), а поздние выпуски 1516Ф3 комплектовались уже современными стойками — от НЦ-230 («Балт-Систем») до Sinumerik 828D и Mitsubishi. Именно поэтому состояние «одинаковых» станков на двух соседних заводах может отличаться радикально: у кого-то стоит полуживая стойка 1980-х, у кого-то — ничего, кроме коробок подач.
Ключевые паспортные характеристики сведены в таблицу (по данным каталогов станочной документации).
| Параметр | 1512 (одностоечный) | 1516 (одностоечный) | 1525 (двухстоечный) |
|---|---|---|---|
| Наибольший диаметр обработки | 1250 мм | 1600 мм | 2500 мм |
| Наибольшая высота заготовки | 1000 мм | 1000 мм | 1600 мм |
| Диаметр планшайбы | 1120 мм | 1400 мм | 2240 мм |
| Наибольшая масса заготовки | 3200 кг (при 5–80 об/мин) | 6300 кг (при 5–80 об/мин) | 16 000 кг (при 1,6–50 об/мин) |
| Частота вращения планшайбы | 5–250 об/мин, 18 ступеней | 5–250 об/мин, 18 ступеней | 1,6–80 об/мин, 18 скоростей, реверс |
| Диапазон подач суппортов | 18 подач, 0,03–12,5 мм/об | 18 подач, 0,03–12,5 мм/об | 18 подач, 0,04–16 мм/об |
| Наибольшее усилие резания (двумя суппортами) | 4500 кгс | 4500 кгс | 6700 кгс |
| Суппорты | Вертикальный с 5-позиционной револьверной головкой (ход 775×700 мм) + боковой (630×1000 мм) | Вертикальный с 5-позиционной револьверной головкой (ход 950×700 мм) + боковой (630×1000 мм) | Два вертикальных суппорта (ход 1390×1200 мм), резец 40×63 мм |
| Главный привод | 30 кВт | 30 кВт (у версий с ЧПУ — до 55–70 кВт) | 40 кВт (версия «300» — регулируемый привод постоянного тока) |
| Габариты (длина × ширина × высота) | 2750×2975×4100 мм | 3170×3030×4100 мм | 5060×5340×4910 мм |
| Масса станка | 16 500 кг | 20 000 кг | 35 500 кг |
| Класс точности и нормы | Н, ГОСТ 8-77, параметры по ГОСТ 44-93 | Н, ГОСТ 8-77, параметры по ГОСТ 44-93 | Н, ГОСТ 8-82, нормы по ГОСТ 44-72 (позже — ГОСТ 44-93) |
Из таблицы видно главное: это тяжёлые несущие машины. 16,5–35,5 тонны чугуна, усилие резания до 6700 кгс, заготовки до 16 тонн — именно поэтому выбрасывать такой станок из-за умершей электрики экономически бессмысленно: современная станина с сопоставимой жёсткостью стоит как небольшой дом.
Зачем карусельному станку ЧПУ
На универсальном карусельном станке всё держится на токаре: конусы — поворотом ползуна и вручную, дуги — по разметке и шаблонам, координация — по лимбам с ценой деления 0,05 мм. Для штучных ремонтных работ этого хватало полвека назад. Сегодня требования другие, и причин перевести станок на ЧПУ несколько.
Профили и сложные контуры
Обточка криволинейных профилей — обечайки, обода, детали с переменным радиусом, конусы с малыми углами — на ручном станке это часы работы с постоянными промерами. Стойка ЧПУ с линейной и круговой интерполяцией (контурное управление по двум координатам было уже у 1512Ф2 с кодированием ИСО-7 бит, а современные стойки делают это на порядки быстрее и точнее) отрабатывает тот же профиль за один проход, автоматически поддерживая заданную скорость подачи на дуге.
Штамповочная и прессовая оснастка
Матрицы и пуансоны вытяжных и формовочных штампов — классическая деталь для карусельных станков: крупный диаметр, малая высота, фасонные контуры с большими радиусами и посадочными поясками под ползун пресса. На ручном станке матрицу Ø1200 мм с фасонным профилем делает токарь 6-го разряда два-три дня; на станке с ЧПУ та же операция выполняется по программе за несколько часов, а копии матриц для линейки прессов получаются одинаковыми. Для цехов оснастки это главный аргумент.
Точность и повторяемость
Сервоприводы подач с датчиками положения дают разрешение перемещений в единицы микрометров и повторяемость установки размера 0,01–0,02 мм (при восстановленной механике — об этом ниже, в разделе о направляющих). Лимб с ценой деления 0,05 мм и «чувство рук» такого результата не обеспечивают в принципе. Для посадочных поясков, канавок под уплотнения и соосных ступеней это разница между «притереть по месту» и «собрать сразу».
Кадры
Токарь карусельных работ 5–6-го разряда — вымирающая профессия. Оператор станка с ЧПУ готовится за месяцы, а не десятилетия: программа делает за него работу по координации, подачам и размерам. Завод, переведший карусельный парк на ЧПУ, перестаёт зависеть от одного человека предпенсионного возраста, который «один умеет делать фланцы на 1516-м».
Мелкие серии и вспомогательное время
Смена инструмента с автоповоротом револьверной головки по команде T-кода, автоматические установочные перемещения со скоростью до 1800 мм/мин, циклы с постоянной скоростью резания (станок сам держит обороты по мере изменения радиуса) — всё это сжимает вспомогательное время в разы. Для мелкосерийного производства, где карусельные станки и живут, экономия на каждой переналадке складывается в заметную цифру за год.
Что меняется при ретрофите: разбор по узлам
Ретрофит карусельного станка — это не «прикрутить стойку». Меняются четыре контура: приводы подач, система управления с датчиками, силовая электрика и (почти всегда) часть механики. Разберём каждый узел.
Приводы подач по осям X и Z: серво вместо коробок
Как было: подача суппортов на базовых 1512/1516/1525 идёт от коробки подач с 18 ступенями через ходовые валы и лимбы; установочные перемещения — от отдельного двигателя 3 кВт. Коробка — это шестерённый люфт, шум и невозможность управлять скоростью со стойки.
Как становится: коробка подач исключается из кинематики (или полностью демонтируется), на винт перемещения суппорта через муфту или редуктор ставится серводвигатель с энкодером. Вертикальная ось Z дополнительно оснащается тормозом или противовесом, чтобы суппорт не сползал при пропадании питания — для карусельного станка с ползуном массой в сотни килограммов это требование безопасности, а не опция.
Важный нюанс подбора: момент на оси карусельного станка существенно выше, чем у привычного 16К20. Суппорт 1516 перемещается по направляющим поперечины с усилием резания до 4500 кгс на двух суппортах, у 1525 ползун и того массивнее. Серводвигатели подбираются расчётом по массам подвижных узлов, силе трения восстановленных направляющих и требуемым ускорениям — типовая ошибка экономных проектов: поставить серво «как на токарный» мощностью 750 Вт и получить пропуски и перегрев на силовых переходах. Для осей 1512/1516 обычно требуются серводвигатели единицы киловатт с редуктором, для 1525 — больше; точные значения даёт только расчёт под конкретную машину. Практика ретрофитов 1516Ф3 показывает связки сервоосей Fanuc, Delta, KEB или BSD со стойками разных производителей.
Стойка ЧПУ: что выбрать для карусельного
К стойке для карусельного станка требований больше, чем к стойке для учебного токарного: минимум две-четыре координированные оси (X и Z вертикального суппорта, опционально боковой суппорт как третья ось и ось поперечины как позиционная), резьбонарезание по датчику планшайбы, работа с большой программой и жёсткое ограничение скорости по кинематике станка. Реально применяемые варианты сведены в таблицу.
| Платформа | Происхождение | Типовое применение при ретрофите карусельных |
|---|---|---|
| Fanuc (серии 0i-TF, 30i) | Япония | Ретрофиты «под ключ» с полным электрошкафом; ставились при капитальных ремонтах 1516Ф3; максимум ресурсов, высокая цена |
| Siemens Sinumerik (One, 828D) | Германия | Комплексные проекты; 828D встречается на новых версиях 1516Ф3 российских заводов |
| Syntec (серии 21A, 21MA) | Тайвань | Массовый выбор для 2–4-осевых токарных ретрофитов: до шести сервоосей, поддержка синхронизации осей, доступная цена комплектов |
| HCNC / HNC-серия | Китай | Токарные стойки позиционно-контурного управления, применяются в связке с серво комплектов того же производителя |
| INOVANCE (серво + управление) | Китай | Серводвигатели и преобразователи с 23-битными датчиками; применяются как приводная база ретрофита в паре со сторонними стойками |
| НЦ-230 / НЦ-210 («Балт-Систем») | Россия | Ставились заводами на поздние 1516Ф3; силовая контурная обработка, поддержка при ремонте в РФ |
| Mitsubishi CNC (например, E68) | Япония | Встречается на поздних выпусках 1516Ф3 |
Практический вывод: выбор стойки — это баланс между бюджетом, сервисопригодностью и кадровым вопросом. Дешёвый комплект без локальной поддержки обернётся простоем в поисках специалиста; проверяйте у подрядчика наличие наладчиков именно под выбранную платформу и обучаемость вашего персонала.
Датчики положения и обратная связь
Схема обратной связи определяет итоговую точность станка. Два уровня:
- Полузамкнутая схема — положение считает энкодер на валу серводвигателя. Дешевле, проще в наладке, но не видит люфты и упругие деформации винта и направляющих: всё, что «недоедет» суппорт, стойка не узнает. На практике требует корректной компенсации люфта параметрами ЧПУ.
- Замкнутая схема — на стол суппорта дополнительно ставятся линейные датчики перемещений (линейки) производителей уровня Heidenhain или Givi Misure; стойка видит фактическое положение инструмента. В капитальных ретрофитах 1516Ф3 линейки ставились штатно. Для карусельного станка, где винты длинные, а станина «дышит» от массы заготовки в тонны, замкнутая схема даёт заметный выигрыш в стабильности размеров.
Отдельные датчики, без которых ретрофит карусельного не обходится:
- датчик на шпинделе (планшайбе) — энкодер или датчик резьбы: без него стойка не сможет нарезать резьбу и поддерживать согласование подачи с оборотами;
- датчики нуля осей — для привязки системы координат после включения;
- датчик положения поперечины — если её перемещение оставляется управляемым, оно делается позиционной осью;
- концевые и аварийные выключатели — по каждому крайнему положению суппортов.
Подробнее о том, как точность станка поднимается по уровням и что это стоит, — в статье «Повышение точности станка с ЧПУ: три уровня и цены».
Электрический шкаф и силовая часть
Старый шкаф с релейной логикой демонтируется целиком — ремонтировать его дороже, чем заменить. Новый шкаф собирается под выбранную стойку и включает:
- вводной автомат, устройства защитного отключения и защиту от перенапряжений;
- частотный преобразователь главного привода с тормозным резистором или рекуперацией (планшайба с деталью в 5 тонн при торможении отдаёт огромную энергию — её нужно куда-то девать);
- сервоусилители осей и импульсные блоки питания цепей управления 24 В;
- программируемый логический контроллер (ПЛК) или встроенную логику стойки для вспомогательных механизмов: поворот и фиксация револьверной головки, зажим поперечины, станция смазки, гидравлика;
- клеммную организацию и документацию — без принципиальных схем следующий ремонт превратится в археологию.
Обязательная часть проекта — цепи безопасности: контролируемая остановка по категории, аварийный стоп-контур с дублированием, контроль тормоза планшайбы. Кинетическая энергия вращающейся планшайбы с заготовкой сопоставима с автомобилем на трассе, поэтому ограждение зоны и датчики доступа — не формальность. Вопросы дооснащения старых станков ограждениями и датчиками безопасности разбирались в отдельной статье.
Панель оператора и интерфейсы
Вместо кнопочной станции — панель оператора на стойке ЧПУ с дисплеем, переносным пультом с маховичком (для ручных доводочных перемещений с точной подачей), клавишами циклового пуска и удержания. Современные стойки читают программы с флеш-накопителей и по сети — наладчик заливает управляющие программы из технологического отдела без перфолент и перезаписи кассет ППЗУ, как это было со старыми П32.
Главный привод планшайбы
Три исходных сценария:
- Базовый асинхронный двигатель с коробкой скоростей (18 ступеней) — коробку оставляют или упрощают, двигатель переключают на управление от частотного преобразователя: получают плавную регулировку 5–250 об/мин и постоянную скорость резания по команде G96.
- Версии «300» с приводом постоянного тока (например, 1525.300) — тиристорные преобразователи и двигатели постоянного тока выработали ресурс и сняты с производства; при ретрофите их, как правило, заменяют асинхронным двигателем с частотным преобразователем.
- Поздние версии с регулируемым приводом — иногда удаётся сохранить исправный двигатель, заменив только систему управления.
Отдельно проверяется подшипниковый узел планшайбы и её балансировка: частотник расширит диапазон оборотов, и скрытые резонансы, не проявлявшиеся на ступенчатых скоростях, могут выйти наружу.
Револьверная головка и инструментальная система
Пятипозиционная револьверная головка вертикального суппорта — самый ценный элемент автоматизации, и при ретрофите её привод (двигатель поворота 0,8 кВт, механизм фиксации) интегрируется в логику стойки: смена инструмента по коду T, контроль доводки и зажима, диагностика отказа. Если головка изношена (люфт фиксатора, срабатывание кулачков), её разбирают и восстанавливают — искать новую головку на 1512/1516 дольше и дороже. На 1525 с двумя суппортами часто ставят четырёхпозиционные резцедержатели — их также можно оснастить электроприводом автоповорота. Полноценный инструментальный магазин с приводным инструментом на старых карусельных — редкость: это уже уровень нового обрабатывающего центра, и вкладывать в него имеет смысл только при обоснованной номенклатуре деталей.
Гидравлика, смазка, зажим поперечины
- Смазка направляющих — устаревшую жирную смазку заменяют импульсной централизованной станцией с контролем давления: направляющие карусельного несут огромные нагрузки, и масляное голодание убивает их за месяцы.
- Гидросистема (зажим поперечины, у части станков — гидравлика планшайбы) — промывается или заменяется, шланги и уплотнения меняются безусловно: резина 40-летней давности не ресурс.
- Зажим поперечины — связывается с логикой стойки: перемещение поперечины разрешено только при отпущенном зажиме, резание — только при зажатом (штатная блокировка у 1512/1516 была и в исходной схеме, её обязательно сохраняют в новой).
Что обязательно восстановить до ретрофита
Главное правило: стойка ЧПУ не лечит механику. Если направляющие изношены, а планшайба имеет люфт, сервоуправление лишь быстрее и точнее будет перемещать инструмент по неверной траектории.
До или параллельно с электрической частью ретрофита выполняется механическое восстановление. Практика капитальных ремонтов 1516Ф3 показывает стандартный состав таких работ: восстановление геометрии до паспортных параметров, замена шарико-винтовых передач по всем осям (если ставились) или пар винт-гайка, восстановление пары перемещения поперечины, замена гидросистемы и системы смазки.
Направляющие
Направляющие станины, поперечины и ползуна на станках с 40-летним стажем имеют износ в виде ложек и рисок: по центру хода, где суппорт работает чаще всего, — углубление в десятые доли миллиметра. Опции: шабрение вручную (долго, дорого, но аутентично), шлифовка на месте выносным оборудованием или переобработка с наклейкой полимерных лент против задиров. Без этого суппорт будет «проседать» в изношенной зоне, и конусность по длине хода сведёт на нет всю точность серво.
Планшайба
Проверяются осевой и радиальный люфт планшайбы (регулировка конических роликоподшипников или их замена), торцевое и радиальное биение по ГОСТ 44-93. Люфт планшайбы — это биение и конусность обрабатываемых деталей, которые не компенсирует ни одна стойка. Одновременно проверяется редуктор главного привода: износ шестерён коробки скоростей проявляется вибрацией и неравномерностью на малых оборотах.
Винты и пары перемещения
Ходовые винты с изношенной резьбой заменяются (при полной схеме — на шарико-винтовые передачи, при бюджетной — на новые трапецеидальные пары с компенсацией люфта гайкой и параметрами ЧПУ). Люфт винта в сотые доли миллиметра на длине 950 мм — это нестабильность размеров между проходами.
Проверка геометрии
По завершении механической части станок проверяется по нормам точности и жёсткости ГОСТ 44-93 «Станки токарно-карусельные. Основные параметры и размеры. Нормы точности и жёсткости» (стандарт введён взамен ГОСТ 44-72 и включает требования ИСО 3655). Только после протокола проверки геометрии имеет смысл монтировать стойку: сначала механика, потом электроника — этот порядок подробно обоснован в статье «Модернизация станка: с чего начать — механика или электроника».
Этапы проекта модернизации
- Аудит станка и диагностика. Осмотр на месте, замеры биений планшайбы, люфтов суппортов и винтов, состояния направляющих, ревизия электрики, проверка документов. По итогам — дефектная ведомость и решение: ретрофит, частичная модернизация или утилизация. Компания «Сервис Станков» выполняет диагностику на производстве от 5 000 ₽ с выездом инженера — для 1512/1516/1525 это правильный первый шаг, ведь цена ошибки «модернизировать нельзя» с запятой не там — миллионы.
- Проект и подбор состава. Выбор стойки, сервоосей, схемы обратной связи, главного привода; составление схемы электрической и циклограмм; согласование с производством по срокам простоя.
- Механическое восстановление. Направляющие, планшайба, винты, гидравлика, смазка — до норм точности по ГОСТ 44-93.
- Монтаж электрической части. Демонтаж старого шкафа, монтаж нового, установка серводвигателей, прокладка кабелей и разъёмов, монтаж датчиков и линеек, интеграция револьверной головки и поперечины.
- Пусконаладка. Настройка параметров осей и привода, компенсация люфтов и погрешности винта, привязка нулей, испытательные проточки, проверка точности позиционирования и повторяемости, отладка цикла смены инструмента и блокировок безопасности.
- Обучение и передача. Обучение операторов и наладчиков работе со стойкой, передача документации: схем, параметров, резервных копий программ и параметров ЧПУ. «Сервис Станков» проводит обучение персонала от 14 000 ₽ с отработкой навыков на вашем станке и вашем оборудовании.
Срок полного проекта для 1512/1516 — ориентировочно два-четыре месяца, для 1525 с двумя суппортами и восстановлением планшайбы — до полугода. Часто работы делят: механику делают в плановый отпуск оборудования, электрику — следом.
Экономика: новый станок против ретрофита
Сравнение честное только с учётом всей стоимости владения: новый станок требует фундамента, доставки 20–40-тонного груза, пусконаладки и обучения, а ретрофит — ещё и стоимости восстановления механики. Ориентировочные вилки по рынку (точная цена определяется после аудита конкретной машины):
| Вариант | Ориентировочная стоимость | Срок реализации | Что получаете |
|---|---|---|---|
| Новый одностоечный карусельный с ЧПУ (обработка до Ø1600 мм, Китай или Россия) | ориентировочно от 30 до 80 млн ₽ (открытые предложения рынка: станок с приводным инструментом и магазином — около 77–78 млн ₽) | поставка 4–9 месяцев + фундамент + пусконаладка | гарантию, современную кинематику, приводной инструмент, но и риск зависимости от поставщика |
| Новый двухстоечный (обработка от Ø2500 мм) | ориентировочно от 45–50 млн ₽ и выше | 6–12 месяцев | то же, плюс новые обязательства по фундаменту под 40+ тонн |
| Ретрофит 1512/1516: электрика + ЧПУ + сервооси, без глубокой механики | ориентировочно 1,5–6 млн ₽ | 1,5–3 месяца | ЧПУ на исправной механике; риск: скрытый износ направляющих |
| Полный ретрофит 1512/1516 с восстановлением механики (направляющие, планшайба, винты, гидравлика) | ориентировочно 3–8 млн ₽ | 2–4 месяца | станок с геометрией, близкой к паспортной, и современным управлением |
| Глубокий ретрофит крупногабарита (1525 и тяжелее) | ориентировочно 6–12 млн ₽ | 3–6 месяцев | экономию против нового станка в разы при сохранении несущей базы |
| Частичная модернизация: УЦИ или электронные маховички вместо лимбов | ориентировочно от 0,3 до 1 млн ₽ | 2–4 недели | цифровую индикацию размеров без контурной обработки; промежуточный этап |
Даже верхняя граница полного ретрофита 1516 (порядка 8 млн ₽) в четыре-девять раз дешевле нового станка сопоставимого типоразмера. При этом несущая база у советского чугуна часто жёстче, чем у бюджетных современных машин нижнего ценового сегмента. Общий принцип выбора между ремонтом и покупкой, методика расчёта окупаемости и частые ошибки — в статье «Ремонт станка или покупка нового: как посчитать и решить».
Фундамент, масса и перевозка: особенности крупногабарита
Масса — главный фактор, отличающий проект ретрофита карусельного станка от ретрофита обычного токарного.
- Фундамент. 1512 весит 16,5 тонны, 1516 — 20, 1525 — 35,5. По паспорту на каждый станок есть строительное задание на фундамент: типовая практика — железобетонный фундамент глубиной порядка 1–1,5 метра из бетона класса не ниже В15 (М200) с армированием, установка станка на клиновых опорах с выверкой по уровню и крепление анкерными болтами. При ретрофите на прежнем месте фундамент, как правило, уже есть — но его состояние проверяют: за десятилетия бетон крошится, а масло из гидросистемы разрушает основание. Если станок переносится в другой цех, фундамент устраивается заново по строительному заданию. Правила установки, выравнивания и крепления подробно описаны в статье «Установка станка: фундамент, выравнивание, крепление».
- Перевозка. Перемещение 1512/1516 требует демонтажа поперечины и револьверного суппорта, спецтранспорта с грузоподъёмностью от 20 тонн и такелажных работ; 1525 перевозится только частично разобранным (стойки, поперечина, стол отдельно). Нарушенная геометрия после переезда — стандартное следствие экономии на такелаже: после перевозки станок обязательно проходит повторную выверку и проверку геометрии. Технологию демонтажа и переезда разбираем в статье «Демонтаж и перевозка станка в другой цех: правила».
- Выверка после любых работ. И ретрофит, и переезд заканчиваются выверкой уровня (продольного и поперечного) с допуском, оговорённым паспортом, — перекос станины на крупногабарите даёт конусность, которую стойка не скомпенсирует.
Сценарии применения: три типовых кейса
Сценарий 1. Цех штамповочной оснастки: 1512 под контурную обработку
Исходная ситуация: 1512 1978 года в цехе оснастки прессового производства, стойка П32-3 умерла десять лет назад, матрицы и пуансоны вытяжных штампов до Ø1200 мм точают вручную по лимбам, сроки изготовления оснастки — главный тормоз запуска новых изделий. Механика при аудите признана крепкой: направляющие в допуске, планшайба с люфтом 0,03 мм.
Состав работ: регулировка подшипников планшайбы, новое УЦИ не ставим — сразу ЧПУ; стойка уровня Syntec 21MA (или НЦ-230), сервоприводы X и Z с редукторами, частотный преобразователь на главный двигатель, линейный датчик на ось X, интеграция револьверной головки, импульсная смазка направляющих, новый электрошкаф.
Результат (ориентировочно): контур матрицы, который вручную точили два дня, отрабатывается по программе за три-четыре часа; повторное изготовление матрицы для следующего пресса — запуск сохранённой программы; токарь 6-го разряда больше не узкое место — операторов двое. Ориентировочная стоимость проекта — 3–5 млн ₽ против 30+ млн ₽ за новый станок.
Сценарий 2. Крупногабаритное производство: 1525 под два суппорта
Исходная ситуация: двухстоечный 1525 в производстве фланцев, дисков и обечаек до Ø2500 мм, версия «300» с приводом постоянного тока: тиристорный преобразователь периодически отказывает, ремонтных мощностей для ДПТ в регионе нет. Обрабатываются единичные и мелкосерийные детали, точность посадочных поясков критична.
Состав работ: замена главного привода на асинхронный двигатель с частотным преобразователем, сервоприводы вертикального суппорта (X/Z) и опционально второго суппорта как третьей оси, стойка Fanuc или Sinumerik (для силовой контурной обработки крупных деталей), датчик резьбы на планшайбе, восстановление планшайбы (замена роликоподшипников, торцевое биение по нормам ГОСТ 44-93), замена гидросистемы зажима поперечины, ограждение зоны планшайбы.
Результат (ориентировочно): станок Ø2500 с ЧПУ за 6–12 млн ₽ — при цене нового двухстоечного станка от 45–50 млн ₽ экономия кратная; загрузка детали 16 тонн осталась возможной, чего нет у большинства недорогих новых машин этого класса.
Сценарий 3. Ремонтная база завода: 1516 поэтапно
Исходная ситуация: 1516 в ремонтно-механическом цехе, работает на лимбах, номенклатура — валки, полумуфты, корпусные детали, ступицы. Бюджета на полный ретрофит сейчас нет, но размеры «плавают», брак по посадкам, зависимость от пожилого токаря.
Решение — поэтапная модернизация: сначала устройство цифровой индикации и электронные маховички (бюджет порядка 0,3–0,7 млн ₽, срок две недели), через год — полная схема с ЧПУ и сервоприводами. Этапы, состав и результат такого пути разобраны в статье «Модернизация станка с УЦИ в ЧПУ: этапы и результат».
Результат (ориентировочно): уже после первого этапа уходит брак «на глазок», токарь работает по цифровым координатам; после второго станок выполняет контурные проходы по программе и перестаёт зависеть от разряда исполнителя.
Риски модернизации и как их снимают
| Риск | Чем опасен | Как снимают |
|---|---|---|
| Скрытый износ направляющих и планшайбы | После установки ЧПУ точность не достигается, деньги на электронику потрачены зря | Аудит с замерами до начала работ; механическое восстановление в проекте до монтажа стойки |
| Неверный подбор серводвигателей по моменту | Пропуски, перегрев, срыв следящей системы на силовых проходах | Расчёт привода по массам узлов, усилию резания и требуемым ускорениям; запас по моменту 20–30 % |
| Дефицит запчастей к старым стойкам (П32, Н33-1М и др.) | Простой при каждом отказе, поиск плат на разборках | Полная замена электрики на поддерживаемую платформу вместо латания старой |
| Потеря функции нарезания резьбы | Станок «не умеет» то, что умел в 1980-м | Датчик на планшайбе в составе проекта обязателен, проверка резьбы при приёмке |
| Неинтегрированная револьверная головка | Смена инструмента вручную, теряется половина выгоды ЧПУ | Включение поворота и фиксации головки в логику стойки (Т-функция) с контролем положения |
| Экономия на безопасности | Планшайба с деталью в тонны — объект повышенной опасности | Ограждения, блокировки доступа, контролируемый останов, исправный тормоз планшайбы |
| Кадровый разрыв после запуска | Дорогой станок простаивает, потому что «никто не знает, как» | Обучение операторов и наладчиков в составе проекта, документация и резервные копии параметров при передаче |
| Некачественная выверка после перемещения станка | Конусность и биение, неустранимые настройками стойки | Выверка по уровню и проверка геометрии после любых такелажных работ, до пусконаладки |
Частые вопросы о модернизации 1512/1516/1525
Сколько стоит перевести карусельный станок 1512 или 1516 на ЧПУ?
Ориентировочно: электрическая часть с стойкой и сервоприводами — 1,5–6 млн ₽, полный проект с восстановлением механики — 3–8 млн ₽, глубокий ретрофит двухстоечного 1525 — 6–12 млн ₽. Точная смета возможна только после аудита конкретного станка: разница между «живым» 1516 и станком после тридцати лет в два смены кратная.
Можно ли оставить родной главный двигатель?
Да, если он исправен и это асинхронный двигатель: он подключается через частотный преобразователь. Версии с приводом постоянного тока («300») обычно переводят на асинхронный двигатель — тиристорные преобразователи и коллекторные узлы ДПТ изношены и не поддерживаются.
Сохранится ли нарезание резьбы?
Да — при установке датчика положения на планшайбе стойка синхронизирует подачу с фактическим углом поворота и нарезает резьбу резцом по программе. Без этого датчика резьба невозможна, поэтому он входит в грамотный проект по умолчанию.
Какую точность даёт ретрофит?
Точность определяет механика, а не стойка. При восстановленных направляющих, отрегулированной планшайбе и замкнутой схеме с линейными датчиками реально достижимы повторяемость размеров 0,01–0,02 мм и геометрия в пределах норм класса Н по ГОСТ 44-93. На изношенной механике стойка лишь ускорит изготовление брака.
Сколько длится простой станка при модернизации?
Ориентировочно: 1,5–3 месяца для 1512/1516 (электрика плюс точечная механика), до 4–6 месяцев для полного проекта на 1525. Простой сокращают, выполняя механическую часть в плановый отпуск оборудования и заказывая электрику заблаговременно.
Нужны ли линейные датчики, или хватит энкодеров на двигателях?
Для ремонтной базы с валками и муфтами часто достаточно полузамкнутой схемы с энкодерами и грамотной компенсацией люфта. Для оснастки и точных посадочных поясков на крупногабарите выгодна замкнутая схема с линейками: длинные винты и податливая станина под массой детали в тонны вносят погрешности, которые энкодер на валу не видит.
Можно ли модернизировать поэтапно?
Да, и для ремонтных баз это типовой путь: сначала УЦИ и электронные маховички (от 0,3–1 млн ₽), затем ЧПУ с сервоприводами. Единственное «железное» правило этапности: механику восстанавливают на первом же этапе, не откладывая — электроника на изношенных направляющих не имеет смысла.
Заключение и чем поможет «Сервис Станков»
Модернизация токарно-карусельного станка 1512, 1516 или 1525 под ЧПУ — это инвестиция в три-восемь миллионов рублей (для двухстоечных машин — до двенадцати), которая возвращает станку возможности нового оборудования за десятки миллионов: контурную обработку по программе, повторяемость, скорость переналадок и независимость от дефицитных токарей высших разрядов. Условия успеха два: сначала восстановить механику до норм ГОСТ 44-93, затем уже ставить стойку, сервоприводы и датчики — и не экономить на безопасности и обучении персонала.
Инженеры «Сервис Станков» работают со станками этого класса в 45 регионах России, Беларуси и Казахстане: от диагностики на производстве и аудита перед модернизацией до установки дополнительных опций от 15 000 ₽ — от датчиков и ограждений до приводов и панелей оператора. Материалы по обслуживанию станков этой группы собраны в разделе «Токарно-карусельные станки»; консультации — по телефону +7 (495) 157-55-11 и почте info@service-stanki.ru.
Источники
- ГОСТ 44-93 (ИСО 3655-86). Станки токарно-карусельные. Основные параметры и размеры. Нормы точности и жёсткости
- Каталог-справочник «Токарно-карусельный станок 1512»: паспортные характеристики (архив станочной документации)
- Каталог-справочник «Токарно-карусельный станок 1516»: паспортные характеристики (архив станочной документации)
- Каталог-справочник «Токарно-карусельный станок 1525»: паспортные характеристики (архив станочной документации)
- Каталог-справочник «Станок токарно-карусельный одностоечный 1516Ф3 с ЧПУ» (архив станочной документации)
- Википедия: Токарный станок (раздел о токарно-карусельных станках)
- Syntec America — официальный сайт производителя систем ЧПУ (серии 21A/21MA для токарных ретрофитов)
- INOVANCE — официальный сайт производителя серводвигателей и преобразователей для станкостроения