

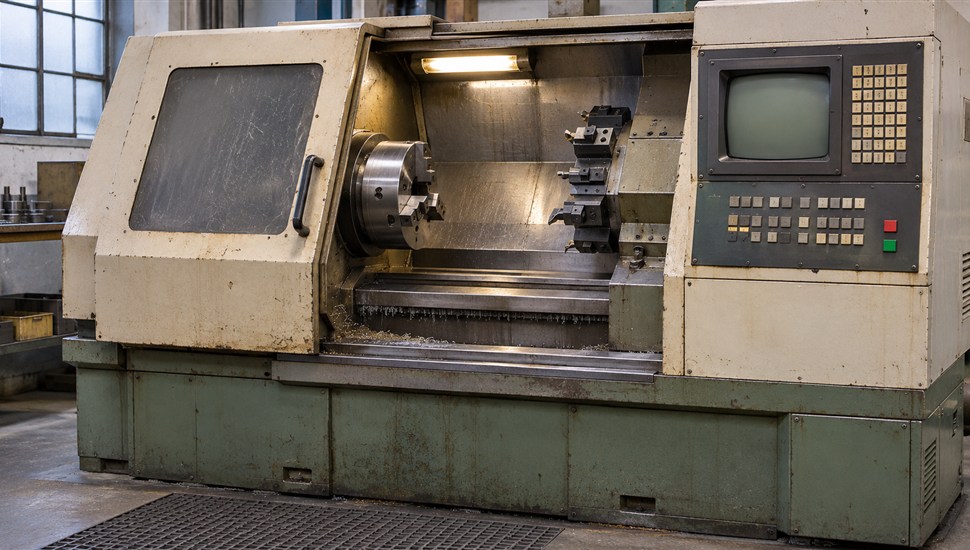
В цехах российских заводов до сих пор работают тысячи станков, выпущенных в 1970–1990-е годы: токарные 16А20Ф3 и 16К20Ф3, карусельные 1Л532, расточные, фрезерные с ЧПУ. Типичная картина знакома каждому главному механику: механика за десятилетия почти не потеряла качества — чугунная станина, шлифованные направляющие, шпиндельная бабка в порядке, а станок мёртв. Причина почти всегда одна — отказавшая система ЧПУ: стойка 2Р22, «Электроника НЦ-31», П32-3 или другой советский вычислитель, к которому нет запчастей, документации и специалистов.
Отсюда и главный вопрос, на который отвечает эта статья: стоит ли «воскрешать» такой станок, во что обойдётся оживление, когда выгоднее продать его как донора запчастей или сдать в металл, а когда — вложить деньги в полный ретрофит с современной стойкой Syntec, HCNC или INOVANCE. Разберём две модели-архетипа: токарный патронно-центровой 16А20Ф3 и токарно-карусельный 1Л532 (с модификацией 1Л532Ф2 с ЧПУ), а вместе с ними — и всё их семейство.
Почему советские станки с ЧПУ умирают «наполовину»
Советское станкостроение делало ставку на ресурс механики. Станины отливались из чугуна и проходили старение, направляющие закалялись и шлифовались, коробки передач и шпиндельные узлы проектировались с двух-трёхкратным запасом. Поэтому станина 16А20Ф3 массой более четырёх тонн и направляющие карусельного 1Л532 честно служат 40–50 лет и нередко сохраняют точность лучше, чем недорогие современные аналоги.
Электроника — другое дело. Стойки ЧПУ 1970–1980-х годов проектировались на элементной базе того времени: микросхемы малой степени интеграции, модули памяти, требующие резервного питания, электролитические конденсаторы с расчётным ресурсом 10–15 лет, разъёмы и контактные пары, окисляющиеся от времени и вибраций. К 2020-м годам эти узлы выработали ресурс несколько раз. Заводы-изготовители стоек давно прекратили выпуск, платы и микросхемы сняты с производства, а паспорта и схемы на конкретный станок чаще всего утеряны ещё при переездах между цехами и владельцами.
Итог: по всему парков советских ЧПУ-станков складывается одна и та же ситуация — механика жива, электроника мертва. Это классический случай, когда экономически оправдан не ремонт и не покупка нового станка, а ретрофит: полная замена системы управления и приводов при сохранении механической части. Подробнее о том, чем ретрофит отличается от ремонта и капвложения, — в статье «Ретрофит станка: что это, когда выгоден и из чего состоит».
Карточка модели: токарный станок с ЧПУ 16А20Ф3
16А20Ф3 — токарный патронно-центровой станок с ЧПУ, созданный на базе легендарного 16К20Ф3. Выпускался Московским станкостроительным заводом «Красный пролетарий» имени А. И. Ефремова; руководство по эксплуатации датировано 1988 годом. Станок относится к классу повышенной точности (класс П по ГОСТ 8-82) и предназначен для обработки тел вращения в полуавтоматическом цикле: точения, растачивания, сверления, нарезания резьб.
| Параметр | Значение |
|---|---|
| Класс точности | П (повышенный) по ГОСТ 8-82 |
| Наибольший диаметр обработки над станиной | 320 мм (у 16К20Ф3С32 — 400 мм) |
| Наибольший диаметр обработки над суппортом | 200 мм |
| Наибольший диаметр устанавливаемого изделия | 500 мм |
| Наибольшая длина обработки (РМЦ 1000 мм) | 900 / 750 / 850 мм при головке на 6 / 8 / 12 позиций |
| Диаметр отверстия шпинделя | 55 мм (по заказу 64 мм), конец шпинделя 6К по ГОСТ 12593-72 |
| Пределы частот вращения шпинделя | 20–2500 об/мин, 9 автоматически переключаемых скоростей |
| Наибольший допустимый крутящий момент | до 800 Н·м |
| Главный двигатель | 11 кВт; суммарная мощность станка 24 кВт |
| Перемещения | продольное (Z) 905 мм, поперечное (X) 210 мм |
| Рабочие подачи | продольные 10–2000 мм/мин, поперечные 5–1000 мм/мин |
| Скорость быстрых ходов | 15 м/мин (Z), 7,5 м/мин (X) |
| Нарезание резьб | шаг 0,25–40 мм |
| Приводы подач | двигатели 23 Н·м (Z) и 17 Н·м (X), защищённые шарико-винтовые пары |
| Датчики обратной связи | ВЕ178А / ВЕ178А5, дискретность ЧПУ 0,001 мм |
| Револьверная головка | 6, 8 или 12 позиций (УГ9326, УГ9328, УГ9325) |
| Габариты и масса | 3700×3000×2100 мм, 4150 кг |
Какие стойки ЧПУ стояли на 16А20Ф3
Индекс после букв «С» в обозначении исполнения указывает на установленную систему ЧПУ. Это важно понимать при покупке б/у станка: от стойки зависит, что именно придётся менять и насколько жива электрика.
| Исполнение | УЧПУ | Комментарий |
|---|---|---|
| 16А20Ф3С15 | МС2101 | ранние отечественные стойки, запчастей практически нет |
| 16А20Ф3С19 | 2У22-62 | одна из первых серийных систем для токарных станков |
| 16А20Ф3С32 | 2Р22 | самое массовое исполнение; контурно-позиционное УЧПУ |
| 16А20Ф3С39 | «Электроника НЦ-31-02» | оперативное УЧПУ с малым объёмом памяти |
| 16А20Ф3С40, С47 | Sinumerik 802C | поздние выпуски, импортная стойка |
| 16А20Ф3С43 | МС2109 | поздняя отечественная система |
| 16А20Ф3С49 | NC-200 | поздняя отечественная система |
К этому же семейству относятся токарные 16К20Ф3 (обычно со стойкой 2Р22) и станки РТ705Ф3 / РТ755Ф3 Рязанского станкостроительного завода — например, РТ705Ф312 с УЧПУ 2ПТ-71, шаговыми двигателями ШД5-Д1 с гидроусилителями моментов и шарико-винтовыми парами. Судьба у них одинаковая: механика живучая, электроника и разомкнутые следящие контуры на шаговых двигателях морально и физически устарели. Владельцы таких станков сталкиваются ровно с теми же решениями, что и хозяева 16А20Ф3, поэтому всё сказанное ниже применимо и к ним.
Карточка модели: токарно-карусельный 1Л532 и его модификация с ЧПУ 1Л532Ф2
1Л532 — токарный карусельный двухстоечный станок Краснодарского станкостроительного завода имени Г. М. Седина для черновой и чистовой обработки крупных заготовок: обтачивания и растачивания цилиндрических и конических поверхностей, протачивания торцов. Базовая версия управлялась с подвесного пульта; модификация 1Л532Ф1 оснащалась устройством цифровой индикации (УЦИ), а 1Л532Ф2 — полноценной системой ЧПУ П32-3. На правом суппорте 1Л532Ф2 устанавливалась пятипозиционная револьверная головка с автоматической сменой инструмента.
| Параметр | Значение |
|---|---|
| Класс точности | Н (нормальный) по ГОСТ 8-82 |
| Наибольший диаметр обрабатываемого изделия | 3150 мм (диаметр планшайбы 2800 мм) |
| Наибольшая высота обрабатываемого изделия | 1600 мм |
| Наибольшая масса изделия | 16 000 кг (при 1,25–40 об/мин), 9000 кг (при 50–63 об/мин) |
| Частота вращения планшайбы | 1,25–63 об/мин, 18 скоростей, реверс |
| Главный привод | 55 кВт (у модификации Ф1-300 — двигатель постоянного тока с тиристорным преобразователем) |
| Подачи суппортов | 0,04–16 мм/об, 18 подач; скорость установочных перемещений 5–1800 мм/мин |
| Вертикальные суппорты | 2 шт.; горизонтальное перемещение до 1720 мм, вертикальное до 1200 мм; ползун поворачивается на ±30° |
| Допускаемое усилие резания | 6700 кгс двумя суппортами |
| Поперечина | перемещение до 1240 мм, скорость 360 мм/мин, гидромеханический зажим |
| Система управления | 1Л532 — подвесной пульт; 1Л532Ф1 — УЦИ; 1Л532Ф2 — ЧПУ П32-3 |
| Габариты и масса | около 5490×6540×5100 мм, 43 000 кг |
| Условия эксплуатации | температура в цехе не ниже +15 °C, иначе загустевает смазка |
Практический смысл этих цифр для решения о воскрешении: новый карусельный станок такого класса (обработка до 3,2 м, деталь до 16 т) — это уже не «конкурент за пару миллионов», а серьёзная инвестиция на десятки миллионов рублей с длительным сроком поставки. Поэтому для 1Л532 и родственных карусельных станков вопрос обычно стоит не «ретрофит или новый», а «ретрофит или остаться без крупногабаритной обработки вообще». Подробнее о таких станках — в разделе токарно-карусельных станков.
Что умирает в электронике и почему запчасти не найти
Системы ЧПУ 2Р22, «Электроника НЦ-31», П32-3, 2У22 и их сородичи были вершиной советской приборной промышленности — но их компоненты рассчитывались на 8–12 лет службы, а не на полвека. Вот типовые точки отказа:
- Память с резервным питанием. Параметры станка и управляющие программы хранились в ОЗУ, питаемом от батарей или аккумуляторов. Батарея садится, память обнуляется — и стойка «забывает» конфигурацию станка. Например, у «Электроники НЦ-31» объём оперативной памяти составлял всего 8 Кбайт: уход параметров означал перенастройку с нуля, часто без исходных данных.
- Электролитические конденсаторы в блоках питания и приводах. Высохший конденсатор даёт пульсации, сбои процессора и «плавающие» аварии, которые исчезают при измерениях и возвращаются в работе.
- Микросхемы малой степени интеграции (серии К155, К553 и аналогичные) и разрядные индикаторы. Выпуск прекращён, складские запасы 1980-х исчерпаны, а восстановление плат — штучная работа радиоинженера по принципу «перепаять всё подозрительное».
- Разъёмы, клеммы, проводники. Окисление контактных пар за 30–40 лет даёт самые коварные неисправности: станок случайно останавливается, приводы «дерутся», сигналы датчиков пропадают. Об этой категории отказов — невидимых и самых коварных — стоит помнить отдельно: окисленный разъём имитирует отказ стойки или датчика.
- Датчики обратной связи типа ВЕ178. Фотоэлектрические диски мутнеют и загрязняются, считыватели изнашиваются, а новых изготовителей штучных советских датчиков нет.
- Тиристорные преобразователи и приводы (например, привод главного движения на двигателе постоянного тока у модификации 1Л532Ф1-300). Тиристоры и платы управления этих серий сняты с производства, а сам коллекторный двигатель требует обслуживания щёточно-коллекторного узла.
- Программное обеспечение и документация. Постпроцессоры под стойки 2Р22 и НЦ-31 не поддерживаются современными CAM-системами, руководства утеряны, коды аварий не расшифровываются без оригинального описания.
По опыту сервисных инженеров, таблица типовых «симптомов смерти» советской стойки выглядит так:
| Симптом | Вероятная причина | Есть ли смысл чинить |
|---|---|---|
| После выходных станок «забыл» все параметры и программы | села батарея резервного питания ОЗУ | замена батареи помогает, но параметры приходится восстанавливать вручную — нужен исходный лист параметров |
| Случайные аварии без закономерности, пропадание сигналов датчиков | высохшие конденсаторы, окисленные разъёмы, наводки по цепям питания | локально — да; но после третьего-четвёртого такого отказа затраты на поиск превышают стоимость замены стойки |
| Искажения на дисплее, зависания при вводе программы | деградация плат памяти и процессорного модуля | практически нет: платы не выпускаются, донорские стойки тоже выработали ресурс |
| Привод «не держит» скорость, ток якоря скачет | тиристорный преобразователь, тахогенератор, щёточный узел двигателя | иногда да (замена на современный частотный преобразователь), но это уже половина ретрофита |
| Стойка не включается вообще | блок питания, силовая часть | диагностика имеет смысл только чтобы решить: менять стойку целиком или частично |
Первое правило воскрешения: сначала аудит механики, потом смета на электронику
Электроника не лечит износ. Если направляющие убиты, никакая стойка Syntec не вернёт станку точность — он будет «умно» перемещаться по изношенным направляющим и стабильно делать брак. Поэтому решение о ретрофите принимается только после инструментального аудита механической части. Логика выбора «с чего начинать — механику или электронику» подробно разобрана в статье «Модернизация станка: с чего начать — механика или электроника».
Чек-лист аудита перед воскрешением
| Узел | Как проверять | Критерий «жив» | Критерий «приговор» |
|---|---|---|---|
| Станина и направляющие | осмотр на задиры и риски, проверка уровня по ГОСТ 8-82, шабрение на краску, пробные детали с замером конусности | конусность на пробной детали до 0,03–0,05 мм на длине, равномерное пятно контакта | глубокие задиры, ступенчатый износ, конусность более 0,1 мм на 300 мм, трещины станины |
| Шарико-винтовая пара / ходовой винт | замер осевого люфта индикатором, проверка на люфт по всей длине хода, ощупывание винта на витках | люфт до 0,1 мм на диаметр — компенсируется параметрами стойки | люфт более 0,2–0,3 мм, выкрашивание шариков, волнистость витков — нужна замена ШВП |
| Шпиндель (шпиндельная бабка) | биение центра и конуса шпинделя индикатором, радиальный зазор, шум и нагрев на пробных режимах | биение в пределах паспортных норм класса точности станка | биение кратно выше нормы, гул, перегрев — нужен ремонт бабки с заменой подшипников |
| Револьверная головка | повторяемость позиции после 20–30 поворотов, люфт диска, целостность датчиков позиций | повторяемость в пределах 0,01–0,02 мм | разброс позиций, износ мальтийского механизма, отсутствие датчиков — замена или капитальный ремонт |
| Задняя бабка (для токарных) | люфт пиноли, соосность со шпинделем, состояние корпуса | люфт в норме, соосность в допуске | изношенный корпус, потеря соосности после аварий |
| Планшайба и стол (карусельные) | радиальное и торцовое биение планшайбы, осевой люфт стола, состояние зубчатых реек и конических передач | биение в пределах норм для класса Н | люфт стола с ударами, поломанные зубья реек — восстановление сравнимо со стоимостью ретрофита |
| Поперечина и суппорты (карусельные) | пятно контакта направляющих, работа зажима поперечины, люфты ползунов | зажим держит, перемещения плавные | проседание поперечины под нагрузкой, износ направляющих сверх ремонтных норм |
| Гидравлика, смазка, СОЖ | давление в контурах, состояние масла, утечки, работа насосов станции | станция держит давление, масло чистое | коррозия гидробака, мёртвые насосы, коксованная смазка в трубках |
| Электрика машины | состояние электрошкафа, двигателей, кабелей, датчиков, целостность цепей безопасности | двигатели и электроавтоматика рабочие или заменяемы штатно | массовые отказы по всей электрике, сгоревшие двигатели, бездокументные переделки «колхозным» способом |
Важная оговорка по критериям: паспортный класс точности — это потолок для станка. 16А20Ф3 имеет класс П (повышенный), 1Л532 — класс Н (нормальный): после идеального ретрофита карусельный не станет прецизионным. Что даёт современная стойка — это повторяемость, стабильность, удобство программирования и диагностики, а не превышение геометрических норм механики. Как правильно оценить состояние ШВП перед решением — в материале «ШВП: признаки износа и замена шарико-винтовой передачи».
Если станок долго стоял, перед любыми испытаниями его нужно правильно расконсервировать и проверить по шагам — порядок действий описан в статье «Станок не запускается после долгого простоя: что проверить по шагам». Профессиональный аудит парка с протоколами по каждому станку удобнее заказывать со стороны — например, диагностика на производстве в «Сервис Станков» стоит от 5 000 ₽, и по итогам вы получаете заключение, из которого сразу видно, какой станок оживлять, а какой списывать.
Четыре судьбы станка: таблица решений
По результатам аудита каждый советский ЧПУ-станок попадает в одну из четырёх категорий. Правильная категория — половина экономики проекта.
| Вариант | Когда выбирать | Что делается | Ориентировочные затраты и срок | Результат |
|---|---|---|---|---|
| Полный ретрофит | механика подтверждённо живая, станок загружен, нового аналога покупать дорого или долго | полная замена стойки, приводов, датчиков и электрошкафа с сохранением механики | для токарного типа 16А20Ф3 — ориентировочно 1–3 млн ₽, 1,5–4 месяца; для карусельного типа 1Л532 — заметно выше из-за габаритов и числа осей | станок на современной базе с ресурсом электроники на 10–15 лет |
| Частичный ретрофит / ремонт электроники | стойка ещё работает или отказ локальный (батарея, привод, датчик), механика живая, станок нужен «вчера» | точечная замена модулей, ремонт плат, замена отдельных приводов и датчиков на аналоги | от десятков тысяч рублей за модуль; работает как мера на 1–3 года | временное оживление с риском новых отказов в любой момент |
| Донор запчастей | механика изношена или повреждена, но модель массовая и востребованная на вторичном рынке | станок разбирается: шпиндельная бабка, задняя бабка, ограждения, револьверная головка, винты продаются владельцам таких же станков | не затраты, а доход: ориентировочно сотни тысяч рублей за разбор живых узлов | частичная компенсация, парк чистится от балласта |
| Утилизация | механика мертва, модель неликвидна, узлы никому не нужны | демонтаж, разделка, сдача лома (только 1Л532 — это более 40 тонн металла), вывод из учёта | сдача металла обычно покрывает демонтаж | освобождение площади и снятие головной боли |
Промежуточных сценариев стоит избегать сознательно: самый дорогой путь — это «починить немножко», потом ещё немножко, а через два года всё равно делать ретрофит, но уже с переплатой за аварийные простои.
Из чего состоит полный ретрофит: что именно меняется
Ретрофит советского станка — это не «поменять коробочку со стойкой». Современная стойка не умеет разговаривать с советскими тиристорными приводами и датчиками, поэтому меняется вся цепочка управления. Типовой состав проекта для токарного станка класса 16А20Ф3:
| Компонент | Что ставится | Ориентировочная вилка (токарный класс) |
|---|---|---|
| Стойка ЧПУ | Syntec, HCNC, INOVANCE (импортные) или NC-201/NC-210, МС2109 (отечественные); токарное исполнение с диалоговым программированием | 250–600 тыс. ₽ |
| Сервоприводы подач | комплект из двух сервоусилителей с двигателями и энкодерами на оси X и Z вместо двигателей 23/17 Н·м и усилителей | 200–500 тыс. ₽ |
| Главный привод | частотно-регулируемый привод с асинхронным (или векторным) двигателем; вариант — сохранение штатного двигателя с преобразователем | 150–400 тыс. ₽ при замене |
| Датчики | энкодеры обратной связи вместо ВЕ178, датчик положения резца (резьбонарезания) на шпинделе, датчики нуля, концевые и аварийные выключатели | 50–150 тыс. ₽ |
| Электрошкаф | новый шкаф: вводное устройство, контакторы, защита, блоки питания, реле, клеммы, вентиляция с фильтрами | 300–700 тыс. ₽ с монтажом |
| Пульты оператора | панель стойки, подвесной пульт с кнопками и переключателями, сигнальные лампы; о замене пультов — статья «Замена пульта управления МПК на современный» | 80–200 тыс. ₽ |
| Кабели и соединения | полная перезатяжка силовых и сигнальных цепей, экранированные кабели датчиков, разъёмы | входит в стоимость шкафа либо отдельной позицией |
| Механические работы | по итогам аудита: замена ШВП, ремонт направляющих, ревизия шпиндельной бабки, головки, гидравлики | от нуля до 800 тыс. ₽ и выше |
| Программная часть | программа электроавтоматики (PLC), постпроцессор под вашу CAM-систему, перенос типовых программ обработки | 100–300 тыс. ₽ |
| Пусконаладка и аттестация | настройка контуров, компенсация люфтов и погрешности винта, испытания по ГОСТ ISO 230-2, обучение операторов и наладчиков | 150–400 тыс. ₽ |
Итого по электронике для токарного станка этого класса набирается ориентировочно 0,8–2,5 млн ₽; полный проект с механическими работами — обычно 1,5–3,5 млн ₽ в зависимости от состояния. Для карусельного 1Л532 вилка смещается вверх: больше осей (два суппорта, поперечина, зажимы), мощнее привод планшайбы, дороже монтаж в габаритах сорокатрёхтонной машины. Общий принцип бюджетирования ретрофита и факторы, которые его ломают, разобраны в статье о составе и экономике ретрофита.
Этапы проекта ретрофита: от аудита до аттестации
- Аудит и решение. Инструментальная проверка механики по чек-листу выше, дефектация электрики, заключение о целесообразности. Этап стоит недорого относительно всего проекта, но именно он защищает от вложений в мёртвый станок.
- Технический проект. Выбор стойки и приводов, схема кинематики и датчиков, план шкафа, карта замены узлов, смета и график. На этом же этапе решается судьба документации: если паспорта нет, схемы снимаются с живого станка до демонтажа.
- Заказ оборудования. Стойка, приводы, датчики, аппараты шкафа. Сроки поставки — от пары недель до нескольких месяцев, это обычно самый длинный этап.
- Демонтаж старой электроники. Стойка 2Р22/НЦ-31/П32-3, старые шкафы, приводы и кабели убираются. Рабочие советские узлы (станции смазки, гидравлика, электроавтоматика частично) по решению проекта сохраняются.
- Механические работы. По смете: замена ШВП, ремонт направляющих, ревизия шпинделя, обслуживание гидравлики. Делается параллельно с ожиданием оборудования.
- Монтаж нового шкафа и прокладка цепей. Установка шкафа, пультов, двигателей, датчиков, протяжка кабелей, маркировка.
- Написание и отладка электроавтоматики. Логика станка (зажимы, ограждения, смена инструмента, смазка, СОЖ) переносится в программу логического контроллера стойки.
- Пусконаладка. Настройка приводов, параметров кинематики, компенсация люфта и погрешности винта по длине хода, выход на рабочие режимы.
- Аттестация точности. Испытания позиционирования осей по ГОСТ ISO 230-2 с протоколом «до/после», обработка и приёмка пробных деталей.
- Обучение и сдача. Операторы и наладчики осваивают стойку, передаются схемы, параметры, резервные копии и эксплуатационная документация.
По срокам: замена электроники на токарном станке занимает ориентировочно 1,5–4 месяца, с капитальными механическими работами — до полугода. Проект по карусельному станку идёт дольше из-за объёма монтажа и наладки.
Экономика: воскрешение против нового станка и списания
Считать надо не «сколько стоит оживить», а «сколько стоит закрыть производственную задачу». Сравнение вариантов для токарной группы:
| Вариант | Ориентировочные затраты | Срок ввода | Риски и ограничения |
|---|---|---|---|
| Ретрофит 16А20Ф3 | 1,5–3,5 млн ₽ (электроника 0,8–2,5 млн ₽ + механика по аудиту) | 1,5–4 месяца | скрытые дефекты механики; потолок точности — паспортный класс П; станок остаётся морально простым (нет приводного инструмента и т. п.) |
| Частичный ремонт электроники | от 30–50 тыс. ₽ за локальные отказы | дни–недели | эффект временный, следующие отказы неизбежны; подходит как мост до ретрофита |
| Новый токарный станок с ЧПУ сопоставимого класса (импортные аналоги) | ориентировочно от 1,5–4 млн ₽ и выше | от 2–3 месяцев до полугода с поставкой | выше цена входа; зависимость от поставщика и запчастей; зато новая механика и гарантия |
| Покупка б/у станка с живой электроникой | широкая вилка, качество непредсказуемо | быстро | лотерея: без проверки по чек-листу можно купить чужую проблему (см. чек-лист покупки б/у станка с ЧПУ) |
| Списание / донорство | нулевые или отрицательные (доход от узлов и лома) | — | задача крупногабаритной/токарной обработки остаётся открытой, если станок был загружен |
Практические ориентиры для решения:
- Правило 50–60%. Если смета ретрофита приближается к 50–60% цены нового станка с нужными характеристиками, выгода исчезает — проще брать новый. Это же правило крупнее описано в разборе переделки советских станков под ЧПУ.
- Для карусельных правило работает иначе. Новый станок класса 1Л532 стоит десятки миллионов рублей и имеет сроки поставки от года — ретрофит здесь оправдан даже при затратах в единицы–десятки миллионов, если механика подтверждена протоколами.
- Считайте простой. Пока станок мёртв, вы либо теряете заказы, либо перегружаете другие станки. Часто именно стоимость простоя, а не цена стойки, двигает решение в пользу быстрого ретрофита.
- Не забудьте обслуживание после оживления. Ретрофитный станок живёт дольше, если его не бросать: регулярное техническое обслуживание станков с ЧПУ в «Сервис Станков» — от 7 500 ₽ — обходится дешевле любого аварийного ремонта.
Три сценария из практики
Сценарий 1. 16А20Ф3С32 в ремонтном цехе: классический кандидат на воскрешение
Станок 1991 года, стойка 2Р22. Симптомы: параметры слетали после каждого отключения питания, затем стойка перестала включаться. Механика по аудиту: направляющие в норме, конусность пробной детали 0,03 мм, люфт ШВП 0,08 мм — компенсируемый. Револьверная головка УГ9326 повторяет позицию в пределах 0,015 мм. Решение: полный ретрофит — стойка Syntec в токарном исполнении, сервооприводы подач с энкодерами, частотный привод главного движения, новый электрошкаф, датчик резьбонарезания на шпинделе. Старый шкаф и стойка демонтированы за два дня. Через три месяца станок работал в две смены; программы из CAM-системы передаются по сети, нарезание резьб шага до 40 мм сохранено. Экономика: вложения ориентировочно 2 млн ₽ против 2,5–3,5 млн ₽ за новый станок сопоставимой жёсткости — плюс станок уже стоит на фундаменте, обученный оператор никуда не делся.
Сценарий 2. 1Л532Ф2 на заводе энергетического машиностроения: карусельный, который нечем заменить
Обрабатываются фланцы и ободы диаметром до 3 метров. Стойка П32-3 умерла окончательно: платы не восстанавливаются, документация утеряна ещё в 1990-е. Новый карусельный станок такого класса — десятки миллионов рублей и горизонт планирования больше года, а загрузка есть уже сейчас. Аудит показал живую механику: биение планшайбы в норме класса Н, направляющие поперечины с равномерным пятном контакта, гидравлика зажима держит давление. Проект: замена П32-3 на современную стойку с управлением двумя вертикальными суппортами, поперечиной и зажимами, новые сервоприводы перемещений суппортов, энкодеры и датчики нуля, новый шкаф и пульты, ревизия главного привода 55 кВт. Отдельная работа — электроавтоматика: 18-ступенчатая коробка скоростей планшайбы, зажим поперечины, блокировки. Срок — почти год, но альтернативы в этом классе за сопоставимые деньги не было.
Сценарий 3. 16А20Ф3 после трёх смен: донор, а не пациент
Станок из участка, работавшего в три смены двадцать лет. Внешне бодрый, но аудит: ступенчатый износ направляющих каретки, конусность пробной детали 0,12 мм на 300 мм, люфт ШВП 0,4 мм, шпиндель гудит. Ретрофит бессмыслен: к стоимости электроники добавляется перешлифовка направляющих, замена ШВП, ремонт бабки — смета уходит за цену нового станка. Решение: станок разобран как донор — шпиндельная бабка и задняя бабка проданы владельцам однотипных станков, ограждения и револьверная головка ушли на разборки, остаток сдан в металл. Площадь освобождена под новый обрабатывающий центр. Это тоже правильное «воскрешение» — только не станка, а площади и денег.
Что учесть в проекте ретрофита карусельного станка
Крупные станки вроде 1Л532 добавляют к типовому проекту несколько специфических пунктов:
- Мощность и инерция. Планшайба с деталью на 16 т — это огромный маховик: торможение и реверс должны программироваться с ограничением ускорений, иначе срежет предохранительные муфты или сгорит привод.
- Многоосность и блокировки. Два суппорта, поперечина с гидрозажимом, у модификаций — револьверная головка на правом суппорте. Электроавтоматика пишется заново, и ошибки в ней на таком станке дорого обходятся.
- Фундамент и габариты. Сорокатрёхтонная машина не переедет в другой цех «на выходных»: монтажные работы планируются на месте, включая краны и такелаж.
- Тепловой режим. По паспорту станок рассчитан на работу при температуре цеха не ниже +15 °C — холодный цех убивает смазку направляющих и гидравлику независимо от электроники.
- Безопасность. Современные требования к ограждениям и защитным устройствам на старом станке закрываются дополнительно: датчики ограждений, аварийные выключатели, контрольные цепи — и это тот случай, когда стоит поставить дополнительные опции (установка опций в «Сервис Станков» — от 15 000 ₽), а не «оставить как было».
Частые вопросы
Можно ли оживить родную стойку 2Р22 или НЦ-31, не меняя её целиком?
Иногда да — если отказ локальный (батарея, блок питания, отдельный модуль) и у исполнителя есть донорская стойка или восстановленные платы. Но это всегда мера на 1–3 года: элементная база выработала ресурс вся, а не частично. Чинить стойку имеет смысл как мост, пока выбирается и заказывается оборудование для ретрофита.
Какая современная стойка лучше для замены?
Для токарной группы класса 16А20Ф3 чаще всего берут Syntec, HCNC или INOVANCE — это массовые, поддерживаемые системы с токарными функциями (резьбонарезание, циклы, компенсации), доступными запчастями и постпроцессорами под распространённые CAM-системы. Отечественные NC-201/NC-210 и МС2109 выбирают, когда важно обслуживание силами российских инженеров. Для карусельных ключевой критерий — число управляемых осей и поддержка многосуппортной обработки, подбор идёт индивидуально под кинематику станка.
Сохранится ли нарезание резьб после замены электроники?
Да, при правильном проекте. Для этого на шпинделе ставится датчик положения (резьбонарезания), а стойка синхронизирует подачу с углом поворота шпинделя. Диапазон нарезаемых резьб 16А20Ф3 (шаг 0,25–40 мм) после ретрофита воспроизводится полностью — механика винта и коробки это позволяет.
Даёт ли ретрофит точность выше паспортной?
Нет. Потолок задаёт механика и паспортный класс: у 16А20Ф3 — класс П, у 1Л532 — класс Н. Современная электроника даёт повторяемость, стабильность параметров, компенсацию люфта и винтовой погрешности, удобную диагностику — то есть приближает фактическую точность к паспортной и удерживает её годами, но не превышает её.
Сколько живёт механика советского станка и как оценить остаточный ресурс?
Оценивается не возрастом, а измерениями: пятно контакта направляющих, конусность пробной детали, люфты винтов, биение шпинделя. Станок, работавший в одну смену с нормальной смазкой, в 35 лет может быть в лучшем состоянии, чем пятнадцатилетний, эксплуатировавшийся в три смены без обслуживания.
Что делать, если документация на станок утеряна?
Типовая ситуация. Паспорта массовых моделей есть в архивах станочной документации (см. «Источники» ниже). Недостающие схемы снимаются с самого станка при дефектации — это штатный этап проекта ретрофита, закладывайте на него время до демонтажа, пока всё ещё подключено.
Ретрофит своими силами или подрядчиком?
Своими силами — если в штате есть инженер по ЧПУ, электрик и время: минимальные схемы для родственных 16К20 собираются за недели, но реальные проекты на производстве растягиваются на месяцы «в режиме вечерами». Подрядчик дороже, но даёт проект, ответственность, аттестацию с протоколами и обучение персонала. Компромисс, который часто выбирают, — аудит и проект со стороны, монтаж и обслуживание своими силами.
Коротко: алгоритм решения
- Зафиксируйте, что именно умерло: стойка, приводы или механика — начните с дистанционной консультации или выездной диагностики.
- Проведите инструментальный аудит механики по чек-листу из этой статьи (направляющие, ШВП, шпиндель, гидравлика).
- Определите категорию станка: полный ретрофит, частичный ремонт, донор, утилизация.
- Посчитайте полную стоимость закрытия задачи: ретрофит против нового станка против б/у — с учётом простоя и обучения персонала.
- Если механика живая — делайте ретрофит с современными стойкой, приводами и датчиками и принимайте работу по протоколам ГОСТ ISO 230-2.
Советский станок с ЧПУ — это не хлам и не музейный экспонат, а запас прочной механики, к которому пора поставить электронику XXI века. Вопрос «стоит ли воскрешать» всегда решается измерениями, а не ностальгией: измерили — и ответ очевиден.
Источники
- Станок токарный патронно-центровой 16А20Ф3. Паспорт и технические характеристики (архив станочной документации Stanki-Katalog)
- Станок токарно-карусельный 1Л532. Паспорт и технические характеристики (архив станочной документации Stanki-Katalog)
- Паспорт станка 1Л532Ф2 токарно-карусельный двухстоечный. Руководство по эксплуатации (Краснодар, 1977; архив Prompasport)
- Устройство ЧПУ 2Р22М. Руководство по эксплуатации. ЦАТК.466415.008 РЭ (архив технической документации fanuc6.ru)
- Система ЧПУ «Электроника НЦ-31». Техническое описание (отсканированный оригинальный документ)
- Станок токарный с ЧПУ РТ705Ф312. Паспорт и технические характеристики (архив станочной документации Stanki-Katalog)
- ГОСТ 8-82 «Станки металлорежущие. Общие требования к испытаниям на точность»
- ГОСТ ISO 230-2-2016 «Нормы и правила испытаний станков. Часть 2. Определение точности и повторяемости позиционирования осей станков с числовым программным управлением»