

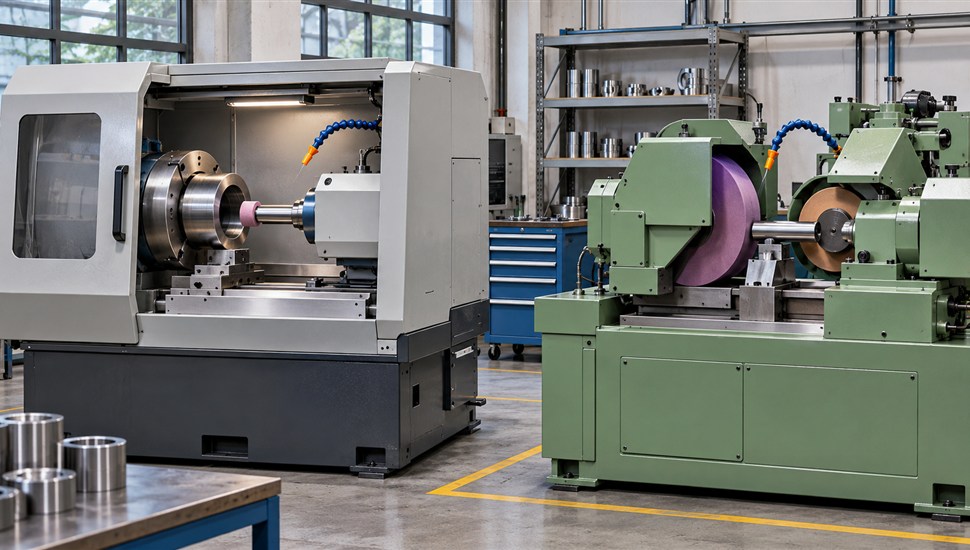
Внутришлифовальные и бесцентрово-шлифовальные станки — два самых «неспокойных» семейства шлифовального парка. Первые работают маленьким кругом на огромных оборотах внутри отверстия, где правку приходится выполнять буквально «на вылете». Вторые вообще не зажимают деталь: её геометрию формирует наладка связки «шлифовальный круг — ведущий круг — опорный нож», и малейший износ или смещение любого из трёх элементов превращает годами работавший процесс в источник брака. Отсюда и специфика ремонта: помимо классических для всех шлифовальных станков проблем с точностью, вибрациями и гидравликой (о ремонте шлифовальных станков мы подробно писали отдельно), здесь приходится восстанавливать высокооборотные шпиндели, устройства правки и геометрию наладки. В этой статье — устройство обеих групп, типовой брак с причинами и решениями, изнашиваемые узлы, регламент обслуживания и ориентиры по ремонту.
Что общего у двух групп и чем их сервис отличается
Общие черты, унаследованные от всего шлифовального оборудования:
- жёсткие требования к вибрациям: биение и дисбаланс круга напрямую «пропечатываются» на обрабатываемой поверхности;
- гидравлика продольных подач и золотниковые устройства — источник плавающих неисправностей со скоростью и реверсом;
- критичность чистоты и подачи СОЖ: засаленный круг и прижоги чаще всего начинаются с забитых фильтров;
- износ направляющих — медленно накапливающаяся причина потери геометрии.
Различия принципиальны. У внутришлифовального станка (тип «внутришлифовальный») деталь закреплена в патроне или на оправке в бабке изделия, а режущий инструмент — круг малого диаметра на консольном высокооборотном шпинделе. У бесцентрово-шлифовального деталь свободно лежит на ноже между двумя кругами: точность определяется не жёсткостью закрепления, а взаимным расположением кругов, ножа и высотой установки детали. Поэтому для внутришлифовальных станков главный фронт ремонта — шпиндели и точность продольного хода, а для бесцентровых — наладочная геометрия, правка обоих кругов и состояние опорного ножа.
Внутришлифовальные станки: устройство и компоновка
Главное движение — вращение шлифовального круга малого диаметра на высокой частоте. Круговая подача — вращение детали в бабке изделия (обычно 40–100 об/мин). Продольная подача — возвратно-поступательное перемещение шлифовальной бабки (чаще всего от гидроцилиндра через шток), поперечная — врезание на глубину. Обрабатывают отверстия диаметром ориентировочно от 25 до 1500 мм при длине до 3000 мм; диаметр круга подбирают близким к диаметру отверстия — порядка 0,6–0,9 от него: чем ближе диаметры, тем выше производительность, но хуже условия отвода стружки и подвода СОЖ.
Типовые компоновки две. В первой (например, станки типа 3В6020) на станине смонтирована стойка с горизонтальными направляющими, по которым ходит шлифовальная бабка, а бабка изделия со столом неподвижна. Во второй — качающаяся шлифовальная бабка: она смонтирована на поворотной плите и может отклоняться на угол, что позволяет одновременно шлифовать отверстие и торец детали; при такой схеме частоту вращения детали снижают вплоть до единиц оборотов в минуту. Сменные внутришлифовальные шпиндели (гильзы-пиноли с кругом и шкивом) на универсальных станках часто установлены на поворотной карусели — оператор переводит в рабочую позицию шпиндель нужного вылета и диапазона частот.
Стандартные частоты вращения внутришлифовальных шпинделей — от 2000–5000 об/мин (переключение перестановкой ремня на сменных шкивах) до 18 000 об/мин; для скоростного шлифования применяют шпиндели на 12 000–144 000 об/мин. Вылет консоли с кругом достигает 300–800 мм — это главный фактор, ограничивающий жёсткость и стойкость к вибрациям.
Основные узлы и что в них изнашивается
| Узел | Назначение | Типовой износ и отказы |
|---|---|---|
| Бабка изделия с патроном | Вращение и базирование детали (круговая подача) | Биение патрона и кулачков, износ шпинделя бабки, перекос оси относительно хода шлифовальной бабки |
| Шлифовальная бабка на поворотной плите (качающаяся) | Несёт шпиндель, задаёт угол для отверстий и торцов, продольный ход | Разбивка направляющих, потеря настройки угла поворота, люфты качания |
| Внутришлифовальный шпиндель (пиноль) | Вращение круга малого диаметра на высокой частоте, консольный вылет | Износ прецизионных подшипников, попадание СОЖ и шлама, дисбаланс после смены круга, износ посадки под круг и ременного привода |
| Механизм продольной подачи (гидроцилиндр со штоком) | Возвратно-поступательное движение бабки, реверс у торцов отверстия | Утечки через манжеты цилиндра, зависание золотника, скачки скорости и «затянутые» задержки реверса |
| Устройство правки круга | Правка алмазным инструментом, закреплённым на столе, стойке или на штоке гидроцилиндра | Износ алмаза, люфт его держателя, смещение относительно оси шпинделя |
| Система СОЖ | Охлаждение и вынос стружки из замкнутого объёма отверстия | Износ насоса, забитые фильтры и трубопроводы, засаленный круг |
Высокооборотные шпиндели — главный «расходник» точности
Внутришлифовальный шпиндель работает на частотах, при которых даже малый дисбаланс круга рождает значительные центробежные силы. До ориентировочно 15 000 об/мин круг крепится непосредственно на шпинделе с ремённым приводом; на более высоких частотах применяют шпиндели на воздушных подшипниках (до 150 000–300 000 об/мин) либо встроенные электрошпиндели — отдельная, специфически сложная в ремонте конструкция. Требования к ремонту:
- подшипники высоких классов точности; при замене — комплектная, с контролем преднатяга;
- балансировка шпинделя в сборе с кругом; ориентир для прецизионных шпинделей — классы G1–G0,4 по ГОСТ ИСО 1940-1;
- контроль радиального биения у носика шпинделя и на рабочем вылете — о причинах и измерении биения шпинделя у нас есть отдельная статья, а об устройстве и ремонте шпинделей в целом — подробный разбор;
- обязательная балансировка каждого вновь установленного круга перед работой;
- защита от попадания СОЖ и абразивного шлама в подшипниковые узлы — частая причина «внезапной» потери точности.
Правка круга внутри отверстия
Правка — восстановление геометрии и режущей способности круга — при внутреннем шлифовании критичнее, чем при наружном: маленький круг изнашивается быстро, а его профиль напрямую переносится на образующую отверстия. Алмазный инструмент крепится на столе или стойке станка, на ряде моделей правящий прибор установлен на штоке гидроцилиндра и подводится к кругу автоматически. Правку выполняют при первых признаках потери режущей способности: росте мощности шлифования, падении съёма, ухудшении шероховатости, появлении прижогов или биения. Ключевые правила — править с достаточным количеством СОЖ, не «доводить» круг до глубокого засаливания и после правки обязательно выдерживать выхаживание.
Типовой брак отверстий: дефект → причина → решение
| Дефект | Вероятная причина | Что делать |
|---|---|---|
| Конусность отверстия | Непараллельность хода шлифовальной бабки оси шпинделя изделия; разный вылет круга у торцов; «затянутые» задержки реверса; неравномерный износ круга по длине | Проверить и выставить параллельность хода; выровнять время задержек у торцов; править круг чаще, при чистовом проходе — выхаживание |
| Бочкообразность или седловидность | Упругие отжимы консольного шпинделя в середине глубокого отверстия; неверная траектория поперечной подачи | Уменьшить припуск за проход, увеличить число проходов, применять круг большего диаметра (в пределах 0,6–0,9 от отверстия), снизить вылет |
| Овальность, огранка, биение отверстия | Биение шпинделя круга (износ подшипников), биение патрона или кулачков, дисбаланс круга, деформация тонкостенной детали при зажиме | Измерить биение шпинделя и патрона, отбалансировать круг, заменить изношенные кулачки, для тонкостенных деталей — незакалённые кулачки и уменьшенный зажим |
| Разностенность (эксцентриситет отверстия относительно наружной поверхности) | Погрешность базирования: биение патрона, кулачков или оправки; перекос оси бабки изделия | Выставить биение базирования в допуск, прошлифовать кулачки в сборе, проверить соосность оси изделия и оси шпинделя круга |
| Высокая шероховатость, риски | Засаленный или грубо вправленный круг, высокая скорость правки, грязная СОЖ, слишком крупное зерно | Править алмазом с меньшей подачей, перейти на меньшую зернистость, фильтровать СОЖ; подробнее — в материале «Ухудшилась шероховатость поверхности: причины и диагностика» |
| Прижоги, микротрещины | «Тугой» круг, недостаток СОЖ, снятие большого припуска за один проход | Перейти на более мягкий круг, восстановить подачу и очистку СОЖ, распределить припуск на проходы |
Бесцентрово-шлифовальные станки: геометрия процесса
Деталь не закрепляется ни в центрах, ни в патроне — она свободно лежит на опорном ноже между двумя кругами, вращающимися в одну сторону. Схема процесса выглядит так:
Шлифовальный круг (быстрый, ориентировочно 30–35 м/с) — режет.
Ведущий круг (медленный, окружная скорость порядка 20–60 м/мин, обычно на резиновой вулканитовой связке) — вращает деталь и протягивает её.
Опорный нож с пластиной (твёрдосплавной или сапфировой) под углом скоса 20–30° — держит деталь снизу и прижимает её к ведущему кругу.
Ось детали установлена выше линии центров кругов на высоту h (ориентировочно от 1 до 12 мм, примерно половина диаметра детали, но не более 10–14 мм).
— Деталь Ø 1–250 мм; круги формы ПП Ø 400–600 мм при высоте 40–200 мм.
Подъём оси детали над линией центров — не мелочь, а основа правильной геометрии. Если центры детали и кругов лежат на одной прямой (h = 0), любой выступ заготовки с одной стороны при провороте даёт равную впадину с другой: диаметр «держится», а круглость не исправляется — образуется огранка с нечётным числом граней, «псевдоокружность». Поднятая ось разрушает эту симметрию, и некруглость постепенно «выхаживается». Но чрезмерный подъём вызывает вибрации — деталь начинает подскакивать на ноже.
Три способа обработки:
| Способ | Как движется деталь | Наклон ведущего круга | Применение |
|---|---|---|---|
| На проход | Сама протягивается вдоль оси сквозь зону шлифования | 1–2° на чистовых режимах, 3–5° на черновых | Гладкие цилиндры: пальцы, прутки, ролики, кольца |
| Врезанием | Установлена на ноже, ведущая бабка подаётся поперёк | Около 0,5° — поджимает деталь к упору | Ступенчатые и фасонные детали, шейки с буртом |
| До упора | Подаётся вдоль оси до упора, затем выводится назад | Задаётся наладкой | Конические и длинные детали с головкой |
Производительность бесцентровой схемы в несколько раз выше круглошлифовальной (нет установки и снятия детали в центрах, процесс легко автоматизируется), но есть принципиальное ограничение: невозможна точная концентричность наружной поверхности и отверстия — отверстие обрабатывают позже, базируясь на наружную поверхность; детали с продольными пазами и канавками без заделки ложными вкладышами не шлифуют.
Опорный нож и его настройка: пошагово
Нож — расходная база процесса. Рабочую кромку выполняют в виде напайки: твёрдосплавные пластины — универсальный вариант для черновой и получистовой работы, сапфировые — для чистового шлифования прецизионных деталей: сапфир практически не изнашивается «в фаску» и не задирает поверхность. Изношенная (скруглённая или продавленная) кромка мгновенно меняет высоту оси детали — и брак возвращается даже на исправном станке.
Порядок настройки после установки нового ножа или смены типоразмера детали:
- По паспорту станка или технологической карте определите расчётную высоту h — превышение оси детали над линией центров кругов (ориентировочно от 1 до 12 мм в зависимости от диаметра; стартовое значение — около половины диаметра детали, но не более 10–14 мм).
- Установите нож в пиноль держателя, выставьте вылет так, чтобы кромка находилась в зоне контакта, но не выходила под шлифовальный круг чрезмерно.
- Проверьте угол скоса рабочей грани — 20–30°: он прижимает деталь к ведущему кругу, а не «выталкивает» её вверх.
- Поднимите нож по высоте: ось детали должна стать выше линии центров кругов на расчётное h. Контроль — индикатором от базовых поверхностей обеих круговых головок либо специальным наладочным приспособлением.
- Выставьте параллельность: ось детали в горизонтальной плоскости должна быть параллельна осям обоих кругов, иначе получите конусность по длине.
- Для работы на проход поверните ведущий круг на угол продольной подачи (1–2° чистовая, 3–5° черновая) и выставьте направляющие линейки входа и выхода по оси.
- Выполните правку ведущего круга с учётом наклона (рабочая поверхность получается гиперболоидной) и правку шлифовального круга.
- Обработайте пробную деталь, замерьте круглость и огранку на приборе; при огранке с нечётным числом граней увеличьте h, с чётным — уменьшите. Зафиксируйте полученное положение ножа.
Огранка, волнистость и другие дефекты: таблица причин
| Дефект | Вероятная причина | Что проверить и сделать |
|---|---|---|
| Огранка с нечётным числом граней | Ось детали слишком низко (малое h); изношенная кромка ножа | Поднять нож (увеличить h), заменить или переустановить пластину ножа |
| Огранка с чётным числом граней | Ось детали слишком высоко | Уменьшить h, после изменения — переправить ведущий круг |
| Волнистость, «дробление» поверхности | Чрезмерное h — деталь подскакивает на ноже; дисбаланс шлифовального круга; слишком мягкий или изношенный ведущий круг; внешние вибрации на фундаменте | Снизить h, отбалансировать круг, заменить ведущий круг, проверить фундамент и крепление станка |
| Конусность по длине детали | Нож изношен, наклонён или не параллелен осям кругов; неверное положение направляющих линеек | Отрегулировать нож по параллельности, переустановить линейки, заменить пластину |
| Бочкообразность, седловидность | Неправильная правка ведущего круга (не выдержан гиперболоид) | Переправить ведущий круг с правильным смещением и углом алмаза |
| Винтовые риски, царапины | Острые нераскружённые кромки круга; перекос линеек; грязная СОЖ | Снять фаски с кромок при правке, выставить линейки, обслужить систему СОЖ |
| Высокая шероховатость | Грубая зернистость, высокая скорость правки, высокая скорость подачи детали | Мельче зерно (ориентировочно F46–F80 для типовых задач), меньше подача при правке, уменьшить угол наклона ведущего круга |
| Скруглённые кромки детали (стянутые торцы) | Неверная высота центра; задиры на линках выходной стороны | Скорректировать h, прошлифовать/заменить линейки |
Правка обоих кругов: когда и как
Правка показана при падении качества — это главный диагностический признак. Ориентировочные сигналы: рост шероховатости, снижение съёма металла при прежней подаче, рост мощности привода круга, прижоги, биение или «дробление» на поверхности, потеря размера или профиля.
- Шлифовальный круг (электрокорунд на керамической связке, твёрдость ориентировочно СМ2–С2) правят алмазным карандашом по ГОСТ 607-80 (типы 01–04 с разным расположением алмазов) или правящим роликом на автоматизированных станках. Чем меньше подача при правке, чище кромка зерна — тем ниже шероховатость. Для работы на проход кругу при правке придают заборный и калибрующий участки.
- Ведущий круг правят с учётом наклона: при повёрнутой бабке алмаз смещают и наклоняют так, чтобы рабочая поверхность получила гиперболоидную форму и касалась детали всей длиной. Криво вправленный ведущий круг — прямая дорога к бочкообразности и винтовым рискам.
- После каждой замены круга и правки проверяйте крепление фланцев и выполняйте балансировку: на 30–35 м/с даже граммы дисбаланса ощутимы.
Изнашиваемые узлы обеих групп: сводная таблица
| Узел | Признаки износа | Состав работ по восстановлению |
|---|---|---|
| Внутришлифовальные шпиндели (пиноли) | Рост радиального биения, вибрации, «звон» на оборотах, потерю размера деталью | Замена подшипников высоких классов, шлифовка посадочных шеек, балансировка в сборе с кругом, контроль преднатяга |
| Шпиндели шлифовального и ведущего кругов | Биение, волнистость на детали, нагрев подшипниковых опор | Дефектация, замена подшипников, восстановление посадок, динамическая балансировка |
| Направляющие столов, салазок и шлифовальной бабки | Люфты, «ступенька» на реверсе, следы на детали вдоль оси | Контроль плоскостности, шабрение или шлифовка направляющих, регулировка планок и клиньев (таеров), замена пластиковых лент |
| Гидравлика продольной подачи и поворота | Скачки скорости, неполный реверс, «затянутые» задержки у торцов, утечки масла | Замена манжет гидроцилиндра, ревизия золотников, чистка и настройка, устранение утечек |
| Опорный нож и линейки бесцентрового станка | Огранка, конусность, риски на детали | Замена твёрдосплавной или сапфировой пластины, шлифовка линеек, повторная наладка высоты h |
| Устройства правки обоих кругов | Быстрый возврат дефектов после правки, неравномерный износ алмаза | Замена алмазного карандаша, восстановление направляющих каретки правки, юстировка положения алмаза |
| Патрон и кулачки бабки изделия | Биение детали, разностенность | Шлифовка кулачков в сборе, восстановление посадки патрона, выверка биения |
| Система СОЖ (насос, фильтры, бак) | Прижоги, засаливание кругов, шлам в баке | Ревизия насоса, замена фильтров, чистка бака и магистралей, настройка подачи в зону резания |
Ремонт: состав работ и ориентиры
Технология ремонта обеих групп складывается из нескольких обязательных блоков:
- Диагностика: замер биения шпинделей и патрона, контроль прямолинейности и параллельности ходов, вибрационные замеры, ревизия гидравлики и СОЖ, анализ брака деталей (огранка, конусность, шероховатость) — по дефекту почти всегда можно локализовать узел.
- Механика: восстановление или замена шпинделей с балансировкой, шабрение и шлифовка направляющих, ремонт гидроцилиндров и золотниковых пар, шлифовка кулачков, восстановление резьбовых соединений фланцев кругов.
- Наладочная часть (критично для бесцентровых): восстановление баз держателя ножа, юстировка устройств правки, полная перенастройка геометрии по контрольной детали.
- Приёмочные испытания: обработка пробных деталей с замером круглости, огранки, конусности и шероховатости — объективный критерий готовности станка.
Парк, который чаще всего попадает в ремонт: советские внутришлифовальные 3К227, 3К228, 3Л229, бесцентровые 3Д180, 3М180, 3М184, а также импортные линии — внутришлифовальные Studer, Voumard, Danobat и бесцентровые Mikrosa, Lidköping, Estarta. Ориентир по стоимости: ремонт металлорежущих станков (включая оба семейства шлифовальных) в «Сервис Станков» выполняется от 30 000 рублей, точная смета складывается после диагностики. Дополнительно общие принципы восстановления точности, борьбы с вибрациями и гидравликой на шлифовальном оборудовании разобраны в статье «Ремонт шлифовальных станков: точность, вибрации, гидравлика».
Регламент технического обслуживания
Для обеих групп базовые периодичности выглядят так (уточняются по паспорту конкретной модели):
| Периодичность | Работы |
|---|---|
| Ежесменно | Проверка уровня и давления масла в гидросистеме, осмотр кругов на сколы и трещины, контроль подачи СОЖ в зону резания, слив шлама |
| Ежедневно | Очистка зоны шлифования от шлама, промывка фильтров СОЖ, проверка крепления круга и кожухов, контроль шероховатости первой детали |
| Еженедельно | Правка кругов и контроль их профиля, проверка биения шпинделя индикатором, осмотр кромки опорного ножа, смазка точек по карте |
| Ежемесячно | Ревизия ремней внутришлифовальных шпинделей, проверка люфтов направляющих, контроль манжет гидроцилиндра, чистка бака СОЖ |
| Каждые 500–1000 часов наработки | Вибродиагностика шпинделей, балансировка кругов, проверка параллельности ходов, ревизия золотников гидравлики |
| Раз в год | Полная проверка геометрии по нормам точности, дефектация подшипников шпинделей, поверка измерительных устройств, ревизия электрошкафа |
Полный регламент по станкам с ЧПУ с таблицами по периодичности мы приводили в отдельной статье; плановое техническое обслуживание в «Сервис Станков» стоит от 7 500 рублей и обычно обходится дешевле одного незапланированного простоя линии бесцентрового шлифования.
Частые вопросы
Почему после бесцентрового шлифования деталь гранёная?
Почти всегда дело в высоте установки оси детали над линией центров кругов. При огранке с нечётным числом граней нож поднимают, с чётным — опускают. Если регулировка не помогает, проверяют износ кромки ножа, правку ведущего круга и балансировку шлифовального круга.
Как часто нужно править круги?
Не по времени, а по состоянию: при падении съёма, росте шероховатости или мощности привода, появлении прижогов и биения. Внутришлифовальные малые круги засаливаются быстрее крупных наружных; ведущий круг правят реже, но обязательно по гиперболоиду после каждого изменения угла наклона.
Почему внутри отверстия появляется конусность?
Чаще всего из-за непараллельности хода шлифовальной бабки оси отверстия, разных задержек реверса у торцов и неравномерного износа круга по длине. Реже — из-за упругих отжимов консольного шпинделя на больших вылетах.
Можно ли шлифовать бесцентровым способом детали с пазами или отверстиями?
С продольными пазами и канавками — нельзя без заделки ложными вкладышами: разрыв поверхности срывает плавность вращения. Для деталей с отверстием, где критична концентричность, бесцентровое шлифование наружной поверхности выполняют первым, отверстие обрабатывают затем, базируясь по наружной поверхности.
Чем сапфировый нож лучше твёрдосплавного?
Сапфировая пластина дольше держит острую кромку и не образует лунку под деталью, поэтому её применяют на чистовых операциях с жёсткими допусками круглости. Твёрдосплавная — дешевле и универсальнее, её выбирают для черновых и получистовых режимов.
Сколько служит внутришлифовальный шпиндель?
Ресурс определяется режимами и чистотой СОЖ: при чистой жидкости и своевременной балансировке кругов прецизионные подшипники ходят годами, а после попадания шлама в опоры биение может вырасти за недели. При первых признаках вибрации и потери размера шпиндель диагностируют — измерение биения занимает минуты.
Нужен ли бесцентровому станку специальный фундамент?
Да: станок чувствителен к внешним вибрациям, а его точность «собрана» на правильной установке. При ремонте и после переезда обязательно контролируются выставка по уровню, затяжка фундаментных болтов и отсутствие связи с виброактивным соседним оборудованием.
Источники
- ГОСТ Р 52588-2006 «Инструмент абразивный. Требования безопасности» (docs.cntd.ru)
- ГОСТ 2424-83 «Круги шлифовальные. Технические условия» (docs.cntd.ru)
- ГОСТ 607-80 «Карандаши алмазные для правки шлифовальных кругов. Технические условия» (docs.cntd.ru)
- Шлифование (Википедия)
- Бесцентровое шлифование (Википедия, на английском языке)
- Справочник «Бесцентровое шлифование: принцип, наладка, круги» (Ukrabraziv, производитель абразивного инструмента)