

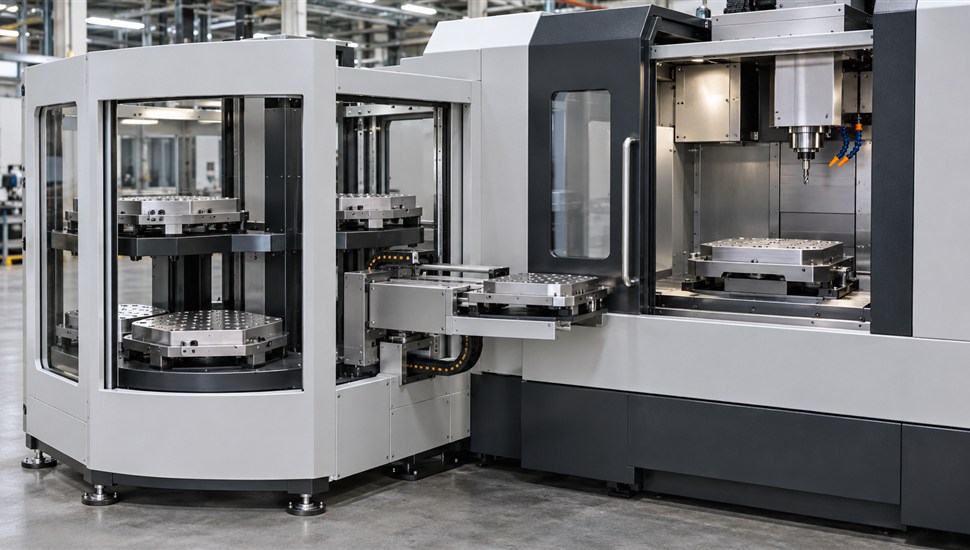
Паллетная система — это «транспортное кольцо» обрабатывающего центра: пока шпиндель обрабатывает заготовку на одной паллете (столе-спутнике), оператор снимает и ставит деталь на другой. Чем сложнее система — от простого двухпозиционного обменника до линии из нескольких станков с десятками паллет — тем больше в ней узлов, каждый из которых рано или поздно загрязняется, изнашивается или даёт сбой. Причём ломается паллетная система некрасиво: не «встала и всё», а «работает, но паллета садится с перекосом» — и станок начинает выпускать брак партиями.
В этой статье разберём устройство паллетных систем обрабатывающих центров (обменники, накопители, линии), цикл обмена с временем выполнения каждого шага, логику М-кодов, регламент обслуживания, типовые неисправности в формате «симптом → причина → решение» и влияние паллетного узла на точность. Материал рассчитан на технологов, наладчиков и инженеров по эксплуатации обрабатывающих центров с ЧПУ; смежная автоматика — магазин инструментов и автосмена — заслуживает отдельного разбора.
Зачем станку паллетная система
На обычном станке с ручной загрузкой вспомогательное время (снять деталь, поставить заготовку, найти ноль, проверить инструмент) легко съедает 30–60 % рабочего времени. Паллетная система выносит загрузку за пределы цикла резания: деталь крепится в приспособлении на паллете на отдельной станции, а в станок паллета подаётся автоматически и базируется с повторяемостью в единицы микрометров.
- Загрузка шпинделя вырастает с типичных 40 % до 85–95 % — это заявленные производителями цифры для паллетных пулов (Makino MMC2 — до 95 %).
- Смена паллеты занимает 6–30 секунд у двухпозиционных обменников и до 40–45 секунд у крупных накопительных систем.
- Появляется режим работы без оператора («тёмный цех»): карусельный накопитель на 6–10 паллет закрывает ночную смену, линейный пул на десятки паллет — целые выходные.
- Приспособление не снимается со станка вообще: паллета возвращается в ту же посадку, и смещение нуля между циклами составляет 0,002–0,005 мм.
Обратная сторона — обслуживание. Паллетная система добавляет станку гидравлику зажима, подвижный механизм обмена, десяток датчиков и логику взаимодействия со стойкой. Любой из этих элементов способен остановить производство, а грязный конус — незаметно убить точность.
Типы паллетных систем
Классификация ниже охватывает всё: от навесного обменника на вертикальном фрезерном центре до линии из восьми горизонтальных станков. Принципиально важно: чем больше паллет и станков, тем дороже не только покупка, но и сервис — растёт число направляющих, зажимов и датчиков.
| Тип системы | Конструкция и число паллет | Типичное применение | Сложность обслуживания |
|---|---|---|---|
| Двухпозиционный качающийся обменник | Коромысло качается вокруг горизонтальной оси: одна паллета уходит из зоны обработки, вторая занимает её место; 2 паллеты | Вертикальные и горизонтальные ОЦ, компактные гибкие модули; самая массовая опция | Низкая: механизм простой, обслуживание сводится к чистке, смазке и контролю зажима |
| Двухпозиционный выдвижной обменник | Каретка движется поступательно по направляющим: паллета выдвигается к оператору и задвигается обратно; 2 паллеты | Вертикальные ОЦ, встраиваемые решения, дооснащение действующего парка | Низкая/средняя: следить за направляющими и защитой от стружки |
| Карусельный (поворотный) накопитель | Круговой стеллаж или поворотный стол с гнёздами; типично 6–10 позиций, у крупных моделей до 30 | Горизонтальные ОЦ в режиме без оператора: ночная смена, «светлый цех» | Средняя: поворотный привод, фиксаторы гнёзд, идентификация паллет |
| Линейный накопитель (паллетный пул) | Стеллаж с ячейками и транспортная каретка/штабелёр; от 10 до 99 паллет (DMG MORI LPP), у Makino MMC2 — до 200 | Многономенклатурное производство с планированием через управляющий компьютер | Высокая: многоосевой транспорт, позиционирование ячеек, система диспетчеризации |
| Линия из нескольких станков | Накопитель обслуживает 2–8 станков (DMG MORI CPP — до 4, LPP — до 8 станков, 5 станций установки); любая паллета — на любой станок | Автоматические участки, «замороженный» техпроцесс, максимальная загрузка парка | Максимальная: межстаночные взаимодействия, единая логика безопасности и расписаний |
Устройство: из чего состоит паллетная система
Независимо от типа любая паллетная система решает три задачи: базировать паллету на столе станка всегда в одно и то же положение, зажать её с расчётным усилием и обменять за минимальное время под контролем датчиков. Разберём узлы.
Базирование: конус и опорная плита
Сердце системы — базирующий конус на столе станка и ответная конусная втулка (центральное отверстие) в паллете. При посадке конус самоцентрирует паллету, а опорная плита (базовые поверхности приёмника) задаёт её по высоте и углу — за это часто отвечает зубчатая муфта (муфта Хирта) или шпонки, которые передают крутящий момент от резания и жёстко фиксируют угловое положение. Именно эта пара «конус + плита» обеспечивает повторяемость 0,002–0,005 мм — и именно она первой страдает от стружки.
Зажим: кулачки и гидрозажим
Посаженную паллету удерживают зажимные кулачки (клиновые или цанговые): гидроцилиндр через тяги разводит/сводит кулачки, и они заходят под бурт паллеты, притягивая её к плите. Классическая схема — нормально замкнутая по зажиму: пакет тарельчатых пружин держит паллету зажатой, а давление масла только разжимает кулачки. Это защита: при пропадании давления паллета не «отпускается» сама. Давление в контуре зажима — обычно десятки бар (ориентировочно 35–55 бар; точное значение — только в паспорте конкретного станка).
Привод обмена
Механизм обмена — качающееся коромысло, выдвижная каретка на направляющих или поворотный привод карусели. Приводы — гидромотор, электродвигатель с редуктором или серводвигатель; в накопителях добавляется вертикальный привод захвата паллеты и транспортная каретка-штабелёр. В подвижных соединениях работают роликовые опоры (ролики качения) и подшипники — их износ проявляется стуком и нарушением времени цикла.
Датчики и контроль
Каждый шаг цикла подтверждается датчиком: индуктивные датчики нижнего и верхнего положения паллеты («посажена»/«поднята»), датчики зажима и разжима (часто дублируются реле давления), концевые датчики положения каретки/коромысла, датчики фиксатора гнёзд накопителя. В линиях и пулах добавляется идентификация паллет — кодирующие радиометки (RFID) или механические кодовые элементы, чтобы система знала, какая деталь в какой паллете.
| Узел | Назначение | Что изнашивается / ломается |
|---|---|---|
| Базирующий конус + втулка паллеты | Центрирование паллеты, повторяемость 0,002–0,005 мм | Задиры, забоины, овальность от стружки и ударов; износ рабочей поверхности |
| Опорная плита, шпонки, зубчатая муфта | База по высоте и углу, передача крутящего момента | Расплющивание кромок, наклёп, стружечная «прокладка» под базой |
| Кулачки, тяги, тарельчатые пружины | Удержание паллеты при резании | Износ кулачков, усталость и поломка пружин, вытяжка тяг |
| Гидроцилиндр зажима и его уплотнения | Создание усилия зажима/разжима | Манжеты, подтёки масла, внутренние перетечки, падение усилия |
| Привод обмена (коромысло/каретка/карусель) | Перемещение паллет между станцией и станком | Ролики качения и их уплотнения, люфты кулис, износ цепи/рейки |
| Направляющие каретки | Точное поступательное движение обмена | Изнашивание, потеря смазки, задиры от стружки (см. направляющие станка: типы и износ) |
| Датчики позиций и реле давления | Подтверждение каждого шага цикла | Загрязнение чувствительной поверхности, сбитый зазор, обрыв жилы в кабельной цепи |
| Идентификаторы паллет (радиометки) | Автопривязка паллеты к программе и смещению нуля | Сбой считывания, повреждение метки при ударе |
Цикл обмена паллеты: пошагово с последовательностью и временем
Типовой цикл автоматической смены паллет (в скобках — ориентировочное время для двухпозиционного обменника; общий цикл 10–30 с):
- Завершение обработки и команда обмена (1–2 с). Программа доходит до конца кадра, стойка выполняет М-код смены паллет (см. следующий раздел). Передача управления условная: если какое-либо условие безопасности не выполнено, цикл не начнётся.
- Вывод осей в позицию обмена (3–8 с). Ось Z (или колонна) поднимается, поворотный стол ставится на нулевой угол (ось B — в ноль), шпиндель останавливается и ориентируется. Неточная позиция осей — причина номер один механических задеваний при обмене.
- Проверка блокировок (мгновенно). Логика станции проверяет: дверь зоны обмена закрыта, давление гидравлики в норме, паллета на станции установлена, предыдущий цикл завершён.
- Разжим паллеты (1–2 с). Гидроцилиндр сжимает пакет пружин, кулачки отходят. Реле давления подтверждает «разжато».
- Подъём паллеты (1–2 с). Паллета приподнимается над конусом на 0,5–2 мм, чтобы не тянуться по конусу при перемещении — движение по грязному конусу без подъёма задиравает посадку.
- Обмен (5–20 с). Коромысло качается на 180°, каретка выдвигается или карусель поворачивается на одно гнездо: обработанная паллета уходит на станцию, новая — под конус станка.
- Посадка и зажим (2–4 с). Паллета опускается на конус, кулачки притягивают её к плите. Реле давления и датчик посадки подтверждают «зажато».
- Подтверждение и продолжение программы (1 с). Логика станции снимает сигнал М-кода, стойка продолжает выполнение — оси возвращаются в рабочую зону, включаются подача СОЖ и шпиндель.
Правило диагностики: цикл обмена — это цепочка дискретных шагов, каждый из которых закрывается своим датчиком. Любая авария обмена указывает номер шага, на котором цепь оборвалась — начинать разбор всегда нужно с этого шага, а не «с начала».
Синхронизация со стойкой ЧПУ: М-коды и логика
Со стороны управляющей программы смена паллет выглядит как один кадр с М-кодом — прямой аналог М06 для смены инструмента. Вся «начинка» выполняется встроенной логикой станка: у Fanuc это PMC, у Siemens — PLC. Числовое управление декодирует М-код и передаёт его логике, а дальше та по шагам разжимает, поднимает, обменивает, зажимает — с контролем тайм-аутов на каждый шаг (типовое значение 5–15 с на шаг). Если подтверждение не пришло в отведённое окно, станок выдает аварию по тайм-ауту смены паллет.
| М-код | Типовое назначение | Примечания |
|---|---|---|
| M60 | Полный автоматический цикл смены паллет | На стойках Fanuc и большинстве станков с PMC; у Makino смена вызывается служебной программой (например, O9810) |
| M61 | Разжим паллеты | На станках Haas и ряде других; на части моделей парный код — зажим |
| M62 | Зажим паллеты | Парный к M61 там, где зажим кодируется отдельно |
| M50 / M51 | Открытие / закрытие двери паллетной станции | Станки Haas и модели со шторой зоны загрузки |
| Номер паллеты в накопителе | Выбор конкретной паллеты из пула | Реализуется по-разному: параметром команды, макропеременной или через диспетчер пула (Pallet Master, MAS-A5 и аналоги) |
Важно: нумерация М-кодов не стандартизирована — каждый производитель назначает свои. Прежде чем вставлять кадр смены паллет в чужую программу, сверьтесь с руководством по эксплуатации именно вашей модели станка.
Практические приёмы работы с логикой обмена:
- Счётчик шагов обмена. В диагностике стойки (у Fanuc — экран PMC/диагностики) есть счётчик последовательности обмена. В покое он должен показывать первый шаг; «зависшее» число после аварии подсказывает, какой шаг не закрылся.
- Восстановление после сбоя. Сбросьте аварию, переведите станок в ручной режим, вручную завершите прерванный шаг (например, досадите и зажмите паллету), верните механизм обмена в исходное положение и повторите обмен без детали.
- Резервная копия параметров. Тайм-ауты шагов, задержки и настройки логики — это параметры стойки. Перед любым обновлением программного обеспечения и после замены плат делайте полную резервную копию: сбитый тайм-аут превращает рабочий станок в источник «плавающих» аварий.
- Смещение нуля по паллетам. Для каждой паллеты хранится своё корректор смещения нуля; при наезде на эталон деталь привязывается к паллете, а не к станку. Сбой идентификации паллеты = программа едет с чужим нулём.
Регламент обслуживания паллетной системы
Паллетный узел не терпит режима «сломается — починим». 80 % его неисправностей предупреждаются банальной чисткой и контролем давления. Ниже — регламент, который стоит адаптировать под интенсивность работы (числа — для двухсменной работы; ориентируйтесь на наработку, а не только на календарь). Общие принципы периодичности — в сводных таблицах ТО станка с ЧПУ.
| Узел / работа | Периодичность | Что делать |
|---|---|---|
| Конус и втулка паллеты | Каждая смена, перед установкой паллеты | Продуть сжатым воздухом, протереть безворсовой салфеткой; осмотреть на забоины и задиры. Паллету с грязной посадкой не ставить категорически |
| Опорная плита, шпонки, канавки под кулачки | Ежедневно | Выдуть стружку из зоны приёма стола и паза зажима; стружечная «прокладка» под базой — главная причина смещения нуля |
| Контроль усилия зажима | Раз в месяц / каждые 250–500 часов наработки | Сверить давление по манометру гидростанции с паспортным значением; проверить настройку реле давления зажима/разжима |
| Статическая плотность контура зажима | Раз в месяц | Зажать паллету, остановить насос, проследить за падением давления за 10–15 минут. Быстрое падение = внутренняя перетечка или утечка уплотнений |
| Уплотнения гидроцилиндра зажима | Раз в квартал | Осмотр на подтёки и масляную плёнку на штоке; ревизия при падении давления. Поиск утечек — в статье утечка масла из гидросистемы станка |
| Ролики и шарниры механизма обмена | Ежемесячно осмотр; смазка по регламенту производителя | Проверить люфты, состояние роликов качения и их уплотнений, смазать точки по карте смазки |
| Направляющие каретки обмена | Еженедельно осмотр; смазка по регламенту | Очистка от стружки, контроль смазочной плёнки, проверка люфта рукой при выдвинутой каретке |
| Датчики позиций и реле давления | Ежемесячно | Протереть чувствительные поверхности, проверить зазор и надёжность срабатывания, осмотреть кабельную цепь на перегибы и истирание. Подробнее — датчики станка с ЧПУ |
| Пневматика подъёма паллеты (если есть) | Еженедельно | Слить конденсат, проверить давление (типично 6–7 бар), состояние осушителя — влага в контуре убивает цилиндры и датчики |
| Гидростанция | Еженедельно уровень; фильтр и масло — по наработке | Уровень, температура, состояние фильтра. Устройство и обслуживание — в статье о гидростанции станка с ЧПУ |
| Контроль повторяемости посадки | Раз в 3–6 месяцев | Прогнать 10 циклов обмена с индикатором на эталонной оправке (или стандартной детали): разброс не должен превышать паспортную повторяемость (обычно 0,002–0,005 мм) |
| Выверка паллет между собой | После каждого ремонта оснастки / удара | Проверить, что все паллеты пула дают один ноль: деталь, обработанная на паллете № 1, должна дорабатываться на паллете № 7 без коррекции |
Типовые неисправности: симптом → причина → решение
Большая таблица ниже — практический разбор того, с чем чаще всего обращаются на паллетных станках. Первые пять строк дают, по опыту сервисных инженеров, львиную долю всех выездов.
| Симптом | Вероятная причина | Решение |
|---|---|---|
| Паллета не садится на конус, авария «посадка не подтверждена» | Стружка или забоина на конусе / в конусной втулке паллеты | Очистить обе поверхности, мелкие забоины зачистить бархатным напильником и отполировать; глубокие задиры — восстановление или замена пары «конус–втулка» |
| То же, посадка «через усилие», с металлическим звуком | Износ конуса, овальность втулки, деформация плиты после перегруза | Промерить посадку индикатором, восстановить геометрию или заменить изношенную пару; проверить, не превышалась ли грузоподъёмность паллеты |
| Паллета «плывёт» после обмена: смещение нуля 0,02–0,05 мм | Грязный конус или стружка под опорной плитой — паллета садится с перекосом и дожимается кулачками | Полная чистка конуса, плиты, канавок зажима; контроль повторяемости серией из 10 обменов; см. раздел о точности ниже |
| Авария «паллета не зажата» / «нет давления зажима» | Низкое давление гидрозажима: уровень масла, засорён фильтр, сбита настройка клапана | Восстановить давление по паспорту, заменить фильтр, проверить насос; убедиться, что реле давления исправно |
| Зажим «недотягивает», паллета стучит при резании | Износ кулачков, поломка/усталость тарельчатых пружин, вытяжка тяг | Ревизия механизма зажима: замена кулачков и пружин, контроль хода тяги; работа с изношенным зажимом запрещена — паллета может сорваться |
| Давление зажима падает при остановленном насосе | Утечка: манжеты гидроцилиндра, внутренняя перетечка, шланг быстроразъёма | Опрессовать контур, найти утечку, заменить уплотнения цилиндра; проверить обратный клапан и гидроаккумулятор |
| Масло на штоке цилиндра зажима, лужа под станком | Износ уплотнений штока гидроцилиндра | Ревизия цилиндра, замена манжет; параллельно — контроль состояния масла (продукты износа ускоряют износ новых уплотнений) |
| Авария по тайм-ауту М-кода: цикл обмена стартует и останавливается на одном и том же шаге | Неисправен датчик положения этого шага: грязь, сбитый зазор, обрыв кабеля | Найти шаг по счётчику последовательности, прозвонить датчик, протереть, выставить зазор, восстановить кабель/разъём |
| Обмен стал медленным, рывки, стук в механизме | Износ роликов качения, люфт в кулисе, сухие направляющие | Смазка по карте, замена роликов, регулировка люфтов; не затягивать — разрушение ролика клинит каретку в середине обмена |
| Обмен начинается при открытой двери / дверь не разблокируется после обмена | Неисправен концевик двери или цепь блокировки | Диагностика цепей безопасности, замена концевика; шунтировать блокировку запрещено — см. раздел о безопасности |
| Паллета заклинила в приёме, не разжимается | Потеря давления при зажатой паллете, механический перекос | Вывести оси в позицию обмена, подать кратковременно давление разжима на холостом ходу насоса и покачать паллету домкратом через технологические резьбы; силой не бить |
| Станок берёт не ту паллету / не ту программу из накопителя | Сбой считывания кодировщика/радиометки, слетела привязка в диспетчере пула | Проверить считыватель и метки, заново прописать привязку паллет к смещениям нуля; тест — прогон всех паллет по кругу |
| «Плавающие» аварии обмена без закономерности | Плохой контакт в разъёмах подвижной части, наводки на линию датчиков | Протяжка разъёмов, осмотр кабельной цепи, проверка экранов; классическая охота за плавающим сбоем — отдельная задача для инженера |
| После обслуживания гидросистемы обмен встал «на ровном месте» | Сбиты параметры тайм-аутов/задержек логики (или не восстановлены из резервной копии) | Сверить параметры PMC/PLC с документацией, восстановить из резервной копии; менять тайм-ауты «вслепую» — маскировка механической неисправности |
Влияние паллетной системы на точность обработки
Связь «грязный конус → брак» — самая дорогая и самая незаметная неисправность паллетного узла. Цепочка выглядит так:
- Стружка или спёкшаяся пылевая корка толщиной в сотые доли миллиметра остаётся на конусе или под опорной плитой.
- Паллета садится с перекосом: в одной точке зазор выбран, в другой — нет.
- Кулачки дожимают паллету с усилием в тонны — она смещается в сторону меньшего сопротивления. Смещение по осям — единицы сотых миллиметра, наклон плоскости — на десятки микрометров на длине детали.
- Станок честно едет «в свой» ноль, но ноль паллеты уехал: деталь после доработки на другой паллете не сходится, а при чистовых проходах размер «гуляет» от обмена к обмену.
- Итог — брак, который списывают на инструмент, температуру и «станок износился», хотя реальная причина — 20 минут чистки конуса.
Диагностика проста и не требует приборов: обработайте одну и ту же заготовку (или промерьте эталон) на разных паллетах и после каждого обмена. Если разброс повторяется по координатам — виновата посадка конкретной паллеты; если «плавает» случайно — ищите люфт зажима или механизм обмена. Систематический поиск причин описан в статье «Станок с ЧПУ не держит размер: 10 причин» — паллетная посадка там входит в первую пятёрку проверок.
| Дефект посадки | Как проявляется в размерах | Допустимо ли |
|---|---|---|
| Чистый конус, исправная пара | Разброс повторяемости 0,002–0,005 мм — в пределах паспортного значения | Да, это норма |
| Сухая стружка/пыль на конусе | Систематическое смещение нуля на 0,01–0,05 мм в одну сторону | Нет, чистка обязательна |
| Забоина на конусе или плите | Смещение + наклон плоскости; концевой промер «на ломаной» | Нет, восстановление посадки |
| Слабый зажим (кулачки/пружины) | Размер «плывёт» под нагрузкой, стук на тяжёлых проходах, волнистость | Нет, ревизия зажима |
Безопасность при работе и обслуживании
Паллетная система — источник сразу нескольких опасностей: движущийся механизм обмена, паллета массой в сотни килограммов (вместе с деталью — тонны), гидравлика под давлением. Требования к ограждениям, блокировкам дверей и защитным расстояниям для обрабатывающих центров с паллетообменниками нормирует стандарт ISO 16090-1 «Станки. Безопасность. Обрабатывающие центры». Практические правила:
- Зона обмена закрыта. Цикл обмена должен блокироваться датчиком двери: если обмен стартует при открытой двери — станок эксплуатировать нельзя до ремонта цепи безопасности.
- Никаких шунтов блокировок. Перемычка на концевике двери — самое опасное «решение» проблемы с дверью: она превращает пусковую аварию в травму.
- Перед любыми работами внутри: остановите станок, переведите паллеты на подставки (не оставляйте паллету на весу на механизме обмена), вставьте инструмент в шпиндель по регламенту производителя (шпиндель с зафиксированным инструментом безопаснее), сбросьте давление гидросистемы.
- При разборке зажима помните: кулачки поджаты пакетом пружин. Разборка без фиксации тяг — риск срыва деталей под усилием пружин.
- Не тяните паллету волоком и не волочите её через стружечные бугры на станцию: помимо грязи на посадке, это перегружает ролики и направляющие обмена.
- Работайте в очках при продувке. Продувка конуса — струя масла, стружки и абразива в лицо наладчику.
Дооснащение и сервис: когда звать инженеров
Паллетный обменник — одна из самых рентабельных доработок действующего парка: навесные и встраиваемые системы для вертикальных центров ставятся за один-два дня и окупаются, по данным производителей, за 3–9 месяцев только на сокращении вспомогательного времени. Но грамотное дооснащение — это не только механика: нужно вписать М-коды обмена в логику стойки, настроить тайм-ауты, смещения нуля по паллетам и блокировки безопасности. Инженеры «Сервис Станков» выполняют установку дополнительных опций от 15 000 ₽ — от паллетообменника до датчиков и ограждений, с интеграцией в стойки Fanuc, Siemens, Heidenhain и Syntec.
Если паллетная система уже сбоит — не ждите полной остановки: сбой последовательности обмена и падение усилия зажима — это предвестники клина механизма и сорванной паллеты. Ремонт станков от 15 000 ₽ и плановое техническое обслуживание от 7 500 ₽ включают диагностику гидравлики зажима, ревизию механизма обмена, настройку датчиков и восстановление параметров логики; выезд инженера — в течение 24 часов, а часть сбоев решается и дистанционно, по телефону с сервисным инженером.
Часто задаваемые вопросы
Как часто чистить конус паллеты на самом деле?
Перед каждой установкой паллеты на станцию и каждую смену — для рабочей паллеты, которая ходит по кругу. Полная чистка зоны приёма стола с продувкой канавок зажима — ежедневно. Экономия пяти минут на чистке регулярно оборачивается браком на десятки тысяч рублей.
Можно ли работать, если паллета зажалась «не до конца»?
Нет. Неподтверждённый зажим — аварийное состояние: при резании паллета сместится или сорвётся. Нужно найти причину (давление, кулачки, датчик) и устранить её.
Почему после смены паллеты деталь «уехала» на 0,03 мм, а станок аварий не выдаёт?
Потому что логика контролирует факт посадки и зажима, а не их геометрию: грязный конус проходит по датчикам, но смещает ноль. Это признак загрязнения или износа посадки — см. раздел о точности выше.
Сколько паллет нужно в накопителе для ночной смены?
Считается по времени цикла: число паллет × (время обработки + время обмена) должно покрыть смену без оператора. Для типовой номенклатуры хватает 6–10 позиций карусельного накопителя; точный расчёт делают по такту выпуска деталей.
Можно ли дооснастить уже купленный станок паллетной системой?
Да, для большинства вертикальных и горизонтальных центров существуют навесные и встраиваемые обменники, интегрируемые через М-коды или отдельный пульт. Главные условия — запас грузоподъёмности и исправная гидравлика станка.
Что проверить самому перед вызовом сервисного инженера?
Журнал аварий (номер шага по счётчику обмена), давление гидрозажима по манометру, чистоту конуса и датчиков, состояние кабелей в подвижной цепи. По опыту «Сервис Станков», около 30 % неисправностей клиенты закрывают сами после консультации по телефону.
Источники
- Руководство по устранению неисправностей паллетообменника (Haas, официальный сервисный портал, на английском языке)
- Линейная паллетная система MMC2 (Makino, официальная техническая страница, на английском языке)
- Технические вопросы и ответы по паллетообменникам: повторяемость, время цикла, обслуживание (MIDACO Corporation, официальный сайт производителя, на английском языке)
- Системы паллетирования PH Cell, CPP и LPP (DMG MORI, официальная страница производителя, на английском языке)
- ISO 16090-1:2017. Станки. Безопасность станков. Обрабатывающие центры. Часть 1 (ISO, на английском языке)