

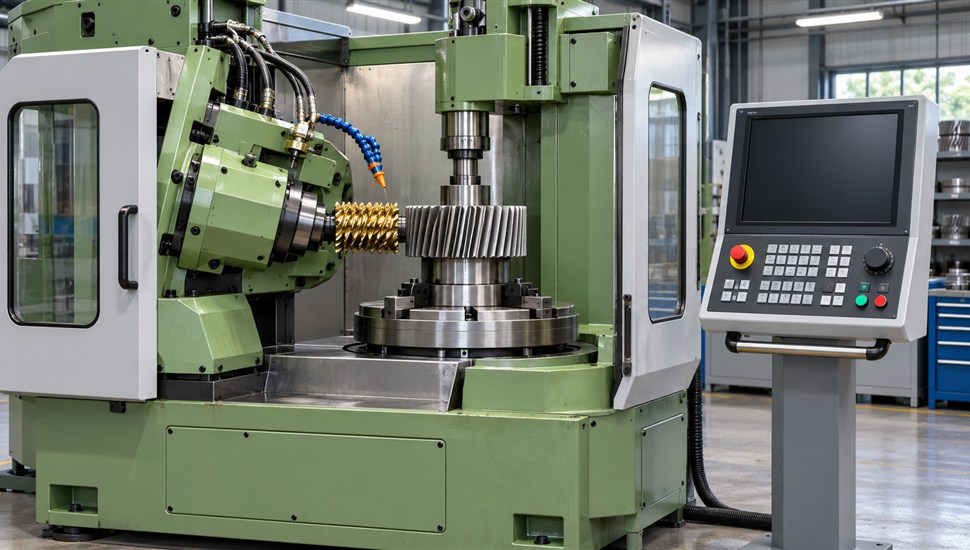
Зубофрезерные полуавтоматы 5К324, 5К324А, 5Д32 и зубодолбёжные станки 514, 5А140 и их наследники десятилетиями работают в редукторных, тракторных и ремонтных цехах. Механика у них, как правило, ещё жива, а вот система управления, электроприводы и особенно процедура переналадки со сменными шестернями давно устарели. Ретрофит — перевод станка на современное ЧПУ с сохранением (и восстановлением) механической базы — позволяет получить «зубофрезерный станок с ЧПУ» за долю цены нового оборудования. Но зубообработка — особый случай: здесь нельзя просто «поставить стойку и серводвигатели», потому что фреза и заготовка связаны жёсткой кинематической зависимостью. Разбираем, чем ретрофит зубофрезерного станка отличается от обычного, что такое электронная гитара деления, когда проект оправдан экономически, а когда деньги будут выброшены.
Общий разбор темы, что вообще входит в ретрофит станка и когда он выгоден, мы делали в статье «Ретрофит станка: что это, когда выгоден и из чего состоит». Здесь сосредоточимся на специфике зубообработки: именно она определяет и стоимость, и результат проекта. Если вы обслуживаете или ремонтируете зубообрабатывающий парк, полезно также заглянуть в материал об особенностях сервиса и ремонта зубообрабатывающих станков.
Коротко, суть. Ретрофит зубофрезерного станка оправдан, когда станок регулярно загружен зубообработкой (особенно мелкими сериями с частыми переналадками), механика — станина, направляющие и прежде всего делительное червячное колесо стола — сохранила точность, а перенос парка на новые станки с ЧПУ слишком дорог. Не оправдан — при единичных колёсах «раз в квартал», при изношенном столе без желания делать его капремонт и при ожидании, что электроника «вытянет» убитую механику.
Кинематика зубофрезерного станка простыми словами
Чтобы понять специфику ретрофита, нужно понять, чем зубофрезерный станок принципиально отличается от обычного фрезерного. Ключевое слово — жёсткая кинематическая связь.
Червячная фреза — это, по сути, червяк с прорезанными стружечными канавками. В осевом сечении её зубья образуют профиль зубчатой рейки. При работе фреза и заготовка вращаются согласованно, как пара червяк — червячное колесо: за один оборот однозаходной фрезы заготовка обязана повернуться ровно на один зуб, то есть на угол 360°/z, где z — число зубьев нарезаемого колеса. У двухзаходной фрезы заготовка поворачивается на два зуба за оборот фрезы, у трёхзаходной — на три. Одновременно фреза (или суппорт) движется вдоль оси заготовки — это вертикальная подача, а при нарезании червячных колёс используется радиальное или тангенциальное врезание.
Цепь деления — сердце станка
Согласованное вращение «фреза — заготовка» называется цепью деления (цепью обката). На классических станках она полностью механическая: от шпинделя фрезы через систему валов, конические передачи и гитару сменных шестерён вращение передаётся на делительный червяк, который вращает червячное колесо стола. Например, на станке 5Д32 диаметр делительного червячного колеса — 624 мм при столе 475 мм: это самый дорогой и самый точный узел станка.
Передаточное отношение гитары деления подбирается под каждое колесо:
- гитара деления: i = C · k / z, где C — постоянная станка (характеристика цепи от шпинделя фрезы до стола), k — число заходов фрезы, z — число зубьев колеса;
- гитара подач: задаёт вертикальную (радиальную) подачу на оборот заготовки;
- гитара дифференциала: i = Cдиф · sin β / (m · k) — включается при нарезании косозубых колёс (Cдиф — постоянная дифференциальной цепи станка, β — угол наклона зуба, m — модуль, k — заходность фрезы).
При нарезании косозубого колеса заготовка должна получать дополнительное «подкручивание» по мере вертикального хода фрезы — так заготовка и фреза «наворачиваются» друг на друга по винтовой линии. Это дополнительное вращение складывается с движением деления через дифференциал — планетарный механизм, суммирующий два движения. Для сменных шестерён гитар на станке держат комплект из десятков колёс (обычно от 20 до 100 зубьев с шагом 5), а подбор пар a/b · c/d под нужное отношение — отдельная и часто неблагодарная задача: точно нужного отношения в комплекте может просто не быть, и остаточная погрешность настройки уходит прямо в накопленную погрешность шага колеса.
Почему это важно для ретрофита
На обычном фрезерном или токарном станке оси независимы: ЧПУ просто перемещает каждую координату по своей программе. На зубофрезерном станке вращение стола должно быть фазово синхронизировано с вращением фрезы в каждый момент времени — рассинхронизация даже на доли угловой минуты «съедает» профиль зуба. Именно поэтому «обычная» стойка ЧПУ для зубообработки не годится: нужна система с функцией электронных шестерён и высокоточные круговые датчики. Это главная статья стоимости и главный критерий выбора подрядчика.
Чем ретрофит зубообрабатывающего станка отличается от обычного
| Критерий | Ретрофит обычного станка (токарный, фрезерный) | Ретрофит зубообрабатывающего станка |
|---|---|---|
| Оси | 2–3 линейные оси + шпиндель, все независимы | 3–5 осей, из них две вращающиеся (шпиндель фрезы и стол) плюс линейные подачи; часто сохраняется ручная установка угла наклона суппорта |
| Связь между осями | Отсутствует, координаты задаются программой независимо | Жёсткая электронная связь: стол — ведомая ось, шпиндель фрезы — ведущая; синхронизация с точностью до долей угловой секунды в каждый момент |
| Требования к системе ЧПУ | Базовая стойка (любая массовая) | Стойка со специализированными зубообрабатывающими функциями: электронные шестерни (в документации Siemens — электронная коробка передач, EGB), параметрические циклы зубофрезерования |
| Датчики обратной связи | Линейные или круговые датчики на двигателях/винтах, класс точности «обычный» | Обязательно круговые датчики высокого класса точности на шпинделе фрезы и на столе (или на делительном червяке); от них напрямую зависит точность деления |
| Что остаётся механическим | Направляющие, ШВП или ходовые винты | Делительная пара «червяк — червячное колесо стола»: электроника управляет двигателем, но последняя передача остаётся механической, и её износ ограничивает всё |
| Программирование | Кадры перемещений на G-коде | Диалоговые циклы: параметры колеса (z, m, β, заходность фрезы), число проходов, врезание, коррекции; G-код почти не пишется руками |
| Приёмка | Обработка пробной детали, контроль размеров | Обработка образцовых колёс и контроль по нормам кинематической точности, плавности, контакта и бокового зазора (в РФ — по ГОСТ 1643-81, международный аналог — серия ISO 1328) |
Электронная гитара деления: как работают электронные шестерни
Электронная гитара деления — это программная замена механического набора сменных шестерён. Система ЧПУ по сигналам датчика ведущей оси (шпиндель фрезы) рассчитывает и отрабатывает положение ведомой оси (стол) с нужным передаточным отношением. В терминах Siemens SINUMERIK это функция «электронная коробка передач» (Electronic Gear Box) в стойках 828D и 840D sl: ведомая ось следует за одной или несколькими ведущими осями по заданному коэффициенту, причём связка допускает включение/выключение синхронизации на ходу, сдвиг фазы и коррекции. У Fanuc аналогичную задачу решают опции зубообработки и команда синхронизации инструментальной пары (например, G51.2 для многогранного точения и фрезерования шестерён на токарных станках с приводным инструментом), у Heidenhain — зубофрезерные циклы стойки TNC 640. Отношение задаётся числом: k/z для деления, плюс наложение дифференциальной составляющей для косозубых колёс — дифференциал как механический узел становится не нужен, движения складываются математически.
| Параметр | Механическая гитара сменных шестерён | Электронная гитара деления (ЧПУ) |
|---|---|---|
| Задание отношения | Подбор пар a/b · c/d из комплекта колёс, физическая перестановка | Число z и параметры колеса вводятся с пульта; отношение любое |
| Точность настройки | Ограничена набором колёс: точного отношения может не быть, остаток — погрешность шага колеса | Ограничена разрядностью ЧПУ и датчиков; погрешность подбора исчезает как класс |
| Время переналадки | От десятков минут до часов: расчёт, поиск колёс, монтаж, проверка | Минуты: ввод параметров и пуск |
| Люфты и износ в цепи | Накапливаются: валы, втулки, сами сменные колёса изнашиваются и бьются | Цепь от шпинделя до гитары исчезает физически; остаются привод и делительный червяк |
| Косозубые колёса | Отдельный расчёт и подбор гитары дифференциала, паразитные колёса для левого/правого наклона | Угол β — параметр цикла; дифференциальная поправка складывается программно |
| Коррекции на ходу | Практически невозможны | Сдвиг фазы, компенсация износа фрезы, коррекция шага, бочкообразности, конусности |
| Некомплект шестерён | Станок стоит: нужного колеса нет — колеса надо изготовить или искать | Проблема не существует |
Важная оговорка: электронная гитара синхронизирует двигатель стола с шпинделем фрезы, но финальная точность по-прежнему проходит через делительную пару «червяк — червячное колесо». Если червячное колесо стола изношено, имеет биение или осевой люфт, электроника это не устранит — лишь частично скомпенсирует коррекциями. Поэтому состояние стола — пункт номер один в дефектации перед ретрофитом. Подробнее о том, с чего начинать любой проект модернизации — с механики или с электроники, — разбирали в статье «Модернизация станка: с чего начать — механика или электроника»: для зубообработки ответ почти всегда «с механики стола».
Что даёт ЧПУ на зубообработке
- Точность и стабильность. Уходит погрешность подбора сменных шестерён и люфты длинных кинематических цепей; накопленная погрешность шага и кинематическая погрешность колеса стабилизируются от детали к детали. Реально достижимая степень точности упирается в состояние механики, но разброс между деталями сжимается радикально.
- Гибкость переналадки. Смена числа зубьев, модуля, угла наклона — ввод параметров вместо расчёта и перестановки шестерён. Мелкие серии и единичные колёса перестают быть головной болью наладчика.
- Коррекции. Смещение заготовки, коррекция на износ фрезы по шагу и профилю, винтовая коррекция направления зуба, бочкообразность (модификация профиля для улучшения пятна контакта), конусность — всё это параметры цикла, а не механические хитрости.
- Нестандартные задачи. Звёздочки приводных цепей (в том числе нестандартного шага и числа зубьев), шлицевые валы, колёса с нестандартным исходным контуром, зубья с переменными параметрами — параметрический цикл описывает их без изготовления специальных шестерён и кулачков.
- Режимы и производительность. Программное управление скоростью фрезы и подачами по проходам (черновые/чистовые), врезание с оптимальной схемой, стабилизация нагрузки; плюс диагностика, счётчики наработки, архив программ и параметров деталей.
- Работа без «дефицитной» квалификации. Классический наладчик зубофрезерного станка — дефицитная специальность; после ретрофита оператор работает с диалоговым интерфейсом, а знания зашиты в циклы стойки.
Состав ретрофита: что меняется в станке
| Узел станка | Что ставится при ретрофите | Зачем |
|---|---|---|
| Стойка ЧПУ | Система с зубообрабатывающими опциями: Siemens SINUMERIK 828D/840D sl с электронной коробкой передач, Fanuc с опциями зубообработки, Heidenhain TNC 640 с зубофрезерными циклами; пульт оператора с диалоговым интерфейсом | Мозг станка: электронные шестерни, параметрические циклы, коррекции, диагностика |
| Привод шпинделя фрезы | Серводвигатель или частотно-регулируемый привод с датчиком на шпинделе (коробку скоростей часто сохраняют) | Регулируемая скорость фрезы и — главное — сигнал ведущей оси для цепи деления |
| Стол (ось деления) | Серводвигатель стола + круговой датчик высокого класса точности (на столе или на делительном червяке); при необходимости — ревизия/капремонт делительной пары | Точное фазовое следование за фрезой — основа точности колеса |
| Вертикальная подача (ось Z) | Серводвигатель с датчиком, сохранение или замена передачи на ходовой винт | Программные подачи, точный ход при многопроходной схеме, нарезание червячных колёс |
| Радиальная подача (ось X) | Серводвигатель с датчиком на винт радиальной подачи | Программное врезание, координатная привязка глубины, обработка с радиальным врезанием |
| Наклон суппорта | Обычно остаётся ручная установка угла (по углу подъёма витков фрезы); ось ставят опционально | Угол меняется редко — автоматизация редко окупается |
| Датчики | Круговые инкрементальные с нулевой меткой или абсолютные на шпинделе и столе; линейные/круговые на осях подач; датчики давления смазки и СОЖ | Обратная связь электронных шестерён; угловая точность измерения определяет точность деления |
| Электрошкаф и электрика | Новая силовая часть и преобразователи, программируемый контроллер, цепи безопасности (аварийный стоп, ограждения), новый жгут | Старая релейная схема не поддерживает сервоуправление и не отвечает нормам безопасности |
| Вспомогательные системы | Ревизия гидравлики (зажим, противовес), СОЖ, централизованная смазка; ремонт или замена ограждений с блокировками | Надёжность и безопасность; смазка делительной пары критична для ресурса стола |
Отдельно про датчики стола: для зубообработки применяются круговые датчики углового класса точности — угловые секунды и доли угловой секунды. Производители, традиционно работающие в этой нише, — Heidenhain (модульные угловые датчики серии RCN с большим полым валом под столы зубообрабатывающих станков) и аналогичные решения Renishaw и других марок. Инкрементальные датчики с нулевой меткой дешевле и исторически массово применяются на столах; абсолютные не требуют «обнуления» после включения. Класс точности датчика и качество его монтажа (биение, жёсткость кронштейна) влияют на результат не меньше, чем стойка: обрыв или загрязнение датчика обратной связи на зубообрабатывающем станке — это не потеря размера, а сразу партия бракованных колёс.
Когда ретрофит зубофрезерного станка оправдан, а когда нет
| Критерий | Ретрофит оправдан | Ретрофит не оправдан |
|---|---|---|
| Загрузка станка | Серийная или мелкосерийная зубообработка, станок занят ежедневно; частые переналадки по z и m | Единичные колёса от случая к случаю; станок — «на всякий случай» |
| Состояние механики | Станина, направляющие, шпиндель и делительное червячное колесо стола в допуске или ремонтопригодны за разумные деньги | Осевой люфт стола, биение и износ червячного колеса за пределами коррекций, усталость станины — сначала капремонт, и только потом вопрос ЧПУ |
| Номенклатура | Широкая: разные z, модули, косозубые, звёздочки, шлицы; потери времени на подбор шестерён ощутимы | Одно-два колеса годами — гитара настроена «навсегда», выигрыша от ЧПУ почти нет |
| Требования к точности | Заказчик требует стабильные степени точности, есть претензии по накопленной погрешности шага и пятну контакта | Колёса «до приблизительно» — для тихоходных передач; точность и так проходит |
| Кадры и сервис | Есть операторы/наладчики, готовые учиться; есть сервисная поддержка стойки в регионе | Некому эксплуатировать стойку, а специалистов по зубообработке нанять невозможно |
| Альтернативы | Новый станок сопоставимого класса недоступен по бюджету/срокам; б/у станок с ЧПУ — лотерея по состоянию | На рынке есть доступный б/у зубофрезерный с ЧПУ в хорошем состоянии дешевле ретрофита |
Первый шаг любого такого проекта — объективная оценка состояния станка: люфты стола, биение шпинделя, состояние направляющих и червячной пары. Диагностика на производстве силами выездных инженеров (в «Сервис Станков» — от 5 000 ₽, страница услуги) стоит на порядки дешевле, чем узнать об износе стола уже посреди проекта. Для парка из нескольких зубообрабатывающих станков разумно начать с технического аудита парка целиком — с картой состояния и приоритетов модернизации по каждой единице.
Типовые кейсы: 5К324 и 5Д32
Два самых массовых в России «кандидата на ретрофит» — вертикальные полуавтоматы 5К324/5К324А (наибольший диаметр колеса 500 мм, модуль до 8, частота вращения фрезы 50–310 об/мин, главный двигатель 7,5 кВт) и более крупный 5Д32 (колёса до 800 мм, модуль 2–6 по стали и до 8 по чугуну, стол 475 мм). Ниже — типовые сценарии из практики проектов модернизации; цифры результативности — ориентировочные, реальные показатели зависят от состояния конкретного станка.
Кейс 1. 5К324 в редукторном цехе: убрать переналадку
Исходная ситуация. Станок загружен мелкими сериями шестерён z20–z120, модуль 2–4, часть колёс косозубые. Наладчик подбирает гитары деления и дифференциала по 1,5–3 часа на переналадку; часть отношений точно не подбирается из комплекта — накопленная погрешность шага «гуляет», колёса выше 8-й степени точности стабильно не получаются.
Состав работ. Дефектация подтвердила живой стол (биение червячного колеса в норме). Установлены стойка с электронными шестернями, серводвигатели на стол, вертикальную и радиальную подачи, датчики на шпиндель фрезы и стол, новый электрошкаф; механика — ревизия направляющих и замена изношенных втулок гитар не потребовалась (гитары демонтированы).
Результат. Переналадка «с колеса на колесо» сократилась с часов до минут (ввод z, m, β с пульта); погрешность подбора гитары исчезла, накопленная погрешность шага стабилизировалась на уровне, который даёт делительная пара; появились коррекции на износ фрезы. Демонтаж гитар убрал несколько источников люфта и шум.
Кейс 2. 5Д32 под звёздочки и шлицы для ремонтной службы
Исходная ситуация. Крупное предприятие с собственным ремонтным цехом: поток звёздочек приводных цепей (разные шаг и число зубьев), шлицевых валов, «одиночных» шестерён взамен изношенных. На механике каждое изделие — свой расчёт гитар; на складе — чемодан сменных шестерён, часть колёс утеряна за десятилетия.
Состав работ. Ретрофит с сохранением стола и вертикальной подачи, стойка с параметрическим циклом «звёздочка/шестерня», база параметрических программ на типовые изделия; обучение операторов.
Результат. Срочные «ремонтные» звёздочки изготавливаются в день заказа без подбора шестерён; параметрические программы исключают ошибки расчёта; станок перестал быть узким местом ремонтной службы.
Кейс 3. Анти-кейс: 5К324 с изношенным столом
Ситуация. Станок с осевым люфтом стола и биением червячного колеса после десятилетий работы всухую; заказчик хочет «поставить ЧПУ, чтобы точнее стало».
Разбор. Электронные шестерни синхронизируют двигатель, но погрешность делительной пары остаётся в цепи: ретрофит без капремонта стола даст современный интерфейс и удобную переналадку, но не даст точности. Честное решение — сначала восстановление делительной пары (перекладка/шабрение, замена червяка), затем автоматизация; либо осознанный «бюджетный» ретрофит только ради удобства и скорости переналадки, без претензий на повышение степени точности.
Этапы проекта ретрофита зубофрезерного станка
- Технический аудит и дефектация механики. Геометрические проверки, люфты стола и подач, состояние делительной пары, шпинделя, направляющих. Вывод: что ремонтировать, что менять, окупится ли проект. Ещё до этого полезна общая диагностика станка — по чек-листам она выявляет и «дремлющие» проблемы электрики.
- Техническое задание и выбор системы ЧПУ. Фиксируются номенклатура колёс, требуемые степени точности, схема осей; выбирается стойка с зубообрабатывающими опциями (наличие электронных шестерён — обязательное требование, а не опция).
- Проектирование. Электрический проект шкафа, механические интерфейсы (крепления серводвигателей, ремённые или зубчатые передачи к ходовым винтам, кронштейны датчиков), схема безопасности, перечень закупок.
- Механические работы. Ревизия/капремонт узлов по дефектации (в первую очередь стола), монтаж двигателей и датчиков, демонтаж гитар и дифференциала.
- Электромонтаж. Сборка нового электрошкафа, замена жгута, монтаж преобразователей, подключение датчиков, цепей безопасности и ограждений.
- Пусконаладка осей. Настройка приводов, компенсация люфтов, настройка электронных шестерён: отношение деления, дифференциальная составляющая, фазовая привязка стола к фрезе.
- Настройка циклов и параметрических программ. Циклы зубофрезерования, звёздочек, многопроходные схемы, коррекции; архивация параметров.
- Обучение персонала. Операторы и наладчики: работа с циклами, ввод параметров колеса, диагностика стойки. Это критичный этап — его пропуск убивает эффект всего проекта.
- Приёмочные испытания. Обработка образцовых колёс (прямозубых и косозубых), контроль кинематической точности, плавности, пятна контакта и бокового зазора по ГОСТ 1643-81 (международный аналог — ISO 1328), оформление документации и резервных копий параметров.
Экономика: ретрофит против нового зубофрезерного станка с ЧПУ
Новый зубофрезерный станок с ЧПУ сопоставимого типоразмера — дорогое и небыстрое приобретение: станки китайских серий уровня YK3150/YK3180 (типоразмер 500–800 мм) стоят ориентировочно от 2,5–5 млн ₽ и выше с учётом комплектации и логистики, европейские решения (Gleason, Liebherr, Klingelnberg) — десятки миллионов рублей при сроках поставки в месяцы. Все цифры ниже — ориентировочные вилки для сопоставления стратегии, а не оферта: реальная смета ретрофита считается только после дефектации конкретного станка.
| Параметр сравнения | Ретрофит 5К324/5Д32 (сохранившаяся механика) | Ретрофит + капремонт механики | Новый станок с ЧПУ (импорт) |
|---|---|---|---|
| Инвестиции, ориентировочно | Существенно ниже нового — по опыту отрасли порядка 30–50% стоимости нового станка сопоставимого класса; точная цифра — после дефектации и ТЗ | Те же затраты плюс восстановление делительной пары, направляющих, шпинделя | От единиц до десятков миллионов ₽ в зависимости от класса и производителя |
| Сроки | Обычно 1–3 месяца с проектированием | 3–6 месяцев и более | От нескольких месяцев до года (производство + поставка + пусконаладка) |
| Фундамент, логистика, помещение | Не нужны: станок остаётся на месте | Не нужны | Часто новый фундамент, кран, демонтаж старого станка |
| Риск | Состояние механики — главный риск; закрывается дефектацией | Минимальный: механика восстановлена | Минимальный технический, но есть риск по срокам, курсу и сервисному обслуживанию |
| Точность (потенциал) | Ограничена состоянием делительной пары; стабильность высокая | Сопоставима с уровнем нового станка при качественном ремонте | Заявленная производителем на весь ресурс |
| Ресурс | Остаточный ресурс механики + новая электрика на 10–15 лет | Обновлённый ресурс | Полный ресурс нового станка |
| Амортизация и учёт | Модернизация существующей единицы оборудования | Модернизация | Новый объект основных средств |
Эффект ретрофита складывается из: сокращения времени переналадки (часы → минуты при мелкосерийной номенклатуре), снижения брака по накопленной погрешности шага, роста коэффициента загрузки станка, экономии на изготовлении и поиске сменных шестерён и снижения требований к редкой квалификации наладчика-зубореза. Методику сопоставления «ремонт/модернизация против покупки нового» с расчётом окупаемости разбирали в статье «Ремонт станка или покупка нового: как посчитать и решить».
Зубодолбёжные станки: специфика перевода на ЧПУ
Зубодолбёжные станки (514, 5А140 и их модификации; пример серийной глубокой модернизации — станок 5155Ф4 Коломенского механического завода) режут зубья долбяком — зубчатым колесом с режущими кромками, которое совершает возвратно-поступательное движение вдоль оси заготовки при согласованном вращении долбяка и заготовки (обкатка) и радиальном врезании. Кинематическая суть та же, что у зубофрезерного: жёсткая связь вращения инструмента и стола через гитары сменных шестерён, поэтому и рецепт ретрофита тот же — серводвигатели, круговые датчики, электронная гитара деления в стойке, плюс управление ходом долбяка (число двойных ходов) и реверсом. Особенности: для косозубых колёс на классических станках винтовое движение долбяку задают диски с винтовыми направляющими — этот узел остаётся механическим; наладка после ретрофита сводится к вводу параметров (z, m, β, ход, врез), а критерий оправданности — тот же: серийность и живая механика.
Частые вопросы
Можно ли поставить ЧПУ на 5К324, не меняя стол?
Да, это типовая схема: серводвигатель и датчик ставятся на существующую делительную пару (двигатель — на червяк, датчик — на стол или червяк в зависимости от требуемой точности). Условие одно — червячное колесо и червяк должны быть в допуске. Если стол изношен, сначала решается вопрос его восстановления, иначе ретрофит даст скорость переналадки, но не точность.
Почему нельзя обойтись «обычной» стойкой ЧПУ?
Обычная стойка управляет независимыми осями и не умеет фазовую синхронизацию вращающихся осей в реальном времени, которую требует цепь деления. Нужна стойка с функцией электронных шестерён (электронной коробки передач) — такие опции есть у Siemens SINUMERIK (828D/840D sl), Fanuc (опции зубообработки), Heidenhain (TNC 640 с зубофрезерными циклами). Это стандартный набор любого нового зубообрабатывающего станка — ретрофит лишь переносит его на вашу механику.
Какие датчики нужны: инкрементальные или абсолютные?
На столе исторически массово применяются круговые инкрементальные датчики высокой точности с нулевой меткой — они дешевле и проверены десятилетиями; после включения станок «обнуляется» по метке. Абсолютные дороже, но не требуют привязки и удобнее в производстве. Класс точности и качество монтажа (биение, жёсткость) важнее типа: для зубообработки берут угловые датчики с погрешностью на уровне угловых секунд.
Сохранится ли возможность нарезать червячные колёса и звёздочки?
Да, и расширяется. Червячные колёса — радиальным врезанием (стандартный суппорт) или тангенциальной подачей (если у станка есть тангенциальный суппорт — при ретрофите он сохраняется, а его подача становится управляемой осью). Звёздочки, шлицевые валы, колёса с нестандартным контуром — параметрические циклы стойки без изготовления специальных шестерён.
Сколько длится проект?
Ориентировочно 1–3 месяца от дефектации до приёмки при живой механике и готовых проектных решениях; 3–6 месяцев и более, если добавляется капремонт стола и направляющих. Простои планируются в окно между заказами или закрываются обработкой запаса колёс заранее.
Кто должен делать ретрофит?
Подрядчик с компетенциями сразу в трёх областях: зубообработка (кинематика, циклы, контроль колёс), сервоуправление и системы ЧПУ конкретной марки, электромонтаж и безопасность. Ошибка в фазовой настройке электронных шестерён не видна на холостом ходу — она проявляется только в браке колёс, поэтому приёмка по образцовым деталям с контролем по ГОСТ обязательна. Работы по монтажу и подключению дополнительного оборудования на станках с ЧПУ «Сервис Станков» выполняет от 15 000 ₽ — установка дополнительных опций; инженеры работают в 45 регионах России, Беларуси и Казахстана, включая специалистов, обученных у производителей систем ЧПУ.
Вывод
Ретрофит зубофрезерного станка — это не «универсальная модернизация», а проект с чёткими границами применимости. Он экономически оправдан при регулярной зубообработке с переналадками и сохранившейся механикой, особенно делительной парой стола: электронная гитара деления убирает подбор сменных шестерён, стабилизирует точность и открывает коррекции, недоступные механике. Он не заменяет капремонт изношенного стола и почти не даёт выгод на единичных колёсах. Правильная последовательность решения: диагностика состояния → дефектация с заключением по делительной паре → ТЗ и выбор стойки с электронными шестернями → механика → электрика → пусконаладка с приёмкой по ГОСТ. Обзорный материал об устройстве и выборе зубофрезерного оборудования вы найдёте в разделе «Зубофрезерные станки», а как выглядит проект перевода станка с УЦИ на ЧПУ по этапам и с результатом — в статье «Модернизация станка с УЦИ в ЧПУ: этапы и результат».
Источники
- Руководство по специальным функциям Siemens SINUMERIK 840D sl / 828D: электронная коробка передач EGB (Siemens, на английском языке)
- Каталог функций ЧПУ FANUC: опции зубообработки и синхронизации осей (FANUC America, на английском языке)
- Угловые датчики Heidenhain для зубообрабатывающих станков (HEIDENHAIN, на английском языке)
- ГОСТ 1643-81 «Передачи зубчатые цилиндрические. Допуски» (текст стандарта)
- ISO 1328-1:2013. Цилиндрические зубчатые передачи. Система допусков на боковые поверхности зубьев (ISO, на английском языке)
- Зубофрезерование (Hobbing) — Википедия, на английском языке