

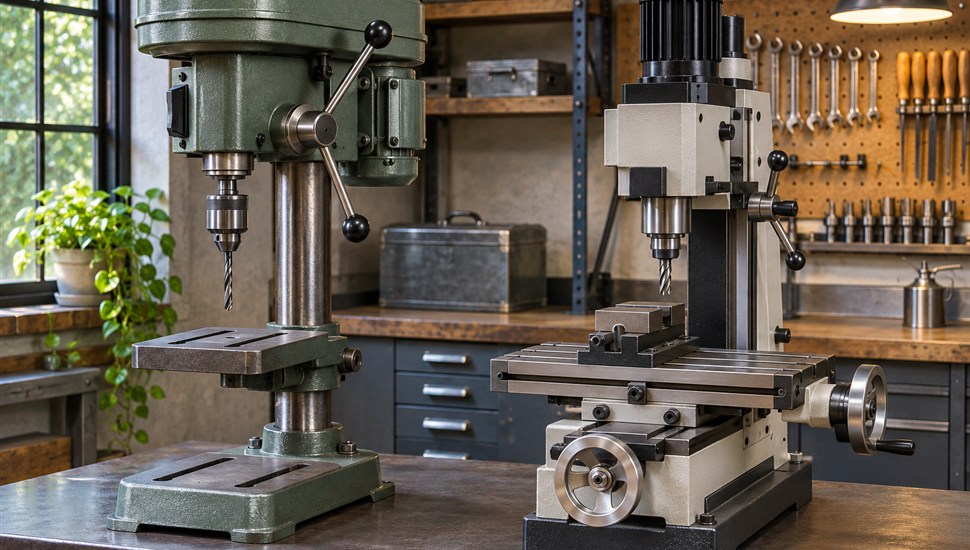
НГФ-110, 2Н125 и 2А125 — станки, которые переживут не одно поколение токарей и фрезеровщиков. Настольный фрезерный НГФ-110Ш выпускался с 1960-х годов сразу несколькими заводами, а вертикально-сверлильная серия 125 из Стерлитамака (2125 → 2А125 → 2Н125 → 2С125) сходила с конвейера почти 70 лет подряд. Эти машины до сих пор работают в ремонтных цехах, инструменталках, учебных мастерских и мелкосерийных производствах — и регулярно попадают в ремонт с одними и теми же «болезнями»: проворотом и просадкой стола на колонне, биением шпинделя, шумами в коробке скоростей и капризным реверсом.
В этом гайде — паспортные характеристики всех трёх моделей, разбор типовых неисправностей по узлам, пошаговые инструкции по регулировкам, которые можно выполнить своими руками, обзор способов восстановления изношенных втулок и валов, а также честный разбор, когда ремонт уже не имеет смысла и стоит ли ставить на эти станки автоподачу или ЧПУ.
Карточки моделей
НГФ-110Ш — настольный фрезерный со сверлильной функцией
НГФ-110Ш — настольный горизонтально-фрезерный станок учебного класса (буква «Ш» в обозначении — «школьный»). Модификации выпускали разные заводы: НГФ-110Ш1 — завод № 5 имени Дзержинского в Щелково (1966 год), НГФ-110Ш2 — Сапожковский механический завод № 7 (Рязанская область), НГФ-110Ш3 и НГФ-110Ш4 — ростовский завод малогабаритного станочного оборудования МАГСО (1977 и 1979 годы). Основная операция — фрезерование горизонтальным шпинделем; с вертикально-фрезерной головкой ВФГ станок обрабатывает вертикальные и наклонные плоскости, а полый шпиндель с внутренним конусом Морзе 3 позволяет вести и сверлильные операции. Все подачи — только ручные, механизмами станок не оснащён.
| Параметр | НГФ-110Ш3 | НГФ-110Ш4 |
|---|---|---|
| Класс точности (ГОСТ 8-82) | Н | Н |
| Размер рабочей поверхности стола | 100 × 400 мм | 100 × 400 мм |
| Перемещение стола (продольное / поперечное / вертикальное) | 250 / 85 / 170 мм | 250 / 85 / 170 мм |
| Цена деления лимба (продольное и поперечное / вертикальное) | 0,05 / 0,025 мм | 0,05 / 0,025 мм |
| Наибольший диаметр фрезы | 110 мм | 110 мм |
| Частоты вращения шпинделя (6 ступеней) | 100…1000 об/мин | 125…1250 об/мин |
| Конус шпинделя | Морзе 3 | Морзе 3 |
| Мощность главного двигателя | 0,6 кВт | 0,55–0,75 кВт |
| Габариты (длина × ширина × высота) | 685 × 640 × 790 мм | 685 × 640 × 925 мм |
| Масса | 200 кг | 340 кг |
Конструктивно стойка станка имеет трапецеидальное сечение и несёт сверху трёхвальную коробку скоростей с клиноремённым приводом от двигателя и подвижными тройным и двойным блоками шестерён, снизу — электродвигатель. Направляющие верхней части стойки типа «ласточкин хвост». Хобот с серьгой перемещается по стойке вручную и зажимается клином; в серьге установлена разрезная бронзовая коническая втулка, зазор в которой регулируется гайкой. Шпиндель — полый двухопорный вал: передняя опора — два радиально-упорных подшипника № 46208, задняя — радиальный подшипник № 206; осевой люфт устраняется гайками и шлифовкой распорного (компенсационного) кольца.
2Н125 — самый массовый вертикально-сверлильный
2Н125 — вертикально-сверлильный колонновый станок нормального класса точности, выпускавшийся Стерлитамакским станкостроительным заводом с 1965 года до начала 1990-х. Самая массовая модель серии: модификации 2Н125А и 2Н125К различались комплектацией, а 2Н125Ф2 уже с завода шла с устройством ЧПУ — что само по себе отвечает на вопрос, «вывозит» ли эта станина автоматизацию. Станок предназначен для сверления, рассверливания, зенкерования, зенкования и развёртывания отверстий; реверс электродвигателя позволяет нарезать резьбу машинными метчиками.
| Параметр | 2Н125 |
|---|---|
| Наибольший условный диаметр сверления в стали 45 | 25 мм |
| Конус шпинделя | Морзе 3 |
| Вылет шпинделя | 250 мм |
| Наибольший ход шпинделя | 200 мм |
| Расстояние от торца шпинделя до стола / до плиты | 60–700 / 690–1060 мм |
| Пределы частот вращения шпинделя | 45–2000 об/мин, 12 ступеней |
| Пределы подач | 0,1–1,6 мм/об, 9 ступеней |
| Наибольшее усилие подачи | 170 кгс (1700 Н) |
| Крутящий момент на шпинделе | около 122 Н·м |
| Мощность главного двигателя | 2,2 кВт, 380 В |
| Рабочая поверхность стола | 400 × 450 мм |
| Ход стола по колонне | 270 мм |
| Габариты (длина × ширина × высота) | 1130 × 805 × 2290 мм |
| Масса | около 1000 кг (по разным паспортам 880–1020 кг) |
Ключевые узлы 2Н125: колонна со столом и плитой, коробка скоростей (12 ступеней передвижными блоками; валы смонтированы в двух плитах, смазка — от плунжерного насоса), коробка подач (два тройных блока шестерён — 9 подач), сверлильная головка с механизмом подачи и шпиндель в гильзе (пиноли). Шпиндель вращается в четырёх подшипниках 5-го класса точности: двух радиальных 5-206 и двух упорных 5-8106 и 5-8306. Механизм подачи построен на червячной передаче, валу с реечной шестернёй, лимбе, кулачковой и храповой обгонных муфтах и штурвале; предохранительная муфта защищает механизм от перегрузки. Перемещение головки по колонне — от червячной и реечной пар через квадрат. Предусмотрены динамическое торможение шпинделя и автоматический реверс на заданной глубине (рычаг с кулачком резьбы).
2А125 — предшественник из Стерлитамака
2А125 — прямое продолжение серии (выпускалась в 1950–1965 годах, модификации 2А125А и 2А125К) и конструктивный предок 2Н125. Главные различия: у 2А125 девять ступеней вращения с более узким диапазоном (97–1360 об/мин), короче ход шпинделя (175 мм), выше крутящий момент (до 250 Н·м) и заметно больше наибольшее усилие подачи — до 9000 Н при срабатывании предохранительной муфты около 10 000 Н. Мощность главного двигателя — 2,8 кВт (А42-4), стол 500 × 375 мм с тремя Т-образными пазами, масса около 870 кг.
| Параметр | 2А125 (1950–1965) | 2Н125 (1965 – начало 1990-х) | НГФ-110Ш4 (1979) |
|---|---|---|---|
| Тип | вертикально-сверлильный колонновый | вертикально-сверлильный колонновый | настольный горизонтально-фрезерный |
| Диаметр сверления в стали 45 | 25 мм | 25 мм | сверление — вспомогательная операция |
| Конус шпинделя | Морзе 3 | Морзе 3 | Морзе 3 |
| Частоты вращения | 97–1360, 9 ступеней | 45–2000, 12 ступеней | 125–1250, 6 ступеней |
| Механическая подача | 0,1–0,81 мм/об, 9 ступеней | 0,1–1,6 мм/об, 9 ступеней | нет, только ручные подачи |
| Мощность главного двигателя | 2,8 кВт | 2,2 кВт | 0,55–0,75 кВт |
| Масса | около 870 кг | около 1000 кг | 340 кг |
Подавляющее большинство неисправностей, разобранных ниже, общие для всей тройки: что НГФ-110Ш, что 2А125, что 2Н125 построены на колонне, кронштейне (столе или шпиндельной бабке), перемещающемся по ней, и на многоваловой коробке скоростей с передвижными блоками — именно эти узлы и изнашиваются первыми. Полную заводскую документацию — руководство по эксплуатации, схемы электрооборудования и альбомы запасных частей — сегодня проще всего найти в онлайн-архивах паспортов станков (ссылки — в разделе «Источники»).
Типовые неисправности по узлам
НГФ-110Ш: симптом → причина → решение
| Симптом | Вероятная причина | Решение |
|---|---|---|
| Хобот с серьгой проворачивается или «сползает» по стойке при резании | Ослаблен или изношен клин зажима хобота; забоины и выработка на направляющих стойки типа «ласточкин хвост»; станок перегружен фрезой большого диаметра | Подтянуть и при необходимости пришабрить клин; очистить и смазать направляющие; при выработке — шабровка направляющих или ремонтный клин; не превышать диаметр фрезы 110 мм |
| Биение шпинделя, «бьющая» фреза, волнистая поверхность | Износ радиально-упорных подшипников 46208 передней опоры; осевой люфт из-за вытянутого компенсационного кольца; выработка внутреннего конуса Морзе 3; погнутая оправка | Проверить биение индикатором на оправке; подтянуть гайки подшипников; шлифовать распорное кольцо на величину люфта; изношенный конус — проточить и прошлифовать или заменить шпиндель; изношенные подшипники — только замена |
| Нагрев серьги (втулки оправки) выше 60 °C, визг при работе длинной оправкой | Изношена или зажата без зазора разрезная бронзовая коническая втулка серьги; отсутствует смазка | Отрегулировать гайкой натяг втулки (плавное вращение без качки), смазать маслом И-30А; при износе — заменить втулку; допустимый нагрев при обкатке — 50–60 °C |
| Шум, вой в коробке скоростей, «грязный» звук под нагрузкой | Износ зубьев шестерён и шлицев валов, выработка подшипников № 206 и 46208; низкий уровень или загустевшее масло | Заменить масло И-30А (первая замена после обкатки — через 15 дней, далее каждые 3 месяца); дефектовать шестерни и подшипники, изношенные — заменить; смазка коробки — разбрызгиванием, следить по уровню |
| Скорости не включаются, рукоятки не фиксируются, удары при переключении | Заедание подвижных тройного и двойного блоков на шлицах изношенных валов; поломка фиксаторов рукояток; попытка переключения на ходу | Переключать частоты только на остановленном шпинделе; при заедании — разборка коробки, ремонт шлицев (наплавка с последующей обработкой) или замена вала и блоков |
| Проскальзывание ремня, падение оборотов под нагрузкой | Вытянутый или замасленный клиновой ремень, ослабление крепления двигателя на плите | Очистить шкивы от масла, отрегулировать натяжение ремня перемещением двигателя, изношенный ремень — заменить |
| Люфт стола по винтам подач, «плывущий» размер | Выработка пары винт — гайка трапецеидальной передачи, износ «ласточкина хвоста» салазок | Отрегулировать натяг винтов направляющих; люфт в паре винт — гайка компенсировать раздвижной гайкой или заменить пару; сильно изношенные направляющие — шабровка |
| Станок не запускается, «гудит» без вращения | Электрика: обгоревшие контакты магнитного пускателя ПМЕ-011, выход из строя теплового реле ТРН-10, потеря фазы, неисправность кнопочного поста ПКЕ | Проверить питание 380 В и цепи управления, зачистить или заменить пускатель и реле; при запахе горелой изоляции — вызвать электрика |
2Н125 и 2А125: симптом → причина → решение
| Симптом | Вероятная причина | Решение |
|---|---|---|
| Стол (кронштейн) или сверлильная головка проворачиваются вокруг колонны под нагрузкой | Ослаблены зажимные винты замков колонны; износ замков или самой колонны (задиры, овальность в зоне постоянной работы); стружка и старая смазка в стыке | Затянуть замки (см. пошаговую инструкцию ниже); очистить колонну и смазать; изношенные замки — расточить под ремонтные втулки, колонну — прошлифовать в ремонтный размер |
| Просадка стола: деталь «уходит» по высоте в процессе сверления | Недостаточный момент затяжки зажимных винтов; выработка клиньев замка; трещина в кронштейне стола | Затянуть винты с квадратом равномерно; заменить изношенные клинья; трещина кронштейна — веский аргумент против ремонта |
| Биение шпинделя (патрона), разбитые, «порванные» отверстия | Износ направляющих втулок пиноли (допустимый зазор по паспорту — не более 0,01 мм); износ радиальных подшипников 5-206; выработка конуса Морзе 3; грязь в конусе | Индикатором проверить радиальное биение у торца и на вылете; очистить конус; подтянуть регулировочную гайку подшипников; изношенные втулки пиноли — расточка гнезда и замена, подшипники — замена на 5-й класс точности |
| Осевой люфт шпинделя, стук при врезании и выводе сверла | Выработаны упорные подшипники 5-8106 и 5-8306; ослабла регулировочная гайка | Отрегулировать гайку (через пробку в шпинделе, см. ниже); при невозможности выбрать люфт — заменить упорные подшипники |
| Вой, скрежет из коробки скоростей; скорости «не ловятся» | Износ зубьев шестерён и шлицевых валов; поломка фиксаторов механизма переключения (рукоятка 4 × 3); износ подшипников валов; переключение на ходу | Переключать блоки только при остановке, используя кнопку качательного движения шпинделя; дефектовка и замена шестерён и подшипников; проверка плунжерного насоса смазки и уровня масла |
| Механическая подача не включается или срабатывает рывками | Износ кулачковой и храповой обгонных муфт механизма подачи; износ червячной пары; слабая пружина предохранительной муфты | Дефектовка муфт (кулачок должен доводить собачки до зацепления с диском червячного колеса); отрегулировать пружину предохранительной муфты гайкой на червяке; изношенные детали — замена |
| Шпиндель «проваливается» вниз или идёт тяжело, штурвал не возвращается | Севшая или сломанная пружина пружинного противовеса; износ рейки пиноли и реечной шестерни | Подтянуть пружину противовеса винтом через пробку на дне головки (предварительно слив масло); изношенную рейку и шестерню — заменить |
| Реверс не работает: метчик застревает, шпиндель не меняет направление | Электрика: обгоревшие контакты реверсивных контакторов, износ кнопок «правое/левое вращение»; неисправно динамическое торможение — шпиндель долго выбегает | Проверить и зачистить контакты реверсивной схемы, заменить изношенные кнопки; отрегулировать кулачок автоматического реверса на глубине; проверить цепь динамического торможения |
| Не подаётся СОЖ, перегрев сверла | Засорён сетчатый фильтр и трубки электронасоса (на 2А125 — ПА-22); низкий уровень жидкости в баке | Промыть фильтр и магистрали, долить СОЖ; проверить работу насоса отдельно от станка |
| Увод отверстия от вертикали, одностороннее увеличение диаметра | Неперпендикулярность стола оси шпинделя (проворот стола на колонне), люфт пиноли, затупленное или кривое сверло | Проверить стойку уровнем и выверить стол; устранить люфты (см. регулировки); заменить инструмент |
Важно понимать возраст этих машин: большинству экземпляров 40–70 лет, и «хронические» жалобы почти всегда сводятся к наложению нескольких износов — выработке колонны, люфту пиноли и усталости электрики. Если по таблице видно, что одновременно «устали» и механика, и электрика, разумно начать с комплексной диагностики: выездная проверка состояния у «Сервис Станков» стоит от 5 000 ₽, а собственно ремонт станков — от 15 000 ₽, после чего инженер даёт заключение, что чинить в первую очередь. Подробнее о работах по сверлильному оборудованию — на странице типа «Сверлильные станки».
Регулировки своими руками: пошаговые инструкции
Устранение проворота стола на колонне 2Н125/2А125
- Обесточьте станок и снимите заглушки зажимных винтов стола и шпиндельной головки (винты с квадратом под ключ).
- Ослабьте замки и один-два раза поднимите и опустите узел по колонне, чтобы оценить плавность: задиры и «закусывания» ощущаются рукой.
- Протрите колонну в зоне работы замков от старой смазки и стружки, смажьте тонким слоем смазки и несколько раз прогоните узел вверх-вниз.
- Затяните зажимные винты равномерно, по пол-оборота каждый, без фанатизма: перетяжка выдавливает смазку и режет металл замка.
- Проверьте результат: при затянутых замках стол не должен проворачиваться от руки заметным усилием, при ослабленных — вращаться плавно, без заеданий.
- Если проворот остался при полностью затянутых винтах — замки или колонна изношены, нужна расточка замков под ремонтные втулки или шлифовка колонны (работа для мастерской).
Устранение осевого люфта шпинделя НГФ-110Ш
- Снимите кожух ремня и отключите станок от сети.
- Индикатором на стойке (ножка — в торец оправки в конусе) замерьте осевой люфт, покачивая шпиндель рукой за оправку.
- Отверните стопор и подтянуть гайку радиально-упорных подшипников № 46208 передней опоры до устранения люфта, застопорите гайку.
- Если резьба выбрана полностью, а люфт остался — выпрессуйте шпиндель, снимите распорное (компенсационное) кольцо и прошлифуйте его торцы на величину люфта, затем соберите узел.
- Проверьте лёгкость вращения от руки и выполните обкатку на средней частоте 20–30 минут: нагрев передней опоры не должен превышать 50–60 °C.
Регулировка упорных подшипников шпинделя 2Н125 (по паспорту)
- Отверните пробку в нижней части шпинделя.
- Совместите стопор гайки с отверстием.
- Поворачивая гайку цилиндрическим стержнем, вставленным в отверстия, ликвидируйте осевой люфт.
- Проверните шпиндель штурвалом и убедитесь, что вращение плавное, без защемления; контрольный замер люфта — индикатором.
Регулировка серьги хобота НГФ-110Ш
- Очистите бронзовую коническую втулку серьги от старой смазки и стружки.
- Ослабьте регулировочную гайку, вставьте оправку и плавно подтягивайте гайку, добиваясь вращения без качки и заеданий (втулка разрезная — гайка стягивает её конус).
- Смажьте сопряжение маслом И-30А.
- После пары часов работы проверьте нагрев серьги: устойчиво выше 60 °C — натяг велик или втулка изношена.
Прочие заводские регулировки 2Н125, которые забывают делать
- Направляющие стола и головки. Регулируются винтами с правой стороны узла; после регулировки щуп 0,03 мм не должен проходить в стык направляющих, а ход — оставаться плавным по всей длине.
- Предохранительная муфта подачи. Пружина регулируется гайкой на червяке под правой верхней крышкой сверлильной головки; заводская настройка — на усилие примерно на 15% выше наибольшего допустимого усилия подачи. Слишком тугая муфта «не спасает» механизм, слишком слабая — отключает подачу на нормальных режимах.
- Пружинный противовес шпинделя. Подтягивается винтом через пробку на дне сверлильной головки; перед регулировкой слейте масло из головки.
- Кулачок автоматического реверса (при нарезании резьбы метчиками) переставляется по шкале глубины и должен срабатывать до упора метчика в дно отверстия.
Таблица-памятка: где какая регулировка живёт и как часто её проверять.
| Узел | Регулировка | Периодичность проверки |
|---|---|---|
| 2Н125/2А125, колонна | Затяжка замков стола и головки, чистка и смазка колонны | Ежемесячно; при появлении проворота — немедленно |
| 2Н125, шпиндель | Гайка упорных подшипников (осевой люфт) | Каждые 3–6 месяцев, контроль индикатором |
| 2Н125, механизм подачи | Пружина предохранительной муфты, пружина противовеса | Раз в полгода или при срабатывании «впустую» |
| НГФ-110Ш, шпиндель | Гайки подшипников 46208, шлифовка компенсационного кольца | При появлении люфта/биения; обкатка с контролем нагрева |
| НГФ-110Ш, серьга | Гайка бронзовой втулки, смазка И-30А | Каждые 2–3 месяца |
| НГФ-110Ш, коробка скоростей | Уровень масла (замена: первая — через 15 дней работы, далее каждые 3 месяца) | По маслоуказателю при каждой смене |
Износ и восстановление: втулки, валы, колонна
Втулки
Две «расходные» втулочные пары. Первая — бронзовая коническая втулка серьги НГФ-110Ш: при выработке её не подтягивают до бесконечности, а меняют; токарная работа по копии старой втулки несложна, материал — бронза. Вторая — направляющие втулки пиноли 2Н125/2А125: паспортный допуск зазора между втулками и пинолью — не более 0,01 мм. Превышение вдвое уже даёт заметное биение инструмента и «разбитый» конус Морзе после рассверливания. Восстановление классическое: расточка гнёзд в сверлильной головке под ремонтные втулки (с нажимом или на клее), запрессовка новых чугунных или бронзовых втулок, доводка по фактическому диаметру пиноли. Шлифовать саму пиноль в ремонтный размер имеет смысл только при равномерном износе и отсутствии рисок.
Валы и шестерни
Шлицевые валы коробок скоростей обеих моделей изнашиваются в местах хода подвижных блоков: блок начинает «зависать», скорости включаются с ударами. Восстановление наплавкой с последующей токарной и фрезерной обработкой экономически оправдано лишь для редких валов; обычно дешевле найти исправный вал с разборки или выточить новый. Зубья шестерён при выкрашивании и сползании профиля не «лечатся» — только замена. Подшипники меняются на новые: для шпинделя 2Н125 — обязательно 5-й класс точности (5-206, 5-8106, 5-8306), для НГФ-110Ш — радиально-упорные 46208 и радиальный 206. Ставить в шпиндель подшипники обычного класса — значит получить биение «из коробки». Общая логика выбора запчастей — оригинал, разборка или добротный аналог — разобрана в отдельной статье о запасных частях к станкам.
Колонна, рейка, червячная пара
- Колонна 2Н125/2А125. Задиры от замков и овальность в зоне рабочего хода стола убирают проточкой и шлифовкой в ремонтный размер с последующим изготовлением ремонтных втулок замков. Растачивать «на глаз» нельзя — биение обработанного торца стола к оси шпинделя сразу вырастет.
- Рейка пиноли и реечная шестерня. Износ проявляется неравномерным усилием штурвала и скачками подачи. Рейку при местном износе иногда переворачивают неизношенной стороной (если позволяет конструкция и длина), шестерню — только замена.
- Червячная пара механизма подачи. При износе сначала регулируют зацепление и пружину муфты; замена пары — уже «средний» ремонт головки.
- Винты подач НГФ-110Ш. Трапецеидальные пары винт — гайка люфтят с возрастом; компенсация — раздвижные (регулируемые) гайки, при сильной выработке — замена пары целиком.
Больше о том, как находить и измерять люфты подвижных узлов, — в материале о люфте стола и суппорта станка, а о диагностике вращающихся валов — в статье о биении шпинделя.
Когда ремонт нецелесообразен
Даже «вечный» станок однажды уходит на пенсию. Критерии, при которых честнее отказаться от ремонта:
- Трещины в колонне, плите или корпусе сверлильной головки. Сварка не восстанавливает геометрию чугуна — после неё узлы «гуляют» под нагрузкой.
- Износ направляющих колонны или пинольного гнезда сверх ремонтных размеров. Если после двух расточек зазор не выбирается, узел теряет жёсткость — точность сверления уходит безвозвратно.
- Биение шпинделя сохраняется после замены подшипников и чистки конуса. Это означает изгиб вала или разбитое посадочное гнездо — восстановление соизмеримо по цене с заменой всего шпиндельного узла.
- Суммарная смета. Если одновременно нужны шестерни коробки, валы, подшипники, втулки пиноли и ревизия электрики, сумма запчастей и работ быстро приближается к стоимости исправного бывшего в употреблении станка той же модели. Методика расчёта «ремонт или замена» — в отдельной статье о выборе между ремонтом и покупкой нового станка.
- Отсутствие ЗИП и паспорта на редкую модификацию. Для ранних 2А125 некоторые детали найти уже труднее, чем для массового 2Н125.
Обратная сторона: если изношен один узел (например, только электрика или только замки колонны), выбрасывать станок грешно — базовые детали у этих машин живучие, а станина при нормальной эксплуатации служит неограниченно долго. Пограничный случай — станок после многолетнего простоя в холодном цеху: перед первым включением обязательно проверяют электрику, уровни масла, вращение всех узлов от руки и состояние поверхностей колонны.
Модернизация: автоподача и ЧПУ — когда имеет смысл
Вопрос «ставить или не ставить» для сверлильно-фрезерной классики решается экономикой, а не энтузиазмом. Сам завод-изготовитель выпускал 2Н125Ф2 с ЧПУ, то есть запас жёсткости у база есть — но окупается автоматизация только при серийности.
| Вариант доработки | Что даёт | Когда оправдан |
|---|---|---|
| Частотный преобразователь главного привода | Плавная регулировка оборотов вместо части ступеней, мягкий пуск, торможение без износа электрики | Почти всегда: дешёвая и обратимая доработка; учесть падение момента самовентиляемого двигателя на низких оборотах |
| Механизм автоматической подачи (механическая подача на универсальный станок) | Равномерная подача без «дожима» штурвалом, ровное отверстие, меньше усталости оператора | Серийное сверление на 2Н125/2А125; обзор вариантов — в статье об автоматической подаче на универсальный станок |
| Позиционное ЧПУ (координаты стола, оснащение приводами подач) | Автоматический выход в координаты по сетке отверстий | Мелкосерийные детали с большим числом отверстий; требуются исправные направляющие и винты |
| Полное ЧПУ с заменой механики подач на шарико-винтовые пары и приводы | Полноценный обрабатывающий центр «на базе» | Редко: бюджет обычно сравним с покупкой недорогого нового станка с ЧПУ; пример экономики переделки советского станка — разбор переделки 16К20 под ЧПУ |
| Ревизия электрики: современная пускозащитная аппаратура, проводка, освещение 36 В | Безопасность и надёжность; устраняет 90% «электрических» отказов реверса и пуска | Обязательный этап любой модернизации станка этого возраста |
Общий порядок действий при модернизации универсальной классики всегда один: сначала механика (люфты, направляющие, шпиндель), потом электроника — иначе ЧПУ будет точно позиционировать изношенный станок. Подробная аргументация — в статье «С чего начинать модернизацию станка: механика или электроника». Для НГФ-110Ш полноценное ЧПУ обычно избыточно: масса 200–340 кг и мощность до 0,75 кВт ограничивают и жёсткость, и съём металла; разумный потолок доработок — частотный преобразователь и удобная оснастка. А вот установка и подключение дополнительных опций (от подач до датчиков и ограждений) — типовая услуга: у «Сервис Станков» она стоит от 15 000 ₽, и инженеры выполняют её по всей сети сервисных регионов.
Частые вопросы
Почему у 2Н125 стол и головка проворачиваются вокруг колонны и это нормально «лечится»?
Это не «нормально», а типовой износ: ослабли замки либо выработалась сама колонна. В 80% случаев хватает чистки, смазки и равномерной затяжки зажимных винтов; в остальных — расточка замков под ремонтные втулки. Пока замки изношены, работать нельзя: увод отверстия и поломка свёрла гарантированы.
Какое масло заливать в коробки скоростей?
В коробку скоростей НГФ-110Ш по паспорту — масло И-30А: первая замена через 15 дней после начала эксплуатации (или после ремонта), далее каждые 3 месяца; смазка разбрызгиванием, контроль по маслоуказателю. В коробки 2Н125/2А125 также заливается индустриальное масло — точную марку и объём берите из паспорта конкретной модели (ссылки на паспорта — в «Источниках»).
Какое биение шпинделя считается допустимым?
Нормы на радиальное и осевое биение для станков класса Н устанавливает ГОСТ 8-82 и нормы точности из паспорта; измерение выполняется индикатором на оправке. Практическое правило для этих моделей: биение, видимое «на глаз» по следу сверления или ощущаемое рукой на оправке, — уже за пределами нормы, пора регулировать подшипники и проверять конус.
Чем отличаются 2Н125 и 2А125 и взаимозаменяемы ли у них запчасти?
2А125 — более ранняя модель (1950–1965) с девятью скоростями 97–1360 об/мин, ходом шпинделя 175 мм, двигателем 2,8 кВт и усилием подачи до 9000 Н; 2Н125 (1965 – начало 1990-х) — 12 скоростей 45–2000 об/мин, ход 200 мм, двигатель 2,2 кВт, подачи 0,1–1,6 мм/об. Станины и компоновка близки, но коробки подач и ряд деталей различаются (у 2Н125 другой привод коробки подач), поэтому запчасти подбираются по альбому запасных частей конкретной модели.
Можно ли использовать НГФ-110Ш как сверлильный станок?
Частично. Штатный шпиндель горизонтальный, поэтому вертикальное сверление возможно только с вертикально-фрезерной головкой ВФГ или оснасткой; конус Морзе 3 позволяет закреплять сверлильный инструмент. Но жёсткость и мощность (до 0,75 кВт) рассчитаны на учебное фрезерование — для регулярного сверления лучше настоящая колонновая машина серии 125.
Стоит ли ставить частотный преобразователь на 2Н125 вместо переключения скоростей?
Как дополнение — да: плавные обороты, мягкий пуск и торможение продлевают жизнь механике. Как полная замена коробки — нет: на низких оборотах самовентиляемый двигатель теряет момент, а для нарезания резьбы метчиками нужны штатные характеристики привода и реверс. О роли и типовых неисправностях преобразователей — в статье о частотном преобразователе в станке.
Где найти паспорт своего станка?
Паспорта 2Н125, 2А125 и НГФ-110Ш (руководства по эксплуатации, схемы электрооборудования, альбомы запасных частей) оцифрованы энтузиастами и доступны в онлайн-архивах паспортов и справочниках станкостроения — проверенные ссылки приведены в разделе «Источники». Паспорт нужен не «для галочки»: без него не определить нормы точности, марки масла и номера подшипников.
Заключение
НГФ-110Ш, 2А125 и 2Н125 — редкий случай, когда возраст станка не приговор. Их механика ремонтопригодна по определению: колонна шлифуется в ремонтный размер, втулки меняются, подшипники и шестерни подбираются по паспортным номерам, а регулировки — замки колонны, гайки подшипников шпинделя, серьга и предохранительная муфта — доступны грамотному механику с ключами и индикатором. Реставрация теряет смысл лишь при трещинах базовых деталей, выработке сверх ремонтных размеров или смете, догоняющей рынок. А модернизацию — от частотного преобразователя до автоматической подачи — имеет смысл планировать только на исправную механику и под конкретную серийность операций.
Источники
- Справочник-паспорт «Настольно-фрезерные станки НГФ-110Ш3, НГФ-110Ш4»: характеристики, устройство, регулировки (Stanki-Katalog, архив станочной документации)
- Справочник-паспорт «Вертикально-сверлильный станок 2Н125»: устройство узлов, регулировки, нормы точности (Stanki-Katalog, архив станочной документации)
- Справочник-паспорт «Вертикально-сверлильный станок 2А125»: технические характеристики и история серии (Stanki-Katalog, архив станочной документации)
- Технический паспорт вертикально-сверлильного станка 2Н125 (Машинформ, справочник металлорежущего оборудования)
- ГОСТ 8-82 «Станки металлорежущие. Общие требования к испытаниям на точность» (Центральный банк нормативных документов)
- ГОСТ 7599-82 «Станки металлообрабатывающие. Общие технические условия» (Центральный банк нормативных документов)