

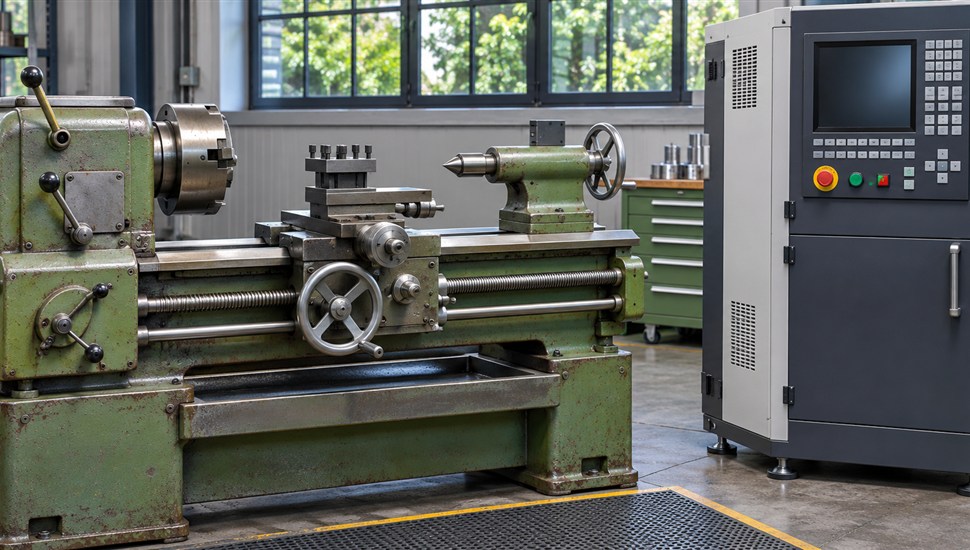
Советские станки нередко считают «древним железом», которое пора сдавать в металлолом. Практика десятков мастерских и небольших производств показывает обратное: правильно выбранный станок 1970–1980-х годов после установки системы ЧПУ по точности и производительности не уступает бюджетным современным машинам, а по жёсткости и ремонтопригодности часто их превосходит. Ключевое слово — «правильно выбранный». Одна и та же модель может быть золотым донором, а может — пожирателем бюджета, если направляющие выработаны, а чугун устал.
В этой статье — методика оценки базы с весами критериев, сводный рейтинг моделей, детальные карточки лидеров (16К20, 6Р12, ДИП-500, 1М63, ТПК-125ВН, 2Н125), список «кого не брать», чек-лист осмотра перед покупкой и расчёт экономики: когда переделка выгоднее покупки нового станка с ЧПУ.
Почему советская база до сих пор работает
Логика переделки проста: у старого станка умирает в первую очередь электроника и ручной труд оператора, а несущая система — станина, стойка, стол — рассчитывалась с большим запасом. Чугунная станина 16К20 весит около трети от общей массы станка в 2,8–3,7 тонны и не теряет свойств от возраста, если станок не роняли и не перегружали. У недорогих новых станков начального класса станины часто облегчённые, коробчатые с рёбрами жёсткости из тонкостенного литья — вибрации на тяжёлых режимах там ловят уже в первый год работы.
Что получает производство после переделки советской базы под ЧПУ:
- Жёсткость за копейки. Тонна литого чугуна на вторичном рынке стоит дешевле листа стали. За 3 тонны массы 16К20 просят ориентировочно 150–400 тысяч рублей в рабочем состоянии.
- Ремонтопригодность. Механика документирована: паспорта, каталоги деталей, нормы точности по ГОСТ 8-82 доступны, запчасти и ремкомплекты на массовые модели до сих пор в продаже.
- Точность механики сохранена. Шлифованные направляющие и шпиндельные узлы при живом состоянии держат геометрию десятилетиями; электронной части всё равно нет — её ставят новую.
- Широкий выбор. Сотни объявлений по каждой массовой модели: можно выбирать год выпуска, состояние, РМЦ, а не брать что дают.
Что переделка не даст: заводскую гарантию, серийно-выпускаемую документацию на сборку, класс точности выше того, что остался в механике. Если станина изношена, никакая электроника это не компенсирует — поэтому всё начинается с оценки базы.
Методика оценки базы: пять критериев с весами
Чтобы выбор не сводился к «вот эта красиво покрашена», предлагаем балльную методику. Каждый критерий оценивается от 0 до 5 баллов, затем умножается на вес. Максимум — 5,0. Станок с итогом от 4,0 — отличный донор; 3,0–4,0 — пригоден с оговорками и бюджетом на механику; ниже 3,0 — база не окупит вложений.
| Критерий | Вес | Что проверять |
|---|---|---|
| 1. Жёсткость станины и несущей системы | 25% | Масса и толщина стенок станины, отсутствие трещин и ремонтных сварных швов на чугуне, вибрации при пробной обработке. Тяжёлый чугун — основа точности: у токарных базируйтесь на 2,8+ тонны, у фрезерных — 3+ тонны. |
| 2. Состояние направляющих (остаточный ресурс) | 25% | Равномерность масляной плёнки, глубокие риски и канавки в зоне рабочего хода, выработка «в ласточкин хвост» и по призмам, возможность регулировки клиньями. Это самый дорогой в восстановлении узел: шлифовка и перетяжка могут съесть весь выигрыш от низкой цены. |
| 3. Пригодность кинематики к замене | 20% | Насколько просто снять коробку подач и ходовые винты и установить ШВП с опорами и двигателями: есть ли место под опоры, доступ к крепежам, разборные узлы крепления винтов. |
| 4. Цена базы и доступность запчастей | 20% | Разброс цен на вторичном рынке, наличие ремкомплектов (втулки, шестерни, подшипники шпинделя), документации и специалистов по модели. |
| 5. Шпиндельный узел и класс точности | 10% | Биение шпинделя индикатором (сверяйте с паспортом), шум подшипников на верхних оборотах, паспортный класс точности по ГОСТ 8-82 (Н — нормальный, П — повышенный, В — высокий). |
Пример. Кандидат — 16К20 1986 года: станина живая (5), направляющие с лёгкими рисками, люфты убираются клиньями (4), коробка подач снимается штатно, место под ШВП есть (5), модель массовая, запчасти везде (5), шпиндель с биением на пределе нормы (3). Итог: 5×0,25 + 4×0,25 + 5×0,20 + 5×0,20 + 3×0,10 = 4,5. Отличный донор, в бюджет закладываем только ревизию шпинделя.
Подробнее об износе и типах направляющих — в статье «Направляющие станка: типы, износ, обслуживание». Общие принципы ретрофита и его состав разобраны в материале «Ретрофит станка: что это, когда выгоден и из чего состоит».
Сводный рейтинг: какая база под какую задачу
Цены вторичного рынка и бюджеты переделки ориентировочные, по состоянию на 2025–2026 годы; фактическая стоимость зависит от состояния, региона и комплектации конкретного экземпляра.
| Модель | Тип | Жёсткость (из 5) | Цена базы, ₽ (ориент.) | Бюджет ретрофита, ₽ (ориент.) | Сложность | Вердикт |
|---|---|---|---|---|---|---|
| 16К20 | токарно-винторезный | 5 | 150–400 тыс. | 250–600 тыс. | средняя | эталонный донор, максимум справочной информации |
| 6Р12 | консольно-фрезерный | 4 | 350–700 тыс. | 500–900 тыс. | выше средней | лучшая фрезерная база массового сегмента |
| 6Р13 | консольно-фрезерный | 5 | 450–900 тыс. | 600 тыс. — 1 млн | выше средней | то же, но для более тяжёлых фрезерных работ |
| 1М63 | токарно-винторезный тяжёлый | 4 | 300–600 тыс. | 400–800 тыс. | средняя | выгоден при обработке валов и дисков Ø до 630 мм |
| ДИП-500 (165, 1М65, 1Н65) | крупный токарный | 5 | 400 тыс. — 1,5 млн | 700 тыс. — 1,5 млн | высокая | редкая, но непревзойдённая база для крупных деталей |
| ТПК-125ВН | токарный с ЧПУ (штатно) | 4 | 400–700 тыс. | 300–600 тыс. | ниже средней | быстрый старт: механика и датчики уже есть, меняем стойку |
| 2Н125 (2А125) | вертикально-сверлильный | 3 | 80–200 тыс. | 150–350 тыс. | низкая | вход в ЧПУ с минимальным бюджетом, 1–3 оси |
Карточки моделей
16К20 — эталонный донор
Почему хороша. Самый массовый токарный станок СССР: серийно выпускался с 1972–1973 годов на заводе «Красный пролетарий» до 1988 года, после чего его сменила серия МК6056. Диаметр обработки над станиной 400 мм, над суппортом 220 мм, расстояние между центрами 710–2000 мм, отверстие шпинделя 52 мм (пруток до 50 мм), главный привод около 10–11 кВт, масса 2,8–3,7 тонны в зависимости от РМЦ, класс точности Н (у модификации 16К20П — повышенный П). Огромный плюс для переделки: по 16К20 написаны сотни отчётов, известны все типовые проблемы, продаются готовые комплекты переоборудования. Это станок категории токарных станков, по которому дешевле всего ошибаться.
Что менять. Типовой состав переделки:
- Снять коробку подач и коробку скоростей из цепи подачи (шпиндельную коробку чаще оставляют, управляя главным двигателем частотным преобразователем 7,5–11 кВт).
- Установить шарико-винтовые пары (ШВП) по осям Z и X с опорами повышенной жёсткости; родные ходовые винты имеют неустранимый люфт.
- Поставить серводвигатели с энкодерами (промышленный вариант) или шаговые двигатели типоразмера 86 (бюджетный вариант) с драйверами.
- Смонтировать стойку ЧПУ (LinuxCNC, Mach3 или промышленный контроллер) с новым электрошкафом.
- Установить энкодер или датчик резьбонарезания на шпиндель — без него нарезание резьбы в автоматическом режиме невозможно.
- Ревизия узлов: смазка, ограждения, зажимные устройства.
Подводные камни. Первый — частотный преобразователь не даёт моментального реверса (пауза 5–7 секунд), что критично при некоторых циклах резьбонарезания; вопрос решается схемотехникой привода и настройкой стойки. Второй — биение и износ шпинделя: если подшипники «на грани», закладывайте ревизию сразу, это дешевле повторной разборки. Третий — год выпуска: экземпляры 1970-х с учебно-производственного фонда часто выработаны сильнее, чем заводские 1980-х. Если сомневаетесь в состоянии, выездная диагностика на производстве (от 5 000 ₽) до покупки дешевле, чем шлифовка направляющих после.
Ориентировочный бюджет. Самостоятельная переделка на шаговых двигателях и свободном программном обеспечении — от 100–200 тысяч рублей сверх цены базы. Комплекты переоборудования «под ключ» с ШВП, сервоприводами и частотником — ориентировочно от 350 тысяч. С работой подрядчиков и пусконаладкой реалистичный диапазон полного проекта — 250–600 тысяч рублей на живой базе. Детальный разбор с ценами и результатом — в статье «ЧПУ на 16К20: переделка советского станка — цены и результат». Отдельно стоит смотреть модификацию 16К20Ф3: она уже родилась с ЧПУ, и иногда выгоднее заменить её морально устаревшую стойку, чем строить систему с нуля; признаки износа ШВП, которые там стоят, описаны в материале «ШВП: признаки износа и замена шарико-винтовой передачи».
6Р12 и 6Р13 — фрезерная классика
Почему хороши. Консольно-фрезерные станки 6Р12 (серия выпускается с 1972 года, стол 1250×320 мм, перемещения X/Y/Z — 800/250/420 мм, главный привод 7,5 кВт, масса около 3,1 тонны) и его тяжёлый собрат 6Р13 с более широким столом и мощным шпинделем — самая доступная база под полноценный фрезерный ЧПУ. Консольная схема проигрывает в жёсткости портальным обрабатывающим центрам, но для универсальных работ по стали и алюминию её хватает. Обрабатываемая деталь до 250 кг на столе 6Р12 — это уже серьёзные корпусные детали.
Что менять. Из цепей подач удаляются шестерёнчатые коробки — все три оси переводятся на ШВП с серводвигателями (шаговые двигатели на фрезерном станке заметно теряют в динамике из-за массы стола и консоли). Часто ставят частотный преобразователь на главный двигатель для бесступенчатого регулирования. Практика показывает достижимую точность позиционирования порядка 0,1 мм на бюджетной комплектации и заметно выше — на серво с точными ШВП и исправными направляющих.
Подводные камни. Главная — износ консоли и направляющих стола: люфт консоли «гуляет» вместе с усилием резания, и клиньями он убирается лишь частично. При осмотре проверяйте выработку на направляющих консоли особенно придирчиво. Вторая — масса проекта: три оси, три ШВП, три привода плюс расточка посадочных мест под опоры; объём работ и бюджет выше, чем на токарном. Третья — подъём: трёхтонник требует такелажа и фундамента, доставка закладывается в смету отдельной строкой.
Ориентировочный бюджет. База — 350–700 тысяч рублей; полный ретрофит с серво и стойкой — 500–900 тысяч, у 6Р13 — до миллиона и выше из-за габаритов передач. Это всё ещё в разы дешевле нового обрабатывающего центра схожей рабочей зоны.
ДИП-500, 1М65, 1М63 — крупные токарные
Почему хороши. Когда детали не влезают в 16К20, советская тяжёлая токарная группа раскрывается во всей красе. Легендарный ДИП-500 (и его наследники 165, 1М65, 1Н65): диаметр обработки над станиной 1000 мм, над суппортом 620 мм, расстояние между центрами от 2800 до 10000 мм, главный привод 17–22 кВт, масса 11,5–23 тонны в зависимости от РМЦ, заготовка до 5 тонн в центрах. 1М63 закрывает средний класс: Ø630 мм над станиной, Ø350 мм над суппортом, отверстие шпинделя 70 мм, привод 13–15 кВт, масса около 4,3 тонны (модификации — до 5,75). Для ремонтных производств, валопроизводства и работы с трубами, фланцами, ободами это базы, у которых современный аналог стоит на порядок дороже.
Что менять. Технологически переделка повторяет 16К20 (ШВП, серво, частотник на главный двигатель 15–22 кВт, стойка, датчик резьбы), но всё крупнее и дороже: ШВП большого диаметра, двигатели с высоким моментом, усиленные опоры. У длиннобазовых станков критично состояние направляющих в зоне постоянного хода задней бабки и люнетов.
Подводные камни. Транспорт и фундамент: 12–20 тонн требуют такелажа, ж/д доставки и заглублённого фундамента — это может добавить сотни тысяч рублей. Запчасти на редкие модификации искать дольше. И главное: рынок крупных станков непрозрачен, экземпляры часто десятилетиями стояли под открытым небом — чугун, переживший заморозки с конденсатом в направляющих, может иметь скрытые дефекты. Осматривать только лично и с приборами.
Ориентировочный бюджет. База 1М63 — 300–600 тысяч; ДИП-500/1М65 — от 400 тысяч до 1,5 миллионов в зависимости от РМЦ и состояния. Полный ретрофит: 400–800 тысяч для 1М63 и 0,7–1,5 миллиона для крупного класса. Экономика сходится при загрузке деталями, которые нечем больше обработать.
ТПК-125ВН — база, которая уже с ЧПУ
Почему хороша. Токарный патронно-центровой станок высокой точности Савеловского ПО «Прогресс» (1980-е годы) — случай, когда переделка сводится к замене электроники, потому что вся инфраструктура ЧПУ уже смонтирована на заводе: класс точности В по ГОСТ 8-82, направляющие качения с предварительным упругим натягом, тиристорный привод подачи, фотоэлектрический датчик резьбонарезания, револьверная головка на 6 позиций, точность позиционирования ±0,01 мм, дискретность перемещений 0,001–0,002 мм. Шпиндель 30–2000 об/мин с бесступенчатым регулированием (привод 2 кВт постоянного тока), масса 2100 кг. Рабочая зона компактная: перемещение суппорта Z 180 мм, X 110 мм, деталь до Ø125 мм — это станок для мелких точных деталей, а не для валов.
Что менять. Убитая система ЧПУ Н22-1М (и её модификации) — главный и почти единственный крупный недостаток. Логика модернизации: новая стойка (промышленная или на базе LinuxCNC), замена шаговых двигателей подачи ШД-5 на современные серво- или шаговые приводы, ревизия тиристорного привода главного движения или его замена на частотный преобразователь с асинхронным двигателем. Завод-изготовитель сам практиковал такой путь: модификация ТПК-125А выпускалась со стойкой SINUMERIK 802S и шаговыми двигателями Siemens, то есть схема «родная механика + новая электроника» штатно подтверждена конструкторами.
Подводные камни. Возраст электроники: даже «рабочие» Н22 отказывают от старения плат, искать замену бессмысленно — сразу планируйте новую стойку. Шаговые двигатели подачи медленные (быстрые ходы 800/400 мм/мин) — для серийного производства их меняют на серво. Направляющие качения при хорошем состоянии — сокровище, но обязательно вскройте и проверьте дорожки: ремонтный ресурс у них меньше, чем у скользящих направляющих 16К20.
Ориентировочный бюджет. База — 400–700 тысяч (живые экземпляры ТПК-125ВНМ 1990 года на вторичном рынке встречаются ориентировочно за 600 тысяч). Модернизация электроники — 300–600 тысяч. Итоговая точность класса В за такие деньги недостижима почти ни в каком другом сценарии.
2Н125 и 2А125 — простая автоматизация сверлильных
Почему хороши. Вертикально-сверлильный 2Н125 — идеальный первый проект: сверление до 25 мм в стали, вылет шпинделя 250 мм, конус Морзе 3, главный привод 2,2 кВт, 12 скоростей 45–2000 об/мин, механическая подача 0,1–1,6 мм/об, масса всего 880 кг — не нужен фундамент и кран. Автоматизация решает типовую боль мелкосерийного производства: сотни отверстий по кондуктору вручную. Вариантов два: минимальный — одна ось Z (сервопривод вместо ручной подачи) плюс поворотный стол или несколько кондукторов; полный — координатный стол X/Y на ШВП с шаговыми двигателями и стойкой: получаем сверлильный центр с автоматическим позиционированием.
Что менять. Привод подачи шпинделя (рейка-шестерня → ШВП или сервопривод с обратной связью), координатный стол (если нужен), частотный преобразователь на главный двигатель, стойка ЧПУ. Всё компактное и дешёвое по меркам станкостроения.
Подводные камни. Жёсткость: 880 кг чугуна хватает для сверления, но не для фрезерования — не превращайте сверлилку в фрезер, шпиндельный узел на это не рассчитан. Проверяйте люфт шпинделя и состояние конуса Морзе. И следите за комплектностью: рейки, столы, тиски и кондукторы к этим станкам теряются за 40 лет.
Ориентировочный бюджет. База — 80–200 тысяч; полная переделка в координатный сверлильный центр — 150–350 тысяч. Это самый дешёвый вход в ЧПУ: ошибиться дешевле, чем с любой другой базой.
Кого не брать: базы-ловушки
Низкая цена манит, но следующие категории чаще всего оборачиваются убытком. Покупать их под ЧПУ стоит только если вы точно понимаете, что делаете.
| Станок / категория | Почему не подходит |
|---|---|
| ТВ-4, ТВ-16 и другие учебные токарные | Лёгкая нежёсткая станина, направляющие без запаса прочности, люфты суппорта не устраняются регулировкой. Даже с идеальной электроникой станок «плывёт» по размерам от усилий резания. |
| 16К20 с убитыми направляющими «за дёшево» | Глубокие риски, выработка в зоне рабочего хода, следы задиров. Шлифовка направляющих, перетяжка и регулировка — сотни тысяч рублей и недели простоя; живой экземпляр за 300–400 тысяч выгоднее «донора за 50» после ремонта. |
| 1А62, 1Д62 и довоенная классика | Возраст 70+ лет: усталость металла, выработка шлицев и шестерён, дефицит запчастей. Энтузиастам — да, производству — нет. |
| 3Г833 и прочие доводочные (притирочные) | Узкоспециализированные: маломощный шпиндель, кинематика под финишную доводку, а не под универсальную обработку с подачами ЧПУ. |
| Моечные и очистные машины «почти станок» | Это не металлорежущее оборудование: нет направляющих надлежащего класса, шпинделя и посадочных мест под приводы подач. Автоматизировать имеет смысл только их загрузку, а не обработку. |
| Настольные и лобовые лёгкие станки | Вибрации и малая масса: подачи ЧПУ превращают резание в генератор сколов и разбитых размеров. |
Где искать живые экземпляры и как осматривать
Где искать. Классифайды промышленного оборудования (объявления с сотнями вариантов по каждой массовой модели), специализированные станочные площадки и дилеры б/у техники, банкротные аукционы и торги имуществом предприятий, а также прямые договорённости с заводами, обновляющими парк. Лучшие экземпляры — «один владелец, цех, журнал ремонтов»; худшие — стоявшие под навесом или прошедшие три перекупа с перекраской.
Чек-лист осмотра перед покупкой:
- Шильдик и журнал: год выпуска, завод-изготовитель, история ремонтов, отметки механика.
- Направляющие под боковым светом: масляная плёнка равномерная, без глубоких рисок, канавок и следов задиров; особое внимание зоне частого хода суппорта/стола.
- Геометрия станины уровнем и на краску: неплоскостность, скрученность (методики проверки точности нормированы ГОСТ 8-82).
- Люфты суппорта и стола: продольный, поперечный, вертикальный; убираются ли регулировкой клиньев.
- Биение шпинделя индикатором — сравнение с нормой паспорта; люфт осевой.
- Коробка скоростей и подач на всех ступенях: посторонний стук, хруст, масляные следы металла в поддоне.
- Электрошкаф: следы перегрева, самодельные скрутки, состояние пускателей — старую электрику всё равно менять, но её состояние косвенно говорит об отношении к станку.
- Комплектность: патроны, люнеты, ограждения, плита, инструментальная оснастка.
- Пробная обработка «на кольцо»: овальность, конусность, шероховатость — честный тест всей механики разом.
- Паспорт станка: без него сложнее подобрать запчасти и нормы точности при приёмке после переделки.
Полный протокол проверки при сделке (в том числе станков, уже оснащённых ЧПУ) — в чек-листе «Покупка б/у станка с ЧПУ: чек-лист проверки перед сделкой». Если ехать на осмотр самому некому, заказывайте независимую диагностику до оплаты: она стоит 5 000 ₽ и снимает главный риск затеи — покупку изношенной базы.
Порядок переделки: от аудита до первой детали
Очерёдность работ определяет успех не меньше, чем выбор базы. Классическая ошибка — начинать с электроники на неизученной механике. Правильная последовательность и распределение бюджета проекта:
| Этап | Состав работ | Доля бюджета (ориент.) |
|---|---|---|
| 1. Аудит базы | Диагностика механики, замеры геометрии, решение «чинить или искать другую» | 3–5% |
| 2. Механика | Ревизия направляющих, шпинделя; демонтаж коробок подач; установка ШВП с опорами | 35–45% |
| 3. Приводы | Серво- или шаговые двигатели, драйверы, частотный преобразователь главного привода | 25–30% |
| 4. Электроника | Стойка ЧПУ, новый электрошкаф, кабели, датчики, энкодер шпинделя | 15–20% |
| 5. Пусконаладка | Параметры осей, компенсация люфтов и погрешностей винта, испытания на точность | 5–10% |
| 6. Обучение | Подготовка операторов и программистов, типовые управляющие программы | 3–5% |
Что сначала — механика или электроника — и почему порядок нельзя нарушать, разобрано в статье «Модернизация станка: с чего начать — механика или электроника». Отдельные работы — ограждения, датчики, измерительные системы — можно ставить поэтапно силами сервисной компании: установка дополнительных опций стоит от 15 000 ₽ и не требует остановки проекта целиком.
Экономика: переделка против покупки нового станка с ЧПУ
Сведём сценарии. Слева — переделка живой советской базы (например, 16К20), справа — покупка нового токарного станка с ЧПУ сопоставимых характеристик (местного или импортного производства начального класса). Цены ориентировочные.
| Параметр | Переделка советской базы | Новый станок с ЧПУ |
|---|---|---|
| Первоначальные вложения | 0,4–1 млн ₽ (база + комплект + работа) | от 2,5–3 млн ₽ и выше |
| Срок ввода в работу | 1–3 месяца | 3–9 месяцев (производство, доставка, запуск) |
| Точность | 0,01–0,05 мм на живой механике; ограничена состоянием базы | Паспортная, с гарантией производителя |
| Жёсткость | Высокая (литой чугун с запасом) | Зависит от класса: у бюджетных моделей часто ниже советской базы |
| Ремонтопригодность | Простая механика, доступные запчасти, любой сервис | Фирменные компоненты, зависимость от поставщика |
| Гарантия и риски | Риск скрытых дефектов базы; результат зависит от исполнителя | Заводская гарантия, предсказуемый результат |
| Остаточный ресурс | Частично выбран; ограничен состоянием направляющих и шпинделя | Полный |
Вывод по сценариям. Переделка выгодна, когда: база досталась в хорошем состоянии, задачи универсальные и мелкосерийные, бюджет ограничен, а механики в штате или на аутсорсе есть. Новый станок выгоднее при: серийном производстве с жёсткими требованиями к стабильности, потребности в классе точности П–В из коробки, отсутствии специалистов по старой механике и требованиях сертификации продукции. Методика расчёта «чинить/переделывать или покупать новое» с учётом стоимости простоя — в статье «Ремонт станка или покупка нового: как посчитать и решить».
Частые вопросы
Сколько реально стоит переделать 16К20 под ЧПУ?
Ориентировочно: 100–200 тысяч рублей при самостоятельной работе на шаговых двигателях со свободным программным обеспечением; 250–600 тысяч — с серво, промышленной стойкой и работой подрядчиков. Сверх этого — цена самой базы (150–400 тысяч за живой экземпляр). Подробный разбор с фактическими ценами и результатом приведён в карточке 16К20 выше.
Шаговые двигатели или серводвигатели?
Шаговые дешевле и проще в настройке, но теряют момент на высоких оборотах и пропускают шаги при перегрузке. Серво с энкодерами дороже, зато дают скорость, точность и диагностику рассогласования. Правило: для хобби и периодических работ — шаговые; для производства и точности — серво. На фрезерных базах (масса стола и консоли) — практически только серво.
Можно ли получить точность нового станка?
На живой механике реально удерживать 0,01–0,05 мм, что закрывает большинство общемашиностроительных задач. Но класс точности П или В гарантировать нельзя: он ограничен остаточной геометрией базы. Исключение — базы, которые родились высокоточными: ТПК-125ВН класса В с её направляющими качения при замене электроники сохраняет заводские ±0,01 мм позиционирования.
Что делать со старой стойкой на 16К20Ф3 или ТПК-125ВН?
Менять на современную, сохраняя механику, датчики и привод по мере состояния. Системы поколения Н22 и «Электроника НЦ» морально и физически устарели: платы не ремонтируются, память слетает. Конструкторы ТПК-125 сами подтвердили этот путь выпуском модификации со стойкой SINUMERIK 802S.
Будет ли нарезаться резьба после переделки?
Да, при наличии датчика положения шпинделя (энкодера резьбонарезания) и стойки, синхронизирующей подачу с оборотами. Нюанс: частотный преобразователь на главном двигателе реверсируется с задержкой в несколько секунд — это учитывается в технологических циклах или решается схемой привода.
Кому поручить работы: делать самому или заказывать?
Механика (ШВП, расточки, шлифовка) — цех или сервис со станочным парком; электрика и пусконаладка — интегратор или сервисная компания. Разумный компромисс: механическую часть делать на месте, электроникой и наладкой заниматься параллельно с обучением персонала — так станок не простаивает месяцами на площадке подрядчика.
Заключение
Формула удачной переделки: живая база + правильная очерёдность работ + адекватный бюджет на механику. Из массовых моделей лучшие доноры — 16К20 (эталон и самая богатая база знаний), 6Р12/6Р13 (доступный фрезерный ЧПУ), 1М63 и ДИП-500 (крупногабаритные детали), ТПК-125ВН (высокоточная механика со штатной ЧПУ-инфраструктурой), 2Н125 (бюджетный вход в автоматизацию). Проходите мимо учебных ТВ-4, убитых экземпляров за бесценок и узкоспециальных машин — они превращают экономию в убыток.
Начните с осмотра кандидата по чек-листу выше и трезвой оценки состояния направляющих — это критерий, который не компенсируется электроникой. По вопросам диагностики базы, дооснащения станков опциями и сопровождения модернизации обращайтесь в «Сервис Станков»: 350 инженеров, работа в 45 регионах России, Беларуси и Казахстане, выезд в течение 24 часов. Телефон: +7 (495) 157-55-11, почта: info@service-stanki.ru. Практический разбор самой популярной переделки читайте в статье «ЧПУ на 16К20: переделка советского станка — цены и результат».
Источники
- ГОСТ 8-82 «Станки металлорежущие. Общие требования к испытаниям на точность» (ЦНТД, нормативный документ)
- Паспорт и технические характеристики токарно-винторезного станка 16К20 (архивный справочник Stanki-Katalog)
- Паспорт и технические характеристики консольно-фрезерного станка 6Р12 (архивный справочник Stanki-Katalog)
- Руководство по эксплуатации токарного станка с ЧПУ ТПК-125 / ТПК-125ВН (архивный справочник Stanki-Katalog)
- Паспорт токарно-винторезного станка ДИП-500 (1Д65, семейство 165/1М65/1Н65) (архивный справочник Stanki-Katalog)
- Паспорт токарно-винторезного станка 1М63 (архивный справочник Stanki-Katalog)
- Паспорт вертикально-сверлильного станка 2Н125 (архивный справочник Stanki-Katalog)
- Токарно-винторезный станок 16К20 (Википедия)