

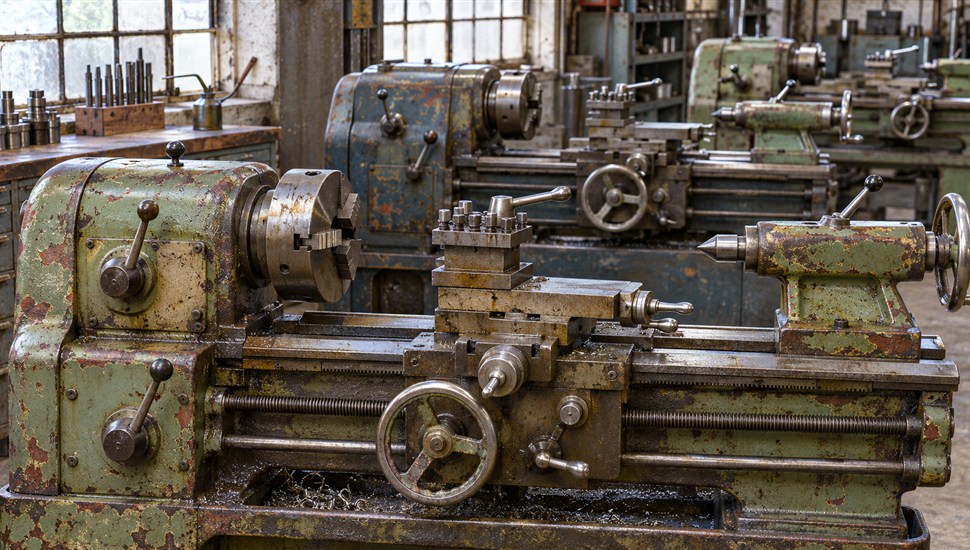
В российских цехах, учебных мастерских и гаражных производствах до сих пор работают десятки тысяч токарных станков, сошедших со стапелей в 1950–1980-е годы. ДИП-500, 1М63, ТВ-4 и 1А616 — четыре типовых «долгожителя» парка, и по каждому из них рано или поздно встаёт один и тот же вопрос: вкладываться в восстановление или отправлять в металлолом. Ответ редко бывает очевидным: одному и тому же ДИП-500 пятьдесят лет, но массивная чугунная станина почти не изношена, а другому пятнадцать — и он разбит авариями и ржавчиной.
Эта статья — практический разбор для механиков, главных инженеров и владельцев небольших производств. Внутри: карточки четырёх моделей с характеристиками и слабыми местами, общий чек-лист «актив или лом» по узлам, честная экономика капремонта с ориентировочными ценами и краткая процедура списания с перечнем документов.
Как принимается решение: три вопроса и правило 60–80 %
Независимо от модели решение строится на трёх вопросах:
- Какая точность и продукция реально нужны. Если станок работает по 12–14 квалитету на ремонтных операциях, требовать от ветерана класса точности П бессмысленно — достаточно удерживать нормы класса Н по ГОСТ 18097. И наоборот: если план — точные посадки и резьба, геометрия станка становится решающим фактором.
- Состояние несущих баз — станины, направляющих и шпиндельного узла. Это детали, восстановление которых стоит дороже всего и определяет экономику всего проекта.
- Доступность запчастей и исполнителей. Для массовых моделей (1М63, 16К20) рынок доноров жив, для ДИП-500 — почти мёртв.
Дальше включается арифметика. В отраслевой практике применяется ориентир: капремонт нецелесообразен, если его стоимость достигает 60–80 % цены сопоставимой замены — рабочего б/у станка поновее или нового. Чем ближе смета ремонта к цене замены, тем очевиднее выбор в пользу покупки: у нового станка кроме геометрии есть ресурс, безопасность и гарантия.
«Станок в активе» — это станок, чья точность и производительность восстановимы за сумму, заметно меньшую стоимости замены. Всё, что дороже, — кандидат в лом или донор запчастей.
Важно: решение должно опираться на фактическое состояние, а не на возраст в паспорте. Возрастной станок часто выглядит страшно снаружи (закрашенная станина, ржавый патрон) и при этом иметь живые базы — и наоборот. Перед любым решением стоит заказать диагностику на производстве (от 5 000 ₽ в компании «Сервис Станков»): инженер за один выезд замерит биение шпинделя, люфты и износ направляющих и даст заключение, на котором можно строить и смету ремонта, и акт на списание.
Чек-лист «актив или лом»: проверяем по узлам
Усталость станка накапливается в базовых деталях. Всё навесное — электрику, фартук, шестерни, муфты — заменить можно; приговор ставят только станина, шпиндель и дефицит запчастей. Ниже — типовые признаки утомления по узлам (подробно про типы направляющих и износ — в статье «Направляющие станка: типы, износ, обслуживание»).
| Узел | Признаки утомления | Что это значит для решения |
|---|---|---|
| Станина и направляющие | Ступенька и кольцевая выработка в зоне патрона, задиры, «волна» под щупом, следы шлифовки прошлых ремонтов, трещины в теле чугуна | Износ в сотых долях миллиметра устраняют шабрением с притиркой; до ~0,25 мм — шлифовкой; глубже 0,3–0,5 мм с задирами по всей длине или при трещинах восстановление обычно дороже самого станка |
| Шпиндельная бабка | Биение патрона или конуса сверх норм ГОСТ 18097, перегрев переднего подшипника, падение оборотов под нагрузкой, следы масла на фланце | Подшипники качения меняются штатно; вкладыш скольжения с баббитовой заливкой (ДИП-500) требует перезаливки — редкая и дорогая операция (подробнее — шпиндель станка: устройство, поломки, ремонт или замена) |
| Коробки скоростей и подач | Гул и вой шестерён, «выбивание» рукояток, недоступные ступени, стружка в масле картера | Для массовых моделей валы и шестерни берут с доноров; для редких — изготовление на заказ, что резко меняет смету |
| Фартук, ходовой вал и винт | Люфт суппорта, который не убирается регулировкой, «пьяный» шаг нарезаемой резьбы, износ резьбы самого винта | Винтовая пара — типовая замена; длинный ходовой винт тяжёлого станка (например, Ø70 мм у ДИП-500) только заказной (см. люфт суппорта: причины и устранение) |
| Суппорт и поперечные салазки | Волна на торцевых поверхностях детали, неустраняемый люфт поперечной пары, выработка ласточкина хвоста | Шлифовка и компенсаторы — умеренные деньги; но если салазки изношены вместе со станиной, экономика капремонта рушится |
| Задняя бабка | Разбитый конус Морзе, качание пиноли, потеря соосности с шпинделем | Дешёвый узел в ремонте, почти никогда не бывает приговором |
| Электрооборудование | Тканевая изоляция, окисленные контакты, самодельные переделки, отсутствие защит, двигатель без маркировки | Самый дешёвый «узел» в обновлении: перемонтаж шкафа и замена пускателей не идут ни в какое сравнение с шлифовкой станины; причина списания — только если станок горел |
| Смазка и СОЖ | Сухие маслёнки, забитые каналы, сгнивший бак, «сухие» направляющие | Чистка и замена — рутинные работы; важны как индикатор отношения к станку предыдущих владельцев |
Практический вывод: сначала смотрят станину и шпиндель, потом всё остальное. Если базы живы — почти любой возрастной токарный станок возвращается в строй узловым ремонтом. Если базы мертвы — не спасёт ни новый электрошкаф, ни свежая краска.
ДИП-500: тяжёлый ветеран, которому нет дешёвой замены
Характеристики
ДИП-500 — тяжёлый универсал, освоенный заводом «Красный пролетарий» в 1934 году; позднее выпуск продолжен в Рязани как модель 165/1М65. Цифра «500» — высота центров в миллиметрах: станок класса «тысячника».
| Параметр | Значение |
|---|---|
| Тип | Токарно-винторезный универсальный тяжёлого класса, точности Н |
| Высота центров | 500 мм |
| Обработка над станиной / над суппортом | 1000 / 620 мм |
| Расстояние между центрами | Типовые исполнения 3000–5000 мм (семейство — до 10 м) |
| Шпиндель | Отверстие Ø100 мм, пруток до Ø95 мм, конус Морзе 6; 4,25–192 об/мин (12 ступеней) |
| Главный двигатель | 17 кВт |
| Подачи | Продольные 0,225–3,15 мм/об; поперечные 0,114–1,6 мм/об |
| Резьбы | Метрические 1–14 мм (22 вида), дюймовые 2–28 ниток на дюйм (36 видов), модульные 0,25–3,5 (13 видов); механизм увеличения шага ×2…×16 |
| Масса | Около 11 500 кг (при РМЦ 3000 мм) |
Слабые места
- Передний подшипник скольжения с баббитовой заливкой. Перегрев, отпотевание масла, падение точности. Перезаливка вкладыша и последующая шабровка — компетенция, которая осталась у единичных ремонтников; это ключевой риск всего восстановления.
- Коробка скоростей на шестишпоночных валиках. Износ шлицев приводит к «выбиванию» ступеней и ремонту, требующему полной разборки бабки.
- Ходовой винт Ø70 мм с шагом 10 мм. Износ резьбы даёт конус и «пьяный» шаг на деталях; новый винт такого размера — только изготовление на заказ.
- Отсутствие быстрых перемещений суппорта — на тяжёлых заготовках это прямые потери времени.
- Электрика 1940–1950-х годов: кнопочные станции, хрупкая изоляция, десятилетия «колхозных» переделок.
- Масса свыше 11 тонн. Любой демонтаж, перевозка или утилизация требуют крана, трала и отдельного бюджета.
Типичный экземпляр 2026 года и вердикт
Возраст живых экземпляров — 70–90 лет. Типичная картина: станина (массивный чугун) нередко ещё в приличном состоянии, электрика убита, шпиндельный узел и коробки — лотерея в зависимости от того, кто и как эксплуатировал станок последние тридцать лет. На вторичном рынке предложения разрозненны: ориентировочно 150–400+ тыс. ₽ за «как есть», много объявлений «цена по запросу».
Капремонт оправдан, если:
- нужна именно ёмкость этого класса — Ø до 1000 мм над станиной, пруток до 95 мм, РМЦ 3–5 м и больше. Новый станок такого класса (1Н65 или 16Р50Ф3 Рязанского станкостроительного объединения) стоит на порядок дороже любого разумного восстановления veteranа;
- станина без трещин и глубокой выработки, шпиндель в допуске или восстановим;
- нашёлся исполнитель, умеющий работать с баббитовыми вкладышами, и есть донор или заказные детали.
В металлолом, если: трещины станины; выработка направляющих глубже 0,5 мм с задирами по всей длине; вкладыши провернуты или перегреты, а специалиста по перезаливке нет; станок годами стоял под открытым небом и проржавел насквозь.
1М63: крупный универсал, у которого запчасти ещё есть
Характеристики
1М63 — наследник модели 163, серийно выпускался Рязанским станкостроительным заводом с 1968 года до начала 1990-х (затем заменён моделью 1М63Н). Один из самых массовых «шестисотых» универсалов страны.
| Параметр | Значение |
|---|---|
| Тип | Токарно-винторезный универсальный, класс точности Н |
| Высота центров | 315 мм |
| Обработка над станиной / над суппортом | 630 / 350 мм (над выемкой — до 900 мм) |
| Расстояние между центрами | Базовое исполнение 1400 мм (семейство — от 750 до 3000 мм) |
| Шпиндель | Отверстие Ø70 мм, пруток до Ø65 мм, конец фланцевый по ГОСТ 12593, конус Морзе 6; прямые обороты 10–1250 об/мин (22 ступени), обратные 18–1800 (11); электромагнитный тормоз |
| Двигатели | Главный 13 кВт (исполнения с 15 кВт); быстрые перемещения 4,5/1,6 м/мин |
| Подачи | Продольные 0,06–1,4 мм/об (32 ступени); поперечные 0,024–0,5; салазки 0,019–0,434 |
| Резьбы | Метрические 1–225 мм (46 шагов), модульные 0,25–56, дюймовые 28–1/4 ниток, питчевые 112–1/2; ходовой винт с шагом 12 мм |
| Масса / масса детали в центрах | 4300 кг / до 3500 кг |
Слабые места
- Фрикционная муфта передней бабки: пробуксовка под нагрузкой, замасливание и износ дисков; регулируется, но требует разборки.
- Электромагнитный тормоз шпинделя: при отказе шпиндель долго выбегает, растёт риск травмы и брака.
- Коробка подач: гул шестерён, выработка вилок переключения, недоступные ступени.
- Фартук и винтовая пара: люфт падающего червяка, износ пары винт–гайка — резьба «плывёт».
- Направляющие в зоне патрона: кольцевая выработка от абразива и стружки.
- Электрика: возрастные пускатели, реле, перегрев контактов.
Типичный экземпляр 2026 года и вердикт
Возраст — 30–58 лет. Рынок живой: ориентировочно 200–650 тыс. ₽ за рабочий станок в зависимости от состояния и РМЦ, доноров и запчастей много. Именно поэтому 1М63 — самый благодарный кандидат на восстановление из всей четвёрки: ремонт металлорежущих станков (от 30 000 ₽ в «Сервис Станков») узловым методом — муфта, тормоз, винтовая пара, электрика — возвращает станок в строй за деньги, несопоставимые с покупкой нового аналога.
Капремонт оправдан, если станина и шпиндель живы: точности класса Н хватает большинству ремонтных и мелкосерийных производств, а ресурс после восстановления — ещё 10–15 лет.
В лом, если направляющие выработаны глубоко вместе с шпиндельным биением сверх допуска (полное восстановление баз станет дороже покупки более свежего б/у), есть трещины или станок горел/тонул.
ТВ-4 и ТВ-16: учебные малыши — чинить почти всегда, кроме станины
Характеристики
ТВ-4 — учебный шкафной станок 1970-х годов (сменял ТВШ-2/ТВШ-3, позднее заменён ТВ-6), выпускался заводами в Ростове-на-Дону и Дубно. ТВ-16 — его настольный собрат. Сегодня их держат школы, колледжи, гаражные мастерские и мелкие производства.
| Параметр | ТВ-4 | ТВ-16 |
|---|---|---|
| Тип | Учебный токарно-винторезный (шкафной) | Настольный учебный токарно-винторезный |
| Высота центров | 108 мм | 85 мм |
| Обработка над станиной / над суппортом | 200 / 125 мм | 160 / 90 мм |
| Расстояние между центрами | 350 мм (обтачивание 300 мм) | 250 мм |
| Шпиндель | Резьбовой конец М36×4, отверстие Ø16 мм, пруток до 15 мм, конус Морзе 2; 120–710 об/мин (6 ступеней) | Конус Морзе 3; 160–1600 об/мин (6 ступеней) |
| Двигатель | 0,6–1,0 кВт, трёхфазная сеть 380 В (часто переделывают под 220 В) | 0,4 кВт |
| Подачи | 3 продольные: 0,08; 0,1; 0,12 мм/об (поперечной механической нет) | Ручные |
| Резьбы | 0,8; 1,0; 1,25 мм | 0,2–3,0 мм (18 размеров) |
| Масса | 280 кг | 180 кг |
Слабые места
- Направляющие малой длины и жёсткости: «волна», ступенька и забоины от ударов и грязи — главный приговор для этих станков.
- Люфт фартука и редуктора у ТВ-4: ручная подача начинает «гулять» на десятые доли миллиметра.
- Разбитый патрон и резьба шпинделя М36×4 (ТВ-4): кулачки выработаны, патрон «бьёт».
- Шестерни коробки подач и гитары: износ, сколы зубьев после заклиниваний.
- Разбитые конусы Морзе шпинделя и пиноли.
- Хранение в сырости: коррозия направляющих и ходового винта — типичная история школьных станков.
Типичный экземпляр 2026 года и вердикт
Возраст — 45–55 лет. Новый ТВ-4 у дилеров стоит ориентировочно 140 тыс. ₽, рабочие б/у — ориентировочно 60–140 тыс. ₽. Ремонт прост и недорог: подшипники, шестерни, электрика и даже шлифовка коротких направляющих стоят несопоставимо меньше покупки. Поэтому чинить свой ТВ-4/ТВ-16 выгодно почти всегда — за исключением случаев, когда станина изношена с потерей геометрии, треснула или сорвана резьба шпинделя. Тогда станок дешевле заменить: ценник вопроса сопоставим со стоимостью капремонта. ТВ-16 как настольный станок массой 180 кг в лом почти ничего не стоит — его логично или восстанавливать для себя, или отдавать в учебные мастерские за символические деньги.
1А616: точный малый — ценен, если сохранил геометрию
Характеристики
1А616 выпускался Средневолжским станкостроительным заводом (Куйбышев/Самара) с 1957 года, сменив модель 1616 и позже уступив место 16Б16. Ценность модели — в потомстве модификаций: П (повышенной точности), АБ и С (высокой и сверхвысокой), в том числе с ЧПУ (1А616Ф3).
| Параметр | Значение |
|---|---|
| Тип | Токарно-винторезный универсальный малый; базовый класс Н, модификации П/АБ/С — точнее |
| Высота центров | 165 мм |
| Обработка над станиной / над суппортом | 320 / 180 мм |
| Расстояние между центрами | 710 мм (обтачивание 660 мм) |
| Шпиндель | Отверстие Ø35 мм, пруток до Ø34 мм, конус Морзе 5, конец фланцевый по ГОСТ 12593 (ранние годы — резьбовой М76×6); 11,2–2240 об/мин (21 рабочая скорость) |
| Главный двигатель | 4,5 кВт |
| Подачи | Продольные и поперечные 0,065–0,91 мм/об |
| Резьбы | Метрические 0,5–24 мм, дюймовые 56–1 ниток на дюйм, модульные 0,25–22, питчевые 128–2 |
| Масса | 1500 кг |
Слабые места
- Коробка подач: шум и износ шестерён, сбитые настройки резьб.
- Фрикцион передней бабки: пробуксовка, износ дисков.
- Направляющие: станок лёгкий, и перегрузки (заклинивание детали, удар) быстро оставляют на базах следы.
- Винтовая пара поперечной подачи: люфт напрямую портит точность диаметров.
- Электрика динамического торможения: возрастные реле и контакты.
- Разбитые конусы Морзе и выработка пиноли задней бабки.
Типичный экземпляр 2026 года и вердикт
Возраст — 55–65 лет. Рабочие экземпляры на вторичке — ориентировочно 80–150 тыс. ₽, предложений много. Капремонт или узловой ремонт оправданы при живой станине, особенно для модификаций повышенной точности: сохранивший геометрию 1А616П после перерегулировки шпинделя и замены винтовой пары даёт точность, за которую в новом станке платят на порядок больше. В лом — если станина «в волне», шпиндель вне допуска по ГОСТ 18097: восстановление баз обойдётся дороже, чем купить другого живого донора за те же 80–100 тысяч.
Сводная таблица: что делать с каждой моделью
| Модель | Возраст типичного экземпляра | Б/у, ориентировочно (2025) | Капремонт оправдан | Списывать в лом |
|---|---|---|---|---|
| ДИП-500 | 70–90 лет | 150–400+ тыс. ₽, много «по запросу» | Нужна уникальная ёмкость (Ø1000, пруток 95, РМЦ до 5 м и более), станина и шпиндель живы, есть исполнитель по баббиту | Трещины станины, износ направляющих глубже ~0,5 мм, негде перезалить вкладыши, станок проржавел насквозь |
| 1М63 | 30–58 лет | 200–650 тыс. ₽ | Да: доноры и запчасти доступны, узловой ремонт дёшев относительно замены | Глубокая выработка направляющих вместе с биением шпинделя, трещины, пожар |
| ТВ-4 / ТВ-16 | 45–55 лет | 60–140 тыс. ₽ (новый ТВ-4 ~140 тыс. ₽) | Почти всегда: ремонт прост и недорог | Только убитые станина или шпиндель (сорванная резьба, трещины) |
| 1А616 | 55–65 лет | 80–150 тыс. ₽ | Да, особенно модификации П/АБ/С с живой геометрией | Станина «в волне», шпиндель вне допуска — восстановление дороже донора |
Если таких станков в цехе несколько, решение выгоднее принимать не по одному, а по всему парку сразу: технический аудит парка расставит приоритеты — что чинить в первую очередь, что законсервировать, что списать.
Экономика: капремонт против «б/у поновее» и нового
Сначала о терминах. Текущий и средний ремонт меняют или восстанавливают отдельные узлы (подшипники, муфта, электрика) без съёма баз. Капитальный ремонт — это восстановление баз: шлифовка или шабрение направляющих, перешлифовка или замена шпинделя, полная разборка коробок, обновление электрики и обязательная проверка геометрии по ГОСТ 18097. Понятно, что стоят эти вещи совершенно по-разному.
| Сценарий | Ориентировочные затраты (2025) | Сроки и простой | Главный риск |
|---|---|---|---|
| Текущий/средний ремонт возрастного станка | От 15 000 ₽ за разовый ремонт (прайс «Сервис Станков»); узловой ремонт возрастного токарного у сторонних исполнителей — ориентировочно до 150–300 тыс. ₽ | Дни — две недели | Точность не вырастет: убираем отказы, а не износ баз |
| Капремонт с восстановлением баз (шлифовка станины, шпиндельный узел) | Для класса 16К20 у сторонних компаний — ориентировочно от 550 тыс. ₽; тяжёлый ДИП-500 — существенно дороже из-за массы и дефицита деталей | Ориентировочно 40–70 рабочих дней на площадке исполнителя | Скрытые дефекты вскрываются в процессе, смета растёт |
| Купить б/у того же класса поновее (16К20, 1М63Н, 16Б16) | Ориентировочно от 200 тыс. ₽ за «как есть» до 2,4–2,5 млн ₽ за 16К20 после капремонта | Поиск + перевозка и монтаж | Купить чужие проблемы без осмотра |
| Купить новый универсал класса 16К20 | Ориентировочно 2,5–6 млн ₽; тяжёлый класс «под ДИП-500» (1Н65, 16Р50Ф3) — по цене производителя | От недель до месяцев в зависимости от наличия | Замороженный капитал при неполной загрузке |
Правило 60–80 % из начала статьи работает так: если смета капремонта 1М63 подошла к 400–500 тыс. ₽, а более свежий рабочий б/у стоит те же 500–650 тыс. ₽ — ремонт проигрывает. Если ДИП-500 восстанавливается за миллион, а новый «тысячник» стоит на порядок дороже — ремонт безальтернативно выгоден.
Когда выгоден капремонт своего станка:
- нужны уникальные возможности, которых нет у массовых аналогов (ёмкость ДИП-500, точность 1А616П);
- станок уже стоит на фундаменте, вписан в логистику участка, а его станина и шпиндель в допуске;
- запчасти и доноры доступны (1М63, 1А616, ТВ-4);
- есть исполнитель с доказанной историей капремонтов, который даёт гарантию и принимает работы по ГОСТ 18097.
Когда выгоднее б/у помоложе: нужна предсказуемость для серийной работы; свой станок имеет мёртвые базы; разница в цене с капремонтом мала. Покупать только с осмотром — чек-лист проверки вторичного станка перед сделкой снимает большинство рисков (пошаговая методика — в нашей статье).
Когда выгоднее новый: станок загружен сменами (простой дороже разницы в цене), есть требования по точности, безопасности и энергопотреблению, предприятию нужна амортизируемая единица, а не ветеран с непрозрачным ресурсом.
Полный разбор методики расчёта — в отдельной статье «Ремонт станка или покупка нового: как посчитать и решить». Если расчёт склонился в сторону ремонта, зафиксируйте смету до начала работ: ремонт станков в «Сервис Станков» начинается от 15 000 ₽, стоимость и сроки фиксируются после диагностики.
Как правильно списать и утилизировать станок: краткая процедура
Если вердикт «лом», станок нельзя просто оттащить к воротам — для организации это регламентированная процедура с документами. Краткий порядок:
- Техническая экспертиза. Обследование комиссией предприятия или сторонней организацией; по итогам — акт технического состояния с обоснованием: износ, неустранимая неисправность, экономическая нецелесообразность ремонта.
- Решение комиссии и приказ руководителя о списании объекта основных средств.
- Инвентаризация и оформление списания: унифицированный акт по форме ОС-4 или самостоятельно разработанная форма по учётной политике предприятия.
- Демонтаж и разборка. Годные узлы (электродвигатели, патроны, центры, ограждения) оприходуются как запчасти — это законный способ окупить часть затрат. Правила демонтажа и перевозки — в статье «Демонтаж и перевозка станка: правила».
- Передача на утилизацию или сдача лома. Договор с утилизирующей организацией, акт приёма-передачи, затем акт утилизации; при сдаче металлолома — приёмо-сдаточные накладные лицензированного приёмщика.
- Дата списания в учёте — не ранее даты акта об утилизации: это фиксирует фактическое выбытие имущества.
Два практических замечания. Первое: заключение для акта техсостояния должен давать специалист, который не заинтересован ни в ремонте, ни в продаже вам нового станка — обычная диагностика перед списанием стоит немного (у «Сервис Станков» — от 5 000 ₽ за выезд на производство), а защищает от двух ошибок сразу: списать ремонтопригодный станок и «капиталить» труп. Второе: считайте массу. ДИП-500 — это свыше 11 тонн чёрного металла, и по текущим ценам приёмки это заметная сумма, покрывающая часть затрат на демонтаж и вывоз; ТВ-4 — всего 280 кг, лом почти ничего не стоит, и утилизация сводится к оплате погрузки и вывоза.
Частые вопросы
Можно ли вернуть ДИП-500 точность класса Н после 70–80 лет работы?
Технически — да, если станина без трещин, а выработка направляющих в пределах шлифовочных запасов: станину шлифуют, вкладыши перезаливают и шабрят, ходовой винт точат в заказ, электрику монтируют заново. Геометрию принимают по ГОСТ 18097. Ограничение — экономика и исполнители: не каждая ремонтная компания возьмётся за баббитовый шпиндель, и смета может приблизиться к цене нового станка класса 1Н65.
Есть ли смысл ставить систему ЧПУ на 1М63 или 1А616?
Только при живой механике. Оснащение ЧПУ не лечит изношенные направляющие и люфты — станок будет повторять контур с ошибками своей геометрии. Правильный порядок: сначала восстановление баз, затем модернизация управления. Опыт аналогичных переделок на советских токарных станках, включая цены и результат, мы разбирали в статье о установке ЧПУ на 16К20.
Реальны ли объявления «1А616 за 80 тысяч»?
Да, такие станки реально продаются — но состояние бывает разным. За нижней границей цены часто стоят станки с изношенными направляющими или убитой коробкой подач. Перед покупкой или «оживлением» своего экземпляра проверяют минимум: биение патрона и конуса, люфт поперечной пары, ступеньку направляющих у патрона, шум коробок на всех ступенях, состояние электрики.
Станок простоял десять лет — сразу в лом?
Нет. Долгий простой — не приговор, если соблюдались условия хранения: главные враги — влага и конденсат на направляющих. Порядок ввода после простоя — осмотр, расконсервация, замена масел, проверка электрики и геометрии. Если станок планируется законсервировать ещё на неопределённый срок, делайте это по регламенту — материалы и порядок описаны в статье «Консервация станка при простое: регламент и материалы».
Что выгоднее: отремонтировать свой 1М63 или купить б/у 16К20?
Зависит от состояния баз вашего станка. При живой станине и шпинделе узловой ремонт 1М63 обойдётся в разы дешевле покупки и запуска «поновее». Если базы изношены, сравнивают полную стоимость капремонта с ценой свежего б/у плюс перевозка и монтаж — методика расчёта приведена выше и в отдельной статье о выборе между ремонтом и покупкой.
Кто забирает старые токарные станки?
Три канала: приёмщики чёрного лома (для юридических лиц — через процедуру списания и лицензированного приёмщика), торговцы б/у оборудованием (иногда забирают рабочие экземпляры или берут на доноры бесплатно при самостоятельном демонтаже), торги и аукционы для списанного имущества бюджетных организаций. Массовый 1М63 с живыми базами почти всегда найдёт покупателя; убитый ТВ-4 обычно заканчивает в лом.
Источники
- Справочник «Токарно-винторезный станок ДИП-500 (1Д65): характеристики, паспорт» (архив паспортов станков)
- Справочник «Токарно-винторезный станок 1М63: паспорт, технические характеристики» (архив паспортов станков)
- Справочник «Учебный токарно-винторезный станок ТВ-4: схемы и характеристики» (архив паспортов станков)
- Справочник «Настольный токарно-винторезный станок ТВ-16: характеристики» (архив паспортов станков)
- Справочник «Токарно-винторезный станок 1А616: паспорт, технические характеристики» (архив паспортов станков)
- ГОСТ 18097-93 (ИСО 1708-8-89) «Станки токарно-винторезные и токарные. Основные размеры. Нормы точности»
- АО «Рязанское станкостроительное объединение» — производитель токарно-винторезных станков тяжёлого класса 1Н65 и 16Р50Ф3 (наследники ДИП-500)