

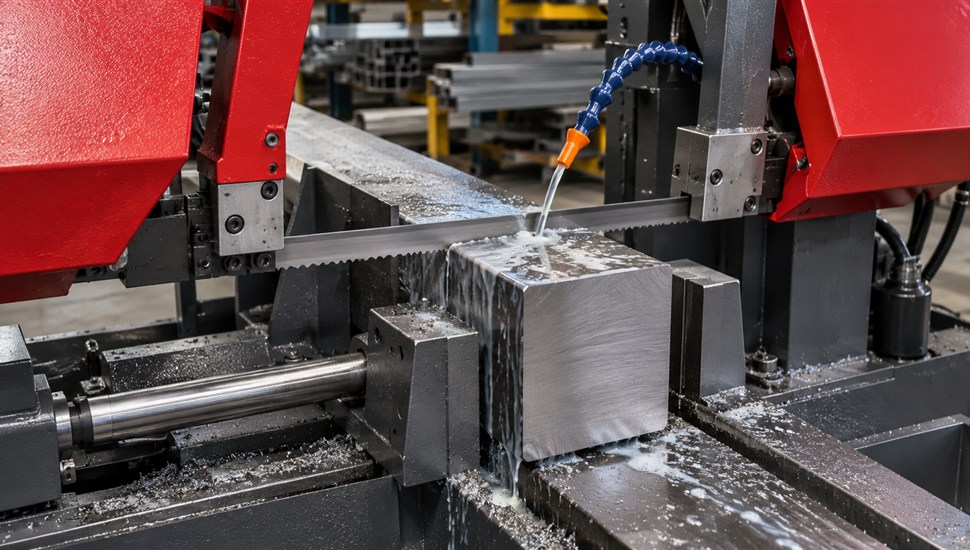
Ленточнопильный станок — основной инструмент заготовительного участка почти любого механообрабатывающего производства: от мелкого цеха до металлоторгового терминала. На российских предприятиях работают десятки тысяч «ленточнопилов» всех поколений — от механических консольных машин с ручным опусканием рамы до двухколонных автоматов с числовым программным управлением (ЧПУ) серий BMSY и BMSO производителя Beka-Mak, станков Cosen, Pilous, Waytrain и других марок.
Особенность этого оборудования в том, что качество реза зависит не от одного узла, а от связки «станок — полотно — режимы — СОЖ». По опыту сервисных инженеров, примерно в восьми случаях из десяти виновником кривого реза или обрыва полотна является не сам инструмент, а состояние и настройка станка: направляющие, натяжение, гидравлика подачи. Поэтому диагностику ленточнопильного станка удобно вести по узлам — о чём и этот материал.
В статье разберём: устройство станка по узлам, полную диагностику увода пилы (15 причин), причины обрыва полотна, неисправности гидравлики (опускание рамы и тиски), правила выбора полотна по шагу зуба, заточку и разводку, требования к СОЖ и регламент технического обслуживания.
Устройство ленточнопильного станка по узлам
Конструктивно горизонтальный ленточнопильный станок (механический или с ЧПУ) состоит из следующих основных узлов. Понимание их назначения и типовых отказов — основа быстрой диагностики.
| Узел | Назначение и устройство | Типовые неисправности |
|---|---|---|
| Пильная рама (маятник или каретка) | Несёт шкивы, привод и направляющие полотна. У консольных станков качается на оси, у двухколонных перемещается по вертикальным колоннам через гайки и направляющие планки. | Перекос рамы из-за износа колонн и планок, люфт оси качания, разбитые крепления — рез идёт «дугой». |
| Механизм опускания (гидравлика подачи) | Рама опускается под собственным весом; скорость регулирует гидроцилиндр с дросселем — он сопротивляется опусканию и задаёт скорость врезания. В автоматических станках есть и подъём рамы от гидроцилиндра. | Рваное опускание, рама «падает», не поднимается или не держит верхнее положение. |
| Пильные шкивы и привод | Два колеса (ведущее и ведомое) с бандажами, электродвигатель, клиноременная передача и редуктор. Скорость ленты на типовых моделях регулируется в диапазоне примерно 15–120 м/мин. | Износ и конусность бандажей, биение шкивов, износ подшипников, проскальзывание ремней. |
| Натяжное устройство | Винтовое (механическое) или гидравлическое натяжение ведомого шкива. Норма для биметаллических полотен — 250–300 Н/мм². | Недотяжка (проскальзывание, увод), перетяжка (усталостный обрыв), неисправный манометр/гидронатяжитель. |
| Направляющие полотна | Боковые упоры (твёрдосплавные вставки или ролики) и задний подшипниковый упор. Выставляются строго в линию со шкивами и как можно ближе к заготовке. | Износ вставок и подшипников, разрегулировка, неправильный зазор — причина №1 кривого реза. |
| Тиски (зажимное приспособление) | Неподвижная и подвижная губки; зажим — от гидроцилиндра через распределитель, удержание — за счёт гидрозамка (обратного клапана). В станках с ЧПУ тиски управляются программно. | Не держат заготовку, медленный зажим, задиры на губках, срыв уплотнений цилиндра. |
| Система СОЖ | Бак, насос, фильтр, магистрали и форсунки подачи эмульсии в зону реза, часто со щёткой очистки полотна от стружки. | Забитый фильтр и форсунки, сработанная щётка, «мёртвая» эмульсия, низкий уровень. |
| Узел подачи материала (у автоматов) | Гидравлическая или сервоприводная подача прутка/пакета на размер, датчики позиции, счётчик резов. | Сбивается размер, не выставляется упор, дрейф датчиков позиции. |
| Электрика и система ЧПУ | Контроллер, частотный преобразователь скорости ленты, датчики (обрыв полотна, предел натяжения, положение рамы). | Отказ датчика обрыва, ошибки контроллера, дрейф параметров после простоев. |
Как связаны гидравлика и качество реза
Ключевой момент, который часто упускают: пильная рама горизонтального станка опускается под собственным весом, а гидравлика не «толкает» её вниз, а сдерживает опускание через дроссель. Отсюда два практических вывода. Первый: рваное опускание почти всегда означает проблемы с потоком масла через дроссель (воздух, грязь, износ), а не «слабый насос». Второй: усилие врезания задаётся весом рамы и настройкой дросселя, и если оператор компенсирует кривой рез принудительным нажимом на раму — полотно уводит и ломает.
Второй контур — тиски. Чтобы заготовка не сместилась при выходе полотна из реза, линия зажима запирается гидрозамком. Когда манжеты цилиндра или золотник распределителя изношены, давление в полости плавно падает — заготовка «дышит» в тисках, а рез уходит в сторону на последних миллиметрах. Подробнее об устройстве гидростанции и её обслуживании — в отдельной статье о гидростанции станка.
Увод пилы: полная диагностика по 15 причинам
Увод — рез уходит от вертикали, торец получается косым, а на длинных заготовках «закусывает» и рвёт полотно. Диагностику начинают с контрольного реза: полноформатная заготовка (сплошной круг или толстостенная труба), ровно выставленные тиски, средние режимы. По величине и направлению отклонения на верхнем и нижнем торце можно понять, где искать — в направляющих, полотне или заготовке. Затем идите по таблице сверху вниз — причины перечислены примерно по частоте встречаемости.
| Причина | Как проверить | Решение |
|---|---|---|
| 1. Износ или разрегулировка боковых направляющих | Ослабить натяжение, щупом измерить зазор между полотном и боковыми упорами. Норма для механических направляющих — 0,02–0,05 мм на сторону. | Заменить изношенные вставки, выставить правильный зазор, направляющие — строго в одну линию со шкивами. |
| 2. Износ заднего упора (подшипника) | Осмотреть тыльную кромку полотна: блестящая полоса трения, «наклёп» кромки. Проверить вращение и люфт подшипника от руки. | Заменить подшипник, отрегулировать положение упора так, чтобы он воспринимал усилие, но не поджимал кромку. |
| 3. Направляющие слишком далеко от заготовки | Измерить расстояние от направляющих до заготовки; чем больше вылет полотна, тем меньше его жёсткость. | Сдвинуть каретку направляющих максимально близко к тискам (не задевая губки) перед каждым типоразмером реза. |
| 4. Слабое натяжение полотна | Проверить по манометру или измерителю натяжения. Норма для биметалла — 250–300 Н/мм². | Натянуть до нормы, при гидронатяжении — проверить давление в контуре натяжения. |
| 5. Избыточная подача (врезание) | Оценить стружку: крупная, синяя от нагрева, слипшаяся — подача велика. Сравнить фактическую подачу с картой режимов для материала. | Уменьшить скорость опускания рамы дросселем, вернуться к рекомендуемой подаче на зуб. |
| 6. Затупленное полотно | Лупой осмотреть вершины зубьев (скругления, сколы). Рез замедлился на треть-половину, стружка пылевидная, звук — скрежет. | Заточить или заменить полотно; проверить, не пропущен ли момент затупления по счётчику резов. |
| 7. Неравномерная разводка зубьев | Лупой или шаблоном сравнить отгиб зубьев слева и справа. Рез уводит в сторону большего развода. | Переточить и переразвести полотно у специалиста; при систематической ошибке — проверить настройки заточного и разводного устройств. |
| 8. Ошибки заточки (разные углы у зубьев) | Осмотреть впадины и грани зубьев: разная высота и форма вершин, заусенцы на одной стороне. | Повторная заточка с равномерным съёмом; после заточки обязательна обкатка полотна. |
| 9. Неправильный шаг зуба | Посчитать зубья, одновременно находящиеся в контакте: менее 3 — шаг слишком крупный, вибрация и рывки; сильно больше нормы — мелкий, перегрузка. | Подобрать шаг по таблице ниже (по сплошному сечению или стенке трубы). |
| 10. Полотно «утоплено» в направляющих | Проверить посадку: из направляющих должны выступать все зубья плюс 1–2 мм впадины; упор в зубья недопустим. | Переставить полотно/направляющие, следить при каждой замене полотна другой толщины. |
| 11. Износ, конусность или биение шкивов | Индикатором проверить биение бандажей, осмотреть канавку износа на ободе, на слух — подшипники шкивов. | Проточить или заменить бандажи, заменить подшипники, отбалансировать шкивы. |
| 12. Плохо зажатая или подвижная заготовка | Попытаться сдвинуть заготовку вручную в тисках; при пакете заготовок проверить, не «выдавливаются» ли верхние слои. | Отремонтировать тиски (гидравлика, губки), правильно раскладывать пакет, использовать прижимы. |
| 13. Сработанная щётка очистки полотна | Осмотреть щётку и смотровое окно: стружка на полотне и в направляющих действует как абразив и смещает полотно. | Заменить щётку, отрегулировать прижим к полотну. |
| 14. Кривой сварной стык или изгиб полотна | Снять полотно, уложить на плоскость: стык «винтом», следы пережога, трещины у сварки. | Пересварить стык (или заменить полотно); проверить правильность работы сварочного устройства. |
| 15. Перекос рамы (двухколонные станки) | Сделать два контрольных реза при верхнем и нижнем положениях рамы: разное отклонение — перекос. Проверить зазоры в колоннах. | Отрегулировать планки/гайки колонн, при износе — восстановить направляющие. Об обслуживании направляющих — отдельная статья. |
Практическое правило: если увод появился сразу после замены полотна — ищите причину в самом полотне (шаг, разводка, обкатка) и в посадке направляющих под новую толщину. Если рез «поплыл» постепенно, на прежнем полотне — это износ направляющих, шкивов или затупление.
Обрыв полотна: причины и профилактика
Обрыв — самая дорогая остановка: кроме цены самого полотна, часто летит заготовка и выбивает направляющие. Технически обрыв — усталостное разрушение тела полотна, поэтому почти все причины так или иначе «заканчивают» ресурс ленты раньше времени.
| Причина | Как проверить | Решение |
|---|---|---|
| Перетяжка полотна | Сверить показания манометра натяжения; норма 250–300 Н/мм², выше — недопустимо. | Снизить натяжение до нормы; отрегулировать или заменить манометр. |
| Выработан ресурс (усталость) | Оценить наработку по счётчику резов/моточасам; на теле полотна появляются поперечные трещины. | Снять полотно по регламенту, не ждать обрыва; трещины более 1–2 мм — немедленная замена. |
| Направляющие ролики зажаты или перекошены | Осмотреть кромку полотна: наклёп и блестящие полосы от роликов; полотно «восьмерит» на холостом ходу. | Выставить ролики в линию со шкивами, восстановить регламентированный зазор. |
| Полотно упирается зубьями в направляющие | Проверить выступ: зубья + 1–2 мм впадины должны выходить из направляющих. | Переустановить полотно правильно (см. причину 10 в таблице увода). |
| Биение и износ шкивов, подшипников | Индикатором — радиальное и торцевое биение; на слух и виброметром — подшипники. | Обработка/замена бандажей, замена подшипников шкивов. |
| Неудачный сварной стык | Излом по стыку, пережог, непровар — характерный вид излома. | Пересварить с последующим отжигом стыка; проверить настройку сварочного устройства станка. |
| Резкий вход в материал на полной подаче | Опрос оператора, осмотр излома вблизи зуба: обрыв в момент врезания. | Снижать подачу на входе и выходе из реза; обкатывать новые полотна. |
| Толстое полотно на малых шкивах | Сверить толщину полотна с диаметром шкивов по документации станка. | Использовать полотно штатной толщины: например, на Beka-Mak BMSY-350M — 4160×34×1,1 мм, на BMSY-825C — 8400×54×1,6 мм. |
| Стружка в резе и направляющих | Забитая стружкой зона реза, сработанная щётка, «залитые» направляющие. | Следить за щёткой и СОЖ, очищать направляющие каждую смену. |
| Твёрдые включения в материале | Скосы зубьев, выкрашивания после реза «проблемной» заготовки (окалина, литейные раковины, шов проката). | Снизить подачу на грязных материалах, начинать рез со стороны наименьшей твёрдости. |
Обкатка нового полотна обязательна
Свежезаточенное и особенно новое полотно имеет острые кромки с малым радиусом закругления. Если сразу выйти на полные режимы, микросколы кромок неизбежны. Стандартная практика производителей полотен: первые примерно 500 см² пропила (или около 15 минут) работать на 75 % штатной скорости резания и 50 % подачи, затем плавно поднять скорость, а после — подачу. Если появляется вибрационный гул — снижайте скорость ленты, пока он не исчезнет.
Гидравтика: опускание рамы и тиски
Гидросистема ленточнопильного станка объединяет, как правило, три контура: зажим тисков, опускание/подъём рамы и (в автоматах) подачу материала и конвейер стружки. Ниже — типовые симптомы и порядок поиска неисправности. Рабочая жидкость — масло вязкостью по документации станка (обычно класса ISO VG 32–46); первый слив — через примерно 500 моточасов, далее — по регламенту производителя.
| Симптом | Вероятная причина | Решение |
|---|---|---|
| Рваное, скачкообразное опускание рамы | Воздух в контуре опускания; загрязнённый дроссель; низкий уровень масла; износ манжет цилиндра опускания. | Развоздушить цилиндр (несколько циклов подъёма-опускания на малой скорости), промыть или заменить дроссель, долить масло, при износе — ремкомплект манжет. |
| Рама «падает» после остановки | Не держит обратный клапан/гидрозамок цилиндра опускания; внутренние перетечки золотника. | Замена гидрозамка, ревизия распределителя, временно — механический упор под раму до ремонта. |
| Рама не поднимается или поднимается медленно | Износ насоса, засорённый фильтр, срабатывание предохранительного клапана, утечки в рукавах. | Замер давления на выходе насоса, замена фильтра, регулировка/замена клапана, ревизия насоса. |
| Тиски не держат заготовку | Износ манжет гидроцилиндра тисков; неисправен гидрозамок линии зажима; износ золотника распределителя; неверная настройка редукционного клапана давления зажима. | Ремкомплект уплотнений цилиндра, замена гидрозамка, регулировка давления зажима по манометру; при задирах на штоке — восстановление штока. |
| Тиски зажимают медленно, не до конца | Низкая производительность насоса, подсос воздуха, утечка по рукавам/фитингам. | Поиск утечки, протяжка фитингов, проверка всасывающей линии, ревизия насоса. |
| Гул насоса, пена в баке | Кавитация: засорён всасывающий фильтр, воздух во всасывающей линии, вспенивание масла (вода, неподходящее масло). | Замена/промывка фильтра, протяжка всасывающей линии, замена масла, контроль воды в масле. |
| Перегрев гидростанции (стойко выше ~60 °C) | Сброс через предохранительный клапан, забитый фильтр, износ пар насоса, жаркий цех без теплообменника. | Настройка предохранительного клапана, замена фильтра, чистка теплообменника/радиатора, ревизия насоса. |
| Масло на полу, падение уровня | Манжеты штоков, трещины рукавов, подтекание фитингов и корпуса цилиндра. | Поиск утечки и замена уплотнений/рукавов — методика описана в статье про утечки масла из гидросистемы. |
Важный нюанс по тискам: если давление зажима «плавает» вместе с нагревом масла, а утром держит, а к обеду нет — это почти гарантированная внутренняя перетечка (манжеты или золотник), а не неисправность насоса. Насос при этом может быть полностью исправен.
Выбор полотна: шаг зуба под заготовку
Шаг зуба — главный параметр полотна, который оператор выбирает сам. Базовое правило: в резании должно одновременно участвовать не менее 3 зубьев (для сплошных сечений ориентируются на 6–12 зубьев в контакте). Мало зубьев — рывки, выкрашивание, увод; много — мелкая стружка, перегрев, быстрое затупление. Для труб и профилей шаг подбирают по суммарной толщине стенки в месте реза. Переменный шаг (например, 10/14 или 3/4) сглаживает врезание в переменное сечение и гасит вибрацию.
| Тип заготовки | Размер сечения | Рекомендуемый шаг зуба |
|---|---|---|
| Сплошной круг, квадрат | до 20 мм | 10/14 |
| Сплошной круг, квадрат | 20–40 мм | 8/12 |
| Сплошной круг, квадрат | 40–60 мм | 5/8 или 6/10 |
| Сплошной круг, квадрат | 60–100 мм | 4/6 |
| Сплошной круг, квадрат | 100–170 мм | 3/4 |
| Сплошной круг, квадрат | 170–300 мм | 2/3 |
| Сплошной круг, квадрат | 300–550 мм | 1,4/2 |
| Труба, профиль | стенка 2–3 мм | 10/14 |
| Труба, профиль | стенка 4–5 мм | 8/12–10/14 |
| Труба, профиль | стенка 6–8 мм | 6/10–5/8 |
| Труба, профиль | стенка 10–12 мм | 4/6–5/8 |
| Труба, профиль толстостенная | стенка свыше 12 мм | как сплошное сечение по суммарной толщине стенок |
| Пакет (пачка заготовок) | переменное сечение | переменный шаг, по самому тонкому элементу |
Кроме шага учитывают:
- Материал зуба. Биметаллические полотна (быстрорезная кромка на пружинной основе) — универсальный выбор для углеродистых и низколегированных сталей. Твёрдосплавные — для нержавеющих, жаропрочных сталей и крупных сечений, но они требовательнее к станку: биение и изношенные направляющие «съедают» их мгновенно.
- Ширина и толщина полотна — по паспорту станка. Например, на Beka-Mak BMSY-825C штатное полотно 8400×54×1,6 мм. Более толстое полотно жёстче, но на малых шкивах быстрее устаёт и рвётся.
- Форма зуба и разводка — подбираются производителем полотна под группу материалов; для материалов с остаточными напряжениями применяется увеличенная разводка, чтобы рез не заклинивало.
- Скорость ленты — по карте режимов: чем твёрже и легированнее материал, тем ниже скорость резания и подача.
Заточка и разводка полотна: своими силами или в сервис
Разводка создаёт пропил шире тела полотна, чтобы лента шла свободно, без защемления. Заточка восстанавливает геометрию кромки. Ориентиры для решения, где это делать:
- Заточка целесообразна, когда объём пиления большой (десятки полотен в месяц): грамотно перезаточенное биметаллическое полотно восстанавливают обычно 2–3 раза, и каждый цикл дешевле нового полотна. Но нужна пара «заточной + разводной станок», обученный человек и контроль геометрии: равномерный съём, неизменные профиль, высота и шаг зуба. Заточку выполняют своевременно — по опыту деревообработки, где пилы точат каждые 1,5–2 часа работы; на металле интервал другой, но правило то же: пилить тупым полотном недопустимо — износ идёт лавинообразно.
- Ошибки самостоятельной заточки — прямой путь к уводу и обрыву: разный развод слева/справа ведёт рез в сторону большего развода; разная высота зубьев перегружает высокие зубья; заусенцы на кромке выкрашиваются. Если контрольного инструмента (шаблонов, лупы, микроскопа) нет — полотна надёжнее отдавать на перезаточку в организацию с профильным оборудованием.
- После каждой заточки и сварки полотно обкатывают (см. раздел про обкатку) и проверяют на плоскости: стык не должен идти «винтом».
Экономический ориентир: если станок простаивает из-за кривого реза дольше одного дня, а перебор вариантов «полотно за полотном» не помогает, дешевле один раз вызвать инженера с диагностическим инструментом, чем неделю списывать полотна. Диагностика на производстве — от 5 000 ₽, а ремонт ленточнопильного станка начинается от 15 000 ₽.
СОЖ для ленточной пилы
На ленточнопильных станках применяют водорастворимые эмульсии и полусинтетические СОЖ. Базовые требования:
- Концентрация рабочей эмульсии — обычно 5–8 %: для углеродистых и низколегированных сталей ближе к 5–6 %, для нержавеющих и жаропрочных — 8–10 %. Концентрацию контролируют рефрактометром не реже раза в неделю: «на глаз» ошибаются в обе стороны, а низкая концентрация коррозирует станок и убивает полотно, критически высокая — вспенивается и разъедает краску и манжеты.
- Вода — техническая, жёсткостью ориентировочно 2–7 мг-экв/дм³; жёсткая вода «расслаивает» эмульсию и оставляет налеты на направляющих.
- Подача в зону реза — обильная и адресная: форсунки направляют поток в точку врезания и на сход стружки. Слабая струя в «общем направлении» — типовая причина перегрева и ускоренного износа полотна.
- Гигиена бака: очистка магнитного/сетчатого фильтра и удаление стружки из бака — еженедельно; полная замена эмульсии с промывкой бака — по состоянию (запах, расслоение, коррозия станка), ориентировательно раз в 2–6 месяцев.
Подробно о подборе концентрата, контроле концентрации и семи типовых проблемах СОЖ (пена, запах, коррозия, «слипание» стружки и других) мы писали в статье о выборе и уходе за СОЖ.
Регламент обслуживания ленточнопильного станка
Регламент ниже собран из типовых требований руководств по эксплуатации ленточнопильных станков; точные интервалы и марки масел уточняйте в документации вашей модели. Общие принципы построения регламента по периодичности — в статье о регламенте технического обслуживания станков с ЧПУ.
| Периодичность | Работы |
|---|---|
| Каждая смена | Проверить уровень масла в гидробаке и уровень СОЖ; очистить тиски, стол и зону реза от стружки; убедиться в подаче СОЖ на полотно; осмотреть полотно (трещины, состояние щётки); проверить натяжение перед сложными резами. |
| Ежедневно | Очистить фильтр СОЖ и форсунки; проверить работу щётки очистки полотна; слить конденсат с пневмо- и гидроаппаратуры (где предусмотрено); осмотреть рукава на подтёки. |
| Еженедельно | Щупом проверить зазоры боковых и задних направляющих; продуть электрошкаф; проверить крепление шкивов и защитных кожухов; проконтролировать концентрацию СОЖ рефрактометром; смазать точки смазки по карте станка. |
| Ежемесячно | Проверить биение шкивов и состояние бандажей; люфт подшипников шкивов и направляющих; давление зажима тисков по манометру; состояние манжет штоков; работу дросселя опускания по всей длине хода; правильность показаний манометра натяжения. |
| Через ~500 моточасов (первая замена) | Первая замена гидравлического масла и масляного фильтра; ревизия крепежа рамы и колонн. |
| Каждые ~2000 моточасов или раз в год | Полная замена масла и фильтра; ревизия насоса, распределителей и гидрозамков; проверка плоскости рамы и юстировка направляющих; замена изношенных вставок направляющих; проверка электрики, датчиков и (на станках с ЧПУ) резервное копирование параметров. |
| Сезонно (осень) | Подготовка к зиме: проверка вязкости масла и подогрева (если станок стоит в холодном цеху), состояние СОЖ на «расслоение», консервация на случай простоев. |
Если участок не готов обслуживать парк своими силами, плановое техническое обслуживание «Сервис Станков» стоит от 7 500 ₽ за выезд — инженер приезжает по регламенту, ведёт журнал и снимает показания, а неисправности выявляются на стадии, когда ремонт ещё дешёвый.
Частые вопросы
С чего начать, если пилу повело?
Контрольный рез на полноформатной заготовке, затем по порядку: направляющие (зазор, износ, близость к заготовке) — натяжение — шаг зуба — состояние самого полотна (разводка, заточка, стык) — тиски и шкивы. В большинстве случаев причина находится в первых трёх пунктах.
Какое натяжение полотна считать правильным?
Для биметаллических полотен производители рекомендуют 250–300 Н/мм². Проверяйте по манометру или измерителю натяжения, а не «по звуку»: перетяжка не улучшает рез, но ускоряет усталостный обрыв.
Почему новое полотно режет криво?
Три типовые причины: не выполнена обкатка; направляющие не перенастроены под полотно другой толщины; шаг зуба не подходит к заготовке. Также проверьте, что полотно в направляющих сидит правильно (зубья и 1–2 мм впадины выступают).
Можно ли сварить порванное полотно и работать дальше?
Да, если сварочное устройство исправно и стык после сварки отожжён и выровнен. Пересваренное полотно не должно идти «винтом». Ресурс стыка ниже тела полотна, поэтому такое полотно ставят на менее ответственные резы.
Почему тиски медленно зажимают и не держат заготовку?
Чаще всего износ манжет гидроцилиндра или гидрозамка линии зажима, реже — износ золотника распределителя или неверная настройка давления. Порядок проверки: давление зажима по манометру — удержание во времени — ремкомплект цилиндра.
Можно ли пилить нержавейку обычным биметаллическим полотном?
Можно, если соблюдать три условия: правильный шаг зуба (по таблице выше), сниженная скорость резания и подача, концентрация СОЖ 8–10 %. Твёрдосплавное полотно имеет смысл при больших объёмах нержавейки и исправном станке.
Когда вызывать сервисного инженера
Часть работ из этой статьи — регулировка направляющих, замена щётки, контроль натяжения и СОЖ — выполняется силами цеха. Дальше начинается зона сервиса: развоздушивание и ремонт гидравлики, замена подшипников шкивов, восстановление бандажей, юстировка рамы, ревизия насосной группы, диагностика электрики и ЧПУ. «Сервис Станков» ремонтирует и обслуживает ленточнопильные станки всех распространённых брендов, включая Beka-Mak, Cosen, Pilous и Waytrain: ремонт станков — от 15 000 ₽, выезд инженера — в течение 24 часов, работа в 45 регионах России, Беларуси и Казахстане. По телефону инженер подскажет, что проверить самостоятельно: около 30 % неисправностей клиенты устраняют ещё до выезда.
Источники
- Руководство WIKUS «Причины отказов ленточных пил» (WIKUS, на английском языке)
- Руководство WIKUS «Параметры выбора ленточной пилы: шаг зуба, формы зубьев» (WIKUS, на английском языке)
- Руководство WIKUS «Первая эксплуатация и обкатка ленточных пил» (WIKUS, на английском языке)
- Каталог ленточных полотен Bahco с таблицами подбора шага зуба для сплошных сечений и труб (Bahco/SNA Europe, на английском языке)
- Официальный сайт и технический каталог BEKAMAK: характеристики ленточнопильных станков серий BMSY и BMSO (BEKAMAK, на английском языке)