

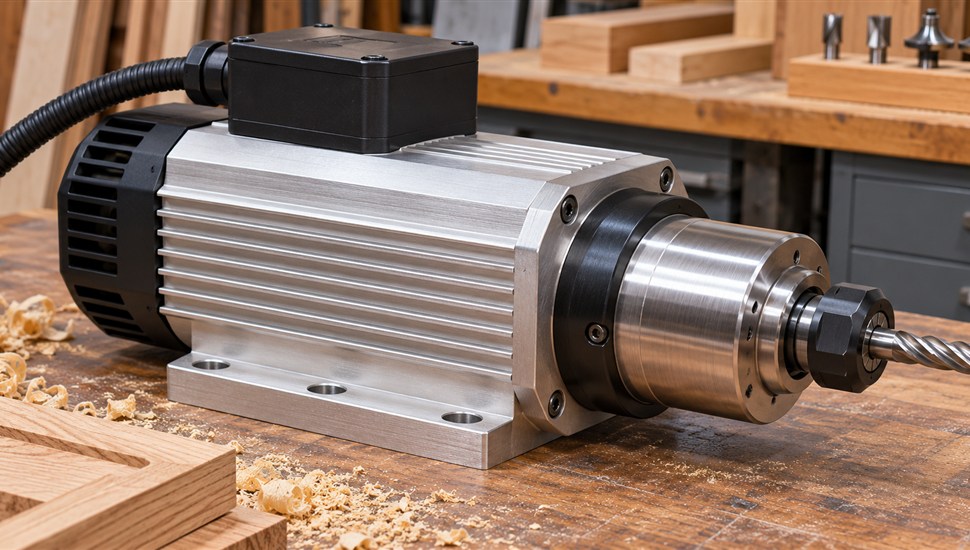
Электрошпиндель — самый нагруженный и самый дорогой в восстановлении узел фрезерного обрабатывающего центра по дереву. В одном корпусе здесь объединены высокооборотный асинхронный двигатель (до 24 000 об/мин и выше), шпиндельный вал с инструментальным конусом, прецизионные подшипниковые опоры, пневматический зажим инструмента и датчики. И вся эта конструкция работает в самой агрессивной для техники среде — в облаке древесной и МДФ-пыли, которая съедает в уплотнения, впитывает влагу и проводит ток.
HSD — итальянский производитель из Пезаро, один из мировых лидеров по электрошпинделям и агрегатам для деревообработки. Его серии ставят на обрабатывающие центры Biesse, SCM и десятки азиатских машин, поэтому в российских цехах HSD — самая массовая «марка» электрошпинделей, а вместе с ней — и самые частые вопросы: почему бьёт вал, почему пропадает глубина фрезеровки, что делать с гулом и что дешевле — ремонт или китайский аналог. В этой статье — разбор линеек HSD, устройства, типовых отказов, диагностики, технологии ремонта и честное сравнение оригинала с аналогами.
Линейки электрошпинделей HSD для деревообработки
Ядро парка «по дереву» — серия ES-9xx: высокооборотные электрошпиндели для фрезерования и раскроя плитных материалов, массива и композитов. Внутри серии десятки модификаций по коду (например, 5801Hxxxx): с коротким и длинным носом, с автосменой инструмента и без неё, с воздушным и жидкостным охлаждением, под конус ISO 30 или HSK 63F. Точные характеристики конкретного экземпляра всегда смотрите на шильдике и в паспорте — таблица ниже даёт ориентиры по самым распространённым в России моделям.
| Серия (пример) | Мощность (S1 / S6) | Макс. обороты | Конус | Охлаждение | Типичное применение |
|---|---|---|---|---|---|
| ES 915 | около 3 кВт S1 / 3,8 кВт S6 | 24 000 об/мин | ISO 30 или HSK 63F | воздушное (вентилятор) | лёгкое фрезерование, раскрой МДФ и ЛДСП на форматно-раскроечных и entry-центрах |
| ES 919 | 6,6–7,5 кВт S1 / 9 кВт S6 | 24 000 об/мин (400 Гц, 2 полюса) | HSK 63F или ISO 30 | воздушное | универсальное фрезерование корпусной мебели, присадка, работа с автосменой инструмента |
| ES 929 | 7,5 кВт S1 / 9 кВт S6 (версии до ~12 кВт) | 24 000 об/мин | HSK 63F | воздушное или жидкостное | интенсивные режимы, обрабатывающие центры с магазином инструментов |
| ES 952 и старшие жидкостные серии | ориентировочно 12–15 кВт | 24 000 об/мин | HSK 63F | жидкостное (чиллер) | тяжёлое фрезерование, высокопроизводительные центры, многосменная работа |
| Малогабаритные серии с цанговым зажимом | 0,8–3 кВт | до 24 000–30 000 об/мин | цанги ER 25 / ER 32 | воздушное | гравировка, сверление, лабораторные и рекламные участки |
Пояснения к таблице:
- S1 — продолжительный режим (допустимая мощность неограниченно долго), S6 — повторно-кратковременный с циклами. «9 кВт S6» не означает возможность молотить на 9 кВт всю смену.
- ISO 30 — конус 7:24 по стандарту ISO, проще и дешевле, но жёсткость и точность позиционирования ниже; HSK 63F — полый конус по DIN 69893 / ISO 12164 с одновременным контактом по конусу и торцу фланца: жёстче, повторяемость посадки — порядка 3 мкм, лучше ведёт себя на высоких оборотах (расширение полого конуса согласовано с расширением гнезда).
- Связь оборотов и частоты прямая: 2-полюсный асинхронный шпиндель на 400 Гц даёт синхронные 24 000 об/мин. Питание — от частотного преобразователя станка; его настройки критичны для жизни шпинделя (об этом ниже).
Кроме HSD, в цехах работают «одноклассники»: итальянские Elte, Perske, Colombo, Franz Kessler, Technomotor, Hiteco, а также китайские (HQD и массовые «безымянные» копии ES-919) и тайваньские исполнения. Конструктивно все они построены одинаково, поэтому вся методика диагностики и ремонта ниже применима к любому электрошпинделю этого класса.
Устройство: из чего состоит электрошпиндель
Чтобы понимать причины отказов, полезно представлять, что находится внутри корпуса. Ключевые узлы и их функции:
| Узел | Функция | Слабое место |
|---|---|---|
| Шпиндельный вал с конусом HSK 63F / ISO 30 | несёт инструмент, передаёт вращение и осевую силу резания | износ конуса, выработка посадочных шеек подшипников, изгиб после удара |
| Передняя опора — пара угловых шарикоподшипников (часто гибридных, с шарами из нитрида кремния) | воспринимает силы резания, обеспечивает жёсткость и минимальное биение | усталостный износ дорожек, потеря преднатяга, вымывание смазки пылью |
| Задняя опора | второй рубеж поддержки вала, плавающая или фиксированная | износ, перекос при сборке |
| Статор и ротор (2-полюсная асинхронная обмотка) | создают вращающий момент на 24 000 об/мин | старение и пробой изоляции от пыли, влаги и перегрева |
| Зажим HSK: пакет тарельчатых пружин, пневмоцилиндр, шток | удерживает оправку с усилием порядка 18 кН (для HSK 63); цилиндр отжимает пружины при смене инструмента | усталость пружин (падение усилия зажима), износ манжет и зеркала цилиндра |
| Датчики: энкодер, датчики зажима/отжима, наличия инструмента, термодатчики обмоток | обратная связь для ЧПУ, контроль положения поршня и температуры | загрязнение, обрывы кабелей, сбитая юстировка |
| Лабиринтные уплотнения с воздушным барьером | не пускают пыль внутрь за счёт избыточного давления очищенного воздуха | засор, отключение продувки — главный «убийца» опор |
| Охлаждение: электровентилятор или рубашка жидкостного охлаждения | снимает тепло с обмоток и передней опоры | отказ вентилятора, накипь и течи рубашки, завоздушивание |
Главный вывод из устройства: электрошпиндель — это не «мотор с патроном», а прецизионный механосборочный узел с допусками в микронах. Отсюда и цена ошибки при самостоятельном ремонте.
Типовые отказы: симптом → причина → решение
По практике сервисных служб, около 70–80% отказов электрошпинделей в деревообработке приходится на подшипниковые опоры и зажим HSK, ещё часть — на электрическую часть и датчики. Сводная таблица, по которой можно «опознать» свою проблему:
| Симптом (что видит оператор) | Вероятная причина | Решение |
|---|---|---|
| Биение вала, «восьмёрка» на кромке, волна на поверхности, неравномерный съём по сторонам фрезы | износ передней опоры, потеря преднатяга; грязь или забоина на конусе и на оправке | проверить и отчистить конус; измерить биение индикатором; при подтверждённом износе — замена подшипников с восстановлением посадок |
| Гул, «шариковая мельница», высокочастотный свист, нарастающий с оборотами | усталостные раковины на дорожках подшипников, выработавшаяся смазка | только замена опор; эксплуатация «до упора» заканчивается разрушением сепаратора и задиром вала |
| Перегрев носка шпинделя (корпус выше ~70–80 °C, обжигает руку) | потеря смазки или преднатяга, отказ вентилятора, забитая рубашка охлаждения | диагностика температуры по зонам, проверка охлаждения, ревизия опор |
| Пропадает глубина фрезеровки: размер «плывёт», инструмент будто затягивает вглубь или выходит из размера | проскальзывание оправки в конусе HSK: упали тарельчатые пружины, износ зеркала пневмоцилиндра, грязь/смола в конусе, изношенные лыски оправки | ревизия узла зажима, замена пружин и манжет, перешлифовка конуса, отбраковка оправок |
| Ошибки привода, срабатывание защиты, утечка тока на корпус | пробой изоляции обмоток: древесная пыль плюс влага, старение лака | контроль мегаомметром, сушка, при необратимом пробое — перемотка статора |
| Потеря тяги, разный ток по фазам, шпиндель «не тянет» под нагрузкой | межвитковое замыкание в обмотке | диагностика обмоток, перемотка |
| Инструмент не зажимается или не отдаётся, ошибка автосмены | износ манжет пневмоцилиндра, низкое давление воздуха, неисправный датчик положения поршня | проверить давление и герметичность, заменить манжеты и датчики, отрегулировать датчики |
| Шпиндель не выходит на обороты, ошибка энкодера, не работает нарезание резьбы / ось C | отказ энкодера или его кабеля, сбитая установка | прозвонка, замена, юстировка |
| Появившаяся вибрация на высоких оборотах после удара фрезой или замены компонентов | дисбаланс ротора, погнутый вал, некачественная (несбалансированная) фреза | проверить инструмент, при сохранении — динамическая балансировка ротора, правка вала |
| Следы коррозии, «ржавые подтёки» у носка, утечка из рубашки охлаждения | конденсат и некачественная жидкость охлаждения, износ уплотнений | ревизия уплотнений, замена жидкости на рекомендованную, контроль влажности воздуха |
| ЧПУ пишет «нет инструмента» при установленной оправке | загрязнён или неисправен датчик наличия инструмента | чистка, замена датчика, проверка логики |
Подшипники: пыль и перегрев — главный сценарий
Передняя опора работает на 24 000 об/мин с преднатягом, и её ресурс «съедают» два фактора. Первый — пыль: мелкая фракция МДФ и абразив сухой древесины проходит через изношенный или обесточенный лабиринт и превращается в шлифовальную пасту вместе со смазкой. Второй — перегрев: при нагреве смазка теряет вязкость, температурное расширение меняет преднатяг, дорожки устают быстрее. Развитие типичное: сначала тонкий шум на верхних оборотах → потом заметное биение и падение качества фрезеровки (следы от каждой режущей кромки, «волна», падение стойкости фрез в 2–3 раза) → в финале — разрушение подшипника и задир вала, после чего ремонт дорожает в разы, потому что вместо замены опор приходится восстанавливать вал и посадочные места.
Изоляция обмоток
Древесная пыль гигроскопична и с влагой образует проводящий слой на лобовых частях обмотки. Типичные жертвы — шпиндели на «мокрой» сушке плит, участки с конденсатом и машины, которые моют водой. Итог — утечки на корпус, срабатывание защиты привода, межвитковые замыкания. На ранней стадии помогает сушка и чистка, на поздней — только перемотка.
Датчики инструмента и положения
Датчики наличия инструмента, концевики положения поршня зажима и энкодеры живут в той же пыли. Их отказ редко «роняет» шпиндель, но парализует автосмену: ЧПУ не получает подтверждение зажима и не запускает цикл. Половина таких вызовов заканчивается чисткой и регулировкой, а не заменой.
Зажим HSK: пружины и цилиндр
Пакет тарельчатых пружин — расходник с усталостной природой: после сотен тысяч циклов усилие зажима падает, оправка начинает микропроскальзывать в конусе. Симптом — «пропавшая глубина» и подгоревший конус. Вторая парная причина — износ манжет пневмоцилиндра: отжим становится вялым, автосмена срабатывает через раз. Оба узла меняются в ревизии за часы, а не дни — важно не пропустить момент.
Диагностика: пошаговый порядок
Прежде чем снимать шпиндель со станка, стоит потратить 30–40 минут и локализовать проблему. Порядок «от простого к сложному»:
- Осмотр и опрос. Когда началось, после чего (замена фрезы, удар, мойка), менялся ли инструмент и оправки, работает ли продув воздуха, чистый ли конус.
- Биение индикатором. Индикатор часового типа с ценой деления 0,001 мм на магнитной стойке. Ножку — на посадочный конус (или на контрольную оправку HSK, зажатую в шпинделе) в двух сечениях: у конуса и на вылете. Медленно проворачиваете вал от руки и снимаете размах стрелки. Разница показаний между сечениями говорит о перекосе, а не только об эксцентриситете. Подробно методика и нормы разобраны в статье «Биение шпинделя: причины, измерение, когда нужен ремонт».
- Ток. Токовыми клещами или через привод — ток холостого хода по трём фазам на номинальных оборотах. Заметный разброс по фазам или повышенный ток без нагрузки — подозрение на межвитковое замыкание или механическое подклинивание.
- Температура. Пирометром после 20–30 минут работы: носок (зона передней опоры), середина корпуса (зона обмоток). Сравните с заводской нормой и с «здоровым» шпинделем, если в цеху есть такой же.
- Шум и вибрация. На слух по зонам оборотов: ровный нарастающий шелест — норма; гул с «перекатыванием», частота которого растёт с оборотами, — подшипники; стук — зазор или разрушение.
- Сопротивление изоляции. Мегаомметром на 500 В между обмотками и корпусом (шпиндель обесточен, кабель привода отсоединён).
- Зажим HSK. Проверка хода поршня отжима, давления в цилиндре и «выдёргивания» зажатой оправки динамометром, если есть приспособление; осмотр конуса на потёртости, смолу и ржавчину.
Сводные нормы и интерпретация результатов:
| Что проверяем | Инструмент | Ориентировочная норма | О чём говорит отклонение |
|---|---|---|---|
| Радиальное биение на конусе / контрольной оправке | индикатор 0,001 мм | новый шпиндель ≤ 0,005 мм; рабочий допуск для дерева ≤ 0,01–0,02 мм | больше 0,02 мм — износ опор или грязь/износ конуса; биение только на вылете — перекос или изогнутая оправка |
| Ток холостого хода по фазам | токовые клещи / привод | равномерный, в пределах паспортного холостого тока | разброс по фазам более ~10% или завышенный ток — межвитковое замыкание, механика |
| Температура носка после 30 мин работы | пирометр | ориентировочно 40–60 °C, стабильна | выше 70–80 °C или растёт со временем — смазка/преднатяг/охлаждение |
| Сопротивление изоляции | мегаомметр 500 В | сотни МОм (новая); настороженно ниже 5 МОм; ниже 1 МОм — эксплуатация недопустима | влажная пыль в лобовых частях, старение изоляции — чистка, сушка, при пробое — перемотка |
| Шум на оборотах | на слух, при наличии — виброметр | ровный высокочастотный фон без «перекатывания» | ритмичный гул/хруст — дефекты дорожек подшипников |
| Зажим HSK | осмотр, динамометр | усилие по стандарту (для HSK 63 — порядка 18 кН), чёткий отжим, чистый конус | падение усилия — усталость пружин; вялый отжим — манжеты цилиндра |
Важно: даже «идеальные» показания по пунктам 3–6 не отменяют механической дефектовки, если есть биение или посторонний шум — электрика может быть здорова, а опора — уже умирать.
Если своих специалистов или приборов нет, выездная диагностика на производстве (от 5 000 ₽) закрывает этот этап без остановки производства на долгий демонтаж «наугад».
Ремонт: этапы и контроль качества
Технологичный ремонт электрошпинделя — это не «выбить старые подшипники и забить новые». Ниже — состав работ в том порядке, в котором их выполняет сервис, и критерии, по которым надо принимать работу.
| Этап | Что делают | Контроль качества (критерий приёмки) |
|---|---|---|
| 1. Входная дефектовка | внешний осмотр, замеры биения и сопротивления изоляции, опрос наработки; разборка и акт дефектации | зафиксированы исходные показатели, составлен перечень работ и запчастей, определена первопричина (иначе отказ повторится) |
| 2. Разборка | специальные съёмники и прессы, фотофиксация порядка сборки, маркировка деталей | без повреждений вала, гаек и резьб; «колхозная» разборка газовым ключом — повод искать другой сервис |
| 3. Электрическая часть (при необходимости) | перемотка статора проводом того же класса изоляции, пропитка лаком и сушка | сопротивление изоляции после перемотки — сотни МОм; испытание межвитковой изоляции; ток по фазам равномерный |
| 4. Восстановление вала и посадок | контроль и правка вала, восстановление посадочных шеек подшипников, перешлифовка конуса HSK (съём микронов) или замена вала | биение посадочных шеек — в допуске; конус по эталонной калибр-оправке; при съме сверх ремонтного лимита — только замена вала |
| 5. Замена подшипников и сборка опор | новые прецизионные угловые подшипники (класс точности P4 и выше, гибридные — как у оригинала), монтаж индукционным нагревом без ударов, подбор распорных втулок и затяжка гаек регламентированным моментом — тем самым восстанавливается преднатяг | вал проворачивается от руки равномерно, без заеданий и «закусываний»; осевой люфт отсутствует; гайки зафиксированы |
| 6. Динамическая балансировка | балансировка ротора (и сборки с гайками) на балансировочном станке, класс точности для таких шпинделей — G2.5–G1 по ИСО 1940-1 / ИСО 21940 | остаточная неуравновешенность в пределах класса; протокол с массами и углами корректирующих грузов |
| 7. Обкатка | ступенчатый прогон: примерно 25–50–75–100% максимальных оборотов по 20–30 минут, с контролем температуры, вибрации, тока; циклы зажима/отжима HSK | температура стабилизируется (рост не более нескольких градусов за последние 30 минут), вибрация и ток не растут, автосмена срабатывает без сбоев |
| 8. Выходной контроль и документация | итоговые замеры биения на конусе и оправке, изоляции, тока; протокол испытаний и гарантия | биение в норме (ориентировочно ≤ 0,005 мм на конусе), показатели повторяемы, вам передан протокол, а не «проверили — работает» |
Три типовые ошибки, которые сводят ремонт на нет:
- Подшипники «по аналогии» без учёта преднатяга и класса точности. Обычный подшипник из наличия живёт на 24 000 об/мин недели, а его разрушение тянет за собой вал.
- Замена подшипников без устранения первопричины. Если не восстановить продув, не почистить пневматику и не отмыть конус — новая опора изнашивается так же быстро, как старая. Именно поэтому самостоятельная замена в цеху так часто превращается в цикл «заменил — через два месяца снова».
- Отказ от балансировки и обкатки. Без них вибрация на оборотах «съедает» и новые подшипники, и качество фрезеровки.
Ремонт шпиндельного узла с заменой опор, балансировкой и обкаткой — профильная работа сервисной службы: ремонт станков в «Сервис Станков» — от 15 000 ₽, с выездом инженера и протоколом выполненных работ.
Чистый воздух и пылезащита: главный рычаг ресурса
Уплотнения электрошпинделя — лабиринтные, и они рассчитаны на работу с постоянным продувом сжатым воздухом: очищенный воздух подаётся в лабиринт и создаёт избыточное давление, которое физически не даёт пыли засасываться внутрь при всасывающем дыхании шпинделя на оборотах. Продув отключили «чтобы не свистело» — и ресурс опор сокращается в разы.
Требования к воздуху простые, но обязательные:
- Сухой. Сырой воздух вымывает смазку и вызывает коррозию дорожек. Осушитель и его исправность — часть системы шпинделя; проверять компрессор и осушитель нужно регулярно (как именно — в статье «Проверка работоспособности компрессора и осушителя»).
- Чистый и без масла. Фильтр перед шпинделем — тонкой очистки, менять по регламенту, а не по цвету. Масло из поршневого компрессора без фильтра склеивает пыль в абразивную корку.
- С нужным давлением. Обычно в район 1–2 бар в линию продува (точное значение — по паспорту серии). Давление ниже — барьер слабее; завышенное — выдавливает смазку.
- Пневматика зажима — отдельно. Цилиндр отжима HSK питается от цеховой линии 5,5–6 бар; просевшее давление даёт вялую автосмену и ошибки цикла. Что ещё проверять при падении давления — в материале «Пневмосистема станка: типовые проблемы».
Плюс общая пылезащита станка: аспирация, уплотнения кареток, правильный режим локального отсоса у зоны реза. Полный разбор мер по защите ЧПУ-станка от древесной пыли — в статье «Обслуживание деревообрабатывающих станков с ЧПУ: как защитить станок от древесной пыли». Шпиндель — самый дорогой потребитель этого «бонуса»: чистый цех добавляет ему тысячи моточасов.
Ресурс: сколько живёт электрошпиндель и что его сокращает
Называть одну цифру ресурса — маркетинг. Реальный срок службы передней опоры зависит от режима и среды; ниже — реалистичные ориентиры по практике ремонтов (точные интервалы обслуживания — только по паспорту вашей серии):
| Сценарий эксплуатации | Что происходит с опорой | Ориентировочный ресурс до замены подшипников |
|---|---|---|
| Одна смена, чистый цех, исправный продув и аспирация | штатное усталостное старение | 6 000–8 000 моточасов |
| Две смены, обычная мебельная пыль, регламент соблюдается | умеренное абразивное загрязнение | 3 000–5 000 моточасов |
| Сухая древесина, МДФ, точечная аспирация работает с перегрузкой | высокое абразивное загрязнение | 2 000–3 000 моточасов |
| Продув отключён/неисправен, воздух сырой или масляный | смыв смазки, коррозия, грязь в лабиринте | 500–1 500 моточасов |
Другие узлы живут по своему циклу:
- обмотки — 8–12 лет и больше при сухом воздухе и исправном приводе; катализаторы старения — влага, перегрев, скачки напряжения от преобразователя;
- тарельчатые пружины зажима HSK — ревизия каждые 2–3 года или по наработке циклов смены инструмента (ориентировочно от сотни тысяч циклов);
- манжеты пневмоцилиндра и уплотнения — по состоянию, при каждой разборке;
- конус HSK — по износу; перешлифовка возможна ограниченное число раз, пока съём в пределах ремонтного допуска.
Что сильнее всего сокращает ресурс: удары фрезой (мгновенные выбоины на дорожках и дисбаланс), работа «до последнего» на гудящих подшипниках, дешёвый несбалансированный инструмент, перегрузка по мощности в режиме S6 как в S1, и уже названные — пыль и сырой воздух. Ухудшение чистоты поверхности — ранний и самый «дешёвый» симптом для диагностики: как его правильно трактовать, разобрано в статье «Ухудшилась шероховатость поверхности: причины и диагностика».
Оригинал HSD или аналог: честное сравнение
Китайские и тайваньские шпиндели «формата ES919» стоят в разы дешевле оригинала — и это их единственное однозначное преимущество. Таблица без рекламы в обе стороны:
| Критерий | Оригинал HSD | Китайский / тайваньский аналог |
|---|---|---|
| Цена нового шпинделя | высокая (европейское производство) | ориентировочно в 2–4 раза ниже |
| Биение нового шпинделя | заводской допуск на конусе — единицы микрон | на практике часто 0,01–0,02 мм и нестабильно от экземпляра к экземпляру |
| Ресурс подшипников | тысячи моточасов при регламенте | заметно ниже; часто «умирает» первая же опора, а вместе с ней — вал |
| Запчасти | каталог, коды деталей, ремкомплекты пружин/манжет, совместимые подшипники известны сервисам | посадки и детали у разных партий не совпадают; «ремонт» часто означает замену всего шпинделя |
| Балансировка и вибрация | заводская динамическая балансировка ротора | качество плавающее; на 24 000 об/мин это напрямую превращается в шум и износ |
| Совместимость с автосменой и конусом HSK | полная, посадочные размеры и логика датчиков штатные | габариты «похожи», но вылет, фланец и датчики могут не совпасть — станок придётся дорабатывать |
| Обслуживание и документация | паспорт, нормы, сервисная поддержка | документация обычно отсутствует или минимальная |
| Где оправдан | ответственная фрезеровка, HSK 63F с автосменой, многосменные производства | неответственные операции, гравировка, машины начального уровня, как временный «костыль» |
Практические выводы. Для обрабатывающего центра с HSK 63F и магазином инструментов замена на аналог почти всегда оборачивается доработками: другой вылет меняет траектории программ, несовпадение датчиков ломает цикл автосмены, а частотный преобразователь приходится перенастраивать под другие параметры двигателя. Для простой машины с цанговым зажимом и неответственной фрезеровкой аналог может быть осознанным экономным решением. Общий принцип выбора запчастей «оригинал или аналог» — с критериями и матрицей решения — разобран в статье «Запчасти на станок: оригинал или аналог — матрица выбора».
Профилактика: регламент, который продлевает ресурс
Минимальный регламент по шпинделю, встраиваемый в общее обслуживание станка:
| Периодичность | Работы по электрошпинделю |
|---|---|
| Каждая смена | осмотр конуса и оправок (чистота, забоины, смола); контроль продува воздуха «на слух/на палец»; прослушивание на оборотах после запуска |
| Еженедельно | чистка вентилятора/рёбер охлаждения (воздушное охлаждение); проверка давления в линии зажима; слив конденсата с фильтров; контроль уровня/течей жидкости охлаждения (жидкостное) |
| Ежемесячно | замер биения на контрольной оправке с записью в журнал; замер температуры после 30 минут работы; тест цикла автосмены; осмотр кабелей и разъёмов |
| Каждые ~500 моточасов | замена фильтра тонкой очистки воздуха продува; проверка осушителя; контроль тока холостого хода по фазам |
| Раз в год или ~2 000 моточасов | профилактическая ревизия: вскрытие, ревизия опор и пружин HSD, замена манжет, при необходимости — плановая замена подшипников; балансировка после любого вмешательства |
Шаблон для полного перечня работ по машине — в статье «Регламент ТО станка с ЧПУ: таблицы работ по периодичности». Планируйте ремонт по состоянию, а не по факту поломки: ранняя ревизия по журналу замеров всегда дешевле аварийной остановки цеха.
Частые вопросы
Сколько служат подшипники электрошпинделя HSD?
Ориентировочно от 500 до 8 000 моточасов — в зависимости от чистоты воздуха, режима и инструмента (таблица выше). Ключ к ресурсу — исправный продув, осушенный воздух и отказ от работы «до грохота».
Можно ли заменить подшипники самостоятельно?
Заменить — при наличии индукционного нагревателя, динамометрического ключа, прецизионных подшипников и опыта — можно; восстановить без спецоснастки преднатяг, посадки и балансировку — почти никогда. Типовой итог самостоятельной замены: повторный отказ через один-три месяца, потому что причина (пыль, износ посадочных шеек, перекос) не устранена.
Что дешевле: ремонт, новый оригинал или аналог?
Для оригинала в хорошем корпусе с целым валом ремонт обычно заметно дешевле нового шпинделя. Перемотка целесообразна, если вал и опоры живы. Аналог оправдан на неответственных операциях и простых машинах; на центре с HSK 63F и автосменой «пересадка» аналога часто обходится дороже из-за доработок.
Какое биение считается нормой для деревообработки?
Новый прецизионный шпиндель — до 0,005 мм на конусе. Рабочий допуск для большинства мебельных операций — до 0,01–0,02 мм; выше — падает чистота кромки, «жрёт» фрезы, растёт нагрузка на опору.
Почему шпиндель греется и когда это опасно?
Рабочий нагрев передней части до 40–60 °C — норма для высокооборотных шпинделей. Опасно: температура выше 70–80 °C, рост со временем, запах горелого лака. Это признаки гибнущей смазки или преднатяга — надо останавливать и диагностировать, не дожидаясь разрушения опоры. Общий подход к перегреву узлов — в статье «Станок греется: перегрев узлов и что с этим делать».
Инструмент стал «утапливаться» — при чём тут шпиндель?
При проскальзывании оправки в конусе HSK из-за упавшего усилия зажима (тарельчатые пружины, манжеты цилиндра) или смолы в конусе. Если чистка конуса и оправок не помогла — нужна ревизия узла зажима.
Что сделать прямо сегодня, чтобы шпиндель жил дольше?
Три шага без вложений: убедиться, что продув включён и сухой; отмыть конус и оправки от смолы; занести в журнал первые замеры биения и температуры — дальше это ваш «нулевой уровень» для ранней диагностики. По любому странному симптому можно проконсультироваться дистанционно: удалённая диагностика «Телесервис» — от 3 500 ₽, около трети проблем решаются по телефону без выезда.
Заключение
Электрошпиндель HSD и его аналоги выходят из строя по предсказуемому сценарию: пыль и перегрев убивают подшипники, пыль с влагой — изоляцию, усталость пружин — зажим HSK. Все эти процессы развиваются месяцами и хорошо видны по биению, температуре, шуму и качеству фрезеровки — важно не игнорировать ранние симптомы. Вовремя сделанная ревизия с заменой опор, балансировкой и обкаткой возвращает шпинделю заводские показатели и стоит в разы меньше, чем ремонт после разрушения подшипника или покупка нового шпинделя.
Инженеры «Сервис Станков» выполняют диагностику и ремонт электрошпинделей и станков с ЧПУ по дереву в 45 регионах России, Беларуси и Казахстане, выезд — в течение 24 часов, работы 24/7. Оставьте заявку по телефону +7 (495) 157-55-11 или на почте info@service-stanki.ru — поможем понять, что именно происходит с вашим шпинделем, и посчитать, что выгоднее: ревизия, ремонт или замена.
Источники
- Руководство по эксплуатации и обслуживанию HSD, серия ES-9XX-88X (HSD S.p.A., Италия; на английском языке)
- Официальный сайт HSD Mechatronics — каталог электрошпинделей и агрегатов (HSD Mechatronics, Италия)
- Раздел «Прецизионные подшипники» — подшипники шпиндельных опор, преднатяг и быстроходность (SKF, Швеция)
- Полый конус HSK: стандарт DIN 69893, точность и силы зажима (Википедия, на немецком языке)
- Шарикоподшипник: конструкция, точность, применение (Википедия, на английском языке)
- Шпиндель (деталь станка) — назначение и конструкция (Википедия)