

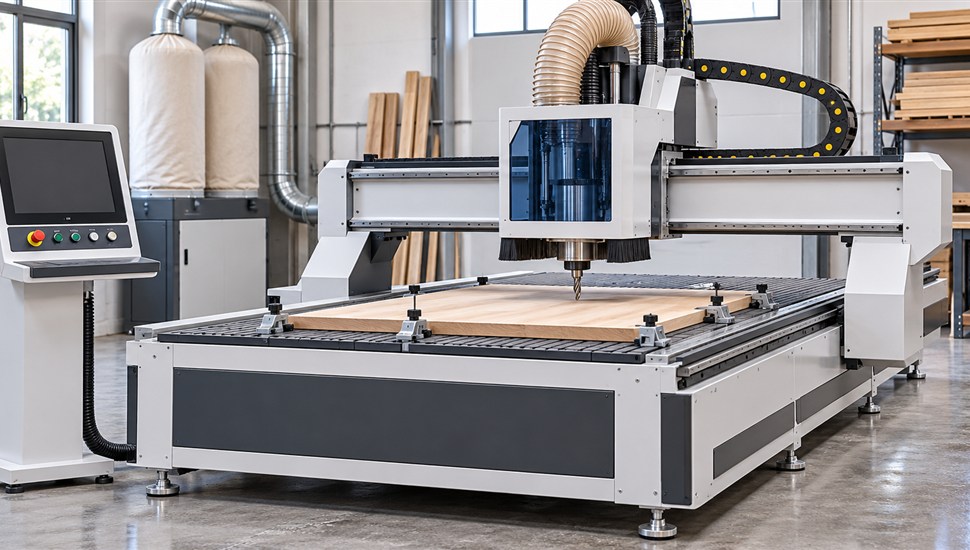
Полноформатный обрабатывающий центр с ЧПУ для дерева — это фрезерно-сверлильный станок портальной или консольной компоновки с автоматической сменой инструмента, вакуумным столом и электрошпинделем мощностью обычно 6–15 кВт на 18 000–24 000 оборотов в минуту. На таких машинах делают фасады и столешницы, присадку корпусных деталей, раскрой листа, обработку массива и щитов. Класс станка — Biesse, Homag, SCM или китайский масс-сегмент — определяет не только цену покупки, но и всю логику эксплуатации: какие узлы и как часто откажут, сколько стоят запчасти и как быстро их удастся получить в России после ухода европейских производителей. В статье — конструкция таких центров по узлам, типовые неисправности, правила обслуживания электрошпинделей с конусом HSK-F, вакуумной системы, магазинов инструментов и пневматики, а также реалии снабжения запчастями Biesse/Homag-класса и китайских машин.
Классы обрабатывающих центров по дереву: премиум, средний сегмент, Китай
По компоновке большинство полноформатных центров похожи: подвижный или неподвижный стол, портал с кареткой, на поперечной балке — основной электрошпиндель и агрегаты (пила, многошпиндельный сверлильный блок, фрезерные головки), у продвинутых моделей — дополнительные оси ЧПУ для наклона и поворота агрегатов. Различия между классами — в механике, комплектующих и, как следствие, в стоимости владения.
К премиуму относят итальянские Biesse (серия Rover) и SCM (Morbidelli) и немецкий Homag (CENTATEC и старшие линии): термообработанные станины, электрошпиндели HSD, Colombo или ELTE, магазины на десятки гнёзд, развитая агрегатная часть и фирменные системы подготовки программ (woodWOP у Homag, bSuite у Biesse). Средний сегмент — тайваньские и турецкие портальные центры и «второй эшелон» Европы: та же компонентная база, но проще механика. Масс-сегмент из Китая — сварные станины, шпиндели местного производства или младшие серии HSD, стойки Syntec, LNC или NC Studio (Weihong); компоненты стандартизованы и дёшевы, но ресурс при равном регламенте обычно ниже.
| Класс | Типичные представители | Конструктивные особенности | Сервисные реалии в России |
|---|---|---|---|
| Премиум (Европа) | Biesse Rover, Homag CENTATEC, SCM Morbidelli | Термообработанные станины; электрошпиндели HSD/Colombo/ELTE с конусом HSK-F63; цепные магазины на 10–30 гнёзд; агрегаты с собственными осями ЧПУ; стойки OSAI, Siemens, Fanuc; системы woodWOP, bSuite | Официальные представительства ушли с рынка; оригинал — параллельный импорт, дорого и от недель до месяцев; электроника — самое узкое место; электрошпиндели и насосы ремонтируются в РФ |
| Средний сегмент (Тайвань, Турция, второй эшелон Европы) | Тайваньские и турецкие портальные центры | Та же покупная база (HSD, Busch, OSAI/Syntec), магазины на 8–20 гнёзд, проще агрегатная часть | Комплектующие универсальные и доступные; дефицит — фирменные корпусные детали и кронштейны, их заказывают по образцу |
| Масс-сегмент (Китай) | Портальные центры форматов 1300×2500 — 1500×3000 мм и более | Сварные станины; шпиндели китайского производства или HSD младших линеек; конус ISO 30 или HSK-F63; дисковые и цепные магазины; стойки Syntec, LNC, NC Studio | Запчасти дешевле и чаще в наличии, много взаимозаменяемости; ресурс шпинделей и направляющих ниже, качество плавает от партии к партии; сервис зависит от конкретного поставщика |
Конструкция по узлам: что и почему ломается
Специфика дереваобработки — пыль, смола и высокие обороты. Древесная пыль проникает везде: в направляющие, в электрошкаф, в конус шпинделя при каждой смене инструмента, в датчики гнёзд магазина. Поэтому узлы, которые на металлорежущем станке ходят годами, здесь изнашиваются заметно быстрее. Подробнее о защите от пыли мы разбирали в статье обслуживание деревообрабатывающих станков с ЧПУ: как защитить станок от древесной пыли, о направляющих — в материале направляющие станка: типы, износ, обслуживание.
| Узел | Функция | Что чаще ломается |
|---|---|---|
| Электрошпиндель | Фрезерование, сверление, работа пильных агрегатов; 18 000–24 000 об/мин | Подшипники (пыль, дисбаланс), механизм зажима HSK — лапки, пружины, тяговый шток; датчики зажима, обмотки, лобовые уплотнения |
| Магазин инструментов | Хранение державок и агрегатов, автоматическая подача к шпинделю | Пневмоцилиндры подъёма гнёзд, датчики положения, захваты и пружины гнёзд, цепь и её натяжение |
| Вакуумный стол | Удержание заготовки при обработке; зоны с уплотнительным шнуром и жертвенным столом из МДФ | Потеря герметичности зон, засор и износ жертвенного стола, повреждение шнура |
| Вакуумный насос | Создание разрежения в столе и присосах | Лопатки (сухие насосы), деградация масла и фильтров, перегрев, падение производительности |
| Пневмосистема | Зажим инструмента, подъём гнёзд, прижимы заготовки, обдув | Утечки, влага и замерзание зимой, износ уплотнений цилиндров, отказ электромагнитных клапанов |
| Направляющие и приводы подач | Перемещение портала и каретки; длинные оси часто на зубчатой рейке, короткие — на ШВП | Задиры от пыли и смолы, износ рейки и ШВП, люфты, отказ концевых датчиков |
| Электрошкаф и стойка ЧПУ | Управление, преобразователь шпинделя | Пыль — перегрев и окисление контактов, отказы блоков питания, панелей и плат (подробнее — электрошкаф станка: чистка, охлаждение и типовые отказы) |
| Контур охлаждения шпинделя | Отвод тепла от обмоток и подшипников (водяная рубашка) | Завоздушивание, загрязнение и цветение воды, отказ насоса охлаждения, замерзание при неотапливаемом цехе |
Электрошпиндель с конусом HSK-F: главный и самый уязвимый узел
Как устроен шпиндель древесного центра
Электрошпиндель — это высокочастотный асинхронный или синхронный двигатель, вала которого несёт фрезерную державку. Внутри: передний и задний подшипниковые узлы с закладной смазкой (её не меняют — подшипники меняют целиком), водяная рубашка охлаждения, пневматический механизм зажима с тяговым штоком, пакетом пружин и лапками (комплектом зажима), датчики положения штока «зажато/разжато» и лобовое лабиринтное уплотнение. Обороты 18 000–24 000 в минуту означают, что любой дисбаланс инструмента и любая пыль в подшипниках работают против ресурса в разы агрессивнее, чем на металлорежущем станке.
Пыль — главный враг
По статистике сервисных компаний именно загрязнение — пыль и смола — причина большинства отказов древесных шпинделей, наравне с теплом. Механизмы попадания разные:
- стружка и пыль через неплотности лобового уплотнения при работе без штатного пылеприёмника или с забитым стружкоотсосом;
- грязь на конусе при каждой смене инструмента: пыль засыпает гнездо, державка приходит с налипшей стружкой, конус прижимается с абразивом — появляется биение, далее дисбаланс и усталость подшипников;
- смола и масло из воздуха без должной осушки — налипают на конус и в каналах обдува;
- перегрев при забитом контуре охлаждения или затупленном инструменте — смазка в подшипниках «стареет» ускоренно.
Конус HSK-F63: что это и как за ним следить
На полноформатных центрах держателем стандарта стал полый конус HSK (DIN 69893, международная версия — ISO 12164). Форма HSK-F (DIN 69893-6) разработана для автоматической смены: конус с фланцем сжимается внутри шпинделя с упругим натягом, крутящий момент передаётся и трением, и шлицами, а осевое позиционирование даёт плоский упор фланца. Отсюда ключевые свойства: точность повторной установки в единицы микрометров (около 3 мкм), компактность и пригодность к высоким оборотам — центробежное расширение полого хвостовика и втулки согласовано, натяг не теряется. Неслучайно HSD — производитель электрошпинделей, входящий в группу Biesse, — прямо запрещает запускать шпиндель версии HSK без установленной державки: пружины и лапки механизма зажима рассчитаны на усилие от нормальной массы и посадки хвостовика, «сухой» пуск на полных оборотах разбивает механизм.
Правила ухода за конусом HSK-F63:
- очистка конуса шпинделя и хвостовиков державок при каждой смене инструмента — чистой сухой ветошью, без металлических инструментов;
- продувка гнёзд магазина от пыли — иначе грязная державка вернётся на конус;
- периодический контроль биения индикатором часового типа: рост биения относительно паспортного (обычно единицы микрометров на новой машине) говорит о грязи, забоинах или износе;
- контроль давления воздуха (обычно 5,5–6,5 бар) и его осушки: влага ржавит конус, масло из сети делает смолистые наросты;
- ревизия комплекта зажима по состоянию: если державка «недожимается», слышен стук при разгоне или инструмент выпал — лапки, пружины и шток под замену;
- прогрев шпинделя ступенями оборотов перед тяжёлой работой и контроль температуры воды охлаждения (уровень, чистота, отсутствие воздуха в контуре).
Ресурс подшипников высокооборотных древесных шпинделей ограничен: по практике ремонта — ориентировочно от 2 000 до 6 000 часов в зависимости от запылённости цеха, режимов и качества инструмента. Дождаться «гравийного» гула — значит превратить плановую замену подшипников в ремонт вала и перемотку. Общие принципы диагностики и выбора «ремонт или замена» мы разбирали в статье шпиндель станка: устройство, поломки, ремонт или замена.
Типовые неисправности электрошпинделя
| Симптом | Вероятная причина | Что делать |
|---|---|---|
| Гул, «гравий», свист на оборотах | Износ подшипников передней опоры | Диагностика по вибрации и на слух, плановая замена подшипников — не дожидаясь заклинивания |
| Нагрев передней крышки, запах горелой смазки | Пыль в подшипниках, потеря смазки, отказ охлаждения | Проверить контур охлаждения и воду, снизить нагрузку, вызвать инженера |
| Державка недожимается, выпадает, следы проворота на хвостовике | Износ лапок и пружин комплекта зажима, низкое давление воздуха, грязь на конусе | Проверить давление, очистить конус, ревизия или замена комплекта зажима |
| Ошибка «инструмент не зажат», смена прерывается | Отказ датчика положения штока, обрыв кабеля | Прозвонка цепи, замена датчика |
| Падение оборотов под нагрузкой, срабатывание защиты преобразователя | Межвитковые замыкания обмоток, деградация изоляции, неисправность преобразователя | Замер сопротивления изоляции, диагностика преобразователя, ремонт с перемоткой |
| Вибрация, волны на кромке, «следы конуса» на детали | Биение конуса (стружка, забоины), дисбаланс или износ фрезы | Очистить конус, проверить биение индикатором, отбалансировать или заменить инструмент |
Вакуумный стол и насос: почему детали начинают «ездить»
Удержание заготовки — вторая по значимости система центра. Стол разбит на зоны, по периметру зоны лежит уплотнительный шнур, сверху — жертвенный стол из МДФ, который сам пропускает воздух и потому «раздаёт» вакуум по всей площади детали. Насос откачивает воздух из зон; разрежение на пористом МДФ обычно составляет ориентировочно 60–80 % от максимума (примерно минус 0,6–0,8 бар), и его потеря даже на десяток процентов превращает попутное фрезерование в сдвиг детали — со всеми последствиями для фрезы, шпинделя и заготовки.
Типы вакуумных насосов
| Тип насоса | Принцип и особенности | Сильные и слабые стороны | Обслуживание |
|---|---|---|---|
| Сухой пластинчато-роторный (графитовые лопатки) | Ротор с графитовыми лопатками, в рабочей камере нет масла | Чистый процесс, нет утилизации масла; лопатки — расходник, боятся перегрева и пыли | Контроль зазора и состояния лопаток, чистота фильтра, контроль температуры |
| Масляный пластинчато-роторный | Камера с масляным уплотнением, масло отделяется сепаратором | Глубже вакуум, терпимее к режимам; чувствителен к пыли в масле, нужен расходник масла | Замена масла и фильтров по наработке, контроль сепаратора |
| Когтевый (безмасляный) | Два «когтевидных» ротора без контакта друг с другом | В камере нет ни масла, ни лопаток — ресурс большой; дороже в покупке | Замена масла редуктора по регламенту производителя (порядка 20 000 часов), фильтры, проворачивание при простоях |
| Водокольцевой | Уплотнение рабочей камеры водой | Терпим к влажному воздуху и конденсату; предельный вакуум ниже, расход воды, защита от замерзания | Контроль воды и её качества, слив на зиму в неотапливаемых цехах |
Для пористых материалов (МДФ, фанера) производительность важнее предельной глубины вакуума: насосы на такие столы подбирают с большим объёмным расходом — ориентировочно от 100–300 кубометров в час в зависимости от площади стола. Безмасляные и когтевые решения (например, линейки Busch и Becker, применяемые на европейских центрах) как раз и рассчитаны на такую работу.
Диагностика падения вакуума: по шагам
- Снять показания вакуумметра на насосе при заглушённом входе — это «здоровье» самого насоса. Существенно ниже нормы — искать в насосе: лопатки, масло, фильтр, перегрев.
- Подать вакуум на пустой стол со всеми перекрытыми зонами: разница с первым замером локализует утечки в трубопроводах, клапанах и коллекторе.
- Проверить время спада разрежения после остановки насоса: быстрый спад — негерметичность зон, шлангов, уплотнительного шнура.
- Осмотреть жертвенный стол: сквозные пропилы прошлых программ, замасленные и залитые смолой участки, сточенный до потери пропускной способности МДФ. Лечится перефрезеровкой на 0,3–0,5 мм или заменой листа.
- Проверить технологию: перекрыты ли неиспользуемые зоны, лежит ли деталь на уплотнении, оставлены ли перемычки 0,5–1 мм при сквозном раскрое, не пересушен ли лист МДФ.
- Сравнить усилие реза: рост подачи или тупая фреза при том же вакууме тоже срывают деталь — виновата не всегда пневмовакуумная система.
Приёмы, повышающие надёжность удержания: зонирование стола под типовые карты раскроя, оклейка нижней плоскости или грунтовка кромок у сырого материала, оставление тонких перемычек при сквозном резе, контроль влажности жертвенного стола, дублирование мелких деталей механическими прижимами.
Магазины инструментов: цепные и барабанные
На центрах по дереву применяют два основных типа магазинов. Цепной — линейная цепь с гнёздами вдоль станины или балки, на 10–30 и более позиций, включая тяжёлые гнёзда под пильные и сверлильные агрегаты. Барабанный (дисковый, «колесо») — компактнее и дешевле, типичен для среднего и китайского сегмента. Смена у большинства древесных центров прямая: шпиндель сам подъезжает к поднятому пневмоцилиндром гнезду, отпускает державку и забирает следующую — без манипулятора-руки. Это упрощает механику, но означает, что любая грязь в гнезде или сбой датчика останавливает всю программу. Общие принципы разборки неисправностей автосмены — в статье магазин инструментов и автосмена: типовые неисправности.
| Сбой | Типовая причина | Решение |
|---|---|---|
| Гнездо не поднимается | Просело давление воздуха, отказ электромагнитного клапана, заклинивание пневмоцилиндра | Проверить давление и клапан, ревизия уплотнений цилиндра |
| Станок «не видит» инструмент в гнезде | Загрязнение или смещение датчика, обрыв кабеля, стружка в датчике | Чистка, регулировка, прозвонка цепи |
| Цепь перескакивает, гнёзда смещены | Вытяжка цепи, износ звёздочек, слабый натяжитель | Регулировка натяжения, замена звёздочек, контроль соосности |
| Державка выпадает из гнезда | Износ захватов и пружин гнезда, разболтанность посадки | Ревизия и замена захватов, протяжка крепежа гнёзд |
| Державка не выходит из шпинделя или не вставляется | Износ лапок и штока механизма зажима, низкое давление воздуха | Ревизия комплекта зажима, проверка подготовки воздуха |
| Смена прерывается по тайм-ауту | Датчики положения осей, заниженная скорость подхода, механическое трение | Проверка датчиков и параметров цикла смены, смазка направляющих |
| Пильный агрегат не садится в гнездо | Смещение гнезда после удара, износ фиксаторов, грязь на упорах | Регулировка положения гнезда, чистка и ревизия фиксаторов |
Регламент по магазину прост и окупается: еженедельная продувка гнёзд от пыли и смолы, смазка цепи, контроль натяжения, осмотр захватов. Именно «мелкий износ захватов и пружин» — то, с чего начинается большинство зависаний автосмены.
Пневматика: тихий виновник половины сбоев
Пневматика в древесном центре управляет зажимом HSK, подъёмом гнёзд, прижимами заготовки, обдувом конуса и агрегатов. Характерные проблемы: просевшее давление (проверьте компрессор и магистраль — порядок поиска описан в статье пневмосистема станка: типовые проблемы), влага в воздухе — зимой она замерзает в клапанах, а летом выносит масло и влагу на конус и в цилиндры; износ уплотнений цилиндров подъёма гнёзд; подгорание катушек электромагнитных клапанов. Требования базовые, но обязательные: давление обычно 5,5–6,5 бар со стабильным запасом, фильтр-влагомаслоотделитель с автоматическим сливом конденсата, осушенная магистраль для обдува конуса, резервный компрессор на производстве с одной машиной и одной линией воздуха.
Запчасти Biesse/Homag в России после ухода европейцев
После 2022 года официальные структуры европейских производителей деревообрабатывающей техники в России свернули прямые поставки. При этом снабжение не остановилось: каталог запчастей Homag eParts продолжает работать (в нём — документация более чем на 150 000 станков, поддержка 20 языков, идентификация деталей по машине и фото), а сама компания отгружает сотни комплектов запчастей в день через региональные сервисные структуры — доставка в РФ идёт через третьи страны. Практика сложилась такая: расходники и механика — аналоги или наличный оригинал; электрошпиндели — ремонт в России (подшипники, комплекты зажима, перемотка); фирменная электроника — параллельный импорт и ремонт плат; уникальная механика — изготовление по образцу. Общая логика выбора между оригиналом и аналогом — в статье запчасти на станок: оригинал или аналог — матрица выбора.
| Категория | Оригинал (параллельный импорт) | Аналоги и восстановление | Ориентир по срокам |
|---|---|---|---|
| Электрошпиндели HSD, Colombo, ELTE | Возможен, дорого, новые узлы — долго | Ремонт в РФ: подшипники, комплект зажима HSK, перемотка обмоток; китайские шпиндели-заменители | Ремкомплекты и подшипники — от наличия; оригинальный шпиндель в сборе — недели и месяцы |
| Вакуумные насосы Busch, Becker, Rietschle | Доступен через независимых поставщиков | Лопатки, клапаны, ремкомплекты; насосы сторонних марок в сборе | Расходники — дни; насос в сборе — от наличия до недель |
| Пневмоаппаратура (клапаны, цилиндры) | Возможен | Camozzi и китайские линейки взаимозаменяемы по типоразмерам | Чаще от наличия |
| Электроника ЧПУ: платы, панели, приводы | Самое узкое место; важно точное обозначение платы и версия прошивки | Ремонт плат и блоков питания в РФ, компоненты с проверкой | От недель при параллельном импорте |
| Механика: ШВП, подшипники, направляющие | Возможен | HIWIN, NSK, SKF и другие промышленные аналоги по типоразмерам | Стандартные типоразмеры — в наличии |
| Уплотнения, втулки, валы, кронштейны | Редко и дорого | Изготовление по образцу или чертежу, восстановление с наплавкой | От дней до недель |
С китайскими центрами ситуация ровно обратная: стойки Syntec и Weihong, инверторы, датчики, пневмоаппаратура и шпиндели — массовые изделия, которые продают десятки поставщиков, а позиции типа лопаток насоса или захвата гнезда стоят в разы дешевле европейских. Плата за это — ресурс: экономия на подшипниках и термообработке на массовом сегменте типична, поэтому китайский станок при пропущенном регламенте деградирует быстрее европейского, зато его дешевле вернуть в строй.
Регламент ТО в пылевом режиме
Деревообработка — это «пылевой режим»: интервалы чистки и смазки из общих руководств для металлообработки здесь сокращают, а фильтрам и уплотнениям уделяют внимание вдвое чаще. Универсальные таблицы работ по периодичности мы приводили в статье регламент ТО станка с ЧПУ: таблицы работ по периодичности; ниже — адаптация под полноформатный центр по дереву (ориентиры для односменной работы, при двух сменах интервалы сокращайте вдвое).
| Периодичность | Работы |
|---|---|
| Ежесменно | Очистка стола, зон и гнёзд магазина от стружки; контроль вакуумметра и давления воздуха; очистка конуса и хвостовиков при смене инструмента; контроль шума и нагрева шпинделя на слух и рукой |
| Ежедневно | Чистка и смазка направляющих балки и каретки; слив конденсата с блоков подготовки воздуха; осмотр жертвенного стола; проверка работы стружкоотсоса и герметичности пылеприёмника |
| Еженедельно | Продувка и чистка гнёзд магазина; смазка и контроль натяжения цепи; ревизия фильтров электрошкафа; контроль уровня и чистоты воды охлаждения шпинделя; экспресс-тест утечек вакуума по зонам |
| Ежемесячно | Контроль биения конуса индикатором; проверка давления пневмосистемы под нагрузкой; осмотр захватов гнёзд и концевых датчиков; проверка лопаток и масла насоса по его регламенту; протяжка кабельных цепей |
| Раз в 3–6 месяцев | Замена фильтров (воздуха, вакуумного насоса, шкафа); замена воды контура охлаждения; ревизия комплекта зажима HSK; проверка люфтов осей и геометрии; чистка радиаторов преобразователя |
| Ежегодно | Полное ТО с вибродиагностикой шпинделя и замером сопротивления изоляции; ревизия подшипниковых узлов и направляющих; калибровка датчиков; перефрезеровка или замена жертвенного стола; аудит ЗИП |
Ключевая мысль: в пылевом режиме 80 % внеплановых простоев дереваобрабатывающего центра — это не «поломка», а накопленный пропуск чистки: пыль в конусе → биение → подшипники; пыль в шкафе → перегрев → плата; пыль в фильтре насоса → падение вакуума → сорванная деталь.
Когда вызывать инженера: чек-лист
- шум, стук или нагрев шпинделя, изменившийся тон на оборотах;
- биение конуса, которое не уходит после чистки;
- падение вакуума, которое не устранила замена фильтра и чистка зон;
- повторяющиеся сбои автосмены, «зависания» гнёзд;
- ухудшение чистоты поверхности и точности при исправном инструменте;
- перегрев электрошкафа летом или после простоев, «плавающие» ошибки стойки ЧПУ;
- станок после долгого простоя или переезда — перед пуском.
Диагностику лучше начинать с телефона: по опыту «Сервис Станков», около 30 % неисправностей клиенты устраняют сами после консультации. Если нужен выезд — инженеры компании обслуживают обрабатывающие центры по дереву всех классов, от Biesse Rover и Homag CENTATEC до китайских портальных линий: ремонт станков — от 15 000 ₽, техническое обслуживание — от 7 500 ₽. Подробнее о машинах этого класса — в разделе деревообрабатывающие станки и центры: там собраны материалы по диагностике и обслуживанию конкретных типов оборудования.
Частые вопросы
Чем HSK-F63 отличается от конуса ISO 30 и цангового зажима?
HSK — полый конус по DIN 69893 (международный аналог — ISO 12164): посадка одновременно конусом и фланцем, точность повторной установки около 3 мкм, натяг сохраняется на высоких оборотах. Форма HSK-F рассчитана на автоматическую смену. Конус ISO 30 (7:24) дешевле и распространён в китайском сегменте, но на оборотах за 20 000 в минуту уступает по жёсткости и точности. Цанговые патроны серии ER на полноформатных центрах применяют редко — они не рассчитаны на тяжёлую работу с автосменой.
Можно ли поставить китайский электрошпиндель на Biesse или Homag?
Как временная мера или осознанная экономия — да, при совпадении конуса (HSK-F63), посадочного фланца, габаритов гнезда, мощности, оборотов и датчиков зажима. Нужно быть готовым к перенастройке цикла автосмены и меньшему ресурсу подшипников. Другой рабочий вариант — ремонт родного шпинделя в России: подшипники и комплекты зажима для HSD и аналогичных узлов доступны, перемотка обмоток отработана.
Почему деталь тянет по столу при фрезеровании и как понять, виноват насос или стол?
Проведите два замера по вакуумметру: насос с заглушённым входом (оценка самого насоса) и пустой стол с перекрытыми зонами (оценка герметичности тракта). Насос ниже нормы — лопатки, масло, фильтр; стол «не держит» — шнур, шланги, жертвенный МДФ, замасленные участки. Если оба замера в норме — проверяйте технологию: перемычки при сквозном резе, площадь контакта, подачу и остроту фрезы.
Как часто обслуживать центр, работающий в две смены?
Все интервалы из таблицы регламента сокращайте примерно вдвое: чистка направляющих и конуса — каждую смену, продувка шкафа и ревизия фильтров — дважды в месяц, вибродиагностика шпинделя — раз в полгода. Смола и пыль при двухсменной работе накапливаются нелинейно: пропуск недельной чистки превращается в месячный простой.
Реально ли сегодня купить оригинальные запчасти Homag или Biesse?
Да, но через независимые каналы: каталог eParts работает и позволяет точно идентифицировать деталь, оригинал приходит параллельным импортом за недели и месяцы, расходники и механику разумнее закрывать аналогами или восстановлением. Стратегически правильно держать на складе критичный ЗИП: лопатки и фильтры насоса, захваты гнёзд, датчики, электромагнитные клапаны и ремкомплект зажима шпинделя.
Что убивает электрошпиндель быстрее всего?
Пять типовых причин: пыль и стружка на конусе и в гнёздах; работа затупленным или неотбалансированным инструментом; запуск HSK-шпинделя без державки; перегрев из-за охлаждения (воздух в контуре, грязная вода) и пропущенный прогрев перед тяжёлыми режимами. Всё это — вопросы дисциплины регламента, а не качества станка.
Источники
- Официальный сайт HSD (HSD Mechatronics, Италия) — производителя электрошпинделей, входит в группу Biesse
- Руководство по эксплуатации электрошпинделей HSD серий ES915/ES919/ES929 (HSD SpA, на английском языке)
- HOMAG — сервис и запасные части, онлайн-каталог eParts (официальный раздел, на русском языке)
- Biesse Group — официальный сайт производителя обрабатывающих центров для деревообработки (на английском языке)
- Becker Pumps — официальный сайт производителя вакуумных насосов для деревообработки и станков с ЧПУ (на английском языке)
- Википедия — Hohlschaftkegel (HSK): полый конус хвостовика, DIN 69893 / ISO 12164 (на немецком языке)