

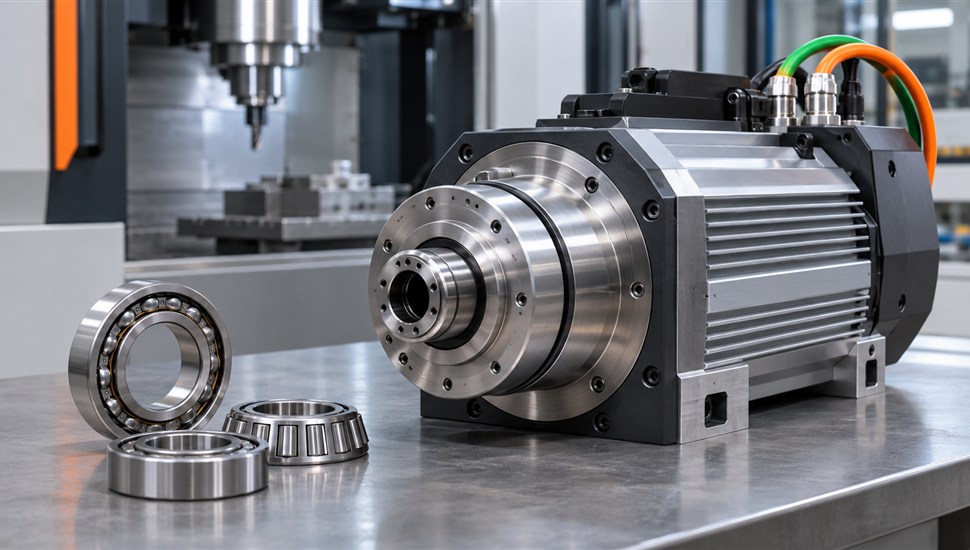
Электрошпиндель (мотор-шпиндель) — это шпиндельный узел, в котором вал смонтирован в собственном корпусе вместе со встроенным электродвигателем: ротор посажен прямо на шпиндельный вал, статор запрессован в корпус. Никаких ремней, шкивов и промежуточных передач — двигатель и исполнительный узел составляют одно целое. Такая схема позволяет получать 12 000–40 000 об/мин и выше там, где классический ремённый привод уже бессилен, поэтому электрошпинделями оснащают высокоскоростные обрабатывающие центры, фрезерные станки с ЧПУ, деревообрабатывающие обрабатывающие центры, гравировальные и сверлильные машины.
Обратная сторона компактности и скорости — жёсткие требования к точности изготовления, смазке, охлаждению и балансировке. Электрошпиндель стоит дорого, а его отказ мгновенно останавливает весь станок. При этом около 80% отказов приходится на один узел — подшипники, и большинство из них можно предупредить. В этой статье разберём устройство мотор-шпинделя по узлам, типовые неисправности и их симптомы, методику диагностики, технологию ремонта высокоскоростных шпинделей и правила, которые продлевают ресурс в разы.
Чем электрошпиндель отличается от обычного шпинделя и почему это отдельная дисциплина ремонта
Классический шпиндель станка с ЧПУ — это вал в подшипниковых опорах, приводимый во вращение через ремень или муфту от отдельного двигателя. Устройство и поломки таких шпинделей мы разбирали в статье «Шпиндель станка: устройство, поломки, ремонт или замена». Электрошпиндель — принципиально другой изделие:
- механика и электрика в одном корпусе — обмотки статора, датчики, каналы смазки и охлаждающая «рубашка» соседствуют с прецизионными подшипниками, поэтому перегрев обмотки или утечка масла убивают механическую часть, и наоборот;
- скорости 12 000–40 000 об/мин, у специальных шпинделей — до 100 000–170 000 об/мин (например, у IBAG микро-шпиндели до 170 000 об/мин). На таких оборотах центробежные силы разогревают подшипник, смазка работает на пределе, а дисбаланс в несколько грамм на тонком валу превращается в разрушительную вибрацию;
- допуски в микронах: биение конуса нормируется на уровне 2–5 мкм, посадки подшипников подбираются индивидуально с учётом теплового расширения, поэтому сборка «на глаз» невозможна;
- балансировка как обязательный этап: после любой разборки ротор балансируют, для высокоскоростных шпинделей нормой считается класс точности балансировки G1 по ISO 1940-1 / ГОСТ ИСО 21940 (крупные шпиндели IBAG балансируются до G1 на максимальных оборотах);
- специальное оборудование для ремонта: чистая сборочная зона, индукционный нагрев подшипников, стенды обкатки на рабочих оборотах с контролем вибрации и температуры, балансировочный станок, перемоточный участок.
Именно за изготовителем (или профильным сервисом), а не за «универсальным» слесарем: производитель HSD прямо указывает в руководствах, что подшипники её электрошпинделей смазаны на весь срок службы и не требуют добавления смазки, а любые вмешательства выполняются только в условиях специализированного сервиса.
Устройство электрошпинделя по узлам
Конструкции разных производителей (GMN, IBAG, HSD, Omlat, Colombo, Hiteco, Syntec и других) различаются деталями, но набор узлов одинаков. Разберём его в таблице: что делает каждый узел и что в нём ломается.
| Узел | Конструкция и функция | Что чаще всего отказывает |
|---|---|---|
| Вал с ротором | Стальной закалённый вал; на нём посажен ротор двигателя (магнитопровод с короткозамкнутой обмоткой или постоянными магнитами — у синхронных двигателей), конус или фланец для инструмента (ER, ISO, HSK), посадочные шейки под подшипники | Износ посадочных шеек и конуса, выкрашивание ротора-магнитопровода, потеря балансировки после удара, задиры на тяге зажима |
| Статор с обмотками | Обмотки запрессованы в корпус, питаются от преобразователя частоты с высоким напряжением и частотой (сотни герц — на частоте вращения) | Старение и пробой изоляции, межвитковые замыкания, замыкание на корпус (срабатывание УЗО), перегрев из-за охлаждения |
| Подшипниковые опоры | Прецизионные радиально-упорные шарикоподшипники классов точности P4/P2, обычно гибридные (стальные кольца + шарики из нитрида кремния), установлены комплектами (дуплекс) по схемам O/DB, X/DF или тандем с предварительным натягом; задняя опора часто плавающая — для компенсации теплового удлинения вала | Усталостное выкрашивание беговых дорожек, разрушение сепараторов, потеря преднатяга, перекос колец при неправильной сборке — до 80% всех отказов электрошпинделя |
| Система смазки подшипников | Консистентная смазка «на весь срок службы», масляный туман или дозированная система «масло-воздух» с форсунками на каждый подшипник | Старение и высыхание смазки, засорение дозаторов и форсунок, попадание стружки и пыли в масло-воздушный контур |
| Система охлаждения | «Рубашка» с каналами в корпусе вокруг статора и передней опоры; теплоноситель (вода, антифриз) циркулирует от чиллера, поддерживающего заданную температуру | Зарастание каналов осадком и «слизью», течи уплотнений, отказ чиллера или насоса, завоздушивание контура |
| Зажим инструмента | Пневмогидравлический цилиндр, пакет тарельчатых пружин, тята с цанговыми или кулачковыми захватами; для полых HSK-хвостовиков часто совмещён с подводом СОЖ через инструмент | Потеря усилия зажима (износ пружин, тарельчатые трещины), загрязнение и заклинивание тяги, сбои датчиков положения «зажато/разжато» |
| Датчики | Датчик скорости/угла (энкодер) на заднем конце вала, датчики температуры в обмотках и передней опоре, датчики положения зажима, иногда датчик вибрации | Размагничивание и механические повреждения энкодера, обрывы кабелей в зоне вращения, дрейф показаний датчиков температуры |
| Уплотнения и каналы СОЖ | Лабиринтные и бесконтактные уплотнения по валу, каналы подачи СОЖ через центр вала или по периферии | Проникновение СОЖ и шлама в подшипниковую зону — одна из главных причин «внезапной» смерти опор |
Подшипники: почему керамика и что такое преднатяг
Подшипник — самое нагруженное и самое быстрое место электрошпинделя, поэтому его параметрам уделяют особое внимание.
Гибридные подшипники — стальные кольца с телами качения из нитрида кремния (Si3N4). Керамика на 60% легче стали: меньше центробежные нагрузки на наружное кольцо, меньше нагрев и износ. По данным SKF, гибридные подшипники повышают предельную частоту вращения примерно на 25% по сравнению со стальными аналогами и снижают рабочую температуру (по опыту IBAG — на 15–40 °C). Дополнительный плюс — керамика не проводит ток и защищает беговые дорожки от электроэрозии, если паразитные токи от преобразователя частоты всё же протекают через подшипник.
Классы точности. Для высокоскоростных шпинделей применяют подшипники классов P4 и P2 (по ISO 492 / ГОСТ 520), а также специализированные классы производителей (у SKF — P4A, PA9A). Чем выше класс, тем меньше допуск биения и разнобой тел качения — и тем дороже подшипник.
Схема установки и преднатяг. Шарикоподшипники радиально-упорные работают только при предварительном натяге: кольца смещают друг относительно друга, выбирая люфт и повышая жёсткость. Подшипники ставят комплектами: схема O (DB, «спинами друг к другу») — максимальная жёсткость к опрокидывающему моменту, схема X (DF) — меньшая жёсткость, но лучше компенсация перекоса, тандем (DT) — для больших осевых сил в одну сторону. Натяг задаётся либо пружинами, либо точной подборкой распорных втулок и шлифовкой колец, а при ремонте — воспроизводится строго по спецификации производителя: перекрытый натяг греет подшипник, недотянутый — даёт биение и «болтанку» инструмента.
Смазка: консистентная, масляный туман, масло-воздух
Возможности смазки оценивают по скоростному параметру n·dm — произведению частоты вращения на средний диаметр подшипника dm = (d + D)/2, мм. Это главный критерий выбора схемы смазки. По инженерной документации GMN ориентиры такие:
| Тип смазки | Скоростной параметр n·dm (ориентировочно) | Как работает | Где применяется, особенности обслуживания |
|---|---|---|---|
| Консистентная (пластичная) | до ~1,0–1,3 млн мм·об/мин | Подшипник заполнен смазкой на заводе; заполнение 30% ± 5% свободного объёма (GMN), специальная высокоскоростная смазка | Деревообрабатывающие и среднескоростные шпиндели (HSD — «на весь срок службы», без пополнения). Главное — не перегревать: свыше 70 °C каждые +15 °C нагрева сокращают срок службы смазки примерно вдвое |
| Масляный туман | до ~1,5 млн мм·об/мин | Масло распыляется сжатым воздухом в туман и потоком подаётся к подшипнику | Простая система, но часть масла уходит в атмосферу цеха; нужна стабильная подготовка воздуха |
| Масло-воздух | до ~2,5–3,0 млн мм·об/мин | Дозатор подаёт микродозу масла (30–35 мм³ на цикл на 1–2 подшипника), которую поток воздуха переносит по прозрачному шлангу прямо к форсунке каждого подшипника | Высокоскоростные металлообрабатывающие шпиндели. Требования GMN: масло ISO VG 32 или VG 46, цикл дозирования 2–4 мин (VG 32) или 4–10 мин (VG 46), чистота масла по ISO 4406 класс 13/10, воздух 0,6–1 бар, 3–4 м³/ч, качество воздуха по ISO 8573 |
Практический вывод: система «масло-воздух» — это не опция «получше», а обязательное условие выхода на высокие обороты. Но она требует обслуживания: контроля уровня и чистоты масла, состояния фильтров и целостности магистралей. Забитый масляный контур убивает подшипник за смены, а не за месяцы.
Охлаждение корпуса
Два главных источника тепла — обмотки статора и передняя подшипниковая опора. Лишнее тепло: удлиняет вал (на 20–40 мкм при нагреве — это уже потеря размера по глубине фрезерования), сбивает преднатяг, старит смазку и изоляцию. Поэтому корпус выполняется с жидкостной «рубашкой», подключённой к чиллеру: он удерживает температуру теплоносителя с точностью до градуса, а контур проектируется так, чтобы охватить статор и зону передней опоры. Ориентир исправности — температура корпуса не выше ~50 °C при длительной работе; более подробно о перегреве узлов и его последствиях — в статье «Станок греется: перегрев узлов и что с этим делать».
Типовые отказы электрошпинделей: симптом → причина → диагноз
По статистике сервисных организаций на подшипниковые узлы приходится порядка 80% отказов электрошпинделей, остальные — обмотки, датчики, зажим и системы обеспечения. Таблица ниже помогает по внешнему симптому выйти на вероятную причину ещё до разборки.
| Симптом | Вероятная причина | Диагноз и что делать |
|---|---|---|
| Гул, «хруст», шелест, усиливающийся со временем; шум меняется при изменении оборотов | Начальная стадия дефекта подшипника: усталостное выкрашивание дорожек, износ сепаратора, высыхание смазки | Вибродиагностика по спектру: рост «шумового пола» и характерные частоты перекатывания тел качения. Плановая замена подшипников, пока не развилось в разрушение |
| Резкий металлический стук/скрежет, вибрация всей стойки | Разрушение подшипника или сепаратора, отколовшиеся фрагменты в подшипниковой зоне | Немедленная остановка. Эксплуатация недопустима — осколки повредят вал, корпус и статор. Капитальный ремонт с дефектовкой всех узлов |
| Корпус горячее ~50–55 °C, шпиндель «ведёт» по размерам, аварийное отключение по температуре | Перекрыт преднатяг, деградировала смазка, загрязнена рубашка охлаждения, отказ чиллера, забит масло-воздушный контур | Проверить контур охлаждения и давление воздуха/подачу масла; измерить вибрацию и ток. Если причины не в системах — ремонт с заменой подшипников |
| Биение инструмента, плохая шероховатость, «волна» на поверхности, разброс размера | Износ посадочного конуса, потеря преднатяга, выработка шеек вала, дисбаланс после удара инструмента; у цанговых зажимов — также износ цанг и гаек | Измерить биение конуса и оправки индикатором (норма для нового шпинделя — единицы микрон). Подробно методика — в статье «Биение шпинделя: причины, измерение, когда нужен ремонт»; о связи с качеством поверхности — в материале «Ухудшилась шероховатость поверхности» |
| Аварийное отключение по датчику температуры, энкодера или зажима; ЧПУ выдаёт ошибку шпинделя | Отказ датчика (энкодер, термодатчик, датчик положения зажима), обрыв экранированного кабеля, дрейф сигнала | Считать код аварии, прозвонить цепи, проверить зазор и чистоту энкодерного кольца. Замена датчиков относительно недорога, но требует разборки задней части |
| Падение мощности/оборотов под нагрузкой, рывки, повышенный ток холостого хода | Межвитковое замыкание или старение изоляции статора, неисправность преобразователя частоты, задевание ротора за статор после разрушения подшипника | Измерить сопротивление изоляции и ток по фазам на холостом ходу, проверить преобразователь (о его неисправностях — в статье «Частотный преобразователь в станке»). При пробое — перемотка статора |
| Срабатывание УЗО/дифавтомата при включении шпинделя | Замыкание обмотки на корпус: пробой изоляции из-за перегрева, старения или попадания влаги/СОЖ | Мегаомметром проверить изоляцию обмоток относительно корпуса. Перемотка статора в специализированном участке |
| Инструмент проворачивается или «залипает» в конусе, сбои смены инструмента | Износ тарельчатых пружин и тяги, загрязнение полости зажима продуктами износа, падение давления пневмосистемы | Проверить усилие зажима на стенде, давление в цилиндре, состояние тяги и пружин. Ревизия зажимного устройства с промывкой |
| Вибрация появилась после падения/удара инструмента или аварии | Нарушение балансировки ротора, смещение посаженных деталей, микроповреждения дорожек | Даже если «пока работает» — диагностика вибрации и балансировка. Удар — самая частая неявная причина последующего разрушения подшипников |
Диагностика электрошпинделя: ток, температура, вибрация
Разборка — крайняя мера. Сначала шпиндель проверяют на станке или стенде по трём каналам: электрическому, тепловому и вибрационному. Общий порядок такой:
- Опрос и журнал аварий. Когда появился симптом, при каких оборотах и нагрузке, были ли удары и падения инструмента, что показывает журнал аварий ЧПУ. Код аварии сразу сужает поиск (температура, энкодер, зажим, привод); полезно также снять показания наработки часов.
- Электрические проверки. Сопротивление изоляции обмоток относительно корпуса (мегаомметр), сопротивление и индуктивность по фазам, ток холостого хода по фазам на нескольких уровнях оборотов. Рост тока ХХ и его неравномерность по фазам указывают на межвитковые замыкания и задевание ротора. Спектральный анализ тока (выявление боковых полос вокруг гармоник питания) позволяет увидеть дефекты подшипников и эксцентриситет ротора без вибродатчика.
- Тепловой контроль. Термопары/термисторы обмоток и передней опоры сравниваются с эталонной температурой; пирометром или тепловизором проверяют распределение температуры по корпусу. Локальный нагрев у переднего подшипника — маркер его состояния; равномерный перегрев всей обмотки — проблема охлаждения или перегрузки. Шаговые испытания: прогон на 25%, 50%, 75% и 100% оборотов с выдержкой и регистрацией стабилизации температуры. Резкий рост температуры на определённом пороге оборотов типичен для выхода за предел скоростного параметра подшипников или отказа масло-воздушной смазки.
- Вибрационная диагностика. Виброскорость измеряется на корпусе в районе опор (обычно мм/с, среднеквадратичное значение), затем строится спектр: дисбаланс даёт пик на оборотной частоте, дефекты дорожек — характерные частоты перекатывания, разболтанность зажима — субгармоники. Для ориентира используют зоны по ГОСТ ИСО 10816 / ISO 20816 (A — новая машина, B — нормальная эксплуатация, C — неудовлетворительно, D — недопустимо), но для высокоскоростных шпинделей решающими являются допуски производителя в мм/с и мкм биения. Методику поиска источников стука и вибрации по спектрам мы подробно разбирали в статье «Стук и вибрация при работе станка: как найти источник».
- Механические проверки на месте. Биение конуса и оправки индикатором часового типа с ценой деления 1–2 мкм; осевой и радиальный люфт (лёгкое покачивание — рукой с индикатором); усилие зажима инструмента (динамометром); давление воздуха и наличие масла в прозрачных магистралях масло-воздушной системы; проходимость каналов охлаждения.
- Проверка систем обеспечения. Чистота и уровень масла, состояние фильтров, температура теплоносителя на входе и выходе чиллера, качество воздуха (влага, масло). В деревообработке отдельный пункт — запылённость: древесная пыль забивает рёбра охлаждения и уплотнения, о защите станка мы писали в статье «Обслуживание деревообрабатывающих станков с ЧПУ».
По итогам составляется дефектная ведомость: что реально неисправно (подшипники, обмотка, датчики, зажим), что стало причиной, что менять. Если цех не располагает своей вибролабораторией, разумный шаг — выездная диагностика на производстве (от 5 000 ₽) или консультация по телефону: примерно треть неисправностей, как показывает наша практика, решается на месте после консультации, без разборки.
Ремонт высокоскоростных шпинделей: этапы и контроль качества
Ремонт электрошпинделя — это не «замена подшипников», а воспроизведение заводской технологии сборки. Типовой маршрут состоит из девяти этапов, и на каждом есть свой контроль.
- Входная диагностика. Обкатка на стенде, замер тока, температуры, вибрации, биения. Фиксируются базовые значения для сравнения после ремонта. Контроль: протокол входных испытаний.
- Разборка в чистой зоне. Помпы, тяги, датчики и ротор выпрессовываются/снимаются с фиксацией позиций; каждый крепёж и втулка заносятся в карту разборки. Контроль: фотофиксация и карта разборки — чтобы собрать точно в обратном порядке.
- Дефектовка. Осмотр беговых дорожек под микроскопом (усталостное выкрашивание, электроэрозионные «рифлёные» дорожки — признак паразитных токов), измерение шеек и посадочных мест в корпусе микрометром и нутромером, проверка вала на биение в центрах, дефектоскопия тарельчатых пружин, прозвонка датчиков и обмоток. Контроль: заключение о том, что менять, что восстанавливать, что годно.
- Восстановление вала и корпуса (при необходимости). Шлифовка и повторное шлифование посадочных мест под ремонтные размеры или восстановление хромированием, прошлифовка конуса инструмента. Контроль: биение конуса и посадочных шеек в пределах допусков производителя.
- Перемотка статора (если дефектна изоляция). Удаление старой обмотки, новая обмотка проводом соответствующего класса нагревостойкости, пропитка и сушка, сборка пакета. Контроль: сопротивление изоляции (мегаомметром), сопротивление и индуктивность фаз, испытание электрической прочности изоляции.
- Подбор и монтаж новых подшипников с преднатягом. Подшипники классов P4/P2, как правило гибридные, — только из запечатанной заводской упаковки. Посадка нагретых внутренних колец на вал (индукционный нагрев, контроль температуры), наружных — в корпус через оснастку, без ударов. Преднатяг комплектов (DB/DF/DT) воспроизводится по спецификации: подборкой распорных втулок, шлифовкой колец или пружинами. Контроль: момент проворачивания вала, осевая жёсткость, отсутствие люфта.
- Балансировка ротора. Динамическая балансировка в собственных опорах или на балансировочном станке, для высокоскоростных шпинделей — до класса G1 по ISO 1940-1 / ГОСТ ИСО 21940 с проверкой на рабочих оборотах. Контроль: остаточный удельный дисбаланс в пределах класса.
- Сборка и обкатка. Окончательная сборка с новыми уплотнениями, заправка смазкой (или подключение к масло-воздушному стенду), ступенчатая обкатка по нарастающей: от малых оборотов к максимальным, с выдержкой на каждой ступени и регистрацией температуры и вибрации. Обкатка прирабатывает дорожки и выявляет дефекты сборки без разрушения. Контроль: виброскорость и температура в пределах допусков производителя на всех ступенях.
- Выходные испытания и документирование. Повторные замеры тока ХХ, биения, усилия зажима; сравнение с входным протоколом; маркировка, паспорт ремонта и гарантия. Контроль: протокол выходных испытаний передаётся заказчику вместе со шпинделем.
Обратить внимание: 100% «виновников» повторных отказов после непрофессионального ремонта — покупные «аналоги» подшипников без сертификата, монтаж холодных подшипников ударами, пропущенная балансировка и обкатка «на пару минут». Экономия на каждом из этих пунктов стоит повторного простоя.
Ресурс электрошпинделя и от чего он зависит
Назвать единую цифру ресурса нельзя: один и тот же шпиндель в разных условиях живёт от года до десяти лет. Ориентиры по наработке для шпинделей с консистентной смазкой — обычно порядка 5 000–10 000 часов до замены смазки/подшипников (точное значение всегда берите из руководства конкретного производителя), масло-воздушные шпиндели при идеальной эксплуатации служат дольше. Факторы влияния собраны в таблице:
| Фактор | Как влияет на ресурс | Что делать |
|---|---|---|
| Скоростной режим (n·dm) | Работа на предельных оборотах ускоряет усталость дорожек и старение смазки; по GMN свыше 70 °C каждые +15 °C сокращают срок службы смазки примерно вдвое | Не гнать максимальные обороты без необходимости; соблюдать время разгона, указанное производителем |
| Состояние смазки/масло-воздушного контура | Недодозировка или грязное масло — прямой путь к задирам и перегреву опор | Контроль уровня, чистоты (ISO 4406), целостности магистралей; только рекомендованные марки масел (VG 32/VG 46) |
| Охлаждение | Перегрев удлиняет вал, сбивает преднатяг и разрушает изоляцию; осадок в рубашке снижает теплоотвод | Следить за чиллером, теплоносителем и чистотой каналов; не допускать работы без охлаждения |
| Чистота (пыль, СОЖ, стружка) | Абразив в подшипниковой зоне и в уплотнениях — причина преждевременного износа; в деревообработке — пыль, в металлообработке — шлам СОЖ | Регулярная очистка, исправные уплотнения, чистая СОЖ и подготовленный воздух |
| Удары и аварии инструмента | Один сильный удар создаёт дисбаланс и микроповреждения дорожек; шпиндель может «доехать» недели и разрушиться | После любой аварии — контрольная диагностика вибрации и биения |
| Аккуратность смены инструмента | Удары по фрезе при установке, перекос хвостовиков, грязный конус травмируют зажим и конус шпинделя | Чистые конусы и хвостовики, плавная вставка инструмента, контроль усилия зажима |
| Балансировка патрона/инструмента | Дисбаланс сборки «шпиндель — оправка — фреза» на высоких оборотах перегружает подшипники | Балансировать фрезерные сборки, особенно при оборотах выше 15 000–20 000 |
| Режим простоев и хранения | Длительный простой: смазка стекает, на дорожках появляется коррозия покоя; резкий пуск на максимум после года стояния добивает опоры | Консервация при длительных простоях и щадящая обкатка после них |
Профилактика: регламент, который экономит сотни тысяч
Профилактика электрошпинделя сводится к нескольким простым правилам, встроенным в регламент технического обслуживания станка:
- Ежедневно: проверка температуры корпуса на ощупь/по датчику (норма — не выше ~50 °C), контроль шума на слух на холостых оборотах, уровень и подача масла в масло-воздушной системе (масло должно виднеться в прозрачных магистралях), давление воздуха, чистота конуса и инструмента.
- Еженедельно: очистка рёбер и решёток охлаждения от пыли (критично в деревообработке), проверка герметичности контура охлаждения, протяжка крепежа, контроль биения инструмента в сборе.
- Ежеквартально / по наработке: измерение вибрации и сравнение с базовым уровнем (тренд важнее абсолютного значения), замер тока холостого хода, проверка усилия зажима, ревизия фильтров воздухоподготовки, анализ масла.
- По наработке из руководства: замена смазки/подшипников или отправка в профилактический ремонт — до появления симптомов. Профилактический ремонт всегда дешевле аварийного: он не включает восстановления вала, конуса и перемотки после разрушения подшипника.
- После любой аварии/удара инструмента: обязательная контрольная диагностика вибрации и биения, даже если «всё вроде нормально».
- Кадровая дисциплина: обученный оператор не «лечит» упавшее давление воздуха перезапуском, не бьёт по фрезе и не превышает обороты «на пару минут». О типичных привычках, убивающих станок, — в статье «Ошибки оператора станка: 6 привычек».
Регулярное техническое обслуживание станков с ЧПУ (от 7 500 ₽) с виброконтролем шпинделей окупается уже первой предотвращённой аварией: стоимость аварийного ремонта высокоскоростного шпинделя с перемоткой и восстановлением вала кратно выше плановой замены подшипников, а простой обрабатывающего центра обычно измеряется неделями.
Когда ремонт оправдан, а когда нужна замена
Ремонт почти всегда выгоднее нового электрошпинделя (новый узел сопоставимой мощности стоит как сопоставимый обрабатывающий центр начального уровня, а поставка может растянуться на месяцы). Но есть границы целесообразности:
- Ремонт однозначно оправдан: износ подшипников при исправных вале и обмотке; отказ датчиков; сбои зажима; типовой ресурсный пробег.
- Ремонт целесообразен после дефектовки: повреждение вала или пробой изоляции — стоимость восстановления определяется состоянием остальных узлов; грамотный сервис сначала считает дефектную ведомость, затем даёт решение.
- Склоняйтесь к замене: разрушение с задеванием ротора за статор и повреждением магнитопровода, трещины корпуса, морально устаревший узел без запчастей. В таких случаях иногда выгоднее рассмотреть и модернизацию всего станка.
Если ваш станок встал из-за шпинделя, инженеры «Сервис Станков» выполнят ремонт металлорежущих станков от 30 000 ₽: диагностика на месте, организация ремонта шпиндельных узлов, подбор прецизионных подшипников и пусконаладка после сборки. Работаем в 45 регионах, выезд — в течение 24 часов.
Часто задаваемые вопросы
Можно ли заменить керамические подшипники на обычные стальные, чтобы сэкономить?
Технически посадочные размеры совпадают, но скоростная способность комплекта упадёт: стальные шарики тяжелее, сильнее греются и быстрее устают. Для шпинделей, работающих на 20 000+ об/мин, замена гибридных подшипников на стальные сокращает ресурс в разы и часто приводит к перегреву уже на штатных режимах. Экономия на подшипниках — самая дорогая экономия в ремонте шпинделя.
Почему электрошпиндель нельзя смазывать «просто добавить смазки»?
У большинства шпинделей с консистентной смазкой производитель (например, HSD) прямо запрещает пополнение: подшипники смазаны на весь срок службы, а лишняя смазка перегревает узел на высоких оборотах. Добавление смазки нужно там, где это предусмотрено конструкцией, и только маркой, указанной в руководстве. Смазка «не той» консистенции или перезаполнение способны убить только что перебранный шпиндель за считанные часы.
Как понять по звуку, что подшипник начал изнашиваться?
Ранние стадии слышны как лёгкий шелест или монотонный гул, растущий с оборотами; прогрессирующий дефект — «хруст», неравномерный стук. Надёжнее не слух, а измерения: раз в квартал снимайте уровень вибрации и сравнивайте с предыдущими замерами. Растущий тренд — сигнал планировать ремонт, не дожидаясь аварии.
Шпиндель упал вместе с инструментом или получил удар фрезой. Обязательно везти в ремонт?
Удар — самая коварная причина отказов: снаружи всё нормально, но нарушена балансировка и на дорожках появляются микроскопические вмятины. Минимум — измерить биение и вибрацию и сравнить с базой. Если вибрация выросла — нужна балансировка и, скорее всего, ревизия подшипников. Эксплуатация «до последнего» закончится разрушением и капитальным ремонтом вместо профилактического.
Сколько времени занимает ремонт высокоскоростного шпинделя?
Ориентировочно: типовая замена подшипников с балансировкой и обкаткой занимает от нескольких рабочих дней при наличии запчастей; перемотка статора добавляет ещё около недели; сложные случаи с восстановлением вала — дольше. Точный срок называет сервис после дефектовки. На время ремонта важно заранее спланировать загрузку станка — или рассмотреть подменный шпиндель.
Можно ли диагностировать электрошпиндель без разборки и выезда?
Частично да: по журналу аварий ЧПУ, току и его спектру, поведению температуры на разных оборотах опытный инженер может локализовать большинство неисправностей. Разборка нужна только для подтверждения механического состояния опор. Именно на этом построен наш Телесервис — удалённую диагностику, когда около трети проблем решается по телефону без выезда.
Источники
- Смазка прецизионных подшипников: инженерные указания GMN (GMN Paul Müller Industrie, на английском языке)
- Каталог высокоскоростных шпинделей GMN (GMN, на английском языке)
- Высокоскоростные шпиндели IBAG: технические характеристики и технологии (IBAG North America, на английском языке)
- Руководство по эксплуатации электрошпинделей HSD серий ES-9XX/88X (HSD, на английском языке)
- Гибридные подшипники с керамическими телами качения (SKF, на английском языке)
- Прецизионные радиально-упорные шарикоподшипники: исполнения и варианты установки (SKF, на английском языке)
- ГОСТ ИСО 10816-3-2002. Вибрация. Контроль состояния машин по результатам измерений вибрации