

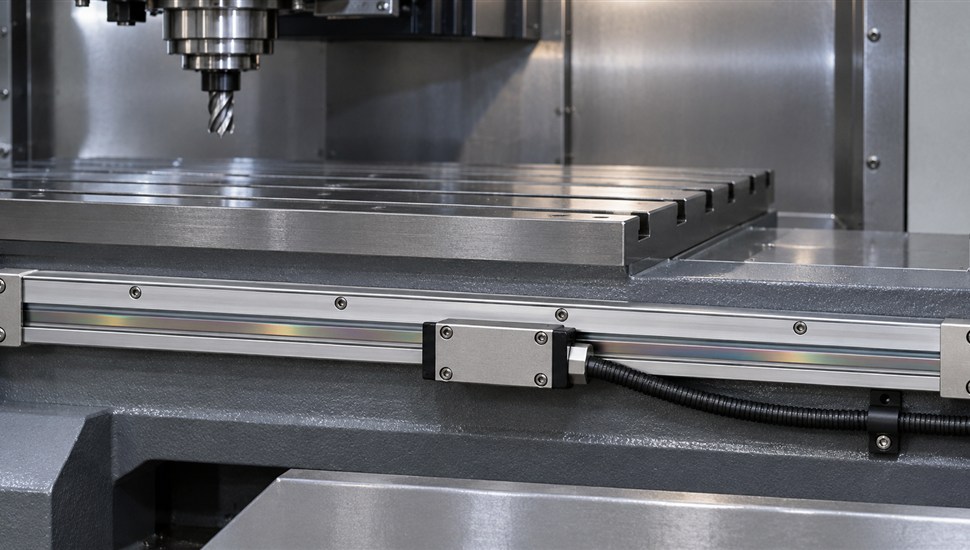
Линейная линейка (её же называют оптической шкалой, линейным энкодером или датчиком прямого измерения) — это датчик обратной связи, который измеряет фактическое положение стола, суппорта или поперечины, а не положение вала двигателя. На станках с ЧПУ применяются закрытые линейки серий Heidenhain LS и LC (например, LS 187, LS 487, LC 115, LC 201), Renishaw со шкалами RSLM и RSLA, а также аналоги Fagor, Givi Misure, Mitutoyo и других производителей. Пока линейка чистая и исправная, станок держит размер «в микронах». Как только внутрь корпуса попадает масло, стружка или конденсат — координаты начинают «прыгать», ось сыплет авариями рассогласования, а детали уходят в брак.
В статье разберём: чем замкнутая система с линейками лучше полузамкнутой с энкодером на двигателе, как устроена оптическая линейка, что в ней ломается и по каким симптомам это видно, когда чистку можно сделать своими силами, как правильно подобрать и заменить линейку, как привязать референтные метки после замены и когда дооснащение станка линейками реально окупается.
Зачем нужны линейки: прямое измерение против энкодера на двигателе
Полузамкнутая система — «станок верит двигателю»
На большинстве серийных станков обратная связь по положению снимается с кругового энкодера, встроенного в серводвигатель (о его устройстве и типовых отказах мы подробно писали в статье «Энкодер станка с ЧПУ: зачем нужен, что ломается и как менять»). Система управления знает угол поворота вала с высокой точностью, а положение стола вычисляет через шаг шарико-винтовой передачи (ШВП). Такая схема называется полузамкнутой: всё, что находится между валом двигателя и столом, остаётся вне контура регулирования. А именно там живут:
- погрешность шага самого винта — даже ШВП прецизионного класса имеет накопленную ошибку шага, которая на длине хода 1–2 м становится заметной;
- люфт и упругая податливость винтовой пары (осевой люфт гайки, податливость опор);
- тепловое удлинение винта при интенсивной работе — винт нагревается от трения в гайке и опорах и «вырастает» на десятки микрон на метре длины;
- кинематические ошибки муфт, ремней и других промежуточных передач, если они есть.
Часть этих ошибок система ЧПУ компенсирует программно — компенсацией люфта при реверсе и таблицей компенсации шага винта (в Fanuc за люфт отвечает параметр 1851, о настройке компенсаций у нас есть отдельный материал — «Компенсация люфта и ошибки винта параметрами ЧПУ»). Но компенсация — это поправка «по расписанию»: она не видит реального состояния механики здесь и сейчас, не реагирует на нагрев винта в течение смены и на прогрессирующий износ.
Замкнутая система — «станок видит стол»
При прямом измерении линейка устанавливается вдоль оси, считывающая головка закрепляется на подвижном узле, и в контур регулирования попадает вся механика подачи, включая ШВП, опоры и их люфты. В каталоге Heidenhain прямо перечислено, что замкнутый контур с линейным энкодером устраняет три класса ошибок: позиционные ошибки от тепловыделения в ШВП, реверсивные ошибки (люфт) и кинематические ошибки шага винта. Система управления не «предполагает», где находится стол, — она это измеряет. Накопленная ошибка шага, люфт гайки и удлинение горячего винта больше не влияют на итоговую координату: регулятор доворачивает двигатель до тех пор, пока показание линейки не совпадёт с заданием.
Сравнение систем: таблица
| Критерий | Полузамкнутая (энкодер на двигателе) | Замкнутая (линейные линейки) |
|---|---|---|
| Источник обратной связи | Круговой энкодер серводвигателя | Линейная оптическая шкала на оси станка |
| Что входит в контур регулирования | Только двигатель; ШВП, опоры и стол остаются «вслепую» | Вся механика подачи: винт, гайка, опоры, деформации |
| Влияние люфта ШВП | Компенсируется программно и лишь частично; с износом винта растёт | Люфт не влияет на координату — регулятор его отрабатывает |
| Влияние нагрева и ошибки шага винта | Заметное: десятки микрон на метровом ходе | Практически исключено |
| Типичная точность позиционирования | Ориентировочно 0,02–0,05 мм и хуже при изношенном винте | Единицы микрон (классы точности линеек ±3…±5 мкм на метр) |
| Стоимость и сложность дооснащения | Не требуется — базовая комплектация | Основные затраты — линейки, кронштейны, кабели и настройка ЧПУ |
| Обслуживание | Обслуживается механика подачи | Плюс чистка шкал и контроль уплотнений линеек |
| Настройка привода | Проще: контур «чистый», без люфтов механики | Сложнее: люфты и нежёсткости попадают в контур, требуется аккуратная настройка усиления |
| Типичные аварии | Перегруз оси, потеря момента, ошибка следования | Рассогласование контуров, аварии датчика, «прыгающие» координаты при загрязнении |
Важная оговорка. Линейка измеряет положение вдоль одной оси. Она не исправит изношенные направляющие, неперпендикулярность осей и плохую геометрию станины — эти ошибки остаются за пределами любой обратной связи. О том, какие ещё факторы «съедают» точность, читайте в статье «Повышение точности станка с ЧПУ: три уровня и цены».
Как устроена оптическая линейка: узлы и их слабые места
Закрытая линейка (sealed linear encoder) — это алюминиевый профиль, внутри которого вдоль всей длины закреплена градуированная мера — штрих-пластина. По ней на подшипниковой каретке движется считывающая головка, соединённая с подвижным узлом станка через эластичную муфту. Принцип измерения — фотоэлектрический: свет от источника проходит сквозь штрихи меры и сканирующую решётку головки, фотоприёмники преобразуют модуляцию света в два синусоидальных сигнала, сдвинутых на 90°, которые далее интерполируются электроникой с шагом до долей микрона. Касания между головкой и шкалой нет — оптическое сканирование бесконтактное, именно поэтому линейки при нормальной защите живут годами: типовой пробег оси станка за три года эксплуатации Heidenhain оценивает примерно в 10 000 км.
| Узел | Назначение | Типовые проблемы |
|---|---|---|
| Корпус (алюминиевый профиль) | Защита меры и каретки от стружки, пыли и брызг СОЖ; несущая конструкция | Деформация от удара или неправильного монтажа, нарушение плоскости привалки |
| Штрих-пластина (мера) | Носитель измерительной шкалы; у Heidenhain — стекло или сталь с градуировкой DIADUR (шаг штрихов, например, 20 мкм у LS) | Загрязнение масляной плёнкой, стружкой, отпечатками пальцев; конденсат; сколы и царапины при неаккуратном обслуживании |
| Считывающая головка (каретка) | Фотоэлектрическое сканирование: источник света, сканирующая решётка, фотоприёмники, интерполятор; выход — сигналы ~1 Vpp или цифровой код | Износ подшипников каретки, отказ фотоприёмников и электроники, ослабление сигнала из-за грязи на оптике |
| Муфта и монтажный блок | Связь каретки с подвижным узлом; компенсирует непараллельность (типовой допуск смещений ±0,2–0,3 мм) | Разрыв или заклинивание муфты, усталостный обрыв при забитом крепеже |
| Уплотнительные губки | Эластичные лепестки по всей длине, закрывающие щель профиля; у полноразмерных серий — двойные пары с возможностью подвода чистого воздуха | Старение и замятие, пропуск стружки и эмульсии внутрь профиля |
| Кабель и разъём | Питание головки и передача сигналов в стойку ЧПУ; экранированный | Перетирание о кромки, обрыв жил при циклических изгибах, окисление контактов, наводки при повреждении экрана |
Обзор типовых серий
- Heidenhain LS — инкрементальные закрытые линейки: компактные LS 400-й серии (например, LS 487, длины 70–1240 мм, с монтажной планкой до 2040 мм) и полноразмерные LS 100-й серии (LS 187). Сигналы — синусоидальные ~1 Vpp или прямоугольные TTL; скорость перемещения до 180 м/мин.
- Heidenhain LC — абсолютные линейки тех же габаритов (LC 115, LC 185, LC 201 для больших длин): после включения не требуют поиска нуля, передают позицию по последовательному интерфейсу EnDat 2.2, Fanuc (серийный протокол), Mitsubishi или DRIVE-CLiQ. У линейки LS и LC посадочные размеры совпадают — при модернизации инкрементальную шкалу можно заменить абсолютной без переделки крепежа.
- Renishaw — считывающие головки TONiC (инкрементальные) со стальной шкалой-рейкой RSLM (длины до 5 м, точность лучше ±4 мкм) и абсолютные RESOLUTE со шкалами RSLA (точность ±1,5 мкм на длине до 1 м, разрешение до 1 нм, скорость до 100 м/с; интерфейсы BiSS-C, Fanuc, Mitsubishi, Siemens).
- Аналоги — Fagor, Givi Misure, Mitutoyo, а также многочисленные китайские бренды для УЦИ и простых станков: по принципу устроены так же, но стабильность сигнала, качество уплотнений и стойкость градуировки у них обычно ниже, что критично в условиях стружки и СОЖ.
Разница между инкрементальными и абсолютными линейками принципиальна для практики: инкрементальной шкале после каждого включения питания нужен проход референтной метки, абсолютная помнит позицию всегда. Об этом подробнее — в разделе о привязке после замены.
Что ломается: симптом, причина, решение
Отказ линейки почти никогда не бывает «мгновенным без предвестников». Загрязнение и конденсат развиваются постепенно, кабельные дефекты проявляются на быстром ходе или при вибрации. Типовая картина для диагностики:
| Симптом | Вероятная причина | Решение |
|---|---|---|
| Показание координаты «дрожит» или скачет на стоящей оси | Масляная плёнка или грязь на штрих-пластине в зоне головки; наводки из-за повреждённого экрана кабеля; плохой контакт в разъёме | Чистка шкалы; прозвонка кабеля, проверка заземления станка и экрана, переобжим разъёма |
| Потеря счёта на быстром ходе, «недолёт» координаты | Ослабленный сигнал головки (грязь, износ), обрыв одной жилы синусного кабеля — амплитуды хватает только на малой скорости | Осциллографическая проверка амплитуды и фазового сдвига сигналов ~1 Vpp; чистка, при износе — замена головки |
| Авария рассогласования оси / разница показаний двух контуров | Обрыв кабеля линейки, отказ головки, заклинивание каретки; системная авария вида «difference between semi-closed and full-closed feedback» | Диагностика цепи линейки, временный перевод оси на полузамкнутый контур для проверки гипотезы, ремонт или замена |
| Размер «уплывает» в течение смены, к обеду всё хуже | Тепловое удлинение винта (в полузамкнутой системе); в замкнутой — смещение крепления линейки, попадание конденсата | Проверка крепежа линейки (крепление за середину!), просушка профиля, контроль температуры; для полузамкнутых — таблица компенсации шага |
| Ось не находит ноль, ошибка реферирования | Грязь или повреждение на референтной метке, неверные параметры счётчика меток после замены линейки | Чистка зоны метки; проверка параметров (в Fanuc — ёмкость счётчика референтных меток 2078/2079) |
| Следы масла или эмульсии внутри профиля | Износ или замятие уплотнительных губок; линейки, установленные губками вверх, «собирают» всё, что летит сверху | Замена губок, чистка шкалы, ревизия монтажной ориентации |
| Отказ или ложные срабатывания после мойки станка или перепада температур | Влага и конденсат на оптике и в разъёмах | Выдержка станка до выравнивания температур, просушка, обработка контактов; проверка герметичности |
| Гудение, вибрация оси, перегрев двигателя в замкнутом контуре | Люфты и нежёсткость изношенной механики попали в контур положения; завышен коэффициент усиления контура | Перенастройка контура (в Fanuc — коэффициент усиления контура положения, параметр 1825); при износе — ремонт механики, а не борьба с симптомом |
| Полное отсутствие сигнала | Обрыв питания головки, отказ интерполятора, разрушение каретки после попадания стружки | Проверка питающих напряжений и кабеля, замена линейки или головки |
Обратите внимание: часть «грехов» линеек на самом деле совершает механика или кабельная сеть. О том, как отличить отказ датчика от люфтов и ошибок винта по косвенным признакам, мы подробно разбирали в статье «Станок с ЧПУ не держит размер: 10 причин и поиск своей». Если своими силами локализовать отказ не удаётся, экономно начать с выездной диагностики на производстве (от 5 000 ₽): инженер инструментально разделит «линейку, кабель или плату» и не придётся покупать линейку наугад.
Чистка линейки: когда можно самому
Производители (Heidenhain прямо публикует рекомендации по чистке и ремонту закрытых линеек) допускают обслуживание шкалы в условиях цеха, но с жёсткими правилами. Оптика здесь — стекло с штрихами в микроны: одна царапина пальцем или инструментом выводит участок шкалы из строя, а след пота на штрих-пластине становится центром налипания грязи.
Правила самостоятельной чистки
- Обесточьте станок и зафиксируйте ось. Работайте в чистых нитриловых перчатках — прикосновение к мере голыми руками недопустимо.
- Снимите торцевые заглушки или крышку доступа (у линеек с УЦИ и у некоторых серий предусмотрены сервисные отверстия). Аккуратно отводите уплотнительные губки — их легко замять, а восстанавливают форму они плохо.
- Протрите доступную часть штрих-пластины безворсовой салфеткой или тампоном, смоченным изопропиловым спиртом, одним плавным движением вдоль шкалы, без нажима. Сильно загрязнённый участок обрабатывают несколькими чистыми тампонами, каждый раз свежим.
- Дайте спирту полностью испариться до сборки. Остатки паров спирта в замкнутом профиле притягивают влагу.
- Осмотрите и при необходимости очистите уплотнительные губки от стружки; замятые или задубевшие губки замените — это расходник дешевле линейки.
- Соберите узел, прогоните ось по всему ходу и понаблюдайте за стабильностью показаний.
Чем чистить нельзя
- водой, мыльными и «цеховыми» растворителями, смывками — они оставляют плёнку и агрессивны к градуировке и клею меры;
- ацетоном и техническими растворителями без проверки совместимости;
- бытовыми «спиртами» с глицерином и отдушками — только чистый изопропиловый;
- ворсяными тряпками, бумагой, губками — ворс и абразив остаются на оптике;
- металлическими инструментами, деревянной линейкой «вдоль шкалы» без салфетки — риск задеть штрихи;
- сжатым воздухом без маслоотделителя — компрессор «добавляет» в линейку масляный туман;
- любой чисткой сразу после заноса холодного станка в тёплый цех: сначала дайте температуре выровняться, иначе на оптике осядет конденсат.
Когда звать специалистов
- нужна разборка полноразмерной корпусной линейки или снятие её со станка;
- подозрение на смещение каретки или повреждение самой меры;
- после чистки симптомы не ушли — значит, дело в сигнале, кабеле или электронике, и потребуется осциллографическая проверка и, возможно, настройка параметров;
- линейка «запотела» изнутри после затопления эмульсией — нужна полная просушка и ревизия уплотнений.
Профилактика всегда дешевле: осмотр и чистка уплотнений линеек входят в регулярный регламент — удобнее всего выполнять их в рамках планового технического обслуживания (от 7 500 ₽ за выезд) одновременно с проверкой направляющих и ШВП.
Замена линейки: подбор и монтаж
Шаг 1. Подбор новой линейки
Линейка подбирается по пяти параметрам, и ошибка в любом из них превращает замену в повторный ремонт:
| Критерий подбора | На что смотреть | Типовая ошибка |
|---|---|---|
| Измерительная длина (ML) | Ход оси плюс запас; у Heidenhain длины идут сеткой (70, 120, 170… 1240 мм, дальше — с монтажной планкой до 2040 мм; для больших ходов — стальные ленты LB длиной до десятков метров) | Взяли длину «впритык» или короче хода: ось не доходит до конца, референтная метка вне зоны |
| Сигнал / интерфейс | Синусоидальные ~1 Vpp, квадратурные TTL, абсолютные последовательные: EnDat 2.2, Fanuc, Mitsubishi, Panasonic, DRIVE-CLiQ, BiSS-C — строго по входу стойки ЧПУ или привода | «Почти такой же» интерфейс не заведётся: 1 Vpp и TTL невзаимозаменяемы, EnDat разных версий — тоже |
| Тип референтных меток | Обычная метка (в середине или по краям), дистанционно-кодированные (суффикс C: ноль находится за проход ≤20 мм у LS, ≤80 мм у лент LB) или абсолютная шкала | Поставили линейку с обычной меткой вместо кодированной — станок ищет ноль весь ход, цикл реферирования «сломан» |
| Класс точности | ±3 или ±5 мкм на метровом участке; для нормальных фрезерных работ обычно достаточно, для шлифовки и координатно-расточных — верхний класс | Переплата за класс точности, который не нужна механике станка |
| Механика и кабель | Посадочные размеры и межцентровые расстояния (у Heidenhain LS и LC унифицированы), ориентация вывода кабеля, длина кабеля, тип разъёма | Кабель «в натяг» у дальней точки хода; крепёжные отверстия не совпали — сверловка ослабила стык |
Шаг 2. Монтаж: пошаговая инструкция
- Документируйте старую линейку. Сфотографируйте трассу кабеля, положение референтной метки относительно хода, способ крепления головки. Обесточьте станок, заблокируйте ось.
- Подготовьте посадочную поверхность. Привалочная плоскость должна быть чистой, плоской, без заусенцев и краски. Компактные линейки монтируются на обработанную поверхность по всей длине; крепление — двумя винтами М8 за середину корпуса: так линейка свободно температурно «дышит» вдоль оси, повторяя поведение базовой детали.
- Сориентируйте уплотнения вниз или от направления брызг СОЖ и стружки. Линейка, поставленная губками вверх, собирает всё, что падает сверху.
- Выставьте корпус по направляющим. Параллельность проверяется индикатором на магнитной стойке по всей длине хода — на краях и в середине. Эластичная муфта каретки допускает поперечные и осевые смещения порядка ±0,2–0,3 мм, но систематический перекос должен быть исключён.
- Установите считывающую головку. У новых линеек зазор между головкой и шкалой задаёт транспортная скоба; если её пришлось снять, используйте монтажный калибр (для компактных линеек Heidenhain номинальный зазор — 1,0 мм, контрольный диапазон примерно 0,7–1,3 мм). Закрепите монтажный блок головки на подвижном узле.
- Проверьте свободу хода. Прогоните ось по всему ходу вручную или на малой подаче: каретка не должна цеплять губки, кабель — тереться о кромки и образовывать петли у крайних положений.
- Уложите кабель. Радиус изгиба — максимально возможный, фиксация через каждые 20–30 см, вдали от стружки, СОЖ и силовых цепей; экран кабеля — на корпус станка.
- Проверьте сигналы. До включения привода осциллографом контролируют амплитуду синусоидальных сигналов, их фазовый сдвиг 90° и уровень референтного импульса. Это занимает полчаса и страхует от «первого включения с аварией».
- Выполните реферирование и тестовые перемещения (следующий раздел), затем — контрольные обработки или замер позиционирования.
Для ходов свыше 1240 мм компактные линейки требуют монтажной планки (у Heidenhain — MSL 41): корпус прижимается к планке, а не к станку, что снимает требования к плоскости станины и упрощает замену. Типовые ошибки монтажа, которые мы видим на выездах: губки вверх; жёсткое крепление корпуса за оба конца (термические деформации «изгибают» шкалу); головка, выставленная «на глаз» без калибра; кабель, оставленный без фиксации и перетёртый о защиту за пару месяцев.
Привязка после замены: референтные метки и ноль оси
Инкрементальные линейки
После замены инкрементальной линейки станок обязан заново «узнать» положение нуля оси — выполняется реферирование. Механика такая:
- Обычные метки. Ось едет до метки, ЧПУ «стрихует» её и накладывает известное смещение. Минус — метку надо пройти: после каждого включения питания ось обязана сделать референтный ход.
- Дистанционно-кодированные метки (у Heidenhain помечаются буквой C в обозначении, например LS 487C). Вдоль шкалы нанесено несколько меток с математически рассчитанными интервалами; ЧПУ вычисляет абсолютную позицию по числу штрихов между двумя соседними метками. Для реферирования достаточно пройти не более 20 мм (для ленточных LB — 80 мм), а не весь ход.
В системах Fanuc после установки линейки проверяют и при необходимости корректируют: признак полностью замкнутого контура (параметр 1815, бит 1), ёмкость счётчика референтных меток (параметры 2078/2079 — должны соответствовать периоду меток новой линейки) и смещение нуля (grid shift / параметр решётки), чтобы физический ноль оси совпал с заводским. Порядок восстановления нулей после замены датчиков и батарейки мы разбирали в статье «Восстановление нулей Fanuc: пошагово, параметр 1815».
Абсолютные линейки
Абсолютная шкала хранит позицию постоянно, референтный ход не нужен вовсе — в этом её главное эксплуатационное преимущество. После замены достаточно «переписать» ноль: сместить базу оси на величину расхождения старой и новой установки (обычно несколькими параметрами или сервисной функцией стойки) и сохранить данные в энергонезависимой памяти. Важно не забыть проверить, что резервное питание линии датчиков (батарея или конденсатор) исправно — иначе абсолютность теряет смысл.
Проверка результата
Замена линейки без верификации — полдела. Минимальный контроль: многократное позиционирование в точку с замером индикатором (разброс показаний характеризует повторяемость), проверка «шага» эталонной концевой мерой или лазерным интерферометром на нескольких участках хода, для двухосевых контуров — круговой тест. Если систематическое отклонение обнаружено, оно устраняется таблицей компенсации шага оси.
Стоит ли ставить линейки на станок, где их нет
Когда линейки дают прибыль
- Допуски, которые полузамкнутая система не держит. Если детали с полями допусков в единицы микрон идут в брак или требуют ручной доводки, линейки — прямой путь к годному изделию с первого прохода.
- Изношенные ШВП. Люфт и неравномерный шаг старого винта в замкнутом контуре перестают влиять на координату. Линейки не чинят винт, но покупают время: замена ШВП с её периодом поставки и стоимостью может подождать, а производство продолжит держать размер. О том, когда винту всё-таки нужен ремонт, — в статье «ШВП: признаки износа и замена шарико-винтовой передачи».
- Длинные ходы. На осях 2–3 м накопленная ошибка шага винта и его тепловое удлинение становятся главными источниками погрешности — именно здесь прямое измерение даёт максимальный выигрыш.
- Термически нагруженные станки. Интенсивное черновое фрезерование греет винт; линейки снимают зависимость точности от температуры механики.
- Шлифовка, координатное растачивание, точная расточка отверстий — традиционные области, где линейки стоят с завода, и при ремонте их сохранение обязательно.
Когда линейки не помогут
- изношенные направляющие качения или скольжения: ось «гуляет» в поперечной плоскости, а линейка измеряет только вдоль своей оси;
- нарушенная геометрия станка (неперпендикулярность, непараллельность) — сначала ремонт и выверка, потом точность;
- слабая вибронагруженная станина и плохой фундамент — контур будет «ловить» вибрации, возможны автоколебания;
- устаревшая система ЧПУ без входов для линейных датчиков: замена стойки удорожает проект настолько, что правильнее говорить о полной модернизации — с чего начать её, разбираем в статье «Модернизация станка: с чего начать — механика или электроника»;
- изношенная механика с большими люфтами: попав в контур положения, люфты могут вызвать гудение и колебания оси — контур придётся «задушить» настройкой, и часть выигрыша в динамике пропадёт.
Что входит в дооснащение и как выглядит экономика
Типовой состав работ по установке линеек на ось: подбор и закупка линеек и монтажных планок; изготовление кронштейнов крепления корпуса и головки; прокладка экранированных кабелей и разъёмов; при необходимости — установка в стойку платы или модуля приёма сигнала линеек (если входов нет); параметрация ЧПУ (включение замкнутого контура, счётчики меток, компенсации); настройка контуров регулирования привода; реферирование и верификация точности лазерным интерферометром.
Ориентировочная экономика: главная статья затрат — сами линейки (их стоимость определяется длиной хода, классом точности и брендом: прецизионные абсолютные шкалы дороже инкрементальных в разы) и, при необходимости, аппаратная часть приёма сигнала в стойке. Стоимость монтажа на фоне цены шкал вторична: работы по дооснащению относятся к установке дополнительных опций (от 15 000 ₽) и включают монтаж, подключение и параметрацию. Правило принятия решения простое: если брак, ручная доводка или внеочередная замена винтов стоят дороже проекта дооснащения — линейки окупаются; если станок работает в десятых долях миллиметра — переплата не окупится никогда.
Перед заказом линеек имеет смысл провести технический аудит осей: если повторяемость «плывёт» из-за направляющих или зазоров в опорах, сначала устраняют механику, и только потом ставят шкалы — иначе замкнутый контур будет бороться с люфтами вместо точности.
Частые вопросы
Чем линейная линейка отличается от кругового энкодера?
Круговой энкодер измеряет угол вала двигателя — это косвенное измерение положения через механику подачи. Линейная линейка измеряет положение подвижного узла напрямую, вдоль оси. Первая дешевле и не требует обслуживания, вторая точнее, так как в контур обратной связи попадают все ошибки винта и опор.
Можно ли временно поработать без линейки?
Да, на большинстве систем это штатный аварийный режим: ось переключают на полузамкнутый контур по энкодеру двигателя (в Fanuc — тот же параметр 1815), проверяют компенсацию люфта и работают с пониженной точностью, пока линейка в ремонте. Постоянно так эксплуатировать станок, купленный под точные работы, не стоит.
Сколько служит оптическая линейка?
При исправных уплотнениях и регулярной чистке — десятилетиями: сканирование бесконтактное, изнашиваются только подшипники каретки и уплотнительные губки. Производители оценивают типовой пробег оси станка за три года в 10 000 км — исправная линейка этот ресурс отрабатывает. Реальные убийцы линеек — стружка, попавшая внутрь при замятых губках, и влага.
Почему после влажной уборки или мойки станка линейки сбоит?
Влага и конденсат оседают на оптике и в разъёмах, сигнал деградирует. Дайте станку просохнуть и выровняться по температуре, просушите разъёмы. Повторяющиеся эпизоды означают износ уплотнений — губки пора менять.
Можно ли купить бывшую в употреблении линейку?
Можно, но с проверкой: запросите паспорт с калибровочной таблицей, осмотрите штрих-пластину на сколы и грязь, проверьте сигналы осциллографом на всей длине и убедитесь, что измерительная длина и интерфейс подходят вашей стойке. Экономия на абсолютных шкалах часто обманчива: у них ресурс источника света и электроники конечен, а ремонт может стоить как новая шкала. Общий подход к выбору оригинал/аналог/б/у мы разбирали в материале «Запчасти на станок: оригинал или аналог».
Что означают буквы C и D в обозначении линейки?
У Heidenhain буква C в конце обозначения (например, LS 487C) — дистанционно-кодированные референтные метки: ноль находится за проход не более 20 мм, а не за весь ход. Уточняйте расшифровку суффиксов по каталогу конкретного производителя — от типа меток зависит логика реферирования вашей стойки.
Выводы
- Линейная линейка даёт прямое измерение положения: в контур обратной связи попадают люфт, ошибки шага и тепловое удлинение ШВП — основные источники погрешностей полузамкнутой системы.
- Слабые места линеек — загрязнение штрих-пластины, конденсат, кабели и уплотнения; большинство отказов начинается с «дрожащих» координат, а не с полной аварии.
- Чистка изопропиловым спиртом и безворсовыми салфетками посильна своими руками; вода, бытовые растворители и грязный сжатый воздух — запрещены.
- При замене критичны пять параметров подбора (длина, интерфейс, тип меток, класс точности, механика) и дисциплина монтажа: губки вниз, крепление за середину, зазор по калибру, выверка параллельности.
- После замены инкрементальной линейки обязательна привязка референтных меток и верификация точности; абсолютные шкалы требуют только коррекции нуля.
- Дооснащение станка линейками выгодно там, где точность упирается в винт, а не в направляющие и геометрию; главный бюджет проекта — сами шкалы и приёмная электроника, стоимость работ по установке опций начинается от 15 000 ₽.
Источники
- Каталог HEIDENHAIN «Линейные энкодеры для станков с ЧПУ» (Linear Encoders for Numerically Controlled Machine Tools, на английском языке)
- Рекомендации HEIDENHAIN по чистке и ремонту линейных энкодеров (Cleaning and Repairing of Linear Encoders, на английском языке)
- Таблица данных Renishaw: высокоточная инкрементальная линейная шкала RSLM20 из нержавеющей стали (Data sheet RSLM20, на английском языке)
- Таблица данных Renishaw: абсолютная высокоточная линейная шкала RSLA30 для энкодеров RESOLUTE (Data sheet RSLA30, на английском языке)
- Википедия: «Линейный энкодер» (Linear encoder, на английском языке)