

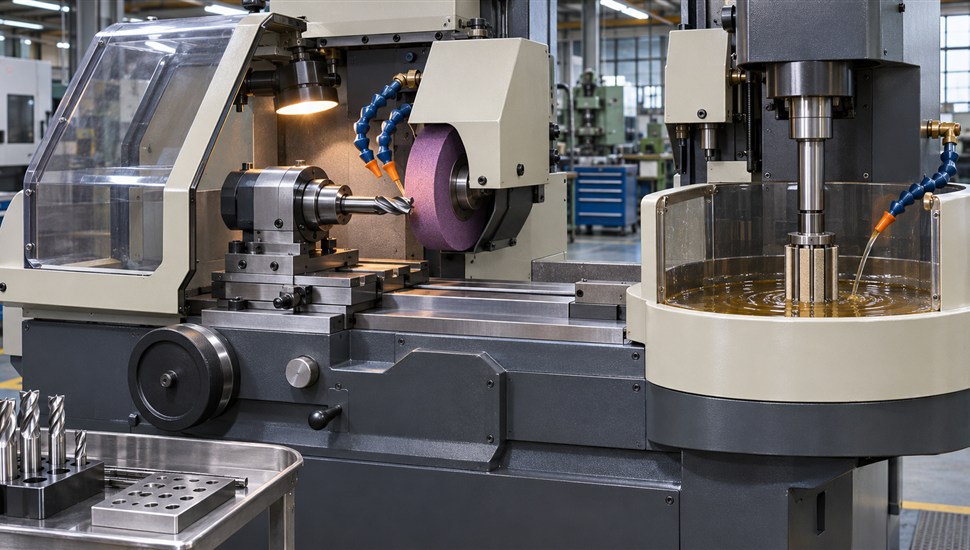
Заточные и хонинговальные станки — два специализированных класса абразивного оборудования, и обслуживать их «по общей программе» нельзя. Заточный станок — это зеркало инструментального участка: если его шпиндель бьёт или круг потерял геометрию, брак тиражируется на каждую переточку фрез, свёрл и резцов, а значит — на весь парк станков предприятия. Хонинговальный станок закрывает финишную обработку точных отверстий: гильз и блоков цилиндров, гидроцилиндров, втулок, и здесь микроны биения и доли бар давления СОЖ напрямую определяют, удержит ли поверхность масляную плёнку.
В этой статье разберём устройство и изнашиваемые узлы обоих классов, специфику правки и балансировки шлифовальных кругов, работу хонинговальной головки с разжимом брусков, требования к СОЖ под давлением, типовые неисправности в формате «симптом → причина → решение», методику диагностики и регламент технического обслуживания.
Чем сервис заточных и хонинговальных станков отличается от универсальных
Оба класса объединяют три фактора, которые определяют специфику сервиса:
- Абразивная пыль. Шлифовальный шлам и пыль от кругов и брусков проникают в направляющие, уплотнения и электрошкаф, работая как притирочная паста. Именно поэтому регламент чистки здесь жёстче, чем у токарных или фрезерных станков.
- Высокие требования к вибрациям и биению. Оба процесса — финишные: точность формируется в микронах, поэтому даже небольшая вибрация шпинделя, незаметная на черновой операции, мгновенно портит результат.
- Гидравлика и СОЖ под давлением. У хонинговальных станков гидросистема управляет разжимом брусков и качанием шпинделя, а СОЖ подаётся напорной струёй через шпиндель. Утечки и падение давления — это не «мелочь», а прямой брак по шероховатости.
Кроме того, сам рабочий орган — абразивный круг или брусок — расходуемый и «нестабильный»: его геометрия и баланс меняются в процессе работы, поэтому в регламент обязательно входят правка и балансировка.
Заточные станки: классы и устройство
Универсальные и специальные заточные станки
Универсальные заточные станки (классические модели вроде 3Б642 или ТШ-3, а также их современные аналоги) служат для заточки и доводки резцов, свёрл, зенкеров, развёрток, фрез общего назначения. Кинематика проста: шлифовальная бабка с кругом, стол с продольной подачей, поворотные столики и приспособления для задания углов. Здесь критичны состояние направляющих, биение шпинделя и качество правки.
Специальные (инструментальные) заточные станки с ЧПУ — это уже многоосевые машины уровня Walter HELITRONIC, ANCA, Ewag: заточка фрез со сложной винтовой геометрией, шаговых и червячных фрез, пил, резцовых головок. Их сервисная специфика:
- Сменные шпиндельные бабки — высокооборотные шлифшпиндели (в том числе для внутренней заточки и радиусной обработки), устанавливаемые на станок через точные замки. Износ конусов и люфт замков приводят к биению после каждой переустановки.
- Правящие устройства с алмазными роликами — профилируют круг по управляющей программе; износ ролика на микроны копируется на геометрию затачиваемого инструмента.
- Автоматическая балансировка кругов и измерительные зонды в рабочей камере, требующие периодической поверки и калибровки.
Обзор заточных станков как класса оборудования — на странице «Заточные станки»; близкую по сервису группу шлифовальных станков мы разбирали в статье «Ремонт шлифовальных станков: точность, вибрации, гидравлика».
Ключевые узлы заточного станка и что в них изнашивается
| Узел | Назначение | Типовой износ и отказы |
|---|---|---|
| Шлифовальная (заточная) бабка со шпинделем | Вращение круга на высоких оборотах | Износ подшипников и посадочных мест, старение смазки, уплотнения → биение, нагрев, гул |
| Сменные шпиндельные бабки | Быстрая смена операции: внешняя заточка, внутренняя, радиусная | Износ конусов и замков, загрязнение стыков → биение после переустановки |
| Стол, салазки, направляющие | Позиционирование заготовки и инструмента, задание углов | Абразивный износ направляющих, люфты → погрешности углов заточки, волнистость |
| Устройство правки круга | Восстановление геометрии и режущей способности круга | Износ алмазного карандаша/иглы/ролика, люфт механизма подачи → потеря профиля |
| Балансировочное устройство | Устранение дисбаланса круга (ручное или встроенное) | Загрязнение, отказ привода автобалансира → вибрации |
| Зажимные приспособления: оправки, цанги, делительные головки | Базирование затачиваемого инструмента | Износ цанг, биение патронов, люфт делительных дисков → разброс геометрии кромок |
| Аспирация и защита | Отвод абразивной пыли | Забитые фильтры, негерметичные кожухи → пыль в направляющих и электрошкафу |
| Система СОЖ | Охлаждение зоны заточки, вынос шлама | Забитые фильтры, износ помпы, застой шлама в баке → прижоги |
Шпиндель заточного станка: биение и его влияние на геометрию заточки
Шпиндель — главный «диагностический признак» заточного станка. Радиальное биение возникает из-за износа подшипников, загрязнения или забоин на фланцах крепления круга, неплотной затяжки крепёжных гаек, выработки переходных втулок и посадочного отверстия, а также из-за дисбаланса самого круга. Подробно причины и методику измерения мы разобрали в статье «Биение шпинделя: причины, измерение, когда нужен ремонт».
Как измерять: индикатором часового типа с ценой деления 0,001–0,002 мм — на посадочном месте патрона, на оправке и на периферии установленного круга (после правки). Замеряют на холодном и прогретом станке: рост биения после прогрева говорит о проблеме с преднатягом или смазкой подшипников. Динамическую составляющую оценивают по вибрации корпуса бабки (методики по ГОСТ Р ИСО 20816, ранее ISO 10816).
| Радиальное биение (ориентировочно) | Состояние | Влияние на качество заточки |
|---|---|---|
| до 0,005 мм | Норма для прецизионных инструментальных станков с ЧПУ | Стабильная геометрия кромок, повторяемый профиль по всей партии |
| 0,005–0,01 мм | Допустимо для большинства задач; следить в динамике | Заметного влияния на кромку нет, но резерва точности почти нет |
| 0,01–0,02 мм | Предельный допуск для универсальных заточных станков | Волнистость режущей кромки, «пила» на кромке, разброс углов заточки |
| 0,02–0,05 мм | Неисправность | Ярко выраженная волнистость, сколы кромки, прижоги, неравномерный износ затачиваемого инструмента |
| более 0,05 мм | Аварийное состояние | Непригодный инструмент, вибрации всего станка, ускоренное разрушение круга и подшипников |
Механика проста: биение шпинделя копируется на круге, круг с биением снимает переменный припуск по окружности — и эта неравномерность переносится на режущую кромку. Результат — инструмент, который «не держит размер» у заказчика и изнашивается в разы быстрее, хотя внешне заточка выглядит нормально.
Правка кругов: зачем и какими инструментами
В процессе работы круг засаливается: поры забиваются шламом, зерна притупляются, вершина рабочего профиля теряет форму (бочкообразность, конус, скругление углов). Признаки того, что пора править: прижоги на затачиваемых кромках, рост потребляемой мощности и нагрева, падение производительности, «уход» профиля от программы на станках с ЧПУ. Правка вскрывает свежие зерна и восстанавливает геометрию круга.
| Способ правки | Инструмент | Где применяется | Особенности и типичные ошибки |
|---|---|---|---|
| Правка обтачиванием алмазным карандашом или иглой | Алмазный карандаш (алмазы в металлической матрице) или игла с крупным алмазом на вершине | Универсальные заточные станки, правка по цилиндру и торцу круга | Карандаш устанавливают с наклоном 10–15° в сторону вращения круга и с небольшим смещением ниже оси; снимать малые слои за проход, не работать затупившимся инструментом — алмаз перегревается и скалывается |
| Правка алмазным роликом | Профилированный ролик с алмазным слоем, вращающийся согласованно с кругом | Инструментальные станки с ЧПУ, серийная заточка сложных профилей (шаговые фрезы, червячные фрезы) | Малое время правки и высокая стойкость — «классика» массового производства; износ и скол профиля ролика копируется на каждую деталь, поэтому ролик периодически контролируют и переустанавливают со сдвигом |
| Правка обкатыванием неалмазными правящими устройствами (ролик, шариковый накатник, правящий кулачок, «звёздочка») | Стальные или твердосплавные ролики и накатники, правящие устройства с рычажным кулачком | Простые универсальные заточные и обдирочные операции, когда высокое качество поверхности не требуется | Дешёвый расходник, но круг изнашивается сильнее, поверхность грубее; для финишной заточки непригоден |
| Правка шлифованием (кругом по кругу) | Брусок или круг из карбида кремния | Восстановление крупных засаленных кругов на тяжёлых станках | Медленно, применяется как вспомогательный способ; требует обильной СОЖ |
Правильная последовательность после установки нового круга: проверка на наружный осмотр (трещины, сколы) → пробный пуск на рабочих оборотах в защитном кожухе → правка → балансировка → финишная правка. Игнорирование этого порядка — самая частая причина «загадочных» вибраций и волнистости после замены круга.
Балансировка кругов: зачем она нужна
Неуравновешенная масса круга на высоких окружных скоростях создаёт центробежную силу, которая вращается вместе со шпинделем. Вибрация при этом ощущается не только на шпиндельной бабке, но в тяжёлых случаях — на всём станке. Последствия дисбаланса:
- Качество поверхности: вибрация оставляет на затачиваемой кромке волнистость и «огранку», шероховатость выходит за допуск — деталь бракуется.
- Ресурс шпинделя: знакопеременные нагрузки ускоренно убивают подшипники, ослабляют крепления фланцев и посадочных мест.
- Безопасность: дисбаланс — один из факторов разрушения кругов на скорости; это уже риск травмы, а не только брака.
Причины дисбаланса: эксцентриситет посадочного отверстия относительно наружной поверхности, неравномерная плотность абразива по телу круга, неравномерный износ и односторонняя правка, грязь и заусенцы на фланцах, биение самого шпинделя. Поэтому:
- Балансируют каждый новый круг после установки и первой правки (правка снимает наружную часть и меняет баланс).
- Узкие круги достаточно статически балансировать на балансировочных ножах или призмах с подвижными шайбами фланца.
- Широкие и тяжёлые круги, а также высокооборотные шпиндели требуют динамической балансировки; на инструментальных станках с ЧПУ применяются встроенные автоматические балансиры.
- Повторную балансировку выполняют после каждой переустановки круга и при появлении вибраций.
Круг с трещиной не балансируют и не правят — его немедленно снимают и уничтожают. Эксплуатация повреждённого круга запрещена независимо от глубины трещины и её расположения.
Если после балансировки вибрация не ушла, ищите её источник по методике из статьи «Стук и вибрация при работе станка: как найти источник».
Хонинговальные станки: устройство и специфика
Назначение и типы: горизонтальные и вертикальные
Хонингование — финишная абразивная обработка отверстий вращающимися и одновременно возвратно-поступательно движущимися брусками, закреплёнными в хонинговальной головке. Процесс обеспечивает точность по 5–6 квалитету, шероховатость в отверстиях ориентировочно Ra 0,63–0,04 мкм и отклонение от цилиндричности до 5 мкм. На поверхности формируется характерная сетка пересекающихся рисок, которая удерживает масляную плёнку — именно ради этой сетки хонингуют гильзы и блоки цилиндров, гидроцилиндры, отверстия шатунов и шестерён.
Вертикальные хонинговальные станки — самый распространённый тип: шпиндель расположен вертикально, деталь базируется на столе, удобно обрабатывать короткие жёсткие заготовки (блоки цилиндров, гильзы, втулки). Горизонтальные применяют для длинных отверстий и длинномерных деталей (гильзы гидроцилиндров, стволы, глубокие отверстия), где вертикальная компоновка не позволяет удерживать деталь. Обзор класса — на странице «Хонинговальные станки».
Хонинговальная головка, разжим брусков и качающиеся узлы
Хонинговальная головка — рабочий орган станка: корпус с радиальными пазами, в которых на колодках закреплены абразивные или алмазные бруски. Внутри головки размещён конусный механизм разжима: шток (с ручным, механическим или гидравлическим приводом через шпиндель) перемещает конус, радиально выдвигая бруски и создавая регулируемое давление прижима к стенке отверстия. Плавающее соединение (шарнир, кардан) компенсирует небольшую несоосность шпинделя и отверстия — но только небольшую.
Возвратно-поступательное движение (качание) шпинделя с головкой обеспечивает либо шатунный механизм, либо гидроцилиндр с золотниковым распределителем. Именно соотношение окружной скорости вращения и скорости осевого хода задаёт угол пересечения рисок сетки (ориентировочно 30–60° в зависимости от задачи): большой угол повышает несущую способность сетки, малый — снижает расход масла при хонинговании цилиндров двигателя.
| Узел хонинговального станка | Функция | Что изнашивается / на что смотреть |
|---|---|---|
| Шпиндель (вращение) | Вращение головки с брусками | Подшипники, уплотнения, конус под головку → биение, искажение сетки |
| Хонинговальная головка | Несёт бруски, копирует форму отверстия | Конус разжима, колодки, оси шарниров, направляющие планки → неравномерный прижим |
| Механизм разжима брусков (конус, шток, гидроцилиндр) | Радиальное выдвижение брусков и создание давления на стенку | Износ конуса и штока, уплотнения гидроцилиндра → падение давления, нестабильный прижим, «недовод» размера |
| Качающийся узел (шатунный механизм или гидроцилиндр с золотниковым распределителем) | Возвратно-поступательное движение шпинделя | Направляющие качания, уплотнения гидроцилиндра, золотниковая пара → рывки, искажение шага сетки |
| Гидростанция | Питание разжима и качания | Насос, предохранительные и редукционные клапаны, масло, фильтры → падение давления, нагрев |
| Система подачи СОЖ под давлением | Напорная подача жидкости через шпиндель и головку в зону резания, вынос шлама | Помпа высокого давления, вращающийся подвод (уплотнения, кольца износа), фильтрация → царапины, прижоги |
| Приспособления для зажима деталей | Базирование заготовки без искажения формы | Перекос и чрезмерный зажим → овальность отверстия после хонингования |
Гидравлика — «сердце» хонинговального станка; её устройство и обслуживание подробнее разобраны в статье «Гидростанция станка с ЧПУ: устройство и обслуживание».
Бруски: алмазные и из кубического нитрида бора — выбор под материал
Брусок подбирают по материалу заготовки, твёрдости, требуемой шероховатости и припуску. Два главных инструмента — сверхтвердые бруски из алмаза и из кубического нитрида бора (КНБ, международное обозначение CBN); классические абразивы (электрокорунд, карбид кремния) применяют там, где важна экономика, а не стойкость.
| Материал заготовки | Рекомендуемый брусок | Примечания |
|---|---|---|
| Чугун (гильзы, блоки цилиндров) | Алмазный | Высокая стойкость, стабильная сетка; наиболее массовое применение алмаза в хонинговании |
| Закалённая сталь, нержавеющая сталь | КНБ (кубический нитрид бора) | Алмаз в стали склонен к диффузионному изнашиванию, поэтому для стали выбирают КНБ |
| Цветные сплавы, алюминий, бронза | Алмазный | Мягкие материалы требуют острой кромки зерна; следить за засаливанием |
| Твёрдый сплав, закалка высокой твёрдости | Алмазный | Только сверхтвердые зерна дают приемлемую производительность |
| Универсальные задачи с большим припуском | Электрокорунд, карбид кремния | Дешевле, но быстрее изнашиваются и нестабильны по размеру; требуют частой правки |
Бруски перед работой подготавливают: снимают фаски с рабочих рёбер, подгоняют по диаметру притиркой. Засаленный брусок (глянцевая поверхность, забитые поры) правят или заменяют — работать им нельзя: давление растёт, поверхность перегревается, появляются прижоги.
СОЖ под давлением: требования
Хонингование ведётся при обильной, избыточной подаче СОЖ в зону резания: жидкость должна вымывать абразивную пыль и шлам из полости отверстия, охлаждать стенку и смазывать зерно. Подача обычно напорная, через шпиндель и головку (общепромышленный диапазон подачи под давлением — ориентировочно 0,1–2,5 МПа); ключевой показатель не столько давление, сколько расход и чистота потока. Требования:
- Тонкая фильтрация. Грязная СОЖ — одна из главных причин брака: взвешенный шлам оставляет на зеркале глубокие риски и царапины. Класс чистоты жидкости контролируют, в гидравлике — по ISO 4406.
- Правильный состав. Классика для стали и чугуна — керосин или его смесь с веретённым маслом (10–20%); для алмазных брусков часто применяют водные растворы с антикоррозионными присадками. У хонинговальных жидкостей специальных марок (например, Sunnen) есть свои рекомендации по материалам.
- Стабильная температура и уровень. Перегретая жидкость хуже отводит тепло, деталь «уводит» по размеру после остывания.
- Своевременный уход. Слив шлама, очистка магнитных сепараторов и фильтров, контроль помпы и вращающегося подвода через шпиндель.
Подробно о выборе, уходе и типовых проблемах СОЖ — в статье «СОЖ: выбор, уход и 7 типовых проблем — таблица решений». Диагностику качества поверхности по шероховатости разбирали здесь: «Ухудшилась шероховатость поверхности: причины и диагностика».
Типовые неисправности заточных станков
| Симптом | Вероятная причина | Решение |
|---|---|---|
| Волнистая кромка, «пила» на режущей кромке затачиваемого инструмента | Биение шпинделя: износ подшипников, грязь или забоины на фланцах, неплотная затяжка гаек | Зачистка фланцев, переустановка круга, замер биения индикатором; при подтверждённом износе — ремонт шпиндельной бабки |
| Звенящая вибрация, «огранка» поверхности после замены круга | Дисбаланс круга после установки или неравномерной правки | Балансировка на ножах/призмах, повторная правка; проверка биения шпинделя |
| Прижоги и побежалость на кромках | Засаленный круг, слишком твёрдый круг или крупное зерно, завышенные подачи, слабая СОЖ | Правка круга, подбор характеристик круга, коррекция режимов, ревизия подачи СОЖ |
| Профиль не соответствует программе (станок с ЧПУ), размер «плывёт» по партии | Износ алмазного ролика, ошибка цикла правки, смещение нуля правящего устройства | Контроль и замена ролика, проверка коррекций и привязки правящего устройства |
| Шпиндельная бабка греется, гул, вибрация на оборотах | Износ или неправильный преднатяг подшипников, старая смазка | Ревизия подшипников, замена смазки, восстановление преднатяга |
| Биение появляется только после смены шпиндельной бабки | Износ конусов и замков, загрязнение стыков | Притирка и чистка стыков, контроль биения после каждой переустановки |
| Падение давления СОЖ, круг работает «всухую» | Забитые фильтры, износ помпы, негерметичность линии | Чистка бака и фильтров, ревизия помпы и трубопроводов |
| Погрешности углов заточки, люфт стола | Износ направляющих и поворотных узлов абразивной пылью | Ревизия направляющих, регулировка, замена изношенных деталей |
Типовые неисправности хонинговальных станков
| Симптом | Вероятная причина | Решение |
|---|---|---|
| Неравномерная, «рваная» сетка, шероховатость вне допуска | Неверное соотношение скоростей вращения и осевого хода; засаленный или изношенный брусок; грязная СОЖ; избыточное давление | Настройка режимов под требуемый угол сетки, правка или замена брусков, фильтрация и замена СОЖ |
| Овальность, огранка отверстия | Несоосность шпинделя и отверстия, перекос или чрезмерный зажим детали, жёсткое (неплавающее) соединение головки | Регулировка соосности шпинделя и приспособления, ревизия шарнира головки, пересмотр схемы зажима |
| Царапины и глубокие риски на зеркале | Шлам и стружка в отверстии (слабый поток СОЖ, мал зазор головки), крошение бруска, невтянутые бруски на выходе | Увеличение подачи СОЖ, замена брусков, проверка механизма втягивания и направляющей втулки |
| Размер «уходит» после остывания (деталь меньше на холодную) | Нагрев при обработке: большой припуск, избыточное давление и подача, слабое охлаждение | Снижение припуска и давления, интенсификация СОЖ, стабилизация температуры детали перед контролем |
| Рывки качания, шпиндель медленно ползёт вниз в паузе | Внутренние утечки гидроцилиндра качания, износ золотникового распределителя, воздух в гидросистеме | Ревизия уплотнений гидроцилиндра, переборка золотниковой пары, развоздушивание, замена масла |
| Падение давления разжима, бруски прижимаются нестабильно | Износ конуса разжима и штока, износ уплотнений гидроцилиндра разжима | Ремонт головки и механизма разжима, замена уплотнений, настройка давления по паспорту |
| Увод отверстия от прямолинейности, неравномерный износ брусков | Износ направляющих качания, выработка направляющих планок головки | Проверка и восстановление направляющих, замена направляющих планок |
| Сетка «зеркалит», масло не удерживается на поверхности | Слишком тонкая сетка: малое давление, малое время чистового хода, изношенные бруски | Подбор брусков и режимов под требуемую шероховатость, контроль угла сетки |
| Посторонний стук в шпинделе, искажение сетки по окружности | Износ подшипников шпинделя, люфт конуса под головку | Замер биения, ревизия и ремонт шпинделя, восстановление конуса |
Диагностика: что и чем проверять
Разовая диагностика заточного или хонинговального станка сводится к нескольким контролируемым точкам:
- Биение шпинделя — индикатором часового типа на посадочных местах и на оправке, на холодную и после прогрева; фиксируют радиальное и осевое биение.
- Вибрации — виброметром на корпусе шпиндельной бабки и станине, с сравнением с базовыми уровнями и требованиями ГОСТ Р ИСО 20816; характер спектра подсказывает источник (дисбаланс — оборотная частота, подшипник — высокочастотные составляющие).
- Давления в гидросистеме — по манометрам: линия разжима, линия качания, предохранительные клапаны; сравнение с паспортными значениями.
- Утечки — визуальный осмотр гидроцилиндров, золотниковых распределителей, вращающегося подвода СОЖ; «вялый» спуск шпинделя в паузе — типичный признак внутренних утечек.
- Качество поверхности — профилометром по шероховатости и визуально по сетке (для хонингования): равномерность рисок, угол сетки, отсутствие прижогов и царапин.
- Состояние кругов и брусков — трещины, сколы, засаливание, равномерность износа.
- Электрошкаф и аспирация — запылённость, состояние фильтров, работа вытяжки: абразивная пыль в шкафу ускоряет деградацию контактов и приводов.
Если участок работает с серийным контролем качества, часть этих проверок стоит внести в эксплуатационную документацию — порядок ведения журналов и отчётов разбирали в материале «Сервисная документация производства: какие журналы и отчёты вести».
Регламент технического обслуживания
| Периодичность | Заточной станок | Хонинговальный станок |
|---|---|---|
| Ежесменно | Осмотр круга на трещины и сколы (повреждённый круг немедленно снять); контроль зазора между подручником и кругом (ориентировочно не более 3–4 мм); контроль шума и вибрации на слух | Осмотр брусков и их крепления; контроль давления разжима и подачи СОЖ; проверка уровня масла в гидростанции |
| Ежедневно | Уборка абразивной пыли со станины и направляющих; проверка работы аспирации | Слив шлама, очистка магнитных сепараторов и фильтров СОЖ; осмотр зоны головки на утечки |
| Еженедельно | Проверка биения шпинделя индикатором; контроль натяжения приводных ремней; чистка фильтров СОЖ | Проверка утечек гидросистемы; осмотр шлангов и вращающегося подвода СОЖ; контроль манометров |
| Ежемесячно | Правка и балансировка кругов по состоянию; проверка зажимных приспособлений и цанг на биение; чистка электрошкафа от пыли | Проверка соосности шпинделя и приспособления; смазка качающегося узла; контроль состояния направляющих планок головки |
| Раз в 6–12 месяцев | Ревизия шпиндельных подшипников и замена консистентной смазки; проверка геометрии стола и направляющих; поверка измерительных зондов (для станков с ЧПУ) | Замена масла в гидростанции и фильтров (по паспорту); ревизия уплотнений гидроцилиндров качания и разжима; проверка направляющих качания; контроль точности обработки по эталонной детали |
Общий подход к планированию обслуживания станков с ЧПУ — в статье «Регламент ТО станка с ЧПУ: таблицы работ по периодичности»; о том, что выгоднее — плановое обслуживание или ремонт по факту отказа, — в материале «Плановое ТО, предиктивная диагностика или ремонт по факту: что выбрать».
Когда нужен сервисный инженер
Часть работ из регламента выполняет сам оператор, но есть ситуации, где нужен инструмент, запчасти и компетенции сервисной организации: биение шпинделя выше допуска и не устраняется переустановкой круга; падение или нестабильность давления в гидросистеме хонинговального станка; систематический брак по геометрии или шероховатости; необходимость ревизии подшипников, гидроцилиндров и механизма разжима; ввод станка в эксплуатацию после простоя или перевозки.
Начать разумно с диагностики на производстве (от 5 000 ₽): инженер замерит биение, вибрации, давления и состояния узлов, после чего станет понятно, что требует вмешательства. Комплексный ремонт станков (от 15 000 ₽) — от переборки шпиндельных бабок заточных станков до ревизии гидравлики и механизмов разжима хонинговальных — и регулярное техническое обслуживание (от 7 500 ₽) по регламенту сокращают простои: инженеры «Сервис Станков» работают в 45 регионах, выезжают в течение 24 часов и устраняют типовые неисправности на месте.
Частые вопросы
Чем правка алмазным роликом отличается от правки карандашом?
Карандаш (или игла) обтачивает круг по одной точке контакта — это универсальный и недорогой способ для простых профилей на универсальных заточных станках. Ролик — профилированный инструмент с алмазным слоем, который воспроизводит на круге весь профиль сразу; правка занимает секунды, стойкость высока, но ролик дороже и применяется в основном на инструментальных станках с ЧПУ при серийной заточке сложного инструмента.
Как понять, что круг нужно балансировать?
Круг балансируют после каждой установки нового круга и первой правки, а также по признакам: вибрация шпиндельной бабки, звенящий звук, волнистость и «огранка» на обрабатываемой поверхности, следы неравномерного износа круга. Если после балансировки вибрация осталась — ищите биение шпинделя или износ подшипников.
Почему на хонинговальной сетке появляются разрывы и неравномерные риски?
Чаще всего это соотношение скоростей вращения и возвратно-поступательного хода (неверный угол сетки), засаленный или неравномерно изношенный брусок, грязная СОЖ со шламом или пульсация давления разжима. Реже — биение шпинделя и несоосность головки с отверстием.
Можно ли работать с кругом, на котором появилась небольшая трещина с края?
Нет. Круг с любой трещиной или выкрашиванием кромки снимают и выводят из эксплуатации: на рабочих оборотах трещина развивается мгновенно, и разрушение круга — это угроза жизни оператора, а не только брак детали.
Какие бруски выбрать для чугунных гильз цилиндров?
Для чугуна стандарт отрасли — алмазные бруски: они дают стабильную сетку и высокую стойкость. Для закалённых стальных втулок и нержавеющих сталей правильнее бруски из кубического нитрида бора. Зернистость и твёрдость подбирают под требуемую шероховатость и припуск.
Как часто менять масло в гидросистеме хонинговального станка?
Ориентировочно раз в год или по наработке, указанной в паспорте станка (обычно несколько тысяч часов), а также досрочно — при загрязнении, обводнении или перегреве. Одновременно с маслом меняют фильтры и проверяют состояние уплотнений гидроцилиндров качания и разжима.
Источники
- DR. KAISER. Правка шлифовальных кругов: техническое руководство (DR. KAISER GmbH, на русском языке)
- ANCA. Достижение правильного баланса: балансировка кругов на заточных станках (ANCA Machine Tools, на русском языке)
- Википедия. Хонингование
- Патент РФ 172754 U1. Хонинговальная головка (конструкция с конусным механизмом разжима брусков)
- Sunnen Products Company. Официальный сайт производителя хонинговального оборудования, брусков и жидкостей (на английском языке)